Engelska
 Tyska
 Franska
 Spanska
 Portugisiska
 Italienska
 Polska
 Turkiska
 Rumänska
 Grekiska
 Bulgariska
 Ryska
 Arabiska
 Hindi
 Nederländska
 Tjeckiska
 Serbiska
 Svenska
 Brasiliansk portugisiska
 Indonesiska
Svetssystem för PVC-plastprofiler
Svetssystemet för PVC-plastprofiler: ryggraden i modern tillverkning
Svetssystemet för plastprofiler är en av de mest grundläggande och tekniskt krävande komponenterna i modern industriell tillverkning. Överallt där hålkammarprofiler eller massiva profiler av termoplast måste sammanfogas permanent, lufttätt och med strukturell tillförlitlighet utgör dessa system produktionens hjärta. Deras mest framträdande och mest avancerade tillämpning är tillverkning av fönster- och dörramar av PVC (polyvinylklorid), men deras betydelse sträcker sig långt därutöver till många branscher.
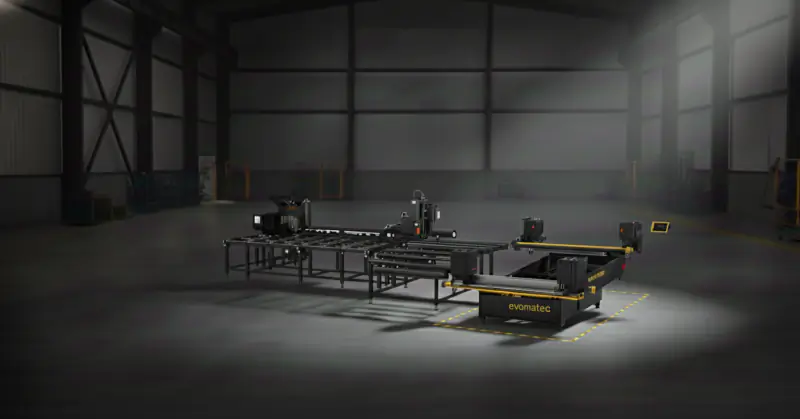
Ett ”system” är mycket mer än en enskild maskin; det är en integrerad anläggning som vanligtvis omfattar flera högspecialiserade komponenter – från själva svetsenheten till transportsystem och den oumbärliga efterbearbetningen med en hörnrensningsmaskin. I en tid som präglas av automatisering, precision och felfri estetik avgör prestandan hos ett svetssystem för plastprofiler kvaliteten och lönsamheten för hela produktionslinjer.
Denna omfattande tekniska artikel undersöker alla aspekter av dessa komplexa system. Vi fördjupar oss i svetsprocessens fysik, analyserar de olika systemtyperna, diskuterar revolutionerande utveckling från enkel hörnsvetsning till helautomatiska lösningar utan synlig fog och behandlar både ekonomin och framtida trender för denna oumbärliga teknik.
Vad är ett svetssystem för plastprofiler? En detaljerad definition
Innan vi analyserar de komplexa detaljerna behöver vi en tydlig definition och avgränsning. Termen ”system” innebär en anläggning som går utöver en enskild maskin.
Huvudkomponenter: mer än bara en svetsmaskin
Ett svetssystem för plastprofiler – särskilt inom fönsterindustrin – är en integrerad produktionslinje eller produktionscell. Dess primära uppgift är att skapa en sluten ram av kapade enskilda profiler. Typiska huvudkomponenter är:
Svetsenheten: Systemets hjärta som skapar den termiska fogen (t.ex. en svetsmaskin med fyra huvuden).
Transportsystem: Buffertsträckor, kyltransportörer samt vänd- och överföringsanordningar som säkert flyttar den nysvetsade, fortfarande instabila ramen till nästa station.
Hörnrensningsmaskinen (avgradningsenheten): En CNC-styrd maskin som avlägsnar ”svetsvulsten” (överskottsmaterial) som uppstår vid svetsningen och färdigbearbetar hörnen funktionellt och estetiskt.
I en helautomatisk konfiguration kan även robotar för in- och utlastning ingå i systemet.
Målet: en materialbunden, monolitisk fog
Det fysikaliska målet för varje svetssystem för plastprofiler är att skapa en materialbunden förbindning. Till skillnad från en formbunden förbindning (t.ex. skruvar) eller en kraftbunden förbindning (t.ex. fastspänning) vävs molekylkedjorna i delarna som ska sammanfogas samman på nytt genom smältning (plastificering) och efterföljande sammanpressning under tryck (interdiffusion). Efter kylning bildas en homogen, monolitisk fog som i idealfallet har samma eller till och med högre hållfasthet än grundmaterialet.
Varför svetsning? Skillnader mot andra sammanfogningstekniker
Valet av svetsning för plastprofiler är inte godtyckligt; det är en teknisk nödvändighet som följer av geometrin och materialegenskaperna.
Mekanisk sammanfogning (skruvar/hörnvinklar): De flesta plastprofiler (särskilt inom fönstertillverkning) är hålkammarprofiler. Dessa kammare är avgörande för värme- och ljudisoleringen. En mekanisk hörnförbindning av den typ som används för aluminium skulle inte täta kamrarna. Resultatet: otillräcklig vatten- och lufttäthet, betydande köldbryggor (dåliga U-värden) och ofta otillräcklig hörnhållfasthet.
Limning: Industriell limning är komplex. Den kräver extremt rena ytor, exakt dosering och långa härdningstider (som förlänger cykeltiderna kraftigt), och den är känslig för bearbetningsfel. Den långsiktiga beständigheten mot UV-strålning och väder är ofta sämre än hos en homogen svetsfog.
Svetsning eliminerar dessa nackdelar: den är extremt snabb (cykeltider på några minuter per komplett ram), absolut tät, mycket stabil och fullt möjlig att automatisera och övervaka.
Dominerande material: vilka plaster svetsas?
Ett svetssystem för plastprofiler måste anpassas till ett specifikt material eftersom varje termoplast har sitt eget smältbeteende.
Branschstandarden: polyvinylklorid (styv PVC / PVC-U)
Det överlägset viktigaste materialet för svetsade profilramar är styv PVC (PVC-U). Skälen till dess dominans (särskilt inom byggande och fönster) omfattar:
Utmärkt väder- och UV-beständighet
Hög kemikaliebeständighet
Låg brännbarhet
Mycket goda värmeisoleringsegenskaper (låg värmeledningsförmåga)
Utmärkt bearbetbarhet (extrudering och svetsning)
Mycket bra förhållande mellan pris och prestanda
Nästan alla högautomatiserade svetssystem (såsom linjer med fyra huvuden) är optimerade för bearbetning av PVC-fönsterprofiler.
Tekniska profiler: polyeten (PE) och polypropen (PP)
Utöver PVC svetsas även andra termoplaster i profilform – ofta med andra maskintyper (t.ex. vid rörledningsbyggande):
PE-HD: Används för rörledningar, apparat- och tankkonstruktion samt mycket hållbara tekniska profiler. Svetsning av PE kräver andra parametrar (lägre temperatur, andra tider) än PVC.
PP: Används inom apparatteknik och för kemikaliebeständiga kanaler eller transport av medier.
Materialrelaterade utmaningar för systemet
Svetsparametrarna (temperatur, tid, tryck) är materialspecifika. Ett system som är konstruerat för PVC kan inte utan vidare svetsa PP. Temperaturintervallen, smältviskositeten och kylningsegenskaperna skiljer sig i grunden. Därför fokuserar avancerade ramsvetssystem nästan uteslutande på PVC.
Historisk utveckling: från handarbete till helautomatiska linjer
Historien om svetssystem för plastprofiler speglar industrialiseringen av fönstertillverkningen.
Början: manuell sammanfogning och enkla enheter med ett huvud
När PVC-fönster introducerades på 1960s, var hörnförbindningarna akilleshälen. Man experimenterade med lösningsmedel (lösningsmedelssvetsning) eller använde primitiva värmeanordningar. Tidiga ”svetsmaskiner” var enkla, manuellt manövrerade fixturer med ett huvud. En operatör spände fast profilerna, sköt in en värmeplatta mellan dem och pressade samman delarna för hand. Kvaliteten var starkt beroende av operatören och var ofta otillräcklig.
Revolutionen under 1970s/80s: PLC, pneumatik och maskiner med flera huvuden
Oljekriserna under 1970s utlöste en boom för värmeisolerande PVC-fönster. Den manuella produktionen kunde inte hålla jämna steg. Pneumatiska spänn- och matningscylindrar ersatte manuell kraft. Den verkliga revolutionen var PLC-styrning, som möjliggjorde exakt, repeterbar styrning av de viktigaste parametrarna (temperatur, tid, tryck).
Parallellt utvecklades maskiner med två huvuden och slutligen fyra huvuden. Svetsmaskiner med fyra huvuden kunde svetsa alla fyra hörn i en ram samtidigt, vilket dramatiskt förbättrade produktiviteten och, avgörande nog, ramens måttnoggrannhet och rätvinklighet.
”Systemets” födelse: integrering av hörnrensningsmaskinen
När svetsningen blev snabbare blev efterbearbetningen flaskhalsen. Svetsvulsten måste mödosamt avlägsnas för hand (mejsel, fil). Det logiska steget var hörnrensningsmaskinen (CNC för avgradning), som automatiskt färdigbearbetade hörnen.
Sammankopplingen av en svetsmaskin med fyra huvuden med en buffert-/kylsträcka och en hörnrensningsmaskin markerade födelsen av svetssystemet för plastprofiler som en integrerad svets- och rensningslinje.
Den estetiska revolutionen (från ~2010): teknik utan synlig fog
Den senaste revolutionen var estetisk. Med den ökade användningen av färgade och folielaminerade profiler blev ”rensningsspåret” som fräsningen lämnade efter sig en visuell defekt. Svaret var teknik utan synlig fog, som möjliggjorde ett sömlöst ytterhörn.
Systemets hjärta: svetstekniken i detalj
Även om systemet omfattar många delar är svetsenheten dess hjärta. Den dominerande processen är stumsvetsning med värmeplatta (ofta kallad spegelsvetsning).
Svetscykeln steg för steg
Cykeln hos en modern maskin, ofta bara några minuter, följer en noggrant samordnad fysikalisk process.
Fas 1: fastspänning och positionering
Kapade profiler (t.ex. geringar på 45°) lastas in. Pneumatiska eller hydrauliska spännanordningar fixerar dem. Spännverktygen är konturbackar – negativa former av profilgeometrin.
Varför det är viktigt: PVC-hålkammarprofiler är relativt instabila. Plan fastspänning skulle krossa kamrarna vid högt sammanpressningstryck. Formanpassade konturbackar stöder profilen invändigt och utvändigt och bevarar formen. Positioneringsnoggrannheten ligger inom hundradelar av en millimeter.
Fas 2: uppvärmning (plastificering)
En massiv, exakt temperaturreglerad värmeplatta (”spegel”) förs in mellan profiländarna (vanligtvis 240–260 °C för PVC-U). Profiländarna pressas mot plattan med ett definierat uppvärmningstryck. Värmen tränger in under en definierad uppvärmningstid (t.ex. 20–40 s), vilket plastificerar materialet till ett definierat djup (≈2–3 mm). Plattan är belagd med PTFE (Teflon) för att förhindra vidhäftning.
Fas 3: kritisk omställningstid
Profilerna dras tillbaka något och värmeplattan förs ut mycket snabbt (ofta <2 s). Denna tid måste minimeras; annars bildas en hinna på smältans yta (kylning/oxidation), vilket hämmar molekylär diffusion och orsakar en ”kallfog”.
Fas 4: sammanpressning och kylning
Omedelbart efter att plattan avlägsnats pressas de plastificerade ändarna samman med högt sammanpressningstryck. Detta driver ut luft, säkerställer intensiv interdiffusion och pressar ut överskottssmälta som en svetsvulst. Fogen hålls under tryck (eller hålltryck) under en definierad kyltid tills smältan stelnar under Tg. Om fastspänningen släpps för tidigt riskerar fogen att slitas isär eller ramen att skeva.
Den ”heliga treenigheten”: temperatur, tid, tryck
Svetskvaliteten beror på det exakta samspelet mellan dessa tre parametrar. För varje profilsystem (väggtjocklek, antal kammare, materialrecept) måste exakta värden fastställas och lagras i styrsystemet som ett ”recept”. Avvikelser på bara några grader eller sekunder kan innebära skillnaden mellan en perfekt fog och dyr kassation.
Svetsvulsten: kvalitetsindikator och skäl till borttagning
En jämn, fullt utbildad vulst tyder på en korrekt process – men den stör också funktionen (montering av glas och beslag) och estetiken (synliga ytor). Därför är systemets andra huvudkomponent oumbärlig.
Den andra huvudkomponenten: hörnrensningsmaskinen (avgradning)
Ett svetssystem för plastprofiler är bara så bra som dess slutbearbetning. Svetsningen skapar bindningen; rensningen skapar funktion och utseende.
Varför är ”rensning” nödvändig?
Funktionellt (invändigt): Vulster i glasfalsar, beslagsfalsar och tätningsspår skulle hindra glas, tätningar och låsmekanismer.
Estetiskt (utvändigt): Vulster på synliga ytor är fula.
Så fungerar en CNC-hörnrensningsmaskin
Den svetsade ramen matas in (ofta automatiskt), spänns fast och centreras. Med olika verktyg bearbetar maskinen det nysvetsade hörnet:
Övre/undre knivar: Avlägsnar plana vulster från synliga ytor.
Innerhörnsknivar (falsknivar): Skär bort vulster från komplexa invändiga geometrier (glasfals, tätningsspår).
Fräsenheter (konturfräsning): Vid traditionell svetsning följer en konturfräs ytterprofilen för att avlägsna den utvändiga vulsten – och lämnar det karakteristiska rensningsspåret.
Borrar/spårfräsar: Rensar funktionella spår och borrar t.ex. dräneringshål.
Programmeringen är komplex: CNC-styrningen måste känna till varje profils exakta geometri.
Den estetiska revolutionen: teknik utan synlig fog
Den största innovationen under de senaste 15 åren hanterar den estetiska utmaningen med färgade och folielaminerade profiler.
Problemet: ”rensningsspår” på färgade profiler
När färgade och träådrade folier fick ett uppsving avlägsnade traditionell fräsning inte bara vulsten utan även folien eller färgskiktet – och blottlade ett obelagt (ofta vitt eller brunt) spår vid geringen. Den gamla nödlösningen var manuell bättring med färgpennor – kostsam och felbenägen.
Lösningen: utan synlig fog (V-Perfect / sömlös svetsning)
Teknik utan synlig fog förhindrar redan från början okontrollerad vulstbildning på synliga ytor.
Tekniska metoder (ofta kombinerade):
Mekanisk begränsning (t.ex. 0.2 mm): Knivar/anslag på värmeplattan eller spännanordningarna begränsar smältans förskjutning till en knappt synlig linje.
Formning/förskjutning: Rörliga verktyg pressar aktivt smältan inåt (in i kamrarna) eller till icke synliga områden (t.ex. tätningsspår) under sammanpressningen.
Termisk formning: Särskilda, ofta uppvärmda verktyg ”stryker” geringen under kylningen så att folierna möts perfekt vid kanten.
Eliminerar teknik utan synlig fog behovet av rensning?
Ja och nej. Teknik utan synlig fog eliminerar utvändig estetisk fräsning. Hörnrensningsmaskinen behövs fortfarande för funktionell invändig rensning (falsar, spår) eftersom material förskjuts inåt. Linjen blir inte kortare, men manuell färgbättring försvinner helt.
Typer av svetsenheter i systemet
Systemets prestanda bestäms av dess svetsenhet; dess antal huvuden avgör produktiviteten.
Svetsmaskiner med ett huvud: Ingår sällan i ett linjesystem; används som flexibla fristående maskiner.
Fördelar: Lägst investering, maximal flexibilitet för specialformer (sneda former, bågar).
Nackdelar: Mycket låg genomströmning; ramgeometrin beror på operatören.
Svetsmaskiner med två huvuden: För specialuppgifter eller medelstora verksamheter.
Fördelar: Mycket snabbare än maskiner med 1 huvud, mer flexibla än maskiner med 4 huvuden; idealiska för poster/T-fogar.
Nackdelar: Kräver fortfarande flera steg för att sluta en ram.
Svetsmaskiner med fyra huvuden (branschstandard):
Fördelar: Extremt hög produktivitet (ofta <3 min per ram), bäst måttnoggrannhet och rätvinklighet (ramen spänns fast som en helhet).
Nackdelar: Högre investeringskostnader; mindre flexibla för ovanliga vinklar (moderna maskiner minskar denna begränsning).
Maskiner med sex och åtta huvuden är inriktade på massproduktion (t.ex. ramar med integrerade poster eller två fönsterbågar samtidigt): maximal produktion men mycket höga investeringskostnader och låg flexibilitet.
Kvalitetssäkring, underhåll och CE-säkerhet
Ett svetssystem för plastprofiler är komplext och tillförlitligt endast när det är perfekt kalibrerat och underhållet.
Typiska svetsfel (felsökning)
Kallfog (låg hållfasthet): Spröd, kristallin brottyta.
Orsak: För låg temperatur, för kort uppvärmningstid eller för lång omställningstid (ytan har kylts).Bränd fog (utseende + försprödning): Gul/brun missfärgning, sprött material.
Orsak: För hög temperatur eller för lång uppvärmningstid (termisk nedbrytning).Vinkel-/måttfel (skevhet): Ramen är inte rätvinklig eller har fel mått.
Orsak: Mekanisk felinriktning, förorenade konturbackar (dålig fastspänning), för kort kyltid.
Betydelsen av ”profilrecept” (parameterhantering)
Varje profilsystem skiljer sig i geometri, väggtjocklek och materialsammansättning. Ett modernt system måste lagra och hämta hundratals recept (temperatur, tider, tryck) för att garantera jämn kvalitet.
Regelbundet underhåll: PTFE-folier, spännverktyg, styrningar
PTFE (Teflon) på värmeplattor: Kritisk slitdel; kontrollera och rengör dagligen. Brända PVC-rester försämrar värmeöverföringen och utseendet; byt regelbundet.
Konturbackar: PVC-damm/spån i konturerna förhindrar korrekt anliggning → måttfel.
Styrningar, pneumatik/hydraulik: Alla rörliga delar måste röra sig smidigt och exakt.
Ofrånkomlig CE-överensstämmelse: skydd för människor och verksamhet
Industriella svetssystem innebär temperaturer >250 °C, höga krafter (ofta flera ton) och snabbt rörliga maskinenheter. Överensstämmelse med EU:s maskindirektiv (CE) är nödvändig: skyddskapslingar, ljusridåer, tvåhandsmanöverdon (under inlastning) och redundanta nödstopp. Med omfattande projekterfarenhet säkerställer företag som Evomatec att inspektionerna noggrant täcker CE-säkerhet och tillverkningskvalitet.
Ekonomi: kostnader, ROI och effektivitet
Att investera i ett komplett svetssystem för plastprofiler är en av de största enskilda utgifterna för en verksamhet inom tillverkning av PVC-dörrar.
Investeringskostnader: från ett huvud till helautomatisk linje
Vägledande intervall:
Ny, högkvalitativ maskin med ett huvud (justerbar vinkel): €15,000–30,000
Ny maskin med två huvuden: €35,000–70,000
Ny maskin med fyra huvuden (standard, traditionell): €90,000–160,000
Integrerat svets- och rensningssystem (4 huvuden, traditionellt): €180,000–250,000
Integrerat svets- och rensningssystem (4 huvuden, utan synlig fog, automatisering): €250,000–500,000+
Driftskostnader: energi, arbetskraft, slitdelar
Energi: Uppvärmning av flera massiva värmeplattor är den största förbrukaren.
Arbetskraft: Den största besparingsmöjligheten. En automatiserad linje behöver en enda operatör för inlastning/övervakning; flera maskiner med ett huvud skulle kräva flera operatörer.
Slitage: PTFE-folier, knivar och fräsar för hörnrensningsmaskinen.
ROI-exempel
Mål: 60 ramar/dag under ett 8-timmarsskift.
Ett huvud: ~3–4 min per hörn → 12–16 min per ram → 720–960 min totalt. Inte genomförbart med en maskin; skulle kräva ≥2 maskiner och 2 operatörer samt manuell rensning.
Svets- och rensningslinje med fyra huvuden: ~3 min per ram → 180 min totalt.
→ Endast ~3 timmars maskintid; en operatör hanterar 60 enheter med betydande återstående kapacitet (150+ per skift).
Slutsats: Linjen återbetalar sig snabbt genom 2–3 sparade heltidsekvivalenter (svetsning + rensning) och mycket högre produktion.
Nytt kontra begagnat: möjligheter och risker
Slitage: Slitna styrningar/spindlar → noggrannhetsproblem.
Föråldrade styrsystem: Reservdelar till gamla PLC-enheter kan saknas.
Teknik: Begagnade system har sällan teknik utan synlig fog.
Säkerhet: Äldre maskiner uppfyller kanske inte aktuella CE-standarder.
Expertinspektioner är nödvändiga. Med djup projekterfarenhet säkerställer leverantörer som Evomatec grundliga, CE-kompatibla utvärderingar för att undvika felinvesteringar.
Framtiden: svetssystem för plastprofiler i Industri 4.0
Uppkoppling och den ”smarta fabriken”
Svets- och rensningslinjen integreras med ERP/PPS. En streckkod vid inmatningen identifierar profilen; systemet (svetsmaskin + rensningsmaskin) laddar automatiskt rätt recept (svetsparametrar och rensningskonturer) och ställer in måtten.
Prediktivt underhåll och fjärrservice
Systemen övervakar sig själva – räknar PTFE-cykler och signalerar byte innan kvaliteten försämras. Internetanslutning möjliggör fjärrdiagnostik och åtgärder utan resor.
Robotik och den ”obemannade” svetscellen
Full automatisering: robotar lastar in profiler från sågen, lastar ut svetsade ramar, överlämnar dem till hörnrensningsmaskinen och staplar färdiga delar.
Energieffektivitet och hållbarhet (svetsning av återvunnet material)
Snabbare uppvärmning, bättre isolering och tillförlitlig svetsning av profiler med kärna av återvunnet material (annat smältbeteende) är viktiga trender.
AI-driven processoptimering och kvalitetskontroll
Maskinseendesystem kan övervaka smältbildningen och den slutliga osynliga fogen i realtid. AI kan upptäcka avvikelser (t.ex. på grund av ett problem med en materialbatch) och dynamiskt justera parametrar för att garantera perfekta resultat.
Att välja rätt system: ett strategiskt beslut
Behovsanalys: genomströmning, flexibilitet, estetik
Genomströmning: Antalet enheter per skift avgör antalet huvuden (1/2/4) och automatiseringsnivån (fristående maskin kontra linje).
Flexibilitet: Många specialformer (sneda former, bågar) kontra standardrektanglar?
Estetik: Bearbetning av färgade/folielaminerade profiler? Teknik utan synlig fog är nu nästan ett måste.
Värdet av en erfaren systempartner
Att välja och integrera rätt system (såg → svetsning → beslag → logistik) kräver djup processkunskap. Erfarna partner som Evomatec analyserar inte bara maskinerna utan hela arbetsflödet för att eliminera flaskhalsar. Omfattande projekterfarenhet säkerställer att planering, driftsättning och acceptans utförs med maximal uppmärksamhet på kvalitet och CE-kompatibel säkerhet – vilket skyddar drifttiden och din investering.
FAQ – vanliga frågor om svetssystem för dörrar av PVC-plastprofiler
Vad är skillnaden mellan en svetsmaskin och ett svetssystem?
En svetsmaskin (t.ex. en svetsmaskin med fyra huvuden) är den enskilda enhet som utför den termiska sammanfogningen. Ett svetssystem (eller en svets- och rensningslinje) är den integrerade anläggningen: minst svetsmaskinen, en transport-/kylsträcka och den efterföljande hörnrensningsmaskinen som färdigbearbetar svetsfogarna.
Vad är teknik ”utan synlig fog”, och behöver jag den?
Teknik utan synlig fog (även känd som V-Perfect) är en modern svetsteknik som ger ett optiskt sömlöst ytterhörn utan den typiska synliga svetsvulsten. Om du bara tillverkar vita profiler är den bra att ha. För färgade eller folielaminerade profiler (t.ex. träådring, antracit) är teknik utan synlig fog en avgörande konkurrensfördel – den eliminerar tidskrävande manuell bättring och ger överlägsen estetik.
Hur lång är en komplett systemcykel?
Cykeltiden bestäms av svetsmaskinen. En komplett svetscykel (fastspänning, uppvärmning, sammanpressning, kylning) på en modern maskin med fyra huvuden för en standardram tar vanligtvis 1.5–3 minuter. Hörnrensningsmaskinen måste dimensioneras för att färdigbearbeta alla fyra hörnen inom samma takttid för att undvika en flaskhals.
Begär kostnadsfri rådgivning:www.evomatec.com