Engelska
 Tyska
 Franska
 Spanska
 Portugisiska
 Italienska
 Polska
 Turkiska
 Rumänska
 Grekiska
 Bulgariska
 Ryska
 Arabiska
 Hindi
 Nederländska
 Tjeckiska
 Serbiska
 Svenska
 Brasiliansk portugisiska
 Indonesiska
Hörnsvetsmaskin för PVC-fönster
Hörnsvetsmaskinen för PVC-fönster: Hjärtat i modern fönsterproduktion
Hörnsvetsmaskinen för PVC-fönster är den avgörande komponenten i modern tillverkning av plastfönster och plastdörrar. Utan dessa högspecialiserade industrianläggningar skulle effektiv, stabil och väderbeständig produktion av lufttäta PVC-ramar så som vi känner dem i dag helt enkelt inte vara möjlig. Den är den tekniska kärnan som sammanfogar exakt kapade PVC-profiler till en monolitisk, formstabil ram. I en bransch som drivs av precision, snabbhet och felfri estetik är hörnsvetsteknikens prestanda en direkt indikator på slutproduktens kvalitet och en fönstertillverkares konkurrenskraft.
Den här artikeln ger en djupgående och omfattande inblick i dessa fascinerande maskiners värld. Vi analyserar svetsprocessens fysikaliska grunder, jämför olika maskintyper från enhuvuds- till åttahuvudsmaskiner, följer den historiska utvecklingen från manuellt framställda hörn till helautomatiska nollfogslösningar och diskuterar såväl ekonomiska som framtidsinriktade aspekter av denna oumbärliga teknik.
Vad är egentligen en hörnsvetsmaskin för PVC-fönster?
För att förstå dessa systems komplexitet och betydelse krävs en tydlig definition och avgränsning. Termen ”corner welding machine” beskriver dess funktion exakt: den sammanfogar hörn.
Formell definition: Från profil till ram
En hörnsvetsmaskin för PVC-fönster är ett system som är specialiserat på att permanent sammanfoga geringskapade ändar (vanligen 45 grader) på styva PVC-profiler genom värmeplattssvetsning (även kallad spegelsvetsning).
Kärnfunktionen är att skapa en materialbunden fog. Till skillnad från en formbunden (t.ex. skruvar) eller kraftbunden (t.ex. klämning) förbindning sammanflätas molekylkedjorna i delarna som ska sammanfogas på nytt (genom interdiffusion) genom smältning (plasticering) och efterföljande sammanpressning. Efter kylning bildas en homogen, monolitisk fog som idealiskt har samma eller till och med högre hållfasthet än själva grundmaterialet.
Grundprincipen: Varför svetsa i stället för att skruva eller limma?
Valet av sammanfogningsmetod beror i grunden på rammaterialet. Hörnsvetsmaskinen är det tekniska svaret på polyvinylkloridens specifika egenskaper.
Fönsterramar av trä: sammanfogas traditionellt mekaniskt (t.ex. med tapp och tapphål eller dymlingar) och limmas.
Fönsterramar av aluminium: svetsas inte. De sammanfogas mekaniskt genom att hörnförbindare förs in i hålkamrarna och därefter limmas, stiftas eller pressas fast.
PVC-fönsterprofiler är komplexa flerkammarsystem. Dessa kamrar är avgörande för värme- och ljudisolering och för att rymma stålförstärkningar. En mekanisk hörnförbindning (som i aluminium) skulle inte försluta dessa kamrar hermetiskt, vilket skulle leda till vatten- och luftläckage, stora köldbryggor och otillräcklig hörnhållfasthet.
Svetsning är den enda metod som garanterar en absolut tät, mycket stabil och automatiserbar hörnfog för dessa hålkammarprofiler på några sekunder.
Terminologi: Hörnsvetsmaskin kontra profilsvetsmaskin
Termerna används ofta synonymt. ”Corner welding machine” är den mer precisa beteckningen för fönsterindustrin, eftersom den beskriver huvudfunktionen: att sammanfoga 90-gradershörn. ”Profile welding machine” är den bredare tekniska termen som även kan omfatta maskiner som svetsar stumfogar eller T-fogar (mittposter), vilket moderna hörnsvetsmaskiner ofta också klarar.
Grundtekniken: Stumsvetsning med värmeplatta (spegelsvetsning)
Nästan alla hörnsvetsmaskiner för PVC-fönster arbetar enligt principen för stumsvetsning med värmeplatta, i vardagligt tal kallad spegelsvetsning. Det är den enda process som kan värma de stora och komplexa tvärsnitten i PVC-hålkammarprofiler tillförlitligt, på djupet och jämnt.
Fysikaliska grunder: Plasticering, diffusion, kylning
Plasticering: PVC värms över sin glasövergångstemperatur (~80 °C) och sitt smältintervall till en bearbetningstemperatur på cirka 240–260 °C. Materialet blir en viskös smälta.
Diffusion: När två smälta ytor pressas samman diffunderar de långa polymerkedjorna in i varandra.
Kylning: Vid kylning stelnar smältan. Polymerkedjorna är nu oupplösligt sammanflätade och bildar en homogen, materialbunden fog.
Svetscykeln i detalj: En precisionsprocess i fyra faser
En fullständig svetscykel, ofta bara 1.5 till 3 minuter beroende på profil och maskin, är ett mycket precist förlopp indelat i fyra faser.
Fas 1: Profilinmatning och precisionsfastspänning (konturbackar)
Kapade profiler (vanligen med 45° gering) läggs in och fixeras med pneumatiska eller hydrauliska spännanordningar. Dessa är konturbackar, verktyg som frästs till en exakt negativform av profilens tvärsnitt.
Varför det är viktigt: PVC-hålkammarprofiler är relativt instabila. Fastspänning med plana plattor skulle få kamrarna att kollapsa under det höga stuktrycket (fas 4). Formanpassade konturbackar stöder profilen invändigt och utvändigt så att den behåller sin form. Profilerna positioneras med en noggrannhet på hundradels millimeter.
Fas 2: Uppvärmning (plasticering) – värmeplattan (”spegeln”)
Den uppvärmda ”spegeln” (en eller flera värmeplattor) förs in mellan profiländarna.
Spegel: en massiv metallplatta (t.ex. gjuten aluminium), elektriskt uppvärmd och exakt reglerad (PID) till den inställda temperaturen (t.ex. 250 °C).
Beläggning: vidhäftningshämmande (vanligen PTFE/Teflon-film eller -väv) för att förhindra att smält PVC fastnar.
Process: Profilerna pressas mot spegeln med ett definierat uppvärmningstryck. Värmen tränger in under den inställda uppvärmningstiden (t.ex. 20–40 s) och smälter materialet till ett djup av cirka 2–3 mm.
Fas 3: Den kritiska omställningstiden (en kapplöpning mot kylningen)
Efter uppvärmningen dras profilerna tillbaka några millimeter. Spegeln lämnar svetszonen så snabbt som det är tekniskt möjligt (ofta < 2–3 s).
Denna omställningstid är den mest kritiska parametern. PVC-smältan vid 250 °C kyls extremt snabbt i omgivningsluften (~20 °C). Om en ”hinna” bildas (oxidation/kylning) försämras polymerdiffusionen i nästa fas, vilket resulterar i en kallsvets som ser intakt ut men brister under belastning.
Fas 4: Stukning och kylning (fogbildning)
Omedelbart efter att spegeln dragits bort pressas de smälta profiländarna samman med högt stuktryck.
Stukning: trycket (mycket högre än uppvärmningstrycket) komprimerar smältzonerna, driver ut luft och främjar intensiv interdiffusion.
Svetsvulst: överflödigt smält material förskjuts kontrollerat och bildar den karakteristiska svetsvulsten (svetsgraden).
Kylning: Profilerna förblir fastspända under tryck (eller hålltryck) under en definierad kyltid (t.ex. 30–60 s) tills fogen stelnar under Tg. För tidig lossning kan riva sönder den mjuka fogen eller deformera ramen på grund av krympspänningar.
Svetsparametrarnas ”heliga treenighet”: Temperatur, tid, tryck
Fogkvaliteten bestäms inte enbart av maskinen utan av det exakta samspelet mellan dessa tre parametrar. De måste fastställas för varje profilsystem (väggtjocklekar, antal kamrar, materialrecept) och lagras i PLC/CNC som ett recept.
Temperatur (förbränning kontra kallsvets)
Typisk värmeplattstemperatur för styv PVC: 240–260 °C.
För hög: termisk nedbrytning, HCl-frisättning, försprödning, gul/brun missfärgning → oanvändbar fog.
För låg: otillräcklig plasticering, ofullständig diffusion → kallsvets med låg hållfasthet.
Tid (uppvärmning, omställning, kylning)
Uppvärmningstid: tillräckligt lång för att smälta till erforderligt djup, men tillräckligt kort för att undvika förbränning; massiva profiler med 7 kamrar behöver längre tid än smala profiler med 3 kamrar.
Omställningstid: så kort som det är tekniskt möjligt.
Kyltid: tillräckligt lång för fullständig stelning under tryck och formstabilitet.
Tryck (uppvärmningstryck kontra stuktryck)
Uppvärmningstryck: relativt lågt – säkerställer kontakt med spegeln över hela ytan för optimal värmeöverföring.
Stuktryck: högt – säkerställer sammanblandning och slutlig hållfasthet. För högt → materialfattig fog (för kraftig utpressning); för lågt → ofullständig diffusion.
Svetsvulsten (graden): Kvalitetsindikator och teknisk nödvändighet
Vid traditionell svetsning är svetsvulsten en viktig kvalitetsindikator: en jämn, fullt utvecklad vulst (vanligen 2–3 mm hög) visar att processen har förlöpt korrekt (tillräcklig smälta, lämpligt tryck). Samtidigt är den en teknisk nödvändighet som senare måste avlägsnas, vilket för oss till svets- och hörnrensningslinjen.
Typer av hörnsvetsmaskiner: Från verkstad till industrilinje
Marknaden är starkt segmenterad och erbjuder lämplig teknik för varje verksamhet, från enmansverkstäder till helautomatiska industrianläggningar. Den avgörande skillnaden är antalet huvuden (svetsenheter).
Enhuvudssvetsmaskin (1 huvud)
Grunder: en svetsenhet.
Arbetssätt: Operatören utför fyra separata svetsningar för en ram (hörn 1, vrid/lägg till, hörn 2 osv.).
Användningsområden: specialist på specialutföranden – dess största styrka är flexibiliteten. Moderna enhuvudsmaskiner kan svetsa steglöst inställbara vinklar från 30° till 180°, idealiskt för:
Snedställda fönster (spetsiga/trubbiga vinklar)
Bågfönster (segmentvis svetsning av bågelement)
Gavelelement
Fördelar: lägst inköpskostnad, litet utrymmesbehov, maximal flexibilitet.
Nackdelar: mycket låg produktivitet (10–15 min per ram), hög arbetskostnad per enhet; måttnoggrannheten beror starkt på kapningsprecisionen och operatörens noggrannhet.
Målgrupp: små verkstäder, reparationsverkstäder, avdelningar för specialtillverkning i stora fabriker.
Tvåhuvudssvetsmaskin (2 huvuden)
Det flexibla mellanalternativet, vanligen i två varianter:
V-svetsning (hörnsvetsning): två enheter i 90° för att bilda ett hörn (sällsynt för PVC).
Parallellsvetsning (mittpostsvetsning): två enheter arbetar parallellt.
Typisk användning: parallellsvetsning för T-fogar (insvetsning av en mittpost i en ram). Alternativt tillverkas en ram i två steg (två ”U”-halvor svetsas och sluts sedan).
Fördelar: mycket snabbare än en maskin med 1 huvud, mer flexibel (och billigare) än en maskin med 4 huvuden.
Nackdelar: fortfarande minst två arbetsmoment för en sluten ram – måttnoggrannheten kan försämras.
Målgrupp: små och medelstora företag som behöver högre kapacitet än en maskin med 1 huvud men inte utnyttjar en linje med 4 huvuden fullt ut, eller ofta svetsar mittposter.
Fyrhuvudssvetsmaskin (4 huvuden) – Den obestridda branschstandarden
Den överlägset mest använda inom industriell ramtillverkning.
Arbetssätt: fyra svetsenheter ordnade i en kvadrat (en per hörn). Operatören (eller automatiseringen) lägger in alla fyra kapade profiler samtidigt. Maskinen spänner fast, positionerar och svetsar alla fyra hörn samtidigt i en enda cykel.
Avgörande fördel: noggrannhet och produktivitet – ramen spänns fast som en helhet, vilket ger oöverträffad mått- och vinkelprecision (exakt 90°). Cykeltiden per komplett ram sjunker till 1.5–3 minuter.
Fördelar: extremt hög genomströmning, utmärkt precision, liten arbetsinsats per enhet, hög processtillförlitlighet.
Nackdelar: stor investering, större utrymmesbehov, minskad flexibilitet för specialvinklar (även om moderna maskiner kan hantera dem med mer omställningsarbete).
Målgrupp: industriella tillverkare med medelhög till hög volym (≈ 30–50+ enheter/dag).
Högprestandaklassen: Sex- och åttahuvudsmaskiner (6-/8 huvuden)
För ren massproduktion.
Arbetssätt: exempelvis kan en maskin med 6 huvuden tillverka en ram inklusive en insvetsad mittpost i en enda cykel (4 hörn + 2 T-fogar). En maskin med 8 huvuden kan svetsa två små fönsterbågar samtidigt eller komplexa dörrkarmar (t.ex. med två mittposter).
Fördelar: maximal produktion per tidsenhet, maximal automatisering.
Nackdelar: extremt stor investering, mycket låg flexibilitet; ekonomisk endast för stora, standardiserade serier.
Målgrupp: storskalig industri, projekttillverkare på starkt standardiserade marknader.
Specialutföranden: Vertikala kontra horisontella svetssystem
Horisontellt (standard): profilerna ligger plant – ergonomisk inmatning, idealiskt för plana produktionslinjer.
Vertikalt: profilerna står upprätt – ofta mer utrymmesbesparande och väl lämpat för integration med automatiserad logistik, buffertar och vagnar.
Hörnets utveckling: Från ”rensningsspår” till perfekt nollfog
Den största innovationen under de senaste 15 åren har varit svaret på en estetisk utmaning: färgade och folielaminerade profiler.
Den traditionella utmaningen: Svetsvulst på färgade/folierade profiler
Med uppsvinget för trendfärger (t.ex. antracit) och träådrade folier uppstod ett stort problem.
Problem: Traditionell svetsning bildar en svetsvulst (t.ex. 2 mm hög).
Efterbearbetning: Vulsten fräses bort av en hörnrensningsmaskin.
Dilemma: Fräsen avlägsnar inte bara vulsten utan även folien eller färgskiktet under den.
Resultat: Ett fult, blottlagt (ofta vitt eller brunt) rensningsspår vid geringen som förstör det exklusiva utseendet.
Gammal ”lösning”: kostsam, manuell och felbenägen retuschering med färgpennor.
Den tekniska revolutionen: Nollfogsteknik (V-Perfect / sömlös svetsning)
”Nollfog” (även V-Perfect, sömlös eller konturföljande svetsning) löser detta genom att förhindra okontrollerad vulstbildning på synliga ytterytor.
Hur fungerar sömlös svetsning? (tekniska metoder)
Används ofta i kombination:
Mekanisk begränsning (t.ex. 0.2 mm): knivar eller begränsare vid spegeln eller spännanordningarna begränsar utpressningen av smälta till ett minimum; en mycket liten, knappt synlig linje återstår – ingen bred utvändig rensning krävs.
Formning/förskjutning: rörliga verktyg (slider, blad) förskjuter aktivt smältan inåt (in i kamrarna) eller till definierade, icke synliga områden (t.ex. tätningsspåret) under stukningen.
Termisk formning: V-geringen förs samman perfekt; specialformade (ofta uppvärmda) verktyg ”stryker” hörnet under kylningen. Folien formas något vid kanten så att båda sidor möts perfekt.
Fördelar för tillverkare och slutanvändare
Resultatet är ett visuellt felfritt hörn – som en ram i ett stycke eller en perfekt trägering.
Tillverkare: ingen manuell retuschering, stora arbetsbesparingar, högre processäkerhet, premiumprodukt.
Slutanvändare: överlägsen estetik, högre upplevt värde, enklare rengöring (inget spår som fångar smuts).
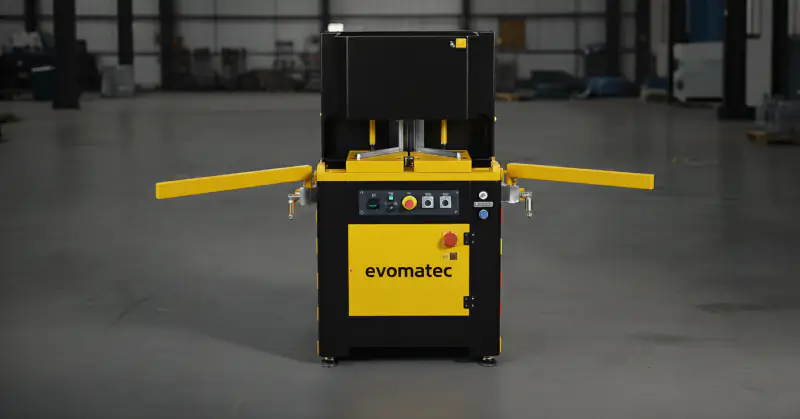
Företag som Evomatec har vidareutvecklat sådana precisa och robusta maskinlösningar för att ge fönstertillverkare tillgång till denna marknadsledande teknik.
Hörnsvetsmaskinen som del av ett system: Svets- och hörnrensningslinjen
En hörnsvetsmaskin arbetar aldrig ensam i industriell praxis. Den bestämmer takten och utgör kärnan i en integrerad svets- och hörnrensningslinje (ett komplett system).
Varför svetsmaskinen sällan arbetar ensam
Som nämnts måste svetsvulsten avlägsnas. Även med nollfogsmaskiner som fulländar ytterkanten bildas fortfarande invändiga vulster (glasfals, beslagfals, tätningsspår).
Den oumbärliga partnern: Hörnrensningsmaskin (CNC-hörnrensare)
Direkt efter svetsmaskinen (ofta via kylnings-/palleterings-/vändsystem) följer hörnrensningsmaskinen.
Funktionell rensning (krävs alltid): speciella innerhörnsknivar skär bort vulsten ur profilspåren så att glas, tätningar och beslag kan monteras.
Estetisk rensning (traditionell): utan nollfog fräser en konturfräs bort den yttre vulsten och skapar det (oönskade) rensningsspåret. Med nollfog bortfaller detta frässteg.
Takttidsoptimering: Flaskhalsen i produktionen
Den totala effektiviteten beror på synkroniseringen mellan svetsmaskin och hörnrensningsmaskin. Svetsmaskinens cykel (t.ex. 2–3 min per ram) bestämmer takten. Hörnrensningsmaskinen måste färdigställa alla fyra hörn inom denna tid innan nästa ram anländer.
Säkerheten och tillförlitligheten hos sådana integrerade linjer har högsta prioritet. Tack vare omfattande projekterfarenhet kan vi vid acceptansen säkerställa att kontrollerna med största noggrannhet uppfyller de högsta standarderna för kvalitet och CE-enlig säkerhet.
Kvalitetssäkring, underhåll och driftsäkerhet (CE-överensstämmelse)
En hörnsvetsmaskin är ett precisionssystem. Den levererar jämn och hög kvalitet endast när den underhålls och kalibreras optimalt.
Typiska svetsfel och grundorsaker (felsökning)
Kallsvets (otillräcklig hållfasthet): brister vid låg belastning; brottytan ser spröd/kristallin ut, inte seg och fibrös.
Orsak: för låg temperatur, för kort uppvärmningstid eller (mycket ofta) för lång omställningstid (smältan kyls i luften).
Bränd fog (visuellt fel): PVC vid fogen missfärgas (gult/brunt) och blir spröd.
Orsak: för hög temperatur eller för lång uppvärmningstid → termisk nedbrytning.
Vinkelfel/skevhet (måttfel): ramen har inte exakt 90° vinkel eller måtten är felaktiga.
Orsak: mekanisk felinriktning (bristfällig kalibrering), felaktig fastspänning (t.ex. smutsiga konturbackar), för kort kyltid (ramen blir skev när den tas ut).
Betydelsen av ”profilrecept” (parameterhantering)
Varje profilsystem (från olika systemleverantörer) har en egen geometri, väggtjocklek och materialsammansättning. Ett system med 7 kamrar svetsas annorlunda än ett system med 3 kamrar. Ett modernt system måste lagra och hämta hundratals recept (temperatur, tid, tryck) för att säkerställa jämn kvalitet.
Underhåll av kritiska slitdelar (PTFE-film, spännverktyg)
De vanligaste orsakerna är slitage och föroreningar.
PTFE (Teflon): spegelns vidhäftningshämmande beläggning (vanligen en film) är den viktigaste slitdelen – kontrollera och rengör dagligen. Avlagringar av bränd PVC försämrar värmeöverföringen och utseendet. Byt regelbundet.
Konturbackar: PVC-damm/spån ansamlas och förhindrar exakt anliggning → måttfel.
Styrningar och pneumatik/hydraulik: alla rörliga delar måste löpa smidigt och exakt; lufttrycket måste vara stabilt för att hålla uppvärmnings-/stuktrycken exakta.
Provning av hörnhållfasthet: Validering av svetskvaliteten
Professionell kvalitetssäkring omfattar regelbundna hörnhållfasthetsprov (förstörande). Svetsade hörn belastas till brott; resultaten måste uppfylla systemleverantörens specifikationer och standarder (t.ex. DIN EN 514). Detta validerar parameterinställningarna.
CE-överensstämmelse och arbetsmiljösäkerhet: Mer än en etikett
Industriella hörnsvetsmaskiner innebär betydande risker: temperaturer > 250 °C, höga krafter (ofta flera tons stukkraft) och tunga maskinenheter som rör sig snabbt. Efterlevnad av det europeiska maskindirektivet (CE) är ett ovillkorligt krav.
Detta omfattar skydd, ljusridåer, tvåhandsmanöverdon (under inmatning) och redundanta nödstoppssystem. Med många års erfarenhet från ett stort antal kundprojekt säkerställer vi att kontroller utförs med största omsorg om kvalitet och CE-enlig säkerhet, vilket skyddar operatörerna och säkerställer laglig drift av systemet.
Ekonomi: Kostnad, återbetalning (ROI) och effektivitet
Att köpa en hörnsvetsmaskin för PVC-fönster är en av de största enskilda investeringarna för en fönstertillverkare.
CAPEX: Från enhuvudsmaskin till helautomatisk linje
Kostnaderna varierar kraftigt med antalet huvuden, automatiseringsnivån (manuell överföring kontra automatiserad linje) och tekniken (med eller utan nollfog):
Ny, högkvalitativ enhuvudsmaskin (vinkeljusterbar): cirka €15,000–30,000
Ny tvåhuvudsmaskin: cirka €35,000–70,000
Ny fyrhuvudsmaskin (standard, traditionell): cirka €90,000–160,000
Integrerat svets- och hörnrensningssystem (4 huvuden, traditionellt): cirka €180,000–250,000
Integrerat svets- och hörnrensningssystem (4 huvuden, nollfog, automatisering): €250,000–500,000+
OPEX: Energi, arbete, underhåll
Energi: uppvärmning av massiva värmeplattor (fyra eller fler) är den största energiförbrukaren, även med optimerade uppvärmningscykler.
Arbete: den största besparingsmöjligheten. En automatiserad linje med 4 huvuden behöver vanligen bara en operatör för inmatning/övervakning, medan en enhuvudsmaskin tillsammans med manuell rensning binder upp flera personer.
Slitdelar: regelbundet byte av PTFE-filmer, knivar och fräsar på hörnrensningsmaskinen.
ROI-exempel (detaljerat)
Uppgradering från gammal enhuvudsmaskin + manuell rensning till modern svets- och hörnrensningslinje med 4 huvuden (traditionell):
Gammalt system (1 huvud + 2 personer för rensning):
Svetstakt: ~12 min/ram (1 operatör)
Rensningstakt: ~10 min/ram (2 operatörer)
Personal: 3 operatörer
Produktion per skift (450 min): ~35–40 ramar
Arbetskostnad/ram: (3 FTE * lön) / 40
Nytt system (linje med 4 huvuden):
Linjetakt: ~3 min/ram (1 operatör)
Personal: 1 operatör
Produktion per skift (450 min): 150 ramar
Arbetskostnad/ram: (1 FTE * lön) / 150
Resultat: Arbetskostnaden per enhet sjunker dramatiskt (ofta > 80%), medan den potentiella produktionen fyrdubblas. Även vid en investering på €200 tusen är återbetalningstiden ofta < 2–3 år genom arbetsbesparingar (2 FTE sparas) och högre marginal (fler sålda enheter).
Nytt kontra begagnat: Möjligheter och risker
Slitage: styrningar/kulskruvar kan vara slitna → bristande måttnoggrannhet.
Föråldrade styrsystem: reservdelar för äldre PLC-generationer kan saknas.
Teknik: begagnade system erbjuder sällan nollfog.
Säkerhet: äldre system uppfyller ofta inte aktuella CE-standarder.
Expertis är avgörande, särskilt för begagnad utrustning. Med djup projekterfarenhet säkerställer vi att kontroller av äldre system utförs med största omsorg om kvalitet och CE-enlig säkerhet för att undvika felinvesteringar.
Hörnsvetsmaskinernas framtid: Industri 4.0 och nya material
Utvecklingen av PVC-hörnsvetsmaskiner pågår ständigt. Trender inom ”smarta fabriker” formar nästa generation.
Nätverksanslutning och smart fabrik: Maskinen i ett digitalt ekosystem
Svets- och hörnrensningslinjen är ingen isolerad ö. Den är helt integrerad med digital produktionsplanering (ERP/PPS). En streckkodsläsare läser profiletiketten; systemet (svetsmaskin och hörnrensningsmaskin) laddar automatiskt rätt recept (parametrar och rensningskonturer) och ställer in måtten.
Prediktivt underhåll och fjärrservice
Moderna maskiner övervakar sig själva genom att räkna PTFE-filmens cykler och meddela behov av byte innan kvaliteten försämras. Via internetanslutning kan servicetekniker (t.ex. från Evomatec) diagnostisera och ofta åtgärda problem på distans och därmed undvika kostsamma resor.
Robotik och full automatisering: Den ”obemannade” svetscellen
Nästa steg: full automatisering. Robotar matar profiler från sågen till svetsmaskinen, tar ut färdiga ramar, överför dem till hörnrensningsmaskinen och staplar dem.
Energieffektivitet och hållbarhet (svetsning av återvunna kärnor)
Med stigande energikostnader optimeras värmeplattornas effektivitet (snabbare uppvärmning, bättre isolering). En annan trend är robust svetsning av profiler med kärnor av återvunnen PVC (samextruderade), som beter sig annorlunda och kräver snävare temperaturreglering.
AI-stödd processoptimering och kvalitetssäkring
Framtiden är självoptimerande. Visionsystem skulle kunna övervaka vulstbildningen eller den färdiga nollfogen i realtid. AI skulle kunna upptäcka avvikelser (t.ex. variationer mellan materialpartier) och dynamiskt justera parametrarna för att garantera perfekta resultat.
Bortom spegelsvetsning?
Alternativ undersöks. Lasersvetsning av plast utlovar ultrafina fogar men är fortfarande extremt kostsam och tekniskt utmanande för komplexa geometrier och PVC (dålig laserabsorption). Infrarödsvetsning (beröringsfri) är en annan nischteknik.
Att välja rätt maskin: Ett strategiskt beslut
En investering i en hörnsvetsmaskin för PVC-fönster avgör en fabriks konkurrenskraft under ett årtionde eller längre.
Behovsanalys: Genomströmning, flexibilitet, estetik
Genomströmning (produktivitet): enheter per skift → bestämmer antalet huvuden (1, 2 eller 4) och automatiseringen (fristående kontra linje).
Flexibilitet: många specialutföranden (vinklar, bågar) eller mest rektanglar?
Estetik (marknadspositionering): bearbetas färgade/folierade profiler? Då är nollfog i praktiken ett måste i dag.
Betydelsen av en erfaren systempartner
Att välja rätt system och integrera det med befintliga processer (sågning, beslagmontering, logistik) kräver djup processkunskap. En erfaren partner som Evomatec analyserar inte bara maskinerna utan hela arbetsflödet för att undvika flaskhalsar.
Vår mångåriga erfarenhet från ett stort antal kundprojekt gör att vi vid planering och acceptans av nya system kan garantera att alla kontroller utförs med största omsorg om kvalitet och CE-enlig säkerhet. Detta säkerställer en smidig start samt lång livslängd och trygghet för din investering.
FAQ – Vanliga frågor
Vad är skillnaden mellan en hörnsvetsmaskin med 4 huvuden och en med 1 huvud?
En enhuvudssvetsmaskin sammanfogar ett hörn i taget. Operatören måste positionera ramen fyra gånger. Den är långsam men flexibel (idealisk för specialvinklar) och billig. En fyrhuvudssvetsmaskin sammanfogar alla fyra hörn i en fönsterram samtidigt i ett enda arbetsmoment. Den är extremt snabb (takttid < 3 min), mycket precis och standarden för industriell serietillverkning.
Vad betyder ”nollfog”, och behöver jag det?
Nollfog (även V-Perfect) är en modern svetsteknik som skapar ett visuellt sömlöst hörn utan den vanliga synliga svetsvulsten (graden). Om du bara bearbetar vita profiler är den ”bra att ha”. Om du tillverkar färgade eller folielaminerade profiler (t.ex. träådrade, antracitfärgade) är nollfog i dag en avgörande konkurrensfördel. Den eliminerar tidskrävande, kostsam manuell retuschering med färgpennor och ger överlägsen estetik.
Vid vilken temperatur svetsas PVC?
Svetstemperaturen (värmeplattans/spegelns temperatur) för styv PVC som används i fönsterprofiler ligger vanligen inom ett snävt intervall på 240–260 °C. För låg temperatur leder till en kallsvets (som brister). För hög temperatur bränner materialet, gör det sprött och frigör skadliga gaser.
Begär kostnadsfri rådgivning: Klicka här