Engelska
 Tyska
 Franska
 Spanska
 Portugisiska
 Italienska
 Polska
 Turkiska
 Rumänska
 Grekiska
 Bulgariska
 Ryska
 Arabiska
 Hindi
 Nederländska
 Tjeckiska
 Serbiska
 Svenska
 Brasiliansk portugisiska
 Indonesiska
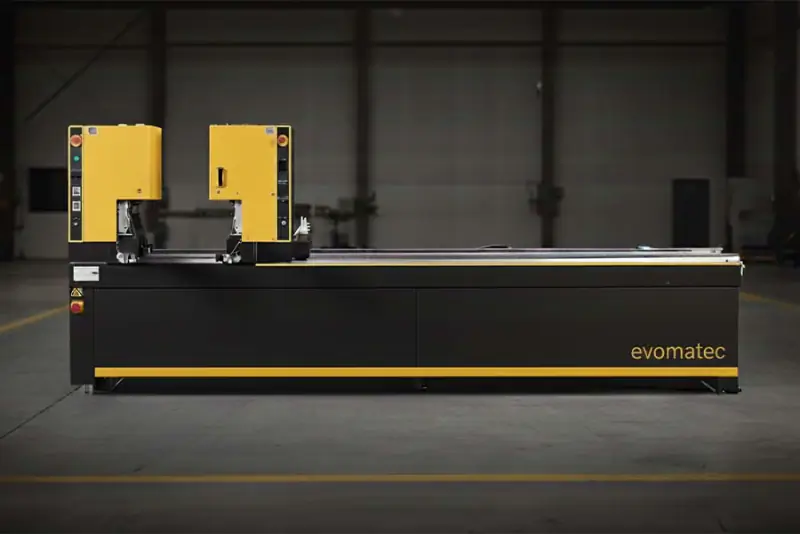
Svetsmaskin för fönsterramar
Svetsmaskinen för fönsterramar: hjärtat i modern fönsterproduktion
Svetsmaskinen för fönsterramar är nyckelkomponenten i modern fönstertillverkning. Utan dessa högt specialiserade industrisystem skulle effektiv, stabil och väderbeständig produktion av dagens lufttäta ramar vara otänkbar. Den är den tekniska kärnan som sammanfogar exakt kapade komponenter till en monolitisk, dimensionsstabil ram. I en bransch som drivs av precision, snabbhet och felfri estetik är svetsteknikens prestanda en direkt indikator på slutproduktens kvalitet och en tillverkares konkurrenskraft.
Denna artikel ger en djupgående, heltäckande inblick i dessa fascinerande maskiner. Vi analyserar svetsprocessens fysik, jämför maskintyper, följer utvecklingen från manuellt svetsade hörn till helautomatiska lösningar utan synlig svetsfog och diskuterar ekonomin och framtidstrenderna för denna oumbärliga teknik.
Vad är en svetsmaskin för fönsterramar?
För att förstå dessa systems komplexitet och betydelse krävs en tydlig definition och avgränsning. ”Fönsterram” omfattar flera material, men svetsning är materialspecifik.
Grundläggande definition och funktion
En svetsmaskin för fönsterramar är konstruerad för att permanent sammanfoga profilers geringskapade ändar (vanligen 45 grader) genom en termisk process.
Dess kärnfunktion är att skapa ett materialbundet förband. Till skillnad från formbundna förband (t.ex. skruvar) eller kraftbundna förband (t.ex. klämförband) plasticeras (smälts) profiländarna med värme och pressas sedan samman under högt tryck. Polymer kedjornas ömsesidiga diffusion i smältan bildar efter avkylning ett homogent, oskiljbart förband – helst med lika hög eller högre hållfasthet än grundmaterialet.
Varför svetsning i stället för limning eller skruvning?
Valet av sammanfogningsmetod beror i grunden på ramens material:
Träramar: sammanfogas traditionellt mekaniskt (t.ex. med tappförband eller pluggar) och limmas.
Aluminiumramar: svetsas inte; de använder mekaniska hörnvinklar som förs in i hålrum och sedan limmas, stiftas eller pressas fast.
Plastramar (PVC): på grund av de termoplastiska egenskaperna ger endast svetsning effektiva, stabila och lufttäta förband.
I industriella sammanhang avser därför ”svetsmaskin för fönsterramar” nästan alltid en svetsmaskin för PVC-fönster.
Fokus på plast (PVC) som dominerande material
Sedan 1970s har PVC-fönstrens framväxt varit oskiljaktig från framstegen inom svetsning. PVC-profiler med flera kammare ger utmärkt värmeisolering och väderbeständighet. Mekaniska förband (som för aluminium) skulle inte täta dessa kammare hermetiskt, vilket skulle leda till luft- och vattenläckage samt köldbryggor. Svetsning är den enda metoden som på några sekunder skapar ett helt tätt hörn med hög hållfasthet genom en automatiserbar process.
Historisk utveckling: från hantverk till Industri 4.0
Den digitalt styrda svetsmaskinen med fyra huvuden och utan synlig svetsfog är resultatet av 60+ års utveckling som har förändrat fönstertillverkningen.
1960s: manuella experiment
Tidiga PVC-fönster hade problem i hörnen. Försöken omfattade lösningsmedelssvetsning (svällsvetsning) och primitiva värmare. De första ”svetsmaskinerna” var enkla manuella fixturer med en värmeplatta (”spegel”) placerad mellan profilerna, som sedan pressades samman för hand eller med en hävarm – långsamt, ojämnt och med låg hållfasthet.
1970s/80s: revolution genom PLC och pneumatik
Energikriser drev efterfrågan på isolerande fönster. Automatisering blev nödvändig. Pneumatisk fastspänning och matning ersatte manuell kraft. Ännu viktigare var att programmerbara logiska styrsystem (PLC) möjliggjorde exakt, repeterbar reglering av temperatur, tid och tryck – början på industriell kvalitetssäkring inom fönstersvetsning.
Milstolpe: maskiner med flera huvuden
Effektiviteten ökade kraftigt genom övergången från maskiner med ett huvud till två och sedan fyra huvuden. Svetsmaskiner med fyra huvuden kunde svetsa alla fyra hörn samtidigt, vilket drastiskt minskade cykeltiden (från ≈15–20 min till mindre än 3 min per ram) och förbättrade måttnoggrannheten.
2000s: digitalisering och nätverksanslutning
PC/CNC-styrningar ersatte rena PLC-system. Maskinerna blev uppkopplade, tog emot orderdata från ERP och ställde automatiskt in parametrar.
2010s–idag: eran utan synlig svetsfog
Som svar på uppsvinget för färgade och folierade profiler eliminerade tekniker för svetsning utan synlig fog ett stort estetiskt problem (förklaras nedan).
Kärnteknik: så fungerar ramsvetsning
Moderna ramsvetsmaskiner använder nästan uteslutande stumsvetsning med värmeplatta (”spegelsvetsning”) – den enda processen som tillförlitligt och jämnt värmer stora, komplexa PVC-profiler med flera kammare.
Fysikaliska grunder: plasticering och diffusion
Plasticering: PVC värms över Tg (~80 °C) till bearbetningstemperaturer på ~240–260 °C och blir en viskös smälta.
Diffusion: Två smälta ytor som pressas samman gör att polymerkedjor kan diffundera in i varandra.
Avkylning: Smältan stelnar och bildar ett homogent, materialbundet förband.
Svetscykeln steg för steg
Fas 1: profilinmatning och precisionsfastspänning
Geringskapade profiler matas in och spänns fast med konturbackar (profilanpassade verktyg). Detta förhindrar att hålkamrarna kollapsar under högt sammanfogningstryck och säkerställer exakt positionering.
Fas 2: uppvärmning (plasticering) – svetsspegeln
En PTFE-belagd värmeplatta (spegel) förs in mellan profiländarna och regleras exakt (t.ex. 250 °C via PID). Profilerna pressas mot den med ett definierat uppvärmningstryck under en inställd uppvärmningstid (≈20–40 s), vilket smälter materialet ~2–3 mm in i profilen.
Fas 3: kritisk omställningstid
Profilerna dras tillbaka något; spegeln förs ut så snabbt som möjligt (ofta på mindre än 2–3 s). Varje ”hinna” på ytan som bildas genom avkylning eller oxidation skulle hindra kedjediffusionen och orsaka en kallsvets (svagt förband).
Fas 4: sammanfogning och avkylning (fogbildning)
Profilerna pressas samman under högt sammanfogningstryck, vilket driver ut luft och blandar smältorna. Överskottsmaterial pressas ut och bildar svetsvulsten. Enheten hålls under tryck under avkylningstiden (t.ex. 30–60 s) tills den har stelnat. För tidig lossning innebär risk för sönderrivning eller deformation.
Svetsparametrarnas ”heliga treenighet”
Temperatur: För hög temperatur bränner PVC (HCl-frisättning, sprödhet, missfärgning); för låg temperatur leder till otillräcklig sammansmältning (kallsvets).
Tid: Uppvärmningen ska vara tillräckligt lång för att nå erforderligt djup utan nedbrytning; omställningstiden ska vara minimal; avkylningen under tryck ska vara tillräcklig.
Tryck: Lågt uppvärmningstryck ger kontakt; högt sammanfogningstryck ger ömsesidig diffusion (för högt = materialfattig fog; för lågt = ofullständig sammansmältning).
Profilrecept skiljer sig åt beroende på geometri, väggtjocklek, färg (värmeabsorption) och serie. Moderna maskiner lagrar hundratals validerade recept som laddas med en knapptryckning eller via streckkod.
Maskintyper för fönsterramar
Svetsmaskiner med ett huvud
Fördelar: lägst kostnad, minimalt platsbehov, maximal flexibilitet (stort vinkelområde).
Nackdelar: låg produktionskapacitet; noggrannheten beror på kapningarna och operatörens omsorg.
Användning: små verkstäder, reparationer, specialformer.
Svetsmaskiner med två huvuden
Fördelar: snabbare än maskiner med ett huvud; flexibla och billigare än maskiner med fyra huvuden.
Nackdelar: flera steg krävs fortfarande för att sluta en ram.
Användning: små och medelstora företag som behöver högre produktivitet utan full kapacitet från fyra huvuden.
Svetsmaskiner med fyra huvuden (industristandard)
Fördelar: svetsar alla fyra hörn samtidigt; mindre än 2–3 min per ram; bäst precision.
Nackdelar: större investering och platsbehov, mindre flexibla för extrema vinklar.
Användning: industriella tillverkare med medelhöga till höga produktionsvolymer.
Maskiner med sex eller åtta huvuden
Fördelar: maximal produktion; kan inkludera fasta tvärposter eller svetsa två fönsterbågar samtidigt.
Nackdelar: mycket hög kostnad; låg flexibilitet; ekonomiskt försvarbara endast vid mycket stora volymer.
Användning: stora industriella tillverkare och projekttillverkare.
Horisontella kontra vertikala system
Horisontella: normen; enkel inmatning; passar plana produktionslinjer.
Vertikala: platsbesparande; integreras väl med automatiserad logistik och buffertar.
Estetisk revolution: teknik utan synlig svetsfog (V-Perfect)
Problemet med ”spackelspåret” i färgade och folierade profiler
Traditionell svetsning skapar en utvändig svetsvulst. Hörnrensningen fräser sedan bort inte bara vulsten utan även folie eller färg och blottlägger den vita eller bruna kärnan – ett synligt spår som förstör estetiken. Manuell användning av retuscheringspennor var arbetskrävande, gav ojämna resultat och var väderkänslig.
Så fungerar svetsning utan synlig fog
Mekanisk begränsning (≈0.2 mm): knivar och anslag begränsar smältflödet så att den utvändiga vulsten blir mycket liten och inte behöver bred fräsning.
Formning/förskjutning: rörliga verktyg pressar smältan inåt (in i kamrarna) eller in i icke synliga delar (t.ex. tätningsspår).
Termisk formning: specialformade (ofta uppvärmda) verktyg ”stryker” geringsfogen medan den svalnar och för samman folierna perfekt.
Resultat: ett nästan foglöst hörn med exklusivt utseende – inget synligt spår, lättare att rengöra och ingen manuell färgläggning. Tillverkare som Evomatec möjliggör robust och produktionssäker integration av dessa lösningar.
Systemsammanhang: svets- och rensningslinjen
En ramsvetsmaskin arbetar sällan ensam; den anger takten för en integrerad svets- och rensningslinje.
Varför hörnrensning fortfarande behövs
Även när den synliga kanten saknar synlig svetsfog finns invändiga vulster kvar (glasfals, beslagsspår och tätningsspår), vilka måste avlägsnas för glasning och montering av tätningar och beslag.
Hörnrensningsmaskin (hörnrensare)
Efter ett kyl- och överföringsbord spänner rensaren fast ramen och använder knivar, borrar och fräsar för att avlägsna invändiga vulster och (vid traditionella svetsar) fräsa den utvändiga konturen.
Optimering av takttid
Linjens effektivitet beror på att svetscykeltiden (t.ex. 2–3 min/ram) anpassas till rensarens kapacitet så att varje ram rensas innan nästa svetsade ram kommer ut.
Kvalitetssäkring, underhåll och säkerhet
Typiska svetsfel och deras orsaker
Kallsvets (låg hållfasthet): för låg temperatur, för kort uppvärmningstid eller för lång omställningstid.
Bränd fog (utseendefel/sprödhet): för hög temperatur eller för lång uppvärmningstid.
Vinkel- och måttfel: mekanisk felinriktning, förorenade konturbackar (dålig fastspänning), för kort avkylning (deformation).
Underhåll av slitdelar
PTFE-film: måste vara ren och intakt; rester orsakar dålig värmeöverföring och märken.
Konturbackar: håll dem fria från PVC-damm och spån för korrekt anliggning.
Styrningar och pneumatik/hydraulik: jämna rörelser och stabila tryck är nödvändiga.
CE-överensstämmelse och maskinsäkerhet
Industriella svetsmaskiner har plattor med temperaturer över 250 °C, höga krafter och rörliga massor. Efterlevnad av CE-kraven (skydd, ljusridåer, tvåhandsmanöverdon, redundanta nödstopp) är ovillkorlig. Sakkunnig godkännandekontroll och regelbundna inspektioner skyddar människor och säkerställer lagenlig drift.
Ekonomi: kostnad och ROI
Intervall för CAPEX
Begagnad maskin med ett huvud: från några tusen euro.
Ny, högkvalitativ maskin med ett huvud (vinkeljusterbar): ~€15,000–30,000.
Ny maskin med två huvuden: ~€35,000–70,000.
Ny maskin med fyra huvuden (traditionell): ~€90,000–160,000.
Integrerad svets- och rensningslinje (4 huvuden, utan synlig svetsfog, automatisering): €250,000–500,000+.
OPEX-faktorer
Energi: uppvärmning av tunga speglar är energikrävande; modern isolering och moderna cykler minskar men eliminerar inte energibehovet.
Arbetskraft: linjer med fyra huvuden kan köras av en enda operatör, vilket drastiskt minskar arbetsinsatsen per ram jämfört med flera maskiner med ett huvud.
Slitdelar: PTFE-filmer, knivar, fräsar.
ROI-exempel
Mål: 50 ramar/dag (8-timmarsskift)
Ett huvud: ≈3–4 min/hörn → 12–16 min/ram → 600–800 min för 50 ramar → mer än 1 skift med en maskin; kräver ≥2 maskiner/operatörer.
Fyra huvuden: ≈3 min/ram → 150 min totalt → ~3 timmars utnyttjande; en operatör når lätt målet och kan sköta logistik och kvalitetskontroll.
Investeringen i fyra huvuden betalar sig ofta snabbt genom besparingar i arbetskraft, högre produktion, mindre kassation och (vid svetsning utan synlig fog) eliminering av manuell retuschering.
Nya kontra begagnade maskiner
Begagnade maskiner kan vara ett gångbart alternativ vid begränsad budget, men riskerna omfattar mekaniskt slitage, föråldrade styrningar och delar, avsaknad av teknik utan synlig svetsfog och föråldrad säkerhet. Professionella inspektioner hjälper till att undvika kostsamma misstag och säkerställa kvalitetsproduktion som uppfyller CE-kraven.
Svetsmaskiner för fönsterramar inom Industri 4.0
ERP/PPS-integration: order (mått, profil, färg, antal) överförs till maskinen; inställning och receptinläsning sker automatiskt.
Automatisk profilidentifiering och datainsamling: streckkoder laddar program; maskinen återrapporterar OEE, antal och larm för spårbarhet och realtidsövervakning.
Prediktivt underhåll och fjärrservice: cykelräknare och sensorer förutser PTFE-byte; fjärrdiagnostik förkortar stilleståndstiden.
Framtidsutsikter: trender och innovationer
Full automatisering och robotik: obemannade celler matar in, svetsar, överför till rensning och staplar ramar.
Energieffektivitet och återvunnet material: snabbare uppvärmning, bättre isolering; robust svetsning av profiler med återvunnen kärna med noggrannare temperaturreglering.
AI-driven optimering: bildanalys övervakar smältan och hörnkvaliteten; AI justerar parametrar i realtid.
Bortom svetsning med värmeplatta?: lasersvetsning av plast ger ultrafina fogar men är fortfarande kostsam och utmanande för PVC och komplexa profiler.
Att välja rätt maskin: ett strategiskt beslut
Produktionskapacitet: antalet enheter per skift avgör antalet huvuden (1/2/4).
Flexibilitet: specialformer kontra standardrektanglar.
Estetik: bearbetning av färgade eller folierade profiler gör svetsning utan synlig fog till ett måste.
En erfaren partner som Evomatec bedömer inte bara maskinen utan hela arbetsflödet – från såg till logistik – och säkerställer att driftsättning och service uppfyller kvalitetskraven och CE-säkerhetskraven.
FAQ – Vanliga frågor
Vad är skillnaden mellan svetsmaskiner med fyra huvuden och ett huvud?
En svetsmaskin med ett huvud sammanfogar ett hörn i taget – långsamt men flexibelt och prisvärt. En svetsmaskin med fyra huvuden sammanfogar alla fyra hörn samtidigt – extremt snabbt, med mycket hög noggrannhet och som standard för industriell serieproduktion.
Vad är ”spegelsvetsning” (svetsning med värmeplatta) för fönsterramar?
En PTFE-belagd värmeplatta värms till en exakt temperatur (≈240–260 °C). Profiländarna pressas mot den tills de har plasticerats, plattan dras snabbt undan och de smälta ändarna pressas samman under tryck tills de svalnar och bildar ett homogent, oskiljbart förband.
Varför är teknik utan synlig svetsfog viktig för färgade ramar?
Traditionell svetsning skapar en utvändig vulst som vid rensning avlägsnar folie eller färg vid hörnet och blottlägger kärnan. Teknik utan synlig svetsfog (t.ex. V-Perfect) styr och begränsar smältan så att den synliga kanten ser foglös ut, vilket eliminerar manuell färgretuschering och ger exklusiv estetik.
Begär en kostnadsfri konsultation via Klicka här