Engelska
 Tyska
 Franska
 Spanska
 Portugisiska
 Italienska
 Polska
 Turkiska
 Rumänska
 Grekiska
 Bulgariska
 Ryska
 Arabiska
 Hindi
 Nederländska
 Tjeckiska
 Serbiska
 Svenska
 Brasiliansk portugisiska
 Indonesiska
Ändfräsmaskin för profiler
Ändfräsmaskin för profiler: precision, produktivitet och processtillförlitlighet i modern profiltillverkning
Vid avancerad profiltillverkning avgörs kvaliteten hos ett färdigt fönster-, dörr- eller fasadsystem inte enbart av kapningen. Profiländens skick – den exakta geometrin, funktionsytornas planhet, kanternas renhet och fogberedningens repeterbarhet – avgör ofta om den efterföljande monteringen löper smidigt eller leder till korrigeringsarbete, kassation och förseningar. Därför är en ändfräsmaskin för profiler inte ett tillbehör som bara är ”bra att ha” i en produktionslinje. Den är en central kvalitetsstation som omvandlar en kapad profil till en komponent färdig för sammanfogning, med enhetlig geometri, rena ändytor och tillförlitliga referensytor för montering och svetsning.
När produktionsmiljöer skalas upp blir ändfräsningen ännu mer kritisk. Snäva toleranser, hög genomströmning och kundernas förväntningar på ett felfritt visuellt ytutförande lämnar litet utrymme för variation. En stabil ändfräsningsprocess minskar omarbetning, bidrar till bättre tätning och inriktning, förbättrar de färdiga ramarnas utseende och skyddar hela linjens produktivitet. När ändfräsningen optimeras blir den en mätbar fördel: färre kasserade delar, snabbare montering och mer förutsägbara produktionsresultat mellan skiften.
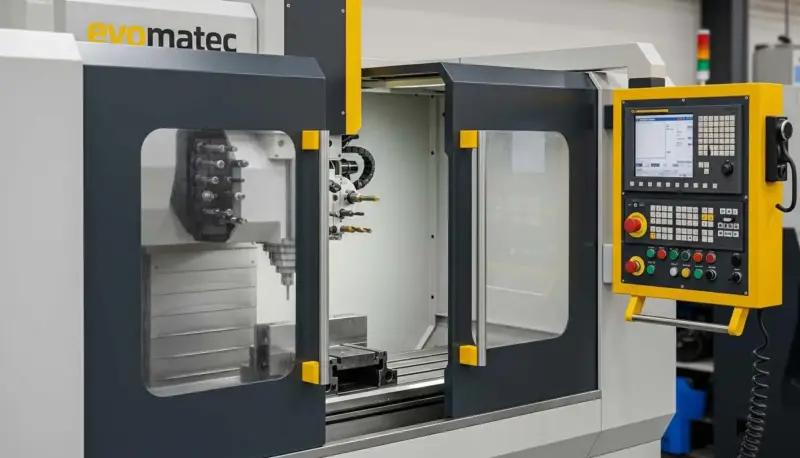
Denna artikel förklarar tekniken, processlogiken och de praktiska beslutskriterierna bakom moderna ändfräsningslösningar för profiler. Den belyser också det tekniska synsätt som förknippas med EVOMATEC som tillverkare av industrimaskiner – med fokus på kraftig konstruktion, stabilt processbeteende och skalbara tillverkningslösningar. Du får lära dig vad som är viktigt inom maskinarkitektur, fastspänning, automation, verktygsstrategi, ytkvalitet och integration i moderna produktionssystem.
Varför ändfräsning är viktig vid profilbearbetning
Ändytor är funktionsytor. De bestämmer hur profiler möts, hur fogar sluter sig, hur tätningar riktas in och hur ramar ser ut och fungerar efter montering. Oavsett om ändberedningen är avsedd för mekanisk sammanfogning, hörnmontering eller svetsning måste resultatet vara enhetligt. Varje avvikelse förstärks i efterföljande steg: en liten felaktighet på ändytan kan orsaka felinriktning vid hörnet, ojämnt tätningstryck, synliga springor eller monteringsspänningar som förkortar produktens livslängd.
Ändfräsningen är därför en ”kvalitetsgrind” i produktionsflödet. Den skapar:
- Definierad ändgeometri för repeterbara förbindningar
- Plana, rena ändytor för tät kontakt och stabila fogar
- Gradfria kanter som skyddar tätningar och minskar manuell avgradning
- Noggranna referenser som påskyndar monteringen och minskar justeringar
- Enhetliga resultat mellan flera operatörer och flera skift
I professionell produktion behandlas ändfräsning inte som ett manuellt korrigeringssteg. Den genomförs som en kontrollerad och mätbar process med stabil cykeltid och förutsägbara produktionsresultat.
Material och praktiska tillämpningar: aluminium, aluminium, PVC och uPVC
Kraven på ändfräsning varierar med materialet. Olika spån, termiskt beteende, styvhet och förväntningar på ytan måste beaktas. I praktiken arbetar en profilfabrik ofta med blandade material, olika profilfamiljer och olika produktionsmål. En lämplig ändfräsningslösning måste hantera dessa förhållanden utan att tillförlitligheten försämras.
Ändfräsning vid produktion av aluminium- och aluminiumprofiler
Aluminium- och aluminiumprofiler kräver styvhet, vibrationsstabilitet och effektiv spånhantering. Ändfräsningsoperationer kräver ofta flera fräsverktyg och flera kontaktzoner. Processen måste undvika vibrationsmärken, kantgrader och upprivna ytor. Robust fastspänning, stabilt spindelbeteende och korrekt verktygsgeometri är avgörande för enhetliga resultat.
En korrekt konfigurerad ändfräsmaskin för aluminiumprofiler eller ändfräsmaskin för aluminiumprofiler kan drastiskt minska behovet av manuell efterbearbetning och samtidigt förbättra fogarnas enhetlighet, särskilt i krävande arkitektoniska och industriella tillämpningar.
Ändfräsning vid produktion av PVC- och uPVC-profiler
PVC- och uPVC-profiler kräver rena kanter och temperaturkontroll. Även om skärkrafterna ofta är lägre än för aluminium kan materialet vara känsligt för värme och få ytmärken om fastspänningen är för hård eller verktygsuppsättningen inte är optimerad. En specialanpassad ändfräsmaskin för PVC-profiler eller ändfräsmaskin för uPVC-profiler måste balansera snabb fastspänning mot skydd av ytan och måste ge rena, enhetliga ändytor som underlättar tätnings- och sammanfogningsprocesser.
Att definiera kvalitet: hur ”bra ändfräsning” ser ut i praktiken
Kvalitet är mätbar. En professionell ändfräsningsprocess definieras av repeterbara resultat och förutsägbart processbeteende. De vanligaste kvalitetsindikatorerna omfattar:
- Ändytans planhet och enhetliga ytfinhet
- Vinkelräthet och inriktning i förhållande till definierade referenser
- Rena kanter och gradfri ändfräsning på synliga ytor och i tätningszoner
- Måttmässig repeterbarhet vid högvolymproduktion
- Stabil cykeltid som stöder ändfräsning med hög produktivitet
- Minimalt operatörsberoende
Ändfräsning med högt värde bidrar också till snabbare montering. När ändytorna är enhetliga sluter sig fogarna naturligt utan att behöva tvingas ihop. Detta minskar spänningarna i ramen, förbättrar utseendet och sparar tid vid hörnbearbetning och inpassning.
Maskinarkitektur: den verkliga grunden för repeterbarhet
Ändfräsningens prestanda bestäms av maskinens mekaniska konstruktion. Ändfräsning är en operation med kraftig verktygskontakt, särskilt i aluminiumprofiler, där verktygsingreppet kan vara betydande. En styv bas, stabil spindelinfästning och en vibrationstålig struktur minskar vibrationer, förbättrar ytfinheten och skyddar verktygen.
Industriella tillverkare som EVOMATEC betonar kraftig maskinarkitektur eftersom den skyddar processens stabilitet över tid. I verklig produktion måste en maskin leverera samma kvalitet dag 700 som den gjorde dag 7. Det kräver ett tekniskt angreppssätt som bygger på hållbarhet, servicevänlighet och robust funktionell konstruktion.
Fastspänningsteknik som medel för att förbättra kvaliteten
Fastspänning handlar inte bara om att hålla fast. Den bestämmer referensen, repeterbarheten och stabiliteten. De bästa verktygen och den bästa spindeln kan inte kompensera för en profil som förskjuts, vrider sig eller vibrerar under fräsningen. Därför är fastspänningskoncept ofta skillnaden mellan genomsnittliga och professionella resultat.
Beroende på produktionskraven kan fastspänningen vara:
- En lösning med en ändfräsmaskin med pneumatisk fastspänning för snabba cykler och effektiv drift
- En lösning med en ändfräsmaskin med hydraulisk fastspänning för maximal hållkraft och stabilitet vid tung bearbetning
Fastspänningen måste också skydda ytorna och undvika deformation. Detta blir särskilt viktigt i uPVC-tillämpningar där kosmetiska ytmärken kan leda till kundklagomål.
Automationsnivåer: manuell, halvautomatisk och helautomatisk ändfräsning
Fabriker och verkstäder har inte samma behov. Den bästa ändfräsningslösningen är den som motsvarar produktionsförhållandena – profilvariation, skiftstruktur, volym och toleransförväntningar. Ändfräsmaskiner finns därför inom ett brett automationsspektrum.
Manuell ändfräsning för flexibilitet
En manuell ändfräsmaskin kan vara värdefull vid lågvolymproduktion, för specialprofiler eller i miljöer med ständiga omställningar. Den gör det möjligt för skickliga operatörer att snabbt anpassa sig. Manuell drift medför dock vanligtvis variation och är svår att skala upp vid högvolymproduktion.
Halvautomatiska lösningar för balanserad produktion
En halvautomatisk ändfräsmaskin är ofta en bra kompromiss: viktiga sekvenser som fastspänning, verktygsingrepp och kontrollerad matning kan automatiseras, medan inlastning och vissa justeringar fortfarande utförs av operatören. Detta angreppssätt förbättrar repeterbarheten utan att kräva investeringar i automation av hela linjen.
Automatisk ändfräsning för enhetlighet och genomströmning
En automatisk ändfräsmaskin syftar till stabila produktionsresultat, minimal operatörspåverkan och enhetlig cykeltid. Detta möjliggör högre stabilitet i produktionsresultaten och underlättar integration i synkroniserade linjer. Automatiska lösningar omfattar ofta recepthantering, digitala inställningar och koncept för processövervakning som motsvarar förväntningarna inom industriell produktion.
CNC, NC, PLC och servostyrning: vad dessa termer egentligen betyder
Många köpare ser styrningstermer i broschyrer och antar att de alla ger samma värde. I verkligheten bestämmer styrarkitekturen hur noggrant, enhetligt och effektivt en maskin kan arbeta.
CNC och NC vid ändfräsning
En CNC-ändfräsmaskin innebär vanligtvis programmerbara positioner, repeterbara recept och möjlighet att lagra och återskapa inställningar. En NC-ändfräsmaskin kan avse numeriskt styrd positionering – ofta med fokus på repeterbarhet och standardiserade inställningar. Båda kan vara mycket effektiva när de kombineras med styv mekanik och kraftig fastspänning.
PLC-baserad processtyrning
En PLC-styrd ändfräsmaskin betonar säkra, tillförlitliga processsekvenser. PLC-styrning används i stor utsträckning för stabil automation, särskilt där fräsbanan är fast men sekvensen måste vara enhetlig och säker.
Servostyrning och precision
En servostyrd ändfräsmaskin möjliggör precisa, dynamiska rörelser och repeterbar positionering under belastning. I modern produktion bidrar servostyrning avsevärt till stabil cykeltid, kontrollerade matningar och förbättrad kvalitetsjämnhet, särskilt när flera profilfamiljer bearbetas.
Koncept med ett, två och flera huvuden
Huvudkonfigurationen är en av de tydligaste skillnaderna mellan ändfräsmaskiner. Den påverkar direkt cykeltiden, flexibiliteten och förmågan att hantera komplexa ändgeometrier.
Ändfräsmaskin med ett huvud
En ändfräsmaskin med ett huvud används ofta för specifika operationer och standardiserade profilfamiljer. Den kan vara en robust och effektiv lösning när processstegen är enhetliga och arbetsbelastningen är stabil.
Ändfräsmaskin med två huvuden
En ändfräsmaskin med två huvuden kan möjliggöra snabbare bearbetning och kan, beroende på konstruktionen, konfigureras för att utföra kompletterande operationer i en enda cykel. Detta kan förbättra genomströmningen och minska hanteringstiden.
Ändfräsmaskin med flera huvuden
En ändfräsmaskin med flera huvuden är idealisk för komplex fogberedning, flera kontaktzoner och produktionsmiljöer med hög kapacitet där cykeltid och samordning av processer är viktiga. Koncept med flera huvuden bidrar ofta till högre produktivitet och kan minska behovet av sekundära operationer.
Fräsning av ändplan, fräsning av ändytor och fogberedning för profiler
I tekniskt språk kan du stöta på både End Face Milling Machine och End Surface Milling Machine. Skillnaden är ofta semantisk: båda avser formning och slutbearbetning av en komponents ändområde. Vid profiltillverkning är syftet vanligtvis fogberedning.
Detta omfattar:
- Arbetsuppgifter med en fräsmaskin för profilers ändplan för noggrann fogslutning
- Arbetsuppgifter med en fräsmaskin för profilers ändytor för tätning och visuellt ytutförande
- Arbetsflöden med en fogberedningsmaskin för profiler där ändgeometrin underlättar hörnfogar och strukturella förbindningar
I verklig produktion kan ändfräsning också vara direkt kopplad till svetsningsflöden, särskilt vid tillverkning av PVC/uPVC-fönster där fogkvaliteten beror på exakt och ren beredning.
Svetsberedning och fräsning av hörnfogar
Ändfräsning för svetsberedning beskriver ändfräsningsstrategier som optimerar svetszonen och förbättrar kvaliteten på hörnslutningen. Fräsning för hörnfogsberedning fokuserar ofta på att skapa definierad kontaktgeometri, minska springor och förbättra de monterade ramarnas slutliga utseende.
Tillämpningar inom fönster- och dörrproduktion
Vid fönster- och dörrtillverkning är ändfräsning en standardoperation för kvalitetssäkring. Profiländarna måste vara enhetliga eftersom de påverkar hörnmontering, tätningarnas funktion, förstärkningarnas inriktning och det slutliga utseendet. En specialanpassad ändfräsmaskin för fönsterprofiler eller ändfräsmaskin för dörrprofiler är därför konstruerad kring repeterbara referenspunkter, stabil fastspänning och tillförlitlig cykeltid.
Många fabriker väljer en ändfräsmaskin för fönster- och dörrtillverkning som produktionsstandard för att säkerställa att varje profil som går in i sammanfogningssteget är färdig för sammanfogning. Detta bidrar till stabil genomströmning i monteringen och minskar korrigeringsarbete vid senare stationer.
Stationer, enheter och centrum: hur ändfräsning passar in i en produktionslinje
Beroende på fabrikens layout kan ändfräsningen konfigureras som en särskild arbetsstation eller integreras som en station i linjen. Följande termer används ofta för att beskriva layout och integrationsstrategi:
- Ändfräsningsenhet för profiler som en funktionsmodul i en cell
- Ändfräsningsstation för profiler som en definierad produktionsstation med standardiserade in- och utflöden
- Arbetsstation för ändfräsning av profiler med betoning på operatörsergonomi och effektiv hantering
- Ändfräsningscentrum för profiler eller ändfräsningscentrum som beskriver en mer centraliserad, ofta mer automatiserad lösning med högre kapacitet och stabilitet
I profilbearbetningsmiljöer fungerar ändfräsningsstationen ofta som en länk mellan kapning och sammanfogning. Om den är svag blir den en flaskhals. Om den är stabil ökar den hela linjens effektivitet och förbättrar produktkvaliteten i stor skala.
Fogtyper: ändfräsning för mittposter, tvärposter, T-fogar och korsfogar
Profilsystem inom fasad-, fönster- och dörrkonstruktion kräver ofta olika foggeometrier. Ändfräsmaskiner beskrivs därför ofta utifrån den fogtyp de är avsedda för:
- En ändfräsmaskin för mittposter för vertikala element och beredning av mittposter
- En ändfräsmaskin för tvärposter för horisontella tvärposter och tvärelement
- En ändfräsmaskin för T-fogar för att bereda T-förbindningar i profilsystem
- En ändfräsmaskin för korsfogar för att bereda korsande fogar med strikta krav på kontaktgeometrin
Dessa fogkategorier är inte marknadsföringsspråk. De återspeglar verkliga processkrav: enhetlig geometri, ytfinhet och noggrann inriktning mot referenser för att säkerställa korrekt strukturell funktion och tätningsfunktion efter montering.
Processstrategi: noggrannhet, gradkontroll och stabil cykeltid
Ändfräsningens prestanda beror på en kontrollerad strategi. Målet är inte bara materialavverkning utan förutsägbara resultat. Viktiga prioriteringar är:
- Noggrann ändfräsning genom stabil referensbestämning och kontrollerat matningsbeteende
- Precisionsändfräsning genom styv mekanik, rätt verktygsuppsättning och repeterbara inställningar
- Gradfri ändfräsning genom optimerade fräsverktyg, korrekt ingrepp och stabil fastspänning
- Ändfräsning med hög produktivitet genom att minska tiden utan skärande bearbetning och förbättra processflödet
Även den bästa maskinen presterar sämre om processdisciplin saknas. Därför investerar moderna fabriker i digitala inställningar, strukturerade recept och standardiserad verktygshantering.
Digitala inställningar och verktygsbyteskoncept
En ändfräsmaskin med digital inställning möjliggör repeterbara inställningar, färre omställningsfel och snabbare operatörsutbildning. I många miljöer är digitala inställningar skillnaden mellan ”bra under ett skift” och ”bra varje dag”.
En ändfräsmaskin med snabbt verktygsbyte minskar stilleståndstiden och ökar driftstabiliteten, särskilt vid blandad produktion där verktyg måste bytas ofta för att passa profilfamiljer eller fogkrav.
EVOMATEC:s tillverkningssynsätt: kraftig maskinkonstruktion för verklig produktion
I verklig produktion bedöms maskiner efter vad de levererar efter månader och år av kontinuerlig drift. Det är här EVOMATEC:s tekniska angreppssätt blir relevant: robust mekanik, stabil fastspänning, hållbara spindelmiljöer och servicevänlig konstruktion utformad för långsiktig tillförlitlighet. Vid industriell profilbearbetning är kraftig konstruktion ingen lyx. Den är ett krav för förutsägbar kvalitet, stabil cykeltid och kontrollerade underhållskostnader.
När ändfräsning behandlas som en central kvalitetsstation måste maskinen fungera som en produktionstillgång: enhetligt, repeterbart och skalbart. En industriell filosofi av EVOMATEC:s typ fokuserar på att bygga maskiner som skyddar stabiliteten i kundens produktionsresultat och minskar dolda produktionsförluster orsakade av variation.
Inköpskriterier: att välja rätt ändfräsningslösning
Ett inköpsbeslut bör baseras på verkliga produktionsförhållanden, inte på påståenden i broschyrer. De viktigaste utvärderingskriterierna omfattar:
- Profilfamiljer och omställningsfrekvens
- Krav på toleranser och standarder för ytfinhet
- Fastspänningskoncept: pneumatisk snabbhet jämfört med hydraulisk hållkraft
- Huvudkonfiguration: ett, två eller flera huvuden utifrån cykeltidsbehoven
- Styrnings- och automationsbehov: manuella, halvautomatiska eller helautomatiska arbetsflöden
- Digital inställning och recepthantering för repeterbarhet
- Åtkomlighet för underhåll, reservdelsstrategi och långsiktig servicevänlighet
En fabrik som förväntar sig tillväxt bör också planera för integration. En ändfräsningsstation som senare kan bli en del av en synkroniserad linje är en strategisk fördel. Den förhindrar det vanliga flaskhalsscenariot där kapningshastigheten ökar men sammanfogningen och ändberedningen inte kan hålla jämna steg.
Ändfräsning som konkurrensfördel inom profiltillverkning
En modern ändfräsmaskin för profiler är en multiplikator för kvalitet och produktivitet. Den omvandlar kapade profiler till komponenter färdiga för sammanfogning, med kontrollerad geometri, rena ändytor och tillförlitliga referenser för montering och svetsning. Den skyddar efterföljande processer, minskar manuell korrigering, förbättrar slutproduktens utseende och stabiliserar hela tillverkningsflödet.
Oavsett om kravet är flexibilitet, hög genomströmning eller jämn premiumkvalitet måste rätt ändfräsningskoncept anpassas till produktionsmiljön. Med industriella konstruktionsprinciper – kraftig struktur, tillförlitlig styrlogik och ett praktiskt arbetsflöde för operatören – blir ändfräsning en stabil process som stöder uppskalning, tillväxt och långsiktig framgång inom tillverkningen.