Engelska
 Tyska
 Franska
 Spanska
 Portugisiska
 Italienska
 Polska
 Turkiska
 Rumänska
 Grekiska
 Bulgariska
 Ryska
 Arabiska
 Hindi
 Nederländska
 Tjeckiska
 Serbiska
 Svenska
 Brasiliansk portugisiska
 Indonesiska
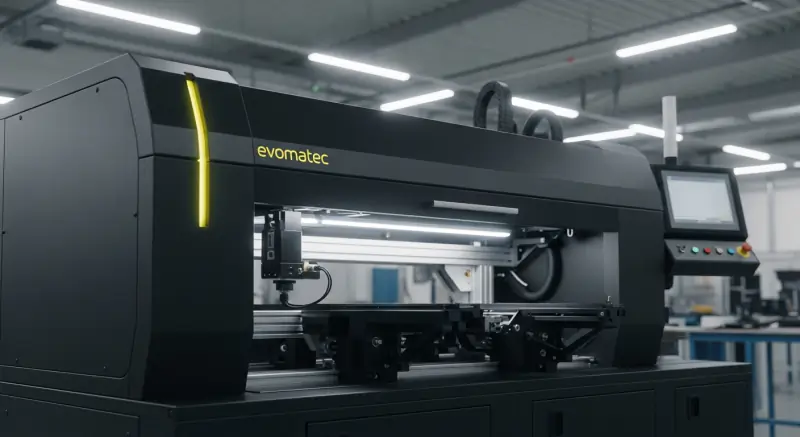
Svetsmaskin för uPVC-fönster
Svetsmaskin för PVC-fönster (upvc): hjärtat i modern fönsterproduktion
Kärnan i effektiv tillverkning av PVC-fönster och PVC-dörrar av hög kvalitet
En svetsmaskin för PVC-fönster är en oumbärlig del av modern fönster- och dörrtillverkning. Utan dessa högt specialiserade system skulle den effektiva, precisa och hållbara produktion av plastfönster som vi känner till i dag vara omöjlig. Dessa maskiner är den tekniska kärnan som sammanfogar exakt kapade PVC-profiler till en styv, lufttät och perfekt formad fönsterram. På en marknad som drivs av effektivitet, kvalitet och estetik är svetsprestanda en avgörande faktor för kommersiell framgång.
Denna artikel utforskar svetsmaskiner för PVC-fönster på djupet. Vi undersöker den bakomliggande tekniken, de olika maskintyperna, deras historiska utveckling, de viktigaste kvalitetsparametrarna och de framtida trender som formar detta teknikområde.
Vad är egentligen en svetsmaskin för uPVC-fönster?
Innan vi går in på de tekniska detaljerna följer en tydlig definition: en svetsmaskin för PVC-fönster är ett stationärt industrisystem som är särskilt utformat för att permanent sammanfoga kapade profiler av polyvinylklorid (uPVC) med hjälp av värme och tryck och därigenom bilda hörnen i en fönster- eller dörram.
Grundläggande definition och funktion
Maskinens huvuduppgift är värmeplattesvetsning (ofta kallad spegelsvetsning). De geringskapade profiländarna (vanligen kapade i 45 graders vinkel) pressas mot en uppvärmd platta (”svetsspegeln”), plastiseras och sammanfogas sedan under högt tryck. Genom intermolekylär diffusion av polymerkedjorna i smältan bildas vid avkylning en homogen, höghållfast och permanent lufttät fog – ofta starkare än själva grundmaterialet.
Varför är svetsning nödvändig för uPVC-fönster?
PVC-fönsterprofiler är ihåliga och indelade i flera kammare för att ge värmeisolering och stabilitet (ofta förstärkta med stål). För att bilda en ram måste dessa komplexa geometrier sammanfogas i hörnen.
Mekaniska förband – vanliga i trä- eller aluminiumfönster (med hörnbeslag) – är olämpliga för PVC. De tätar inte de inre kamrarna tillförlitligt, vilket skulle tillåta fuktinträngning, försämra värmeisoleringen och äventyra stabiliteten. Svetsning skapar däremot ett monolitiskt hörn. Fogen är:
Permanent luft- och vattentät: Det finns inga springor där vatten eller luft kan tränga in.
Strukturellt höghållfast: Svetsfogen bidrar väsentligt till ramens statiska hållfasthet.
Effektiv: Processen är extremt snabb och kan automatiseras i hög grad.
Skillnader gentemot andra sammanfogningsmetoder
I industriella sammanhang finns flera sammanfogningsmetoder för plast:
Limning: Används inom specifika områden (t.ex. glasning), men är olämplig för bärande hörnfogar. Den uppnår inte svetsningens väderbeständighet, långsiktiga stabilitet eller statiska hållfasthet och är långsammare och kladdigare.
Mekanisk infästning (skruvar): Är inte effektiv för PVC-profiler med hålkammare; den kan inte skapa en plan, tät fog.
Ultraljuds- eller lasersvetsning: Med hänsyn till fönsterprofilernas geometri och massa är dessa metoder vanligtvis alltför komplexa eller inte ekonomiskt lönsamma.
Värmeplattesvetsning har därför blivit den obestridda guldstandarden för PVC-fönsterprofiler.
PVC-fönstertillverkningens historiska utveckling
Dagens högteknologiska svetsmaskin för PVC-fönster är resultatet av årtionden av utveckling, nära förknippad med själva PVC-fönstrets framväxt.
PVC-fönstrets första tid
PVC-fönster uppstod på 1950s, då de första patentansökningarna lämnades in. De första produkterna hade problem med missfärgning och formstabilitet. Hörnfogarna var särskilt utmanande. Experimenten sträckte sig från lösningsmedelsaktivering till enkla varmluftsmetoder.
Från manuella processer till automatisering
Under 1960s och 1970s fick PVC-fönster bred acceptans, pådrivet av energikriser och efterfrågan på isolerande byggmaterial. Massproduktion ökade behovet av effektiv sammanfogningsteknik.
Tidiga ”svetsmaskiner” var ofta enkla, manuellt manövrerade enheter med ett huvud. En operatör lade in profiler, flyttade värmeplattan manuellt eller pneumatiskt och pressade ihop delarna. Kvaliteten var starkt beroende av operatören; cykeltiderna var långa.
Milstolpar inom svetsteknik
Viktiga utvecklingssteg omfattade:
PLC-styrning (1980s): Elektronik möjliggjorde exakt, repeterbar styrning av temperatur, tid och tryck – vilket inledde kvalitetssäkring på industriell nivå.
Maskiner med flera huvuden: För att drastiskt minska cykeltiderna utvecklades svetsmaskiner med två huvuden och slutligen med fyra huvuden; de senare kan svetsa en komplett ram (fyra hörn) i en enda cykel.
Integrering av hörnrensning: Parallellt utvecklades hörnrensningsmaskiner (rensmaskiner) för att automatiskt avlägsna svetsvulsten efter svetsningen.
Sömlös teknik (nollfogsteknik, från ~2010): Den senaste revolutionen som möjliggör estetiskt perfekta hörn utan synliga svetsfogar.
Hur fungerar en svetsmaskin för PVC-fönster?
Även om en maskin med fyra huvuden slutför en cykel inom några minuter är processen ett noggrant kalibrerat fysikaliskt förlopp som vanligtvis delas in i tre faser.
Svetsprocessen steg för steg
Oavsett om konfigurationen har ett eller fyra huvuden genomgår varje hörn samma cykel för stumsvetsning med värmeplatta.
Fas 1: inläggning och fastspänning av profiler
Geringskapade PVC-profiler (t.ex. 45°) läggs in i maskinens spännfixturer – manuellt av en operatör eller automatiskt av ett överföringssystem. Pneumatiska eller hydrauliska cylindrar spänner fast profilerna så att de inte kan röra sig. Detta är avgörande; varje rörelse under svetsningen försämrar fogen. Spännverktygen är exakt anpassade till profilsystemets geometri.
Fas 2: värmeplattan (spegelsvetsning)
Svetsspegeln – en uppvärmd metallplatta, vanligtvis PTFE-belagd för att förhindra att PVC fastnar – värms till svetstemperatur (för styv PVC vanligen 240–260 °C).
Uppvärmning (plastisering): Spegeln förs in mellan de fastspända profiländarna. Profilerna pressas mot plattan med ett definierat förvärmningstryck. Värmen tränger in i materialet och plastiserar snittytorna till ett definierat djup. Tiden är avgörande: för kort tid orsakar en ”kallsvets” (otillräcklig sammansmältning); för lång tid medför risk för bränning eller deformation.
Omställningstid: När den avsedda plastiseringen har uppnåtts dras profilerna tillbaka något och plattan dras snabbt undan. Omställningen måste vara extremt kort (ofta under 2–3 sekunder) för att undvika avkylning eller oxidation av smältan.
Fas 3: stuktryck och avkylning
Omedelbart efter att plattan har avlägsnats pressas de smälta profiländarna samman med ett exakt definierat stuktryck.
Sammanfogning: Trycket säkerställer fullständig ömsesidig diffusion mellan de två smältzonerna; långa PVC-polymerkedjor trasslar in sig i varandra och bildar en oskiljbar fog.
Vulstbildning: Överskott av plastiserat material pressas ut och bildar den karakteristiska svetsvulsten på inner- och ytterhörnen.
Avkylning: Profilerna förblir fastspända under stuk- eller hålltryck tills smältan kyls under glasomvandlingstemperaturen och stelnar. För tidig urtagning medför risk för fogbrott eller ramdeformation.
Efter avkylningen lossas spännanordningarna och den färdiga ramen (eller hörnet) tas ut.
Svetsvulstens betydelse
Även om vulsten är visuellt oönskad är den en viktig kvalitetsindikator. En jämn vulst indikerar tillräcklig plastisering och korrekt stuktryck. Traditionellt avlägsnas vulsten i ett efterföljande steg med hörnrensning. Modern teknik syftar till att kontrollera eller helt undvika okontrollerad utpressning av vulsten.
Typer av svetsmaskiner för PVC-fönster
Marknaden erbjuder olika maskintyper som skiljer sig åt beträffande automatisering, kapacitet och ändamål. Rätt val beror på anläggningens storlek och erforderlig produktionskapacitet.
Svetsmaskiner med ett huvud (för specialprodukter och små serier)
Funktion: Ett hörn åt gången; en operatör måste lägga in profiler fyra gånger per ram.
Fördelar: Låg investering, litet utrymmesbehov, hög flexibilitet (bågar, specialformer, reparation).
Nackdelar: Låg produktivitet; måttnoggrannheten beror mer på operatörens hantering.
Användning: Små verkstäder, prototyptillverkning och specialarbeten i större anläggningar.
Svetsmaskiner med två huvuden (parallell- och hörnsvetsning)
Funktion: Två svetsenheter; kan svetsa två hörn parallellt (t.ex. mittposter) eller förbereda ramhalvor för en andra omgång.
Fördelar: Mycket snabbare än maskiner med ett huvud; mer flexibla än maskiner med fyra huvuden.
Nackdelar: Kräver fortfarande två till tre cykler för att slutföra en ram.
Användning: SMEs som behöver högre produktion utan full kapacitet med fyra huvuden.
Svetsmaskiner med fyra huvuden (industristandarden)
Funktion: Fyra svetsenheter placerade i 90°. Alla fyra kapade profiler (två horisontella och två vertikala ramstycken) läggs in samtidigt; maskinen spänner fast och svetsar alla fyra hörnen i en cykel.
Fördelar: Extremt hög produktivitet (en komplett ram per cykel, ofta på under 2–3 minuter); överlägsen precision och formstabilitet.
Nackdelar: Högre investering; mindre flexibla för ovanliga geometrier (även om moderna enheter kan hantera variabla vinklar).
Användning: Industriella tillverkare med medelhöga till höga volymer.
Maskiner med sex och åtta huvuden (högvolymproduktion)
Funktion: För maximal produktionskapacitet; kan t.ex. svetsa en ram med integrerad mittpost i en cykel eller två mindre ramar samtidigt.
Fördelar: Maximal produktion per tidsenhet.
Nackdelar: Mycket hög investering; minimal flexibilitet; ekonomiska endast för mycket stora enhetliga serier.
Användning: Storskalig industri och projektspecialister.
Horisontella kontra vertikala svetssystem
Horisontella (standard): Profilerna svetsas i horisontellt läge; vanliga i linjer som integrerar såg → bearbetningscenter → svetsning → rensning.
Vertikala: Profilerna bearbetas stående; blir allt vanligare tack vare utrymmeseffektivitet och kompatibilitet med automatiserad logistik (buffertlager, transportvagnar). Tyngdkraften kan underlätta exakt positionering.
Tekniken bakom en perfekt svetsfog
Svetskvaliteten beror på det exakta samspelet mellan parametrar som är anpassade till varje profilsystem.
Värmeplattesvetsning – guldstandarden
Som beskrivits dominerar värmeplattesvetsning. Nyckeln är noggrann temperaturreglering av plattan. Premiummaskiner använder precisa PID-regulatorer för att hålla spegeltemperaturen inom ±1–2 °C. PTFE-beläggningar är slitdelar; om de skadas fastnar PVC på plattan, bränns och förorenar efterföljande svetsfogar – vilket försämrar utseende och hållfasthet.
Parameterstyrning: temperatur, tid, tryck
Varje profilserie kräver specifika parametrar som lagras i PLC:n:
Temperatur: För hög temperatur bränner PVC (HCl-frisättning, missfärgning); för låg temperatur orsakar otillräcklig sammansmältning.
Tid (uppvärmning och avkylning): Är starkt beroende av profilens massa och omgivningsförhållandena. Kraftiga dörrprofiler behöver längre uppvärmning än smäckra glaslister.
Tryck (förvärmning och stukning): Förvärmningstrycket säkerställer kontakt; stuktrycket skapar diffusion. För högt stuktryck pressar ut för mycket smälta (en ”materialfattig” fog); för lågt tryck ger otillräcklig ömsesidig diffusion.
Profilgeometrin
Moderna PVC-profiler är komplexa (t.ex. med 5-, 6-, 7 kammare). Svetsmaskinen måste tillföra jämn värme och samtidigt förhindra att de inre mellanväggarna kollapsar. Mekaniska djupstopp används ofta för att begränsa inträngningen i smältan.
Svetsning av laminerade och färgade profiler (särskilda utmaningar)
Laminerade (med träådring) och färgade ytor medför utmaningar:
Värmekänslighet: Den yttre folien får inte skadas av värmeplattan.
Estetik: Traditionell borttagning av vulsten blottlägger PVC i hörnet och bryter laminatets utseende.
Lösningar:
Retuscheringspennor: Manuell återfärgning (tidskrävande, varierande kvalitet).
Vulstbegränsare: Speciella PTFE-formar eller knivar formar smältan och skapar en minimal, definierad vulst (t.ex. 0.2 mm).
Nollfogsteknik: Den mest avancerade metoden, som förhindrar synlig vulstbildning från början.
Innovativa svetstekniker: nollfogsteknik och V-Perfect
Strävan efter det ”perfekta hörnet” har förändrat branschen. Särskilt för laminerade profiler var konventionella rensade fogar en kompromiss. Tekniker som kallas nollfogsteknik, V-Perfect, sömlös svetsning eller konturföljande svetsning löser detta.
Problemet med traditionella svetsfogar
Vid konventionell svetsning och rensning hyvlas eller fräses vulsten bort. Ett plant spår eller åtminstone ett synligt avbrott kvarstår vid den synliga kanten.
Vulstbegränsande tekniker
Innovationen är att modifiera svetsningen så att det undanträngda materialet kontrolleras – antingen formas eller leds inåt:
Mekanisk klämning: Knivar eller slider klämmer den synliga kanten under stukningen och leder smältan inåt eller in i definierade hålrum.
Konturföljande formning (V-Perfect): Speciella uppvärmda verktyg ”stryker” hörnet under avkylningen och sammanför foliekanterna sömlöst.
Sömlös estetik: utseende möter hållfasthet
Resultatet är ett nästan sömlöst hörn. Geringsfogen kvarstår som en fin linje, men det finns inget brett, rensat spår. Folien fortsätter visuellt runt hörnet – ett estetiskt språng som också förbättrar rengörbarheten.
Praktiska fördelar med nollfogsteknik
Maskiner som klarar detta (ofta specialiserade system med fyra huvuden) erbjuder:
Överlägsen estetik (särskilt för träådring och mörka trendfärger som antracit).
Ingen retuscheringsfärgning krävs.
Högre processäkerhet genom färre manuella steg.
Dessa system kräver ännu noggrannare maskinstyrning och ofta profilspecifika verktyg. Företag som Evomatec har drivit utvecklingen av precisa, processäkra maskiner för att möjliggöra detta kvalitetssteg för tillverkare.
Efterföljande process: hörnrensningsmaskinen
En svetsmaskin för PVC-fönster arbetar sällan isolerat. I industrialiserad produktion följer en hörnrensningsmaskin omedelbart efter.
Varför rensas svetsfogar?
Vid traditionell svetsning (utan nollfogsteknik) måste vulsten avlägsnas av två skäl:
Funktionellt: Den inre vulsten (i glas- och beslagfalsar) hindrar glasmontering och beslag.
Estetiskt: Den yttre vulsten på synliga ytor är oönskad.
Integrering av svetsning och rensning
I moderna svets- och rensningslinjer överför svetsmaskinen med fyra huvuden automatiskt ramen till rensningsmaskinen, som spänner fast ramen och använder knivar, fräsar och borrar för att bearbeta färska svetsfogar.
En typisk cykel omfattar:
Hyvling av över- och undersida: Knivar avlägsnar vulsten från plana synliga ytor.
Rensning av innerhörn: Speciella knivar/fräsar rensar komplexa glas- och beslagfalsar.
Konturfräsning av ytterhörn: En fräs följer ytterprofilen för att avlägsna vulsten och runda eller fasa hörnet.
Valfria operationer: Borrning av dräneringsslitsar eller beslagshål.
Vägen till ett färdigt hörn
Endast kombinationen av exakt svetsning och ren efterbearbetning ger det slutliga hörnet. Med nollfogsmaskiner är den estetiska fräsningen på utsidan till stor del onödig; funktionell rensning på insidan krävs vanligtvis fortfarande.
Tillämpningar och branscher
Svetsmaskinen för PVC-fönster betjänar naturligtvis en tydligt definierad sektor.
Den centrala fönster- och dörrproduktionen
Detta är den primära tillämpningen: företag som tillverkar fönster, altandörrar, balkongdörrar och entrédörrar av PVC för bostäder och kommersiella byggnader.
Specialkonstruktioner och fasader
Även om aluminium dominerar många fasadsystem använder vissa konstruktioner (t.ex. i kombination med stolp- och balksystem) svetsade PVC-element. Tillverkare av uterum och takfönster använder också anpassade svetstekniker.
Från små verkstäder till industriella linjer
Små tillverkare: Använder ofta maskiner med ett huvud för flexibla, små beställningar eller reparationer.
SMEs: Branschens ryggrad; använder vanligtvis flexibla maskiner med två huvuden eller effektiva maskiner med fyra huvuden, ofta kopplade till rensningsmaskiner.
Storindustri: Helautomatiska svets- och rensningslinjer med maskiner med fyra eller sex huvuden, automatisk inläggning och anslutning till central produktionsstyrning.
Fördelar med moderna svetsmaskiner för PVC-fönster
Precision och repeterbarhet
Moderna PLC/CNC-styrda maskiner säkerställer identiska svetsfogar varje gång. Efterlevnad av parametrarna (temperatur, tid, tryck) garanterar jämn kvalitet som inte kan uppnås manuellt – vilket resulterar i måttriktiga ramar som förenklar efterföljande glasning och installation.
Strukturell hållfasthet och hörntäthet
Svetsfogen är ramens strukturella ryggrad. Korrekt utförda svetsfogar (särskilt med stålförstärkning) ger utmärkt vridstyvhet. Det monolitiska hörnet är helt luft- och vattentätt – avgörande för U-värdesprestanda och hållbarhet.
Effektivitet och produktionskapacitet
En svetsmaskin med fyra huvuden kan tillverka en komplett, formstabil ram på under tre minuter. Denna cykeltid ligger till grund för lönsam serieproduktion. Integrering i linjer med sågar och rensningsmaskiner minimerar manuell hantering, minskar arbetsinsatsen per enhet och förkortar ledtiderna.
Kostnadseffektivitet och materialbesparingar
Noggrann svetsning minskar kassationen. Defekter som kallsvetsar eller brända profiler – vanliga med föråldrade eller manuella system – är kostsamma. Moderna maskiner optimerar också materialförskjutningen så att endast den nödvändiga mängden blir vulst.
Utmaningar och överväganden
Höga investeringsutgifter
Industriella PVC-svetsmaskiner – särskilt enheter med fyra huvuden eller sådana med nollfogsteknik – kräver betydande investeringar, som ofta når sexsiffriga belopp beroende på automatisering och funktioner.
Energianvändning och underhåll
Att värma stora värmeplattor (fyra på en maskin med fyra huvuden) till över 240 °C är energiintensivt, även med modern isolering. Underhåll är nödvändigt: PTFE-filmer måste bytas regelbundet, spännanordningar rengöras och pneumatik/hydraulik inspekteras.
Komplexitet vid kalibrering och inställning
Dessa system är inte färdiga att användas direkt. De måste kalibreras för varje profilsystem. Byte från en profil med 5 kammare till en profil med 7 kammare kan kräva nya spännverktyg och parameterjusteringar – uppgifter för utbildad personal.
Kvalitetssäkring och underhåll: avgörande för framgång
En PVC-svetsmaskin levererar genomgående hög kvalitet endast när den är perfekt underhållen och kalibrerad. Kvalitetssäkring är central för processen.
Vikten av regelbunden kalibrering
De tre grundpelarna – temperatur, tid och tryck – måste kontrolleras regelbundet. Givare driver; pneumatiska tryck varierar. Även små avvikelser kan försvaga fogen. Provning av hörnhållfastheten (förstörande provning till brott) verifierar prestandan.
Underhåll av värmeplattor och spännverktyg
Brända PVC-rester på spännanordningar eller skadade PTFE-beläggningar på spegeln är vanliga grundorsaker till dåliga svetsfogar. Daglig rengöring och förebyggande underhåll minimerar stilleståndstiden.
Vår expertis inom kvalitetssäkring och CE-överensstämmelse
Driftsättning och underhåll av sådana system kräver djup expertis. Med stöd av omfattande projekterfarenhet säkerställer vi att inspektioner utförs med största omsorg om kvalitet och säkerhet enligt CE-kraven. Maskiner som inte uppfyller kraven utgör risker för operatörer och personal.
Felsökning: vanliga svetsproblem
Kallsvets (låg hållfasthet): Temperaturen är för låg, uppvärmningstiden för kort eller omställningstiden för lång; fogen brister lätt.
Bränd svetsfog (visuell defekt): Temperaturen är för hög eller uppvärmningstiden för lång; PVC missfärgas (gult/brunt) och blir sprött.
Vinkel- eller måttfel (deformation): Profilerna är inte korrekt fastspända; maskinen är inte mekaniskt vinkelrät; avkylningstiden är för kort.
Dålig estetik (nollfogsteknik): Felaktiga verktyg, fel parametrar och inexakta geringssnitt.
Integrering i produktion 4.0
Moderna svetsmaskiner är inte längre isolerade öar; de är en integrerad del av den digitalt uppkopplade fabriken (industri 4.0).
Nätverksanslutning till produktionsplanering (PPC/ERP)
Produktionsdata (ramtyp, mått, profilsystem) flödar digitalt från kontoret (ERP/PPC) direkt till maskinen. Maskiner ställer ofta automatiskt in sig på rätt mått.
Datainsamling och processoptimering
Omvänt skickar svetsmaskinen tillbaka data: producerade ramar, larm och energiförbrukning. Denna återkoppling av stora datamängder möjliggör full spårbarhet och hjälper till att identifiera flaskhalsar eller kvalitetsdrift.
Fjärrdiagnostik och prediktivt underhåll
Moderna styrsystem gör det möjligt för servicetekniker (t.ex. från Evomatec) att komma åt maskiner på distans för diagnostik och parameterjusteringar. Tillståndsövervakning av slitdelar (t.ex. värmeplattor) stöder prediktivt underhåll för att förhindra oplanerade driftstopp.
Ekonomi: kostnader och ROI
Investeringskostnader per maskintyp
Begagnad maskin med ett huvud: några tusen euro.
Ny maskin med ett huvud: ~€10,000–20,000.
Ny maskin med två huvuden: ~€30,000–60,000.
Ny maskin med fyra huvuden (standard): ~€80,000–150,000.
Nollfogslinjer med fyra huvuden och integrerad rensning: €250,000 och uppåt.
Driftskostnader (energi, arbetskraft, underhåll)
Även om en linje med fyra huvuden förbrukar mer energi kräver den betydligt mindre arbetsinsats per ram än flera maskiner med ett huvud. Kostnaderna för förbrukningsmaterial (PTFE, knivar) ökar med antalet cykler.
ROI för fönstertillverkare (förenklat exempel)
Produktion: 50 fönsterenheter/dag.
Maskin med ett huvud: 1 operatör, 4 svetsfogar per ram, ~10 min/ram → ~8.3 timmar ren svetsning.
Maskin med fyra huvuden: 1 operatör, 1 svetscykel per ram, ~2.5 min/ram → ~2.1 timmar svetsning.
Besparingar: Över 6 arbetstimmar per dag, vilket frigör kapacitet för inläggning/logistik. Investeringen återbetalar sig ofta på 2–4 år genom besparingar i arbetsinsats och ökad produktion.
Begagnat kontra nytt
Begagnatmarknaden är omfattande och kan passa snävare budgetar. Det mekaniska skicket (styrningar) och styrsystemen är dock avgörande. Med grundlig teknisk acceptanskontroll – inklusive säkerhet enligt CE-kraven – kan äldre maskiner vara ett gångbart alternativ; föråldrade system med dåliga energi- eller säkerhetsprestanda kan bli kostnadsfällor.
Evomatec och svetsteknikens utveckling
Som leverantör av högkvalitativa maskiner för fönsterproduktion befinner sig Evomatec i skärningspunkten mellan innovation och praktisk tillverkning. Vi förstår att en svetsmaskin inte bara är en produkt utan en central drivkraft för värdeskapande.
Vårt arbetssätt för processoptimering
Vi fokuserar på maskiner som svetsar exakt och samtidigt är robusta, användarvänliga och energieffektiva. Vi analyserar varje anläggnings krav – från profilsystem till produktionsmål – och konfigurerar rätt lösning, från flexibla system med två huvuden till helautomatiska linjer med nollfogsteknik.
Vikten av service och support
En maskin är bara så bra som servicen bakom den. Snabb respons vid fel, tillförlitlig reservdelsförsörjning och kompetent operatörsutbildning är nödvändiga. Med stöd av omfattande installationserfarenhet säkerställer Evomatec att alla kontroller och allt underhåll heltäckande beaktar säkerhet enligt CE-kraven och tillverkningskvalitet.
Framtidsutsikter och trender
Robotik och fullständig automatisering
Utöver automatiserade svets- och rensningslinjer växer den obemannade fabriken fram: robotar sköter logistiken från början till slut – från att ta ut profiler vid sågen och lägga in stålförstärkningar till att mata svetsmaskinen och stapla färdiga ramar.
Energieffektivitet och hållbarhet
Med stigande energikostnader är värmeplattornas effektivitet viktigare än någonsin. Snabbare uppvärmning, bättre isolering och smartare standbylägen kommer att minska förbrukningen. Minimering av vulstens massa bidrar också till hållbarhet.
Nya material och kompositer
Branschen utforskar PVC-kompositer (t.ex. glasfiberförstärkning) och återvunna kärnmaterial. Dessa kräver anpassade svetsparametrar (temperaturer, tryck) som framtida maskiner kommer att hantera.
AI-assisterad kvalitetskontroll
Utöver parameterstyrning kan framtida system komma att övervaka svetsningen i realtid. Visionsystem och givare som mäter smältans beteende skulle i kombination med AI kunna upptäcka avvikelser och automatiskt korrigera parametrar för perfekta fogar.
Att välja rätt PVC-svetsmaskin
Behovsanalys: hur många enheter?
Kapaciteten måste motsvara produktionsmålet. Att underutnyttja en maskin med fyra huvuden är oekonomiskt; att överbelasta en maskin med ett huvud skapar flaskhalsar.
Flexibilitetskrav (specialprodukter kontra serier)
Övervägande rektangulära standardfönster talar för en linje med fyra huvuden. Frekventa trianglar, bågar eller specialprodukter kan kräva flexibla lösningar med ett eller två huvuden – eller maskiner med fyra huvuden och justerbara vinklar.
Utrymme och infrastruktur
En komplett svets- och rensningslinje kan vara längre än 20 meter. Golvyta och försörjning (el, tryckluft) måste finnas tillgängliga. Vid komplex planering är en erfaren partner nödvändig. Evomatec ger stöd vid rådgivning och driftsättning och säkerställer att inspektioner uppfyller de högsta standarderna för kvalitet och säkerhet enligt CE-kraven.
FAQ – vanliga frågor om svetsmaskiner för PVC-fönster
Vad är skillnaden mellan värmeplattesvetsning och andra metoder?
Värmeplattesvetsning är en stumsvetsprocess: båda ändytorna smälts och pressas samman. Andra metoder (t.ex. varmluft för takmembran eller friktionssvetsning) är olämpliga för fönsterprofilernas geometrier. Värmeplattesvetsning erbjuder den bästa balansen mellan stabilitet, tätning och hastighet för hålkammarprofiler.
Hur lång är en svetscykel?
Det beror på profilens massa/färg och på maskinen. En fullständig cykel (fastspänning, uppvärmning, sammanfogning, avkylning, lossning) på en modern maskin med fyra huvuden för en standardram tar vanligtvis 1.5–3 minuter. Maskiner med ett huvud behöver ungefär lika lång tid per hörn, vilket fyrdubblar tiden per ram (plus hantering).
Kan laminerade (folierade) profiler svetsas tillförlitligt?
Ja – det är numera standard – men det kräver särskild teknik. Eftersom traditionell rensning skulle skada folien (och blottlägga PVC) måste vulsten på den synliga sidan begränsas. Detta uppnås med vulstbegränsare (t.ex. knivar på 0.2 mm) eller, för bästa estetik, med nollfogstekniker (t.ex. V-Perfect) som formar hörnet utan synlig vulst och sammanför foliekanterna snyggt.
Begär en kostnadsfri konsultation:Klicka här