Engelska
 Tyska
 Franska
 Spanska
 Portugisiska
 Italienska
 Polska
 Turkiska
 Rumänska
 Grekiska
 Bulgariska
 Ryska
 Arabiska
 Hindi
 Nederländska
 Tjeckiska
 Serbiska
 Svenska
 Brasiliansk portugisiska
 Indonesiska
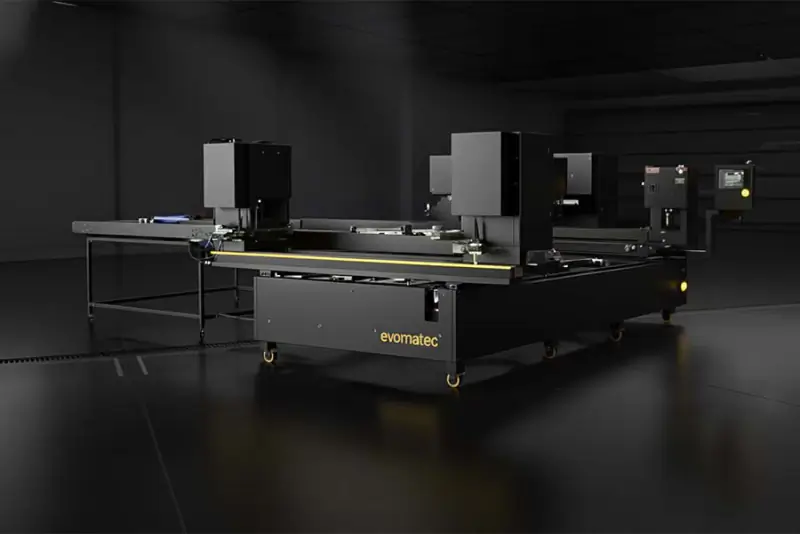
Svetsmaskin för PVC-profiler
Svetsmaskinen för PVC-profiler: Kärnan i modern plastbearbetning
Svetsmaskinen för PVC-profiler är den tekniska ryggraden i den moderna industrin för plastfönster och plastdörrar samt i många andra sektorer som är beroende av exakt sammanfogning av profiler. Dessa avancerade system omvandlar individuellt kapade PVC-profiler till en monolitisk, permanent tätad och strukturellt stabil ram. I en värld som drivs av effektivitet, precision och felfri estetik är svetsteknikens prestanda en avgörande faktor för både slutproduktens kvalitet och hela tillverkningslinjens ekonomi.
Från den flexibla enhuvudsmaskinen för specialtillverkning till den helautomatiska fyrhuvudslinjen för svetsning och hörnrensning med nollfogsteknik — dessa maskiners utveckling har revolutionerat industriell produktion. Denna artikel går på djupet med tekniken, funktionerna, de olika maskintyperna och framtidsutsikterna för svetsmaskinen för PVC-profiler och fungerar som en heltäckande vägledning för både yrkesverksamma och intresserade läsare.
Vad är en svetsmaskin för PVC-profiler?
För att förstå dessa systems komplexitet krävs en tydlig definition av deras funktion och en avgränsning gentemot andra sammanfogningsmetoder.
Definition och huvudfunktion
En svetsmaskin för PVC-profiler är en stationär industriell anläggning som är särskilt konstruerad för att sammanfoga profiler av termoplastiska plaster — främst styv polyvinylklorid (PVC-U) — till oskiljbara förband. Den vanligaste tillämpningen är tillverkning av geringsfogar med 90 graders vinkel för fönster- och dörrkarmar.
Huvudfunktionen är materialbunden sammanfogning (även kallad ”smältsammanfogning”). Till skillnad från mekaniska förband (skruvar) eller friktionsförband (klämmor) plasticeras (smälts) profiländarna med värme och pressas sedan samman under högt tryck. Genom polymerkedjornas intermolekylära diffusion i smältan bildas en homogen, oskiljbar fog som ofta uppvisar högre hållfasthet än själva grundmaterialet.
Varför svetsning och inte limning eller skruvning?
Valet att svetsa PVC-profiler är en teknisk nödvändighet som styrs av materialet och profilgeometrin.
Mekanisk sammanfogning med skruvar/beslag: PVC-fönsterprofiler är hålkammarsystem. Dessa kammare är avgörande för värme- och ljudisolering samt för stålförstärkning i strukturellt relevanta profiler. Ett mekaniskt hörnförband (som används för aluminiumfönster) skulle inte täta dessa kammare hermetiskt. Resultatet blir inträngning av vatten eller luft, omfattande köldbryggor och otillräcklig hörnhållfasthet.
Limning: Även om högpresterande lim används inom fordonsindustrin är de inte lämpliga för fönstertillverkning. Limningsprocessen är långsam (härdningstid), kladdig och kräver extremt strikt processkontroll (ytrenhet, dosering). Dessutom ger en limfog sällan samma långvariga beständighet och väderbeständighet som en homogen svetsfog.
Svetsning ger däremot på några sekunder ett helt tätt, mycket stabilt hörnförband för PVC-profiler med hålkammare genom en process som kan automatiseras.
Varför PVC dominerar profiltillämpningar
Även om det finns svetsmaskiner för olika termoplaster (t.ex. PE, PP) är termen ”profilsvetsmaskin” i industriell praxis vanligtvis synonym med PVC. Styv PVC (PVC-U) dominerar tack vare sin utmärkta väderbeständighet, formbarhet, hållbarhet, kostnadseffektivitet och sina isolerande egenskaper — vilket gör det till det vanligaste materialet i fönster- och dörrkonstruktioner samt i många byggprofiler (t.ex. kabelrännor, beklädnader).
Historisk utveckling: Från manuell sammanfogning till Industri 4.0
Den moderna digitalt styrda svetsmaskinen för PVC-profiler är resultatet av mer än 60 års utveckling, nära förknippad med plastfönstrets framgång.
1960s: Manuella experiment
När de första PVC-fönstren kom ut på marknaden under 1950s och 60s var hörnsammanfogningen akilleshälen. Experimenten omfattade lösningsmedelssvetsning (kemisk svällning) eller enkla uppvärmningsanordningar. De första ”svetsmaskinerna” var till stor del manuella: en operatör höll en värmeplatta (”spegel”) mellan profilerna och pressade samman dem manuellt eller med en hävarm. Kvaliteten var ojämn, hållfastheten opålitlig och cykeltiderna långa.
1970s/80s: Uppsving för PVC-fönster och behov av automatisering
Drivet av oljekriserna och den kraftigt ökande efterfrågan på isolerande byggmaterial ökade PVC-fönstrens popularitet explosionsartat. För att möta efterfrågan blev automatisering nödvändig.
Pneumatiska spänn- och tryckcylindrar ersatte manuell kraft. Införandet av programmerbara logiska styrsystem (PLC) möjliggjorde exakt och repeterbar styrning av nyckelparametrarna — temperatur, tid och tryck — och markerade början på industriell kvalitetssäkring inom fönsterindustrin.
Milstolpe: Maskiner med flera huvuden
Nästa revolution gällde produktiviteten. I stället för att svetsa ett hörn åt gången (enhuvudsmaskin) utvecklades maskiner med två och sedan fyra svetsenheter. En fyrhuvudssvetsmaskin för PVC-profiler kunde svetsa alla fyra hörnen på en fönsterkarm i en enda operation — vilket drastiskt minskade cykeltiden och avsevärt förbättrade måttnoggrannheten och vinkelprecisionen.
Den digitala revolutionen: Från PLC till nätverksanslutning
Under 2000s övergick PLC-styrningarna mot PC-baserad styrning eller CNC-styrning. Maskinerna blev nätverksanslutna, kunde ta emot orderdata från produktionsplaneringssystem (ERP) och ställa in parametrar automatiskt. Den senaste utvecklingen är nollfogsteknik, svaret på den ökande efterfrågan på färgade och laminerade profiler.
Hur fungerar det? Stumsvetsning med värmeplatta (spegelsvetsning)
Nästan alla svetsmaskiner för PVC-profiler arbetar enligt principen för stumsvetsning med värmeplatta, vanligen kallad spegelsvetsning. Det är den enda metod som på ett tillförlitligt och jämnt sätt kan värma komplexa profiltvärsnitt med hålkammare.
Fysikaliska principer: Plasticering och diffusion
Processen utnyttjar PVC:s termoplastiska egenskaper.
Plasticering: PVC värms över sin glasövergångstemperatur (cirka 80 °C) och vidare upp till omkring 240-260 °C för bearbetning. Materialet blir en viskös smälta.
Diffusion: När två smälta ytor pressas samman under tryck blandas polymerkedjorna från båda delarna med varandra (interdiffusion).
Kylning: Vid kylning stelnar smältan — de tidigare separata polymerkedjorna är nu låsta till varandra. Resultatet är ett homogent, materialbundet förband.
Svetscykeln steg för steg
En komplett svetscykel, som på moderna maskiner kan ta endast 1.5–3 minuter beroende på profil och maskin, är en mycket exakt process.
Inmatning av profiler och precisionsfastspänning – Kapade profiler (ofta geringskapade i 45°) matas in och spänns fast i konturbackar (formade efter profilens exakta form). Detta förhindrar att hålkammarstrukturen kollapsar under högt sammanfogningstryck.
Förvärmning (plasticering) – Svetsspegeln – En uppvärmd metallplatta (spegel) med PTFE-/släppbeläggning värms och förs in mellan profiländarna. Profilerna pressas mot den under förvärmningstryck; värmen tränger ~2-3 mm in i materialet under ~20-40 sekunder.
Omställningstid – kritiskt moment – Efter förvärmningstiden dras profilerna tillbaka en liten bit och spegeln dras undan så snabbt som möjligt (ofta mindre än 2–3 sekunder). Denna omställningstid är den mest kritiska parametern: om de smälta ytorna kyls eller oxiderar kan de inte smälta samman ordentligt, vilket resulterar i en ”kallsvets”.
Sammanfogning och kylning – De smälta ändarna pressas omedelbart samman under högt sammanfogningstryck, vilket pressar ut luft, blandar smältorna och bildar den molekylära bindningen. Överskottssmältan pressas ut som en svetsvulst. Profilerna förblir fastspända under tryck under den fastställda kyltiden (t.ex. 30-60 sekunder) tills fogen stabiliseras och ramens mått är fixerade.
Svetsvulst – Den utpressade smältan bildar den karakteristiska svetsvulsten (svetsgraden). En jämn vulst är en kvalitetsindikator men medför också funktionella och estetiska utmaningar i efterföljande steg.
Parametertrilogin: Temperatur, tid, tryck
Svetsens kvalitet bestäms inte enbart av maskinen utan av det exakta samspelet mellan tre parametrar för varje profilsystem:
Temperatur: Spegeltemperaturen måste ligga inom ett snävt intervall. För hög temperatur leder till materialnedbrytning, frigörande av HCl och en spröd fog. För låg temperatur leder till ofullständig sammansmältning och en svag ”kallsvets”.
Tid: Omfattar förvärmningstid, omställningstid och kyltid. Var och en beror på profilgeometri, väggtjocklek, färg och omgivningsförhållanden.
Tryck: Omfattar förvärmningstryck och sammanfogningstryck. Förvärmningstrycket säkerställer kontakt med spegeln; sammanfogningstrycket säkerställer interdiffusion och eliminering av defekter. Felaktigt tryck leder till materialfattiga fogar eller otillräcklig blandning.
Svetsvulsten: Indikator och utmaning
Även om en jämn svetsvulst indikerar korrekta processparametrar är den också en utmaning:
Funktionellt problem: På insidan av en fönsterkarm måste en del av vulsten avlägsnas så att glasning och beslag passar korrekt.
Estetiskt problem: På utvändiga synliga ytor kan vulsten se ful ut och kräver efterbearbetning.
Det är därför rensningsmaskiner (hörnbearbetningsmaskiner) har blivit standard och därför nollfogstekniker har utvecklats.
Maskintyper: Rätt lösning för varje behov
Marknaden för svetsmaskiner för PVC-profiler är uppdelad efter erforderlig produktivitet, flexibilitet och automatiseringsgrad.
Enhuvudsmaskiner (1 huvud)
Cykel: ett hörn åt gången; 4 operationer för en komplett ram.
Fördelar: låg investering, litet utrymmesbehov, hög flexibilitet (specialformer, reparationer).
Nackdelar: låg genomströmning, hög arbetskostnad per enhet, måttnoggrannheten är starkt beroende av operatörens skicklighet.
Idealisk för: små verkstäder, specialtillverkning.
Tvåhuvudsmaskiner (2 huvuden)
Två svetsenheter: antingen i hörnarrangemang med 90° vinkel (V-svetsning) eller parallellt för mittposter/T-profiler.
Fördelar: snabbare än enhuvudsmaskiner, mer flexibla än fyrhuvudsmaskiner, måttlig investering.
Nackdelar: kräver fortfarande flera omgångar för en komplett ram, lägre måttnoggrannhet än fyrhuvudsmaskiner.
Idealisk för: små och medelstora företag som behöver högre produktionskapacitet men inte full fyrhuvudskapacitet.
Fyrhuvudsmaskiner (4 huvuden) – Industristandard
Fyra svetsenheter i kvadratiskt arrangemang; en komplett ram svetsas i en cykel.
Fördelar: maximal genomströmning (ofta mindre än 3 minuter per ram), högsta måttnoggrannhet och vinkelprecision.
Nackdelar: hög investering, stort utrymmesbehov, mindre flexibla för specialvinklar (även om moderna maskiner ofta erbjuder vinkelvariation).
Idealisk för: industriella fönstertillverkare med medelhöga/höga volymer.
Sex-/åttahuvudsmaskiner (6 huvuden / 8 huvuden) – Högkapacitetskategori
Konstruerade för massproduktion: till exempel kan en sexhuvudsmaskin svetsa en komplett ram inklusive en fast mittpost; åttahuvudsmaskiner kan svetsa två bågramar eller komplexa dörrar samtidigt.
Fördelar: högsta produktion per tidsenhet.
Nackdelar: mycket hög investering, minimal flexibilitet, endast ekonomiska vid mycket stora volymer av identiska delar.
Idealisk för: storskaliga industriella tillverkare eller fasadtillverkare.
Horisontella kontra vertikala system
Förutom antalet huvuden skiljer sig maskinerna åt genom orienteringen:
Horisontellt: Profilerna ligger plant; det vanligaste arrangemanget eftersom det underlättar inmatning och integrering i plana produktionslinjer.
Vertikalt: Profilerna står upprätt; denna layout är ofta mer utrymmeseffektiv och bättre lämpad för avancerad logistikintegration (buffertlager, transportvagnar). Tyngdkraften kan underlätta positioneringen.
Dominerande tillämpning: Specialisering inom fönsterindustrin
Även om termen ”profilsvetsmaskin” är bredare är den huvudsakliga drivkraften fortfarande fönster- och dörrindustrin. Svetsmaskinen är produktionskedjans flaskhals och viktigaste kvalitetskontrollpunkt.
Estetisk utmaning: Färgade och laminerade profiler
PVC-fönstrets framgång medförde också ett nytt estetiskt krav. Vita profiler hade varit standard; trendfärger (t.ex. antracit) och träådringsdekorer medförde betydande nya utmaningar.
Problem: Traditionell svetsning ger en synlig svetsvulst (t.ex. med 2 mm höjd). Det efterföljande rensningssteget avlägsnar vulsten men även en del av dekorfolien eller ytskiktet och blottlägger den underliggande (ofta vita) PVC-kärnan. Resultatet är ett fult ”urtagsspår” vid geringsfogen.
Manuell nödlösning: dyr, ojämn och väderkänslig retuschering med korrigeringspennor.
Revolution: Nollfogsteknik (V-Perfect / sömlös svetsning)
Maskintillverkarna svarade med nollfogsteknik, ofta marknadsförd som V-Perfect, sömlös svetsning eller konturföljande svetsning.
Så fungerar nollfogsteknik
Olika tekniska metoder kombineras ofta:
Vulstbegränsning (t.ex. 0.2 mm): Enkel form: knivar eller begränsare vid värmeplattan eller backarna begränsar överskottssmältan till en minimal mängd. En knappt synlig fog återstår och kräver ingen kosmetisk rensning.
Formning/förträngning: Avancerade maskiner använder rörliga verktyg för att styra det smälta materialet inåt (in i kamrarna) eller in i dolda hålrum och undviker därmed en utvändig vulst.
Termisk formning (V-Perfect): Särskilda uppvärmda verktyg ”stryker” geringsfogen under kylningen och riktar in foliekanterna perfekt. Extremt exakt geringskapning krävs.
Fördelar med sömlösa hörn
För tillverkare: eliminerar manuell färgretuschering, minskar arbetskostnaderna, förbättrar processtillförlitligheten och möjliggör premiumprodukter.
För slutkunder: visuellt felfria hörn, högre upplevt värde och enklare rengöring (inget spår där smuts kan samlas).
Företag som Evomatec har varit pionjärer för dessa högprecisa, processäkra maskinlösningar och ger fönstertillverkare tillgång till marknadsledande spetsteknik.
Integrering i produktionslinjen: Svetsning och hörnrensning
En svetsmaskin för PVC-profiler används sällan isolerat inom industrin — den är den taktgivande aktören i en linje för svetsning och hörnrensning.
Varför den sällan är fristående
Även med utvändiga hörn med nollfog bildas fortfarande invändiga svetsvulster (i glasfalsen, beslagsfalsen och tätningsspåret), som måste avlägsnas så att glas, tätningar och beslag kan monteras korrekt.
Hörnrensningsmaskin (hörnbearbetningsmaskin)
Direkt efter svetsmaskinen (ofta via ett kylbord eller ett automatiskt överföringssystem) förs ramen till hörnrensningsmaskinen. Ramen spänns fast och bearbetas sedan med flera verktyg (knivar, fräsar, borrar) för att rensa och färdigbearbeta alla hörnområden på några sekunder.
Samordning och takttid
Hela linjens effektivitet beror på hur väl svets- och rensningsmaskinerna är synkroniserade. Svetsmaskinens cykeltid (t.ex. 2-3 minuter per ram) anger takten. Rensningsmaskinen måste bearbeta alla fyra hörnen inom samma tidsram.
Kvalitetssäkring, underhåll och säkerhet
En svetsmaskin för PVC-profiler är ett precisionsinstrument. Den levererar genomgående högkvalitativa resultat endast om den underhålls och kalibreras korrekt.
Exakt parametrering (receptstyrning)
Som tidigare nämnts är ”receptet” (temperatur, tid, tryck) avgörande för allt. En fönstertillverkare bearbetar ofta flera profilsystem (5-kammarprofiler, 7-kammarprofiler, dörrprofiler). Varje profil kräver ett validerat svetsprogram i maskinstyrningen. Kvalitetssäkringen börjar med exakt parameterbestämning, som ofta valideras genom förstörande provning av hörnhållfastheten.
Vanliga felkällor och underhåll
PTFE-beläggning (Teflon): Släppskiktet på svetsspeglarna är den viktigaste slitdelen. Det måste kontrolleras dagligen; brända PVC-rester försämrar värmeöverföringen och orsakar visuella defekter. Filmen måste bytas regelbundet.
Spännbackar (konturbackar): PVC-damm eller spån ansamlas och försämrar profilpositioneringen.
Styrningar och pneumatik/hydraulik: Alla rörliga delar måste arbeta smidigt och exakt; de pneumatiska trycken måste förbli konstanta för att upprätthålla korrekta förvärmnings- och sammanfogningskrafter.
CE-överensstämmelse och driftsäkerhet
Industriella svetsmaskiner medför allvarliga risker: temperaturer över 250 °C , höga sammanfogningskrafter (flera ton) och snabbrörliga tunga aggregat. Överensstämmelse med europeiska maskindirektiv (CE) är obligatorisk. Nödvändiga funktioner omfattar skyddsinkapslingar, ljusridåer, tvåhandsmanövrering vid inmatning och nödstoppskretsar. Vid acceptanskontroll eller modernisering krävs högsta kompetens. Utifrån vår omfattande projekterfarenhet på Evomatec säkerställer vi att alla inspektioner omfattar kvalitet och CE-enlig säkerhet med största omsorg.
Ekonomiska överväganden: Kostnader, ROI och effektivitet
Anskaffning av en svetsmaskin för PVC-profiler är en av de största enskilda investeringarna för en anläggning som tillverkar fönster eller profiler.
Sammanfattning av anskaffningskostnader (CAPEX)
Investeringen varierar kraftigt beroende på antalet huvuden, automatiseringsgraden och möjligheten till nollfogssvetsning:
Begagnade enhuvudsmaskiner: från några tusen euro.
Nya högkvalitativa enhuvudsmaskiner (med justerbar vinkel): ~€15,000 – €30,000.
Nya tvåhuvudsmaskiner: ~€35,000 – €70,000.
Nya fyrhuvudsmaskiner (standard, konventionella): ~€90,000 – €160,000.
Integrerad linje för svetsning och hörnrensning (4 huvuden, nollfog, automatisering): ~€250,000 – €500,000+.
Driftskostnader (OPEX): Energi, personal, underhåll
Investeringen är bara halva ekvationen — de löpande kostnaderna är avgörande:
Energi: Uppvärmning av stora svetsspeglar står för den huvudsakliga elförbrukningen. Moderna maskiner har optimerade uppvärmningscykler och isolering, men förbrukningen är fortfarande betydande.
Personal: Den största besparingspotentialen. En fyrhuvudslinje kräver i idealfallet endast en operatör, medan motsvarande produktion på enhuvudsmaskiner kräver flera operatörer.
Förbrukningsmaterial: Regelbundet byte av PTFE-filmer, knivar och fräsar i hörnrensningsmaskinen.
Exempel på ROI-beräkning
Anta att en anläggning behöver producera 50 fönsterkarmar per dag (ett 8-timmarsskift).
Scenario 1: Enhuvudsmaskin
Cykeltid per hörn: ~3-4 minuter (inklusive hantering)
Per ram (4 hörn): ~12-16 minuter
För 50 ramar: ~600-800 minuter (10-13 timmar) – inte genomförbart under ett skift med en maskin; minst två maskiner och två operatörer skulle behövas.Scenario 2: Fyrhuvudsmaskin
Cykeltid per ram (alla 4 hörn svetsas samtidigt): ~3 minuter (inklusive hantering)
För 50 ramar: ~150 minuter (~2.5 timmar)
En maskin och en operatör klarar skiftets produktion utan problem och har fortfarande tid för andra uppgifter (logistik, kvalitetskontroll).
Investeringen i fyrhuvudsmaskinen betalar sig ofta snabbt genom arbetskostnadsbesparingar och ökad produktionskapacitet.
Nytt kontra begagnat: Vad bör man tänka på?
Begagnade maskiner kan erbjuda en kostnadseffektiv ingång, men medför risker:
Mekaniskt slitage: Styrningar och spindel kan vara slitna, vilket leder till måttfel.
Gamla styrsystem: Reservdelar till föråldrade PLC-generationer kan vara otillgängliga.
Teknikgap: De stöder sällan nollfogsteknik.
Överensstämmelse med säkerhetskrav: Äldre maskiner kanske inte uppfyller aktuella CE-standarder.
En professionell inspektion är obligatorisk. Med vår breda erfarenhet säkerställer vi att varje granskning omfattar fullständig CE-överensstämmelse och produktionskvalitet i detalj.
Framtidsutsikter: Svetsning av PVC-profiler inom Industri 4.0
Utvecklingen av svetsmaskiner för PVC-profiler är långt ifrån avslutad. Trenderna inom den ”smarta fabriken” formar nästa generation av dessa system.
Fullständig automatisering och robotik (obemannade svetsceller)
Nästa steg är den helt obemannade svetscellen: robotarmar matar in profiler från sågen i svetsmaskinen, tar ut färdiga ramar, överlämnar dem till hörnrensningsmaskinen, staplar dem på vagnar eller överför dem till nästa station.
Nätverksanslutning, datainsamling och prediktivt underhåll
Svetsmaskinen är helt integrerad i den digitala produktionsplaneringen (ERP/PPS). En streckkodsläsare läser profilens etikett vid inmatningen; rätt ”recept” laddas och måtten ställs in automatiskt. Samtidigt skickar maskinen statusdata (OEE, antal, fel) tillbaka till styrcentralen. Sensorer övervakar slitdelar (t.ex. PTFE-film) och förutser byten (prediktivt underhåll) innan kvalitetsförsämring uppstår.
Energieffektivitet och hållbarhet (svetsning av profiler med återvunnen kärna)
Med stigande energikostnader optimeras värmeelementens effektivitet (snabbare uppvärmning, bättre isolering). En annan trend är svetsning av profiler med återvunnet kärnmaterial (yttre skikt av nytt material, inre kärna av återvunnen PVC). Dessa profiler smälter annorlunda och kräver avancerad temperaturstyrning.
AI-assisterad processoptimering
Framtiden är den självoptimerande maskinen. Bildbehandlingssystem (optisk inspektion) eller sensorer för smältviskositet skulle kunna upptäcka avvikelser (t.ex. på grund av variationer mellan materialpartier) i realtid. En motor för artificiell intelligens skulle kunna justera svetsparametrarna (temperatur, tryck) dynamiskt för att garantera en perfekt fog.
Nya sammanfogningstekniker
Även om spegelsvetsning dominerar i dag pågår forskning om alternativ. Lasersvetsning av plast erbjuder potential för ultrafina fogar — men för komplexa profilgeometrier och PVC (som absorberar laserljus dåligt) är den fortfarande dyr och tekniskt utmanande.
Evomatec som partner för modern profiltillverkning
Att välja rätt svetsmaskin för PVC-profiler är ett strategiskt beslut som sträcker sig långt utöver maskinköpet. Det kräver en djup förståelse för hela processen — från såg till logistik.
Som en erfaren maskintillverkarpartner analyserar Evomatec era exakta krav: eftersträvade enhetsvolymer, profiltyper och nollfogsstrategi. Utifrån detta konfigurerar vi inte bara en maskin utan ett heltäckande produktionskoncept.
En maskin är bara så bra som servicen bakom den. Vår mångåriga projekterfarenhet garanterar att all driftsättning, service och alla inspektioner genomförs enligt de strängaste kvalitets- och CE-säkerhetsstandarderna.
FAQ – Vanliga frågor
Vad är skillnaden mellan en enhuvuds- och en fyrhuvudssvetsmaskin för PVC-profiler?
En enhuvudssvetsmaskin svetsar endast ett hörn åt gången. Operatören måste mata in och positionera ramen manuellt fyra gånger. Den är långsam men flexibel (idealisk för specialvinklar) och kostnadseffektiv för små volymer.
En fyrhuvudssvetsmaskin svetsar alla fyra hörnen på en ram (till exempel en fönsterkarm) samtidigt i en cykel. Den är extremt snabb, måttnoggrann och standarden för industriell serietillverkning.
Vad innebär ”spegelsvetsning” (stumsvetsning med värmeplatta) för PVC-profiler?
Spegelsvetsning är standardprocessen för sammanfogning av termoplastiska profiler. En ”svetsspegel” (en plan, PTFE-belagd värmeplatta) värms till en exakt temperatur (t.ex. 240-260 °C för PVC). De två profiländarna pressas mot den tills de plasticeras. Plattan dras sedan snabbt undan och de smälta ändarna pressas samman under tryck tills de kyls och bildar en permanent, homogen materialbindning.
Varför är ”nollfogsteknik” viktig för färgade PVC-profiler?
Vid traditionell svetsning uppstår en svetsvulst (smältöverskott). För färgade eller laminerade profiler (t.ex. med träådring) måste denna vulst fräsas bort i en efterföljande rensningsprocess, vilket avlägsnar färg- eller folieskiktet i hörnet och blottlägger den (ofta vita) PVC-kärnan. Detta synliga spår förstör estetiken. Nollfogsteknik (t.ex. V-Perfect) är en modern svetsmetod som styr svetsöverskottet inåt eller formar det så att foliekanterna möts snyggt. Resultatet är ett visuellt felfritt, rent hörn som inte kräver någon manuell retuschering.
Begär kostnadsfri rådgivning: Klicka här