Engelska
 Tyska
 Franska
 Spanska
 Portugisiska
 Italienska
 Polska
 Turkiska
 Rumänska
 Grekiska
 Bulgariska
 Ryska
 Arabiska
 Hindi
 Nederländska
 Tjeckiska
 Serbiska
 Svenska
 Brasiliansk portugisiska
 Indonesiska
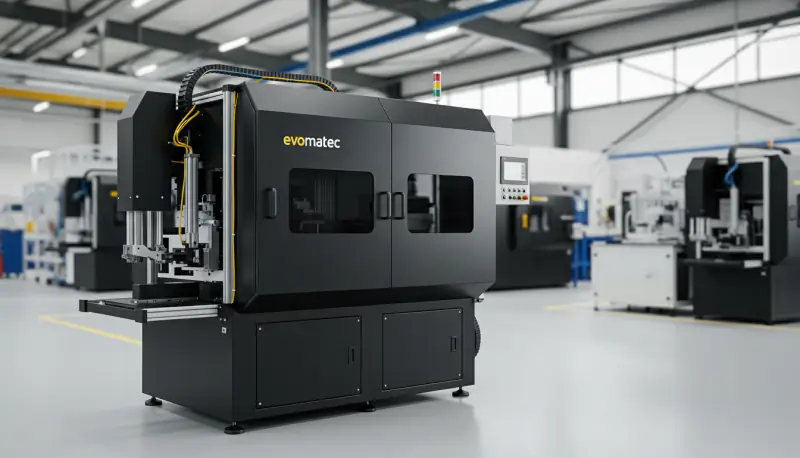
Svetsmaskin för plastprofiler av uPVC
Svetsmaskinen för plastprofiler: teknik, tillämpningar och fogningsteknikens framtid
Svetsmaskinen för plastprofiler är en grundpelare i modern industriell tillverkning. Överallt där hålkammarprofiler eller massiva profiler av termoplast behöver sammanfogas permanent, tätt och stabilt används dessa mycket avancerade system. Deras mest framträdande tillämpning är utan tvekan tillverkning av PVC-fönster och PVC-dörrar, men deras betydelse sträcker sig långt därutöver. Dessa maskiner utgör den tekniska kärnan som omvandlar individuellt kapade stänger till en funktionell, monolitisk och hållbar slutprodukt.
I en tid präglad av automatisering, precision och estetisk perfektion avgör profilsvetsmaskinens prestanda kvaliteten och kostnadseffektiviteten hos hela produktionslinjer. Från den flexibla enhuvudsmaskinen för specialkonstruktioner till den helautomatiska svets- och hörnrensningslinjen med fyra huvuden och nollfogsteknik – utbudet är enormt.
Denna omfattande tekniska artikel belyser varje aspekt av svetsmaskinen för plastprofiler. Vi fördjupar oss i svetsprocessens bakomliggande fysik, analyserar de olika maskintyperna, diskuterar de revolutionerande utvecklingarna inom fönsterindustrin och behandlar ekonomiska faktorer samt framtida trender för denna oumbärliga teknik.
Vad är egentligen en svetsmaskin för plastprofiler?
Innan vi analyserar de komplexa detaljerna behövs en tydlig definition och avgränsning. Vad menar vi när vi använder termen ”profilsvetsmaskin”?
Grundläggande definition och funktion
En svetsmaskin för plastprofiler är ett industriellt system som är särskilt utformat för att oskiljaktigt sammanfoga ändarna (geringar eller stumfogar) på profiler av termoplast med hjälp av värme och tryck.
Dess kärnfunktion är att skapa en materialbunden fog. Till skillnad från en formbunden (t.ex. skruvar) eller kraftbunden (t.ex. fastklämning) förbindning sammanflätas molekylkedjorna i delarna som ska sammanfogas på nytt (interdiffusion) genom smältning (plastificering) och efterföljande sammanpressning. Efter avkylning bildas en homogen, monolitisk fog som i idealfallet har samma – eller till och med högre – hållfasthet som själva grundmaterialet.
Avgränsning: varför svetsning och inte limning eller skruvning?
Valet att svetsa plastprofiler är inte godtyckligt utan en teknisk nödvändighet som följer av geometrin och materialet.
Nackdelar med mekanisk fogning (skruvar/hörnbeslag): De flesta plastprofiler (särskilt inom fönstertillverkning) är hålkammarprofiler. En mekanisk förbindning med hörnbeslag, som vanligtvis används i aluminiumfönster, skulle inte täta kamrarna. Följderna: otillräcklig vatten- och lufttäthet, betydande köldbryggor (dåliga isoleringsvärden) och ofta otillräcklig statisk hållfasthet vid geringen.
Nackdelar med limning: Industriell limning är en komplex process. Den kräver en extremt ren yta, exakt dosering och långa härdningstider (vilket förlänger cykeltiderna kraftigt) och är känslig för bearbetningsfel. Dessutom är limmets långsiktiga beständighet mot UV-strålning och väderpåverkan ofta lägre än hos en homogen svetsfog.
Svetsning eliminerar alla dessa nackdelar: den är extremt snabb (cykeltider på bara några minuter), absolut tät och mycket stabil, och processen kan automatiseras och övervakas fullständigt.
Vilka plaster kan svetsas?
Tekniken är begränsad till termoplaster – plaster som mjuknar när värme tillförs och stelnar igen vid avkylning. Härdplaster och elastomerer kan inte svetsas på detta sätt.
Den i särklass viktigaste materialgruppen för profilsvetsmaskiner är:
Polyvinylklorid (styv PVC, PVC-U): Det dominerande materialet inom fönster- och dörrtillverkning samt för många byggprofiler (t.ex. kabelkanaler och beklädnader).
Polyeten (PE) och polypropen (PP): Används även för tekniska profiler, inom rörledningsbyggande och apparattillverkning.
Andra termoplaster (PMMA, PC): Används för speciella tekniska eller optiska profiler.
På grund av dess marknadsbetydelse fokuserar denna artikel främst på den mest utvecklade tillämpningen: svetsning av PVC-profiler för fönsterindustrin.
Kärntekniken: stumsvetsning med värmeverktyg (spegelsvetsning)
Det finns olika metoder för plastsvetsning (varmgas, ultraljud, laser), men för sammanfogning av profiler har en metod etablerat sig som den obestridda ”guldstandarden”: stumsvetsning med värmeverktyg, vanligen kallad spegelsvetsning.
Varför spegelsvetsning är idealisk för profiler
Profiler, särskilt fönsterprofiler, har komplexa tvärsnitt med många invändiga mellanväggar (kamrar). För att säkerställa en stabil fog måste alla dessa mellanväggar och ytterväggarna värmas upp och smältas samtidigt, jämnt och till tillräckligt djup.
Spegelsvetsning åstadkommer detta genom att ett plant, exakt temperaturreglerat värmeelement – ”spegeln” – förs i direkt kontakt med profiländarna som värmeöverförande yta.
Svetsprocessen i tre faser (i detalj)
Hela cykeln hos en modern maskin, som ofta bara tar några minuter, är en noggrant koreograferad fysikalisk process.
Fas 1: fastspänning och positionering
De kapade profilerna (t.ex. med en gering på 45 grader) förs in i maskinen. Där fixeras de med pneumatiska eller hydrauliska spännanordningar. Dessa spännenheter är inte plana utan utformade som konturbackar (spännverktyg) – de bildar en exakt negativform av profilen. Detta är avgörande för att förhindra att hålkammarprofilen kollapsar eller deformeras under det höga svetstrycket. Profilerna positioneras med en noggrannhet på några hundradels millimeter.
Fas 2: uppvärmning (plastificering)
Detta är processens kärna: värmeelementet, ”svetsspegeln”, förs in mellan de två profiländar som ska sammanfogas. Denna spegel är en massiv metallplatta (ofta av gjutet aluminium), som värms elektriskt och regleras exakt till måltemperaturen (för styv PVC vanligtvis 240 °C till 260 °C).
Profiländarna pressas nu mot spegeln med ett definierat uppvärmningstryck. Själva spegeln är belagd med ett släppskikt (oftast PTFE/Teflon) så att den smälta PVC:n inte fastnar. Under uppvärmningstiden (t.ex. 20–40 sekunder) tränger värmen in i materialet och plastificerar det till ett definierat djup (t.ex. 2–3 mm).
Fas 3: omställning, fogning och avkylning
Detta är den mest kritiska fasen:
Omställning: Profilerna dras tillbaka minimalt från spegeln, och spegeln förs blixtsnabbt ut ur fogningszonen (ofta på mindre än 2 sekunder). Denna omställningstid måste vara extremt kort. Om smältan kyls vid ytan bildas en ”hinna” (oxidation), som kraftigt försämrar den efterföljande molekylära diffusionen och leder till en ”kallsvets”.
Fogning: Omedelbart därefter pressas de två plastificerade profiländarna samman med högt fogningstryck. Detta tryck tränger undan luftinneslutningar och säkerställer fullständig blandning (interdiffusion) av polymerkedjorna.
Undanträngning (svetsvulst): Fogningstrycket pressar ut överflödigt smält material ur fogen. Detta bildar den karakteristiska svetsvulsten (även kallad svetsfogsutbuktning).
Avkylning: Profilerna hålls under tryck (eller ett reducerat hålltryck) i konturbackarna under den definierade avkylningstiden. Under denna period kyls smältan till under glasomvandlingstemperaturen och stelnar. Om fastspänningen släpps för tidigt får krympspänningar i plasten fogen att spricka omedelbart.
Svetsvulsten: indikator och utmaning
Svetsvulsten är ett tveeggat svärd. Å ena sidan är den en viktig kvalitetsindikator: en jämn, fullt utvecklad vulst visar operatören att temperatur, tid och tryck var korrekta och att hela fogningszonen har varit fullständigt smält.
Å andra sidan är den en utmaning:
Funktionellt: Inuti en fönsterram (i glasfalsen eller beslagsspåret) stör vulsten monteringen av glas och beslag.
Estetiskt: På synliga ytor är vulsten en visuell defekt.
Av denna anledning följs svetsningen nästan alltid av ”rensning” av hörnen – en process som starkt har påverkat svetsmaskinernas utveckling.
Maskintyper: från verkstadsutrustning till industriella linjer
Marknaden för profilsvetsmaskiner är starkt segmenterad och inriktad på den produktivitet, flexibilitet och automatiseringsgrad som krävs.
Enhuvudssvetsmaskiner (1 huvud)
Detta är grundversionen. Den har en enda svetsenhet.
Funktionssätt: För att svetsa en komplett ram (4 hörn) måste operatören föra in och positionera profilerna fyra gånger i följd och starta svetscykeln varje gång.
Fördelar: Lägst investeringskostnad, litet utrymmesbehov och maximal flexibilitet. Moderna enhuvudsmaskiner kan ofta svetsa vinklar steglöst från 30° till 180°, vilket gör dem idealiska för specialkonstruktioner (sneda fönster, bågar, gavlar).
Nackdelar: Mycket låg produktivitet och höga arbetskostnader per enhet. Den färdiga ramens måttnoggrannhet och vinkelprecision beror i hög grad på snittens precision och operatörens noggrannhet.
Tillämpningar: Små verkstäder, reparationsverkstäder och avdelningar för specialkonstruktioner i stora företag.
Tvåhuvudssvetsmaskiner (2 huvuden)
Den flexibla mellanlösningen, ofta i två varianter:
V-svetsning (hörnsvetsning): Två enheter placerade i 90 graders vinkel som svetsar ett hörn.
Parallellsvetsning (postsvetsning): Två enheter som arbetar parallellt, idealiska för svetsning av mellanposter eller T-fogar.
Fördelar: Betydligt snabbare än enhuvudsmaskiner och mer flexibla än fyrhuvudsmaskiner.
Nackdelar: Minst två arbetssteg krävs fortfarande för en sluten ram (t.ex. svetsning av två U-formade halvor som sedan sluts).
Tillämpningar: Medelstora företag (SMEs) som behöver högre produktivitet men tvekar inför investeringen i eller utnyttjandet av en fyrhuvudsmaskin.
Fyrhuvudssvetsmaskiner (4 huvuden)
Den obestridda industristandarden för serietillverkning av fönster och dörrar.
Funktionssätt: Fyra svetsenheter är placerade i en kvadrat. Operatören för in ramens alla fyra kapade profiler samtidigt. Maskinen spänner fast, positionerar och svetsar alla fyra hörn samtidigt i en enda arbetscykel.
Fördelar: Extremt hög produktivitet (cykeltider ofta under 3 minuter per komplett ram). Oöverträffad precision, måttnoggrannhet och vinkelprecision eftersom ramen spänns fast och sammanfogas som en helhet.
Nackdelar: Höga investeringskostnader, stort utrymmesbehov och lägre flexibilitet för specialvinklar (även om moderna maskiner ofta hanterar även detta variabelt).
Tillämpningar: Industriella fönstertillverkare med medelstora till stora produktionsvolymer.
Sex- och åttahuvudsmaskiner (6 huvuden / 8 huvuden)
Högprestandaklassen för massproduktion.
Funktionssätt: En sexhuvudsmaskin kan exempelvis tillverka en ram inklusive en fast insvetsad post i en enda cykel. Åttahuvudsmaskiner kan svetsa två mindre bågramar samtidigt eller mer komplexa dörrkarmar.
Fördelar: Högsta möjliga produktion per tidsenhet.
Nackdelar: Extremt hög investering, mycket låg flexibilitet och lönsamhet endast vid mycket stora mängder av identiska typer.
Tillämpningar: Storskalig industri och projekttillverkare.
Horisontella kontra vertikala svetssystem
Utöver antalet huvuden görs en åtskillnad utifrån orienteringen:
Horisontell (standard): Profilerna ligger plant. Detta är den vanligaste konstruktionen eftersom den är ergonomisk att ladda och enkelt kan integreras i plana produktionslinjer.
Vertikal: Profilerna står upprätt. Denna konstruktion är ofta mer utrymmessnål och kan integreras perfekt i automatiserade logistikkoncept med buffertlager och transportvagnar.
Huvudtillämpningen: specialisering inom PVC-fönsterindustrin
Även om samlingsbegreppet är ”plastprofiler” drivs 90% av utvecklingen av dessa maskiner av fönster- och dörrindustrin. Här är svetsmaskinen flaskhalsen och den kvalitetsdrivande faktorn i hela produktionen.
Utmaningen: färgade och laminerade profiler
Plastfönstrens framgångshistoria medförde en ny utmaning: estetiken. Medan svetsfogar på vita profiler knappt var märkbara efter rensning förändrades detta när färgade (genomfärgade) och framför allt laminerade profiler (trädekor, antracit) introducerades.
Problemet: den traditionella svetsvulsten (t.ex. 2 mm hög) fräses bort i nästa steg av en hörnrensningsmaskin. Denna fräs avlägsnar inte bara vulsten utan även laminatet eller färgskiktet under den. Resultatet är ett fult, bart (ofta vitt) ”bearbetningsspår” vid geringen, vilket förstör det högkvalitativa utseendet.
I årtionden var lösningen på detta en manuell, dyr och felbenägen process: att återfärga hörnet med en speciell retuscheringspenna.
Revolutionen: nollfogsteknik (V-Perfect / sömlös svetsning)
Maskinindustrins svar på detta stora kvalitetsproblem var utvecklingen av ”nollfogsteknik”, känd under olika varumärkesnamn.
Syftet med denna teknik är att från början inte låta svetsvulsten bildas okontrollerat på synliga ytterytor, utan att forma eller tränga undan den på ett målinriktat sätt.
Så fungerar sömlös svetsning
Det finns olika tekniska tillvägagångssätt som ofta används i kombination:
Mekanisk begränsning (t.ex. 0.2 mm): Den enklaste formen. Knivar eller begränsare monterade på svetsspegeln eller i spännbackarna begränsar smältan till ett minimum (t.ex. 0.2 mm) under fogningen. Resultatet är en ytterst liten, knappt synlig fog.
Formning/undanträngning: Mycket avancerade maskiner använder rörliga verktyg (slider, knivar) som under fogningsprocessen aktivt tränger undan det plastificerade materialet inåt (in i kamrarna) eller till definierade, icke synliga områden (t.ex. tätningsspåret).
Termisk formning (V-Perfect): Med detta tillvägagångssätt sammanförs geringen (V-snittet) perfekt. Specialformade, ofta uppvärmda verktyg ”stryker” hörnet under avkylningsfasen. Laminatet vid kanten omformas något och möts perfekt.
Resultatet är ett visuellt felfritt hörn som ser ut att vara tillverkat i ett enda stycke, likt en perfekt geringsfog på ett träfönster. För tillverkare av färgade fönster är denna teknik i dag en avgörande konkurrensfördel eftersom hela det manuella retuscheringssteget elimineras. Företag som Evomatec specialiserar sig på att integrera sådana mycket avancerade nollfogslösningar i produktionsprocesser med hög processäkerhet.
Systemsammanhanget: svets- och hörnrensningslinjen
Inom industriell tillverkning arbetar en svetsmaskin för plastprofiler aldrig på egen hand. Den är nästan alltid taktgivaren i en integrerad ”svets- och hörnrensningslinje”.
Varför svetsmaskinen sällan står ensam
Som nämnts måste svetsvulsten avlägsnas. Även med nollfogsmaskiner som eliminerar den yttre vulsten finns den inre vulsten (i glasfalsen och beslagsspåret) kvar och måste avlägsnas för att möjliggöra senare montering av glas och beslag.
Hörnrensningsmaskinens funktion
Direkt efter svetsmaskinen (ofta åtskild av ett kylbord eller ett automatiskt vänd- och överföringssystem) kommer hörnrensningsmaskinen (eller CNC-hörnrensaren). Ramen överförs automatiskt och spänns fast. Maskinen använder sedan en rad verktyg (knivar, fräsar, borrar) för att bearbeta det nysvetsade hörnet och rensa alla relevanta konturer inom några sekunder.
Integration och cykeltid
Hela linjens effektivitet beror på hur väl svetsmaskinen och hörnrensaren är anpassade till varandra. Svetsmaskinens cykeltid (t.ex. 2–3 minuter per ram) bestämmer takten för hela linjen. Hörnrensaren måste kunna rensa alla fyra hörn inom samma tid innan nästa ram kommer från svetsmaskinen.
Utöver fönster: ytterligare tillämpningsområden för profilsvetsmaskiner
Även om fönsterindustrin driver teknikutvecklingen är användningen av profilsvetsmaskiner betydligt bredare. Samlingsbegreppet ”plastprofiler” omfattar många branscher.
Rörledningsbyggande och apparattillverkning (PE/PP)
Inom anläggnings- och tankbyggande samt storskaligt rörledningsbyggande (t.ex. för gas, vatten och kemikalier) svetsas massiva profiler och skivor av PE (polyeten) eller PP (polypropen). Även här används spegelsvetsning (stumsvetsning med värmeverktyg), ofta med mobila eller specialanpassade maskiner för stora diametrar och väggtjocklekar.
Möbel-, mäss- och butiksinredning
Tillverkare av tekniska möbler, displaysystem eller butiksinredning använder ofta speciella plastprofiler (t.ex. för lådsystem, beklädnader eller ramkonstruktioner) som svetsas i stället för att skruvas för att uppnå ett rent utseende och hög stabilitet.
Tekniska beklädnader och byggprofiler
Inom byggsektorn används olika profiler (t.ex. kabelkanaler, luftkanaler och underkonstruktioner för fasader) av PVC eller andra termoplaster. Överallt där täta och stabila hörn- eller stumfogar krävs används anpassade profilsvetsmaskiner.
Bil- och fordonsbyggande
Även inom fordonsbyggande (dock mer sällan) används hålkammarprofiler för lättviktskonstruktioner, tätningsbärare eller invändiga beklädnader, vilka sammanfogas med anpassade svetsprocesser (ofta även vibrations- eller ultraljudssvetsning). Svetsning med värmeverktyg är ett av flera alternativ här.
Avgörande framgångsfaktorer: parametrar, underhåll och kvalitetssäkring
En svetsmaskin för plastprofiler är ett precisionssystem. Den levererar genomgående högkvalitativa resultat endast om den underhålls och kalibreras optimalt.
”Receptboken”: svetsparametrarnas betydelse
Svetsningens ”heliga treenighet” är temperatur, tid och tryck. Dessa parametrar är inte universella värden; de måste fastställas exakt för varje enskilt profilsystem och sparas som ett ”recept” i maskinens styrsystem (PLC).
Faktorer som påverkar receptet:
Material: PVC-formuleringar skiljer sig åt (stabilisatorer, kritinnehåll).
Geometri: En profil med 7 kamrar och tjocka väggar behöver längre uppvärmningstid än en profil med 3 kamrar.
Färg: Mörka profiler (t.ex. antracit) absorberar och behåller värme annorlunda än vita.
Omgivning: Även omgivningstemperaturen i produktionshallen (sommar kontra vinter) kan kräva parameterjustering.
Typiska felkällor och felsökning
Felaktig parametrering eller otillräckligt underhåll leder oundvikligen till kassation:
”Kallsvets” (otillräcklig hållfasthet): Fogen brister vid låg belastning. Brottytan ser spröd eller ”kristallin” ut, inte seg.
Orsak: För låg temperatur, för kort uppvärmningstid eller (mycket ofta) för lång omställningstid (smältan har kylts i luft).
”Bränd svets” (visuell defekt): PVC:n vid svetsen missfärgas (gul/brun) och blir spröd.
Orsak: För hög temperatur eller för lång uppvärmningstid. Materialet bryts ned termiskt.
”Vinkelfel/deformation” (måttfel): Den färdiga ramen har inte exakt 90 graders vinkel eller måtten är felaktiga.
Orsak: Maskinen är mekaniskt feljusterad, profilerna är felaktigt fastspända (t.ex. på grund av smutsiga konturbackar) eller avkylningstiden är för kort (ramen slår sig när den tas ut).
Underhåll: nyckeln till lång livslängd och precision
De vanligaste felkällorna är slitage och föroreningar.
PTFE (Teflon): Svetsspeglarnas släppbeläggning (vanligtvis en film) är den viktigaste slitdelen. Den måste kontrolleras och rengöras dagligen. Fastbränd PVC leder till dålig värmeöverföring och visuella defekter. Filmen måste bytas ut regelbundet.
Spännbackar (konturbackar): PVC-damm och spån ansamlas i konturerna. Profilen sitter inte längre exakt, vilket leder till måttavvikelser.
Styrningar och pneumatik/hydraulik: Alla rörliga delar måste fungera smidigt och exakt. Det pneumatiska trycket måste förbli konstant för att hålla uppvärmnings- och fogningstrycken exakta.
CE-överensstämmelse och driftsäkerhet: en oumbärlig grundpelare
Industriella svetsmaskiner medför betydande risker: temperaturer över 250 °C, höga krafter (ofta flera tons fogningskraft) och snabbrörliga, tunga aggregat. Efterlevnad av det europeiska maskindirektivet (CE-överensstämmelse) är därför inte förhandlingsbar.
Detta omfattar skyddsinhägnader, ljusridåer, tvåhandsmanövrering (vid laddning) och redundanta nödstoppssystem. Särskilt vid godkännande eller modernisering av sådana industriella system krävs högsta möjliga sakkunskap. Tack vare vår omfattande erfarenhet från en mängd olika kundprojekt kan vi säkerställa att varje inspektion utförs med största noggrannhet avseende produktionskvalitet och CE-kompatibel anläggningssäkerhet.
Ekonomiska överväganden (ROI): när lönar sig vilken maskin?
Att köpa en svetsmaskin för plastprofiler är en av de största enskilda investeringarna för ett tillverkningsföretag.
Översikt över investeringskostnader
Prisintervallet är enormt och beror på antalet huvuden, automatiseringsgraden och tekniken (nollfog ja/nej):
Begagnade enhuvudsmaskiner: Från några tusen euro.
Nya, högkvalitativa enhuvudsmaskiner (med justerbar vinkel): Cirka 15,000 – 30,000 euro.
Nya tvåhuvudsmaskiner: Cirka 35,000 – 70,000 euro.
Nya fyrhuvudssvetsmaskiner (standard, traditionella): Cirka 90,000 – 160,000 euro.
Integrerad svets- och hörnrensningslinje (4 huvuden, nollfog, automatisering): 250,000 – 500,000 euro eller mer.
Driftskostnader: energi, personal och slitdelar
Investeringen (CAPEX) är bara ena sidan av ekvationen. Driftskostnaderna (OPEX) är avgörande:
Energi: Uppvärmningen av de massiva svetsspeglarna är den största energiförbrukaren. Moderna maskiner har optimerade uppvärmningscykler och isolering, men behovet förblir betydande.
Personal: Här finns den största besparingspotentialen. En fyrhuvudslinje behöver (i idealfallet) bara en operatör för laddning och övervakning, medan samma produktion på enhuvudsmaskiner skulle binda upp flera operatörer.
Slitdelar: Regelbundet byte av PTFE-filmer, knivar och fräsar på hörnrensningsmaskinen.
Återbetalningsberäkning (ROI): ett praktiskt exempel
Ett företag vill producera 50 fönsterenheter (ramar) per dag (ett 8-timmarsskift).
Scenario 1: enhuvudsmaskin
En cykel per hörn: cirka 3–4 minuter (inklusive hantering).
Per ram (4 hörn): cirka 12–16 minuter.
För 50 ramar: 600–800 minuter.
Resultat: Omöjligt att klara under ett enda 8-timmarsskift (480 minuter) med en maskin. Minst två maskiner och två operatörer skulle krävas.
Scenario 2: fyrhuvudsmaskin
En cykel per ram (4 hörn samtidigt): cirka 3 minuter (inklusive hantering).
För 50 ramar: 150 minuter.
Resultat: Maskinen utnyttjas endast under cirka 3 timmar. En operatör kan enkelt producera de 50 enheterna och har fortfarande tid för andra uppgifter (t.ex. logistik och kvalitetskontroll).
I detta fall betalar sig investeringen i en fyrhuvudsmaskin extremt snabbt, enbart genom besparingen av minst en heltidstjänst och möjligheten att när som helst tredubbla produktionen.
Nyköp kontra begagnade maskiner: vad man bör uppmärksamma
Begagnatmarknaden är ett fullgott alternativ för företag med mindre budget. Den medför dock risker:
Mekaniskt slitage: Styrningar och spindlar kan vara slitna, vilket ger måttavvikelser.
Föråldrade styrsystem: Reservdelar för äldre PLC-generationer finns ofta inte längre tillgängliga.
Teknik: Begagnade maskiner erbjuder sällan nollfogsteknik.
Säkerhet: Äldre maskiner uppfyller ofta inte längre gällande CE-säkerhetsstandarder.
Vid köp av en begagnad maskin är en professionell inspektion nödvändig. Vår mångåriga projekterfarenhet gör det möjligt för oss att säkerställa att varje systembedömning omfattar CE-säkerheten och den erforderliga kvaliteten med högsta möjliga grundlighet.
Profilsvetsteknikens framtid: Industri 4.0 och nya material
Utvecklingen av svetsmaskinen för plastprofiler är långt ifrån avslutad. Trenderna inom den ”smarta fabriken” formar nästa generation av dessa system.
Nätverksanslutning och den ”smarta fabriken”
Svetsmaskinen är inte längre en isolerad enhet. Den är helt integrerad i digital produktionsplanering (ERP/PPS). En streckkodsläsare vid inmatningen läser profiletiketten, och maskinen laddar automatiskt rätt ”recept” (parametrar) och ställer in måtten. Samtidigt skickar maskinen statusdata (OEE, mängder, stilleståndstider) tillbaka till kontrollcentralen.
Robotik och full automatisering
Nästa steg är den ”obemannade” svetscellen. Robotarmar laddar profilerna från sågen i svetsmaskinen, tar ut den färdiga ramen, överför den till hörnrensningsmaskinen och staplar den på transportvagnar.
Energieffektivitet och hållbarhet
Med tanke på stigande energikostnader optimeras värmeelementens effektivitet (t.ex. kortare uppvärmningstider och bättre isolering). En annan trend är processäker svetsning av profiler med en kärna av återvunnet material. Dessa profiler (nytt material på utsidan, återvunnen PVC inuti) uppvisar ett annorlunda smältbeteende och ställer höga krav på temperaturregleringen.
AI-baserad kvalitetssäkring
Framtiden ligger i den självoptimerande maskinen. Kamerasystem (optisk inspektion) kan övervaka bildningen av svetsvulsten eller den färdiga nollfogen i realtid. Artificiell intelligens (AI) kan upptäcka avvikelser (t.ex. på grund av en felaktig materialsats) och dynamiskt efterjustera svetsparametrarna under processen för att garantera ett perfekt resultat.
Nya fogningstekniker
Även om spegelsvetsning dominerar bedrivs forskning om alternativa metoder. Särskilt lasersvetsning av plaster erbjuder potential för extremt fina fogar, men för komplexa geometrier och materialet PVC (som absorberar laserljus dåligt) är den fortfarande extremt dyr och tekniskt krävande.
Att välja rätt maskin
Att investera i en svetsmaskin för plastprofiler är ett strategiskt beslut som avgör ett företags konkurrenskraft under ett decennium eller längre.
Valet beror på tre huvudfaktorer:
Mängd (produktivitet): Hur många enheter per skift? Detta avgör antalet huvuden (1, 2 eller 4).
Flexibilitet: Tillverkas många specialformer (lutningar, bågar) eller främst standardrektanglar?
Estetik (marknadspositionering): Bearbetas färgade/laminerade profiler? I så fall är nollfogsteknik ett måste.
Att välja rätt maskin och integrera den i befintliga processer kräver en djup förståelse av hela produktionsflödet. En erfaren partner som Evomatec analyserar inte bara själva maskinen utan hela arbetsflödet. Tack vare vår djupgående sakkunskap från många framgångsrika kundinstallationer kan vi garantera att varje driftsättning och inspektion utförs i strikt överensstämmelse med kvalitetsstandarder och CE-säkerhetsföreskrifter.
FAQ – vanliga frågor
Vad är skillnaden mellan en enhuvuds- och en fyrhuvudssvetsmaskin?
En enhuvudssvetsmaskin svetsar bara ett hörn åt gången. Operatören måste positionera ramen manuellt fyra gånger. Den är långsam men flexibel (idealisk för specialvinklar) och billig. En fyrhuvudssvetsmaskin svetsar alla fyra hörn på en ram (t.ex. en fönsterram) samtidigt i ett enda arbetsmoment. Den är extremt snabb, har mycket hög måttnoggrannhet och är standarden för industriell serietillverkning.
Vad betyder ”spegelsvetsning” (svetsning med värmeverktyg)?
Spegelsvetsning är standardmetoden för att sammanfoga termoplastprofiler. En ”svetsspegel” (ett plant, PTFE-belagt värmeelement) värms till en exakt temperatur (t.ex. 240–260 °C för PVC). De två profiländarna pressas mot denna spegel tills de plastificeras (smälter). Spegeln avlägsnas sedan snabbt och de två smälta ändarna pressas samman under tryck tills de svalnar och bildar en oskiljaktig, homogen fog.
Varför är nollfogsteknik viktig för färgade plastprofiler?
Vid traditionell svetsning bildas en svetsvulst (materialöverskott). På färgade eller laminerade profiler (t.ex. med träutseende) måste denna vulst fräsas bort, vilket avlägsnar färgen eller laminatet vid hörnet och blottlägger profilens (ofta vita) kärna. Detta fula område måste sedan mödosamt retuscheras manuellt med retuscheringspennor. Nollfogsteknik (t.ex. V-Perfect) är en modern svetsprocess som på ett kontrollerat sätt tränger undan eller formar svetsvulsten på den synliga sidan inåt. Resultatet är ett visuellt sömlöst, rent hörn som inte kräver någon manuell efterbearbetning.
Begär kostnadsfri rådgivning