Engelska
 Tyska
 Franska
 Spanska
 Portugisiska
 Italienska
 Polska
 Turkiska
 Rumänska
 Grekiska
 Bulgariska
 Ryska
 Arabiska
 Hindi
 Nederländska
 Tjeckiska
 Serbiska
 Svenska
 Brasiliansk portugisiska
 Indonesiska
Bearbetningscentrum för profiler
Bearbetningscentrum för profiler: den industriella ryggraden för högprecisionsproduktion av fönster, dörrar och fasader
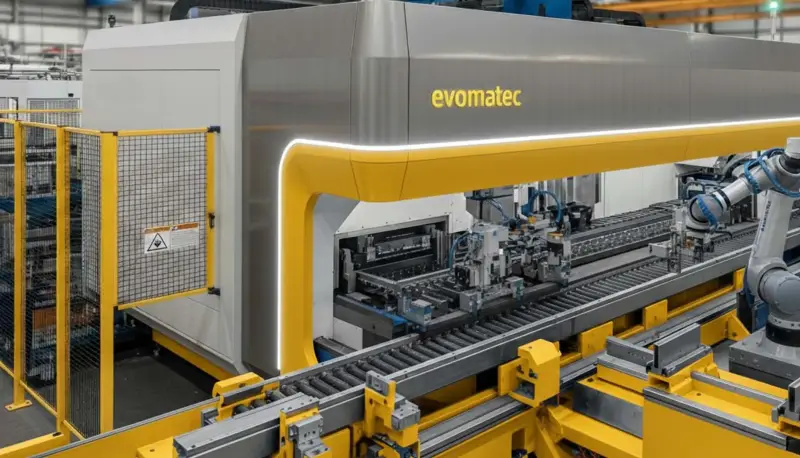
Dagens byggmarknader kräver mer än ”bearbetade profiler”. De kräver repeterbar precision, enhetlig passform vid montering, ett rent estetiskt uttryck och förutsägbara produktionsresultat – dag efter dag, skift efter skift. Oavsett om en fabrik tillverkar aluminiumfönster, PVC-dörrar eller komplexa fasadsystem gäller samma verklighet: värdet på en färdig enhet bestäms av kvaliteten och enhetligheten i varje bearbetningssteg. Det är just därför ett bearbetningscentrum för profiler har blivit en central produktionsresurs inom hela profilindustrin. Det är inte bara en maskin. Det är en skalbar tillverkningsplattform som omvandlar obearbetade strängpressade profiler till monteringsklara komponenter genom standardiserad fräsning, borrning, konturfräsning och ändbearbetning – med stöd av stabil mekanik, styrda rörelser och receptstyrda arbetsflöden.
I praktisk fabriksdrift minskar ett bearbetningscentrum för profiler variationen. Det minimerar manuella mätfel, stabiliserar toleranserna mellan olika operatörer och förkortar cykeltiderna genom att samla operationer. Det stöder också industriell planering: när bearbetningen är förutsägbar blir monteringen förutsägbar och leveransplanerna tillförlitliga. Därför beskriver större producenter sin uppställning inte som en samling separata maskiner, utan som en sammanhängande bearbetningsstrategi. Med detta språkbruk blir ett bearbetningscentrum för profiler ofta kärnan i en större produktionscell – ett processcentrum för profiler där materialflöde, verktyg, fastspänning, bearbetningssekvenser och kvalitetslogik fungerar tillsammans som ett integrerat system.
På globala marknader förekommer också olika namnkonventioner. Brittiska specifikationer använder ofta Profile Machining Centre, medan amerikanska och internationella köpare vanligtvis använder ”center”. Båda syftar på samma idé: en särskild plattform för precisionsbearbetning av profiler. När styrning och automation ökar blir termer som CNC Profile Machining Center och Profile CNC Machining Center vanliga, eftersom digitala recept och programmerbara axlar är avgörande för repeterbarhet i produktion med stor produktvariation. I vissa miljöer anges också NC Profile Machining Center för att betona numeriskt styrd positionering, medan fabriker med hög produktionstakt tenderar att fokusera på lösningar som beskrivs som ett Automatic Profile Machining Center eller ett Industrial Profile Machining Center.
Den här bloggen ger en fullständig, fabriksinriktad vägledning: vad bearbetningscentrum för profiler är, varför de är viktiga, hur de fungerar för aluminium, PVC, uPVC och andra plaster samt hur de integreras i verkliga produktionslinjer för fönsterprofiler, dörrprofiler och fasadprofiler. Den förklarar också viktiga inköpskriterier, processlogik och varför bearbetningscentrum ofta utgör grunden för skalbar tillverkning enligt Industri 4.0 inom profilbearbetning.
Vad ett bearbetningscentrum för profiler faktiskt gör
Ett bearbetningscentrum för profiler är konstruerat för att utföra flera bearbetningsoperationer på linjära profiler med hög repeterbarhet. Profilerna spänns fast mot definierade referenser, flyttas eller bearbetas enligt programmerade sekvenser och bearbetas med styrda verktyg. Målet är att omvandla obearbetade profiler till delar som kan monteras direkt – utan manuell märkning, okontrollerad borrning eller ojämn konturfräsning.
Beroende på konfiguration och tillämpning kan ett bearbetningscentrum för profiler utföra:
- Fräsning av spår, fickor och funktionsytor
- Borrning av hål för beslag, dräneringshål och monteringspunkter
- Konturfräsning av konturer, urtag och komplexa geometriska detaljer
- Ändbearbetningssteg för fogar och monteringsberedskap
Denna multifunktionslogik är anledningen till att många leverantörer och fabriker också beskriver utrustningen som ett CNC-processcentrum för profiler – eftersom det utför en process snarare än enbart maskinbearbetning. I praktiken blir maskinen en standardiserad produktionsstation med definierade in- och utflöden, stabila cykeltider och receptstyrda inställningar.
Bearbetningscentrum jämfört med fristående maskiner
I mindre verkstäder är bearbetningsuppgifterna ofta uppdelade: en maskin för borrning, en annan för fräsning och manuella konturfräsningssteg där det behövs. Detta fungerar vid små volymer men blir instabilt vid högvolymproduktion. Ett bearbetningscentrum samlar operationer, minskar hanteringen och förbättrar repeterbarheten. I stället för att flytta profiler mellan flera stationer och förlita sig på manuell mätning för inriktning referensbestämmer bearbetningscentrumet profilen en gång och utför alla nödvändiga operationer med styrda rörelser.
Fristående maskiner finns dock fortfarande och används ofta som kompletterande utrustning, särskilt när kapaciteten behöver utökas. En fabrik kan till exempel fortfarande använda en särskild profilfräsmaskin för specifika uppgifter eller en specialiserad profilborrmaskin när vissa borrmönster dominerar produktionen. I andra fall kan en konturfräsmaskin för profiler användas som en sekundär station för särskilda konturarbeten. Fördelen med bearbetningscentrumet är att det ger en gemensam referens och en enhetlig processlogik, vilket minskar det ackumulerade felet över flera hanteringssteg.
Viktiga tillämpningar: fönsterprofiler, dörrprofiler och fasadprofiler
Bearbetningskraven skiljer sig avsevärt mellan produktkategorier. Därför anger upphandlingsdokument ofta tillämpningsoptimerade lösningar som ett bearbetningscentrum för fönsterprofiler, ett bearbetningscentrum för dörrprofiler eller ett bearbetningscentrum för fasadprofiler. Varje kategori har sina egna prioriteringar.
Bearbetningscentrum för fönsterprofiler: tätning, dränering och precision för beslag
Fönsterprofiler kräver enhetliga dräneringsmönster, exakt positionering av beslag och ren geometri där tätningar och hörnfogar måste sluta tätt. Även små avvikelser kan skapa synlig felinriktning eller funktionsproblem såsom otillräcklig kompression av tätningen. Ett bearbetningscentrum förbättrar fönsterkvaliteten genom att stabilisera hålmönster, konturfräsa konturer och fräsa detaljer inom snäva toleranser.
För många fönsterfabriker är bearbetningscentrumet också den punkt där kvaliteten blir förutsägbar. När bearbetningen har standardiserats går hörnmontering och glasning snabbare eftersom profilerna passar som förväntat. Här stöder ett bearbetningscentrum både kvalitet och genomströmning.
Bearbetningscentrum för dörrprofiler: förstärkning, lastkapacitet och robust geometri
Dörrsystem omfattar ofta tjockare profiler, tyngre beslag och högre belastningskrav. Bearbetningen måste vara stabil och repeterbar eftersom förstärkningskomponenter, lås, gångjärn och tröskelsystem är beroende av exakt inriktning. Ett särskilt bearbetningscentrum för dörrprofiler stöder dessa krav genom att erbjuda styv bearbetning, stabil referensbestämning och enhetlig placering av detaljer på större och tyngre profilsektioner.
Bearbetningscentrum för fasadprofiler: arkitektonisk noggrannhet och höga visuella standarder
Fasadprofiler innebär ofta större tvärsnitt, mer komplex foggeometri och höga estetiska förväntningar. Bearbetningen måste vara enhetlig eftersom fasadsystem ofta bygger på modulär montering där delarna måste passa direkt på byggplatsen. Ett bearbetningscentrum för fasadprofiler bidrar till att säkerställa att korsningar, fogytor och monteringsgränssnitt produceras med stabil geometri och kontrollerad ytkvalitet.
Kärnoperationer: CNC-fräs- och borrcentrum för profiler, konturfräsning och ändbearbetning
De flesta bearbetningscentrum för profiler är konstruerade som multifunktionsplattformar. På marknaden beskriver tillverkare och köpare ändå ofta systemet utifrån en dominerande operation, exempelvis som ett CNC-fräs- och borrcentrum för profiler. Denna formulering återspeglar att fräsning och borrning vanligtvis är de vanligaste operationerna vid bearbetning av fönster- och dörrprofiler, medan konturfräsning och ändfräsning används när det behövs för geometri, urtag och fogberedskap.
Profilfräsmaskinens funktioner i ett bearbetningscentrum
Även om ett bearbetningscentrum inte är detsamma som en fristående profilfräsmaskin, utför det fräsningsuppgifter med högre grad av styrning och repeterbarhet. Fräsning skapar spår, fickor, urtag och funktionsytor. I fönsterproduktion kan den skapa dräneringskanaler och säten för beslag. I dörrproduktion kan den skapa gränssnitt för förstärkningar. I fasadtillämpningar kan den skapa monteringsytor och fogdetaljer. Fräsningskvaliteten beror på styvhet, verktygsstrategi och stabil fastspänning – faktorer som bearbetningscentrum är konstruerade för att kontrollera.
Profilborrmaskinens arbetsflöden integrerade i ett bearbetningscentrum
Borrning är ofta den mest toleranskänsliga operationen eftersom hålmönstren bestämmer beslagens inriktning. Ett bearbetningscentrum minskar fel vid manuell märkning och säkerställer enhetliga avstånd, djup och referenspositioner. Även när en fabrik fortfarande använder en fristående profilborrmaskin som extra kapacitet vid produktionstoppar är bearbetningscentrumet vanligtvis referensstandarden för noggrannhet och repeterbarhet.
Konturfräsmaskinens kapacitet för profiler i en enda uppspänning
Konturfräsning krävs för urtag, konturer och komplexa detaljer. En konturfräsmaskin för profiler kan utföra dessa operationer, men konturfräsning integrerad i ett bearbetningscentrum är ofta snabbare och mer repeterbar eftersom den använder samma referens och samma receptstyrning. Detta minskar det ackumulerade felet och förbättrar enhetligheten hos de färdiga komponenterna.
Ändfräsmaskinens logik för profiler och fogkvalitet
Fogkvaliteten beror ofta på ändbearbetningen. Därför integrerar många profilbearbetningssystem ändfräsningsfunktioner eller kombineras med särskilda ändfräsningsstationer. I marknadens terminologi uttrycks detta direkt som ändfräsmaskin för profiler. Ändfräsning ger definierade ändytor och fogklar geometri, vilket förbättrar hörnens slutning, tätningsförmågan och monteringshastigheten. I många fabriker är ändfräsningen den station där kvalitetsproblem först blir synliga, eftersom fogarnas passform avslöjar även små avvikelser.
Profilproduktion i aluminium, med benämningarna Aluminium och Aluminum: industriell bearbetning under belastning
Bearbetning av aluminiumprofiler kräver stabilitet, spånhantering och kontroll av ytkvaliteten. Därför använder marknaden många aluminiumspecifika termer. Beroende på region kan köpare använda Aluminium Profile Machining Center, Aluminum Profile Machining Center eller Aluminium Profile Machining Centre. Skillnaden i benämning återspeglar stavningskonventioner snarare än funktionella skillnader.
När en fabrik behöver programmerbar noggrannhet och repeterbara recept anger specifikationen ofta ett CNC-bearbetningscentrum för aluminiumprofiler eller ett CNC-bearbetningscentrum för aluminiumprofiler. Dessa system har vanligtvis styrda axlar, lagrade program och standardiserade fastspänningsstrategier. I upphandlingsspråk kan man också se bearbetningscentrum för aluminiumprofiler eller bearbetningscentrum för aluminiumprofiler, vilket anger att maskinen måste vara konstruerad för de skärkrafter och det spånbeteende som är typiska vid aluminiumproduktion.
Processcentrum för aluminiumprofiler och integration av arbetsflöden
Många fabriker föredrar arbetsflödesterminologi framför ren bearbetningsterminologi. Därför förekommer uttryck som processcentrum för aluminiumprofiler och processcentrum för aluminiumprofiler ofta i industriell dokumentation. Dessa termer antyder att maskinen ingår i en styrd produktionscell: profiler matas in, operationer utförs enligt recept och färdiga komponenter kommer ut klara för montering.
Bearbetningscentrum för fönsterprofiler i aluminium, bearbetningscentrum för dörrprofiler i aluminium och bearbetningscentrum för fasadprofiler i aluminium
Aluminiumsystem varierar beroende på tillämpning. En fabrik kan dela upp kapaciteten i ett bearbetningscentrum för fönsterprofiler i aluminium, ett bearbetningscentrum för dörrprofiler i aluminium och ett bearbetningscentrum för fasadprofiler i aluminium eftersom varje produktfamilj har olika bearbetningsmönster och toleransprioriteringar. För fönsterprofiler prioriteras ofta precision i tätning och dränering. Dörrprofiler kräver ofta noggrann inriktning av förstärkningar och lås. Fasadprofiler kräver ofta en högklassig visuell finish och tillförlitlig modulär foggeometri.
PVC-, uPVC- och plastprofiler: ytskydd och stabil bearbetning
Bearbetning av PVC-profiler skiljer sig från aluminiumbearbetning. Materialet reagerar annorlunda på värme, fastspänningstryck och verktygsingrepp. Ytskydd är ofta avgörande eftersom kosmetiska märken kan synas på färdiga ramar. Därför anger fabriker ofta ett bearbetningscentrum för PVC-profiler eller ett bearbetningscentrum för PVC-profiler. När programmerbar och repeterbar drift krävs söker de ett CNC-bearbetningscentrum för PVC-profiler som stöder receptstyrd produktion och stabil kvalitet oavsett operatör.
I uPVC-miljöer är hörnfogarnas utseende och svetskvaliteten viktiga prioriteringar. Därför innehåller många specifikationer ett bearbetningscentrum för uPVC-profiler som ett särskilt krav. Maskinen måste ge rena kanter, enhetlig geometri och stabil ändbearbetning för att stödja efterföljande sammanfognings- och svetsprocesser.
Bearbetningscentrum för fönsterprofiler i PVC och bearbetningscentrum för dörrprofiler i PVC
Precis som aluminiumproduktion är PVC-produktion ofta uppdelad. Ett bearbetningscentrum för fönsterprofiler i PVC är vanligtvis optimerat för dränering, positionering av beslag och förberedelse av hörnfogar. Ett bearbetningscentrum för dörrprofiler i PVC behöver ofta ytterligare kapacitet för tyngre beslag och förstärkningsrelaterad bearbetning. Många fabriker beskriver sitt kompletta arbetsflöde som ett processcentrum för PVC-profiler när de betonar integrerad produktion, enhetliga produktionsresultat och standardiserad processlogik.
Bearbetningscentrum för plastprofiler och internationell terminologi
Många industrier bearbetar plastprofiler av andra material än PVC. Därför omfattar marknaden bredare termer som bearbetningscentrum för plastprofiler och bearbetningscentrum för plastprofiler. När programmerbarhet och repeterbarhet krävs anger köpare ett CNC-bearbetningscentrum för plastprofiler. För integration av arbetsflöden används ofta termen processcentrum för plastprofiler.
CNC-bearbetningscentrum för profiler och tillverkning med blandade material
Många tillverkare producerar aluminium- och PVC-produkter i samma anläggning. Detta skapar efterfrågan på lösningar som beskrivs som ett CNC-bearbetningscentrum för profiler, vilket betonar bred kapacitet och flexibilitet. När förmågan att hantera blandade material är central kan upphandlingsspråket uttryckligen kräva ett CNC-bearbetningscentrum för aluminium- och PVC-profiler. I dessa miljöer blir recept, verktygshantering och fastspänningsstrategier avgörande för att undvika misstag vid omställningar och upprätthålla stabil kvalitet mellan produktfamiljer.
Varför ett bearbetningscentrum för profiler definierar konkurrenskraftig produktion
Ett bearbetningscentrum för profiler samlar operationer, stabiliserar toleranser, minskar manuellt arbete och förbättrar monteringsberedskapen. Det stöder fönster-, dörr- och fasadtillverkning med tillämpningsoptimerade arbetsflöden och materialspecifika strategier för aluminium, PVC, uPVC och andra plaster. Det ger också grunden för skalbar automation och praktisk produktionsdisciplin enligt Industri 4.0 genom recept och standardiserade referenser. På konkurrensutsatta marknader är denna stabilitet skillnaden mellan ständigt korrigeringsarbete och tillförlitlig, skalbar tillverkningsprestanda.