Engelska
 Tyska
 Franska
 Spanska
 Portugisiska
 Italienska
 Polska
 Turkiska
 Rumänska
 Grekiska
 Bulgariska
 Ryska
 Arabiska
 Hindi
 Nederländska
 Tjeckiska
 Serbiska
 Svenska
 Brasiliansk portugisiska
 Indonesiska
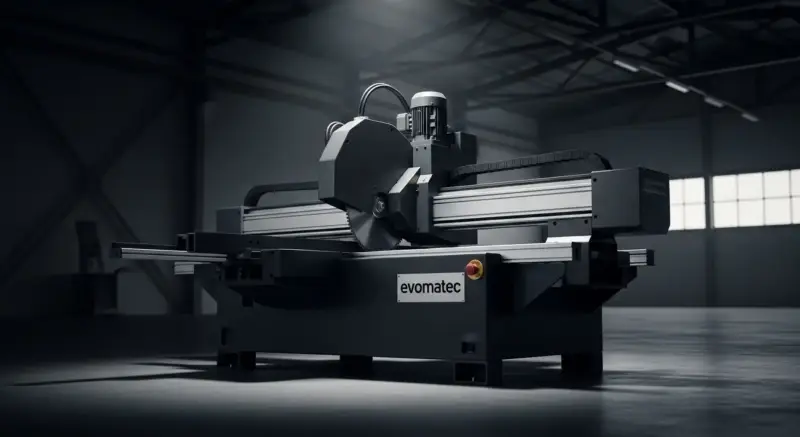
Profilkapmaskin
Produktion med en profilkapmaskin – precision, effektivitet och omställningen till Industri 4.0
När profilbearbetningen växer inom industrin upphör kapningen att bara vara ett första steg och blir en avgörande kvalitetsfaktor som påverkar hela linjen. När kapningen inte är korrekt uppstår toleransproblem, ytdefekter och en oundviklig ökning av kassationen i de efterföljande stegen för borrning, fräsning, montering och tätning. Därför innebär valet av en profilkapmaskin i dag inte bara att köpa en maskin; det innebär att etablera ett produktionssätt som samtidigt optimerar måttnoggrannhet, produktionshastighet, operatörssäkerhet och totalkostnad.
I detta blogginlägg kommer vi att behandla profilkapmaskinernas värld inom alla kritiska områden – från verkstadsskala till fabriksskala, från manuella processer till fullständig automation och från konventionella lösningar till en infrastruktur för profilkapning enligt Industri 4.0. Samtidigt kommer vi att positionera EVOMATEC:s arbetssätt – som framhäver ingenjörsmässig disciplin inom maskintillverkning och riktar sig till globala marknader med robust konstruktion och produktionskapacitet för krävande drift – utifrån verkliga produktionsbehov.
Varför profilkapning har blivit så kritisk
Profiltillverkning och profilbearbetning har ett mycket brett tillämpningsområde för olika material. Från fönster- och dörrsystem till fasadtillämpningar, från konstruktionselement till särskilda strängpressade delar förväntar sig varje segment millimeternoggrannhet vid kapning. Denna noggrannhet beror inte på en enda vinkel; längdmätning, spännkraft, klinggeometri, vibrationskontroll och spånhantering måste samtidigt utformas korrekt. Därför söker företag som letar efter både en profilkapmaskin och ett profilkapsystem i själva verket ett system som ska ”standardisera kvaliteten”.
När kapbehovet ökar hamnar flödesutformningen i fokus snarare än en enskild maskin. Då får begreppen profilkaplinje och produktionslinje för profilkapning en framträdande roll. Produktionen är receptbaserad utifrån beställningar; kaplistor upprättas; materialet spåras från inmatning till utmatning; lager, kassation och tidsförluster minskar.
Klasser av profilkapmaskiner: automationsnivå och produktionsskala
Från automatisk till helautomatisk: processens språk förändras
När produktionskapaciteten ökar förändras operatörens arbete från att ”kapa” till att ”hantera linjen”. I denna omställning är de vanligaste alternativen: automatisk profilkapmaskin, helautomatisk profilkapmaskin och halvautomatisk profilkapmaskin. I en halvautomatisk uppbyggnad är operatören mer aktiv vid lastning och vissa inställningssteg. I ett helautomatiskt system genomförs cykeln för måttinställning, matning, fastspänning, kapning och stapling med högre integration.
När skalan växer blir inte bara automationen utan även styrarkitekturen viktig. Därför ger lösningar med CNC-profilkapmaskin och NC-profilkapmaskin flexibel programmering, repeterbar positionering och bättre processtabilitet. På styrsidan underlättar ett arbetssätt med en PLC-styrd profilkapmaskin underhåll och felhantering på plats och bidrar till att hantera processen på ett enkelt och tillförlitligt sätt.
Verkstadstyp eller fabrikstyp
Alla verksamheter har inte samma behov. I småskalig produktion erbjuder ett arbetssätt med profilkapning av verkstadstyp snabb installation, litet utrymmesbehov och flexibel användning. I storskalig produktion utmärker sig en uppställning för profilkapning av fabrikstyp; här är cykeltid, automatisk matning, kaplistehantering och staplingsprestanda avgörande. När målsättningen växer gör ett arbetssätt med en industriell profilkapmaskin skillnad genom en robust stomkonstruktion för krävande drift och långsiktigt stabil drift.
Precisionskapning: vägen till millimeternoggrannhet
Kapningskvaliteten är ofta ett resultat av systemets samlade beteende snarare än av en enskild komponent. För precisionskapning av profiler måste längdmätning, fastspänning, klingval, motorstabilitet och vibrationskontroll optimeras samtidigt. Vägen till detta mål öppnas inte genom att bara använda ordet ”precision”, utan genom verklig processteknik. Därför utvärderas en precisionskapmaskin i praktiken med följande förväntningar: en profilkapmaskin med hög precision och förmågan att upprätthålla snäva toleranser och millimeternoggrannhet i verklig produktion.
Grunden för precision är mätning och positionering. I detta sammanhang blir begreppen kapning med längdmätning och måttstyrd profilkapning kritiska för både kvalitet och repeterbarhet. I praktiken börjar detta med ett kapsystem med anslag; i mer avancerade system fortsätter det med ett digitalt mätsystem och digital positionering. I stället för manuell, felbenägen inställning av operatören ökar automatisk måttinställning och automatisk längdinställning processtabiliteten.
Kalibrering och kontinuitet
Kapnoggrannheten måste förbli densamma inte bara den första dagen, utan även månader senare. Därför är kalibrering inte en ”serviceuppgift”, utan en del av produktionsstandarden. Ett konstruktionssätt som underlättar en disciplinerad kalibrering ger också enkelt underhåll och hållbar prestanda.
Effektivitet: kapoptimering, minskad kassation och massproduktion
I högvolymproduktion är huvudmålet inte bara att kapa snabbt, utan också att minska totalkostnaden genom korrekt planering. Här höjer ett arbetssätt med kapoptimering målet för minskad kassation genom att ordna kaplistan efter materiallängderna. När produktionen skalas upp gör målen för högeffektiv profilkapning och profilkapning för massproduktion varje sekund på linjen värdefull.
Effektiviteten visar sin verkliga kraft när den kombineras med planering och spårbarhet. I en logik för programmerad kapning definieras varje arbetsorder med specifika parametrar. Här möjliggör ett arbetssätt med receptbaserad produktion snabba omställningar med sparade inställningar för olika profiltyper. För hanteringen blir kaplistehantering kritisk. På spårbarhetssidan stärker streckkodsbaserad produktion spårningen av delar, beställningar och partier.
Matning och lastning: linjens dolda hjälte
Kapningskvaliteten skapas inte bara i sågenheten; hur profilen når kapstället, hur stabilt den transporteras och hur noggrant den positioneras är minst lika viktigt som klingan. Därför påverkar ett profillastningssystem och ett arbetssätt med automatisk profilmatning cykeltid och noggrannhet direkt i moderna linjer.
På matningssidan utmärker sig en servomatningsenhet; här gör logiken för en servostyrd profilkapmaskin positioneringen före kapning repeterbar. Beroende på linjens krav föredras ett rullmatningssystem eller transportörmatning. Vid delarnas utlopp håller en utmatningstransportör flödet kontinuerligt. När produktionen växer minskar ett profilstaplingssystem och automatisk stapling operatörsberoendet.
Fastspänning och fasthållning: en konstruktion som besegrar vibrationer
Vid kapning beror ytkvalitet och tolerans på hur stadigt delen hålls under snittet. Därför är lösningar för pneumatisk fastspänning idealiska för snabba cykler; i tillämpningar som kräver högre spännkraft utmärker sig hydraulisk fastspänning. Beroende på profilgeometrin och kapningsscenariot bevarar ett dubbelt fastspänningssystem och, generellt, ett profilfastspänningssystem noggrannheten, särskilt på långa profiler.
Korrekt fastspänning stöder också målet om vibrationssnål kapning. Minskade vibrationer stärker förväntningen på tyst kapning och förlänger klingans livslängd. Resultatet är stabilare kapningskvalitet och en jämnare ytfinish.
Kapenhet: motor, spindel och såghuvud
Kapningsprestanda handlar lika mycket om stabilitet som om effekt. Därför bör utformningen av en kapenhet inte bara betraktas som ett motorval, utan tillsammans med spindellagringens konstruktion, styvhet, vibrationsdämpning och säkra skydd. I praktiken kan de mest diskuterade komponenterna sammanfattas som sågenhet, kapmotor, spindelmotor och såghuvud.
På klingsidan är snabbt klingbyte en stor fördel för snabbt underhåll. Klingvalet bestäms av materialet; här stärker en cirkelsågklinga, en sågklinga och särskilt en hårdmetallbestyckad sågklinga – i kombination med rätt geometri för material som aluminium – målet om en slät snittyta. Rätt klinga och rätt fastspänning ger kapning utan utrivning och mindre gradbildning.
Scenarier med ett huvud, två huvuden och ändkapning
Beroende på tillämpningsscenariot delas de vanligaste maskintyperna in i en kapmaskin med ett huvud och en kapmaskin med två huvuden. En uppbyggnad med ett huvud kan vara lämplig för flexibelt arbete; en uppbyggnad med två huvuden minskar cykeltiden och stärker längdrepeterbarheten genom att kapa från båda ändarna samtidigt. I praktiken tillför detta arbetssätt fördelarna med profilkapning med två huvuden och dubbelriktad kapning till produktionen.
När profilens ändgeometri är kritisk kommer tillämpningar för ändkapning av profiler och ändkapmaskiner in i bilden. Sådana tillämpningar påverkar monteringskvalitet och fognoggrannhet direkt.
Vinkelkapning och geringskapning
I fönster-, dörr- och fasadtillämpningar är vinkeln en grundläggande parameter som bestämmer kvaliteten. Därför måste lösningar med vinkelkapsystem på ett tillförlitligt sätt täcka behoven av standardmässig 90-graderskapning och vanlig 45-graderskapning. Här påverkar kvaliteten på geringskapning även spalter och tätningsprestanda i profilfogar. För detta ändamål ger en geringskapmaskin och särskilt konceptet dubbel geringskapning både snabbhet och en kvalitetsstandard i massproduktion.
Hantering av grader, spån och damm: standarden för ren produktion
Ytkvaliteten efter kapning är inte bara en visuell fråga; den är också avgörande vid montering, tätning och de följande bearbetningsstegen. Därför stöder ett avgradningssystem och en avgradningsenhet renheten vid profiländarna. Ett spånutsugssystem för spån som bildas beroende på material och klinga, och ett dammutsugssystem för finare partiklar, håller produktionsområdet säkert och rent.
Säkerhet: operatörsskydd och konstruktion som uppfyller CE-kraven
För kapmaskiner är säkerheten ett lika kritiskt inköpskriterium som prestandan. På skydds- och övervakningssidan skiljer en standard med säkerhetskabin och skyddskåpa operatören från direkta risker under kapningen. På den europeiska marknaden och många globala marknader måste ett arbetssätt för CE-säkerhet beaktas från konstruktionens allra första början.
Aktiva säkerhetskomponenter minskar risken i den dagliga användningen. En säkerhetssensor, en ljusridå och ett nödstoppssystem möjliggör snabba ingripanden i oväntade situationer. Målet med alla dessa element är tydligt: operatörssäkerhet.
EVOMATEC:s arbetssätt: robusthet för krävande drift och hög prestanda inom maskintillverkning
Skillnaden inom maskintillverkning visar sig ofta i ”detaljerna”: stommens styvhet, spindellagringens kvalitet, servo- och styrsystemens stabilitet samt den ingenjörsmässiga nivån på integrationen av utsug och säkerhet. EVOMATEC behandlar detta perspektiv inte bara som ett produktlöfte, utan som ett systembaserat arbetssätt. Målet är att förbättra balansen mellan kapkapacitet, kaphastighet och kapnoggrannhet samtidigt som stabil drift upprätthålls i klassen för en profilkapmaskin för krävande drift.
Detta arbetssätt visar sig på plats genom att operatören gör färre justeringar och produktionen stannar mer sällan. På styrsidan påskyndar en uppställning med en PLC-styrd profilkapmaskin underhåll och felhantering. På rörelsesidan stärker principen för en servostyrd profilkapmaskin repeterbarheten i mätning och positionering. Därmed blir målet om snäva toleranser mer realistiskt även i högvolymproduktion.
Tillämpningar efter material: från aluminium till PVC
Aluminiumprofiler
Vid kapning av aluminium finns en känslig balans när det gäller ytkvalitet och gradhantering. Därför bör klinggeometri, fastspänning och utsugssystem bedömas tillsammans när man utvärderar en kapmaskin för aluminiumprofiler och ett kapsystem för aluminiumprofiler. I fönster- och dörrsystem är behovet av en kapmaskin för fönster- och dörrprofiler av aluminium i allmänhet förknippat med geringskapningens noggrannhet och massproduktionens takt. I strängpressningstillämpningar kräver scenarier för kapning av strängpressade profiler och kapning av strängpressat aluminium stabil matning och kassationshantering för långa profiler.
PVC-, plast- och träprofiler
I fönstertillverkning utmärker sig en kapmaskin för PVC-profiler och ett kapsystem för PVC-profiler med förväntningar på noggrann kapning och en ren yta. I plasttillämpningar kräver en kapmaskin för plastprofiler kapparametrar som är anpassade till materialets termiska beteende. I möbel- och specialtillämpningar måste en kapmaskin för träprofiler konfigureras så att ytkvaliteten bevaras utifrån fiberstrukturen.
Stål- och kompositprofiler
För hårdare material ställer tillämpningar med kapmaskiner för stålprofiler och kapning av kompositprofiler högre ingenjörsmässiga krav på effekt, styvhet och klingval. Inom dessa områden bidrar konstruktion i klassen för krävande drift till att bevara kapnoggrannheten genom att kontrollera vibrationer och klingans böjning.
Tillämpningsområden: fönster, dörrar, fasader och konstruktion
De flesta kaptillämpningar är koncentrerade till byggsystem. Därför kräver operationer för kapning av fönsterprofiler, kapning av dörrprofiler och kapning av fasadprofiler samtidigt konsekventa vinklar, ytor och längder. I industriella tillämpningar kan behovet av kapning av konstruktionsprofiler kräva tjockare tvärsnitt och högre styvhet.
Inom dessa tillämpningsområden räcker det inte att enbart maskinen är bra; produktionsflödet måste också vara bra. Här träder profiltillverkningsmaskiner, profilbearbetningsmaskiner och, ur ett helhetsperspektiv, begreppen profilproduktionslinje och profilbearbetningslinje i förgrunden.
Styrning och digitalisering: dataloggning, fjärrservice och feldiagnostik
I modern produktion är varje snitt också data. Därför utgör ett arbetssätt med ett dataloggningssystem grunden för produktionsrapportering, kvalitetsuppföljning och underhållsplanering. På servicesidan gör fjärrservice det möjligt att utföra många kontroller utan att åka till platsen. Vid felsökning minskar ett arbetssätt med ett feldiagnossystem stilleståndstiden och stöder kontinuiteten i produktionen.
Denna digitalisering är inte bara programvara; den kompletteras med planerat underhåll, rätt reservdelar och en stark serviceorganisation. Därför är tillgången till reservdelar, infrastrukturen för teknisk service, kvaliteten på installation och driftsättning samt omfattningen av operatörsutbildning avgörande för inköpsbeslutet.
Produktionsprestanda: hur kapacitet, hastighet och noggrannhet ska tolkas
Vid utvärdering av prestanda räcker inte ett enda mått. Kapkapacitet visar produktionslinjens samlade potential. Kaphastighet påverkar cykeltiden direkt; hastigheten måste dock ligga inom ett intervall som inte försämrar kvaliteten. Därför måste kapnoggrannhet tolkas tillsammans med hastigheten. Ett välkonstruerat system bevarar kapningskvalitet och målet om en slät snittyta även vid hög hastighet.
I driften bör tillverkare följa upp denna prestanda inte via ”månatlig total produktion”, utan via stilleståndstid, klingbytestid, kalibreringsstabilitet och kassationsgrad. Inom denna ram hör produktionseffektivitet inte bara till maskinen, utan till hela processen.
Prissättning och marknaden i Turkiet: att sätta rätt förväntningar
En av de vanligaste frågorna inom området gäller priser för profilkapning. Det korrekta arbetssättet är att utvärdera priset inte isolerat, utan tillsammans med automationsnivå, kapacitet, säkerhet, digitalisering och serviceomfattning. Särskilt när man undersöker priset på en profilkapmaskin måste långsiktiga driftskostnader och produktionsförluster beaktas. På grund av lokal tillgänglighet och servicedynamik blir styrkan i den tekniska supporten och reservdelsorganisationen ännu mer kritiska vid sökningar efter profilkapmaskin Turkiet.
En praktisk ram för att välja rätt maskin
För att förenkla inköpsprocessen kan du begränsa beslutsramen till några nyckelfrågor. Kräver din produktionstyp och kapacitet profilkapning av verkstadstyp eller profilkapning av fabrikstyp? Har du stor produktvariation, eller massproducerar du samma profil? Är ditt behov av vinklar kontinuerligt; är kvaliteten på geringskapning kritisk? Vill du ha spårbarhet; behöver du streckkodsbaserad produktion och receptbaserad produktion? Vill du skala upp linjen; är målet integration med en profilkaplinje och en profilbearbetningslinje?
När du besvarar dessa frågor tydligt leder dina behov dig naturligt till rätt klass: en NC-profilkapmaskin eller en CNC-profilkapmaskin, en halvautomatisk maskin eller en helautomatisk profilkapmaskin, en maskin med ett huvud eller en kapmaskin med två huvuden. Därefter mognar det slutliga beslutet med paketet för klinga, utsug, säkerhet och service.
Att etablera standardiserad kvalitet med en profilkapmaskin
Hållbar kvalitet i produktionen är ingen tillfällighet; den är ett systemarbete. Valet av rätt profilkapbänk och arbetsstation för profilkapning behandlar mätning, positionering, fastspänning, klinga, utsug och säkerhet tillsammans. Tillverkare som bygger denna struktur med stark ingenjörskompetens levererar inte bara snabb kapning i praktiken, utan även repeterbar kvalitet och hög effektivitet. Ur detta perspektiv syftar EVOMATEC:s arbetssätt – som inriktar sig på klassen för krävande drift inom maskintillverkning och kombinerar styrning och mekanisk konstruktion på samma standardnivå – till att göra kvaliteten mätbar och hållbar på produktionslinjen.