Engelska
 Tyska
 Franska
 Spanska
 Portugisiska
 Italienska
 Polska
 Turkiska
 Rumänska
 Grekiska
 Bulgariska
 Ryska
 Arabiska
 Hindi
 Nederländska
 Tjeckiska
 Serbiska
 Svenska
 Brasiliansk portugisiska
 Indonesiska
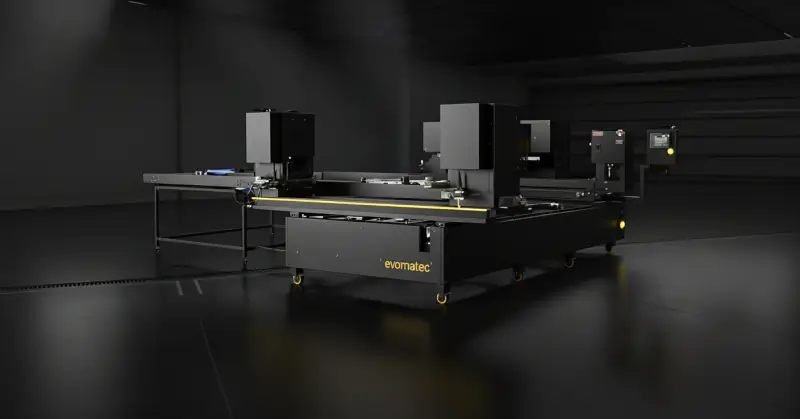
4-huvudssvetsmaskin för PVC-fönster
4-huvudssvetsmaskinen för PVC-fönster: Guldstandarden för industriell fönsterproduktion
4-huvudssvetsmaskinen för PVC-fönster är den obestridda branschstandarden och det tekniska hjärtat i modern, automatiserad tillverkning av plastfönster och plastdörrar. Dessa mycket avancerade system är nyckeln till effektivitet, precision och lönsamhet. De sammanfogar fyra exakt kapade PVC-profiler genom smältning till en komplett, monolitisk, permanent lufttät och strukturellt stabil ram i ett enda, samtidigt arbetsmoment. I en sektor som drivs av cykeltid, kvalitet och felfri estetik är fyrhuvudssvetsteknikens prestanda den avgörande faktorn för en fönstertillverkares konkurrenskraft.
Medan enhuvuds- och tvåhuvudsmaskiner har sin plats i kundanpassad produktion eller små verkstäder, är fyrhuvudssvetsmaskinen själva definitionen av industriell serieproduktion.
Denna omfattande tekniska artikel går på djupet med tekniken, funktionsprinciperna, de olika maskinvarianterna och framtidsutsikterna för fyrhuvudssvetsmaskiner. Den fungerar som en grundlig vägledning för tekniska chefer, produktionsplanerare, investerare och alla yrkesverksamma som vill förstå dessa imponerande maskiners komplexitet och fördelar.
Vad är en 4-huvudssvetsmaskin? En teknisk definition
För att förstå dessa systems komplexitet behöver vi först en tydlig definition av deras funktion och hur de skiljer sig från andra sammanfogningsmetoder.
Grundfunktion: Samtidig svetsning av fyra hörn
En fyrhuvudssvetsmaskin (ofta förkortat till 4-huvudssvets) är ett stationärt industriellt system utrustat med fyra separata svetsenheter (huvuden). Dessa huvuden är vanligtvis placerade i en kvadratisk eller rektangulär uppställning.
Dess kärnfunktion är att samtidigt svetsa de fyra hörnen med 45° gering i en ram (båge eller karm). Operatören (eller en robot) placerar de fyra kapade profilerna (två sidostycken och två tvärstycken) i maskinen. Maskinen spänner fast, positionerar och svetsar alla fyra hörnen i en enda, oavbruten cykel som ofta bara tar 1.5 till 3 minuter.
Jämförelse med enhuvuds- och tvåhuvudsmaskiner: Ett kvantsprång i produktivitet
Enhuvudssvetsmaskin: Svetsar ett hörn i taget. Att tillverka en ram kräver fyra separata arbetsmoment med manuell rotation och ompositionering. Detta är långsamt (10–15 min/ram) och måttnoggrannheten beror i hög grad på operatören. Idealisk för specialformer (bågar, vinklar).
Tvåhuvudssvetsmaskin: Svetsar två hörn samtidigt. Används ofta för V-svetsning (ett hörn med två enheter) eller parallellsvetsning (t.ex. för mittposter/T-fogar). En ram kräver fortfarande två till tre arbetsmoment.
4-huvudssvetsmaskin: Svetsar alla fyra hörnen i en enda cykel. Det är den avgörande skillnaden.
Varför svetsning? Behovet av en materialbunden fog i PVC
Fyrhuvudssvetsmaskinen är det tekniska svaret på de specifika egenskaperna hos polyvinylklorid (PVC).
PVC-fönsterprofiler är komplexa flerkammarsystem. Dessa kammare är avgörande för värme- och ljudisolering samt för att inrymma stålförstärkningar. En mekanisk fog (som används för aluminium eller trä) skulle inte täta dessa kammare hermetiskt. Resultatet skulle bli vatten- och luftläckage, kraftiga köldbryggor och otillräcklig hörnhållfasthet.
Genom svetsning skapar fyrhuvudsmaskinen en materialbunden fog: den smälter profiländarna och förenar dem oskiljaktigt, vilket ger ett monolitiskt, absolut tätt och extremt starkt hörn – i alla fyra hörnen samtidigt.
Den avgörande fördelen: Varför fyra huvuden gör skillnaden
Att välja en fyrhuvudsmaskin handlar inte om lyx – det handlar om ekonomi och kvalitet. Samtidig bearbetning av alla fyra hörnen erbjuder tre oslagbara fördelar jämfört med sekventiella processer (som på enhuvudsmaskiner).
Oöverträffad måttnoggrannhet och rätvinklighet
Detta är kanske den viktigaste tekniska fördelen. På en fyrhuvudsmaskin spänns alla fyra profilerna fast samtidigt i ett exakt 90°-läge innan svetsningen börjar. Maskinen fungerar som en högprecisionsfixtur.
Resultat: Den färdiga ramen är garanterat rätvinklig (exakt 90°) och måttnoggrann.
Jämförelse: På en enhuvudsmaskin sammanfogas hörnen ett efter ett. Små kaptoleranser eller mindre positioneringsfel ackumuleras. Det fjärde, ”slutande” hörnet passar ofta inte perfekt, vilket leder till spänningar i ramen.
En måttnoggrann ram från en fyrhuvudsmaskin förenklar alla efterföljande processer (glasning, beslagmontering) och garanterar fönstrets täthet.
Maximal produktivitet och cykeltidseffektivitet
Hastighetsfördelen är enorm. Betrakta cykeltiden för en standardram:
Enhuvudsmaskin: 4 svetsningar + 4x hantering (sätta in, rotera, ta ut). Realistisk cykeltid: 10–15 minuter.
Fyrhuvudsmaskin: 1 svetscykel + 1x hantering (sätta in, ta ut). Realistisk cykeltid: 1.5–3 minuter.
Försiktigt räknat är en fyrhuvudssvetsmaskin 4–6× snabbare än en enhuvudsmaskin. Den är taktgivaren som möjliggör verklig linjeproduktion (t.ex. 150–200 enheter per skift).
Lägre arbetskraftskostnader och högre processäkerhet
Under idealiska förhållanden behöver en fyrhuvudsmaskin bara en operatör för inmatning och övervakning. För att nå samma produktion med enhuvudsmaskiner skulle det krävas 4–6 maskiner och 4–6 operatörer.
Dessutom är processen höggradigt automatiserad och repeterbar. Maskinen genomför cykeln identiskt varje gång. Mänskliga fel (felpositionering, felaktiga parametrar) minimeras. Detta minskar kassationen och höjer den övergripande kvaliteten.
Den tekniska grunden: Stumsvetsning med värmeplatta (”spegelsvetsning”)
Fyrhuvudssvetsmaskiner för PVC-fönster använder nästan uteslutande stumsvetsning med värmeplatta, vanligen kallad spegelsvetsning. Det är den enda process som tillförlitligt, på djupet och jämnt värmer de stora och komplexa tvärsnitten hos PVC-flerkammarprofiler.
Fysiken: Plasticering, diffusion och kylning
Plasticering: PVC värms över sin glasövergång (~80 °C) och bortom sitt bearbetningsintervall, vanligtvis 240–260 °C, och blir en viskös smälta.
Diffusion: När två smälta ytor pressas samman diffunderar de långa polymerkedjorna in i varandra.
Kylning: När smältan stelnar är de tidigare separata kedjorna nu oskiljaktigt sammanflätade och bildar en homogen, materialbunden fog.
Fyrhuvudssvetscykeln i detalj
En fullständig svetscykel – ofta bara 90 till 180 sekunder – är en mycket exakt sekvens med fyra faser.
Fas 1: Profilinmatning och precisionsfastspänning (formanpassade backar)
Operatören sätter in de fyra profilerna med 45° gering i de fyra maskinhuvudena. Med ett knapptryck fixerar pneumatiska eller hydrauliska spännanordningar profilerna.
Dessa är formanpassade spännbackar – verktyg som bearbetats till ett exakt negativ av profilens tvärsnitt. Eftersom PVC-flerkammarprofiler är relativt flexibla skulle plan fastspänning få kamrarna att kollapsa under det höga stuktrycket (fas 4). Formanpassade backar stöder profilen invändigt och utvändigt och bevarar dess geometri. Profilerna positioneras med en noggrannhet på hundradels millimeter.
Fas 2: Uppvärmning (plasticering) – De fyra värmeplattorna
När profilerna är fastspända förs de fyra värmeplattorna (”speglarna”, en i varje huvud) in mellan profiländarna.
Plattan: En massiv metallplatta (t.ex. gjuten aluminium), elektriskt uppvärmd och PID-reglerad till det exakta börvärdet (t.ex. ~250 °C).
Släppyta: Plattan är täckt med PTFE-film eller PTFE-väv (Teflon) så att den smälta PVC:n inte fastnar.
Process: Profilerna pressas mot plattorna med ett definierat uppvärmningstryck under den inställda uppvärmningstiden (t.ex. 20–40 s), vilket smälter ytan till ett djup av cirka 2–3 mm.
Fas 3: Den kritiska omställningstiden
Efter uppvärmningen dras profilerna tillbaka några millimeter; de fyra plattorna dras bort från svetsområdet så snabbt som tekniskt möjligt (ofta <2–3 s).
Denna omställningstid är den mest kritiska parametern. PVC-smältan vid 250 °C kyls extremt snabbt i omgivningsluften (20 °C). Om en ”hinna” bildas på ytan (genom oxidation eller kylning) försvåras diffusionen i nästa fas. Resultatet är en ”kallfog” – den kan se bra ut men brister under belastning.
Fas 4: Stukning och kylning (svetsfogens bildning)
Omedelbart efter att plattorna avlägsnats förs de fyra huvudena (eller de fastspända profilerna) samman under högt stuktryck för att sluta alla fyra hörnen.
Stukning: Trycket driver ut luft och säkerställer intensiv diffusion mellan polymerkedjorna.
Svetsvulst: Överskott av smält material pressas avsiktligt ut och bildar den karakteristiska svetsvulsten (svetsgrad).
Kylning: Profilerna förblir fastspända under tryck (eller reducerat hålltryck) under den definierade kyltiden (t.ex. 30–60 s) tills fogen stelnar under Tg. Först därefter frigörs ramen och tas ut.
Svetsparametrarnas ”heliga treenighet”
Svetskvaliteten definieras av det exakta samspelet mellan temperatur, tid och tryck. I en fyrhuvudsmaskin lagras dessa som profilrecept.
Parameter 1: Exakt temperaturreglering
Spegeltemperaturen är avgörande – vanligtvis 240–260 °C för styv PVC. Moderna maskiner reglerar varje huvud individuellt inom ±1–2 °C.
För hög: PVC bryts ned termiskt (”bränns”), blir spröd och missfärgas (brunt/gult).
För låg: Otillräcklig plasticering; diffusionen är ofullständig → kallfog.
Parameter 2: Tidshantering (uppvärmning, omställning, kylning)
Uppvärmningstid: Tillräckligt lång för att smälta till ett djup av 2–3 mm, men tillräckligt kort för att undvika nedbrytning. Tyngre profiler med 7 kammare behöver längre tid än smala profiler med 3 kammare.
Omställningstid: Så kort som tekniskt möjligt.
Kyltid: Tillräckligt lång för fullständig stelning under tryck för att säkerställa geometrisk stabilitet.
Parameter 3: Kontrollerat tryck (uppvärmningstryck kontra stuktryck)
Uppvärmningstryck: Lågt, vilket säkerställer kontakt med plattan över hela ytan för optimal värmeöverföring.
Stuktryck: Högt, vilket säkerställer grundlig sammanblandning och slutlig hållfasthet. För högt → ”materialfattig” fog (för mycket material pressas ut); för lågt → ofullständig diffusion.
Varje profilsystem (olika leverantörer, geometrier, väggtjocklekar och materialblandningar) kräver sitt eget validerade recept som lagras i PLC/CNC.
Den estetiska revolutionen: Fyrhuvudssvetsning och nollfogsteknik
Den största innovationen under de senaste 15 åren tog itu med en estetisk utmaning: färgade och laminerade profiler.
Det traditionella problemet: Svetsvulst på färgade profiler
När efterfrågan går från vitt till färger (t.ex. antracit) och träådring ställdes traditionell svetsning inför ett stort problem:
En svetsvulst (t.ex. ~2 mm hög) bildas och fräses sedan bort av en hörnrensningsmaskin.
Dilemma: Fräsen avlägsnar inte bara vulsten utan även ytans färg-/folieskikt.
Resultat: Ett fult rensspår vid geringsfogen som blottar en ljusare kärna – och förstör det exklusiva utseendet.
Gammal ”lösning”: Manuell retuschering med färgpennor – kostsam och felbenägen.
Principer för nollfog (V-Perfect / sömlös svetsning)
Moderna fyrhuvudssvetsmaskiner kan utrustas med nollfogs-teknik (V-Perfect, sömlös, konturföljande). Den förhindrar okontrollerad bildning av utvändiga vulster på synliga ytor.
Tekniska utföranden i fyrhuvudsmaskiner
Mekanisk begränsning (t.ex. 0.2 mm): Knivar/anslag på plattan eller backarna begränsar smältflödet vid ytan och lämnar endast en mycket liten, knappt synlig linje.
Omformning/förskjutning: Rörliga verktyg (slider, knivar) förskjuter aktivt smältan inåt (in i kamrarna) eller till dolda områden (t.ex. tätningsspår) under stukningen.
Termisk formning: Exakt formade, ibland uppvärmda verktyg ”stryker” geringsfogen under kylningen så att folieskikten möts perfekt vid kanten.
Fördelar: Ett felfritt hörn som ett enda stycke – eller som en perfekt trägering.
För tillverkare: Ingen manuell retuschering, stora arbetskraftsbesparingar, högre processäkerhet, en premiumprodukt.
För slutanvändare: Överlägsen estetik, högre upplevt värde, enklare rengöring (inget rensspår).
Företag som Evomatec har drivit utvecklingen av sådana exakta och robusta lösningar för att göra denna marknadsledande teknik tillgänglig.
Fyrhuvudsmaskinen som svets- och renslinjens hjärta
En fyrhuvudssvetsmaskin arbetar aldrig ensam i industriell produktion. Den är taktgivaren och kärnan i en integrerad svets- och renslinje.
Linjens taktgivare
Fyrhuvudsmaskinens cykeltid (t.ex. 2–3 minuter per ram) bestämmer hela linjens hastighet. Föregående och efterföljande processer måste matcha denna takt.
Efterföljande steg: Buffring, vändning och hörnrensning
Omedelbart efter svetsningen överförs den varma ramen automatiskt:
Kylbuffert: Kort vilotid för att hörnen ska stelna helt.
Vändstation: Ramen roteras eller vänds efter behov.
Hörnrensningsmaskin (CNC): Det viktigaste efterföljande steget.
Varför en hörnrensningsmaskin (nästan) alltid behövs
Traditionell svetsning: Rensningsmaskinen måste bearbeta alla fyra hörnen – utvändigt (estetiskt) och invändigt (funktionellt) – genom att fräsa/skära bort vulster.
Nollfogssvetsning: Utvändig fräsning elimineras (eller minskas kraftigt). Invändiga vulster (i glasnings- och beslagspår samt tätningskanaler) finns fortfarande eftersom smältan förskjutits dit; funktionell invändig rensning förblir nödvändig.
Tack vare omfattande projekterfarenhet säkerställer vi, med noggrann uppmärksamhet på detaljer, att acceptanskontrollen av sådana integrerade linjer uppfyller de högsta standarderna för kvalitet och säkerhet enligt CE-kraven.
Horisontella kontra vertikala linjekoncept
Klassiska fyrhuvudsmaskiner arbetar horisontellt (profilerna ligger plant). Vertikala svets- och renslinjer blir allt vanligare – de är platsbesparande och idealiska för automatiserad logistik med buffertar och vagnar.
Kvalitetssäkring, underhåll och säkerhet (CE-överensstämmelse)
En fyrhuvudssvetsmaskin är ett precisionssystem. Konsekvent hög kvalitet beror på optimalt underhåll och optimal kalibrering.
Typiska svetsfel och grundorsaker
Kallfog (otillräcklig hållfasthet): Brister vid låg belastning; brottytan ser spröd/kornig ut.
Orsak: För låg temperatur, för kort uppvärmningstid eller (mycket ofta) för lång omställningstid.Bränd fog (visuellt fel): Gul/brun missfärgning, sprödhet.
Orsak: För hög temperatur eller för lång uppvärmningstid.Vinkel-/måttfel (deformation): Ramen har inte exakt 90° vinklar eller har fel mått.
Orsak: Mekanisk felinriktning (huvudena är inte kalibrerade), dålig fastspänning (smutsiga backar), för kort kyltid.
Provning av hörnhållfasthet (brottprov)
Professionell kvalitetssäkring omfattar regelbundna hörnhållfasthetsprov. Svetsade hörn (eller provstycken) belastas till brott i en provrigg. Uppnådda värden måste uppfylla systemleverantörens specifikationer och standarder (t.ex. DIN EN 514), vilket validerar att parametrarna är korrekta.
Kritiska underhållspunkter
PTFE-filmer (Teflon): Den mest kritiska slitdelen på de fyra värmeplattorna. Inspektera och rengör dagligen. Brända PVC-rester försämrar värmeöverföringen och estetiken; byt ut regelbundet.
Formanpassade spännbackar: PVC-damm/-spån täpper till konturerna; profilerna sitter inte längre perfekt → måttfel.
Styrningar och pneumatik/hydraulik: Tunga huvuden måste löpa jämnt och exakt; stabilt lufttryck är avgörande för konstanta stukkrafter.
CE-överensstämmelse och arbetsmiljösäkerhet
Fyrhuvudssvetsmaskiner medför betydande risker: temperaturer >250 °C , höga krafter (ofta flera ton) och snabba, tunga maskinenheter. Efterlevnad av EU:s maskindirektiv (CE) är inte förhandlingsbar: skydd, ljusridåer, tvåhandsmanöverdon (under inmatning) och redundanta nödstopp. Vår mångåriga projektexpertis säkerställer att inspektioner utförs med största omsorg om både kvalitet och säkerhet enligt CE-kraven – vilket skyddar operatörerna och säkerställer laglig drift.
Ekonomi: ROI för en fyrhuvudssvetsmaskin
En fyrhuvudssvetsmaskin är en av en fönsterverkstads största enskilda investeringar.
CAPEX: Från enhuvudsmaskiner till helautomatiserade linjer
Begagnad fyrhuvudsmaskin (traditionell): ~€30,000–70,000, beroende på ålder/skick
Ny fyrhuvudsmaskin (standard, traditionell): ~€90,000–160,000
Ny fyrhuvudsmaskin (med nollfog): ~€140,000–220,000
Integrerad svets- och renslinje (4-huvudsmaskin, nollfog, automation): ~€250,000–500,000+
OPEX: Energi, arbetskraft, underhåll
Energi: Uppvärmning av fyra massiva plattor står för den huvudsakliga förbrukningen. Moderna maskiner optimerar uppvärmningen, men behovet är fortfarande betydande.
Arbetskraft: Den största besparingen. En automatiserad fyrhuvudslinje behöver vanligtvis en operatör.
Slitdelar: Regelbundet byte av PTFE-filmer, knivar och fräsar på hörnrensningsmaskinen.
ROI-exempel
Uppgradering från gammal enhuvudsmaskin + manuell rensning till modern fyrhuvuds svets- och renslinje (traditionell):
Gammalt system (1-huvudsmaskin + 2 personer för rensning):
Svetsning: ~12 min/ram (1 operatör)
Rensning: ~10 min/ram (2 operatörer)
Personal: 3 operatörer
Produktion per skift (450 min): ~35–40 ramarNytt system (4-huvudslinje):
Linjetakt: ~3 min/ram (1 operatör)
Personal: 1 operatör
Produktion per skift (450 min): 150 ramar
Resultat: Arbetskraftskostnaden per fönsterenhet sjunker dramatiskt (ofta >80% minskning). Produktionen fyrdubblas. Även vid en investering på ~€200k är återbetalningstiden genom arbetskraftsbesparingar (två heltidstjänster tas bort) och högre marginal (fler sålda enheter) ofta <2–3 år.
Nyinköp kontra begagnat: Möjligheter och risker
Slitage: Styrningar/matningsskruvar i tunga huvuden kan vara slitna → måttfel.
Styrsystem: Föråldrade PLC:er kan vara svåra att serva.
Teknik: Begagnade system erbjuder sällan nollfog.
Säkerhet: Äldre maskiner kanske inte uppfyller aktuella CE-standarder.
Expertbedömning är avgörande. Med djup erfarenhet från många kundprojekt säkerställer vi att varje inspektion av äldre maskiner genomförs med största omsorg om kvalitet och säkerhet enligt CE-kraven, vilket undviker kostsamma misstag.
Fyrhuvudssvetsmaskiner i Industri 4.0: Uppkopplad produktion
Moderna fyrhuvudssvetsmaskiner är helt integrerade i den smarta fabriken.
Integration med ERP/PPS
Arbetsorder (mått, profiltyp, färg, antal) skapas på kontoret (ERP) och skickas digitalt till maskinen. Med CNC-drivna huvuden positionerar sig maskinen automatiskt till den exakta ramstorleken.
Automatisk profilidentifiering och recepthantering
Kapade profiler märks ofta med streckkoder. En skanner läser koden, identifierar profilen (t.ex. ”Ram XY, 7 kammare, antracit”) och laddar automatiskt rätt svetsrecept (temperatur, tid, tryck).
Prediktivt underhåll och fjärrservice
Maskiner övervakar sig själva – räknar PTFE-cykler och uppmanar till byte innan kvaliteten försämras. Med onlineåtkomst kan servicetekniker (t.ex. från Evomatec) diagnostisera och ofta åtgärda problem på distans, vilket undviker restid.
Robotik och den ”obemannade” cellen
Nästa steg är fullständig automation: robotar lastar profiler från sågen till svetsmaskinen, tar ut den färdiga ramen, matar den till hörnrensningsmaskinen och staplar den.
Framtidsutsikter och trender
Energieffektivitet och hållbarhet (kärnor av återvunnet material)
Med stigande energikostnader optimeras värmeelementen (snabbare uppvärmning, bättre isolering). En annan trend är tillförlitlig svetsning av profiler med kärnor av återvunnet material (nytt material utvändigt, återvunnen PVC invändigt). Olika smältbeteenden kräver snävare temperaturreglering.
AI-assisterad processoptimering och kvalitetskontroll
Framtiden är självoptimerande utrustning. Kameror kan övervaka vulstbildning eller nollfogar i realtid. AI kan upptäcka avvikelser (t.ex. på grund av dåliga materialpartier) och dynamiskt justera parametrarna för att garantera perfekta resultat.
Bortom spegelsvetsning?
Alternativ utforskas. Lasersvetsning av plaster kan ge extremt fina fogar men är fortfarande mycket dyr och tekniskt utmanande för komplexa geometrier och PVC (dålig laserabsorption). Infrarödsvetsning (beröringsfri) är en nisch som ännu inte fått bred användning.
Att välja rätt fyrhuvudsmaskin: Ett strategiskt beslut
Denna investering formar en fabriks konkurrenskraft under ett decennium eller mer.
Behovsanalys: Volym, flexibilitet, estetik
Volym (produktivitet): Enheter per skift (t.ex. 50, 100, 200+) bestämmer automationsnivån.
Flexibilitet: Många specialformer (vinklar, bågar)? En 4-huvudsmaskin kan behöva kompletteras med en flexibel 1-huvudsmaskin.
Estetik (marknadspositionering): Arbetar ni med färgade/laminerade profiler? Nollfog är i praktiken ett måste.
Vikten av en erfaren systempartner
Att välja rätt maskin och integrera den i befintliga processer (sågning, beslagmontering, logistik) kräver djup processkunskap. En erfaren partner som Evomatec analyserar inte bara maskinerna utan hela arbetsflödet för att undvika flaskhalsar.
Vår mångåriga projekterfarenhet garanterar att alla driftsättnings- och servicearbeten utförs med största noggrannhet, vilket säkerställer att kvalitetsstandarder och säkerhet enligt CE-kraven uppfylls. Detta säkerställer inte bara en smidig start utan skyddar även investeringens livslängd och säkerhet.
FAQ – Vanliga frågor
Vilken är den främsta fördelen med en 4-huvudssvetsmaskin jämfört med en 1-huvudssvetsmaskin?
Den är tvådelad: produktivitet och precision. En fyrhuvudsmaskin är 4–6× snabbare eftersom den svetsar alla fyra hörnen samtidigt (cykel ~2–3 minuter jämfört med 10–15 minuter). Den är också mycket mer exakt, eftersom hela ramen fixeras i en enda fastspänning vid exakt 90°, vilket ger perfekt måttnoggranna ramar.
Vad betyder ”nollfog” – och kan varje 4-huvudsmaskin åstadkomma det?
”Nollfog” (även V-Perfect) är en modern svetsteknik som skapar ett visuellt sömlöst hörn utan den typiska synliga utvändiga vulsten. Nej, inte alla fyrhuvudsmaskiner kan göra detta – det är en särskild konfiguration, ofta som tillval, med extra verktyg i svetshuvudena för att forma eller förskjuta smältan. Det är särskilt viktigt vid bearbetning av färgade eller laminerade profiler för att undvika manuell retuschering med färgpennor.
Hur lång är en fullständig svetscykel på en fyrhuvudsmaskin?
Hela cykeln (inmatning, fastspänning, uppvärmning, stukning, kylning, frigöring, utmatning) för en standardram tar vanligtvis 1.5–3 minuter på en modern fyrhuvudsmaskin. Den exakta tiden beror i hög grad på profilsystemet (massa, antal kammare) och färgen, eftersom dessa faktorer bestämmer uppvärmnings- och kylbehoven.
Begär kostnadsfri rådgivning: Klicka här