Engels
 Duits
 Frans
 Spaans
 Portugees
 Italiaans
 Pools
 Turks
 Roemeens
 Grieks
 Bulgaars
 Russisch
 Arabisch
 Hindi
 Nederlands
 Tsjechisch
 Servisch
 Zweeds
 Braziliaans Portugees
 Indonesisch
PVC (uPVC) Kunststof Raamlasmachine
PVC (uPVC) Kunststof Raamlasmachine – Het hart van de moderne raamproductie
De kunststof raamlasmachine: kern van de hedendaagse raamproductie
Het PVC (uPVC) kunststof raamlasmachine is een onmisbaar onderdeel van de moderne productie van ramen en deuren. Zonder deze sterk gespecialiseerde systemen zou de efficiënte, precieze en duurzame productie van kunststof ramen zoals we die vandaag kennen ondenkbaar zijn. Deze machines vormen het technologische middelpunt dat nauwkeurig gesneden kunststof profielen—meestal stijf polyvinylchloride (PVC)—samenvoegt tot een stijf, luchtdicht en perfect gevormd raamkozijn. In een sector die wordt gedreven door efficiëntie, kwaliteit en esthetiek, is lasprestaties een beslissende factor voor marktsucces.
Dit artikel gaat diep in op de wereld van kunststof raamlasmachines en legt de onderliggende technologie, de verschillende machinetypes, hun historische ontwikkeling, de kritische kwaliteitsparameters en de toekomstige trends uit die dit fascinerende vakgebied van de techniek vormgeven.
Wat is een kunststof raamlasmachine precies?
Voordat we de technische details verkennen, eerst een duidelijke definitie: een kunststof raamlasmachine is een stationair industrieel systeem dat speciaal is ontworpen om op maat gesneden profielen van thermoplastische materialen (voornamelijk PVC) permanent met warmte en druk te verbinden tot de hoeken van een raam- of deurkozijn.
Basisdefinitie en functie
De kerntaak van de machine is warmplaatlassen, vaak ook wel spiegellassen. De verstekgezaagde profieleinden (meestal zaagsneden van 45 graden) worden tegen een verwarmde plaat (de “lasspiegel”) gedrukt, geplasticiseerd (gesmolten) en vervolgens onder hoge druk samengevoegd. Door intermoleculaire diffusie van polymeerketens in de smelt ontstaat bij afkoeling een homogene, zeer sterke en permanent luchtdichte verbinding—vaak sterker dan het basismateriaal zelf.
Waarom is lassen noodzakelijk voor kunststof ramen?
Kunststof raamprofielen zijn hol en verdeeld in meerdere kamers (meerkamersystemen) om thermische isolatie en stabiliteit te garanderen (vaak met stalen versterking). Om een kozijn te vormen, moeten deze complexe geometrieën in de hoeken worden verbonden.
Mechanische verbindingsmethoden—gangbaar bij houten of aluminium ramen met hoekverbinders—zijn ongeschikt voor PVC en vergelijkbare kunststoffen. Ze kunnen de holle kamers niet betrouwbaar afdichten, wat leidt tot het binnendringen van vocht, verminderde thermische prestaties en instabiliteit. Lassen creëert daarentegen een monolithische, materiaalgebonden hoek. De verbinding is:
Permanent afgedicht: Geen kieren waardoor water of lucht kan binnendringen.
Zeer robuust: De las draagt in hoge mate bij aan de structurele stijfheid van het kozijn.
Efficiënt: Het proces is extreem snel en sterk te automatiseren.
Verschil met andere verbindingsmethoden
In de industriële praktijk worden verschillende methoden gebruikt om kunststoffen te verbinden:
Lijmverbinding: Hoewel verlijming in bepaalde raamtoepassingen wordt gebruikt (bijv. beglazing), is het ongeschikt voor structurele hoekverbindingen. Het mist de weerbestendigheid, langdurige stabiliteit en statische sterkte van lassen en is langzamer en rommeliger.
Mechanische bevestiging (schroeven): Voor kunststof profielen met holle kamers kan hiermee geen vlakke, afgedichte verbinding worden gemaakt en dus is dit ineffectief voor hoekverbindingen.
Ultrasoon of laserlassen: Voor de specifieke geometrie, het materiaal (PVC) en het volume van raamprofielen zijn deze benaderingen meestal te complex, te traag of economisch niet haalbaar.
Stomlassen met warmplaat (spiegellassen) heeft zich daarom gevestigd als de onbetwiste gouden standaard voor kunststof raamprofielen.
Historische ontwikkeling van de kunststof raamproductie
De huidige hightech kunststof raamlasmachine is het resultaat van decennia van evolutie die nauw samenhangen met de opkomst van kunststof ramen zelf.
De beginjaren van kunststof ramen
Het verhaal begon in de jaren 1950, toen de eerste patenten voor stijve PVC-ramen werden toegekend. De eerste producten hadden vaak te maken met UV-verkleuring en slechte maatvastheid. Hoekverbindingen vormden een bijzondere uitdaging. Vroege experimenten omvatten oplosmiddelactivatie (solventlassen) en eenvoudige heteluchtpistolen om verstekken te verbinden.
Van handmatige processen naar automatisering
In de jaren 1960 en 1970—gedreven door de oliecrises en de groeiende vraag naar isolerende bouwmaterialen—maakten PVC-ramen een doorbraak door. Massaproductie vergrootte de behoefte aan efficiënte, betrouwbare verbindingsmethoden.
De eerste “lasmachines” waren eenvoudige, handbediende machines met één kop. Een operator laadde de profielen, bewoog de verwarmingsplaat handmatig of pneumatisch ertussen en drukte de onderdelen samen. De kwaliteit hing sterk af van de operator; cyclustijden waren lang en de maatnauwkeurigheid inconsistent.
Mijlpalen in lastechnologie
Belangrijke vooruitgangen waren onder meer:
PLC-besturing (programmeerbare logische regelaars): In de jaren 1980 maakten elektronica een nauwkeurige, herhaalbare regeling van temperatuur, tijd en druk mogelijk—de aanzet tot industriële kwaliteitsborging in de raamproductie.
Meerkopsmachines: Om de cyclustijden drastisch te verkorten, werden machines met twee koppen en uiteindelijk vierkops lassers ontwikkeld. De laatste kunnen een volledig kozijn (vier hoeken) in één cyclus lassen.
Integratie van hoekreiniging: Parallel daaraan ontwikkelde de hoekreinigingsmachine (cleaner) zich om de visueel ongewenste lasbraam automatisch en contourgetrouw te verwijderen.
Zero-joint-technologie (vanaf ca. 2010): Een recente revolutie die esthetisch perfecte hoeken mogelijk maakt zonder zichtbare lasnaden en de markt voor gekleurde/gelamineerde profielen fundamenteel heeft veranderd.
Hoe werkt een kunststof raamlasmachine?
Hoewel een vierkopsmachine een cyclus in slechts enkele minuten voltooit, is het lasproces een nauwkeurig afgestemde fysieke bewerking die doorgaans in drie fasen is verdeeld.
Het lasproces stap voor stap
Ongeacht of een enkelkops- of vierkopsmachine wordt gebruikt, volgt elke hoek dezelfde stomlascyclus met warmplaat .
Fase 1: Laden en klemmen van profielen
Verstekgezaagde kunststof profielen (bijv. 45°) worden in de kleminrichtingen van de machine geplaatst—handmatig door een operator of automatisch via een transfersysteem in een productielijn.
Zodra de profielen zijn gepositioneerd, klemmen pneumatische of hydraulische cilinders ze onbeweeglijk vast. Deze fixatie is essentieel; elke beweging tijdens het lassen brengt de verbinding in gevaar. Kleminrichtingen (vaak “bekken” of “gereedschappen” genoemd) zijn nauwkeurig afgestemd op de geometrie van het profielensysteem om vervorming van de holle kamers te voorkomen.
Fase 2: De verwarmingsplaat (spiegellassen)
Een centraal onderdeel—de lasspiegel (een of meer verwarmde metalen platen, meestal met een antiaanbakcoating zoals PTFE/Teflon)—wordt op lastemperatuur gebracht. Voor stijf PVC is dit doorgaans 240–260 °C.
Verwarmen (plasticiseren): De spiegel beweegt tussen de geklemde profieleinden. De profielen worden er met een gedefinieerde voorverwarmingsdruk tegenaan gedrukt. Warmte dringt door in het materiaal en plasticiseert de snijvlakken tot een diepte van enkele millimeters (ca. 2–3 mm). De duur (voorverwarmingstijd) is kritisch: te kort geeft een “koude las” (onvoldoende versmelting); te lang verbrandt het materiaal, laat corrosieve gassen (HCl) vrij of vervormt het profiel.
Omschakeltijd: Na het bereiken van de doelgerichte plasticisatiediepte trekken de profielen iets terug en beweegt de spiegel snel weg. Dit interval moet extreem kort zijn (vaak minder dan 2–3 seconden) om afkoeling of oxidatie van de smelt te voorkomen, wat de kwaliteit van de verbinding drastisch zou verminderen.
Fase 3: Persdruk en afkoeling
Direct na het verwijderen van de spiegel worden de geplasticiseerde profieleinden samengedrukt met een nauwkeurig gedefinieerde persdruk.
Samenvoegen: De druk zorgt voor volledige vermenging van de smeltzones. Lange PVC-polymeerketens verstrengelen zich (diffusie) en vormen bij afkoeling een onlosmakelijke, homogene verbinding.
Materiaalverplaatsing (lasbraam): Overtollige smelt wordt uit de verbinding gedrukt, waardoor de karakteristieke lasbraam aan de binnen- en buitenhoek ontstaat.
Afkoeling: Profielen moeten geklemd blijven onder pers- of houddruk totdat de smelt onder de glasovergangstemperatuur is afgekoeld (voor PVC ca. 80 °C) en voldoende is gestold. Te vroeg ontklemmen veroorzaakt dat de verbinding “scheurt” (krimpspanning) of dat het kozijn kromtrekt.
Na afkoeling openen de klemmen en wordt het afgewerkte kozijn (of de hoek) verwijderd en naar de volgende processtap gebracht (hoekreiniging).
Het belang van de lasbraam
Hoewel esthetisch ongewenst, is de lasbraam een belangrijke kwaliteitsindicator. Een uniforme braam duidt op voldoende plasticisering en juiste persdruk.
Traditioneel wordt de braam mechanisch verwijderd in de daaropvolgende hoekreiniging stap. Moderne technologieën streven ernaar de braam op zichtvlakken te minimaliseren of precies te beheersen.
Soorten kunststof raamlasmachines
De markt biedt verschillende machinetypes, variërend in automatiseringsniveau, capaciteit en toepassing. De keuze hangt rechtstreeks af van de grootte van de fabriek en de gewenste output.
Enkelkops lasmachines (voor specials en kleine series)
Functie: Eén hoek wordt tegelijk gelast. Om een volledig kozijn te produceren, laadt en doorloopt de operator het proces vier keer.
Voordelen: Lage investering, kleine footprint, hoge flexibiliteit (ideaal voor bogen, driehoeken, scherpe hoeken of reparatiewerk).
Nadelen: Zeer lage productiviteit; hoge arbeidskosten per eenheid; de maatnauwkeurigheid hangt sterk af van de zorgvuldigheid van de operator en de zaagkwaliteit.
Gebruik: Kleine werkplaatsen, prototyping, speciaal werk in grotere fabrieken.
Tweekops lasmachines (parallel- en hoeklassen)
Functie: Twee laseenheden. Ze kunnen twee hoeken parallel lassen (vaak tussenstijlen) of twee raamhelften (U-vormen) voorbereiden voor een tweede doorgang om het raam te sluiten.
Voordelen: Aanzienlijk sneller dan enkelkops; flexibeler dan vierkops machines.
Nadelen: Vereist nog steeds twee tot drie doorgangen om een kozijn af te maken; de maatvastheid is beter dan bij enkelkops, maar lager dan bij vierkops.
Gebruik: Mkb-bedrijven die een hogere doorvoer nodig hebben zonder een vierkops lijn volledig te benutten.
Vierkops lasmachines (de industriële standaard)
Functie: Vier laseenheden, doorgaans opgesteld onder 90°. De operator (of een automatiseringssysteem) laadt alle vier de gesneden profielen (twee dwarsregels, twee stijlen) tegelijk. De machine klemt, brengt de verwarmingsplaten in en last alle vier hoeken in één cyclus.
Voordelen: Zeer hoge productiviteit (één volledig kozijn per cyclus, vaak in minder dan 2–3 minuten); hoogste precisie en maatvastheid (het kozijn wordt als geheel geklemd en gelast).
Nadelen: Hogere investering; minder flexibiliteit voor speciale vormen (hoewel moderne systemen variabele hoeken kunnen lassen).
Gebruik: Industriële raamfabrikanten met middelgrote tot hoge volumes.
Zes- en achtkops machines (hoogvolumeproductie)
Functie: Voor absolute massaproductie (bijv. grote projecten of gestandaardiseerde markten). Een zeskops machine kan een kozijn met geïntegreerde tussenstijl in één cyclus lassen; achtkops machines kunnen twee kleinere kozijnen tegelijk lassen of complexe deurkozijnen (bijv. met twee tussenstijlen).
Voordelen: Maximale output per tijdseenheid.
Nadelen: Extreem hoge investering; zeer weinig flexibiliteit; economisch alleen bij zeer grote uniforme series.
Gebruik: Grote industrie en gespecialiseerde projectfabrikanten.
Horizontale versus verticale lassystemen
Horizontaal (standaard): Profielen worden liggend geladen en gelast. Dit is het meest voorkomende type omdat het eenvoudig te laden is en goed integreert in een horizontale productielijn (zaag → bewerkingscentrum → lassen → reinigen).
Verticaal: Profielen worden staand verwerkt. Dit ontwerp wint terrein omdat het vaak ruimte-efficiënter is en beter geschikt voor geautomatiseerde logistiek (buffervoorraden, transferwagens). De zwaartekracht kan helpen bij de precieze positionering.
De technologie achter de perfecte las
De laskwaliteit hangt niet alleen af van de machine, maar van de precieze interactie van parameters die zijn afgestemd op het specifieke profiel.
Spiegellassen (warmplaatlassen) – de gouden standaard
Zoals beschreven domineert warmplaatlassen. De sleutel is een optimale temperatuurregeling van de spiegel. Hoogwaardige machines gebruiken precieze PID-regelaars om de spiegeltemperatuur binnen ±1–2 °C te houden. De PTFE (Teflon) coating is een slijtageonderdeel; als deze beschadigd raakt, hecht PVC zich aan de spiegel, verbrandt en vervuilt de volgende las, wat visuele defecten en verminderde sterkte veroorzaakt.
Parameterregeling: temperatuur, tijd en druk
Voor elk profielsysteem (elke serie van een profielleverancier) moeten de lasparameters nauwkeurig worden bepaald en in de PLC worden opgeslagen. Deze “recepten” vormen de kern van de knowhow.
Temperatuur: Te hoog verbrandt PVC (HCl-afgifte, verkleuring); te laag leidt tot onvoldoende versmelting (koude las).
Tijd (voorverwarming en afkoeling): Sterk afhankelijk van de profielmassa en de omgevingstemperatuur. Een massief deurdeel heeft een langere voorverwarming nodig dan een slanke glaslat; ook de kleur speelt een rol (donkere profielen absorberen warmte anders).
Druk (voorverwarming en persdruk): Voorverwarmingsdruk zorgt voor contact met de spiegel; persdruk zorgt voor diffusie. Te hoge persdruk verplaatst te veel materiaal (“uitgehongerde” verbinding); te lage druk verhindert voldoende diffusie.
De complexiteit van de profielgeometrie
Moderne kunststof profielen zijn complex (bijv. 5-, 6- of 7-kammersystemen). De lasmachine moet zorgen voor een gelijkmatige warmtetoevoer en instorting van de interne wanden voorkomen. Dieptestops of braambegrenzers worden vaak gebruikt om te voorkomen dat profielen te diep in de smelt worden gedrukt.
Lassen van gelamineerde en gekleurde profielen (speciale uitdagingen)
Gelamineerde (decorfolies zoals houtnerf) en gekleurde (door-en-door gekleurde of co-geëxtrudeerde) profielen brengen bijzondere uitdagingen met zich mee:
Gevoeligheid voor warmte: De folie is warmtegevoelig; de verwarmingsplaat mag het buitenoppervlak niet beschadigen of verbranden.
Esthetiek: Traditioneel lassen vormt een braam. Tijdens het reinigen wordt de braam (en dus de folie) weggefreesd, waardoor aan de hoek kaal PVC zichtbaar wordt (meestal wit of bruin), wat de houtnerf of kleur onderbreekt.
Oplossingen:
Retoucheerstiften: Handmatig opnieuw inkleuren (tijdrovend, variabele duurzaamheid).
Lasbraambegrenzers (bijv. 0.2 mm): Speciale PTFE-vormen of messen op de spiegel vormen de smelt zodanig dat een minimale, gedefinieerde braam ontstaat die nauwelijks zichtbaar is.
Zero-joint-technologie: De meest geavanceerde oplossing, die het probleem volledig voorkomt.
Innovatieve lastechnologieën: Zero-Joint en V-Perfect
Het streven naar de “perfecte hoek” heeft de industrie gerevolutioneerd. Vooral voor gelamineerde profielen vormden traditioneel gereinigde lassen een visueel compromis. Technologieën die bekendstaan als zero-joint, V-Perfect, naadloos lassen, of contourvolgend lassen pakken dit aan.
Het probleem met traditionele lassen
Bij klassiek lassen en reinigen wordt de braam vlakgeschaafd of weggefrezen. Er blijft een ondiepe groef—of ten minste een zichtbare onderbreking—achter aan de zichtbare rand, waar zich ook vuil kan ophopen.
Technologie om de lasbraam te vermijden
De innovatie bestaat erin het lasproces zo aan te passen dat verplaatst materiaal niet ongecontroleerd naar buiten wordt geperst, maar bewust naar binnen wordt gevormd of geleid.
Mechanisch afknijpen/vormen: Sommige systemen gebruiken messen of schuiven die de smelt aan de zichtbare rand tijdens het persen afknijpen of actief vormen, en deze naar holtes of naar de niet-zichtbare binnenzijde van de hoek leiden.
Contourvolgende vormgeving (bijv. V-Perfect): Andere systemen gebruiken speciaal gevormde, vaak verwarmde gereedschappen die de hoek tijdens het afkoelen effectief “strijken” en de folie-uiteinden perfect samenbrengen. Dit vereist uiterst nauwkeurige versteksneden.
Naadloze esthetiek: uiterlijk ontmoet sterkte
Het resultaat is een vrijwel naadloze hoek. Het verstek kan als een fijne lijn zichtbaar blijven (vandaar “V-cut”/“V-Perfect”), maar er is geen brede, gereinigde groef. De folie loopt visueel “om de hoek” door. Dit is niet alleen een esthetische sprong, maar verbetert ook de reinigbaarheid (geen groef om vuil in op te hopen). Bij correct geparametriseerde instellingen blijft de hoeksterkte op het hoogste niveau.
Praktische voordelen van zero-joint-technologie
Machines die hiertoe in staat zijn (vaak gespecialiseerde vierkops lassers) bieden aanzienlijke voordelen:
Superieure esthetiek—vooral voor houtnerf en donkere trendkleuren (bijv. antracietgrijs).
Geen nabewerking meer—handmatig bijwerken met stiften is niet nodig.
Hogere proceszekerheid—minder handmatige stappen betekent minder foutbronnen.
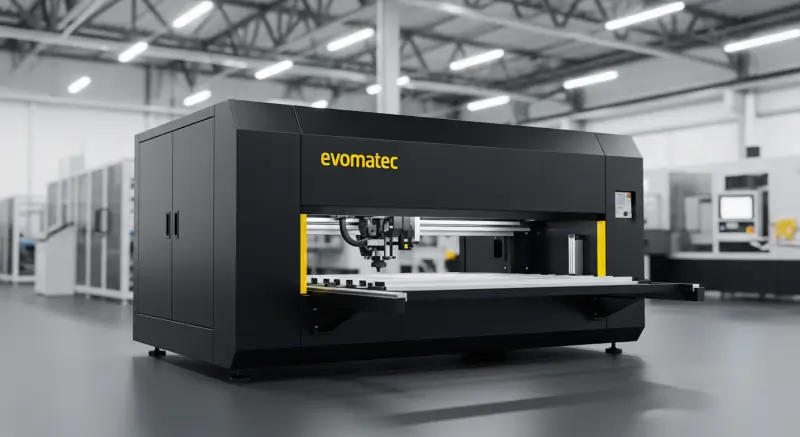
Deze systemen vereisen nog nauwkeurigere besturing en vaak profielspecifieke gereedschappen. Bedrijven zoals Evomatec hebben een sleutelrol gespeeld in de ontwikkeling van nauwkeurige, proceszekere machines om deze sprong in kwaliteit mogelijk te maken.
Nabewerking: de hoekreinigingsmachine
Een kunststof raamlasser werkt zelden alleen. In geïndustrialiseerde productie volgt direct een hoekreinigingsmachine hoekreinigingsmachine (ook wel cleaner of hoekprocessor genoemd).
Waarom moeten lasnaden worden gereinigd?
Bij traditioneel lassen (zonder zero-joint) moet de braam om twee redenen worden verwijderd:
Functioneel: De binnenbraam (in glas- en beslaguitsparingen) zou de montage van glas en beslag hinderen.
Esthetisch: De buitenbraam op zichtvlakken is visueel ongewenst.
Integratie van lassen en reinigen
In moderne las-reinigingslijnen, draagt de vierkops lasser het afgewerkte kozijn automatisch over (bijv. via een koeltafel) naar de reiniger. De reiniger klemt het kozijn vast en bewerkt de pas gelaste hoeken met messen, frezen en boren.
Een typische cyclus omvat:
Boven-/ondervlak schaven: Messen verwijderen de braam van vlakke zichtvlakken (vlaksurfaces).
Binnenhoekreiniging: Speciale messen/frezen reinigen complexe contouren in glas- en beslaguitsparingen evenals afdichtingsgroeven.
Buitenhoek-contourfrezen: Een frees volgt het buitenprofiel om de braam te verwijderen en de hoek af te ronden of af te schuinen.
(Optioneel) Boren van afwateringssleuven of beslaggaten precies in de hoek.
De weg naar een afgewerkte raamhoek
Alleen de combinatie van nauwkeurig lassen en een schone afwerking levert de uiteindelijke hoek op. Bij zero-joint-machines is het esthetische buitenfrezen grotendeels overbodig; functionele reiniging van de binnenhoeken (sponningen) is meestal nog steeds nodig.
Toepassingen en industrieën
De kunststof raamlasmachine hoort natuurlijk bij een duidelijk afgebakende industriële sector.
Kernproductie van ramen en deuren
Dit is de primaire toepassing. Bedrijven die ramen, terrasdeuren, balkondeuren en toegangsdeuren van kunststof (PVC) produceren voor woning- en utiliteitsbouw—en ook voor renovatie—zijn de belangrijkste gebruikers.
Speciale constructies en gevels
Hoewel aluminium vaak domineert in gevelbouw, worden gelaste kunststofelementen gebruikt in specifieke toepassingen (bijv. in combinatie met staander- en ligger-systemen). Serre- en specialistische daklichtfabrikanten passen ook aangepaste lastechnieken toe.
Van kleine werkplaatsen tot industriële lijnen
Kleine verwerkers: Gebruiken vaak enkelkops machines voor flexibele kleine orders of reparaties.
Mkb: De ruggengraat van de industrie. Zij vertrouwen doorgaans op flexibele tweekops of zeer efficiënte vierkops machines, vaak gecombineerd met reinigingsmachines tot compacte lijnen.
Grote industrie: Volledig geautomatiseerde las-reinigingslijnen met vier- of zeskops machines, automatische belading (portaalbeladers) en integratie met centrale productiecontrole (ERP/PPC).
Voordelen van moderne kunststof raamlasmachines
Precisie en herhaalbaarheid
Moderne CNC/PLC-gestuurde machines zorgen elke keer voor identieke lassen. Naleving van parameters (temperatuur, tijd, druk) garandeert een constant hoge kwaliteit die handmatig niet haalbaar is, wat resulteert in maatvaste kozijnen die het beglazen en monteren stroomafwaarts aanzienlijk vereenvoudigen.
Structurele sterkte en hoekdichtheid
De las is de structurele ruggengraat van het kozijn. Correct uitgevoerde lassen (vooral met stalen versterking) bieden een uitzonderlijke torsiestijfheid. Tegelijkertijd is de monolithische hoek absoluut lucht- en waterdicht—cruciaal voor thermische prestaties (U-waarde) en duurzaamheid.
Efficiëntie en productiesnelheid
Een vierkops lasser produceert een volledig, maatvast kozijn in minder dan drie minuten. Deze cyclustijd vormt de basis voor rendabele serieproductie. Integratie in lijnen met zagen en reinigers minimaliseert handmatige handelingen, verlaagt de arbeidskosten per eenheid en verkort de doorlooptijden.
Kostenefficiëntie en materiaalbesparing
Nauwkeurig lassen vermindert uitval. “Koude lassen” of verbrande profielen—vaak bij handmatige of verouderde machines—zijn kostbaar. Moderne machines optimaliseren ook materiaalverplaatsing (het deel dat de braam vormt), zodat slechts de benodigde hoeveelheid profiel wordt verbruikt.
Uitdagingen en aandachtspunten
Hoge kapitaalkosten
Het meest voor de hand liggende nadeel: industriële kunststof raamlasmachines—vooral vierkops modellen of machines met zero-joint-technologie—vereisen aanzienlijke investeringen, tot in de zes cijfers afhankelijk van automatisering en uitrusting.
Energieverbruik en onderhoud
Het verwarmen van grote verwarmingsplaten (vier op een vierkops machine) boven 240 °C is energie-intensief. Hoewel moderne machines beter geïsoleerd zijn, slimmere verwarmingscycli gebruiken en energiebesparende componenten inzetten (bijv. servomotoren in plaats van pneumatiek), blijft de energievraag een relevante kostenfactor.
Deze machines vereisen ook onderhoud. PTFE-folies op de spiegels moeten regelmatig worden vervangen; kleminrichtingen moeten worden gereinigd; pneumatiek/hydrauliek en geleidingen moeten worden geïnspecteerd.
Complexiteit van kalibratie en instelling
Een lasmachine is niet plug-and-play. Ze moet nauwkeurig worden gekalibreerd voor de gebruikte profielsysteem. Overschakelen van bijvoorbeeld een 5-kamers naar een 7-kamer profiel vereist vaak andere klemgereedschappen (contourbekken) en altijd parameteraanpassingen in het besturingssysteem—taken voor getraind personeel.
Kwaliteitsborging en onderhoud: kritieke factoren
Een kunststof raamlasmachine levert alleen constant hoge resultaten als deze perfect wordt onderhouden en gekalibreerd. Kwaliteitsborging in het lasproces staat daarom centraal.
Het belang van regelmatige kalibratie
De drie pijlers—temperatuur, tijd, druk—moeten regelmatig worden gecontroleerd. Temperatuursensoren kunnen afwijken; pneumatische drukken kunnen fluctueren. Zelfs kleine afwijkingen kunnen de verbindingssterkte beïnvloeden. Kwaliteitsborging omvat ook hoeksterktetests (destructief testen) om de behaalde sterkte te valideren.
Onderhoud van verwarmingsplaten en kleminrichtingen
Afzettingen van verbrande PVC-stof op klembekken of beschadigde PTFE-folies op de spiegel behoren tot de meest voorkomende oorzaken van defecte lassen. Dagelijkse reiniging en preventief onderhoud zijn essentieel om stilstand te minimaliseren.
Onze expertise in het waarborgen van kwaliteit en CE-conformiteit
Het inbedrijfstellen en onderhouden van dergelijke complexe systemen vereist diepgaande expertise. Op basis van vele klantprojecten zorgen wij ervoor dat inspecties met de grootst mogelijke zorgvuldigheid worden uitgevoerd met betrekking tot kwaliteit en CE-conforme veiligheid. Een machine die niet aan de CE-eisen voldoet (bijv. beveiligingen, noodcircuits, elektrische veiligheid) vormt een aanzienlijk risico voor operatoren en personeel.
Probleemoplossing: veelvoorkomende lasproblemen
Koude las (onvoldoende sterkte): Temperatuur te laag, voorverwarmingstijd te kort of omschakeltijd te lang; de verbinding begeeft het gemakkelijk en het breukvlak ziet er kristallijn uit in plaats van ductiel.
Verbrande las (visueel defect): Temperatuur te hoog of voorverwarmingstijd te lang; PVC verkleurt (geel/bruin) en wordt bros.
Hoek- of maatfouten (vervorming): Profielen niet correct geklemd (bijv. foutieve aanslagen), machine mechanisch niet haaks, afkoeltijd te kort (kozijn vervormt bij verwijderen).
Slechte esthetiek (bij zero-joint): Onjuist gereedschap, verkeerde parameters of onnauwkeurige versteksneden (zaag en lasmachine moeten perfect op elkaar zijn afgestemd).
Integratie in Productie 4.0
Moderne lasmachines zijn niet langer geïsoleerde “eilanden”. Ze zijn integrale onderdelen van de gedigitaliseerde en genetwerkte fabriek (Industrie 4.0).
Verbinding van lasmachines met productieplanning (PPC/ERP)
Productiegegevens (kozijnsoort, afmetingen, profiel) komen niet langer op papier aan, maar digitaal vanuit kantoor (ERP/PPC) rechtstreeks naar de machine. De machine stelt zich vaak zelf in op de juiste afmetingen (bij vierkops machines) en laadt het juiste lasprogramma (recept) voor het gedetecteerde profiel.
Gegevensverzameling en procesoptimalisatie
Omgekeerd stuurt de lasmachine gegevens terug: gelaste kozijnen, alarmen/storingen, energieverbruik. Deze big data maakt end-to-end traceerbaarheid voor elk raam mogelijk en helpt knelpunten of kwaliteitsfluctuaties te identificeren.
Diagnostiek op afstand en voorspellend onderhoud
Moderne besturingen maken het voor servicetechnici (bijv. van Evomatec) mogelijk om op afstand toegang te krijgen tot machines, storingen te diagnosticeren en parameters aan te passen zonder ter plaatse te zijn. Sensoren die de conditie van slijtdelen bewaken (bijv. verwarmingsplaten, PTFE-folies) kunnen voorspellen wanneer onderhoud nodig zal zijn (predictive maintenance) voordat een storing optreedt.
Economie: kosten en ROI
Kapitaalkosten per machinetype
Gebruikte enkelkops machines: enkele duizenden euro's.
Nieuwe enkelkops machines: ca. €10.000–20.000.
Nieuwe tweekops machines: ca. €30.000–60.000.
Nieuwe vierkops machines (standaard, traditioneel lassen): ca. €80.000–150.000.
Nieuwe vierkops zero-joint lijnen met geïntegreerde hoekreinigingsmachine: vaak €250.000 en aanzienlijk meer, afhankelijk van automatisering.
Exploitatiekosten (energie, arbeid, onderhoud)
Naast de aanschaf zijn er exploitatiekosten. Hoewel een vierkops lijn een hoger energieverbruik heeft, vereist deze aanzienlijk minder arbeid per kozijn dan vier enkelkops machines. Onderhoudskosten (PTFE, messen) nemen toe met de doorvoer, maar zijn per eenheid doorgaans lager.
Terugverdientijd (ROI) voor raamfabrikanten
ROI wordt meestal berekend via arbeidsbesparing en hogere output.
Voorbeeld (vereenvoudigd): Een fabriek produceert 50 raamunits per dag.
Enkelkops: 1 operator, 4 lassen per kozijn, ca. 10 min/kozijn (incl. handling) → ca. 8,3 uur puur lassen.
Vierkops: 1 operator, 1 lascyclus per kozijn, ca. 2,5 min/kozijn (incl. handling) → ca. 2,1 uur puur lassen.
Besparing: Meer dan 6 uur arbeid per dag, waardoor de operator laden, logistiek en kwaliteitscontroles kan afhandelen. De investering in een vierkops machine verdient zich vaak terug binnen 2–4 jaar door arbeidsbesparing en de mogelijkheid om de output te verhogen.
Gebruikt versus nieuw
De markt voor gebruikte lasmachines is aanzienlijk en kan aantrekkelijk zijn voor beperkte budgetten of als instap. Voorzichtigheid is geboden: de mechanische toestand (geleidingen, pneumatiek) en het besturingssysteem (beschikbaarheid van reserveonderdelen) zijn cruciaal. Met een uitgebreide technische acceptatie—waaronder CE-veiligheid—kunnen oudere machines levensvatbaar zijn; verouderde systemen die niet voldoen aan de huidige energie- of veiligheidsnormen kunnen snel kostenvalkuilen worden.
Evomatec en de evolutie van raamlastechnologie
Als aanbieder van hoogwaardige machineoplossingen voor kunststof raamproductie, Evomatec bevindt zich op het snijvlak van innovatie en praktische productie. Wij begrijpen dat een lasmachine niet zomaar een product is, maar een centraal waardeverhogend middel voor onze klanten.
Onze benadering van het optimaliseren van lasprocessen
Wij richten ons op machines die nauwkeurig lassen en tegelijkertijd robuust, gebruiksvriendelijk en energie-efficiënt zijn. Wij analyseren de specifieke eisen van elke fabriek—van profielsysteem tot gewenste doorvoer—en configureren de juiste technologie, of het nu gaat om een flexibele tweekops oplossing voor middelgrote fabrikanten of een volledig geautomatiseerde zero-joint lijn voor industriële producenten.
Het belang van service en ondersteuning in de machinebouw
Een machine is slechts zo goed als de service erachter. Snelle reactietijden bij storingen, betrouwbare levering van reserveonderdelen en competente operatortraining zijn voor ons vanzelfsprekend. Op basis van ervaring uit talrijke klantinstallaties, Evomatec zorgen wij ervoor dat alle inspecties en onderhoudswerkzaamheden volledig betrekking hebben op CE-veiligheid en productiekwaliteit.
Vooruitzichten en trends
Robotica en volledige automatisering van de raamproductie
De stap verder dan de automatische las-reinigingslijn is de “lights-out” fabriek, waar robots de logistiek van begin tot eind afhandelen: profielen van de zaag halen, stalen versterking invoeren, de lasser laden en afgewerkte kozijnen stapelen.
Energie-efficiëntie en duurzaamheid in lassen
Met stijgende energiekosten wordt de efficiëntie van de warmplaat steeds belangrijker. Snellere opwarmtijden, betere isolatie en slimmere standby-modi zullen het energieverbruik verminderen. Het minimaliseren van “afval” (d.w.z. braammassa) draagt ook bij aan duurzaamheid.
Nieuwe materialen en composieten
De raamindustrie experimenteert met nieuwe materialen, zoals PVC-composieten (versterkt met glasvezel) of profielen met gerecycled kernmateriaal. Deze materialen vereisen aangepaste lasparameters (temperaturen, drukken; vezelgedrag in de smelt) waarmee toekomstige machines rekening moeten houden.
AI-ondersteunde kwaliteitscontrole
In plaats van alleen parameters te regelen, kunnen toekomstige machines het lassen in real time bewaken. Vision-systemen (optische inspectie) of sensoren die de smeltviscositeit meten, kunnen met AI afwijkingen (bijv. vervuiling op het profiel) detecteren en de parameters direct aanpassen om een perfecte naad te garanderen.
De juiste kunststof raamlasmachine kiezen
Behoefteanalyse: hoeveel eenheden produceert u?
De belangrijkste vraag is de output. Een vierkops machine die slechts twee uur per dag draait, is niet rendabel; een enkelkops machine in een drieploegendienst wordt een knelpunt. De capaciteit moet overeenkomen met de vraag.
Flexibiliteitseisen (specials versus series)
Als een fabriek voornamelijk rechthoekige standaardramen produceert, is een vierkops lijn ideaal. Als er veel driehoeken, bogen of maatwerkformaten worden gemaakt, verdient een flexibele enkelkops of tweekops machine (of een speciale vierkops met verstelbare hoek) de voorkeur.
Ruimte en infrastructuur
Een complete las-reinigingslijn kan meer dan 20 meter lang zijn. Ruimte is een kritieke factor. Ook voorzieningen (stroom, perslucht) moeten beschikbaar zijn. Voor complexe planning en technologiekeuze is een ervaren partner essentieel. Met Evomatec advies en inbedrijfstelling profiteren klanten van diepgaande ervaring, waardoor elke inspectie voldoet aan de hoogste normen op het gebied van kwaliteit en CE-veiligheid.
FAQ – Veelgestelde vragen over kunststof raamlasmachines
Wat is het verschil tussen spiegellassen en andere methoden?
Spiegellassen is een stomlasproces waarbij de twee te verbinden vlakken worden gesmolten en onder druk samengevoegd. Andere methoden, zoals heteluchtlassen (vaker gebruikt voor dakbanen) of wrijvingslassen, zijn ongeschikt voor raamprofielgeometrieën. Warmplaatlassen biedt voor PVC-holkamerprofielen de beste balans tussen stabiliteit, afdichting en processesnelheid.
Hoe lang duurt een lascyclus?
De duur hangt sterk af van het profiel (materiaalmassa, kleur) en de machine. Een volledige cyclus (klemmen, verwarmen, samenvoegen, afkoelen, loslaten) op een moderne vierkops machine voor een standaard kunststof raamkozijn duurt doorgaans 1.5–3 minuten. Enkelkops machines hebben een vergelijkbare tijd nodig per hoek, waardoor de tijd per kozijn verviervoudigt (plus handling).
Kunnen gekleurde (gelamineerde) kunststof profielen betrouwbaar worden gelast?
Ja—dat is vandaag standaard—maar het vereist speciale technologieën. Omdat traditioneel reinigen de folie zou beschadigen (waardoor kaal PVC zichtbaar wordt), moet de braam aan de zichtzijde worden beperkt. Dit wordt bereikt met braambegrenzers (meestal messen van 0.2 mm) of—voor het beste uiterlijk—met zero-joint technologieën (bijv. V-Perfect) die de hoek vormen zonder zichtbare braam en de folie-uiteinden netjes samenbrengen.
Vraag een gratis adviesgesprek aan: Klik hier