Engels
 Duits
 Frans
 Spaans
 Portugees
 Italiaans
 Pools
 Turks
 Roemeens
 Grieks
 Bulgaars
 Russisch
 Arabisch
 Hindi
 Nederlands
 Tsjechisch
 Servisch
 Zweeds
 Braziliaans Portugees
 Indonesisch
PVC-profiel lasmachine
De PVC-profiel lasmachine: de kern van de moderne kunststofverwerking
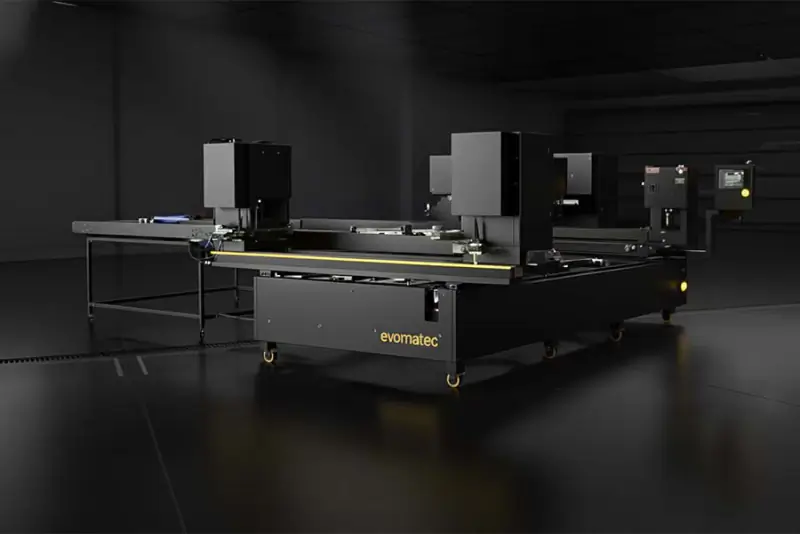
De PVC-profiel lasmachine vormt de technologische ruggengraat van de moderne kunststof ramen- en deurenindustrie, evenals van talrijke andere sectoren die afhankelijk zijn van het nauwkeurig verbinden van profielen. Deze geavanceerde systemen zijn verantwoordelijk voor het omzetten van afzonderlijk gesneden PVC-profielen in een monolithisch, permanent afgedicht en structureel stabiel frame. In een wereld die wordt gedreven door efficiëntie, precisie en een foutloze esthetiek, is de prestaties van de lastechnologie een doorslaggevende factor voor zowel de kwaliteit van het eindproduct als de economie van de volledige productielijn.
Van de flexibele e-kopsmachine voor maatwerkproductie tot de volledig geautomatiseerde vierkops las- en reinigingslijn met zero-seam-technologie — de ontwikkeling van deze machines heeft de industriële productie revolutionair veranderd. Dit artikel verdiept zich in de technologie, functies, verschillende machinetypes en toekomstperspectieven van de PVC-profiel lasmachine, en dient als een uitgebreide gids voor zowel professionals als geïnteresseerde lezers.
Wat is een PVC-profiel lasmachine?
Om de complexiteit van deze systemen te begrijpen, is een duidelijke definitie van hun functie en een onderscheid met andere verbindingsmethoden nodig.
Definitie en kernfunctie
Een PVC-profiel lasmachine is een stationaire industriële installatie die specifiek is ontworpen om profielen van thermoplastische kunststoffen — voornamelijk hard polyvinylchloride (PVC-U) — te verbinden tot onlosmakelijke verbindingen. De meest voorkomende toepassing is de vervaardiging van verstekverbindingen van 90 graden voor raam- en deurkozijnen.
De kernfunctie is materiaalgebonden verbinden (ook wel “smeltverbinding” genoemd). In tegenstelling tot mechanische (schroeven) of klempassingen (klemmen) worden de profileinden door warmte geplastificeerd (gesmolten) en vervolgens onder hoge druk samengeperst. Door de intermoleculaire diffusie van polymeerketens in de smelt ontstaat een homogene, onverbrekelijke verbinding die vaak een hogere sterkte heeft dan het basismateriaal zelf.
Waarom lassen en niet lijmen of schroeven?
De keuze om PVC-profielen te lassen is een technische noodzaak die wordt bepaald door het materiaal en de profielgeometrie.
Mechanische verbinding via schroeven/beugels: PVC-raamprofielen zijn holkamer-systemen. Deze kamers zijn essentieel voor thermische en akoestische isolatie, evenals voor staalversterking in structureel relevante profielen. Een mechanische hoekverbinding (zoals gebruikt bij aluminium ramen) zou die kamers niet hermetisch afdichten. Het gevolg: binnendringen van water of lucht, massale koudebrugvorming en onvoldoende hoeksterkte.
Lijmverbinding: Hoewel hoogwaardige lijmen in automobieltoepassingen worden gebruikt, zijn ze niet geschikt voor raamproductie. Het lijmproces is traag (uithardingstijd), rommelig en vereist een uiterst strikte procesbeheersing (oppervlaktereinheid, dosering). Bovendien levert een gelijmde verbinding zelden de duurzaamheid op lange termijn en de weerbestendigheid van een homogene gelaste naad.
Lassen daarentegen levert binnen seconden een volledig afgedichte, zeer stabiele en automatiseerbare hoekverbinding voor holkamer-PVC-profielen op.
Waarom PVC domineert in profieltoepassingen
Hoewel lasmachines bestaan voor verschillende thermoplasten (bijv. PE, PP), is de term “profiel lasmachine” in de industriële praktijk meestal synoniem met PVC. Hard PVC (PVC-U) domineert vanwege zijn uitstekende weerbestendigheid, vervormbaarheid, duurzaamheid, kosteneffectiviteit en isolerende eigenschappen — waardoor het het gangbare materiaal is in de raam- en deurconstructie en in veel bouwprofielen (bijv. kabelgoten, bekledingen).
Historische ontwikkeling: van handmatig verbinden tot Industrie 4.0
De moderne digitaal gestuurde PVC-profiel lasmachine is het resultaat van een meer dan 60 jaar durende ontwikkeling, die nauw verbonden is met het succes van het kunststofraam.
De jaren 60: handmatige experimenten
Toen de eerste PVC-ramen in de jaren 50 en 60 op de markt kwamen, was de hoekverbinding de achilleshiel. Experimenten omvatten oplosmiddellassen (chemische zwelling) of eenvoudige verwarmingsapparaten. De eerste “lasmachines” waren grotendeels handmatig: een operator hield een hete plaat (“spiegel”) tussen de profielen en drukte ze handmatig of via een hefboom samen. De kwaliteit was inconsistent, de sterkte onbetrouwbaar en de cyclustijden waren lang.
De jaren 70/80: de opkomst van PVC-ramen & de noodzaak van automatisering
Aangedreven door de oliecrises en de sterk stijgende vraag naar isolerende bouwmaterialen groeiden PVC-ramen explosief in populariteit. Om aan de vraag te voldoen, werd automatisering essentieel.
Pneumatische klem- en duwcylinders vervingen handmatige kracht. De introductie van programmeerbare logische besturingen (PLC’s) maakte een nauwkeurige en herhaalbare regeling van de belangrijkste parameters — temperatuur, tijd en druk — mogelijk, en markeerde het begin van industriële kwaliteitsborging in de raamindustrie.
Mijlpaal: machines met meerdere koppen
De volgende revolutie was de productiviteit. In plaats van één hoek tegelijk te lassen (eenkops machine), werden machines met twee en vervolgens vier lasunits ontwikkeld. Een PVC-profiel lasmachine met vier koppen kon alle vier hoeken van een raamkozijn in één bewerking lassen — waardoor de cyclustijd drastisch werd verkort en de maatnauwkeurigheid en hoekprecisie sterk werden verbeterd.
De digitale revolutie: van PLC’s naar netwerken
In de jaren 2000 verschoven de PLC-regelaars naar pc-gebaseerde of CNC-besturing. Machines werden in netwerken opgenomen, konden werkgegevens uit productplanningssystemen (ERP) ontvangen en parameters automatisch instellen. De nieuwste ontwikkeling is zero-seam-technologie, het antwoord op de stijgende vraag naar gekleurde en gecoate profielen.
Hoe werkt het? Lasstompen met hete plaat (spiegellassen)
Bijna alle PVC-profiel lasmachines werken volgens het principe van lasstompen met hete plaat, algemeen bekend als spiegellassen. Het is de enige methode die complexe holkamer-profieldoorsneden betrouwbaar en gelijkmatig kan verwarmen.
Fysische principes: plastificeren en diffusie
Het proces maakt gebruik van de thermoplastische aard van PVC.
Plastificeren: Het PVC wordt verhit boven zijn glasovergang (ca. 80 °C) en verder tot rond 240-260 °C voor verwerking. Het materiaal wordt een viskeuze smelt.
Diffusie: Wanneer twee gesmolten oppervlakken onder druk tegen elkaar worden geperst, vermengen de polymeerketens van beide delen zich (interdiffusie).
Afkoeling: Bij afkoeling stolt de smelt — de eerder gescheiden polymeerketens zijn nu met elkaar vergrendeld. Het resultaat: een homogene, materiaalgebonden verbinding.
De lascyclus stap voor stap
Een volledige lascyclus, die op moderne machines afhankelijk van profiel en machine slechts 1,5–3 minuten kan duren, is een zeer nauwkeurig proces.
Profiel laden en precisieklemmen – Gesneden profielen (vaak in verstek van 45°) worden geladen en vastgeklemd in contourbekken (gevormd naar de exacte profielvorm). Dit voorkomt het instorten van de holkamerstructuur onder hoge verbindingsdruk.
Voorverwarmen (plastificeren) – De lasspiegel – Een verwarmde metalen plaat (spiegel) met een PTFE-/antiaanbaklaag wordt verhit en tussen de profileinden gebracht. De profielen worden er onder voorverwarmingsdruk tegenaan gedrukt; de warmte dringt gedurende ~20-40 seconden ongeveer 2-3 mm in het materiaal door.
Omschakeltijd – kritisch moment – Na de voorverwarming trekken de profielen een klein stukje terug, de spiegel wordt zo snel mogelijk weggenomen (vaak <2–3 seconden). Deze omschakeltijd is de meest kritische parameter: als de gesmolten oppervlakken afkoelen of oxideren, kunnen ze niet goed versmelten, wat resulteert in een “koude las”.
Samenvoegen & afkoelen – Onmiddellijk worden de gesmolten einden onder hoge verbindingsdruk tegen elkaar geperst, waardoor lucht wordt uitgeperst, de smelten zich mengen en de moleculaire verbinding ontstaat. De overtollige smelt wordt als lasrups uitgestoten. De profielen blijven onder druk geklemd gedurende de vastgestelde afkoeltijd (bijv. 30-60 seconden) totdat de verbinding stabiliseert en het frame maatvast is.
Lasrups – De uitgestoten smelt vormt de karakteristieke lasrups (lasbraam). Een consistente rups is een kwaliteitsindicator, maar vormt daarna ook functionele en esthetische uitdagingen.
De parametersdrie-eenheid: temperatuur, tijd, druk
De kwaliteit van de las wordt niet alleen bepaald door de machine, maar door de nauwkeurige wisselwerking van drie parameters voor elk profielsysteem:
Temperatuur: De spiegeltemperatuur moet binnen een smal bereik liggen. Te hoog → materiaalafbraak, HCl-vrijgave, brosse verbinding. Te laag → onvolledige versmelting, zwakke “koude las”.
Tijd: Omvat voorverwarmtijd, omschakeltijd en afkoeltijd. Elke tijd hangt af van profielgeometrie, wanddikte, kleur en omgevingsomstandigheden.
Druk: Omvat voorverwarmdruk en verbindingsdruk. Voorverwarmdruk zorgt voor contact met de spiegel; verbindingsdruk zorgt voor interdiffusie en het wegnemen van defecten. Onjuiste druk leidt tot uitgehongerde verbindingen of onvoldoende menging.
De lasrups: indicator en uitdaging
Hoewel een consistente lasrups juiste procesparameters aangeeft, is het ook een uitdaging:
Functioneel probleem: Binnen een raamkozijn moet een deel van de rups worden verwijderd zodat het glas en het beslag correct passen.
Esthetisch probleem: Op zichtbaar buitenoppervlak kan de rups er lelijk uitzien en is nabehandeling nodig.
Daarom kwamen reinigingsmachines (hoekafwerkers) standaard in gebruik, en daarom werden zero-seam-technologieën ontwikkeld.
Machinetypes: de juiste oplossing voor elke behoefte
De markt voor PVC-profiel lasmachines is gesegmenteerd op basis van vereiste productiviteit, flexibiliteit en automatiseringsniveau.
Eenkops machines (1-kops)
Cyclus: één hoek per keer; 4 bewerkingen voor een volledig frame.
Voordelen: lage investering, kleine voetafdruk, hoge flexibiliteit (speciale vormen, reparaties).
Nadelen: lage doorvoer, hoge arbeidskosten per eenheid, maatnauwkeurigheid sterk afhankelijk van de vaardigheid van de operator.
Ideaal voor: kleine werkplaatsen, speciale bouwopdrachten.
Tweekops machines (2-kops)
Twee laseenheden: ofwel in een 90° hoekopstelling (V-las) of parallel voor tussenstijlen/T-profielen.
Voordelen: sneller dan eenkops, flexibeler dan vierkops, middelgrote investering.
Nadelen: vereist nog steeds meerdere doorgangen voor een volledig frame, maatnauwkeurigheid lager dan bij vierkops.
Ideaal voor: mkb-bedrijven die een hogere output nodig hebben maar niet het volledige vierkopsniveau.
Vierkops machines (4-kops) – industriële standaard
Vier laseenheden in vierkante opstelling; volledig frame in één cyclus gelast.
Voordelen: maximale doorvoer (vaak <3 minuten per frame), hoogste maatnauwkeurigheid en hoekprecisie.
Nadelen: hoge investering, grote voetafdruk, minder flexibel voor speciale hoeken (hoewel moderne machines vaak hoekvariatie bieden).
Ideaal voor: industriële raamproducenten met middelgrote/hoge volumes.
Zes-/achtkops machines (6-kops / 8-kops) – categorie hoge output
Ontworpen voor massaproductie: bijvoorbeeld een zes-kops machine kan een volledig frame inclusief een vaste tussenstijl lassen; achtkops machines kunnen twee vleugelramen of complexe deuren gelijktijdig lassen.
Voordelen: hoogste output per tijdseenheid.
Nadelen: zeer hoge investering, minimale flexibiliteit, alleen economisch voor zeer grote aantallen identieke onderdelen.
Ideaal voor: grootschalige industriële of gevelproducenten.
Horizontale versus verticale systemen
Naast het aantal koppen verschillen machines ook in oriëntatie:
Horizontaal: Profielen liggen plat; de meest voorkomende opstelling vanwege het gemak van laden en integratie in vlakke productielijnen.
Verticaal: Profielen staan rechtop; deze opstelling is vaak ruimte-efficiënter en beter geschikt voor geavanceerde logistieke integratie (bufferopslag, transferwagens). Zwaartekracht kan de positionering ondersteunen.
Dominante toepassing: specialisatie in de raamindustrie
Hoewel de term “profiel lasmachine” breder is, blijft de belangrijkste drijfveer de raam- en deurenindustrie. De lasmachine is de bottleneck en het belangrijkste kwaliteitscontrolepunt van de productieketen.
Esthetische uitdaging: gekleurde & gecoate profielen
Het succes van het PVC-raam bracht ook een nieuwe esthetische vraag met zich mee. Witte profielen waren standaard; trendkleuren (bijv. antraciet) en houtnerfdecors brachten aanzienlijke nieuwe uitdagingen met zich mee.
Probleem: Traditioneel lassen produceert een zichtbare lasrups (bijv. 2 mm hoog). De daaropvolgende reinigingsstap verwijdert de rups, maar ook een deel van de decorfolie of de oppervlaktelaag, waardoor de onderliggende (vaak witte) PVC-kern zichtbaar wordt. Het resultaat is een lelijke “socket”-groef in het verstek.
Handmatige omweg: dure, inconsistente en weergevoelige bijwerking met correctiepennen.
Revolutie: zero-seam-technologie (V-Perfect / naadloos lassen)
Machinebouwers reageerden met zero-seam-technologie, vaak op de markt gebracht als V-Perfect, naadloos lassen of contourvolgend lassen.
Hoe zero-seam werkt
Verschillende technische benaderingen worden vaak gecombineerd:
Beadbeperking (bijv. 0,2 mm): Eenvoudige vorm: messen of begrenzers aan de hete plaat of bekken beperken de overtollige smelt tot een minimale hoeveelheid. Er blijft een nauwelijks zichtbare naad over en er is geen cosmetische reiniging nodig.
Vormen/verplaatsen: Geavanceerde machines gebruiken beweegbare gereedschappen om het gesmolten materiaal naar binnen (in kamers) of in onzichtbare holtes te leiden, waardoor een uitwendige lasrups wordt vermeden.
Thermische vormgeving (V-Perfect): Speciale verwarmde gereedschappen “strijken” het verstek tijdens het afkoelen, waardoor de folie-uiteinden perfect worden uitgelijnd. Extreem nauwkeurige versteksnedes zijn vereist.
Voordelen van naadloze hoeken
Voor fabrikanten: elimineert handmatige kleurbijwerking, verlaagt de arbeidskosten, verhoogt de procesbetrouwbaarheid en maakt premiumproducten mogelijk.
Voor eindklanten: visueel foutloze hoeken, hogere waargenomen waarde, gemakkelijker schoonmaken (geen groef voor vuilophoping).
Bedrijven zoals Evomatec hebben deze uiterst precieze, proceszekere machineoplossingen ontwikkeld, waardoor raamfabrikanten toegang krijgen tot toonaangevende randtechnologie.
Integratie in de productielijn: las- en reinigingslijn
Een PVC-profiel lasmachine wordt industrieel zelden op zichzelf gebruikt — het is de tempo bepalende schakel in een las- & reinigingslijn.
Waarom het zelden zelfstandig is
Zelfs bij zero-seam buitenhoeken ontstaan binnenin nog steeds lasrupsen (in de glasuitsparing, het beslagvlak, de afdichtingsgroef) en die moeten worden verwijderd zodat glas, afdichtingen en beslag correct kunnen worden gemonteerd.
Hoekreinigingsmachine (hoekafwerker)
Onmiddellijk na de lasmachine (vaak via een koeltafel of automatisch overdrachtsysteem) wordt het frame naar de hoekreinigingsmachine gebracht. Het frame wordt vastgeklemd en vervolgens in enkele seconden met meerdere gereedschappen (messen, frezen, boren) bewerkt om alle hoekgebieden schoon te maken en af te werken.
Coördinatie en taktijd
De efficiëntie van de gehele lijn hangt af van hoe goed de las- en reinigingsmachines op elkaar zijn afgestemd. De cyclustijd van de lasmachine (bijv. 2-3 minuten per frame) bepaalt het tempo. De reiniger moet alle vier hoeken binnen diezelfde tijd verwerken.
Kwaliteitsborging, onderhoud en veiligheid
Een PVC-profiel lasmachine is een precisie-instrument. Zij levert alleen consequent hoge resultaten als zij goed wordt onderhouden en gekalibreerd.
Nauwkeurige parametrisering (receptbesturing)
Zoals eerder vermeld is het “recept” (temperatuur, tijd, druk) allesbepalend. Een raamproducent verwerkt vaak meerdere profielsysteemen (5-kamer, 7-kamer, deurprofiel). Elk profiel vereist een gevalideerd lasprogramma in de machinebesturing. Kwaliteitsborging begint met een nauwkeurige bepaling van de parameters, vaak gevalideerd via destructieve hoeksterktetests.
Veelvoorkomende foutbronnen en onderhoud
PTFE- (Teflon-)coating: De antiaanbaklaag op de lasspiegels is het belangrijkste slijtageonderdeel. Deze moet dagelijks worden gecontroleerd; verbrande PVC-residuen verslechteren de warmteoverdracht en veroorzaken optische defecten. De folie moet regelmatig worden vervangen.
Klembekken (contourbekken): PVC-stof of spaanders hopen zich op en verstoren de positionering van het profiel.
Geleidingen en pneumatica/hydraulica: Alle bewegende elementen moeten soepel en nauwkeurig functioneren; pneumatische drukken moeten constant blijven om de juiste voorverwarmings- en verbindingskrachten te behouden.
CE-conformiteit en operationele veiligheid
Industriële lasmachines brengen ernstige risico’s met zich mee: temperaturen van >250 °C, hoge verbindingskrachten (enkele tonnen), snel bewegende zware assemblages. Naleving van de Europese machinerichtlijnen (CE) is verplicht. Noodzakelijke voorzieningen zijn onder meer: beschermende afschermingen, lichtgordijnen, bediening met twee handen voor het laden, noodstopcircuits. Tijdens acceptatie of modernisering is de hoogste expertise vereist. Op basis van onze uitgebreide projectervaring bij Evomatec zorgen wij ervoor dat alle inspecties met de grootste zorg zowel kwaliteit als CE-conforme veiligheid omvatten.
Economische overwegingen: kosten, ROI & efficiëntie
De aanschaf van een PVC-profiel lasmachine is een van de grootste afzonderlijke investeringen voor een raam- of profielproductiefaciliteit.
Overzicht van aanschafkosten (CAPEX)
De investering varieert sterk afhankelijk van het aantal koppen, het automatiseringsniveau en de zero-seam-mogelijkheid:
Gebruikte eenkops machines: vanaf enkele duizenden euro’s.
Nieuwe hoogwaardige eenkops machine (hoekinstelbaar): ~€15.000 – €30.000.
Nieuwe tweekops machines: ~€35.000 – €70.000.
Nieuwe vierkops machines (standaard, conventioneel): ~€90.000 – €160.000.
Geïntegreerde las- en reinigingslijn (4-kops, zero-seam, automatisering): ~€250.000 – €500.000+.
Operationele kosten (OPEX): energie, personeel, onderhoud
Investering is slechts de helft van het verhaal — de lopende kosten zijn cruciaal:
Energie: Het verwarmen van grote lasspiegels is de belangrijkste stroomverbruiker. Moderne machines hebben geoptimaliseerde verwarmingscycli en isolatie, maar het verbruik blijft aanzienlijk.
Personeel: Het grootste besparingspotentieel. Een vierkops lijn heeft idealiter slechts één operator nodig, terwijl voor equivalente productie op eenkops machines meerdere operators nodig zijn.
Verbruiksartikelen: Regelmatige vervanging van PTFE-folies, messen en frezen in de hoekreinigingsmachine.
Voorbeeld van ROI-berekening
Stel dat een fabriek 50 raamkozijnen per dag moet produceren (8-uursploeg).
Scenario 1: eenkops machine
Cyclusduur per hoek: ~3-4 minuten (incl. handling)
Per frame (4 hoeken): ~12-16 minuten
Voor 50 frames: ~600-800 minuten (10-13 uur) – niet haalbaar in één ploeg met één machine; er zouden minstens twee machines en twee operators nodig zijn.Scenario 2: vierkops machine
Cyclusduur per frame (alle 4 hoeken gelijktijdig gelast): ~3 minuten (incl. handling)
Voor 50 frames: ~150 minuten (~2,5 uur)
Eén machine, één operator dekt de ploeg moeiteloos en heeft nog tijd voor andere taken (logistiek, kwaliteitscontrole).
De investering in de vierkops machine verdient zich vaak snel terug door arbeidsbesparing en verhoogde productiecapaciteit.
Nieuw versus gebruikt: waar rekening mee houden?
Gebruikte machines kunnen een kosteneffectieve instap bieden, maar brengen risico’s met zich mee:
Mechanische slijtage: Geleidingen en spindel kunnen versleten zijn, wat tot maatfouten leidt.
Oude besturingssystemen: Reserveonderdelen voor verouderde PLC-generaties zijn mogelijk niet beschikbaar.
Technologiekloof: Ondersteunen zelden zero-seam.
Veiligheidsconformiteit: Oudere machines voldoen mogelijk niet aan de huidige CE-normen.
Een professionele inspectie is verplicht. Met onze brede ervaring zorgen wij ervoor dat elke beoordeling de volledige CE-conformiteit en productiekwaliteit in detail dekt.
Toekomstperspectief: PVC-profiel lassen in Industrie 4.0
De ontwikkeling van PVC-profiel lasmachines is verre van voltooid. De trends van de “slimme fabriek” bepalen de volgende generatie van deze systemen.
Volledige automatisering & robotica (onbemande lascellen)
De volgende stap is de “lights-out” lascel: robotarmen laden profielen van de zaag in de lasmachine, nemen afgewerkte frames weg, geven ze door aan de hoekreiniger, stapelen ze op wagens of transporteren ze naar het volgende station.
Netwerken, dataverzameling & voorspellend onderhoud
De lasmachine is volledig geïntegreerd in digitale productplanning (ERP/PPS). Een barcodescanner leest het profiellabel bij binnenkomst; het juiste “recept” wordt geladen en afmetingen worden automatisch ingesteld. Tegelijkertijd stuurt de machine statusgegevens (OEE, aantallen, storingen) terug naar het controlecentrum. Sensoren bewaken slijtageonderdelen (bijv. PTFE-folie) en voorspellen vervangingen (predictive maintenance) voordat kwaliteitsverlies optreedt.
Energie-efficiëntie & duurzaamheid (lassen van profielen met gerecycleerde kern)
Door de stijgende energiekosten wordt de efficiëntie van verwarmingselementen geoptimaliseerd (snellere opwarming, betere isolatie). Een andere trend: het lassen van profielen met gerecycleerd kernmateriaal (buitenlaag nieuw materiaal, binnenkern gerecycled PVC). Deze profielen smelten anders en vereisen een geavanceerde temperatuurregeling.
AI-ondersteunde procesoptimalisatie
De toekomst is de zelfoptimaliserende machine. Vision-systemen (optische inspectie) of smeltviscositeitssensoren zouden afwijkingen (bijv. door variatie in materiaallot) in realtime kunnen detecteren. Een kunstmatige intelligentie-engine zou lasparameters (temperatuur, druk) dynamisch kunnen aanpassen om een perfecte verbinding te garanderen.
Nieuwe verbindings-technologieën
Hoewel spiegellassen tegenwoordig domineert, worden alternatieven onderzocht. Laserlassen van kunststoffen biedt potentieel voor ultrafijne naden — maar voor complexe profielgeometrieën en PVC (dat lasers slecht absorbeert) blijft het duur en technisch uitdagend.
Evomatec als partner voor moderne profielverwerking
De keuze voor de juiste PVC-profiel lasmachine is een strategische beslissing die veel verder gaat dan de aanschaf van de machine. Het vereist een diep begrip van het volledige proces — van zaag tot logistiek.
Als ervaren partner in machinebouw analyseert Evomatec uw precieze eisen: beoogde aantallen per eenheid, profieltypes, zero-seam-strategie. Op basis daarvan configureren wij niet alleen een machine, maar een holistisch productieconcept.
Een machine is slechts zo goed als de service erachter. Onze jarenlange projectervaring garandeert dat alle ingebruikname, service en inspecties onder de strengste kwaliteits- en CE-veiligheidsnormen worden uitgevoerd.
FAQ – Veelgestelde vragen
Wat is het verschil tussen een eenkops en een vierkops PVC-profiel lasmachine?
Een eenkops lasmachine last slechts één hoek tegelijk. De operator moet het frame vier keer handmatig laden en positioneren. Het is traag maar flexibel (ideaal voor speciale hoeken) en kosteneffectief voor kleine volumes.
Een vierkops lasmachine last alle vier hoeken van een frame (bijvoorbeeld een raamkozijn) gelijktijdig in één cyclus. Zij is uiterst snel, maatvast en de standaard voor industriële serieproductie.
Wat betekent “spiegellassen” (lasstompen met hete plaat) voor PVC-profielen?
Spiegellassen is het standaard verbindingsproces voor thermoplastische profielen. Een “lasspiegel” (een vlakke verwarmingsplaat met PTFE-coating) wordt tot een precieze temperatuur verhit (bijv. 240-260 °C voor PVC). De twee profileinden worden ertegen gedrukt totdat ze plastisch worden. Vervolgens wordt de plaat snel verwijderd en worden de gesmolten einden onder druk tegen elkaar geperst totdat ze afkoelen en een permanente, homogene materiaalverbinding vormen.
Waarom is “zero-seam”-technologie belangrijk voor gekleurde PVC-profielen?
Bij traditioneel lassen ontstaat een lasrups (smeltoverschot). Voor gekleurde of gecoate profielen (bijv. houtnerf) moet deze rups in een daaropvolgend reinigingsproces worden weggefreesd, waardoor de kleur- of folielaag op de hoek wordt verwijderd en de (vaak witte) PVC-kern zichtbaar wordt. Deze zichtbare groef bederft de esthetiek. Zero-seam-technologie (bijv. V-Perfect) is een moderne lasmethode die het lasoverschot naar binnen leidt of zo vormt dat de folie-uiteinden netjes op elkaar aansluiten. Het resultaat is een optisch foutloze, schone hoek die geen handmatige bijwerking vereist.
Vraag een gratis adviesgesprek aan: Klik hier