Engels
 Duits
 Frans
 Spaans
 Portugees
 Italiaans
 Pools
 Turks
 Roemeens
 Grieks
 Bulgaars
 Russisch
 Arabisch
 Hindi
 Nederlands
 Tsjechisch
 Servisch
 Zweeds
 Braziliaans Portugees
 Indonesisch
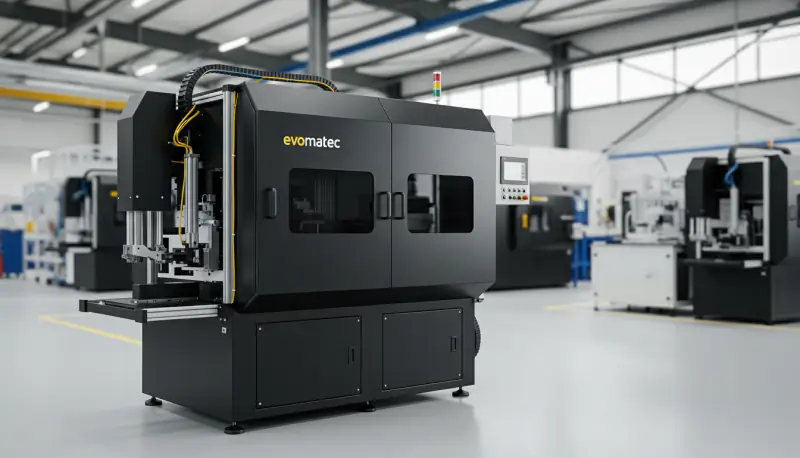
Lasmachine voor uPVC-kunststofprofielen
De lasmachine voor kunststofprofielen: technologie, toepassingen en de toekomst van verbindingstechnologie
De lasmachine voor kunststofprofielen is een fundamentele pijler van de moderne industriële productie. Overal waar holkamer- of massieve profielen van thermoplastische kunststoffen permanent, dicht en stabiel met elkaar moeten worden verbonden, worden deze zeer geavanceerde systemen ingezet. Hoewel hun meest prominente toepassing ongetwijfeld ligt in de productie van PVC-ramen en -deuren, reikt hun betekenis veel verder dan dat. Deze machines vormen de technologische kern die individueel gezaagde profielen omzet in een functioneel, monolithisch en duurzaam eindproduct.
In een tijdperk dat wordt gevormd door automatisering, precisie en esthetische perfectie, bepaalt de prestatie van een profiel-lasmachine de kwaliteit en kostenefficiëntie van volledige productielijnen. Van de flexibele machine met één kop voor speciale constructies tot de volledig geautomatiseerde las- en reinigingslijn met vier koppen en zero-seam-technologie – het aanbod is enorm.
Dit uitgebreide technische artikel belicht elk aspect van de lasmachine voor kunststofprofielen. We duiken diep in de onderliggende fysica van het lasproces, analyseren de verschillende machinetypen, bespreken de revolutionaire ontwikkelingen in de raamindustrie en bekijken de economische factoren en toekomstige trends van deze onmisbare technologie.
Wat is een lasmachine voor kunststofprofielen precies?
Voordat we de complexe details analyseren, zijn een duidelijke definitie en afbakening nodig. Wat bedoelen we precies wanneer we de term “profiel-lasmachine” gebruiken?
Basisdefinitie en functie
Een lasmachine voor kunststofprofielen is een industrieel systeem dat specifiek is ontworpen om de uiteinden (verstekken of stompe verbindingen) van profielen van thermoplastische kunststoffen onlosmakelijk met behulp van warmte en druk te verbinden.
De kernfunctie is het produceren van een materiaalgebonden verbinding. In tegenstelling tot een vormsluitende (bijv. schroeven) of krachtsluitende (bijv. klemmen) verbinding, worden de moleculaire ketens van de te verbinden onderdelen door smelten (plastificeren) en vervolgens samenpersen opnieuw verstrengeld (interdiffusie). Na afkoeling ontstaat een homogene, monolithische verbinding die idealiter dezelfde – of zelfs hogere – sterkte heeft als het basismateriaal zelf.
Afbakening: waarom lassen en niet verlijmen of schroeven?
De keuze voor het lassen van kunststofprofielen is niet willekeurig, maar een technische noodzaak die voortvloeit uit geometrie en materiaal.
Nadelen van mechanische verbindingen (schroeven/hoekverbinders): De meeste kunststofprofielen (vooral in de raamconstructie) zijn holkamerprofielen. Een mechanische verbinding met hoekverbinders, zoals vaak wordt gebruikt bij aluminium ramen, zou de kamers niet afdichten. De gevolgen: onvoldoende dichtheid tegen water en lucht, aanzienlijke koudebruggen (slechte isolatiewaarden) en vaak onvoldoende statische sterkte bij de verstekhoek.
Nadelen van verlijming: Industriële verlijming is een complex proces. Het vereist een extreem schoon oppervlak, nauwkeurige dosering, lange uithardingstijden (wat de cyclustijden enorm vertraagt) en is gevoelig voor verwerkingsfouten. Bovendien is de langdurige bestendigheid van lijmen tegen UV-straling en weersinvloeden vaak lager dan die van een homogene lasnaad.
Lassen elimineert al deze nadelen: het is extreem snel (cyclustijden van slechts enkele minuten), absoluut dicht, zeer stabiel en het proces kan perfect worden geautomatiseerd en bewaakt.
Welke kunststoffen kunnen worden gelast?
De technologie is beperkt tot thermoplasten – kunststoffen die zacht worden bij toepassing van warmte en bij afkoeling weer hard worden. Thermoharders of elastomeren kunnen op deze manier niet worden gelast.
De veruit belangrijkste materiaalgroep voor profiel-lasmachines is:
Polyvinylchloride (hard PVC, PVC-U): Het dominante materiaal in raam- en deurconstructie evenals in veel bouwprofielen (bijv. kabelgoten, bekledingen).
Polyethyleen (PE) en polypropyleen (PP): Ook gebruikt voor technische profielen, in de pijpleidingbouw en in de apparatenbouw.
Andere thermoplasten (PMMA, PC): Worden gebruikt voor speciale technische of optische profielen.
Vanwege de marktrelevantie richt dit artikel zich voornamelijk op de meest ontwikkelde toepassing: het lassen van PVC-profielen voor de raamindustrie.
De kerntechnologie: stomplassen met verwarmd gereedschap (spiegellassen)
Er bestaan verschillende kunststoflasmethoden (hete lucht, ultrasoon, laser), maar voor het verbinden van profielen heeft één methode zich gevestigd als de onbetwiste “gouden standaard”: stomplassen met verwarmd gereedschap, doorgaans aangeduid als spiegellassen.
Waarom spiegellassen ideaal is voor profielen
Profielen, vooral raamprofielen, hebben complexe doorsneden met veel interne wanden (kamers). Om een stabiele verbinding te garanderen, alle deze wanden en de buitenwanden gelijktijdig, gelijkmatig en tot voldoende diepte worden verwarmd en gesmolten.
Spiegellassen bereikt dit door een vlak, nauwkeurig temperatuurgeregeld verwarmingselement – de “spiegel” – in direct contact met de profieleinden te brengen als warmteoverdrachtoppervlak.
Het lasproces in drie fasen (in detail)
De volledige cyclus van een moderne machine, die vaak slechts enkele minuten duurt, is een nauw gechoreografeerd fysisch proces.
Fase 1: opspannen en positioneren
De gezaagde profielen (bijv. in een 45-graden verstek) worden in de machine geplaatst. Daar worden ze vastgezet door pneumatische of hydraulische kleminrichtingen. Deze klemunits zijn niet vlak, maar ontworpen als contourbekken (opslaggereedschappen) – ze vormen een exact negatief van het profiel. Dit is cruciaal om te voorkomen dat het holkamerprofiel onder de hoge lasdruk inklapt of vervormt. De profielen worden met een nauwkeurigheid van enkele honderdsten van een millimeter gepositioneerd.
Fase 2: verwarming (plastificering)
Dit is het hart van het proces: het verwarmingselement, de “lasspiegel”, beweegt tussen de twee te verbinden profieleinden. Deze spiegel is een massieve metalen plaat (vaak van gietaluminium), elektrisch verwarmd en nauwkeurig geregeld tot de doeltemperatuur (voor hard PVC doorgaans 240 °C tot 260 °C).
De profieleinden worden nu tegen de spiegel gedrukt met een gedefinieerde verwarmingsdruk. De spiegel zelf is voorzien van een anti-aanbaklaag (meestal PTFE/Teflon), zodat het gesmolten PVC niet hecht. Tijdens de verwarmingstijd (bijv. 20–40 seconden) dringt de warmte het materiaal binnen en plastificeert het tot een gedefinieerde diepte (bijv. 2–3 mm).
Fase 3: omsteltijd, samenvoegen en afkoelen
Dit is de meest kritieke fase:
Omsteltijd: De profielen trekken zich minimaal terug van de spiegel, en de spiegel beweegt razendsnel uit de verbindingszone (vaak in < 2 seconden). Deze omsteltijd moet extreem kort zijn. Als de smelt aan het oppervlak afkoelt, vormt zich een “huid” (oxidatie), wat de daaropvolgende moleculaire diffusie enorm schaadt en leidt tot een “koude las”.
Samenvoegen: Daarna worden de twee geplastificeerde profieleinden met hoge verbindingsdruksamengeperst. Deze druk verdringt luchtinsluitingen en zorgt voor volledige vermenging (interdiffusie) van de polymeerketens.
Verplaatsing (lasrups): De verbindingsdruk perst overtollig gesmolten materiaal uit de verbinding. Hierdoor ontstaat de karakteristieke lasrups (ook wel lasnaadverdikking genoemd).
Afkoeling: De profielen worden onder druk (of een verminderde houddruk) in de contourbekken vastgehouden gedurende de vastgestelde koeltijd. Tijdens deze periode koelt de smelt onder de glasovergangstemperatuur af en stolt. Als de klemming te vroeg wordt losgelaten, zullen krimpspanningen in het kunststof de verbinding onmiddellijk doen barsten.
De lasrups: indicator en uitdaging
De lasrups is een tweesnijdend zwaard. Enerzijds is het een belangrijke kwaliteitsindicator: een gelijkmatige, volledig gevormde rups signaleert aan de operator dat temperatuur, tijd en druk correct waren en dat de hele verbindingszone volledig is gesmolten.
Anderzijds is het een uitdaging:
Functioneel: Binnen in een raamframe (in de beglazingssponning of beslaggroef) hindert de rups de montage van glas en beslag.
Esthetisch: Op zichtbare oppervlakken is de rups een visuele onvolkomenheid.
Daarom volgt op het lassen bijna altijd het “reinigen” van de hoeken – een proces dat de ontwikkeling van lasmachines sterk heeft beïnvloed.
Machinetypen: van werkplaatsapparatuur tot industriële lijnen
De markt voor profiel-lasmachines is sterk gesegmenteerd en gericht op de vereiste productiviteit, flexibiliteit en mate van automatisering.
Lasmachines met één kop (1-kops)
Dit is de basisversie. Hij heeft één laseenheid.
Werking: Om een volledig frame (4 hoeken) te lassen, moet de operator de profielen vier keer achtereen inbrengen en positioneren en elke keer de lascyclus starten.
Voordelen: Laagste investeringskosten, kleine footprint, maximale flexibiliteit. Moderne machines met één kop kunnen vaak hoeken traploos van 30° tot 180° lassen, waardoor ze ideaal zijn voor speciale constructies (schuine ramen, bogen, geveltoppen).
Nadelen: Zeer lage productiviteit, hoge arbeidskosten per eenheid. De maatnauwkeurigheid en hoekprecisie van het afgewerkte frame zijn sterk afhankelijk van de nauwkeurigheid van de zaagsneden en de zorgvuldigheid van de operator.
Toepassingen: Kleine werkplaatsen, reparatiewerkplaatsen, afdelingen voor speciale constructies in grote bedrijven.
Lasmachines met twee koppen (2-kops)
De flexibele middenweg, vaak in twee varianten:
V-lassen (hoeklassen): Twee units opgesteld onder 90 graden die één hoek lassen.
Parallel lassen (stijl-lassen): Twee units die parallel werken, ideaal voor het lassen van tussenstijlen of T-verbindingen.
Voordelen: Aanzienlijk sneller dan machines met één kop, flexibeler dan machines met vier koppen.
Nadelen: Voor een gesloten frame zijn nog steeds ten minste twee werkstappen nodig (bijv. twee U-vormige helften lassen en deze daarna sluiten).
Toepassingen: Middelgrote bedrijven (mkb) die hogere productiviteit nodig hebben, maar terugschrikken voor de investering of benutting van een machine met vier koppen.
Lasmachines met vier koppen (4-kops)
De onbetwiste industriële standaard voor serieproductie van ramen en deuren.
Werking: Vier laseenheden zijn in een vierkant opgesteld. De operator plaatst alle vier de gezaagde profielen van het frame tegelijk. De machine klemt, positioneert en last alle vier hoeken gelijktijdig in één werkcyclus.
Voordelen: Extreem hoge productiviteit (cyclustijden vaak onder 3 minuten per compleet frame). Onovertroffen precisie, maatnauwkeurigheid en hoekprecisie, omdat het frame als geheel wordt opgespannen en verbonden.
Nadelen: Hoge investeringskosten, grote footprint, lagere flexibiliteit voor speciale hoeken (hoewel moderne machines dit vaak ook variabel aankunnen).
Toepassingen: Industriële raamfabrikanten met middelgrote tot hoge productievolumes.
Machines met zes en acht koppen (6-kops / 8-kops)
De hoogprestatiesklasse voor massaproductie.
Werking: Een machine met zes koppen kan bijvoorbeeld in één cyclus een frame inclusief een vaste, gelaste stijl produceren. Machines met acht koppen kunnen twee kleinere raamvleugels gelijktijdig lassen of complexere deurkaders.
Voordelen: De hoogst mogelijke output per tijdseenheid.
Nadelen: Zeer hoge investering, zeer lage flexibiliteit, alleen rendabel bij zeer grote aantallen identieke types.
Toepassingen: Grote industrie, projectfabrikanten.
Horizontale vs. verticale lassystemen
Naast het aantal koppen wordt ook onderscheid gemaakt op basis van oriëntatie:
Horizontaal (standaard): De profielen liggen vlak. Dit is het meest gangbare ontwerp, omdat het ergonomisch te laden is en eenvoudig in vlakke productielijnen kan worden geïntegreerd.
Verticaal: De profielen staan rechtop. Deze uitvoering bespaart vaak meer ruimte en kan perfect worden geïntegreerd in geautomatiseerde logistieke concepten met bufferopslag en transportwagens.
De belangrijkste toepassing: specialisatie in de PVC-raamindustrie
Hoewel de overkoepelende term “kunststofprofielen” is, wordt 90% van de ontwikkeling van deze machines gedreven door de raam- en deurindustrie. Hier is de lasmachine de knelpuntfactor en kwaliteitsdrijver van de volledige productie.
De uitdaging: gekleurde en gelamineerde profielen
Het succesverhaal van kunststoframen bracht een nieuwe uitdaging: esthetiek. Terwijl lasnaden op witte profielen na het reinigen nauwelijks zichtbaar waren, veranderde dit met de komst van gekleurde (door en door gekleurde) en vooral gelamineerde profielen (houtdecor, antraciet).
Het probleem: de traditionele lasrups (bijv. 2 mm hoog) wordt in de volgende stap door een hoekreinigingsmachineverwijderd. Deze frees verwijdert niet alleen de rups, maar ook de onderliggende laminaat- of kleurlaag. Het resultaat is een lelijke, kale (vaak witte) “bewerkingsgroef” bij de verstekhoek, die het hoogwaardige uiterlijk verstoort.
Decennialang was de oplossing hiervoor een handmatig, duur en foutgevoelig proces: de hoek opnieuw inkleuren met een speciale retoucheerpen.
De revolutie: zero-joint-technologie (V-Perfect / naadloos lassen)
Het antwoord van de machinebouwindustrie op dit enorme kwaliteitsprobleem was de ontwikkeling van “zero-joint”-technologie, bekend onder verschillende merknamen.
Het doel van deze technologie is niet om de lasrups ongecontroleerd op zichtbare buitenoppervlakken überhaupt te laten ontstaan, maar om deze gericht te vormen of te verplaatsen.
Hoe naadloos lassen werkt
Er zijn verschillende technische benaderingen, vaak in combinatie gebruikt:
Mechanische begrenzing (bijv. 0.2 mm): De eenvoudigste vorm. Messen of begrenzers die op de lasspiegel of in de opspanklauwen zijn gemonteerd, beperken de smelt tijdens het samenvoegen tot een minimum (bijv. 0.2 mm). Het resultaat is een piepkleine, nauwelijks zichtbare naad.
Vormen/verplaatsen: Zeer geavanceerde machines gebruiken beweegbare gereedschappen (sledes, messen) die het geplastificeerde materiaal tijdens het samenvoegproces actief naar binnen verplaatsen (in de kamers) of naar gedefinieerde, niet-zichtbare gebieden (bijv. de afdichtingsgroef).
Thermovormen (V-Perfect): Bij deze aanpak wordt de verstekhoek (V-snit) perfect samengebracht. Speciaal gevormde, vaak verwarmde gereedschappen “strijken” de hoek tijdens de afkoelfase. Het laminaat aan de rand wordt licht hervormd en sluit perfect aan.
Het resultaat is een visueel onberispelijke hoek die eruitziet alsof hij uit één stuk is gemaakt, vergelijkbaar met een perfecte verstekverbinding op een houten raam. Voor fabrikanten van gekleurde ramen is deze technologie tegenwoordig een cruciaal concurrentievoordeel, omdat de volledige handmatige retoucheerstap verdwijnt. Bedrijven zoals Evomatec specialiseren zich in het integreren van dergelijke zeer geavanceerde zero-joint-oplossingen in productieprocessen met een hoge procesbetrouwbaarheid.
Systeemcontext: de las- en reinigingslijn
In de industriële productie werkt een lasmachine voor kunststofprofielen nooit op zichzelf. Zij is bijna altijd de pacemaker van een geïntegreerde “las- en reinigingslijn”.
Waarom de lasmachine zelden op zichzelf staat
Zoals vermeld moet de lasrups worden verwijderd. Zelfs met zero-joint-machines die de buitenste rups binnenste rups (in de beglazingssponning en beslaggroef) blijft bestaan en moet worden verwijderd om latere montage van glas en beslag mogelijk te maken.
Functie van de hoekreinigingsmachine
Direct na de lasmachine (vaak gescheiden door een koeltafel of een automatisch draai- en transfersysteem) komt de hoekreinigingsmachine (of CNC-hoekreiniger). Het frame wordt automatisch overgedragen en opgespannen. Vervolgens gebruikt de machine diverse gereedschappen (messen, frezen, boren) om binnen enkele seconden over de vers gelaste hoek te gaan en alle relevante contouren te reinigen.
Integratie en cyclustijd
De efficiëntie van de volledige lijn hangt ervan af hoe goed de lasmachine en hoekreiniger op elkaar zijn afgestemd. De cyclustijd van de lasmachine (bijv. 2–3 minuten per frame) bepaalt het tempo van de hele lijn. De hoekreiniger moet alle vier hoeken binnen dezelfde tijd kunnen reinigen voordat het volgende frame uit de lasmachine komt.
Buiten ramen: aanvullende toepassingsgebieden voor profiel-lasmachines
Hoewel de raamindustrie de technologiedrijver is, is het gebruik van profiel-lasmachines veel breder. De generieke term “kunststofprofielen” omvat veel sectoren.
Leiding- en apparatenbouw (PE/PP)
In installatie- en tankbouw evenals in grootschalige leidingbouw (bijv. voor gas, water, chemicaliën) worden massieve profielen en platen van PE (polyethyleen) of PP (polypropyleen) gelast. Ook hier wordt spiegellassen (stomplassen met verwarmd gereedschap) gebruikt, vaak met mobiele of speciaal aangepaste machines voor grote diameters en wanddiktes.
Meubilair, beurs- en winkelinrichting
Fabrikanten van technisch meubilair, displaysystemen of winkelinrichtingselementen gebruiken vaak speciale kunststofprofielen (bijv. voor ladesystemen, bekledingen of frameconstructies) die gelast in plaats van geschroefd worden om een strakke uitstraling en hoge stabiliteit te bereiken.
Technische bekledingen en bouwprofielen
In de bouwsector worden verschillende profielen (bijv. kabelgoten, luchtkanalen, gevelonderconstructies) van PVC of andere thermoplasten gebruikt. Overal waar dichte en stabiele hoek- of stompe verbindingen nodig zijn, worden aangepaste profiel-lasmachines ingezet.
Automobiel- en voertuigbouw
Ook in de voertuigbouw (zij het minder vaak) worden meerkamerprofielen gebruikt voor lichtgewicht constructies, afdichtingsdragers of interieurbekledingen, die worden verbonden met aangepaste lasprocessen (vaak ook trillings- of ultrasoonlassen). Lassen met verwarmd gereedschap is hier een van de opties.
Kritieke succesfactoren: parameters, onderhoud en kwaliteitsborging
Een lasmachine voor kunststofprofielen is een precisiesysteem. Zij levert alleen constant resultaten van hoge kwaliteit als zij optimaal wordt onderhouden en gekalibreerd.
Het “receptenboek”: het belang van lasparameters
De “heilige drie-eenheid” van het lassen is temperatuur, tijd en druk. Deze parameters zijn geen universele waarden; ze moeten voor elk afzonderlijk profielsysteem exact worden bepaald en als een “recept” in de machinebesturing (PLC) worden opgeslagen.
Factoren die het recept beïnvloeden:
Materiaal: PVC-formuleringen verschillen (stabilisatoren, krijtgehalte).
Geometrie: Een 7-kamerprofiel met dikke wanden heeft meer verwarmingstijd nodig dan een 3-kamerprofiel.
Kleur: Donkere profielen (bijv. antraciet) absorberen en houden warmte anders vast dan witte.
Omgeving: Zelfs de omgevingstemperatuur in de productiehal (zomer vs. winter) kan aanpassing van parameters vereisen.
Typische foutbronnen en probleemoplossing
Onjuiste parameterinstelling of onvoldoende onderhoud leiden onvermijdelijk tot afkeur:
“Koude las” (onvoldoende sterkte): De verbinding breekt al bij een geringe belasting. Het breukvlak ziet er bros of “kristallijn” uit, niet taai.
Oorzaak: Temperatuur te laag, verwarmingstijd te kort, of (heel vaak) omsteltijd te lang (de smelt is in de lucht afgekoeld).
“Verbrande las” (visuele fout): Het PVC bij de las verkleurt (geel/bruin) en wordt bros.
Oorzaak: Temperatuur te hoog of verwarmingstijd te lang. Het materiaal ontleedt thermisch.
“Hoekfout/vervorming” (maatafwijking): Het afgewerkte frame staat niet exact 90 graden of de afmetingen kloppen niet.
Oorzaak: Machine mechanisch ontregeld, profielen verkeerd opgespannen (bijv. door versleten contourbekken), koeltijd te kort (frame vervormt bij verwijderen).
Onderhoud: de sleutel tot levensduur en precisie
De meest voorkomende foutbronnen zijn slijtage en vervuiling.
PTFE (Teflon): De anti-aanbakcoating (meestal een folie) van de lasspiegels is het belangrijkste slijtonderdeel. Deze moet dagelijks worden gecontroleerd en gereinigd. dagelijksAangehecht verbrand PVC leidt tot slechte warmteoverdracht en visuele defecten. De folie moet regelmatig worden vervangen.
Opspanklauwen (contourbekken): PVC-stof en spanen hopen zich op in de contouren. Het profiel ligt dan niet meer precies, wat tot maatafwijkingen leidt.
Geleidingen en pneumatiek/hydrauliek: Alle bewegende delen moeten soepel en nauwkeurig werken. De luchtdruk moet constant blijven om de verwarmings- en verbindingsdruk exact te houden.
CE-conformiteit en operationele veiligheid: een onmisbare pijler
Industriële lasmachines brengen aanzienlijke risico’s met zich mee: temperaturen boven 250 °C, hoge krachten (vaak meerdere tonnen verbindingskracht) en snel bewegende, zware assemblages. Naleving van de Europese Machinerichtlijn (CE-conformiteit) is daarom niet onderhandelbaar.
Dit omvat veiligheidsafschermingen, lichtschermen, tweehandbedieningen (tijdens het laden) en redundante noodstopsystemen. Vooral bij de acceptatie of modernisering van dergelijke industriële systemen is het hoogste deskundigheidsniveau vereist. Dankzij onze uitgebreide ervaring uit een breed scala aan klantprojecten kunnen we ervoor zorgen dat elke inspectie met maximale zorgvuldigheid wordt uitgevoerd met betrekking tot productiekwaliteit en CE-conforme installatieveiligheid.
Economische overwegingen (ROI): Wanneer betaalt welke machine zich terug?
De aanschaf van een lasmachine voor kunststofprofielen is een van de grootste afzonderlijke investeringen voor een productiebedrijf.
Overzicht van investeringskosten
De prijsklasse is enorm en hangt af van het aantal koppen, het automatiseringsniveau en de technologie (zero-joint ja/nee):
Gebruikte machines met één kop: Vanaf enkele duizenden euro’s.
Nieuwe, hoogwaardige machines met één kop (met instelbare hoek): Ongeveer 15,000 – 30,000 euro’s.
Nieuwe machines met twee koppen: Ongeveer 35,000 – 70,000 euro’s.
Nieuwe lasmachines met vier koppen (standaard, traditioneel): Ongeveer 90,000 – 160,000 euro’s.
Geïntegreerde las- en reinigingslijn (4-kops, zero-joint, automatisering): 250,000 – 500,000 euro’s of meer.
Operationele kosten: energie, personeel en slijtdelen
Investering (CAPEX) is slechts één kant van de medaille. Operationele kosten (OPEX) zijn cruciaal:
Energie: Het verwarmen van de massieve lasspiegels is de grootste energieverbruiker. Moderne machines beschikken over geoptimaliseerde verwarmingscycli en isolatie, maar de energiebehoefte blijft aanzienlijk.
Personeel: Hier ligt het grootste besparingspotentieel. Een lijn met vier koppen heeft (idealiter) slechts één operator nodig voor het laden en bewaken, terwijl het behalen van dezelfde output met machines met één kop meerdere operators zou binden.
Slijtdelen: Regelmatige vervanging van PTFE-folies, messen en frezen op de hoekreinigingsmachine.
Terugverdieningsberekening (ROI): een praktisch voorbeeld
Een bedrijf wil 50 raameenheden (frames) per dag produceren (8-uursdienst).
Scenario 1: machine met één kop
Eén cyclus per hoek: ca. 3–4 minuten (inclusief handling).
Per frame (4 hoeken): ca. 12–16 minuten.
Voor 50 frames: 600–800 minuten.
Resultaat: Niet te realiseren in één 8-uursdienst (480 minuten) met één machine. Er zouden minstens twee machines en twee operators nodig zijn.
Scenario 2: machine met vier koppen
Eén cyclus per frame (4 hoeken gelijktijdig): ca. 3 minuten (inclusief handling).
Voor 50 frames: 150 minuten.
Resultaat: De machine wordt slechts ongeveer 3 uur benut. Eén operator kan de 50 units gemakkelijk produceren en heeft nog tijd over voor andere taken (bijv. logistiek, kwaliteitscontrole).
In dit geval verdient de investering in een machine met vier koppen zich extreem snel terug, alleen al door de besparing van minstens één voltijds arbeidsplaats en de mogelijkheid om de productie op elk moment te verdrievoudigen.
Nieuwe aankoop versus gebruikte machines: waar op letten
De tweedehandsmarkt is een geldige optie voor bedrijven met een kleiner budget. Toch brengt deze risico’s met zich mee:
Mechanische slijtage: Geleidingen en spindels kunnen versleten zijn, wat tot maatafwijkingen leidt.
Verouderde besturingen: Reserveonderdelen voor oudere PLC-generaties zijn vaak niet meer beschikbaar.
Technologie: Gebruikte machines bieden zelden zero-joint-technologie.
Veiligheid: Oudere machines voldoen vaak niet meer aan de huidige CE-veiligheidsnormen.
Bij de aankoop van een gebruikte machine is een professionele inspectie essentieel. Onze jarenlange projectervaring stelt ons in staat te waarborgen dat elke systeembeoordeling CE-veiligheid en de vereiste kwaliteit met de hoogste mate van grondigheid omvat.
De toekomst van profiel-lasstechnologie: Industrie 4.0 en nieuwe materialen
De ontwikkeling van de lasmachine voor kunststofprofielen is verre van voltooid. De trends van de “smart factory” bepalen de volgende generatie van deze systemen.
Netwerken en de “smart factory”
De lasmachine is niet langer een geïsoleerde eenheid. Zij is volledig geïntegreerd in digitale productieplanning (ERP/PPS). Een barcodescanner bij de invoer leest het profieletiket, en de machine laadt automatisch het juiste “recept” (parameters) en stelt de afmetingen in. Tegelijkertijd stuurt de machine statusgegevens (OEE, aantallen, stilstandtijden) terug naar het controlecentrum.
Robotica en volledige automatisering
De volgende stap is de onbemande lascel. Robotarmen laden de profielen van de zaag in de lasmachine, halen het afgewerkte frame eruit, dragen het over naar de hoekreinigingsmachine en stapelen het op transportwagens.
Energie-efficiëntie en duurzaamheid
Gezien de stijgende energiekosten wordt de efficiëntie van verwarmingselementen geoptimaliseerd (bijv. kortere opwarmtijden, betere isolatie). Een andere trend is het proceszeker lassen van profielen met een gerecyclede kern. Deze profielen (nieuw materiaal aan de buitenkant, gerecycled PVC aan de binnenkant) vertonen een ander smeltgedrag en stellen hoge eisen aan de temperatuurregeling.
Op AI gebaseerde kwaliteitsborging
De toekomst ligt in de zelfoptimaliserende machine. Camerasystemen (optische inspectie) kunnen de vorming van de lasrups of de afgewerkte zero-joint in real time bewaken. Kunstmatige intelligentie (AI) kan afwijkingen detecteren (bijv. door een foutieve materiaalbatch) en de lasparameters tijdens het proces dynamisch bijstellen om een perfect resultaat te garanderen.
Nieuwe verbindingstechnologieën
Hoewel spiegellassen domineert, worden alternatieve methoden onderzocht. Vooral laserlassen van kunststoffen biedt potentieel voor uiterst fijne verbindingen, maar voor complexe geometrieën en het materiaal PVC (dat laserlicht slecht absorbeert) is het nog steeds extreem duur en technisch uitdagend.
De juiste machine kiezen
Investeren in een lasmachine voor kunststofprofielen is een strategische beslissing die de concurrentiekracht van een bedrijf voor tien jaar of langer bepaalt.
De keuze hangt af van drie hoofdfactoren:
Aantal (productiviteit): Hoeveel units per dienst? Dat bepaalt het aantal koppen (1, 2 of 4).
Flexibiliteit: Worden veel speciale vormen (schuine kanten, bogen) geproduceerd, of voornamelijk standaardrechthoeken?
Esthetiek (marktpositionering): Worden gekleurde/gelamineerde profielen verwerkt? Zo ja, dan is zero-joint-technologie een must.
Het kiezen van de juiste machine en de integratie ervan in bestaande processen vereisen een diep begrip van de volledige productiestroom. Een ervaren partner zoals Evomatec analyseert niet alleen de machine zelf, maar ook de totale werkstroom. Dankzij onze diepgaande expertise uit talrijke succesvolle klantinstallaties kunnen we garanderen dat elke ingebruikname en inspectie strikt volgens kwaliteitsnormen en CE-veiligheidsvoorschriften wordt uitgevoerd.
FAQ – Veelgestelde vragen
Wat is het verschil tussen een machine met één kop en een machine met vier koppen?
Een machine met één kop last slechts één hoek tegelijk. De operator moet het frame vier keer handmatig positioneren. Het is traag maar flexibel (ideaal voor speciale hoeken) en goedkoop. Een machine met vier koppen last alle vier hoeken van een frame (bijv. een raamframe) gelijktijdig in één bewerking. Het is uiterst snel, zeer nauwkeurig qua afmetingen en de standaard voor industriële serieproductie.
Wat betekent “spiegellassen” (lassen met verwarmd gereedschap)?
Spiegellassen is de standaardmethode voor het verbinden van thermoplastische profielen. Een “lasspiegel” (een vlak, met PTFE bekleed verwarmingselement) wordt verhit tot een exacte temperatuur (bijv. 240–260 °C voor PVC). De twee profieleinden worden tegen deze spiegel gedrukt totdat ze plastisch worden (smelten). Vervolgens wordt de spiegel snel verwijderd en worden de twee gesmolten uiteinden onder druk tegen elkaar geperst totdat ze afkoelen en een onlosmakelijke, homogene verbinding vormen.
Waarom is zero-joint-technologie belangrijk voor gekleurde kunststofprofielen?
Bij traditioneel lassen ontstaat een lasrups (materiaalopbouw). Bij gekleurde of gelamineerde profielen (bijv. houtlook) moet deze rups worden weggefreesd, waardoor de kleur of het laminaat bij de hoek wordt verwijderd en de (vaak witte) kern van het profiel zichtbaar wordt. Dit lelijke gebied moet daarna moeizaam handmatig worden bijgewerkt met retoucheerpennen. Zero-joint-technologie (bijv. V-Perfect) is een modern lasproces waarbij de lasrups aan de zichtbare zijde gecontroleerd naar binnen wordt verplaatst of gevormd. Het resultaat is een visueel naadloze, schone hoek die geen enkele handmatige nabewerking vereist.
Vraag een gratis adviesgesprek aan