Engels
 Duits
 Frans
 Spaans
 Portugees
 Italiaans
 Pools
 Turks
 Roemeens
 Grieks
 Bulgaars
 Russisch
 Arabisch
 Hindi
 Nederlands
 Tsjechisch
 Servisch
 Zweeds
 Braziliaans Portugees
 Indonesisch
Lasmachine voor raamkozijnen
De lasmachine voor raamkozijnen: het hart van de moderne raamproductie
De lasmachine voor raamkozijnen is het sleutelonderdeel in de moderne raamproductie. Zonder deze hooggespecialiseerde industriële systemen zou efficiënte, stabiele en weerbestendige productie van de huidige luchtdichte kozijnen ondenkbaar zijn. Het is het technologische middelpunt dat nauwkeurig gesneden componenten samenvoegt tot een monolithisch, maatvast kozijn. In een sector die wordt gedreven door precisie, snelheid en onberispelijke esthetiek, geeft de prestatie van de lastechnologie rechtstreeks de eindproductkwaliteit en het concurrentievermogen van een producent aan.
Dit artikel biedt een diepgaande, uitgebreide blik op deze fascinerende machines. We analyseren de fysica van het lasproces, vergelijken machinetypen, volgen de ontwikkeling van handmatige hoeken naar volledig geautomatiseerde zero-seam-oplossingen, en bespreken de economie en toekomstige trends van deze onmisbare technologie.
Wat is een lasmachine voor raamkozijnen?
Om de complexiteit en het belang van deze systemen te begrijpen, zijn een duidelijke definitie en afbakening essentieel. “Raamkozijn” omvat meerdere materialen, maar lassen is materiaalspecifiek.
Basisdefinitie en functie
Een lasmachine voor raamkozijnen is ontworpen om de verstek gezaagde uiteinden (meestal 45 graden) van profielen permanent met elkaar te verbinden via een thermisch proces.
De kernfunctie is het creëren van een materiaalverbinding. In tegenstelling tot vormsluitende (bijvoorbeeld schroeven) of kracht-sluitende (bijvoorbeeld klemmen) verbindingen worden de profileinden door warmte plastisch gemaakt (gesmolten) en daarna onder hoge druk tegen elkaar geperst. Interdiffusie van polymeerketens in de smelt vormt na afkoeling een homogene, onlosmakelijke verbinding — idealiter met een gelijkwaardige of hogere sterkte dan het basismateriaal.
Waarom lassen in plaats van lijmen of schroeven?
De keuze van de verbindingsmethode hangt fundamenteel af van het materiaal van het kozijn:
Houten kozijnen: traditioneel mechanisch verbonden (bijvoorbeeld pen-en-gat, deuvels) en verlijmd.
Aluminium kozijnen: worden niet gelast; zij gebruiken mechanische hoekverbindingen die in holtes worden geplaatst en daarna verlijmd, gepind of gekrompen.
Kunststof (PVC) kozijnen: vanwege de thermoplastische eigenschappen biedt alleen lassen efficiënte, stabiele en luchtdichte verbindingen.
Daarom verwijst “lasmachine voor raamkozijnen” in industriële contexten vrijwel altijd naar een PVC-raamlasmachine.
Focus op kunststof (PVC) als het dominante materiaal
Sinds de jaren 1970 is de opkomst van PVC-ramen onlosmakelijk verbonden met lasontwikkelingen. PVC-meerkamerprofielen leveren uitstekende thermische prestaties en weerbestendigheid. Mechanische verbindingen (zoals bij aluminium) zouden deze kamers niet hermetisch afdichten, wat zou leiden tot lucht-/waterlekken en thermische bruggen. Lassen is de enige methode die in enkele seconden een volledig afgesloten, zeer sterke en automatiseerbare hoek creëert.
Historische ontwikkeling: van ambacht tot Industrie 4.0
De digitaal aangestuurde vierkoppige, zero-seam-lasmachine is het resultaat van meer dan 60 jaar ontwikkeling die de raamfabricage heeft getransformeerd.
Jaren 1960: handmatige experimenten
Vroege PVC-ramen hadden moeite bij de hoeken. Proeven omvatten oplosmiddel(las)en (zwel)lassen en primitieve verwarmers. De eerste “lasmachines” waren eenvoudige handmatige mallen met een hete plaat (“spiegel”) tussen de profielen, waarna ze met de hand of met een hefboom werden samengedrukt — traag, inconsistent en zwak.
Jaren 1970/80: revolutie via PLC’s en pneumatiek
De energiecrises stuwden de vraag naar isolerende ramen op. Automatisering werd essentieel. Pneumatische klemmen/aanvoeren vervingen handmatige kracht. Nog belangrijker: programmeerbare logische besturingen (PLC’s) maakten nauwkeurige, herhaalbare regeling van temperatuur, tijd en druk mogelijk — de geboorte van industriële kwaliteitsborging in het lassen van ramen.
Mijlpaal: meerkopsmachines
De efficiëntie sprong van enkelkops naar twee- en vervolgens vierkops machines. Vierkops lasmachines konden alle vier de hoeken gelijktijdig lassen, waardoor de cyclustijd drastisch werd verkort (≈15–20 min naar <3 min per kozijn) en de maatnauwkeurigheid werd verhoogd.
Jaren 2000: digitalisering en netwerken
PC/CNC-besturingen vervingen puur PLC-systemen. Machines werden gekoppeld en ontvingen ordergegevens uit ERP en stelden parameters automatisch in.
Jaren 2010–heden: het zero-seam-tijdperk
Als antwoord op de opkomst van gekleurde/gefuilde profielen hebben zero-seam-technologieën een belangrijk esthetisch probleem weggenomen (hieronder uitgelegd).
Kerntechnologie: hoe het lassen van kozijnen werkt
Moderne lasmachines voor kozijnen gebruiken bijna uitsluitend stomplassen met hete plaat (“spiegellassen”) — het enige proces dat grote, complexe PVC-meerkamerprofielen betrouwbaar en gelijkmatig verwarmt.
Fysische basis: plastificatie en diffusie
Plastificatie: PVC wordt verhit boven Tg (~80 °C) tot verwerkingstemperaturen van ~240–260 °C en wordt een viskeuze smelt.
Diffusie: Twee gesmolten oppervlakken die tegen elkaar worden geperst, laten polymeerketens in elkaar diffunderen.
Koeling: De smelt stolt en vormt een homogene, materiaalsluitende verbinding.
Stapsgewijze lascyclus
Fase 1: laden van profielen en nauwkeurig klemmen
Verstekgezaagde profielen worden geladen en vastgeklemd door contourbekken (op het profiel afgestemde opspanmiddelen). Dit voorkomt het samendrukken van de holle kamers onder hoge verbindingsdruk en zorgt voor een exacte positionering.
Fase 2: verwarmen (plastificatie) – de lasspiegel
Een met PTFE gecoate hete plaat (spiegel) beweegt tussen de profileinden en wordt nauwkeurig geregeld (bijvoorbeeld 250 °C via PID). Profielen drukken ertegen met een gedefinieerde verwarmingsdruk gedurende een ingestelde verwarmingstijd (≈20–40 s), waarbij ongeveer 2–3 mm in het profiel smelt.
Fase 3: kritieke omschakeltijd
Profielen trekken iets terug; de spiegel verlaat zo snel mogelijk de zone (vaak <2–3 s). Elke door afkoeling/oxidatie gevormde oppervlakte-“huid” zou de ketendiffusie blokkeren en een koude las (zwakke verbinding) veroorzaken.
Fase 4: samenvoegen en afkoelen (naadvorming)
Profielen worden onder hoge verbindingsdruk tegen elkaar geperst, waardoor lucht wordt verdreven en de smelten mengen. Overtollig materiaal wordt als lasrups naar buiten geperst. De samenstelling wordt onder druk gehouden gedurende de afkoeltijd (bijvoorbeeld 30–60 s) totdat deze is gestold. Vroegtijdige loslating brengt scheuren of vervorming met zich mee.
De “heilige drie-eenheid” van lasparameters
Temperatuur: Te hoog verbrandt PVC (HCl-vrijgave, brosheid, verkleuring); te laag leidt tot onvoldoende versmelting (koude las).
Tijd: Lang genoeg verhitten voor diepte zonder degradatie; minimale omschakeltijd; voldoende afkoeling onder druk.
Druk: Lage verwarmingsdruk voor contact; hoge verbindingsdruk voor interdiffusie (te hoog = uitgehongerde naad; te laag = onvolledige versmelting).
Profielrecepten verschillen per geometrie, wanddikte, kleur (warmteabsorptie) en serie. Moderne machines slaan honderden gevalideerde recepten op, die met een druk op de knop of via barcode worden geladen.
Machinetypen voor raamkozijnen
Enkelkops lasmachines
Voordelen: laagste kosten, minimale voetafdruk, maximale flexibiliteit (groot hoekenbereik).
Nadelen: lage doorvoer; nauwkeurigheid hangt af van zaagsneden en zorg van de operator.
Gebruik: kleine werkplaatsen, reparaties, speciale vormen.
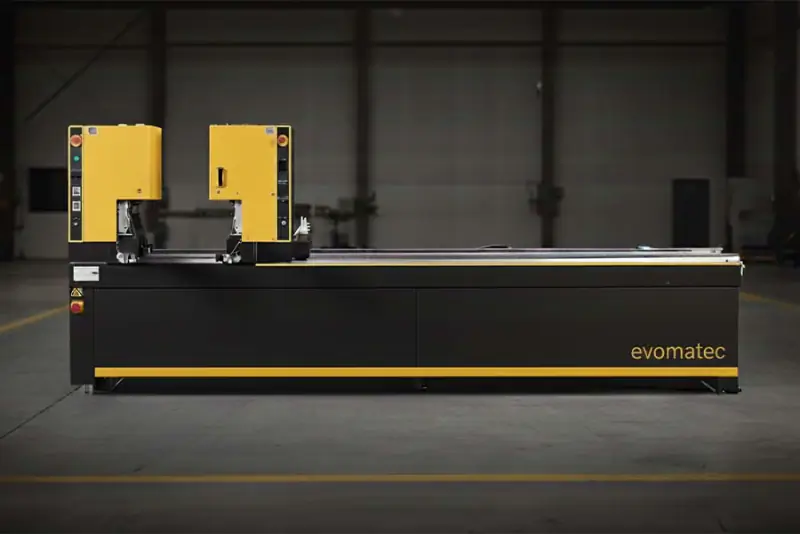
Tweekops lasmachines
Voordelen: sneller dan enkelkops; flexibel en betaalbaarder dan vierkops.
Nadelen: nog steeds meerdere stappen nodig om een kozijn te sluiten.
Gebruik: mkb-bedrijven die hogere productiviteit nodig hebben zonder volledige vierkops capaciteit.
Vierkops lasmachines (industriestandaard)
Voordelen: last alle vier de hoeken tegelijk; <2–3 min per kozijn; beste precisie.
Nadelen: hogere investering, meer ruimte, minder flexibel voor extreme hoeken.
Gebruik: industriële producenten met middelgrote tot hoge volumes.
Zes-/achtkops machines
Voordelen: maximale output; kunnen vaste tussendorpels omvatten of twee vleugels tegelijk lassen.
Nadelen: zeer hoge kosten; lage flexibiliteit; alleen rendabel bij zeer grote volumes.
Gebruik: grote industriële en projectmatige producenten.
Horizontale versus verticale systemen
Horizontaal: de norm; eenvoudig laden; past bij vlakke productielijnen.
Verticaal: ruimtebesparend; integreert goed met geautomatiseerde logistiek en buffers.
Esthetische revolutie: zero-seam-technologie (V-Perfect)
Het probleem van de “putt-groef” bij gekleurde/gefuilde profielen
Traditioneel lassen creëert een externe lasrups. De hoekreiniging freest daarna niet alleen de rups weg, maar ook folie/kleur, waardoor de witte/bruine kern zichtbaar wordt — een zichtbare groef die de esthetiek verpest. Handmatige bijwerkstiften waren arbeidsintensief, inconsistent en gevoelig voor weersomstandigheden.
Hoe zero-seam werkt
Mechanische begrenzing (≈0,2 mm): messen/stoppers beperken de smeltstroom zodat de externe lasrups heel klein is en geen brede freesbewerking nodig heeft.
Vormen/verplaatsen: bewegende gereedschappen duwen de smelt naar binnen (in de kamers) of in niet-zichtbare kenmerken (bijvoorbeeld afdichtingsgroeven).
Thermisch vormen: speciaal gevormde (vaak verwarmde) gereedschappen “strijken” de versteknaad terwijl deze afkoelt, waardoor de folies perfect samenkomen.
Resultaat: een bijna naadloze, premium ogende hoek — geen zichtbare groef, eenvoudiger te reinigen en geen handmatige kleurcorrectie. Fabrikanten zoals Evomatec maken een robuuste, productieveilige integratie van deze oplossingen mogelijk.
Systeemcontext: de las- en reinigingslijn
Een lasmachine voor kozijnen werkt zelden alleen; zij bepaalt het takt van een geïntegreerde las-reinigingslijn.
Waarom hoekreiniging nog steeds nodig is
Zelfs met zero-seam aan de zichtbare rand blijven interne lasrupsen (glasuitsparing, beslag-/afdichtingsgroeven) aanwezig en moeten worden verwijderd voor beglazing, afdichtingen en de montage van beslag.
Hoekreinigingsmachine (hoekreiniger)
Na een koel-/overdrachtstafel klemt de reiniger het kozijn vast en gebruikt messen, boren en frezen om interne lasrupsen te verwijderen en (bij traditionele lassen) de buitencontour te frezen.
Takt-tijdoptimalisatie
De efficiëntie van de lijn hangt af van het afstemmen van de lascyclustijd (bijvoorbeeld 2–3 min/kozijn) op de capaciteit van de reiniger, zodat elk kozijn wordt gereinigd voordat de volgende las klaar is.
Kwaliteitsborging, onderhoud en veiligheid
Typische lasfouten en oorzaken
Koude las (lage sterkte): te lage temperatuur, te korte verwarmingstijd of te lange omschakeltijd.
Verbrande naad (visueel/bros): te hoge temperatuur of te lange verwarmingstijd.
Hoek-/maatfouten: mechanische uitlijnfout, vervuilde contourbekken (slechte klemming), te korte afkoeling (vervorming).
Onderhoud van slijtagedelen
PTFE-folie: moet schoon en intact zijn; resten veroorzaken slechte warmteoverdracht en afdrukken.
Contourbekken: vrij houden van PVC-stof/spaanresten voor een nauwkeurige oplegging.
Geleidingen & pneumatiek/hydrauliek: soepele beweging en stabiele drukken zijn essentieel.
CE-conformiteit en machineveiligheid
Industriële lasmachines omvatten platen van >250 °C, hoge krachten en bewegende massa’s. CE-conformiteit (afschermingen, lichtschermen, tweehandbediening, redundante noodstops) is niet onderhandelbaar. Deskundige acceptatie en periodieke inspectie beschermen mensen en zorgen voor legaal gebruik.
Economie: kosten en ROI
CAPEX-bereiken
Gebruikte enkelkops: vanaf enkele duizenden euro’s.
Nieuw, hoogwaardig enkelkops (hoekverstelbaar): ~€15.000–30.000.
Nieuw tweekops: ~€35.000–70.000.
Nieuw vierkops (traditioneel): ~€90.000–160.000.
Geïntegreerde las- en reinigingslijn (4-kops, zero-seam, automatisering): €250.000–500.000+.
OPEX-factoren
Energie: het verwarmen van zware spiegels is energie-intensief; moderne isolatie/cycli beperken dit, maar nemen het niet weg.
Arbeid: vierkops lijnen kunnen met één operator draaien, waardoor de arbeidsinzet per kozijn sterk daalt ten opzichte van meerdere enkelkops machines.
Slijtagedelen: PTFE-folies, messen, frezen.
ROI-voorbeeld
Doel: 50 kozijnen/dag (8-urige shift)
Enkelkops: ≈3–4 min/hoek → 12–16 min/kozijn → 600–800 min voor 50 kozijnen → >1 shift met één machine; vereist ≥2 machines/operators.
Vierkops: ≈3 min/kozijn → 150 min totaal → ~3 uur benutting; één operator haalt het doel moeiteloos en kan logistiek/KC afhandelen.
De investering in vierkops machines verdient zich vaak snel terug via besparing op arbeid, hogere output, minder uitval en, met zero-seam, het vervallen van handmatige bijwerking.
Nieuw versus gebruikte machines
Gebruikt kan haalbaar zijn bij krappe budgetten, maar risico’s zijn onder meer mechanische slijtage, verouderde besturingen/onderdelen, ontbreken van zero-seam en verouderde veiligheid. Professionele inspecties helpen dure fouten te voorkomen en zorgen voor CE-conforme, kwaliteitsproductie.
Raamkozijnlasmachines in Industrie 4.0
ERP/PPS-integratie: orders (maten, profiel, kleur, aantal) stromen naar de machine; automatische instelling en receptlading.
Automatische profiel-ID & gegevensregistratie: barcodes laden programma’s; de machine geeft OEE, aantallen en alarmen terug voor traceerbaarheid en realtime bewaking.
Voorspellend onderhoud & service op afstand: cyclustellers en sensoren voorspellen PTFE-vervanging; diagnose op afstand verkort stilstand.
Vooruitblik: trends en innovaties
Volledige automatisering & robotica: onbemande cellen laden, lassen, overbrengen naar reiniging en stapelen kozijnen.
Energie-efficiëntie & recyclaten: snellere opwarming, betere isolatie; robuust lassen van profielen met gerecyclede kern met strakkere temperatuurregeling.
AI-gestuurde optimalisatie: visie bewaakt smelt- en hoekkwaliteit; AI stelt parameters in realtime bij.
Verder dan hot-plate lassen?: laserlassen van kunststof biedt uiterst fijne naden, maar blijft kostbaar en uitdagend voor PVC en complexe profielen.
De juiste machine kiezen: een strategische beslissing
Doorvoer: eenheden per shift bepalen het aantal koppen (1/2/4).
Flexibiliteit: speciale vormen versus standaard rechthoeken.
Esthetiek: bij het verwerken van gekleurde/gefuilde profielen is zero-seam een must.
Een ervaren partner zoals Evomatec beoordeelt niet alleen de machine, maar de volledige workflow — van zaag tot logistiek — en zorgt ervoor dat inbedrijfstelling en service voldoen aan kwaliteits- en CE-veiligheidseisen.
FAQ – Veelgestelde vragen
Wat is het verschil tussen vierkops en enkelkops lasmachines?
Een enkelkops lasmachine last één hoek tegelijk — langzaam, maar flexibel en betaalbaar. Een vierkops lasmachine verbindt alle vier de hoeken gelijktijdig — uiterst snel, zeer nauwkeurig en de standaard voor industriële serieproductie.
Wat is “spiegellassen” (lassen met hete plaat) voor raamkozijnen?
Een met PTFE gecoate hete plaat wordt tot een precieze temperatuur verhit (≈240–260 °C). De profileinden worden ertegen gedrukt tot ze plastisch worden, de plaat wordt snel weggenomen en de gesmolten uiteinden worden onder druk tegen elkaar geperst totdat ze afkoelen, waardoor een homogene, onlosmakelijke verbinding ontstaat.
Waarom is zero-seam-technologie belangrijk voor gekleurde kozijnen?
Traditioneel lassen creëert een externe lasrups die, bij het reinigen, folie/kleur op de hoek verwijdert en de kern blootlegt. Zero-seam (bijvoorbeeld V-Perfect) begrenst de smelt zodat de zichtbare rand naadloos lijkt, handmatige kleurbijwerking overbodig maakt en een premium esthetiek levert.
Vraag een gratis consult aan bij Klik hier