Engels
 Duits
 Frans
 Spaans
 Portugees
 Italiaans
 Pools
 Turks
 Roemeens
 Grieks
 Bulgaars
 Russisch
 Arabisch
 Hindi
 Nederlands
 Tsjechisch
 Servisch
 Zweeds
 Braziliaans Portugees
 Indonesisch
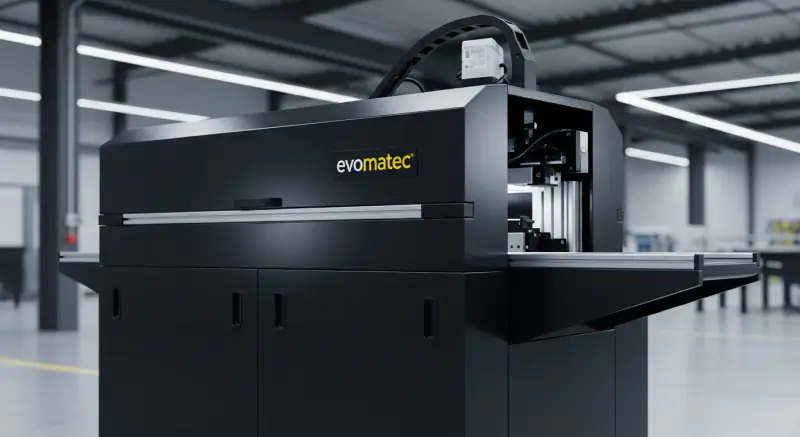
PVC-lasmachine voor ramen
PVC-lasmachine voor ramen – de technologische ruggengraat van de raamproductie
De PVC-lasmachine voor ramen: kerntechnologie in de kaderproductie
De PVC-lasmachine voor ramen is het doorslaggevende onderdeel in de moderne productie van kunststof ramen en deuren. Zonder deze hooggespecialiseerde systemen zou de efficiënte, stabiele en weerbestendige productie van PVC-raamkozijnen—de huidige marktstandaard—eenvoudigweg onmogelijk zijn. Het is het middelpunt van elke productielijn en zet nauwkeurig gesneden PVC-profielen om in een monolithisch, vormstabiel kader. In een sector die wordt gedreven door precisie, snelheid en foutloze esthetiek, heeft de prestaties van de lastechnologie direct invloed op het concurrentievermogen van een raamproducent.
Dit artikel biedt een diepgaand en uitgebreid inzicht in de wereld van PVC-raamlasmachines. We analyseren de fysische basisprincipes van het lasproces, vergelijken verschillende machinetypes, volgen de historische evolutie van handmatige hoeken tot volledig geautomatiseerde zero-seam-systemen en bespreken de economische en toekomstgerichte aspecten van deze fascinerende technologie.
Wat is een PVC-lasmachine voor ramen?
Om de complexiteit en betekenis van deze machines te begrijpen, is een duidelijke definitie essentieel. Dit is geen eenvoudig gereedschap maar een geavanceerd industrieel systeem dat een complex thermoplastisch verbindingsproces aanstuurt.
Definitie en kernfunctie
Een PVC-lasmachine voor ramen is een systeem dat is ontworpen om verstekgezaagde (meestal 45-graden) uiteinden van stijve PVC-profielen via een proces dat bekend staat als warmteplaatlassen (ook wel spiegellassen genoemd) permanent met elkaar te verbinden.
De kernfunctie bestaat uit het op gecontroleerde wijze plastisch maken (smelten) van de profieluiteinden, deze nauwkeurig uit te lijnen en ze vervolgens onder hoge druk met elkaar te verbinden. Tijdens de daaropvolgende afkoelfase diffunderen de polymeerketens van beide profielen in elkaar, waardoor een moleculair verbonden, homogeen geheel ontstaat. Het resultaat is een raamhoek die vaak sterker is dan het omliggende profielmateriaal zelf.
Waarom lassen? De noodzaak van een materiaalverbinding
Kunststof raamprofielen zijn complexe systemen met meerdere kamers. Deze holle kamers zorgen voor thermische isolatie (warmtebehoud) en bieden in statisch relevante profielen ruimte aan stalen versteviging. Om een afgedicht en stabiel kader te creëren, moeten de hoeken hermetisch worden verbonden.
Andere verbindingsmethoden voldoen niet aan deze eis:
Mechanische bevestiging (schroeven/hoeken): Hoewel gebruikelijk in aluminium ramen, zijn dergelijke methoden ongeschikt voor PVC. Ze kunnen de holle kamers niet goed afdichten. Het binnendringen van vocht en lucht zou de isolatie en de stabiliteit van het kader ondermijnen.
Verlijming: Industriële lijmen kunnen wel een matige sterkte bereiken, maar zijn zeer traag, rommelig en kunnen net als een lasverbinding geen langdurige weer- of UV-bestendigheid garanderen. Bovendien is procesbetrouwbaarheid bij verstekhoeken moeilijk.
Ultrasoon- of laserlassen: Hoewel elders in kunststoffen gebruikt, zijn zij voor de grote geometrieën van raamprofielen technisch te complex, te traag of economisch niet haalbaar.
Stomlassen met warmteplaat (spiegellassen) heeft zich daarom gevestigd als de enige methode die een permanent afgedichte, zeer stabiele en uiterst snelle hoekverbinding voor PVC-holkamerprofielen oplevert.
De evolutie van lastechnologie in de raamproductie
De tegenwoordig digitaal geregelde vierkops zero-seam-lasmachine is het resultaat van meer dan 60 jaar evolutie parallel aan de opkomst van het kunststof raam zelf.
De beginjaren in de jaren 60 en 70: handmatig verbinden
Eind jaren 50 en in de jaren 60 kwamen de eerste PVC-ramen op de markt. De hoekverbinding was de grote uitdaging. Experimenten varieerden van oplassen met oplosmiddelen tot eenvoudige heteluchtpistolen. De eerste “lasmachines” waren rudimentaire eenkops apparaten die handmatig werden bediend. Een operator klemde de profielen vast, bracht een verwarmde plaat aan en drukte de profielen vervolgens met de hand of met een hefboom tegen elkaar. De kwaliteit was slecht, herhaalbaarheid ontbrak volledig en dergelijke machines waren bij lange na niet maatvast.
De sprong naar automatisering: PLC en meerkops machines
In de jaren 70 en 80 kwam het keerpunt, gedreven door energiecrises en de snel stijgende vraag naar isolerende ramen. Twee belangrijke ontwikkelingen deden zich voor:
Pneumatiek en PLC's: Pneumatische cilinders vervingen handmatige kracht. Cruciaal was dat PLC (programmable logic controller) nauwkeurige, herhaalbare regeling van temperatuur, tijd en druk mogelijk maakte—het begin van industriële kwaliteitsborging.
Meerkops machines: Om de productiviteit te verhogen, verschenen machines met twee koppen en later vier koppen. Een vierkops machine kon nu alle vier de hoeken van een kader tegelijkertijd lassen—wat een grote sprong betekende in efficiëntie, maatvastheid en hoeknauwkeurigheid.
De esthetische verschuiving: van braam naar zero-seam
Tot diep in de jaren 2000 bleef de las, hoewel constructief degelijk, een visueel compromis. Tijdens het lassen ontstaat onvermijdelijk een lasbraam (overtollig materiaal), dat in een aparte reinigingsstap moest worden verwijderd—waardoor in de hoek een zichtbare “schoonmaakgroef” achterbleef.
Met de opkomst van gekleurde en gelamineerde profielen (vooral decor in houtnerf) werd dit een groot probleem: de reinigingsstap verwijderde de decorfolie en bracht de (vaak witte of bruine) profielkern aan het licht. Rond 2010 begon een revolutie—zero-seamtechnologie, waardoor visueel naadloze hoeken zonder zichtbare lasbraam mogelijk werden.
Het lasproces in detail: van profiel tot hoek
Warmteplaatlassen in een vierkops machine is een nauwkeurig getimed fysisch proces, onderverdeeld in drie hoofdfasen.
Fase 1: laden en klemmen van de profielen
De vier gezaagde profielen (twee liggers, twee stijlen) worden handmatig of automatisch in de machine geladen (in een vierkopsysteem). Eenmaal gepositioneerd grijpen pneumatische of hydraulische klembekken aan.
Deze bekken zijn cruciaal: ze zijn niet vlak maar gevormd volgens de specifieke profielgeometrie, zodat de holkamerstructuur niet instort. De profielen worden onbeweeglijk vastgeklemd.
Fase 2: spiegellassen (voorverwarmen en omschakelen)
De vier warmteplaten (“lasspiegels”) bewegen naar hun positie. Deze zware metalen platen, voorzien van een antiaanbaklaag (meestal PTFE/Teflon), worden verwarmd tot een nauwkeurige lastemperatuur—meestal tussen 240 °C en 260 °C voor hard PVC.
Voorverwarmen (plastificeren): De vastgeklemde profielen worden met een gedefinieerde voorverwarmingsdruk tegen de hete platen gedrukt. De warmte dringt ongeveer 2–3 mm door in de verstekzaagsneden en smelt het PVC tot een stroperige massa. De voorverwarmingstijd (meestal 20–40 seconden) is cruciaal: te kort → koude las; te lang → verbrand materiaal of HCl-vrijkoming.
Omschakeltijd: Zodra de vereiste plastificatiediepte is bereikt, trekken de profielen iets terug, waarna de platen terugtrekken (vaak binnen 2–3 seconden). Deze periode moet uiterst kort zijn, omdat het gesmolten oppervlak anders zou afkoelen of oxideren en de laskwaliteit zou aantasten.
Fase 3: smeeddruk en koeling
Onmiddellijk na het verwijderen van de plaat worden de profielen onder hoge smeeddruk.
Verbinden: De druk zorgt ervoor dat de smeltzones volledig mengen; de lange PVC-polymeerketens verstrengelen zich en vormen één moleculaire verbinding.
Materiaalverplaatsing (lasbraam): De druk perst overtollige smelt eruit, waardoor de karakteristieke lasbraam aan de binnen- en buitenhoek ontstaat.
Koeling (houdtijd): De profielen blijven onder houddruk geklemd gedurende een gedefinieerde afkoelperiode (vaak 30–60 seconden) totdat de smelt is uitgehard. Te vroeg losklemmen veroorzaakt hoekbreuk of vervorming van het kader door krimpspanningen.
Na afkoeling openen de klembekken en wordt het afgewerkte, monolithische kader verwijderd.
De fysica erachter: temperatuur, tijd en druk
Deze drie parameters vormen de “heilige drie-eenheid” van het PVC-lassen. Voor elk profielsysteem (verschillende wanddiktes, aantal kamers, materiaalsamenstelling) moeten specificaties nauwkeurig worden gekalibreerd en in de PLC worden opgeslagen als een “recept”. Afwijkingen van slechts enkele graden in temperatuur of seconden in tijd kunnen het verschil betekenen tussen een perfecte verbinding en kostbaar afval.
De lasbraam: essentiële indicator of visuele fout?
Bij traditioneel lassen is de uniforme lasbraam een belangrijke kwaliteitsindicator—hij duidt op voldoende plastificatie en juiste druk. Vanuit esthetisch en functioneel oogpunt (vooral in de glasuitsparing) is dit een nadeel en moet deze worden verwijderd, wat leidt tot het volgende machinetype.
Soorten PVC-lasmachines: de juiste oplossing voor elke fabriek
De markt voor PVC-lasmachines voor ramen is gediversifieerd en biedt geschikte technologie voor elke fabrieksomvang—van werkplaatsen met één operator tot volledig geautomatiseerde industriële locaties.
Eenkops lasmachines: flexibele instap
De eenvoudigste en goedkoopste variant. Slechts één lasunit.
Functie: Eén hoek wordt tegelijk gelast. De operator moet vier afzonderlijke lasbewerkingen uitvoeren voor een volledig kader (profielen handmatig draaien).
Voordelen: Lage investering, compacte voetafdruk, hoge flexibiliteit—ideaal voor bogen, schuine hoeken of reparatiewerk.
Nadelen: Zeer trage productie, hoge arbeidskosten per eenheid, maatnauwkeurigheid is sterk afhankelijk van de zaagkwaliteit en de vaardigheid van de operator.
Gebruik: Kleine bedrijven, afdelingen voor speciale constructies in grotere ondernemingen.
Tweekops lasmachines: flexibele middenklasse
Twee lasunits, meestal opgesteld in een vaste 90°-hoek (hoeklassen) of parallel werkend.
Functie: Twee hoeken worden gelijktijdig gelast; in veel gevallen worden twee kaderhelften geproduceerd en vervolgens samengevoegd. Ook ideaal voor T-profielen (middenstijlen).
Voordelen: Veel sneller dan een eenkops machine; flexibeler en minder kostbaar dan een vierkops machine.
Nadelen: Nog steeds meerdere stappen per kader; minder maatvast dan een vierkops machine.
Gebruik: Middelgrote bedrijven (kmo's) die een hogere doorvoer nodig hebben maar niet de volledige vierkops capaciteit.
Vierkops lasmachines: de industriestandaard
Verreweg de meest voorkomende machine in de industriële raamproductie.
Functie: Vier laskoppen opgesteld in een vierkant. Alle vier de profielen worden tegelijk geladen en in één cyclus gelast.
Voordelen: Maximale doorvoer (cyclustijden vaak < 2–3 minuten), ongeëvenaarde maatnauwkeurigheid en hoekprecisie—het kader wordt als geheel geklemd en gelast.
Nadelen: Hoge investering, grote voetafdruk, minder flexibiliteit voor speciale vormen (hoewel moderne machines vaak variabele hoeken toestaan).
Gebruik: Middelgrote tot grote industriële producenten met serieproductie.
Zes- en achtkops machines: hoge-volume prestaties
Voor massaproductie.
Functie: Een zes-kops machine kan in één cyclus een kader met geïntegreerde middenstijl lassen; een achtkops machine kan twee kleinere kaders of complexe deurkaders tegelijkertijd lassen.
Voordelen: De hoogst mogelijke output per tijdseenheid.
Nadelen: Zeer hoge investering, uiterst beperkte flexibiliteit, economisch alleen rendabel bij zeer grote volumes met identieke types.
Gebruik: Grote industrie of objectspecifieke producenten.
Horizontale versus verticale constructies
Naast het aantal koppen verschillen machines door hun oriëntatie:
Horizontaal (standaard): Profielen liggen plat. Dit is het meest voorkomende ontwerp, gemakkelijk te laden en goed te integreren in een vlakke productielijn.
Verticaal: Profielen worden rechtop verwerkt. Deze opstelling is vaak ruimte-efficiënter en beter geschikt voor geautomatiseerde logistiek (bufferopslag, transportwagens). De zwaartekracht kan helpen bij de positionering van de profielen.
Kerntechnologieën en innovaties
De ontwikkeling van PVC-lasmachines voor ramen is gedreven door voortdurende innovatie—vooral op het gebied van naadesthetiek.
Warmteplaatlassen (spiegellassen) als standaard
Zoals hierboven beschreven is warmteplaatlassen de gouden standaard. Innovaties richten zich op fijnere details: nauwkeurige temperatuurregeling (PID-regelaars), duurzame PTFE-coatings die snel kunnen worden vervangen, en intelligente verwarmingscycli voor energiebesparing.
De uitdaging: gelamineerde en gekleurde profielen lassen
Een van de grootste uitdagingen van de afgelopen twee decennia. Gecoate en gekleurde profielen (vooral decor in houtnerf) zijn premiumproducten. Conventioneel lassen en nabehandelen waren een dealbreaker:
De reinigingssnijder verwijderde de decorfolie aan de hoek.
De (vaak witte of bruine) PVC-kern werd zichtbaar.
De hoek moest handmatig worden bijgewerkt met stiften—tijdrovend, de kleurkwaliteit varieerde en was niet weerbestendig.
De esthetische revolutie: zero-seamtechnologie
Het antwoord van de machinebouwindustrie op dit probleem was zero-seamtechnologie (ook wel V-Perfect, naadloos lassen of contourvolgend lassen genoemd).
Hoe naadloos lassen werkt
Verschillende technische benaderingen worden vaak gecombineerd:
Braambegrenzing: Een basisoplossing. Messen of begrenzers aan de warmteplaat beperken de smelt tot een minimum (bijv. 0,2 mm). Er blijft een kleine naad over, maar geen zichtbare groef.
Vormen/verplaatsen: Geavanceerde machines gebruiken verplaatsbare gereedschappen om het gesmolten materiaal actief naar binnen of in afgebakende, onzichtbare holtes te sturen.
Thermische vormgeving (V-Perfect): Speciale verwarmde gereedschappen “strijken” de hoek tijdens het afkoelen en trekken de folie-randen perfect samen. Hiervoor zijn uiterst nauwkeurige verstekzaagsneden vereist.
Voordelen van zero-seam voor fabrikanten en eindklanten
Het resultaat is een bijna foutloze hoek, visueel lijkend op een uit één stuk bestaand houten kader.
Voor fabrikanten: Handmatige bijwerkstiften elimineren, procesbetrouwbaarheid verhogen, arbeidskosten verlagen, premiumproducten produceren.
Voor eindklanten: Superieure esthetiek, geen zichtbare lasnaad, hogere waargenomen waarde, eenvoudiger reinigen (geen groef, geen ophoping).
Bedrijven zoals Evomatec hebben de ontwikkeling van deze nauwkeurige en procesbetrouwbare machineoplossingen aanzienlijk versneld, waardoor raamproducenten deze marktleidende technologie kunnen toepassen.
Het vervolgeproces: de las-reinigingslijn
Een PVC-lasmachine voor ramen staat in de industriële productie zelden op zichzelf. Ze maakt vrijwel altijd deel uit van een las-reinigingslijn.
Waarom moeten lasnaden worden gereinigd?
Zelfs bij zero-seam machines produceren binnenhoeken (glasuitsparing) en functionele groeven (beslaguitsparing, afdichtingsgroef) nog steeds enige braam die moet worden gereinigd—anders:
De beglazing kan niet correct worden geplaatst.
Het beslag past mogelijk niet.
De werking van het mechanisme kan worden geblokkeerd.
De hoekreinigingsmachine (CNC-hoekreiniger)
Direct na het lassen (vaak via een koeltafel) wordt het kader naar de hoekreiniger overgebracht. Het kader wordt automatisch geklemd en verwerkt met:
Boven-/ondermessen die de vlakke braam aan het zichtvlak verwijderen.
Binnenhoekfrezen die de braam uit de beglazings- en beslaguitsparingen verwijderen.
Boren/frezen die afdichtings-/beslaggroeven reinigen.
Contourfrezen (bij traditioneel lassen) langs het buitenprofiel om de braam te verwijderen en optioneel de hoek af te ronden of af te schuinen.
De perfecte interactie: lassen + reinigen
De efficiëntie van de lijn hangt af van de synchronisatie van de lasmachine en de reinigingsmachine. De cyclustijd van de lasmachine (bijv. 2 minuten) bepaalt het tempo van de hele lijn. De reiniger moet alle vier de hoeken in dezelfde periode verwerken.
Kwaliteitsborging, onderhoud en veiligheid
Een PVC-lasmachine voor ramen is een precisiesysteem. Hij levert alleen perfecte resultaten als hij optimaal wordt onderhouden en gekalibreerd.
Belang van exacte parameterinstelling (receptbesturing)
Zoals eerder vermeld is het “recept” (temperatuur, tijd, druk) alles. Een raamproducent verwerkt doorgaans profielen uit verschillende systemen (bijv. 5-kamersysteem, 7-kamersysteem, deurprofiel). Voor elk profiel moet een uniek gevalideerd lasprogramma worden opgeslagen. Kwaliteitsborging begint met een nauwkeurige bepaling van de parameters, vaak ondersteund door destructieve hoeksterktetests.
Regelmatig onderhoud: PTFE-folies, bekken en pneumatiek
Veelvoorkomende storingen ontstaan door slijtage en vervuiling.
PTFE-(Teflon)folies: De antiaanbaklaag op de lasspiegels is een verbruiksartikel. Als verbrande PVC zich hecht, wordt dit overgebracht op de volgende las en veroorzaakt het visuele of structurele defecten.
Klembekken: PVC-stof of spanen in profielbekken veroorzaken onjuiste profielpositionering en maatfouten.
Geleidingen en pneumatiek: Alle bewegende delen moeten soepel en nauwkeurig zijn; de luchtdruk moet stabiel blijven om de verbindingskrachten exact te houden.
Foutenanalyse: typische lasfouten en hun oorzaken
Koude las: De verbinding breekt gemakkelijk; het breukvlak ziet er broos/kristallijn uit. Oorzaak: temperatuur te laag, voorverwarmingstijd te kort, omschakeltijd te lang.
Verbrande las: Verkleuring (geel/bruin), bros materiaal. Oorzaak: temperatuur te hoog of voorverwarmingstijd te lang.
Maat-/hoekfouten: Kader staat niet exact op 90° of de afmetingen kloppen niet. Oorzaak: klemming onjuist (vuile aanslagen), machine mechanisch niet uitgelijnd, afkoeltijd te kort (kader vervormt bij verwijderen).
Slechte uitstraling (zero-seam): Verkeerd gereedschap, onjuiste parameters, onnauwkeurige verstekzaagsnede (zaag en lasmachine moeten perfect uitgelijnd zijn).
CE-conformiteit en operationele veiligheid: essentiële pijlers
Industriële lasmachines brengen risico's met zich mee: hoge temperaturen, hoge drukken, snel bewegende onderdelen. Naleving van Europese machinerichtlijnen (CE-conformiteit) is niet onderhandelbaar. Voorzieningen omvatten: beschermende afschermingen, lichtschermen, tweehandbediening (voor laden), noodstopsystemen.
Bij Evomatec, onze uitgebreide projectervaring zorgt ervoor dat elke acceptatietest en inspectie met maximale zorgvuldigheid op kwaliteit en CE-veiligheid wordt uitgevoerd. Dit beschermt operators en zorgt voor een juridisch conforme installatie.
Economie: kosten en afschrijving
Investeringskosten: van eenkops tot volledig geautomatiseerde lijn
De investering is aanzienlijk en hangt af van het aantal koppen, de automatisering en de technologie (zero-seam of niet).
Gebruikte eenkops machines: vanaf enkele duizenden euro's.
Nieuwe hoogwaardige eenkops machines: ca. €10.000 – 25.000.
Nieuwe tweekops machines: ca. €30.000 – 60.000.
Nieuwe vierkops lassers (standaard): ca. €80.000 – 150.000.
Geïntegreerde las-reinigingslijn (vierkops, zero-seam): €200.000 – 400.000 of meer.
Operationele kosten: energie, personeel en verbruiksartikelen
Aankoop is slechts een deel van de vergelijking. Doorlopende kosten omvatten:
Energie: Het verwarmen van grote lasspiegels tot 250 °C is de grootste verbruiker. Moderne machines gebruiken geoptimaliseerde verwarmingscycli, maar de vraag blijft aanzienlijk.
Personeel: Een vierkops lijn heeft (idealiter) slechts één operator nodig voor laden en toezicht, terwijl equivalente productie op eenkops machines vele malen meer personeel zou vereisen.
Verbruiksartikelen: Regelmatige vervanging van PTFE-folies, messen en frezen in de hoekreiniger.
ROI-berekening
Een fabriek die overstapt van een eenkops naar een vierkops lijn kan haar productie vaak verdrievoudigen of verviervoudigen terwijl de arbeidskosten voor het lasproces gelijk blijven of zelfs dalen. Minder afkeur door verbeterde procesbetrouwbaarheid levert extra voordeel op.
Nieuw versus gebruikte machines: waar moet u op letten?
Gebruikte machines kunnen een haalbare optie zijn voor beperkte budgetten—maar brengen risico's met zich mee:
Mechanische slijtage: Geleidingen en spindels kunnen versleten zijn, wat maatonnauwkeurigheden veroorzaakt.
Verouderd besturingssysteem: De beschikbaarheid van reserveonderdelen voor oude PLC-generaties kan beperkt zijn.
Technologische kloof: Gebruikte machines ondersteunen zelden zero-seamtechnologie.
Veiligheidsconformiteit: Oudere apparatuur voldoet mogelijk niet aan de huidige CE-veiligheidsnormen.
Een grondige inspectie is essentieel. Dankzij onze ervaring met talrijke installaties zorgen wij ervoor dat elke gebruikte machine wordt beoordeeld op volledige CE-conformiteit en productiekwaliteit.
De PVC-lasmachine in Industrie 4.0
Moderne raamproductie is digitaal. De lasmachine is niet langer een geïsoleerd eiland maar een geïntegreerd element van de “smart factory”.
Integratie met ERP/PPC-systemen
Productieorders (afmetingen, profieltype, kleur, hoeveelheid) worden op kantoor aangemaakt en digitaal naar de lasmachine gestuurd. De machine (vooral vierkops types) kan automatisch de juiste afmetingen instellen en het juiste lasprogramma laden.
Automatische profielherkenning en gegevensregistratie
Vaak dragen gezaagde profielen barcode-etiketten. Een scanner op de machine leest de code, identificeert het profiel en laadt automatisch het juiste lasrecept. De machine stuurt op haar beurt gegevens terug naar het ERP: “Order X, kader Y gelast.” Dit maakt volledige traceerbaarheid en realtime productiebewaking mogelijk.
Voorspellend onderhoud en service op afstand
Moderne machines bewaken zichzelf. Ze houden PTFE-foliecycli bij en geven aan wanneer vervanging nodig is (predictief onderhoud). Via onlineverbinding kunnen servicetechnici (bijv. van Evomatec) op afstand toegang krijgen tot de machine, fouten diagnosticeren en vaak parameters aanpassen zonder te reizen.
Evomatec als partner in profielbewerking
Het kiezen van de juiste PVC-lasmachine voor ramen is een strategische beslissing die veel verder gaat dan de aankoop van de machine.
Maatwerkoplossingen voor raamproductie
Als ervaren machinepartner Evomatec analyseert uw exacte vereisten: doelvolumes, profielsysteem, zero-seamstrategie. Op basis daarvan configureren we niet alleen de machine, maar een compleet systeem voor efficiënte productie.
Het belang van service en ondersteuning
Een machine die stilstaat genereert geen omzet. Snelle, competente service, betrouwbare levering van reserveonderdelen en professionele operatortraining zijn net zo kritisch als de machine zelf. Onze servicefilosofie wordt gevormd door onze rijke projectervaring. We zorgen ervoor dat alle inspecties en onderhoud in detail betrekking hebben op CE-veiligheid en productiekwaliteit.
Toekomstperspectief en trends
Volledige automatisering en robotica
De volgende stap is de “lights-out” lascel. Robotarmen laden profielen in de lasmachine, verwijderen afgewerkte kaders en stapelen ze op transportwagens of geven ze rechtstreeks door aan de hoekreiniger.
Energie-efficiëntie en duurzaamheid
Gezien de stijgende energiekosten is de efficiëntie van lasapparatuur belangrijker dan ooit. Nieuwe technologieën (bijv. infrarood- of inductieverwarming in plaats van contactplaten) kunnen de verwarmingstijden en het energieverbruik drastisch verminderen. Vermindering van materiaalverspilling (het minimaliseren van de lasbraam) draagt ook bij aan duurzaamheid.
Nieuwe materialen en composieten
Fabrikanten van raamprofielen werken met nieuwe materialen zoals PVC-composieten (versterkt met glasvezel of koolstofvezel), waardoor mogelijk geen stalen versteviging meer nodig is. Deze materialen vereisen ander smeltgedrag en dus nieuwe verbindings-technologieën.
Door AI ondersteunde procesbewaking
Toekomstige machines kunnen zichzelf optimaliseren. Visiesystemen of sensoren die de viscositeit van de smelt meten, kunnen afwijkingen detecteren (bijv. door een foutieve materiaalbatch) en—via AI—lasparameters (temperatuur, druk) in realtime aanpassen om een perfecte las te leveren.
Selectiegids: de juiste PVC-lasmachine voor ramen kiezen
Capaciteitsanalyse: hoeveel eenheden produceert u?
De capaciteit moet aansluiten op uw doelstelling. Een vierkops machine die slechts twee uur per dag draait, is niet rendabel. Een eenkops machine in een drieploegendienst wordt een knelpunt.
Flexibiliteitseisen (maatwerk versus serie)
Als u voornamelijk rechthoekige standaardramen produceert, is een vierkops lijn ideaal. Voor frequente bogen, driehoeken of maatwerkformaten kan een flexibele eenkops of tweekops machine—of een vierkops machine met variabele hoek—beter zijn.
Ruimte en infrastructuur
Een volledige las-reinigingslijn kan meer dan 20 meter lang zijn. Vloeroppervlak en voorzieningen (stroom, perslucht) zijn cruciaal. De planning is complex; een ervaren partner is essentieel. Met Evomatec, profiteren klanten van diepgaande advies- en inbedrijfstellingskennis, zodat elke inspectie aan de hoogste normen voor kwaliteit en CE-conformiteit voldoet.
FAQ – Veelgestelde vragen
Wat is het verschil tussen een vierkops en een eenkops lasmachine?
Een eenkops lasmachine last slechts één hoek tegelijk. De operator moet profielen voor elk kader vier keer handmatig draaien en herpositioneren. Het is traag, maar flexibel en goedkoop. Een vierkops lasmachine last alle vier de hoeken van een kader tegelijkertijd in één stap. Het is uiterst snel en nauwkeurig en de standaard voor industriële serieproductie.
Welke temperatuur wordt gebruikt voor het lassen van PVC?
De lastemperatuur (de temperatuur van de warmteplaat/spiegel) voor hard PVC dat in raamprofielen wordt gebruikt, ligt doorgaans in het smalle bereik van 240 °C – 260 °C. Als de temperatuur te laag is, ontstaat een “koude las” en breekt de verbinding. Als deze te hoog is, verbrandt het materiaal, wordt het bros en kunnen schadelijke gassen vrijkomen.
Wat betekent “Zero-Seam” bij het lassen van ramen?
Zero-seam (ook wel V-Perfect of naadloos lassen genoemd) is een geavanceerde lastechnologie die een visueel foutloze raamhoek oplevert zonder de gebruikelijke zichtbare lasbraam. Het overtollige materiaal wordt ofwel verhinderd om uit te vloeien of intern omgeleid, zodat het verstek er perfect gesloten uitziet. Dit is vooral belangrijk voor gekleurde en gelamineerde profielen (bijv. houtnerfafwerkingen), omdat handmatig bijwerken overbodig wordt en de uitstraling premium is.
Voor een gratis adviesgesprek, bezoek: Klik hier