Engels
 Duits
 Frans
 Spaans
 Portugees
 Italiaans
 Pools
 Turks
 Roemeens
 Grieks
 Bulgaars
 Russisch
 Arabisch
 Hindi
 Nederlands
 Tsjechisch
 Servisch
 Zweeds
 Braziliaans Portugees
 Indonesisch
4-kop lasmachine voor PVC-ramen
De 4-kops lasmachine voor PVC-ramen: de gouden standaard van industriële raamproductie
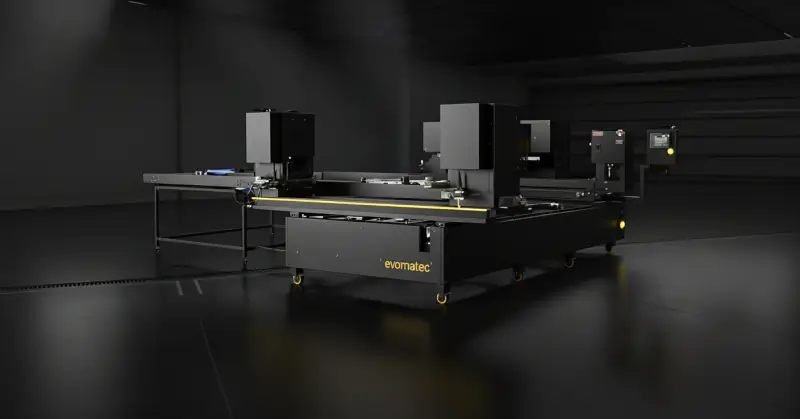
De 4-kops lasmachine voor PVC-ramen is de onbetwiste industriestandaard en het technologische hart van de moderne, geautomatiseerde productie van kunststof ramen en deuren. Deze uiterst geavanceerde systemen zijn de sleutel tot efficiëntie, precisie en winstgevendheid. Ze zijn verantwoordelijk voor het in één enkele, gelijktijdige bewerking het versmelten van vier precies gezaagde PVC-profielen tot een compleet, monolithisch, permanent luchtdicht en structureel stabiel kozijn. In een sector die wordt gedreven door cyclustijd, kwaliteit en foutloze esthetiek is de prestatie van vierkops-lastechnologie de beslissende factor voor het concurrentievermogen van een raamfabrikant.
Hoewel éénkops- en tweekopsmachines hun plek hebben in maatwerkproductie of kleine werkplaatsen, is de vierkopslasser de definitie van industriële serieproductie.
Dit uitgebreide technische artikel gaat diep in op de technologie, de werkingsprincipes, de verschillende machinevarianten en de toekomstverwachting voor vierkopslasmachines. Het dient als een grondige gids voor technische managers, productieplanners, investeerders en alle professionals die de complexiteit en voordelen van deze indrukwekkende machines willen begrijpen.
Wat is een 4-kops lasmachine? Een technische definitie
Om de complexiteit van deze systemen te begrijpen, hebben we eerst een heldere definitie nodig van hun functie en hoe ze verschillen van andere verbindingsmethoden.
Basisfunctie: gelijktijdig lassen van vier hoeken
Een vierkops lasmachine (vaak afgekort als 4-kops lasser) is een stationair industrieel systeem met vier afzonderlijke lasunits (koppen). Deze koppen zijn doorgaans opgesteld in een vierkante of rechthoekige lay-out.
De kernfunctie is het gelijktijdig lassen van de vier 45° verstekhoeken van een raam (vleugel of buitenkader). De operator (of een robot) plaatst de vier gezaagde profielen (twee stijlen en twee regels) in de machine. De machine klemt, positioneert en last alle vier de hoeken in één enkele, ononderbroken cyclus die vaak slechts 1.5 tot 3 minuten duurt.
Vergelijking met éénkops- en tweekopsmachines: een kwantumsprong in productiviteit
Eénkops lasser: Last één hoek per keer. Voor het maken van een raam zijn vier afzonderlijke bewerkingen nodig met handmatig draaien en herpositioneren. Dit is traag (10–15 min/raam) en de maatnauwkeurigheid hangt sterk af van de operator. Ideaal voor speciale vormen (bogen, hoeken).
Tweekops lasser: Last twee hoeken tegelijk. Wordt vaak gebruikt als V-lassen (één hoek met twee units) of parallel lassen (bijv. voor tussenstijlen/T-verbindingen). Een raam heeft nog steeds twee tot drie bewerkingen nodig.
4-kops lasser: Last alle vier de hoeken in één cyclus. Dat is het beslissende verschil.
Waarom lassen? De noodzaak van een materiaalgebonden verbinding in PVC
De vierkops lasser is het technologische antwoord op de specifieke eigenschappen van polyvinylchloride (PVC).
PVC-raamprofielen zijn complexe meerkamersystemen. Deze kamers zijn cruciaal voor thermische en akoestische isolatie en ook voor het huisvesten van stalen versterkingen. Een mechanische verbinding (zoals gebruikt bij aluminium of hout) zou deze kamers niet hermetisch afdichten. Het resultaat zou water- en luchtlekkage zijn, ernstige koudebruggen en onvoldoende hoeksterkte.
Door te lassen creëert de vierkopsmachine een materiaalgebonden verbinding: hij smelt de profieleinden en versmelt ze onlosmakelijk, waardoor een monolithische, absoluut dichte en extreem sterke hoek ontstaat—op alle vier de hoeken tegelijk.
Het beslissende voordeel: waarom vier koppen het verschil maken
Kiezen voor een vierkopsmachine gaat niet om luxe—het gaat om economie en kwaliteit. Het gelijktijdig bewerken van alle vier de hoeken biedt drie onovertroffen voordelen ten opzichte van sequentiële processen (zoals bij éénkopsmachines).
Ongeëvenaarde maatnauwkeurigheid en haaksheid
Misschien wel het belangrijkste technische voordeel. Op een vierkopsmachine worden alle vier profielen gelijktijdig in een exacte 90°-positie geklemd voordat het lassen begint. De machine fungeert als een uiterst nauwkeurige opspanmal.
Resultaat: Het afgewerkte raam is gegarandeerd haaks (exact 90°) en maatvast.
Vergelijking: Op een éénkopsmachine worden hoeken één voor één verbonden. Kleine zaagtoleranties of geringe positioneringsfouten stapelen zich op. De vierde “sluitende” hoek past vaak niet perfect, wat tot spanning in het frame leidt.
Een maatvast raam van een vierkopsmachine vereenvoudigt alle vervolgbewerkingen (beglazing, montage van beslag) en garandeert de dichtheid van het raam.
Maximale productiviteit en efficiëntie van cyclustijd
Het snelheidsvoordeel is enorm. Bekijk de cyclustijd van een standaardraam:
Eénkopsmachine: 4 lassen + 4x hantering (inleggen, draaien, uitnemen). Realistische cyclustijd: 10–15 minuten.
Vierkopsmachine: 1 lascyclus + 1x hantering (inleggen, uitnemen). Realistische cyclustijd: 1.5–3 minuten.
Conservatief is een vierkopslasser 4–6× sneller dan een éénkopsmachine. Het is de pacemaker die echte lijnproductie mogelijk maakt (bijv. 150–200 units per shift).
Lagere arbeidskosten en hogere procesbetrouwbaarheid
Idealiter heeft een vierkopsmachine slechts één operator nodig voor beladen en bewaken. Om dezelfde output te halen met éénkopsmachines zouden 4–6 machines en 4–6 operators nodig zijn.
Bovendien is het proces sterk geautomatiseerd en herhaalbaar. De machine doorloopt de cyclus telkens identiek. Menselijke fouten (verkeerd positioneren, verkeerde parameters) worden geminimaliseerd. Dit vermindert uitval en verhoogt de algehele kwaliteit.
De technologische basis: stomplassen met verwarmingsplaat (“spiegellassen”)
Vierkopslasmachines voor PVC-ramen gebruiken vrijwel uitsluitend stomplassen met verwarmingsplaat, doorgaans spiegellassen genoemd. Het is het enige proces dat de grote en complexe doorsneden van PVC-meerkamerprofielen betrouwbaar, diep en gelijkmatig verwarmt.
De fysica: plastificeren, diffusie en koelen
Plastificeren: PVC wordt verhit boven zijn glasovergang (~80 °C) en verder dan zijn verwerkingsbereik, typisch 240–260 °C, waardoor het een viskeuze smelt wordt.
Diffusie: Wanneer twee gesmolten oppervlakken tegen elkaar worden geperst, diffunderen de lange polymeerketens in elkaar.
Koelen: Wanneer de smelt stolt, zijn de eerder afzonderlijke ketens nu onlosmakelijk verstrengeld, waardoor een homogene, materiaalgebonden verbinding ontstaat.
De vierkops lascyclus in detail
Een volledige lascyclus—vaak slechts 90 tot 180 seconden—is een uiterst nauwkeurige sequentie met vier fasen.
Fase 1: profielen laden en nauwkeurig klemmen (vormklemmen)
De operator plaatst de vier 45°-verstekprofielen in de vier machinekoppen. Met een druk op de knop fixeren pneumatische of hydraulische klemvoorzieningen de profielen.
Dit zijn gevormde klemkaken—gereedschappen die zijn bewerkt als een exacte negatieve vorm van de profieldoorsnede. Omdat PVC-meerkamerprofielen relatief flexibel zijn, zou vlak klemmen de kamers onder de hoge smeeddruk (fase 4) doen instorten. Gevormde kaken ondersteunen het profiel binnen en buiten en behouden zo de geometrie. Profielen worden gepositioneerd tot op honderdsten van een millimeter.
Fase 2: verwarmen (plastificeren) – de vier verwarmingsplaten
Met de profielen geklemd bewegen de vier verwarmingsplaten (“spiegels”, één in elke kop) tussen de profieleinden.
De plaat: Een massieve metalen plaat (bijv. gegoten aluminium) elektrisch verwarmd en PID-geregeld op het exacte setpoint (bijv. ~250 °C).
Antiaanbakoppervlak: De plaat is bekleed met PTFE (Teflon) folie of doek zodat het gesmolten PVC niet hecht.
Proces: De profielen worden met een gedefinieerde verwarmingsdruk tegen de platen gedrukt gedurende de ingestelde verwarmingstijd (bijv. 20–40 s), waarbij het oppervlak smelt tot een diepte van ongeveer 2–3 mm.
Fase 3: de kritische omsteltijd
Na het verwarmen trekken de profielen enkele millimeters terug; de vier platen worden zo snel als technisch mogelijk uit de laszone teruggetrokken (vaak <2–3 s).
Deze omsteltijd is de meest kritische parameter. De 250 °C PVC-smelt koelt extreem snel af in omgevingslucht (20 °C). Als er een oppervlakteschil (“skin”) ontstaat (oxidatie of afkoeling), wordt diffusie in de volgende fase belemmerd. Het resultaat is een “koude verbinding”—die er misschien goed uitziet maar onder belasting faalt.
Fase 4: smeden en koelen (vorming van de las)
Direct na het verwijderen van de platen bewegen de vier koppen (of geklemde profielen) naar elkaar toe onder hoge smeeddruk om alle vier hoeken te sluiten.
Smeden: De druk verdrijft lucht en zorgt voor intensieve interdiffusie van polymeerketens.
Lasrups: Overtollig gesmolten materiaal wordt opzettelijk uitgeperst, waardoor de karakteristieke lasrups (lasspat) ontstaat.
Koelen: De profielen blijven onder druk geklemd (of met verlaagde houdkracht) gedurende de gedefinieerde koeltijd (bijv. 30–60 s) totdat de verbinding onder Tg stolt. Pas dan wordt het raam vrijgegeven en verwijderd.
De “heilige drie-eenheid” van lasparameters
De laskwaliteit wordt bepaald door het nauwkeurige samenspel van temperatuur, tijd en druk. In een vierkopsmachine worden deze opgeslagen als profielrecepten.
Parameter 1: nauwkeurige temperatuurregeling
Spiegeltemperatuur is cruciaal—typisch 240–260 °C voor hard PVC. Moderne machines regelen elke kop afzonderlijk binnen ±1–2 °C.
Te hoog: PVC degradeert thermisch (“verbrandt”), wordt broos en verkleurt (bruin/geel).
Te laag: Onvoldoende plastificatie; diffusie is onvolledig → koude verbinding.
Parameter 2: tijdbeheer (verwarmen, omstellen, koelen)
Verwarmingstijd: Lang genoeg om 2–3 mm diep te smelten, maar kort genoeg om degradatie te vermijden. Zwaardere 7-kamerprofielen hebben langer nodig dan slanke 3-kamerprofielen.
Omsteltijd: Zo kort als technisch mogelijk.
Koeltijd: Lang genoeg voor volledige stolling onder druk om geometrische stabiliteit te waarborgen.
Parameter 3: gecontroleerde druk (verwarmings- versus smeeddruk)
Verwarmingsdruk: Laag, zodat er over het volledige oppervlak contact is met de plaat voor optimale warmteoverdracht.
Smeeddruk: Hoog, voor grondige vermenging en uiteindelijke sterkte. Te hoog → “uitgehongerde” verbinding (overtollig materiaal wordt uitgeperst); te laag → onvolledige diffusie.
Elk profielsysteem (verschillende leveranciers, geometrieën, wanddiktes en compounds) vereist zijn eigen gevalideerde recept dat in de PLC/CNC is opgeslagen.
De esthetische revolutie: vierkops lassen en zero-seam technologie
De grootste innovatie van de afgelopen 15 jaar pakte een esthetische uitdaging aan: gekleurde en gelamineerde profielen.
Het traditionele probleem: lasrups op gekleurde profielen
Naarmate de vraag verschuift van wit naar kleuren (bijv. antraciet) en houtnerfstructuren, kreeg traditioneel lassen een groot probleem:
Lasrups (bijv. ~2 mm hoog) vormt zich en wordt vervolgens door een hoekschoonmaker weggefreesd.
Dilemma: De frees verwijdert niet alleen de rups maar ook de oppervlakkleur/folielaag.
Resultaat: Een lelijke reinigingsgroef op het verstek die een lichtere kern blootlegt—waardoor de premium uitstraling wordt verpest.
Oude “oplossing”: Handmatig bijwerken met lakstiften—kostbaar en foutgevoelig.
Zero-seam principes (V-Perfect / naadloos lassen)
Moderne vierkopslassers kunnen worden uitgerust met zero-seam (V-Perfect, naadloos, contourvolgend) technologie. Deze voorkomt de ongecontroleerde vorming van buitenrupsen op zichtvlakken.
Technische implementaties in vierkopsmachines
Mechanische begrenzing (bijv. 0.2 mm): Messen/aanslagen op de plaat of kaken beperken de smeltstroom aan het oppervlak, waardoor slechts een minieme, nauwelijks zichtbare lijn overblijft.
Vervormen/verplaatsen: Bewegende gereedschappen (schuiven, messen) verplaatsen de smelt actief naar binnen (in de kamers) of naar verborgen zones (bijv. afdichtingsgroeven) tijdens het smeden.
Thermisch vormen: Precies gevormde, soms verwarmde gereedschappen “strijken” het verstek tijdens het koelen zodat folielagen perfect aan de rand aansluiten.
Voordelen: Een onberispelijke hoek als uit één stuk—of als een perfect houten verstek.
Voor fabrikanten: Geen handmatig bijwerken, grote arbeidsbesparing, hogere proceszekerheid, hoogwaardig product.
Voor eindgebruikers: Superieure esthetiek, hogere waargenomen waarde, eenvoudiger reinigen (geen reinigingsgroef).
Bedrijven zoals Evomatec hebben de ontwikkeling van zulke precieze en robuuste oplossingen gestimuleerd om toegang te krijgen tot deze marktleidende technologie.
De vierkopsmachine als het hart van de las-en-schoonmaaklijn
Een vierkopslasser werkt in industriële productie nooit alleen. Het is de pacemaker en kern van een geïntegreerde las-en-schoonmaaklijn.
Pacemaker van de lijn
De cyclustijd van de vierkopsmachine (bijv. 2–3 minuten per raam) bepaalt de snelheid van de hele lijn. Voor- en nageschakelde processen moeten op deze takt zijn afgestemd.
Nageschakeld: bufferen, draaien en hoekschoonmaken
Direct na het lassen wordt het warme raam automatisch overgedragen:
Koelbuffer: Korte rust om de hoeken volledig te laten uitharden.
Draaistation: Het raam wordt indien nodig gedraaid of gekanteld.
Hoekschoonmaakmachine (CNC): De belangrijkste nageschakelde stap.
Waarom een hoekschoonmaker (bijna) altijd nodig is
Traditioneel lassen: De schoonmaker moet alle vier hoeken bewerken—extern (esthetisch) en intern (functioneel)—door rupsen weg te frezen/snijden.
Zero-seam lassen: Extern frezen vervalt (of wordt sterk gereduceerd). Interne rupsen (in beglazings- en beslaggroeven, afdichtingskanalen) bestaan nog steeds omdat smelt daarheen is verplaatst; functionele interne reiniging blijft essentieel.
Dankzij uitgebreide projectervaring zorgen wij ervoor dat de acceptatie van zulke geïntegreerde lijnen voldoet aan de hoogste normen voor kwaliteit en CE-conforme veiligheid met nauwgezette aandacht voor detail.
Horizontale versus verticale lijnconcepten
Klassieke vierkopsmachines werken horizontaal (profielen liggen vlak). Verticale las-en-schoonmaaklijnen komen steeds vaker voor—ruimtebesparend en ideaal voor geautomatiseerde logistiek met buffers en karren.
Kwaliteitsborging, onderhoud en veiligheid (CE-conformiteit)
Een vierkopslasser is een precisiesysteem. Consistent hoge kwaliteit hangt af van optimaal onderhoud en kalibratie.
Typische lasfouten en grondoorzaken
Koude verbinding (onvoldoende sterkte): Breekt bij lage belasting; het breukvlak lijkt bros/korrelig.
Oorzaak: Temperatuur te laag, verwarmingstijd te kort, of (heel vaak) omsteltijd te lang.Verbrande verbinding (visueel defect): Gele/bruine verkleuring, brosheid.
Oorzaak: Temperatuur te hoog of verwarmingstijd te lang.Hoek-/maatfouten (vervorming): Frame niet exact 90° of verkeerde afmetingen.
Oorzaak: Mechanische misuitlijning (koppen niet gekalibreerd), slechte kleming (vuile kaken), koeltijd te kort.
Testen van hoeksterkte (breekproef)
Professionele QA omvat regelmatige hoeksterktetests. Gelaste hoeken (of proefstukken) worden in een testopstelling tot bezwijken belast. De behaalde waarden moeten voldoen aan de specificaties van de systeemleverancier en normen (bijv. DIN EN 514), waarmee correcte parameters worden gevalideerd.
Kritieke onderhoudspunten
PTFE (Teflon) folies: Het meest kritieke slijtdeel op de vier verwarmingsplaten. Dagelijks inspecteren en reinigen. Verbrande PVC-resten verminderen warmteoverdracht en esthetiek; regelmatig vervangen.
Gevormde klemkaken: PVC-stof/spanen verstoppen contouren; profielen liggen niet meer perfect → maatafwijkingen.
Geleidingen en pneumatiek/hydrauliek: Zware koppen moeten soepel en precies lopen; stabiele luchtdruk is cruciaal voor consistente smeedkrachten.
CE-conformiteit en arbeidsveiligheid
Vierkopslassers brengen aanzienlijke risico’s met zich mee: >250 °C temperaturen, hoge krachten (vaak meerdere tonnen) en snelle, zware assemblages. Naleving van de EU Machinerichtlijn (CE) is niet-onderhandelbaar: afschermingen, lichtschermen, tweehandbediening (tijdens laden) en redundante noodstops. Onze langdurige projectexpertise zorgt ervoor dat inspecties met maximale zorg worden uitgevoerd voor zowel kwaliteit als CE-conforme veiligheid—ter bescherming van operators en om legale bedrijfsvoering te waarborgen.
Economie: ROI van een vierkops lasmachine
Een vierkopslasser is een van de grootste afzonderlijke investeringen van een ramenfabriek.
CAPEX: van éénkops naar volledig geautomatiseerde lijnen
Gebruikte vierkops (traditioneel): ~€30,000–70,000, afhankelijk van leeftijd/conditie
Nieuwe vierkops (standaard, traditioneel): ~€90,000–160,000
Nieuwe vierkops (met zero seam): ~€140,000–220,000
Geïntegreerde las-en-schoonmaaklijn (4-kops, zero seam, automatisering): ~€250,000–500,000+
OPEX: energie, arbeid, onderhoud
Energie: Het verwarmen van vier massieve platen is de grootste verbruiker. Moderne machines optimaliseren de verwarming, maar de vraag blijft aanzienlijk.
Arbeid: De grootste besparing. Een geautomatiseerde vierkops lijn heeft doorgaans één operator nodig.
Slijtdelen: Regelmatige vervanging van PTFE-folies, messen en frezen op de hoekschoonmaker.
ROI-voorbeeld
Upgrade van oude éénkops + handmatig schoonmaken naar moderne vierkops las-en-schoonmaaklijn (traditioneel):
Oud systeem (1-kops + 2 personen voor schoonmaken):
Lassen: ~12 min/raam (1 bediener)
Schoonmaken: ~10 min/raam (2 bedieners)
Personeel: 3 bedieners
Output per ploeg (450 min): ~35–40 ramenNieuw systeem (4-kops lijn):
Lijntakt: ~3 min/raam (1 bediener)
Personeel: 1 bediener
Output per ploeg (450 min): 150 ramen
Resultaat: Arbeidskosten per raameenheid dalen drastisch (vaak >80% reductie). Output verviervoudigt. Zelfs bij een investering van ~€200k is terugverdientijd door arbeidsbesparing (elimineren van twee FTE’s) en hogere marge (meer units verkocht) vaak <2–3 jaar.
Nieuw kopen versus gebruikt: kansen en risico’s
Slijtage: Geleidingen/spindels in zware koppen kunnen versleten zijn → maatafwijkingen.
Besturing: Verouderde PLC’s kunnen moeilijk te onderhouden zijn.
Technologie: Gebruikte systemen bieden zelden zero-seam.
Veiligheid: Oudere machines voldoen mogelijk niet aan de huidige CE-normen.
Deskundige beoordeling is cruciaal. Met diepgaande ervaring in veel klantprojecten zorgen wij ervoor dat elke inspectie van een bestaande machine wordt uitgevoerd met de grootst mogelijke zorg voor kwaliteit en CE-conforme veiligheid, zodat kostbare fouten worden vermeden.
Vierkopslassers in Industrie 4.0: verbonden productie
Moderne vierkopslassers zijn volledig geïntegreerd in de slimme fabriek.
Integratie met ERP/PPS
Werkorders (afmetingen, profieltype, kleur, hoeveelheid) worden op kantoor (ERP) aangemaakt en digitaal naar de machine gestuurd. Met CNC-gestuurde koppen positioneert de machine automatisch op de exacte raammaat.
Automatische profielidentificatie en receptbeheer
Gezaagde profielen worden vaak gelabeld met barcodes. Een scanner leest de code, identificeert het profiel (bijv. “Kozijn XY, 7-kamer, antraciet”) en laadt automatisch het juiste lasrecept (temperatuur, tijd, druk).
Predictief onderhoud en service op afstand
Machines monitoren zichzelf—tellen PTFE-cycli en geven een vervangingsmelding voordat de kwaliteit achteruitgaat. Met online toegang kunnen servicetechnici (bijv. van Evomatec) diagnoses stellen en problemen vaak op afstand oplossen, waardoor reistijd wordt vermeden.
Robotica en de “onbemande” cel
De volgende stap is volledige automatisering: robots laden profielen vanuit de zaag in de lasser, nemen het afgewerkte raam uit, voeren het naar de hoekschoonmaker en stapelen het.
Vooruitblik en trends
Energie-efficiëntie & duurzaamheid (recyclaatkernen)
Met stijgende energiekosten worden verwarmingscomponenten geoptimaliseerd (sneller opwarmen, betere isolatie). Een andere trend is betrouwbaar lassen van profielen met recyclaatkernen (nieuw materiaal buiten, gerecycled PVC binnen). Ander smeltgedrag vereist strakkere temperatuurregeling.
AI-ondersteunde procesoptimalisatie & kwaliteitscontrole
De toekomst is zelfoptimaliserende apparatuur. Camera’s kunnen rupsformatie of nulnaden in realtime monitoren. AI kan afwijkingen detecteren (bijv. door slechte materiaalbatches) en parameters dynamisch herafstellen om perfecte resultaten te garanderen.
Verder dan spiegellassen?
Alternatieven worden onderzocht. Laserlassen van kunststoffen kan extreem fijne naden produceren maar blijft zeer duur en technisch uitdagend voor complexe geometrieën en PVC (slechte laserabsorptie). Infraroodlassen (contactloos) is een niche die nog niet breed is ingevoerd.
De juiste vierkopsmachine kiezen: een strategische beslissing
Deze investering bepaalt het concurrentievermogen van een fabriek voor een decennium of langer.
Behoefteanalyse: volume, flexibiliteit, esthetiek
Volume (productiviteit): Units per shift (bijv. 50, 100, 200+) bepalen het automatiseringsniveau.
Flexibiliteit: Veel speciale vormen (hoeken, bogen)? Een 4-kopsmachine kan een flexibele 1-kops aanvulling nodig hebben.
Esthetiek (marktpositionering): Werken met gekleurde/gelamineerde profielen? Zero-seam is praktisch een must.
Het belang van een ervaren syste პარტნიო
Het selecteren van de juiste machine en het integreren ervan in bestaande processen (zagen, beslagmontage, logistiek) vraagt diepgaande proceskennis. Een ervaren partner zoals Evomatec analyseert niet alleen de machines maar de volledige workflow om bottlenecks te vermijden.
Onze langdurige projectervaring garandeert dat alle inbedrijfstellingen en servicewerkzaamheden met maximale zorgvuldigheid worden uitgevoerd, met naleving van kwaliteitsnormen en CE-conforme veiligheid. Dit waarborgt niet alleen een soepele start, maar beschermt ook de levensduur en veiligheid van uw investering.
FAQ – Veelgestelde vragen
Wat is het belangrijkste voordeel van een 4-kops ten opzichte van een 1-kops lasmachine?
Tweeledig: productiviteit en precisie. Een vierkopsmachine is 4–6× sneller omdat hij alle vier hoeken gelijktijdig last (cyclus ~2–3 minuten versus 10–15 minuten). Hij is ook veel preciezer, omdat het volledige raam in één klemactie exact op 90° wordt gefixeerd, wat perfect maatvaste ramen oplevert.
Wat betekent “zero seam”—en kan elke 4-kopsmachine dat?
“Zero seam” (ook V-Perfect) is een moderne lastechnologie die een visueel naadloze hoek creëert zonder de typische zichtbare buitenrups. Nee, niet elke vierkopsmachine kan dit—het is een speciale, vaak optionele configuratie met extra gereedschappen in de laskoppen om de smelt te vormen of te verplaatsen. Het is vooral belangrijk bij het verwerken van gekleurde of gelamineerde profielen om handmatig bijwerken met lakstiften te vermijden.
Hoe lang duurt een volledige lascyclus op een vierkopsmachine?
De volledige cyclus (laden, klemmen, verwarmen, smeden, koelen, vrijgeven, uitnemen) voor een standaardraam duurt op een moderne vierkopsmachine doorgaans 1.5–3 minuten. De exacte tijd hangt sterk af van het profielsysteem (massa, aantal kamers) en de kleur, omdat deze factoren de verwarmings- en koelbehoeften bepalen.
Vraag een gratis consult aan: Klik hier