Engels
 Duits
 Frans
 Spaans
 Portugees
 Italiaans
 Pools
 Turks
 Roemeens
 Grieks
 Bulgaars
 Russisch
 Arabisch
 Hindi
 Nederlands
 Tsjechisch
 Servisch
 Zweeds
 Braziliaans Portugees
 Indonesisch
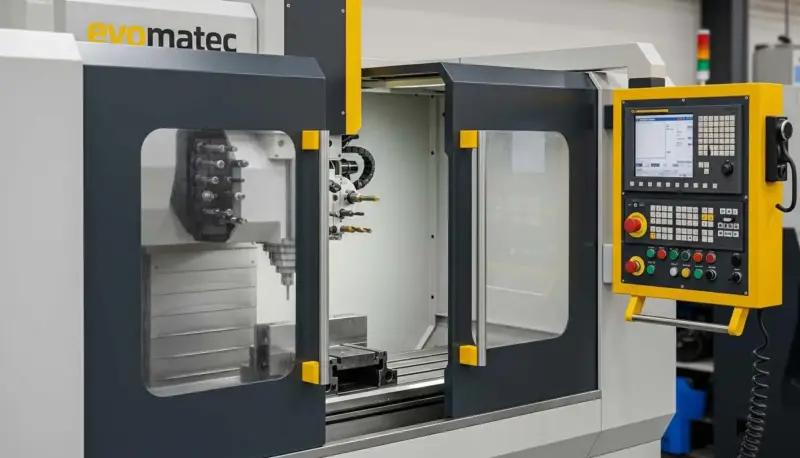
Profielfreesmachine voor kopse kanten
Profielfreesmachine voor kopse kanten: precisie, productiviteit en procesbetrouwbaarheid in moderne profielproductie
In geavanceerde profielproductie wordt de kwaliteit van een afgewerkt raam-, deur- of gevelsysteem niet alleen door het zagen bepaald. De eindconditie van het profiel—de exacte geometrie, de vlakheid van functionele oppervlakken, de zuiverheid van randen en de herhaalbaarheid van de verbindingvoorbereiding—bepaalt vaak of de downstream montage soepel verloopt of verandert in correctiewerk, uitval en vertragingen. Daarom is een Profielfreesmachine voor kopse kanten geen “nice-to-have” accessoire in een productielijn. Het is een kernkwaliteitsstation dat een gezaagd profiel transformeert tot een verbindingsklare component met consistente geometrie, schone kopse vlakken en betrouwbare referentievlakken voor montage en lassen.
Naarmate productieomgevingen opschalen, wordt kopse frezen nog kritischer. Strakke toleranties, hoge doorvoer en klantverwachtingen voor foutloze visuele afwerkingen laten weinig ruimte voor variabiliteit. Een stabiel kopse freesproces vermindert nabewerking, ondersteunt betere afdichting en uitlijning, verbetert het uiterlijk van afgewerkte frames en beschermt de productiviteit van de hele lijn. Wanneer kopse frezen is geoptimaliseerd, wordt het een meetbaar voordeel: minder afkeur, snellere montage en voorspelbaardere output over shifts heen.
Dit artikel legt de technologie, proceslogica en praktische beslissingscriteria achter moderne kopfreesoplossingen voor profielen uit. Het belicht ook de engineeringmindset die bij EVOMATEC hoort als industriële machinefabrikant—gericht op zwaar uitgevoerde constructie, stabiel procesgedrag en schaalbare productieoplossingen. U leert wat belangrijk is in machinearchitectuur, klemmen, automatisering, gereedschapsstrategie, oppervlaktekwaliteit en integratie in moderne productiesystemen.
Waarom kopse frezen belangrijk is bij profielbewerking
Kopse vlakken zijn functionele oppervlakken. Ze bepalen hoe profielen samenkomen, hoe verbindingen sluiten, hoe afdichtingen uitlijnen en hoe frames eruitzien en zich gedragen na montage. Of de eindvoorbereiding nu bedoeld is voor mechanische verbinding, hoekmontage of lassen, het resultaat moet consistent zijn. Elke afwijking wordt downstream versterkt: een kleine onnauwkeurigheid aan het kopse vlak kan misuitlijning in de hoek veroorzaken, ongelijkmatige afdichtdruk, zichtbare kieren of montagespanning die de productlevensduur verkort.
Kopse frezen is daarom een “kwaliteitsgate” binnen de productieworkflow. Het creëert:
- Gedefinieerde eindgeometrie voor herhaalbare verbindingen
- Vlakke, schone kopse vlakken voor nauw contact en stabiele verbindingen
- Braamvrije randen die afdichtingen beschermen en handmatig ontbramen verminderen
- Nauwkeurige referenties die montage versnellen en bijstellingen verminderen
- Consistente resultaten bij meerdere operators en meerdere shifts
In professionele productie wordt kopse frezen niet behandeld als een handmatige correctiestap. Het wordt geïmplementeerd als een gecontroleerd en meetbaar proces met stabiele cyclustijd en voorspelbare output.
Materialen en toepassingsrealiteit: aluminium, aluminium, PVC en uPVC
De eisen aan kopse frezen veranderen met het materiaal. Verschillende spaanafvoer, warmtegedrag, stijfheid en oppervlakteverwachtingen moeten worden meegenomen. In de praktijk werkt een profielbedrijf vaak met gemengde materialen, gemengde profielfamilies en gemengde productiedoelen. Een geschikte kopse freesoplossing moet deze realiteiten aankunnen zonder betrouwbaarheid op te offeren.
Kopse frezen in de productie van aluminiumprofielen
Aluminium- en aluminumprofielen vragen om stijfheid, trillingsstabiliteit en effectief spaanafvoerbeheer. Kopse freesbewerkingen vereisen vaak meerdere frezen en meerdere contactzones. Het proces moet klapperen, randbramen en oppervlaktescheuren voorkomen. Robuust klemmen, stabiel spilgedrag en de juiste gereedschapsgeometrie zijn essentieel voor consistente resultaten.
Een correct geconfigureerde kopse freesmachine voor aluminiumprofielen of kopse freesmachine voor aluminumprofielen kan de noodzaak van handmatige nabewerking drastisch verminderen en tegelijkertijd de consistentie van verbindingen verbeteren, vooral in veeleisende architectonische en industriële toepassingen.
Kopse frezen in PVC- en uPVC-profielproductie
PVC- en uPVC-profielen vragen om schone randkwaliteit en temperatuurbeheersing. Hoewel de snijkrachten vaak lager zijn dan bij aluminium, kan het materiaal gevoelig zijn voor warmte en kan het oppervlaktesporen vertonen als de klemming agressief is of als het gereedschap niet is geoptimaliseerd. Een dedicated kopse freesmachine voor PVC-profielen of kopse freesmachine voor uPVC-profielen moet snelle klemming in balans brengen met oppervlaktebescherming en moet schone, uniforme kopse vlakken leveren die afdicht- en verbindingsprocessen ondersteunen.
Kwaliteit definiëren: hoe “goed kopse frezen” er in de praktijk uitziet
Kwaliteit is meetbaar. Een professioneel kopse freesproces wordt gedefinieerd door herhaalbare resultaten en voorspelbaar procesgedrag. De meest voorkomende kwaliteitsindicatoren zijn onder meer:
- Vlakheid van het kopse vlak en consistentie van de oppervlakteafwerking
- Haaksheid en uitlijning ten opzichte van gedefinieerde referenties
- Schone randen en braamvrij kopse frezen op zichtvlakken en afdichtzones
- Maatvaste herhaalbaarheid bij hoogvolumeproductie
- Stabiele cyclustijd die hoogproductief kopse frezen ondersteunt
- Minimale afhankelijkheid van de operator
Hoogwaardig kopse frezen ondersteunt ook snellere montage. Wanneer kopse vlakken consistent zijn, sluiten verbindingen vanzelf zonder forceren. Dit vermindert spanning in het frame, verbetert het uiterlijk en bespaart tijd tijdens hoekbewerkingen en paswerk.
Machinearchitectuur: de echte basis van herhaalbaarheid
De sterkte van de prestaties bij kopse frezen wordt bepaald door het mechanische ontwerp van de machine. Kopse frezen is een bewerking met zwaar contact, vooral bij aluminiumprofielen, waar de gereedschapsingreep aanzienlijk kan zijn. Een stijve basis, stabiele spilondersteuning en een trillingsbestendige structuur verminderen klapperen, verbeteren de oppervlakteafwerking en beschermen gereedschappen.
Industriële fabrikanten zoals EVOMATEC leggen de nadruk op zwaar uitgevoerde architectuur omdat die de processtabiliteit in de tijd beschermt. In echte productie moet een machine op dag 700 dezelfde kwaliteit leveren als op dag 7. Dat vereist een engineeringaanpak die is gebouwd rond duurzaamheid, servicebaarheid en robuust functioneel ontwerp.
Klemtechnologie als kwaliteitshefboom
Klemmen is niet simpelweg vasthouden. Het definieert referentie, herhaalbaarheid en stabiliteit. Het beste gereedschap en de beste spil kunnen niet compenseren voor een profiel dat verschuift, tordeert of trilt tijdens het frezen. Daarom zijn klemconcepten vaak het verschil tussen gemiddelde resultaten en professionele resultaten.
Afhankelijk van de productie-eisen kan de klemming zijn:
- Een pneumatisch geklemde kopse freesmachine-aanpak voor snelle cycli en efficiënte werking
- Een hydraulisch geklemde kopse freesmachine-aanpak voor maximale klemkracht en stabiliteit bij zware bewerkingen
Klemming moet ook oppervlakken beschermen en vervorming voorkomen. Dit wordt vooral belangrijk in uPVC-toepassingen waar cosmetische oppervlaktemarkeringen tot klantklachten kunnen leiden.
Automatiseringsniveaus: handmatig, semi-automatisch en volledig automatisch kopse frezen
Fabrieken en werkplaatsen hebben niet dezelfde behoeften. De beste kopse freesoplossing is degene die past bij de productierealiteit—profielvariatie, shiftstructuur, volume en tolerantieverwachtingen. Kopse freesmachines bestaan daarom in een breed automatiseringsspectrum.
Handmatig kopse frezen voor flexibiliteit
Een handmatige kopse freesmachine kan waardevol zijn bij laagvolumeproductie, speciale profielen of omgevingen waar omstellingen constant zijn. Het stelt vakbekwame operators in staat snel te schakelen. Handmatige bediening introduceert echter doorgaans variabiliteit en is moeilijk op te schalen bij hoogvolumeproductie.
Semi-automatische oplossingen voor gebalanceerde productie
Een semi-automatische kopse freesmachine is vaak een sterk compromis: kernsequenties zoals klemmen, gereedschapsingreep en gecontroleerde voeding kunnen worden geautomatiseerd, terwijl beladen en sommige afstellingen door de operator worden uitgevoerd. Deze aanpak verbetert de herhaalbaarheid zonder een investering in volledige lijnautomatisering te vereisen.
Automatisch kopse frezen voor consistentie en doorvoer
Een automatische kopse freesmachine streeft naar stabiele output, minimale operatorinvloed en consistente cyclustijd. Dit maakt hogere outputstabiliteit mogelijk en ondersteunt integratie in gesynchroniseerde lijnen. Automatische oplossingen omvatten vaak receptbeheer, digitale instellingen en procesmonitoringconcepten die aansluiten bij industriële productieverwachtingen.
CNC, NC, PLC en servobesturing: wat deze termen echt betekenen
Veel kopers zien besturingstermen in brochures en nemen aan dat ze allemaal dezelfde waarde leveren. In werkelijkheid bepaalt de besturingsarchitectuur hoe nauwkeurig, hoe consistent en hoe efficiënt een machine kan werken.
CNC en NC bij kopse frezen
Een CNC-kopse freesmachine betekent doorgaans programmeerbare posities, herhaalbare recepten en de mogelijkheid om opstellingen op te slaan en te reproduceren. Een NC-kopse freesmachine kan numeriek gestuurde positionering beschrijven—vaak gericht op herhaalbaarheid en gestandaardiseerde opstellingen. Beide kunnen zeer effectief zijn wanneer ze worden gecombineerd met stijve mechanica en sterke klemming.
PLC-gebaseerde procesbesturing
Een PLC-gestuurde kopse freesmachine legt de nadruk op veilige, betrouwbare processequenties. PLC-besturing wordt veel gebruikt voor stabiele automatisering, vooral waar het freespad vast is maar de sequentie consistent en veilig moet zijn.
Servobesturing en precisie
Een servo-gestuurde kopse freesmachine ondersteunt nauwkeurige, dynamische beweging en herhaalbare positionering onder belasting. In moderne productie draagt servobesturing aanzienlijk bij aan stabiele cyclustijd, gecontroleerde voedingen en verbeterde kwaliteitsconsistentie, vooral wanneer meerdere profielfamilies worden verwerkt.
Enkelkops-, dubbelkops- en meerkopsconcepten
Kopconfiguratie is een van de meest zichtbare onderscheidende factoren bij kopse freesmachines. Het beïnvloedt direct de cyclustijd, flexibiliteit en het vermogen om complexe eindgeometrieën te verwerken.
Enkelkops kopse freesmachine
Een enkelkops kopse freesmachine wordt vaak gebruikt voor specifieke bewerkingen en standaard profielfamilies. Het kan een robuuste, efficiënte oplossing zijn wanneer de processtappen consistent zijn en de werklast stabiel is.
Dubbelkops kopse freesmachine
Een dubbelkops kopse freesmachine kan snellere verwerking ondersteunen en kan, afhankelijk van het ontwerp, worden geconfigureerd om complementaire bewerkingen in één cyclus uit te voeren. Dit kan de doorvoer verbeteren en de hanteertijd verminderen.
Meerkops kopse freesmachine
Een meerkops kopse freesmachine is ideaal voor complexe verbindingsvoorbereiding, meerdere contactzones en omgevingen met hoge output waar cyclustijd en procesconsolidatie belangrijk zijn. Meerkopsconcepten ondersteunen vaak hogere productiviteit en kunnen de behoefte aan secundaire bewerkingen verminderen.
Kopse vlakken frezen, kopse oppervlakken frezen en profielverbindingvoorbereiding
In technische taal kunt u zowel machine voor het frezen van kopse vlakken als machine voor het frezen van kopse oppervlakken tegenkomen. Het verschil is vaak semantisch: beide verwijzen naar het vormgeven en afwerken van het eindgebied van een onderdeel. In profielproductie is de bedoeling doorgaans verbindingsvoorbereiding.
Dit omvat:
- profielfreesmachine voor kopse vlakken-taken voor nauwkeurige sluiting van verbindingen
- profielfreesmachine voor kopse oppervlakken-taken voor afdichting en visuele afwerking
- machine voor profielverbindingvoorbereiding-workflows waarbij de eindgeometrie hoekverbindingen en structurele verbindingen ondersteunt
In echte productie kan kopse frezen ook direct gekoppeld zijn aan lasworkflows, vooral in PVC/uPVC-raamproductie waar de verbindingskwaliteit afhangt van nauwkeurige en schone voorbereiding.
Lasvoorbereiding en frezen van hoekverbindingen
Kopse frezen voor lasvoorbereiding beschrijft kopse freesstrategieën die de laszone optimaliseren en de kwaliteit van hoeksluiting verbeteren. Frezen voor voorbereiding van hoekverbindingen richt zich vaak op het creëren van gedefinieerde contactgeometrie, het verminderen van kieren en het verbeteren van het uiteindelijke uiterlijk van gemonteerde frames.
Toepassingen in raam- en deurproductie
In raam- en deurproductie is kopse frezen een standaardkwaliteitsbewerking. Profieleinden moeten consistent zijn omdat ze hoekmontages, gedrag van afdichtingsrubbers, uitlijning van versterkingen en het uiteindelijke uiterlijk beïnvloeden. Een dedicated kopse freesmachine voor raamprofielen of kopse freesmachine voor deurprofielen is daarom ontworpen rond herhaalbare referentiepunten, stabiele klemming en betrouwbare cyclustijd.
Veel fabrieken kiezen een kopse freesmachine voor raam- en deurfabricage als productiestandaard om ervoor te zorgen dat elk profiel dat de verbindingsfase ingaat verbindingsklaar is. Dit ondersteunt stabiele montage-doorvoer en vermindert correctiewerk bij latere stations.
Stations, eenheden en centra: hoe kopse frezen in een productielijn past
Afhankelijk van de fabriekslay-out kan kopse frezen worden geconfigureerd als een dedicated werkplek of geïntegreerd als een lijnstation. De volgende termen worden vaak gebruikt om lay-out en integratiestrategie te beschrijven:
- profiel-kopse-freesunit als functionele module binnen een cel
- profiel-kopse-freesstation als een gedefinieerd productiestation met gestandaardiseerde inputs en outputs
- profiel-kopse-freeswerkplek met nadruk op operatorergonomie en efficiënte handling
- profiel-kopse-freescentrum of kopse freescentrum als beschrijving van een meer gecentraliseerde, vaak meer geautomatiseerde oplossing met hogere capaciteit en stabiliteit
In omgevingen voor profielbewerking fungeert het kopse freesstation vaak als een brug tussen zagen en verbinden. Als het zwak is, wordt het een bottleneck. Als het stabiel is, verhoogt het de totale lijnefficiëntie en verbetert het de productkwaliteit op schaal.
Verbindingstypen: stijlen, dorpels, T-verbinding en kruisverbinding kopse frezen
Profielsystemen in gevel-, raam- en deurconstructie vereisen vaak verschillende verbindingsgeometrieën. Kopse freesmachines worden daarom vaak beschreven op basis van het verbindingstype dat ze ondersteunen:
- Een kopse freesmachine voor stijlen voor verticale elementen en stijlvoorbereiding
- Een kopse freesmachine voor dorpels voor horizontale dorpels en kruiselementen
- Een kopse freesmachine voor T-verbindingen om T-verbindingen in profielsystemen voor te bereiden
- Een kopse freesmachine voor kruisverbindingen om kruisende verbindingen voor te bereiden met strikte eisen aan contactgeometrie
Deze verbindingscategorieën zijn geen marketingtaal. Ze weerspiegelen echte proceseisen: consistentie van geometrie, oppervlakteafwerking en nauwkeurige referentie-uitlijning om ervoor te zorgen dat structurele en afdichtprestatie na montage correct is.
Processtrategie: nauwkeurigheid, braamcontrole en stabiliteit van cyclustijd
Prestaties bij kopse frezen hangen af van een gecontroleerde strategie. Het doel is niet alleen materiaalverwijdering, maar voorspelbare resultaten. Belangrijke prioriteiten zijn:
- nauwkeurig kopse frezen door stabiele referentiëring en gecontroleerd voedingsgedrag
- precisie kopse frezen via stijve mechanica, correct gereedschap en herhaalbare opstellingen
- braamvrij kopse frezen door geoptimaliseerde frezen, correcte ingreep en stabiele klemming
- hoogproductief kopse frezen door niet-snijtijd te verminderen en procesflow te verbeteren
Zelfs de beste machine presteert ondermaats als procesdiscipline ontbreekt. Daarom investeren moderne fabrieken in digitale instellingen, gestructureerde recepten en gestandaardiseerd gereedschapsbeheer.
Digitale instellingen en gereedschapswisselconcepten
Een kopse freesmachine met digitale instelling ondersteunt herhaalbare opstellingen, minder omstelfouten en snellere operatortraining. In veel omgevingen zijn digitale instellingen het verschil tussen “goed op één shift” en “goed elke dag.”
Een kopse freesmachine met snelle gereedschapswissel vermindert downtime en verhoogt operationele stabiliteit, vooral in gemengde productie waar gereedschappen vaak moeten worden gewisseld om profielfamilies of verbindingseisen te matchen.
EVOMATEC-productiemindset: zwaar uitgevoerde engineering voor echte productie
In echte productie worden machines beoordeeld op wat ze leveren na maanden en jaren van continue werking. Hier wordt de EVOMATEC-engineeringaanpak relevant: robuuste mechanica, stabiele klemming, duurzame spilomgevingen en servicevriendelijke constructie ontworpen voor langdurige betrouwbaarheid. In industriële profielbewerking is zwaar uitgevoerd ontwerp geen luxe. Het is een vereiste voor voorspelbare kwaliteit, stabiele cyclustijd en beheersbare onderhoudskosten.
Wanneer kopse frezen wordt behandeld als een belangrijk kwaliteitsstation, moet de machine zich gedragen als een productiemiddel: consistent, herhaalbaar en schaalbaar. De industriële filosofie van het EVOMATEC-type richt zich op het bouwen van machines die de outputstabiliteit van de klant beschermen en verborgen productieverliezen door variabiliteit verminderen.
Aankoopcriteria: de juiste kopse freesoplossing kiezen
Een aankoopbeslissing moet gebaseerd zijn op productierealiteit, niet op brochureclaims. De belangrijkste evaluatiecriteria omvatten:
- Profielfamilies en frequentie van omstellen
- Vereiste toleranties en normen voor oppervlakteafwerking
- Klemconcept: pneumatische snelheid versus hydraulische klemkracht
- Kopconfiguratie: enkelkops, dubbelkops of meerkops op basis van behoeften aan cyclustijd
- Besturings- en automatiseringsbehoeften: handmatige, semi-automatische of volledig automatische werkstromen
- Digitale instelling en receptbeheer voor herhaalbaarheid
- Onderhoudstoegang, reserveonderdelenstrategie en langdurige servicebaarheid
Een fabriek die groei verwacht, moet ook plannen voor integratie. Een kopse freesstation dat later onderdeel kan worden van een gesynchroniseerde lijn is een strategisch voordeel. Het voorkomt het veelvoorkomende bottleneckscenario waarbij de zaagsnelheid toeneemt maar verbinden en eindvoorbereiding niet kunnen bijbenen.
Kopse frezen als concurrentievoordeel in profielproductie
Een moderne profielfreesmachine voor kopse kanten is een kwaliteits- en productiviteitsvermenigvuldiger. Het transformeert gezaagde profielen tot verbindingsklare componenten met gecontroleerde geometrie, schone kopse vlakken en betrouwbare referenties voor montage en lassen. Het beschermt downstream processen, vermindert handmatige correctie, verbetert het uiterlijk van het eindproduct en stabiliseert de volledige productieworkflow.
Of de eis nu flexibiliteit, hoge doorvoer of consistente premiumkwaliteit is, het juiste kopfreesconcept moet worden afgestemd op de productieomgeving. Met industriële engineeringprincipes—zwaar uitgevoerde structuur, betrouwbare besturingslogica en praktische workflow voor operators—wordt kopse frezen een stabiel proces dat schaal, groei en langdurig productiesucces ondersteunt.