Енглески
 Немачки
 Француски
 Шпански
 Португалски
 Италијански
 Пољски
 Турски
 Румунски
 Грчки
 Бугарски
 Руски
 Арапски
 Хинди
 Холандски
 Чешки
 Српски
 Шведски
 Бразилски португалски
 Индонежански
Машина за заваривање uPVC прозора
Машина за заваривање PVC (upvc) прозора: срце савремене производње прозора
Основа ефикасне, висококвалитетне производње PVC прозора и врата
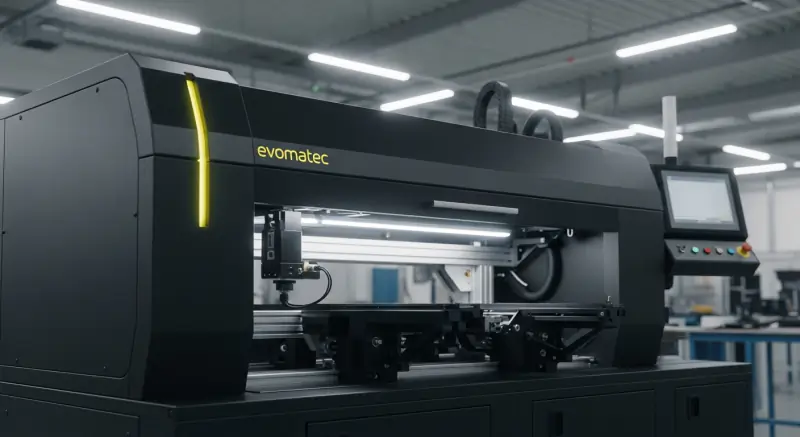
Машина за заваривање PVC прозора је незаобилазна компонента савремене производње прозора и врата. Без ових високоспецијализованих система, ефикасна, прецизна и трајна израда пластичних прозора какву данас познајемо била би немогућа. Ове машине представљају технолошко средиште које спаја прецизно исечене PVC профиле у крут, ваздухонепропусан и савршено обликован прозорски рам. На тржишту које покрећу ефикасност, квалитет и естетика, учинак заваривања је одлучујући фактор комерцијалног успеха.
Овај чланак детаљно истражује свет машина за заваривање PVC прозора. Разматрамо основну технологију, различите типове машина, њихов историјски развој, кључне параметре квалитета и будуће трендове који обликују ову област инжењерства.
Шта је тачно машина за заваривање uPVC прозора?
Пре него што пређемо на техничке детаље, јасна дефиниција: машина за заваривање PVC прозора је стационарни индустријски систем посебно пројектован за трајно спајање исечених профила од поливинил-хлорида (uPVC) помоћу топлоте и притиска, при чему се формирају углови прозорског рама или рама врата.
Основна дефиниција и функција
Основни задатак машине је заваривање загрејаном плочом (често називано заваривање огледалом). Крајеви профила исечени под углом (обично резови под углом од 45 степени) притискају се уз загрејану плочу („огледало за заваривање“), пластификују се, а затим спајају под високим притиском. Међумолекулском дифузијом полимерних ланаца у растопу, при хлађењу се формира хомоген спој високе чврстоће који је трајно ваздухонепропусан — често чвршћи од самог основног материјала.
Зашто је заваривање неопходно за uPVC прозоре?
PVC прозорски профили су шупљи и подељени на више комора ради топлотне изолације и стабилности (често су ојачани челиком). Да би се формирао рам, ове сложене геометрије морају се спојити на угловима.
Механички спојеви — уобичајени код дрвених или алуминијумских прозора (уз употребу угаоних спојница) — нису погодни за PVC. Они не заптивају поуздано унутрашње коморе, што би омогућило продор влаге, смањило топлотне перформансе и угрозило стабилност. Заваривање, насупрот томе, ствара монолитни угао. Спој је:
Трајно ваздухонепропусан и водонепропусан: Нема зазора кроз које могу продрети вода или ваздух.
Високе конструкционе чврстоће: Завар значајно доприноси статичкој целовитости рама.
Ефикасан: Процес је изузетно брз и може се у великој мери аутоматизовати.
Разлике у односу на друге методе спајања
У индустријском контексту постоји неколико метода спајања пластике:
Лепљење: Користи се у одређеним областима (нпр. при застакљивању), али није погодно за носеће угаоне спојеве. Не постиже отпорност на атмосферске утицаје, дугорочну стабилност или статичку чврстоћу заваривања, а спорије је и ствара више нечистоће.
Механичко причвршћивање (вијци): Није ефикасно за PVC профиле са шупљим коморама; не може да створи раван, заптивен спој.
Ултразвучно или ласерско заваривање: За геометрију и масу прозорских профила, ове методе су обично превише сложене или економски неисплативе.
Заваривање загрејаном плочом стога је постало неприкосновени златни стандард за PVC прозорске профиле.
Историјски развој производње PVC прозора
Данашња високотехнолошка машина за заваривање PVC прозора резултат је вишедеценијског развоја тесно повезаног са успоном самог PVC прозора.
Почеци PVC прозора
PVC прозори појавили су се током 1950s, када су поднете прве патентне пријаве. Почетни производи имали су проблеме са променом боје и димензионалном стабилношћу. Угаони спојеви били су посебно изазовни. Експерименти су обухватали поступке од активације растварачем до једноставних метода са врелим ваздухом.
Од ручних процеса до аутоматизације
Током 1960s и 1970s — подстакнути енергетским кризама и потражњом за изолационим грађевинским материјалима — PVC прозори постали су широко прихваћени. Масовна производња повећала је потребу за ефикасном технологијом спајања.
Прве „машине за заваривање“ често су биле једноставни, ручно управљани уређаји са једном главом. Руковалац је уметао профиле, померао загрејану плочу ручно или пнеуматски и притискао делове један уз други. Квалитет је у великој мери зависио од руковаоца; времена циклуса била су дуга.
Прекретнице у технологији заваривања
Кључна достигнућа обухватала су:
PLC управљање (1980s): Електроника је омогућила прецизно, поновљиво управљање температуром, временом и притиском — уводећи обезбеђење квалитета на индустријском нивоу.
Машине са више глава: Ради драстичног скраћивања времена циклуса, развијене су машине за заваривање са две главе и, на крају, са четири главе; ове последње могу да заваре цео рам (четири угла) у једном циклусу.
Интеграција чишћења углова: Паралелно су се појавиле машине за чишћење углова (чистилице), које аутоматски уклањају заварни венац након заваривања.
Бешавна технологија (без видљивог споја) (од ~2010): Најновија револуција која омогућава естетски савршене углове без видљивих заварних шавова.
Како ради машина за заваривање PVC прозора?
Иако машина са четири главе завршава циклус за неколико минута, процес је фино калибрисана физичка операција која се обично дели на три фазе.
Процес заваривања корак по корак
Без обзира на конфигурацију са једном или четири главе, сваки угао пролази исти циклус сучеоног заваривања загрејаном плочом.
Фаза 1: улагање и стезање профила
PVC профили исечени под углом (нпр. 45°) уметају се у стезне направе машине — ручно, од стране руковаоца, или аутоматски, помоћу транспортног система. Пнеуматски или хидраулични цилиндри непомично стежу профиле. То је пресудно; свако померање током заваривања нарушава спој. Стезни алати прецизно су прилагођени геометрији система профила.
Фаза 2: загрејана плоча (заваривање огледалом)
Огледало за заваривање — загрејана метална плоча, обично пресвучена PTFE премазом ради спречавања приањања PVC-а — доводи се на температуру заваривања (за крути PVC обично 240–260 °C).
Загревање (пластификација): Огледало се помера између стегнутих крајева профила. Профили се притискају уз плочу дефинисаним притиском предгревања. Топлота продире у материјал и пластификује пресечене површине до дефинисане дубине. Време је пресудно: прекратко време изазива „хладан завар“ (недовољно стапање); предуго време носи ризик од сагоревања или деформације.
Време прелаза: Након достизања циљне пластификације, профили се благо повлаче, а плоча се брзо извлачи. Прелаз мора бити изузетно кратак (често краћи од 2–3 секунде) како би се избегло хлађење или оксидација растопа.
Фаза 3: притисак спајања и хлађење
Одмах након уклањања плоче, растопљени крајеви профила притискају се један уз други уз прецизно дефинисан притисак спајања.
Спајање: Притисак обезбеђује потпуну међусобну дифузију две зоне растопа; дуги полимерни ланци PVC-а преплићу се, формирајући нераздвојив спој.
Формирање венца: Вишак пластификованог материјала истискује се, формирајући карактеристичан заварни венац на унутрашњим и спољашњим угловима.
Хлађење: Профили остају стегнути под притиском спајања или држања док се растоп не охлади испод температуре стакластог прелаза и не очврсне. Прерано вађење носи ризик од отказа споја или деформације рама.
Након хлађења, стеге се отпуштају и готов рам (или угао) се вади.
Значај заварног венца
Иако визуелно непожељан, венац је кључни показатељ квалитета. Равномеран венац указује на довољну пластификацију и исправан притисак спајања. Традиционално се венац уклања у наредном кораку чишћења углова. Савремене технологије теже управљању истискивањем венца или потпуном избегавању његовог неконтролисаног истискивања.
Типови машина за заваривање PVC прозора
Тржиште нуди различите типове машина који се разликују по аутоматизацији, капацитету и намени. Прави избор зависи од величине погона и потребног производног учинка.
Машине за заваривање са једном главом (за специјалне израде и мале серије)
Функција: Заварује се један угао у датом тренутку; руковалац мора да изврши улагање четири пута по раму.
Предности: Мало улагање, мала потребна површина, висока флексибилност (лукови, посебни облици, поправке).
Недостаци: Ниска продуктивност; димензионална тачност више зависи од руковања оператера.
Примена: Мале радионице, израда прототипова, специјални радови у већим погонима.
Машине за заваривање са две главе (паралелно и угаоно заваривање)
Функција: Две јединице за заваривање; могу паралелно заваривати два угла (нпр. стубове) или припремати половине рама за други пролаз.
Предности: Много брже од машина са једном главом; флексибилније од машина са четири главе.
Недостаци: И даље су потребна два до три циклуса за завршетак рама.
Примена: SMEs којима је потребан већи производни учинак без пуног капацитета машине са четири главе.
Машине за заваривање са четири главе (индустријски стандард)
Функција: Четири јединице за заваривање постављене под углом од 90°. Сва четири исечена профила (два хоризонтална и два вертикална) улажу се истовремено; машина стеже и заварује сва четири угла у једном циклусу.
Предности: Изузетно висока продуктивност (један цео рам по циклусу, често за мање од 2–3 минута); врхунска прецизност и димензионална стабилност.
Недостаци: Веће улагање; мања флексибилност за необичне геометрије (мада савремене јединице могу да обрађују променљиве углове).
Примена: Индустријски произвођачи са средњим до великим обимом производње.
Машине са шест и осам глава (производња великог обима)
Функција: За максималан производни учинак; нпр. заваривање рама са интегрисаним стубом у једном циклусу или два мања рама истовремено.
Предности: Максималан производни учинак по јединици времена.
Недостаци: Веома велико улагање; минимална флексибилност; економичне само за веома велике уједначене серије.
Примена: Индустрија великог обима и стручњаци за пројектне послове.
Хоризонтални наспрам вертикалних система за заваривање
Хоризонтални (стандардни): Профили се заварују у хоризонталном положају; уобичајени су у линијама које интегришу тестеру → обрадни центар → заваривање → чишћење.
Вертикални: Профили се обрађују у усправном положају; све су заступљенији због ефикасног коришћења простора и компатибилности са аутоматизованом логистиком (међускладишта, транспортна колица). Гравитација може помоћи прецизном позиционирању.
Технологија која стоји иза савршеног завара
Квалитет завара зависи од прецизног међудејства параметара прилагођених сваком систему профила.
Заваривање загрејаном плочом — златни стандард
Као што је наведено, заваривање загрејаном плочом доминира. Кључ је строга контрола температуре плоче. Машине врхунског квалитета користе прецизне PID регулаторе за одржавање температуре огледала у границама ±1–2 °C . PTFE премази су потрошни делови; ако су оштећени, PVC приања уз плочу, сагорева и контаминира наредне заваре — нарушавајући изглед и чврстоћу.
Контрола параметара: температура, време, притисак
Свака серија профила захтева специфичне параметре сачуване у PLC-у:
Температура: Превисока температура сагорева PVC (ослобађање HCl, промена боје); прениска изазива недовољно стапање.
Време (загревања и хлађења): У великој мери зависи од масе профила и услова околине. Масивни профили врата захтевају дуже загревање од танких лајсни за застакљивање.
Притисак (предгревања и спајања): Притисак предгревања обезбеђује контакт; притисак спајања ствара дифузију. Превелик притисак спајања истискује превише растопа (спој „осиромашен“ материјалом); премали доводи до недовољне међусобне дифузије.
Геометрија профила
Савремени PVC профили су сложени (нпр. са 5-, 6-, 7 комора). Машина за заваривање мора да обезбеди равномерно загревање и истовремено спречи урушавање унутрашњих преграда. Механички граничници дубине често се користе за ограничавање продирања у растоп.
Заваривање ламинираних и обојених профила (посебни изазови)
Ламиниране површине (са текстуром дрвета) и обојене површине доносе изазове:
Осетљивост на топлоту: Спољашња фолија не сме бити оштећена загрејаном плочом.
Естетика: Традиционално уклањање венца открива голи PVC на углу, нарушавајући изглед ламината.
Решења:
Маркери за корекцију боје: Ручно поновно бојење (одузима време, променљив квалитет).
Ограничивачи венца: Посебни PTFE калупи или сечива обликују растоп, стварајући минималан, дефинисан венац (нпр. 0.2 mm).
Технологија без видљивог споја: Најнапреднији приступ који од самог почетка спречава формирање видљивог венца.
Иновативне технологије заваривања: без видљивог споја и V-Perfect
Тежња ка „савршеном углу“ преобразила је индустрију. Посебно код ламинираних профила, конвенционални очишћени шавови представљали су компромис. Технологије познате као технологија без видљивог споја, V-Perfect, бешавно заваривање или заваривање које прати контуру решавају овај проблем.
Проблем са традиционалним заварима
Код конвенционалног заваривања и чишћења, венац се уклања рендисањем или глодањем. На видљивој ивици остаје раван жлеб или бар видљив прекид.
Технологије ограничавања венца
Иновација је у модификовању заваривања тако да се истиснутим материјалом управља — било обликовањем или усмеравањем ка унутрашњости:
Механичко прикљештење: Сечива или клизачи прикљешћују видљиву ивицу током спајања под притиском, усмеравајући растоп ка унутрашњости или у дефинисане шупљине.
Обликовање које прати контуру (V-Perfect): Посебни загрејани алати „пеглају“ угао током хлађења, бешавно спајајући ивице фолије.
Бешавна естетика: спој изгледа и чврстоће
Резултат је готово бешаван угао. Коси спој остаје танка линија, али нема широког, очишћеног жлеба. Фолија се визуелно наставља око угла — естетски напредак који такође олакшава чишћење.
Практичне предности технологије без видљивог споја
Машине које су способне за то (често специјализовани системи са четири главе) нуде:
Врхунску естетику (посебно за текстуре дрвета и тамне модерне боје попут антрацита).
Није потребна корекција боје.
Већу поузданост процеса захваљујући мањем броју ручних корака.
Ови системи захтевају још строже управљање машином и често алате специфичне за профил. Компаније попут Evomatec покретале су развој прецизних машина са поузданим процесом како би произвођачима омогућиле овај напредак у квалитету.
Наредни процес: машина за чишћење углова
Машина за заваривање PVC прозора ретко ради самостално. У индустријској производњи одмах следи машина за чишћење углова.
Зашто се заварни шавови чисте?
Код традиционалног заваривања (без технологије без видљивог споја), венац се мора уклонити из два разлога:
Функционални: Унутрашњи венац (у фалцевима за стакло и оков) омета уградњу стакла и оков.
Естетски: Спољашњи венац на видљивим површинама је непожељан.
Интеграција заваривања и чишћења
У савременим линијама за заваривање и чишћење, машина за заваривање са четири главе аутоматски преноси рам до чистилице, која стеже рам и користи ножеве, глодала и бургије за обраду свежих завара.
Типичан циклус обухвата:
Рендисање горње/доње стране: Ножеви уклањају венац са равних видљивих површина.
Чишћење унутрашњег угла: Посебни ножеви/глодала чисте сложене фалцеве за застакљивање и оков.
Контурно глодање спољашњег угла: Глодало прати спољашњи профил како би уклонило венац и заоблило или оборило ивицу угла.
Опционе операције: Бушење одводних прореза или отвора за оков.
Пут до завршеног угла
Само комбинација прецизног заваривања и уредне завршне обраде даје коначан угао. Код машина са технологијом без видљивог споја, естетско спољашње глодање углавном није потребно; функционално унутрашње чишћење обично је и даље неопходно.
Примене и индустријске гране
Машина за заваривање PVC прозора природно служи јасно дефинисаном сектору.
Основна производња прозора и врата
Ово је примарна примена: компаније које производе прозоре, врата за терасе, балконска врата и улазна врата од PVC-а за стамбене и пословне зграде.
Посебне конструкције и фасаде
Иако алуминијум доминира у многим фасадним системима, одређене конструкције (нпр. у комбинацији са стубовима и гредама) користе заварене PVC елементе. Произвођачи зимских вртова и кровних прозора такође примењују прилагођене технике заваривања.
Од малих радионица до индустријских линија
Мали произвођачи: Често користе машине са једном главом за флексибилну обраду малих наруџбина или поправке.
SMEs: Окосница индустрије; обично користе флексибилне машине са две главе или ефикасне машине са четири главе, често повезане са чистилицама.
Велика индустрија: Потпуно аутоматизоване линије за заваривање и чишћење са машинама са четири или шест глава, аутоматским улагањем и повезивањем са централним управљањем производњом.
Предности савремених машина за заваривање PVC прозора
Прецизност и поновљивост
Савремене машине са PLC/CNC управљањем обезбеђују идентичне заваре сваки пут. Поштовање параметара (температура, време, притисак) гарантује уједначен квалитет који се не може постићи ручним поступцима — резултат су димензионално тачни рамови који поједностављују накнадно застакљивање и уградњу.
Конструкциона чврстоћа и непропусност углова
Завар је конструкциона окосница рама. Правилно изведени завари (посебно са челичним ојачањем) обезбеђују одличну торзиону крутост. Монолитни угао је апсолутно ваздухонепропусан и водонепропусан — што је пресудно за перформансе U-вредности и трајност.
Ефикасност и производни учинак
Машина за заваривање са четири главе може да произведе комплетан, димензионално стабилан рам за мање од три минута. Ово време циклуса представља основу профитабилне серијске производње. Интеграција у линије са тестерама и чистилицама минимизује ручно руковање, смањује рад по јединици и скраћује рокове израде.
Трошковна ефикасност и уштеда материјала
Тачно заваривање смањује шкарт. Недостаци као што су хладни завари или сагорели профили — уобичајени код застарелих или ручних система — скупи су. Савремене машине такође оптимизују истискивање материјала тако да само неопходна количина постане венац.
Изазови и фактори које треба размотрити
Висока капитална улагања
Индустријске машине за заваривање PVC-а — посебно јединице са четири главе или оне са технологијом без видљивог споја — захтевају значајна улагања, која често достижу шестоцифрене износе, у зависности од аутоматизације и опреме.
Потрошња енергије и одржавање
Загревање великих плоча (четири на машини са четири главе) на температуру изнад 240 °C захтева много енергије, чак и уз савремену изолацију. Одржавање је неопходно: PTFE фолије морају се редовно мењати; стеге чистити; пнеуматски/хидраулични системи прегледати.
Сложеност калибрације и подешавања
Ови системи нису спремни за рад самим прикључивањем. Морају се калибрисати за сваки систем профила. Прелазак са профила са 5 комора на профил са 7 комора може захтевати нове стезне алате и подешавање параметара — задатке за обучено особље.
Обезбеђење квалитета и одржавање: пресудни за успех
Машина за заваривање PVC-а даје уједначено висок квалитет само када је савршено одржавана и калибрисана. Обезбеђење квалитета је у средишту процеса.
Значај редовне калибрације
Три стуба — температура, време, притисак — морају се редовно проверавати. Сензори показују померање мерних вредности; пнеуматски притисци варирају. Чак и мала одступања могу ослабити спој. Испитивање чврстоће углова (разорно испитивање до лома) потврђује перформансе.
Одржавање загрејаних плоча и стезних алата
Остаци сагорелог PVC-а на стегама или оштећени PTFE премази на огледалу чести су основни узроци лоших завара. Свакодневно чишћење и превентивно одржавање минимизују застоје.
Наша стручност у обезбеђивању квалитета и CE усаглашености
Пуштање у рад и одржавање таквих система захтевају дубоку стручност. Ослањајући се на богато пројектно искуство, обезбеђујемо да се прегледи спроводе са највећом пажњом према квалитету и безбедности у складу са CE захтевима. Неусаглашене машине представљају ризик за руковаоце и особље.
Отклањање проблема: уобичајени проблеми при заваривању
Хладан завар (ниска чврстоћа): Температура је прениска, време загревања прекратко или време прелаза предуго; спој лако отказује.
Сагорео завар (визуелни недостатак): Температура је превисока или време загревања предуго; PVC мења боју (жута/смеђа) и постаје крт.
Угаоне или димензионалне грешке (деформација): Профили нису правилно стегнути; машина није механички подешена под правим углом; време хлађења је прекратко.
Лоша естетика (технологија без видљивог споја): Неодговарајући алати, погрешни параметри, нетачни коси резови.
Интеграција у производњу 4.0
Савремене машине за заваривање више нису изолована острва; оне су саставни део дигитално повезане фабрике (Индустрија 4.0).
Умрежавање са планирањем производње (PPC/ERP)
Производни подаци (тип рама, димензије, систем профила) дигитално се преносе из канцеларије (ERP/PPC) директно до машине. Машине се често аутоматски подешавају на исправне димензије.
Прикупљање података и оптимизација процеса
Обратно, машина за заваривање враћа податке: произведени рамови, аларми, потрошња енергије. Ова повратна информација заснована на великим подацима омогућава потпуну следљивост и помаже у идентификовању уских грла или постепених одступања квалитета.
Даљинска дијагностика и предиктивно одржавање
Савремени системи управљања омогућавају сервисним техничарима (нпр. из компаније Evomatec) да даљински приступе машинама ради дијагностике и подешавања параметара. Праћење стања потрошних делова (нпр. загрејаних плоча) подржава предиктивно одржавање ради спречавања непланираних застоја.
Економика: трошкови и ROI
Капитални трошкови према типу машине
Половна машина са једном главом: неколико хиљада евра.
Нова машина са једном главом: ~€10,000–20,000.
Нова машина са две главе: ~€30,000–60,000.
Нова машина са четири главе (стандардна): ~€80,000–150,000.
Линије са четири главе и технологијом без видљивог споја, са интегрисаним чишћењем: €250,000 и више.
Оперативни трошкови (енергија, рад, одржавање)
Иако линија са четири главе троши више енергије, захтева знатно мање рада по раму него више машина са једном главом. Трошкови потрошног материјала (PTFE, ножеви) расту са бројем циклуса.
ROI за произвођаче прозора (поједностављен пример)
Производни учинак: 50 прозорских јединица дневно.
Машина са једном главом: 1 руковалац, 4 завара по раму, ~10 min по раму → ~8.3 сати чистог заваривања.
Машина са четири главе: 1 руковалац, 1 циклус заваривања по раму, ~2.5 min по раму → ~2.1 сати заваривања.
Уштеда: Више од 6 сати рада дневно, чиме се ослобађа капацитет за улагање/логистику. Улагање се често исплати за 2–4 године кроз уштеде у раду и повећан производни учинак.
Половне наспрам нових машина
Тржиште половних машина је велико и може одговарати ограниченијим буџетима. Међутим, механичко стање (вођице) и системи управљања су пресудни. Уз темељан технички пријем — укључујући безбедност према CE захтевима — старије машине могу бити исплативе; застарели системи са лошим енергетским или безбедносним перформансама могу постати трошковне замке.
Evomatec и развој технологије заваривања
Као добављач висококвалитетних машина за производњу прозора, Evomatec се налази на споју иновација и производње у стварним условима. Разумемо да машина за заваривање није само производ, већ централни покретач стварања вредности.
Наш приступ оптимизацији процеса
Фокусирамо се на машине које прецизно заварују, а истовремено су робусне, једноставне за употребу и енергетски ефикасне. Анализирамо захтеве сваког погона — од система профила до циљног производног учинка — и конфигуришемо одговарајуће решење, од флексибилних система са две главе до потпуно аутоматизованих линија без видљивог споја.
Значај сервиса и подршке
Машина је добра само онолико колико и сервис који стоји иза ње. Брза реакција на кварове, поуздано снабдевање резервним деловима и компетентна обука руковалаца су неопходни. Користећи богато искуство у инсталацији, Evomatec обезбеђује да све провере и одржавање свеобухватно обухвате безбедност према CE захтевима и квалитет производње.
Перспективе и трендови
Роботика и потпуна аутоматизација
Поред аутоматизованих линија за заваривање и чишћење, појављује се фабрика „без присуства људи“: роботи обављају логистику од почетка до краја — од преузимања профила код тестере и уметања челичних ојачања до улагања у машину за заваривање и слагања готових рамова.
Енергетска ефикасност и одрживост
Уз раст трошкова енергије, ефикасност загрејаних плоча важнија је него икада. Брже загревање, боља изолација и паметнији режими приправности смањиће потрошњу. Минимизовање масе венца такође подржава одрживост.
Нови материјали и композити
Индустрија истражује PVC композите (нпр. ојачање стакленим влакнима) и рециклиране материјале за језгро. Они захтевају прилагођене параметре заваривања (температуре, притиске) које ће будуће машине узимати у обзир.
Контрола квалитета уз помоћ AI
Поред контроле параметара, будући системи могли би да прате заваривање у реалном времену. Системи машинског вида и сензори који мере понашање растопа, у комбинацији са AI, могли би да открију одступања и аутоматски коригују параметре ради постизања савршених шавова.
Избор одговарајуће машине за заваривање PVC-а
Анализа потреба: колико јединица?
Капацитет мора одговарати циљном производном учинку. Недовољно искоришћавање машине са четири главе је неекономично; преоптерећивање машине са једном главом ствара уска грла.
Захтеви за флексибилношћу (специјалне израде наспрам серија)
Претежно правоугаони стандардни прозори погодују линији са четири главе. Честа израда троуглова, лукова или специјалних облика може захтевати флексибилна решења са једном или две главе — или машине са четири главе са подесивим угловима.
Простор и инфраструктура
Комплетна линија за заваривање и чишћење може бити дужа од 20 метара. Морају бити доступни подни простор и инсталације (електрична енергија, компримовани ваздух). Код сложеног планирања, искусан партнер је неопходан. Evomatec пружа подршку у саветовању и пуштању у рад, обезбеђујући да прегледи испуњавају највише стандарде квалитета и безбедности према CE захтевима.
FAQ — често постављана питања о машинама за заваривање PVC прозора
Која је разлика између заваривања загрејаном плочом и других метода?
Заваривање загрејаном плочом је поступак сучеоног заваривања: обе чеоне површине се топе и притискају једна уз другу. Друге методе (нпр. заваривање врелим ваздухом за кровне мембране или заваривање трењем) нису погодне за геометрије прозорских профила. Заваривање загрејаном плочом нуди најбољу равнотежу стабилности, заптивања и брзине за профиле са шупљим коморама.
Колико траје циклус заваривања?
То зависи од масе/боје профила и машине. Потпун циклус (стезање, загревање, спајање, хлађење, отпуштање) на савременој машини са четири главе за стандардни рам обично траје 1.5–3 минута. Машинама са једном главом потребно је слично време по углу, што учетворостручује време по раму (уз додатно руковање).
Могу ли се ламинирани профили (пресвучени фолијом) поуздано заваривати?
Да — то је сада стандард — али захтева специфичну технологију. Пошто би традиционално чишћење оштетило фолију (откривајући голи PVC), венац на видљивој страни мора се ограничити. То се постиже помоћу ограничивача венца (нпр. сечива од 0.2 mm) или, за најбољу естетику, технологијама без видљивог споја (нпр. V-Perfect), које формирају угао без видљивог венца и уредно спајају ивице фолије.
Затражите бесплатну консултацију:Кликните овде