Енглески
 Немачки
 Француски
 Шпански
 Португалски
 Италијански
 Пољски
 Турски
 Румунски
 Грчки
 Бугарски
 Руски
 Арапски
 Хинди
 Холандски
 Чешки
 Српски
 Шведски
 Бразилски португалски
 Индонежански
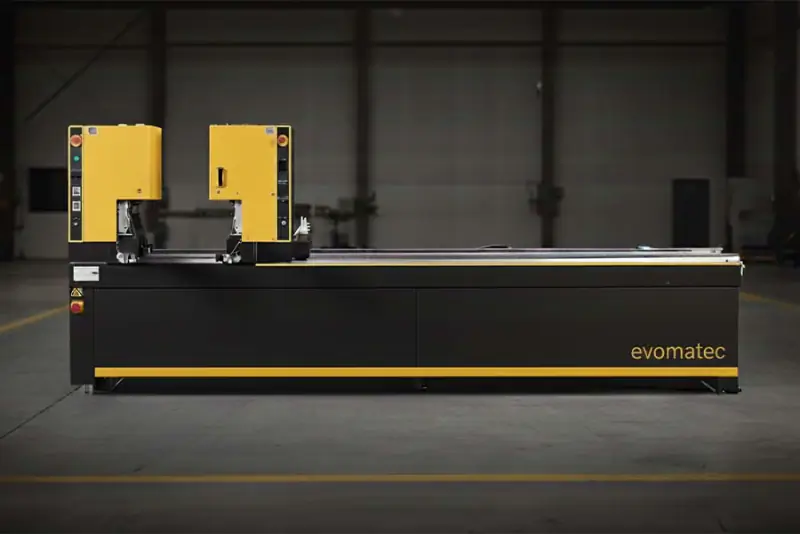
Машина за заваривање прозорских рамова
Машина за заваривање прозорских рамова: срце савремене производње прозора
Машина за заваривање прозорских рамова је кључна компонента у савременој производњи прозора. Без ових високо специјализованих индустријских система, ефикасна производња стабилних и на временске утицаје отпорних савремених херметичних рамова била би незамислива. Она је технолошко средиште које спаја прецизно исечене компоненте у монолитан, димензионално стабилан рам. У сектору који покрећу прецизност, брзина и беспрекорна естетика, учинак технологије заваривања непосредно указује на квалитет коначног производа и конкурентност произвођача.
Овај чланак пружа дубок и свеобухватан увид у ове фасцинантне машине. Анализирамо физику процеса заваривања, упоређујемо типове машина, пратимо развој од ручног спајања углова до потпуно аутоматизованих решења без видљивог шава и разматрамо економске аспекте и будуће трендове ове незаменљиве технологије.
Шта је машина за заваривање прозорских рамова?
За разумевање сложености и значаја ових система неопходни су јасна дефиниција и разграничење. Појам „прозорски рам” обухвата више материјала, али заваривање зависи од конкретног материјала.
Основна дефиниција и функција
Машина за заваривање прозорских рамова намењена је трајном спајању крајева профила исечених под углом (обично 45 степени) термичким поступком.
Њена основна функција је стварање материјалне везе. За разлику од спојева остварених обликом (нпр. вијцима) или силом (нпр. стезањем), крајеви профила се топлотом пластификују (топе), а затим притискају један уз други под високим притиском. Међусобна дифузија полимерних ланаца у растопу након хлађења ствара хомоген, нераздвојив спој — у идеалном случају једнаке или веће чврстоће од основног материјала.
Зашто заваривање уместо лепљења или спајања вијцима?
Избор начина спајања суштински зависи од материјала рама:
Дрвени рамови: традиционално се спајају механички (нпр. чепом и жлебом, типловима) и лепе.
Алуминијумски рамови: не заварују се; користе механичке угаоне спојнице које се умећу у шупљине, а затим лепе, причвршћују клиновима или пресују.
Пластични (PVC) рамови: због термопластичних својстава, само заваривање обезбеђује ефикасне, стабилне и херметичне спојеве.
Стога се у индустријском контексту израз „машина за заваривање прозорских рамова” готово увек односи на машину за заваривање PVC прозора.
Фокус на пластици (PVC) као доминантном материјалу
Од периода 1970s, успон PVC прозора неодвојив је од напретка у заваривању. Вишекоморни PVC профили пружају одлична термичка својства и отпорност на временске утицаје. Механички спојеви (као код алуминијума) не би херметички затворили ове коморе, што би довело до продирања ваздуха/воде и топлотних мостова. Заваривање је једини поступак који за неколико секунди ствара потпуно заптивен угаони спој високе чврстоће, чија се израда може аутоматизовати.
Историјски развој: од занатства до индустрије 4.0
Дигитално управљана машина са четири главе за заваривање без видљивог шава резултат је више од 60 година развоја који је преобразио производњу прозора.
1960s: ручно експериментисање
Рани PVC прозори имали су проблеме на угловима. Испитивања су обухватала заваривање растварачем (бубрењем) и примитивне грејаче. Прве „машине за заваривање” биле су једноставне ручне направе са грејном плочом („огледалом”) постављеном између профила, који су потом притискани руком или полугом — поступак је био спор, неуједначен и давао је слабе спојеве.
1970s/80s: револуција захваљујући PLC контролерима и пнеуматици
Енергетске кризе подстакле су потражњу за термоизолационим прозорима. Аутоматизација је постала неопходна. Пнеуматско стезање и померање заменили су ручну силу. Још важније, програмабилни логички контролери (PLC) омогућили су прецизну, поновљиву контролу температуре, времена и притиска — што је означило настанак индустријског обезбеђења квалитета у заваривању прозора.
Прекретница: машине са више глава
Ефикасност је нагло порасла преласком са машина са једном главом на машине са две, а затим са четири главе. Машине са четири главе могле су истовремено да заваре сва четири угла, драстично скраћујући време циклуса (са ≈15–20 min на мање од 3 min по раму) и повећавајући димензионалну тачност.
2000s: дигитализација и умрежавање
PC/CNC управљање заменило је системе засноване искључиво на PLC контролерима. Машине су постале умрежене, примале су податке о наруџбинама из ERP система и аутоматски подешавале параметре.
2010s–данас: ера заваривања без видљивог шава
Као одговор на нагли раст употребе обојених профила и профила обложених фолијом, технологије заваривања без видљивог шава отклониле су велики естетски проблем (објашњен у наставку).
Основна технологија: како функционише заваривање рамова
Савремене машине за заваривање рамова готово искључиво користе сучеоно заваривање грејном плочом („заваривање огледалом”) — једини поступак који поуздано и равномерно загрева велике, сложене пресеке вишекоморних PVC профила.
Физичке основе: пластификација и дифузија
Пластификација: PVC се загрева изнад Tg (~80 °C) до температуре обраде од ~240–260 °C и постаје вискозан растоп.
Дифузија: Две растопљене површине притиснуте једна уз другу омогућавају међусобну дифузију полимерних ланаца.
Хлађење: Растоп очвршћава, стварајући хомоген спој остварен материјалном везом.
Циклус заваривања корак по корак
Фаза 1: улагање профила и прецизно стезање
Профили исечени под углом улажу се и стежу помоћу контурних чељусти (алата прилагођених профилу). То спречава урушавање шупљих комора под високим притиском спајања и обезбеђује тачно позиционирање.
Фаза 2: загревање (пластификација) — огледало за заваривање
Грејна плоча (огледало) обложена PTFE-ом помера се између крајева профила, а њена температура се прецизно регулише (нпр. 250 °C помоћу PID регулације). Профили се притискају уз њу дефинисаним притиском загревања током задатог времена загревања (≈20–40 s), при чему се пресек топи до дубине од ~2–3 mm.
Фаза 3: критично време преласка
Профили се благо повлаче; огледало се извлачи што је брже могуће (често за мање од 2–3 s). Свака површинска „корица” настала хлађењем/оксидацијом блокирала би дифузију ланаца, узрокујући хладан завар (слаб спој).
Фаза 4: спајање и хлађење (формирање шава)
Профили се притискају један уз други под високим притиском спајања, чиме се истискује ваздух и мешају растопи. Вишак материјала истискује се као заварни венац. Склоп се држи под притиском током времена хлађења (нпр. 30–60 s), све док не очврсне. Прерано отпуштање носи ризик од кидања или деформације.
„Свето тројство” параметара заваривања
Температура: Превисока температура сагорева PVC (ослобађање HCl, кртост, промена боје); прениска доводи до недовољног стапања (хладан завар).
Време: Загревање мора трајати довољно дуго да се постигне потребна дубина без разградње; време преласка мора бити минимално, а хлађење под притиском довољно дуго.
Притисак: Низак притисак загревања обезбеђује контакт; висок притисак спајања обезбеђује међусобну дифузију (превисок = шав са недовољно материјала; пренизак = непотпуно стапање).
Рецептуре за профиле разликују се према геометрији, дебљини зида, боји (апсорпцији топлоте) и серији. Савремене машине чувају стотине потврђених рецептура које се учитавају притиском на дугме или путем бар-кода.
Типови машина за прозорске рамове
Машине за заваривање са једном главом
Предности: најнижи трошкови, минимална потребна површина, максимална флексибилност (широк распон углова).
Недостаци: мала продуктивност; тачност зависи од резова и пажљивости оператера.
Примена: мале радионице, поправке, посебни облици.
Машине за заваривање са две главе
Предности: брже су од машина са једном главом; флексибилне су и приступачније од машина са четири главе.
Недостаци: за затварање рама и даље је потребно више корака.
Примена: мала и средња предузећа којима је потребна већа продуктивност без пуног капацитета машине са четири главе.
Машине за заваривање са четири главе (индустријски стандард)
Предности: заварују сва четири угла одједном; мање од 2–3 min по раму; најбоља прецизност.
Недостаци: већа инвестиција и потребан простор, мања флексибилност за екстремне углове.
Примена: индустријски произвођачи са средњим до великим обимом производње.
Машине са шест/осам глава
Предности: максималан производни учинак; могу обухватити фиксне пречке или заваривати два крила одједном.
Недостаци: веома високи трошкови; мала флексибилност; исплативе су само при веома великом обиму производње.
Примена: велики индустријски произвођачи и произвођачи за велике пројекте.
Хоризонтални наспрам вертикалних система
Хоризонтални: уобичајено решење; лако улагање; погодни су за производне линије у хоризонталној равни.
Вертикални: штеде простор; добро се интегришу са аутоматизованом логистиком и међускладиштима.
Естетска револуција: технологија заваривања без видљивог шава (V-Perfect)
Проблем „жлеба за китовање” код обојених профила и профила обложених фолијом
Традиционално заваривање ствара спољашњи заварни венац. Чишћењем углова затим се глодањем уклањају не само венац већ и фолија/боја, откривајући бело/смеђе језгро — видљив жлеб који нарушава естетику. Ручна употреба корективних маркера захтевала је много рада, давала неуједначене резултате и била осетљива на временске утицаје.
Како функционише заваривање без видљивог шава
Механичко ограничавање (≈0.2 mm): ножеви/граничници ограничавају ток растопа тако да је спољашњи венац веома мали и не захтева широко глодање.
Обликовање/потискивање: покретни алати потискују растоп ка унутра (у коморе) или у невидљиве елементе (нпр. жлебове за заптивке).
Термичко обликовање: посебно обликовани (често загрејани) алати „пеглају” угаони спој док се хлади, савршено спајајући фолије.
Резултат: угао готово без шава, врхунског изгледа — без видљивог жлеба, лакши за чишћење и без ручног бојења. Произвођачи попут Evomatec-а омогућавају робусну интеграцију ових решења која је поуздана у производњи.
Системски контекст: линија за заваривање и чишћење
Машина за заваривање рамова ретко ради самостално; она одређује такт интегрисане линије за заваривање и чишћење.
Зашто је чишћење углова и даље потребно
Чак и када на видљивој ивици нема шава, унутрашњи венци (у фалцу за стакло и жлебовима за окове/заптивке) остају и морају се уклонити ради уградње стакла, заптивки и окова.
Машина за чишћење углова (чистилица углова)
Након стола за хлађење/транспорт, чистилица стеже рам и користи ножеве, бургије и глодала да уклони унутрашње венце и (код традиционалних завара) обради спољашњу контуру глодањем.
Оптимизација времена такта
Ефикасност линије зависи од усклађивања времена циклуса заваривања (нпр. 2–3 min/раму) са продуктивношћу чистилице, тако да се сваки рам очисти пре него што следећи заварени рам изађе.
Обезбеђење квалитета, одржавање и безбедност
Типичне грешке завара и њихови узроци
Хладан завар (мала чврстоћа): прениска температура, прекратко време загревања или предуго време преласка.
Сагорели шав (видљива грешка/кртост): превисока температура или предуго време загревања.
Грешке угла/димензија: механичка неусклађеност, запрљане контурне чељусти (лоше стезање), прекратко хлађење (деформација).
Одржавање хабајућих делова
PTFE фолија: мора бити чиста и неоштећена; остаци узрокују лош пренос топлоте и трагове.
Контурне чељусти: одржавајте их без PVC прашине и опиљака ради тачног налегања.
Вођице и пнеуматика/хидраулика: равномерно кретање и стабилни притисци су неопходни.
CE усаглашеност и безбедност машина
Индустријске машине за заваривање користе плоче температуре веће од 250 °C, велике силе и покретне масе. CE усаглашеност (заштитне ограде, светлосне завесе, дворучно управљање, редундантни уређаји за хитно заустављање) обавезна је без изузетка. Стручни пријем и периодични прегледи штите људе и обезбеђују законит рад.
Економски аспекти: трошкови и ROI
Распони CAPEX-а
Половна машина са једном главом: од неколико хиљада евра.
Нова, висококвалитетна машина са једном главом (са подесивим углом): ~€15,000–30,000.
Нова машина са две главе: ~€35,000–70,000.
Нова машина са четири главе (традиционална): ~€90,000–160,000.
Интегрисана линија за заваривање и чишћење (број глава: 4, без видљивог шава, аутоматизација): €250,000–500,000+.
Фактори OPEX-а
Енергија: загревање тешких огледала захтева много енергије; савремена изолација и циклуси ублажавају, али не елиминишу ту потрошњу.
Радна снага: линије са четири главе могу радити са једним оператером, драстично смањујући потребан рад по раму у поређењу са више машина са једном главом.
Хабајући делови: PTFE фолије, ножеви, глодала.
Пример ROI-а
Циљ: 50 рамова дневно (смена од 8 сати)
Машина са једном главом: ≈3–4 min/углу → 12–16 min/раму → 600–800 min за 50 рамова → више од 1 смене са једном машином; потребне су најмање 2 машине/оператера.
Машина са четири главе: ≈3 min/раму → 150 min укупно → ~3 сата искоришћења; један оператер лако остварује циљ и може да обавља логистику/контролу квалитета.
Инвестиција у машину са четири главе често се брзо исплати захваљујући уштедама у радној снази, већем учинку, мањој количини шкарта и (уз заваривање без видљивог шава) елиминисању ручних корекција боје.
Нове наспрам половних машина
Половне машине могу бити исплативе када је буџет ограничен, али ризици обухватају механичко хабање, застарело управљање/делове, недостатак технологије заваривања без видљивог шава и застарелу безбедност. Стручни прегледи помажу да се избегну скупе грешке и обезбеди квалитетна производња у складу са CE захтевима.
Машине за заваривање прозорских рамова у индустрији 4.0
ERP/PPS интеграција: наруџбине (димензије, профил, боја, количина) преносе се машини; подешавање и учитавање рецептура су аутоматски.
Аутоматска идентификација профила и прикупљање података: бар-кодови учитавају програме; машина враћа OEE, бројеве произведених комада и аларме ради следљивости и праћења у реалном времену.
Предиктивно одржавање и даљински сервис: бројачи циклуса и сензори предвиђају замену PTFE-а; даљинска дијагностика скраћује застоје.
Поглед у будућност: трендови и иновације
Потпуна аутоматизација и роботика: ћелије без оператера улажу, заварују, пребацују на чишћење и слажу рамове.
Енергетска ефикасност и рециклат: брже загревање, боља изолација; робусно заваривање профила са језгром од рециклираног материјала уз строжу контролу температуре.
Оптимизација заснована на AI: машински вид прати растоп и квалитет углова; AI подешава параметре у реалном времену.
Корак даље од заваривања грејном плочом?: ласерско заваривање пластике омогућава изузетно фине шавове, али остаје скупо и захтевно за PVC и сложене пресеке.
Избор праве машине: стратешка одлука
Продуктивност: број комада по смени одређује број глава (1/2/4).
Флексибилност: посебни облици наспрам стандардних правоугаоника.
Естетика: обрада обојених профила и профила обложених фолијом чини заваривање без видљивог шава неопходним.
Искусан партнер попут компаније Evomatec процењује не само машину већ и цео ток рада — од тестере до логистике — и обезбеђује да пуштање у рад и сервис испуњавају захтеве квалитета и CE безбедносне захтеве.
FAQ — Често постављана питања
Која је разлика између машина за заваривање са четири главе и са једном главом?
Машина са једном главом спаја један по један угао — спора је, али флексибилна и приступачна. Машина са четири главе истовремено спаја сва четири угла — изузетно је брза, веома тачна и представља стандард за индустријску серијску производњу.
Шта је „заваривање огледалом” (заваривање грејном плочом) за прозорске рамове?
Грејна плоча обложена PTFE-ом загрева се на прецизно одређену температуру (≈240–260 °C). Крајеви профила притискају се уз њу док се не пластификују, плоча се брзо извлачи, а растопљени крајеви притискају се један уз други под притиском док се не охладе, стварајући хомоген, нераздвојив спој.
Зашто је технологија заваривања без видљивог шава важна за обојене рамове?
Традиционално заваривање ствара спољашњи венац чијим се чишћењем уклања фолија/боја на углу и открива језгро. Заваривање без видљивог шава (нпр. V-Perfect) усмерава/ограничава растоп тако да видљива ивица изгледа без шава, елиминишући ручну корекцију боје и пружајући врхунску естетику.
Затражите бесплатну консултацију путем линка Кликните овде