Енглески
 Немачки
 Француски
 Шпански
 Португалски
 Италијански
 Пољски
 Турски
 Румунски
 Грчки
 Бугарски
 Руски
 Арапски
 Хинди
 Холандски
 Чешки
 Српски
 Шведски
 Бразилски португалски
 Индонежански
Машина за заваривање PVC-а за прозоре
Машина за заваривање PVC-а за прозоре – технолошка окосница производње прозора
Машина за заваривање PVC-а за прозоре: кључна технологија у производњи рамова
Машина за заваривање PVC-а за прозоре је одлучујућа компонента у савременој производњи пластичних прозора и врата. Без ових високо специјализованих система, ефикасна израда стабилних PVC прозорских рамова отпорних на временске услове — данашњег тржишног стандарда — једноставно би била немогућа. Она је средишњи елемент сваке производне линије и претвара прецизно исечене PVC профиле у монолитан, димензионо стабилан рам. У сектору који покрећу прецизност, брзина и беспрекорна естетика, перформансе технологије заваривања директно утичу на конкурентност произвођача прозора.
Овај чланак пружа дубок и свеобухватан увид у свет машина за заваривање PVC прозора. Анализирамо физичке основе процеса заваривања, упоређујемо различите типове машина, пратимо историјски развој од ручног спајања углова до потпуно аутоматизованих система без видљивог шава и разматрамо економске аспекте и будуће перспективе ове фасцинантне технологије.
Шта је машина за заваривање PVC-а за прозоре?
Да би се разумели сложеност и значај ових машина, неопходна је јасна дефиниција. То није једноставан алат, већ напредан индустријски систем који управља сложеним процесом спајања термопласта.
Дефиниција и основна функција
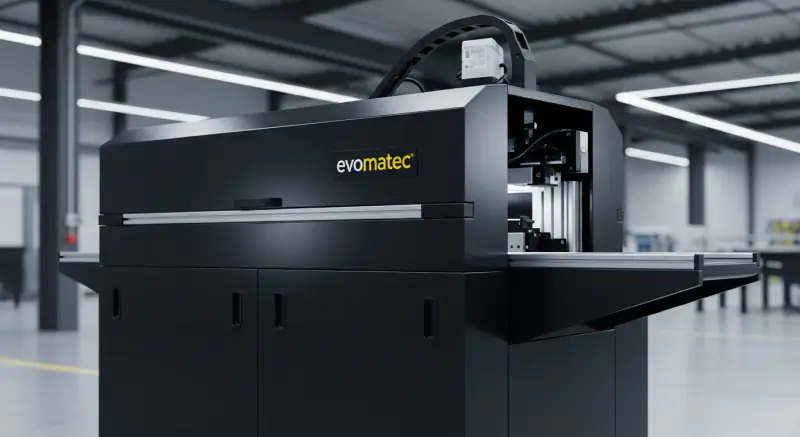
Машина за заваривање PVC-а за прозоре је систем намењен трајном спајању крајева крутих PVC профила исечених под углом (обично од 45 степени), поступком познатим као заваривање загрејаном плочом (такође названим заваривање огледалом).
Њена основна функција састоји се у контролисаном пластификовању (топљењу) крајева профила, њиховом прецизном поравнавању, а затим спајању под високим притиском. Током накнадне фазе хлађења, полимерни ланци оба профила међусобно дифундују, формирајући хомоген спој повезан на молекуларном нивоу. Резултат је угао прозора који често има већу чврстоћу од самог околног материјала профила.
Зашто заваривање? Потреба за материјално везаним спојем
Пластични прозорски профили су сложени вишекоморни системи. Ове шупље коморе обезбеђују топлотну изолацију (задржавање топлоте), а у профилима значајним за статичку носивост смештају челично ојачање. Да би се добио заптивен и стабилан рам, углови морају бити херметички спојени.
Друге технике спајања не испуњавају овај захтев:
Механичко причвршћивање (вијци/угаоници): Иако су уобичајене код алуминијумских прозора, такве методе нису погодне за PVC. Оне не могу правилно заптити шупље коморе. Продор влаге и ваздуха нарушио би изолацију и стабилност рама.
Лепљење: Индустријски лепкови могли би постићи умерену чврстоћу, али делују веома споро, прљају и не могу гарантовати дугорочну отпорност на временске услове или UV зрачење као заварени спој. Поред тога, тешко је обезбедити поузданост процеса на спојевима крајева исечених под углом.
Ултразвучно или ласерско заваривање: Иако се користе у другим областима обраде пластике, за велике геометрије прозорских профила технички су превише сложени, преспори или неекономични.
Стога се сучеоно заваривање загрејаном плочом (заваривање огледалом) усталило као једина метода која обезбеђује трајно заптивен, веома стабилан и изузетно брзо изведен угаони спој за PVC профиле са шупљим коморама.
Развој технологије заваривања у производњи прозора
Данашња дигитално управљана четвороглава машина за заваривање без видљивог шава резултат је више од 60 година развоја, упоредо са успоном самог пластичног прозора.
Почеци током 1960s и 70s: ручно спајање
Крајем 1950s и током 60s, први PVC прозори појавили су се на тржишту. Угаони спој представљао је главни изазов. Експерименти су обухватали све од заваривања растварачем до једноставних пиштоља за врућ ваздух. Прве „машине за заваривање” биле су примитивни једноглави уређаји којима се ручно управљало. Оператер је стезао профиле, уметао загрејану плочу и притискао профиле један уз други руком или полугом. Квалитет је био лош, поновљивост није постојала, а такве машине нису биле ни близу димензионе тачности.
Искорак ка аутоматизацији: PLC и вишеглаве машине
Током 1970s и 1980s наступила је прекретница, подстакнута енергетским кризама и наглим растом потражње за изолационим прозорима. Појавила су се два кључна достигнућа:
Пнеуматика и PLC уређаји: Пнеуматски цилиндри заменили су ручну силу. Од пресудног значаја било је то што је PLC (програмабилни логички контролер) омогућио прецизно, поновљиво управљање температуром, временом и притиском — означивши почетак обезбеђења квалитета на индустријском нивоу.
Вишеглаве машине: Ради повећања продуктивности, појавиле су се двоглаве, а касније и четвороглаве машине за заваривање. Четвороглава машина сада је могла истовремено да завари сва четири угла рама — доносећи велики искорак у ефикасности, димензионој стабилности и тачности углова.
Естетски преокрет: од заварног испупчења до невидљивог шава
И дубоко у 2000s, завар је, иако конструктивно исправан, остајао визуелни компромис. Током заваривања неизбежно се формира заварно испупчење (вишак материјала), које се морало уклонити у посебном кораку чишћења — остављајући видљив „жлеб од чишћења” на углу.
Са све већом заступљеношћу обојених и ламинираних профила (посебно декора са текстуром дрвета), то је постало велики проблем: чишћење је уклањало декоративну фолију и откривало језгро профила (често бело или смеђе). Око 2010 почела је револуција — технологија без видљивог шава, која омогућава визуелно бешавне углове без видљивог заварног испупчења.
Детаљан процес заваривања: од профила до угла
Заваривање загрејаном плочом у четвороглавој машини прецизно је временски одређен физички процес, подељен у три главне фазе.
Фаза 1: улагање и стезање профила
Четири исечена профила (два хоризонтална, два вертикална) улажу се ручно или аутоматски у машину (у четвороглавом систему). Након позиционирања, активирају се пнеуматске или хидрауличне стезне чељусти.
Ове чељусти су пресудне: нису равне, већ су обликоване тако да одговарају специфичној геометрији профила, штитећи структуру шупљих комора од урушавања. Профили су непомично стегнути.
Фаза 2: заваривање огледалом (предгревање и промена положаја)
Четири загрејане плоче („огледала за заваривање”) померају се у радни положај. Ове тешке металне плоче, обложене нелепљивим слојем (обично PTFE/Teflon), загревају се на прецизну температуру заваривања — обично између 240 °C и 260 °C за крути PVC.
Предгревање (пластификовање): Стегнути профили притискају се уз загрејане плоче под дефинисаним притиском предгревања. Топлота продире око 2–3 mm у крајеве исечене под углом, топећи PVC у вискозну масу. Време предгревања (обично 20–40 секунди) пресудно је: прекратко → хладан завар; предуго → изгорели материјал или ослобађање HCl-а.
Време промене положаја: Када се достигне потребна дубина пластификовања, профили се благо повлаче, а плоче се извлаче (често за мање од 2–3 секунди). Овај период мора бити изузетно кратак јер би се растопљена површина иначе охладила или оксидирала и нарушила квалитет споја.
Фаза 3: притисак спајања и хлађење
Непосредно након уклањања плоча, профили се притискају један уз други под високим притиском спајања.
Спајање: Притисак обезбеђује потпуно мешање растопљених зона; дуги полимерни ланци PVC-а преплићу се, формирајући јединствен молекуларни спој.
Истискивање материјала (заварно испупчење): Притисак истискује вишак растопа, формирајући карактеристично заварно испупчење на унутрашњем и спољашњем углу.
Хлађење (време задржавања): Профили остају стегнути под притиском задржавања током дефинисаног периода хлађења (често 30–60 секунди), док се растоп не очврсне. Прерано отпуштање стезања изазива лом угла или искривљење рама услед напона скупљања.
Након хлађења, стезне чељусти се отпуштају и готов монолитан рам се уклања.
Физичке основе: температура, време и притисак
Ова три параметра чине „свето тројство” заваривања PVC-а. За сваки систем профила (различите дебљине зидова, број комора, формулација материјала), спецификације морају бити прецизно калибрисане и сачуване као „рецептура” у PLC-у. Одступања од само неколико степени температуре или секунди времена могу значити разлику између савршеног споја и скупог шкарта.
Заварно испупчење: суштински показатељ или визуелни недостатак?
Код традиционалног заваривања, равномерно заварно испупчење кључан је показатељ квалитета — указује на довољно пластификовање и исправан притисак. Са естетског и функционалног становишта (посебно у фалцу за стакло), оно је недостатак и мора се уклонити, што води ка следећем типу машине.
Типови машина за заваривање PVC-а: право решење за сваки погон
Тржиште машина за заваривање PVC-а за прозоре је разноврсно и нуди одговарајућу технологију за сваку величину погона — од радионица са једним оператером до потпуно аутоматизованих индустријских постројења.
Једноглаве машине за заваривање: флексибилан почетак
То је најједноставнија и најјефтинија варијанта. Има само једну јединицу за заваривање.
Функција: Заварује се један угао у једном тренутку. Оператер мора извести четири засебне операције заваривања за цео рам (ручно окретати профиле).
Предности: Мало улагање, мала потребна површина, висока флексибилност — идеална за лукове, косе углове или поправке.
Недостаци: Производња је веома спора, трошак рада по јединици висок, а димензиона тачност у великој мери зависи од квалитета реза и вештине оператера.
Примена: Мала предузећа и одељења за специјалну израду у већим компанијама.
Двоглаве машине за заваривање: флексибилна средња класа
Имају две јединице за заваривање, обично постављене под фиксним углом од 90° (угаоно заваривање) или које раде паралелно.
Функција: Два угла заварују се истовремено; у многим случајевима израђују се две половине рама, које се потом спајају. Идеалне су и за Т-профиле (импосте).
Предности: Много су брже од једноглавих; флексибилније су и јефтиније од четвороглавих.
Недостаци: И даље је потребно више корака по раму; димензиона стабилност је мања него код четвороглавих машина.
Примена: Средња предузећа (SMEs) којима је потребан већи производни учинак, али не и пун капацитет четвороглаве машине.
Четвороглаве машине за заваривање: индустријски стандард
То је убедљиво најчешћа машина у индустријској производњи прозора.
Функција: Четири главе за заваривање распоређене су у квадрат. Сва четири профила улажу се истовремено и заварују у једном циклусу.
Предности: Максималан производни учинак (времена циклуса често су краћа од 2–3 минута), ненадмашна димензиона тачност и прецизност углова — рам се стеже и заварује као целина.
Недостаци: Велико улагање, велика потребна површина, мања флексибилност за посебне облике (иако савремене машине често омогућавају променљиве углове).
Примена: Средњи и велики индустријски произвођачи са серијском производњом.
Шестоглаве и осмоглаве машине: перформансе за велике обиме производње
Намењене су масовној производњи.
Функција: Шестоглава машина може заварити рам са интегрисаним импостом у једном циклусу; осмоглава машина може истовремено заварити два мања рама или сложене рамове врата.
Предности: Највећи могући учинак по јединици времена.
Недостаци: Веома велико улагање, изузетно ограничена флексибилност, економичне су само за веома велике обиме са идентичним типовима.
Примена: Индустрија великог обима или произвођачи за конкретне објекте.
Хоризонталне наспрам вертикалних конструкција
Поред броја глава, машине се разликују и по оријентацији:
Хоризонтална (стандардна): Профили леже равно. Ово је најчешћа конструкција, једноставна за улагање и добро се интегрише у хоризонталну производну линију.
Вертикална: Профили се обрађују усправно. Овакав распоред често ефикасније користи простор и погоднији је за аутоматизовану логистику (међускладишта, транспортна колица). Гравитација може помоћи позиционирању профила.
Кључне технологије и иновације
Развој машина за заваривање PVC-а за прозоре покретале су сталне иновације — посебно у естетици шава.
Заваривање загрејаном плочом (огледалом) као стандард
Као што је наведено, заваривање загрејаном плочом представља златни стандард. Иновације су усмерене на ситније детаље: прецизно управљање температуром (PID регулатори), издржљиве PTFE облоге које се могу брзо заменити и интелигентне циклусе загревања ради уштеде енергије.
Изазов: заваривање ламинираних и обојених профила
То је један од највећих изазова у последње две деценије. Обложени и обојени профили (посебно са декором текстуре дрвета) производи су премијум класе. Конвенционално заваривање и накнадно чишћење били су неприхватљиви:
Глодало за чишћење уклањало је декоративну фолију на углу.
PVC језгро (често бело или смеђе) постајало је видљиво.
Угао се морао ручно ретуширати маркерима — што је одузимало време, давало променљив квалитет боје и није било отпорно на временске услове.
Естетска револуција: технологија без видљивог шава
Одговор машиноградње на овај проблем била је технологија без видљивог шава (такође названа V-Perfect, бешавно заваривање или заваривање које прати контуру).
Како функционише бешавно заваривање
Различити технички приступи често се комбинују:
Ограничавање заварног испупчења: Основно решење. Сечива или граничници на загрејаној плочи ограничавају растоп на минимум (нпр. 0.2 mm). Остаје сићушан шав, али без видљивог жлеба.
Обликовање/истискивање: Напредне машине користе покретне алате да активно усмере растопљени материјал ка унутра или у дефинисане, невидљиве шупљине.
Термичко обликовање (V-Perfect): Посебни загрејани алати „пеглају” угао током хлађења, савршено спајајући ивице фолије. Потребни су изузетно прецизни резови под углом.
Предности технологије без видљивог шава за произвођаче и крајње купце
Резултат је готово беспрекоран угао, који визуелно подсећа на једноделни рам попут дрвеног.
За произвођаче: Елиминише се ручно ретуширање маркерима, повећава поузданост процеса, смањују трошкови рада и производе производи премијум класе.
За крајње купце: Врхунска естетика, без видљивог заварног шава, већа перципирана вредност, лакше чишћење (нема жлеба, нема накупљања).
Компаније као што је Evomatec значајно су унапредиле развој ових прецизних машинских решења са поузданим процесом, омогућавајући произвођачима прозора да усвоје ову водећу тржишну технологију.
Накнадни процес: линија за заваривање и чишћење
Машина за заваривање PVC-а за прозоре ретко ради самостално у индустријској производњи. Она готово увек чини део линије за заваривање и чишћење.
Зашто заварни шавови морају да се чисте?
Чак и код машина без видљивог шава, на унутрашњим угловима (фалц за стакло) и у функционалним жлебовима (фалц за оков, жлеб за заптивку) и даље настаје извесно испупчење које се мора очистити — у супротном:
Застакљење се не може правилно уградити.
Оков можда неће одговарати.
Рад механизма може бити блокиран.
Машина за чишћење углова (CNC чистилица углова)
Непосредно након заваривања (често преко стола за хлађење), рам се преноси у чистилицу углова. Рам се аутоматски стеже и обрађује помоћу:
Горњих/доњих ножева који уклањају равно испупчење са видљиве површине.
Глодала за унутрашње углове која уклањају испупчење из фалцева за стакло и оков.
Бургија/глодала која чисте жлебове за заптивке/оков.
Контурног глодања (код традиционалног заваривања) које прати спољашњи профил ради уклањања испупчења и, опционо, заобљавања угла или обарања његове ивице.
Савршено садејство: заваривање + чишћење
Ефикасност линије зависи од синхронизације машине за заваривање и машине за чишћење. Време циклуса машине за заваривање (нпр. 2 минута) одређује темпо целе линије. Чистилица мора обрадити сва четири угла у истом периоду.
Обезбеђење квалитета, одржавање и безбедност
Машина за заваривање PVC-а за прозоре је прецизан систем. Она ће давати савршене резултате само ако је оптимално одржавана и калибрисана.
Значај тачног подешавања параметара (управљање рецептурама)
Као што је раније наведено, „рецептура” (температура, време, притисак) је све. Произвођач прозора обично обрађује профиле из различитих система (нпр. систем са 5 комора, систем са 7 комора, профил за врата). За сваки профил мора се сачувати јединствен валидиран програм заваривања. Обезбеђење квалитета почиње прецизним одређивањем параметара, често уз помоћ разорног испитивања чврстоће углова.
Редовно одржавање: PTFE фолије, чељусти и пнеуматика
Уобичајени кварови потичу од хабања и запрљања.
PTFE (Teflon) фолије: Нелепљива облога на огледалима за заваривање је потрошни материјал. Ако се изгорели PVC залепи, преноси се на следећи завар и изазива визуелне или конструктивне недостатке.
Стезне чељусти: PVC прашина или струготине у контурним чељустима изазивају неправилно позиционирање профила и димензионе грешке.
Вођице и пнеуматика: Сви покретни делови морају се кретати глатко и прецизно; пнеуматски притисак мора остати стабилан како би силе спајања биле тачне.
Анализа грешака: типичне грешке заваривања и њихови узроци
Хладан завар: Спој се лако ломи; површина прелома изгледа крто/кристаласто. Узрок: прениска температура, прекратко време предгревања, предуго време промене положаја.
Изгорели завар: Промена боје (жута/смеђа), крт материјал. Узрок: превисока температура или предуго време предгревања.
Димензионе/угаоне грешке: Угао рама није тачно 90° или су димензије нетачне. Узрок: неправилно стезање (прљави граничници), механичка неусклађеност машине, прекратко време хлађења (рам се искривљује при вађењу).
Лош изглед (без видљивог шава): Неодговарајући алати, погрешни параметри, непрецизан рез под углом (тестера и машина за заваривање морају бити савршено усклађене).
CE усаглашеност и безбедност рада: суштински стубови
Индустријске машине за заваривање носе ризике: високе температуре, високи притисци, компоненте које се брзо крећу. Усаглашеност са европским директивама о машинама (CE усаглашеност) није предмет преговора. Карактеристике укључују: заштитна кућишта, светлосне завесе, дворучно управљање (за улагање), системе за заустављање у случају опасности.
У компанији Evomatec, наше обимно пројектно искуство обезбеђује да се свако пријемно испитивање и преглед спроводи уз максималну пажњу у погледу квалитета и CE безбедности. То штити оператере и обезбеђује инсталацију усаглашену са законом.
Економика: трошкови и амортизација
Инвестициони трошкови: од једноглаве машине до потпуно аутоматизоване линије
Улагање је значајно и зависи од броја глава, аутоматизације и технологије (са невидљивим шавом или без ње).
Половне једноглаве машине: од неколико хиљада евра.
Нове висококвалитетне једноглаве машине: приближно €10,000 – 25,000.
Нове двоглаве машине: приближно €30,000 – 60,000.
Нове четвороглаве машине за заваривање (стандардне): приближно €80,000 – 150,000.
Интегрисана линија за заваривање и чишћење (четвороглава, без видљивог шава): €200,000 – 400,000 или више.
Оперативни трошкови: енергија, особље и потрошни материјал
Набавка је само део рачунице. Текући трошкови укључују:
Енергија: Загревање великих огледала за заваривање на 250 °C највећи је потрошач енергије. Савремене машине користе оптимизоване циклусе загревања, али потреба остаје значајна.
Особље: Четвороглавој линији је (идеално) потребан само један оператер за улагање и надзор, док би еквивалентна производња на једноглавим машинама захтевала вишеструко више радне снаге.
Потрошни материјал: Редовна замена PTFE фолија, ножева и глодала у чистилици углова.
Прорачун ROI-а
Погон који прелази са једноглаве машине на четвороглаву линију често може утростручити или учетворостручити производњу, док трошак рада за процес заваривања остаје исти или се чак смањује. Смањење шкарта услед побољшане поузданости процеса доноси додатну корист.
Нове наспрам половних машина: шта треба размотрити?
Половне машине могу бити одржива опција за ограничене буџете — али носе ризике:
Механичко хабање: Вођице и вретена могу бити истрошени, што изазива димензионе нетачности.
Застарео систем управљања: Доступност резервних делова за старе генерације PLC-а може бити ограничена.
Технолошки јаз: Половне машине ретко подржавају технологију без видљивог шава.
Усаглашеност са безбедносним захтевима: Старија опрема можда не испуњава актуелне CE безбедносне стандарде.
Темељан преглед је неопходан. Захваљујући нашем искуству на бројним инсталацијама, обезбеђујемо да се свака половна машина процени у погледу потпуне CE усаглашености и квалитета производње.
Машина за заваривање PVC-а у индустрији 4.0
Савремена производња прозора је дигитална. Машина за заваривање више није изоловано острво, већ интегрисан елемент „паметне фабрике”.
Интеграција са ERP/PPC системима
Производни налози (димензије, тип профила, боја, количина) креирају се у канцеларији и дигитално шаљу машини за заваривање. Машина (посебно четвороглави типови) може аутоматски подесити исправне димензије и учитати одговарајући програм заваривања.
Аутоматско препознавање профила и бележење података
Исечени профили често носе етикете са бар-кодом. Скенер на машини чита код, идентификује профил и аутоматски учитава одговарајућу рецептуру заваривања. Машина заузврат враћа податке у ERP: „Налог X, рам Y заварен.” То омогућава потпуну следљивост и праћење производње у реалном времену.
Предиктивно одржавање и даљински сервис
Савремене машине саме себе надзиру. Прате циклусе PTFE фолије и сигнализирају када је потребна замена (предиктивно одржавање). Путем интернет везе, сервисни техничари (нпр. из компаније Evomatec) могу даљински приступити машини, дијагностиковати грешке и често подесити параметре без путовања.
Evomatec као партнер у обради профила
Избор одговарајуће машине за заваривање PVC-а за прозоре стратешка је одлука која далеко превазилази саму куповину машине.
Решења по мери за производњу прозора
Као искусан партнер за машине, Evomatec анализира ваше тачне захтеве: циљни број јединица, системе профила, стратегију заваривања без видљивог шава. На основу тога конфигуришемо не само машину, већ комплетан систем за ефикасну производњу.
Значај сервиса и подршке
Машина која стоји не остварује приход. Брз, стручан сервис, поуздано снабдевање резервним деловима и професионална обука оператера подједнако су пресудни као и сама машина. Нашу сервисну филозофију обликује наше богато пројектно искуство. Обезбеђујемо да сви прегледи и радови одржавања детаљно обухвате CE безбедност и квалитет производње.
Будуће перспективе и трендови
Потпуна аутоматизација и роботика
Следећи корак је ћелија за заваривање која ради без присуства особља. Роботске руке улажу профиле у машину за заваривање, ваде готове рамове и слажу их на транспортна колица или их директно предају чистилици углова.
Енергетска ефикасност и одрживост
С обзиром на раст трошкова енергије, ефикасност уређаја за заваривање важнија је него икада. Нове технологије (нпр. инфрацрвено или индукционо загревање уместо контактних плоча) могу драстично смањити време загревања и потрошњу енергије. Смањење отпада материјала (свођење заварног испупчења на минимум) такође доприноси одрживости.
Нови материјали и композити
Произвођачи прозорских профила раде са новим материјалима, као што су PVC композити (ојачани стакленим или угљеничним влакнима), који могу елиминисати потребу за челичним ојачањем. Ови материјали захтевају другачије понашање при топљењу, а тиме и нове технологије спајања.
Праћење процеса уз подршку AI-а
Будуће машине могу саме себе оптимизовати. Системи машинског вида или сензори који мере вискозност растопа могли би откривати одступања (нпр. услед неисправне серије материјала) и — путем AI-а — подешавати параметре заваривања (температуру, притисак) у реалном времену како би обезбедили савршен завар.
Водич за избор: одабир одговарајуће машине за заваривање PVC-а за прозоре
Анализа капацитета: колико јединица производите?
Капацитет мора одговарати вашем циљу. Четвороглава машина која ради само два сата дневно није економична. Једноглава машина у раду у три смене постаје уско грло.
Захтеви за флексибилношћу (израда по наруџбини наспрам серијске производње)
Ако углавном производите правоугаоне стандардне прозоре, четвороглава линија је идеална. За честе лукове, троуглове или нестандардне димензије, флексибилна једноглава или двоглава машина — или четвороглава са променљивим угловима — може бити пожељнија.
Простор и инфраструктура
Комплетна линија за заваривање и чишћење може премашити 20 метара дужине. Подна површина и прикључци (електрична енергија, компримовани ваздух) пресудни су. Планирање је сложено; искусан партнер је неопходан. Уз компанију Evomatec, купци имају користи од дубоког стручног знања у саветовању и пуштању у рад, чиме се обезбеђује да сваки преглед испуњава највише стандарде квалитета и CE усаглашености.
FAQ – често постављана питања
Која је разлика између четвороглаве и једноглаве машине за заваривање?
Једноглава машина за заваривање заварује само један угао у једном тренутку. Оператер мора ручно окренути и поново позиционирати профиле четири пута по раму. Она је спора, али флексибилна и јефтина. Четвороглава машина за заваривање заварује сва четири угла рама истовремено у једном кораку. Она је изузетно брза и прецизна и представља стандард за индустријску серијску производњу.
Која температура се користи за заваривање PVC-а?
Температура заваривања (температура загрејане плоче/огледала) за крути PVC који се користи у прозорским профилима обично је у уском опсегу 240 °C – 260 °C. Ако је температура прениска, настаје „хладан завар” и спој пуца. Ако је превисока, материјал гори, постаје крт и могу се ослободити штетни гасови.
Шта значи „без видљивог шава” у заваривању прозора?
Технологија без видљивог шава (такође названа V-Perfect или бешавно заваривање) најсавременија је технологија заваривања која производи визуелно беспрекоран угао прозора без уобичајеног видљивог заварног испупчења. Вишак материјала се или спречава да се истисне или се преусмерава унутра, тако да спој крајева исечених под углом изгледа савршено затворен. То је посебно важно за обојене и ламиниране профиле (нпр. завршне обраде са текстуром дрвета), јер се елиминише ручно ретуширање, а изглед је премијум квалитета.
За бесплатну консултацију, посетите: Кликните овде