Енглески
 Немачки
 Француски
 Шпански
 Португалски
 Италијански
 Пољски
 Турски
 Румунски
 Грчки
 Бугарски
 Руски
 Арапски
 Хинди
 Холандски
 Чешки
 Српски
 Шведски
 Бразилски португалски
 Индонежански
Машина за заваривање PVC профила
Машина за заваривање PVC профила: срж савремене производње пластичних производа
Машина за заваривање PVC профила представља технолошку окосницу савремене индустрије пластичних прозора и врата, као и бројних других сектора који зависе од прецизног спајања профила. Ови напредни системи претварају појединачно исечене PVC профиле у монолитан, трајно заптивен и конструктивно стабилан оквир. У свету који покрећу ефикасност, прецизност и беспрекорна естетика, учинак технологије заваривања пресудан је фактор како за квалитет крајњег производа тако и за економичност целе производне линије.
Од флексибилне једноглаве машине за израду по наруџбини до потпуно аутоматизоване четвороглаве линије за заваривање и чишћење са технологијом без видљивог шава — развој ових машина револуционисао је индустријску производњу. Овај чланак детаљно разматра технологију, функције, различите типове машина и будуће перспективе машине за заваривање PVC профила, пружајући свеобухватан водич и стручњацима и заинтересованим читаоцима.
Шта је машина за заваривање PVC профила?
За разумевање сложености ових система потребни су јасна дефиниција њихове функције и разграничење у односу на друге методе спајања.
Дефиниција и основна функција
Машина за заваривање PVC профила је стационарно индустријско постројење посебно пројектовано за спајање профила од термопластичних пластичних маса — првенствено крутог поливинил-хлорида (PVC-U) — у нераздвојиве спојеве. Најчешћа примена је израда угаоних спојева са косо сеченим крајевима под углом од 90 степени за оквире прозора и врата.
Основна функција је спајање материјалном везом (назива се и „спајање стапањем”). За разлику од механичких спојева (вијци) или спојева остварених силом трења (стеге), крајеви профила се топлотом пластификују (топе), а затим притискају један уз други под високим притиском. Међумолекулском дифузијом полимерних ланаца у растопу настаје хомоген, нераздвојив спој који често показује већу чврстоћу од самог основног материјала.
Зашто заваривање, а не лепљење или спајање вијцима?
Избор заваривања PVC профила представља техничку неопходност условљену материјалом и геометријом профила.
Механичко спајање вијцима/угаоницима: PVC прозорски профили су системи са шупљим коморама. Ове коморе су неопходне за топлотну и звучну изолацију, као и за челична ојачања у профилима значајним за носивост конструкције. Механички угаони спој (какав се користи за алуминијумске прозоре) не би херметички затворио те коморе. Резултат су продор воде или ваздуха, изражени топлотни мостови и недовољна чврстоћа углова.
Спајање лепљењем: Иако се лепкови високих перформанси користе у аутомобилској индустрији, нису погодни за производњу прозора. Поступак лепљења је спор (време очвршћавања), прља радно окружење и захтева изузетно строгу контролу процеса (чистоћа површине, дозирање). Поред тога, лепљени спој ретко обезбеђује дугорочну трајност и отпорност на атмосферске утицаје које има хомоген заварени шав.
Заваривање, насупрот томе, за неколико секунди обезбеђује потпуно заптивен, веома стабилан угаони спој PVC профила са шупљим коморама, чија се израда може аутоматизовати.
Зашто PVC доминира у примени профила
Иако постоје машине за заваривање различитих термопласта (нпр. PE, PP), у индустријској пракси израз „машина за заваривање профила” обично подразумева PVC. Крути PVC (PVC-U) доминира захваљујући одличној отпорности на атмосферске утицаје, способности обликовања, трајности, економичности и изолационим својствима — што га чини преовлађујућим материјалом у изради прозора и врата, као и многих грађевинских профила (нпр. кабловских каналица, облога).
Историјски развој: од ручног спајања до Индустрије 4.0
Савремена дигитално управљана машина за заваривање PVC профила резултат је развоја дужег од 60 година, тесно повезаног са успехом пластичних прозора.
Период 1960s: ручно експериментисање
Када су се први PVC прозори појавили на тржишту током 1950s и 60s, спајање углова било је Ахилова пета. Експерименти су обухватали заваривање растварачима (хемијско бубрење) или једноставне уређаје за загревање. Прве „машине за заваривање” биле су углавном ручне: руковалац је држао грејну плочу („огледало”) између профила и притискао их један уз други ручно или помоћу полуге. Квалитет је био неуједначен, чврстоћа непоуздана, а циклуси дуги.
Период 1970s/80s: процват PVC прозора и потреба за аутоматизацијом
Подстакнута нафтним кризама и наглим растом потражње за изолационим грађевинским материјалима, популарност PVC прозора нагло је порасла. Да би се задовољила потражња, аутоматизација је постала неопходна.
Пнеуматски цилиндри за стезање и потискивање заменили су ручну силу. Увођење програмабилних логичких контролера (PLC) омогућило је прецизну и поновљиву контролу кључних параметара — температуре, времена и притиска — означивши почетак обезбеђења квалитета на индустријском нивоу у индустрији прозора.
Прекретница: вишеглаве машине
Следећа револуција односила се на продуктивност. Уместо заваривања једног угла одједном (једноглава машина), развијене су машине са две, а затим са четири јединице за заваривање. Четвороглава машина за заваривање PVC профила могла је да завари сва четири угла прозорског оквира у једној операцији — драстично скраћујући време циклуса и изузетно побољшавајући тачност димензија и прецизност углова.
Дигитална револуција: од PLC контролера до умрежавања
Током 2000s управљање PLC контролерима прешло је ка управљању заснованом на PC рачунарима или CNC управљању. Машине су постале умрежене, могле су да примају податке о налозима из система за планирање производње (ERP) и аутоматски подешавају параметре. Најновији развој је технологија без видљивог шава, одговор на растућу потражњу за обојеним и ламинираним профилима.
Како функционише? Сучеоно заваривање грејном плочом (заваривање огледалом)
Готово све машине за заваривање PVC профила раде на принципу сучеоног заваривања грејном плочом, познатом као заваривање огледалом. То је једина метода која може поуздано и равномерно загрејати сложене попречне пресеке профила са шупљим коморама.
Физички принципи: пластификација и дифузија
Процес користи термопластичну природу PVC-а.
Пластификација: PVC се загрева изнад температуре стакластог прелаза (приближно 80 °C), а затим до око 240-260 °C ради обраде. Материјал постаје вискозан растоп.
Дифузија: Када се две растопљене површине притисну једна уз другу под притиском, полимерни ланци оба дела међусобно се мешају (међусобна дифузија).
Хлађење: При хлађењу растоп очвршћава — претходно раздвојени полимерни ланци сада су међусобно учвршћени. Резултат је хомоген спој остварен материјалном везом.
Циклус заваривања корак по корак
Потпун циклус заваривања, који на савременим машинама може трајати само 1.5–3 минута, зависно од профила и машине, представља веома прецизан процес.
Улагање профила и прецизно стезање – Исечени профили (често косо сечени под углом од 45°) улажу се и стежу у контурним чељустима (обликованим према тачном облику профила). То спречава урушавање структуре шупљих комора под високим притиском спајања.
Предгревање (пластификација) – огледало за заваривање – Загрејана метална плоча (огледало) са PTFE/нелепљивим премазом загрева се и поставља између крајева профила. Профили се притискају уз њу под притиском предгревања; топлота продире ~2-3 mm у материјал током ~20-40 секунди.
Време пребацивања – критичан тренутак – Након времена предгревања, профили се мало повлаче, а огледало се уклања што је брже могуће (често за мање од 2–3 секунде). Ово време пребацивања је најкритичнији параметар: ако се растопљене површине охладе или оксидирају, не могу се правилно стопити, што доводи до „хладног завара”.
Спајање и хлађење – Растопљени крајеви одмах се притискају један уз други под високим притиском спајања, чиме се истискује ваздух, мешају растопи и ствара молекулска веза. Вишак растопа истискује се у виду заварног испупчења. Профили остају стегнути под притиском током дефинисаног времена хлађења (нпр. 30-60 секунди), док се спој не стабилизује и димензије оквира не постану фиксне.
Заварно испупчење – Истиснути растоп ствара карактеристично заварно испупчење (заварни срх). Уједначено испупчење показатељ је квалитета, али касније представља и функционални и естетски изазов.
Тријада параметара: температура, време, притисак
Квалитет завара не одређује само машина, већ прецизно међудејство три параметра за сваки систем профила:
Температура: Температура огледала мора бити у уском опсегу. Превисока температура доводи до деградације материјала, ослобађања HCl и кртог споја. Прениска температура доводи до непотпуног стапања и слабог „хладног завара”.
Време: Обухвата време предгревања, време пребацивања и време хлађења. Свако од њих зависи од геометрије профила, дебљине зида, боје и услова околине.
Притисак: Обухвата притисак предгревања и притисак спајања. Притисак предгревања обезбеђује контакт са огледалом; притисак спајања обезбеђује међусобну дифузију и уклањање недостатака. Неправилан притисак доводи до спојева са недовољно материјала или недовољног мешања.
Заварно испупчење: показатељ и изазов
Иако уједначено заварно испупчење указује на исправне параметре процеса, оно представља и изазов:
Функционални проблем: Унутар прозорског оквира део испупчења мора се уклонити како би застакљивање и оков правилно налегли.
Естетски проблем: На спољним видљивим површинама испупчење може изгледати неугледно и захтева накнадну обраду.
Зато су машине за чишћење (завршну обраду углова) ушле у стандардну употребу и зато су развијене технологије без видљивог шава.
Типови машина: право решење за сваку потребу
Тржиште машина за заваривање PVC профила подељено је према потребној продуктивности, флексибилности и нивоу аутоматизације.
Једноглаве машине (1 глава)
Циклус: један угао одједном; 4 операције за цео оквир.
Предности: мало улагање, мала потребна површина, висока флексибилност (облици по наруџбини, поправке).
Недостаци: мали производни капацитет, високи трошкови рада по јединици, тачност димензија веома зависи од вештине руковаоца.
Идеалне за: мале радионице и израду специјалних конструкција.
Двоглаве машине (2 главе)
Две јединице за заваривање: у угаоном распореду под углом од 90° (V-завар) или паралелно за стубове/T-профиле.
Предности: брже од једноглавих, флексибилније од четвороглавих, умерено улагање.
Недостаци: и даље захтевају више пролаза за цео оквир, тачност димензија мања је него код четвороглавих машина.
Идеалне за: мала и средња предузећа којима је потребан већи учинак, али не и пун капацитет четвороглавих машина.
Четвороглаве машине (4 главе) – индустријски стандард
Четири јединице за заваривање у квадратном распореду; цео оквир завари се у једном циклусу.
Предности: максималан производни капацитет (често мање од 3 минута по оквиру), највећа тачност димензија и прецизност углова.
Недостаци: велико улагање, велика потребна површина, мања флексибилност за специјалне углове (мада савремене машине често омогућавају промену угла).
Идеалне за: индустријске произвођаче прозора са средњим/великим обимом производње.
Шестоглаве/осмоглаве машине (6 глава / 8 глава) – категорија високог учинка
Пројектоване за масовну производњу: нпр. шестоглава машина могла би да завари цео оквир укључујући фиксни стуб; осмоглаве машине могу истовремено заваривати два оквира крила или сложена врата.
Предности: највећи учинак по јединици времена.
Недостаци: веома велико улагање, минимална флексибилност, економичне само за веома велике количине идентичних делова.
Идеалне за: индустријске произвођаче великог обима или произвођаче фасада.
Хоризонтални наспрам вертикалних система
Поред броја глава, машине се разликују по оријентацији:
Хоризонтални: Профили леже равно; ово је најчешћи распоред због лаког улагања и интеграције у равне производне линије.
Вертикални: Профили стоје усправно; овај распоред често ефикасније користи простор и погоднији је за напредну логистичку интеграцију (међускладишта, транспортна колица). Гравитација може помоћи при позиционирању.
Доминантна примена: специјализација за индустрију прозора
Иако је израз „машина за заваривање профила” шири, главни покретач и даље је индустрија прозора и врата. Машина за заваривање представља уско грло и главну тачку контроле квалитета у производном ланцу.
Естетски изазов: обојени и ламинирани профили
Успех PVC прозора донео је и нове естетске захтеве. Бели профили били су стандард; трендовске боје (нпр. антрацит) и декори са текстуром дрвета увели су значајне нове изазове.
Проблем: Традиционално заваривање ствара видљиво заварно испупчење (нпр. висине 2 mm ). Накнадни поступак чишћења уклања испупчење, али и део декоративне фолије или површинског слоја, откривајући PVC језгро испод њих (често бело). Резултат је неугледан „удубљени” жлеб на косом споју.
Ручно заобилазно решење: Поправљање корективним оловкама је скупо, неуједначено и осетљиво на атмосферске утицаје.
Револуција: технологија без видљивог шава (V-Perfect / заваривање без видљивог шава)
Произвођачи машина одговорили су технологијом без видљивог шава, која се често нуди на тржишту као V-Perfect, заваривање без видљивог шава или заваривање које прати контуру.
Како функционише технологија без видљивог шава
Често се комбинују различити технички приступи:
Ограничавање испупчења (нпр. 0.2 mm): Једноставан облик: сечива или граничници на грејној плочи или чељустима ограничавају вишак растопа на минималну количину. Остаје једва видљив шав који не захтева естетско чишћење.
Обликовање/потискивање: Напредне машине користе покретне алате за усмеравање растопљеног материјала ка унутра (у коморе) или у невидљиве шупљине, чиме се избегава спољно испупчење.
Термичко обликовање (V-Perfect): Специјални загрејани алати „пеглају” коси спој током хлађења, савршено поравнавајући ивице фолије. Потребно је изузетно прецизно косо сечење.
Предности углова без видљивог шава
За произвођаче: Елиминише ручно поправљање боје, смањује трошкове рада, повећава поузданост процеса и омогућава производе премијум класе.
За крајње купце: Визуелно беспрекорни углови, већа перципирана вредност и лакше чишћење (нема жлеба у којем се накупља прљавштина).
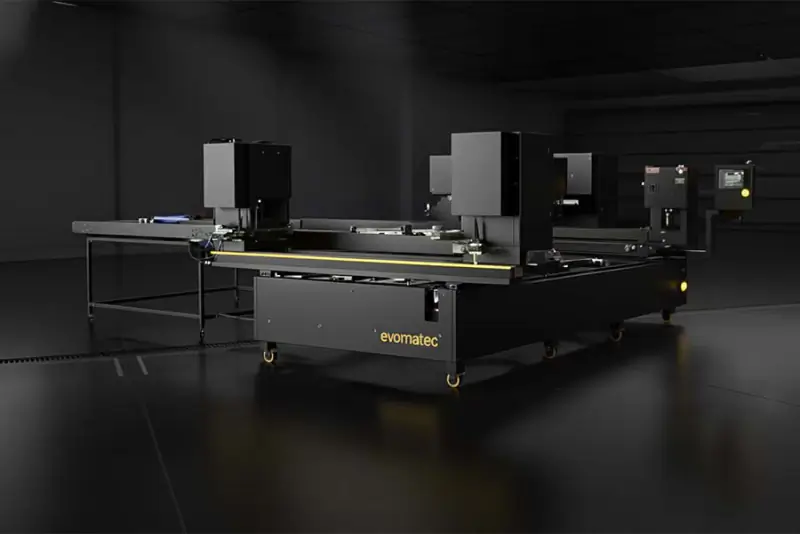
Компаније као што је Evomatec биле су пионири ових високопрецизних машинских решења са поузданим процесом, омогућавајући произвођачима прозора приступ најсавременијој технологији водећој на тржишту.
Интеграција у производну линију: заваривање и чишћење
Машина за заваривање PVC профила ретко се у индустрији користи самостално — она одређује темпо у линији за заваривање и чишћење.
Зашто је ретко самостална
Чак и код спољних углова без видљивог шава, унутрашња заварна испупчења (у фалцу за стакло, фалцу за оков, жлебу за заптивку) и даље настају и морају се уклонити како би стакло, заптивке и оков могли правилно да се уграде.
Машина за чишћење углова (машина за завршну обраду углова)
Непосредно после машине за заваривање (често преко стола за хлађење или аутоматског система преноса), оквир се прослеђује машини за чишћење углова. Оквир се стеже, а затим обрађује различитим алатима (ножевима, глодалима, бургијама) како би се за неколико секунди очистиле и завршно обрадиле све угаоне зоне.
Координација и тактно време
Ефикасност целе линије зависи од тога колико су добро синхронизоване машине за заваривање и чишћење. Време циклуса машине за заваривање (нпр. 2-3 минута по оквиру) одређује темпо. Машина за чишћење мора обрадити сва четири угла у истом временском периоду.
Обезбеђење квалитета, одржавање и безбедност
Машина за заваривање PVC профила је прецизан инструмент. Само ако се правилно одржава и калибрише, стално ће постизати висок ниво резултата.
Тачна параметризација (управљање рецептурама)
Као што је претходно наведено, „рецептура” (температура, време, притисак) је пресудна. Произвођач прозора често обрађује више система профила (са 5 комора, са 7 комора, профил за врата). Сваки профил захтева валидиран програм заваривања у управљачком систему машине. Обезбеђење квалитета почиње прецизним одређивањем параметара, које се често потврђује разорним испитивањем чврстоће углова.
Уобичајени извори грешака и одржавање
PTFE (Teflon) премаз: Нелепљиви слој на огледалима за заваривање је кључни хабајући део. Мора се свакодневно проверавати; остаци загорелог PVC-а погоршавају пренос топлоте и изазивају визуелне недостатке. Фолија се мора редовно замењивати.
Стезне чељусти (контурне чељусти): PVC прашина или струготина накупљају се и нарушавају позиционирање профила.
Вођице и пнеуматика/хидраулика: Сви покретни елементи морају радити глатко и прецизно; пнеуматски притисци морају остати константни како би се одржале исправне силе предгревања и спајања.
CE усаглашеност и безбедност при раду
Индустријске машине за заваривање носе озбиљне ризике: температуре изнад 250 °C , високе силе спајања (неколико тона), тешки склопови који се брзо крећу. Усаглашеност са европским директивама о машинама (CE) је обавезна. Неопходне функције обухватају заштитна кућишта, светлосне завесе, дворучно управљање при улагању и кола за заустављање у нужди. При пријему или модернизацији потребна је највиша стручност. На основу нашег обимног пројектног искуства у компанији Evomatec, обезбеђујемо да све инспекције обухвате квалитет и безбедност усаглашену са CE захтевима уз највећу пажњу.
Економска разматрања: трошкови, ROI и ефикасност
Набавка машине за заваривање PVC профила једно је од највећих појединачних улагања за погон за производњу прозора или профила.
Преглед трошкова набавке (CAPEX)
Улагање се знатно разликује у зависности од броја глава, нивоа аутоматизације и могућности заваривања без видљивог шава:
Половне једноглаве машине: Од неколико хиљада евра.
Нове висококвалитетне једноглаве машине (са подесивим углом): ~€15,000 – €30,000.
Нове двоглаве машине: ~€35,000 – €70,000.
Нове четвороглаве машине (стандардне, конвенционалне): ~€90,000 – €160,000.
Интегрисана линија за заваривање и чишћење (4 главе, без видљивог шава, аутоматизација): ~€250,000 – €500,000+.
Оперативни трошкови (OPEX): енергија, особље, одржавање
Улагање је само половина једначине — текући трошкови су пресудни:
Енергија: Загревање великих огледала за заваривање главни је потрошач електричне енергије. Савремене машине имају оптимизоване циклусе загревања и изолацију, али потрошња остаје значајна.
Особље: Највећи потенцијал за уштеду. Четвороглава линија у идеалном случају захтева само једног руковаоца, док је за еквивалентну производњу на једноглавим машинама потребно више руковалаца.
Потрошни материјал: Редовна замена PTFE фолија, ножева и глодала у машини за чишћење углова.
Пример прорачуна ROI
Претпоставимо да погон треба да произведе 50 прозорских оквира дневно (смена од 8 сати).
Сценарио 1: једноглава машина
Време циклуса по углу: ~3-4 минута (укључујући руковање)
По оквиру (4 угла): ~12-16 минута
За 50 оквира: ~600-800 минута (10-13 сати) – није изводљиво у једној смени са једном машином; биле би потребне најмање две машине и два руковаоца.Сценарио 2: четвороглава машина
Време циклуса по оквиру (сва 4 угла заварују се истовремено): ~3 минута (укључујући руковање)
За 50 оквира: ~150 минута (~2.5 сата)
Једна машина и један руковалац лако покривају потребе смене, а остаје и време за друге задатке (логистика, контрола квалитета).
Улагање у четвороглаву машину често се брзо исплати захваљујући уштедама на раду и повећаном производном капацитету.
Нове наспрам половних: шта треба размотрити?
Половне машине могу пружити економичан почетак, али носе ризике:
Механичко хабање: Вођице и вретено могу бити истрошени, што доводи до грешака у димензијама.
Стари управљачки системи: Резервни делови за застареле генерације PLC контролера можда нису доступни.
Технолошки јаз: Ретко подржавају заваривање без видљивог шава.
Усаглашеност са безбедносним захтевима: Старије машине можда не задовољавају важеће CE стандарде.
Стручна инспекција је обавезна. Захваљујући нашем широком искуству, обезбеђујемо да сваки преглед детаљно обухвати потпуну CE усаглашеност и квалитет производње.
Будуће перспективе: заваривање PVC профила у Индустрији 4.0
Развој машина за заваривање PVC профила далеко је од завршетка. Трендови „паметне фабрике” обликују следећу генерацију ових система.
Потпуна аутоматизација и роботика (ћелије за заваривање без особља)
Следећи корак је ћелија за заваривање која ради без присуства особља: роботске руке улажу профиле са тестере у машину за заваривање, ваде готове оквире, прослеђују их машини за чишћење углова, слажу их на колица или преносе на следећу станицу.
Умрежавање, прикупљање података и предиктивно одржавање
Машина за заваривање потпуно је интегрисана у дигитално планирање производње (ERP/PPS). Скенер бар-кода чита ознаку профила на улазу; одговарајућа „рецептура” учитава се и димензије се аутоматски подешавају. Истовремено машина шаље податке о статусу (OEE, бројеви комада, грешке) назад у контролни центар. Сензори надгледају хабајуће делове (нпр. PTFE фолију) и предвиђају замене (предиктивно одржавање) пре него што дође до погоршања квалитета.
Енергетска ефикасност и одрживост (заваривање профила са рециклираним језгром)
Са растом трошкова енергије оптимизује се ефикасност грејних елемената (брже загревање, боља изолација). Други тренд је заваривање профила са језгром од рециклираног материјала (спољни слој од новог материјала, унутрашње језгро од рециклираног PVC-а). Ови профили се другачије топе и захтевају софистицирану контролу температуре.
Оптимизација процеса уз помоћ AI
Будућност је машина која се сама оптимизује. Системи машинског вида (оптичка инспекција) или сензори вискозности растопа могли би да откривају одступања (нпр. услед разлика између серија материјала) у реалном времену. Систем вештачке интелигенције могао би динамички да прилагођава параметре заваривања (температуру, притисак) како би гарантовао савршен спој.
Нове технологије спајања
Иако заваривање огледалом данас доминира, алтернативе се истражују. Ласерско заваривање пластике нуди потенцијал за изузетно фине шавове — али за сложене геометрије профила и PVC (који слабо апсорбује ласерско зрачење) остаје скупо и технички захтевно.
Evomatec као партнер за савремену израду профила
Избор одговарајуће машине за заваривање PVC профила стратешка је одлука која далеко превазилази куповину машине. Она захтева дубоко разумевање целог процеса — од тестере до логистике.
Као искусан партнер у производњи машина, Evomatec анализира ваше прецизне захтеве: циљне количине јединица, типове профила, стратегију заваривања без видљивог шава. На основу тога конфигуришемо не само машину већ целовит производни концепт.
Машина је добра само онолико колико је добар сервис који стоји иза ње. Наше вишегодишње пројектно искуство гарантује да се сва пуштања у рад, сервисирања и инспекције спроводе према најстрожим стандардима квалитета и CE безбедности.
FAQ – често постављана питања
Која је разлика између једноглаве и четвороглаве машине за заваривање PVC профила?
Једноглава машина за заваривање заварује само један угао одједном. Руковалац мора четири пута ручно да уложи и позиционира оквир. Она је спора, али флексибилна (идеална за нестандардне углове) и економична за мале количине.
Четвороглава машина за заваривање заварује сва четири угла оквира (на пример прозорског оквира) истовремено у једном циклусу. Изузетно је брза, димензионо прецизна и представља стандард за индустријску серијску производњу.
Шта значи „заваривање огледалом” (сучеоно заваривање грејном плочом) за PVC профиле?
Заваривање огледалом је стандардни поступак спајања термопластичних профила. „Огледало за заваривање” (равна грејна плоча са PTFE премазом) загрева се на прецизно одређену температуру (нпр. 240-260 °C за PVC). Два краја профила притискају се уз њега док се не пластификују. Плоча се затим брзо уклања, а растопљени крајеви притискају се један уз други под притиском док се не охладе и не формирају трајну, хомогену материјалну везу.
Зашто је технологија „без видљивог шава” важна за обојене PVC профиле?
При традиционалном заваривању настаје заварно испупчење (вишак растопа). Код обојених или ламинираних профила (нпр. са текстуром дрвета), ово испупчење мора се уклонити глодањем у накнадном поступку чишћења, чиме се уклања слој боје или фолије на углу и открива PVC језгро (често бело). Овај видљиви жлеб нарушава естетику. Технологија без видљивог шава (нпр. V-Perfect) савремена је метода заваривања која усмерава вишак завареног материјала ка унутра или га обликује тако да се ивице фолије уредно споје. Резултат је визуелно беспрекоран, чист угао који не захтева ручно поправљање.
Затражите бесплатну консултацију: Кликните овде