Енглески
 Немачки
 Француски
 Шпански
 Португалски
 Италијански
 Пољски
 Турски
 Румунски
 Грчки
 Бугарски
 Руски
 Арапски
 Хинди
 Холандски
 Чешки
 Српски
 Шведски
 Бразилски португалски
 Индонежански
Машина за заваривање пластичних профила од uPVC-а
Машина за заваривање пластичних профила: технологија, примене и будућност технологије спајања
Машина за заваривање пластичних профила је темељни стуб савремене индустријске производње. Где год је потребно трајно, непропусно и стабилно спојити шупље коморне или пуне профиле од термопластичних пластичних маса, користе се ови високо развијени системи. Иако је њихова најистакнутија примена несумњиво производња PVC прозора и врата, њихов значај сеже далеко изван тога. Ове машине представљају технолошко језгро које појединачно исечене шипке претвара у функционалан, монолитан и трајан крајњи производ.
У ери коју обликују аутоматизација, прецизност и естетско савршенство, перформансе машине за заваривање профила одређују квалитет и трошковну ефикасност читавих производних линија. Од флексибилне једноглаве машине за специјалне конструкције до потпуно аутоматизоване четвороглаве линије за заваривање и чишћење са технологијом без видљивог шава – распон је огроман.
Овај свеобухватан технички чланак осветљава сваки аспект машине за заваривање пластичних профила. Детаљно разматрамо физичке основе процеса заваривања, анализирамо различите типове машина, разматрамо револуционарна достигнућа у индустрији прозора и анализирамо економске факторе, као и будуће трендове ове незаменљиве технологије.
Шта је тачно машина за заваривање пластичних профила?
Пре него што анализирамо сложене детаље, неопходни су јасна дефиниција и разграничење. Шта подразумевамо када користимо израз „машина за заваривање профила“?
Основна дефиниција и функција
Машина за заваривање пластичних профила је индустријски систем посебно пројектован да крајеве профила од термопластичних пластичних маса (косе или сучеоне спојеве) нераздвојиво спаја помоћу топлоте и притиска.
Њена основна функција је израда споја оствареног везивањем материјала. За разлику од споја оствареног обликом (нпр. вијцима) или силом (нпр. стезањем), молекулски ланци делова који се спајају поново се преплићу (интердифузија) топљењем (пластификацијом) и накнадним притискањем једних уз друге. Након хлађења настаје хомоген, монолитан спој који у идеалном случају има исту – или чак већу – чврстоћу као сам основни материјал.
Разграничење: зашто заваривање, а не лепљење или спајање вијцима?
Одлука у корист заваривања пластичних профила није произвољна, већ представља техничку неопходност која произлази из геометрије и материјала.
Недостаци механичког спајања (вијци/угаоне спојнице): Већина пластичних профила (нарочито у изради прозора) јесу шупљи коморни профили. Механички спој помоћу угаоних спојница, какав се обично користи код алуминијумских прозора, не би заптивао коморе. Последице: недовољна непропусност за воду и ваздух, значајни топлотни мостови (лоше изолационе вредности) и често недовољна статичка чврстоћа косог споја.
Недостаци лепљења: Индустријско лепљење је сложен процес. Захтева изузетно чисту површину, прецизно дозирање и дуга времена очвршћавања (што драстично продужава циклусе), а подложно је грешкама у обради. Поред тога, дугорочна отпорност лепкова на UV зрачење и временске утицаје често је мања него код хомогеног завареног шава.
Заваривање елиминише све ове недостатке: изузетно је брзо (циклуси трају свега неколико минута), потпуно непропусно, веома стабилно, а процес се може савршено аутоматизовати и надзирати.
Које пластичне масе могу да се заварују?
Технологија је ограничена на термопласте – пластичне масе које омекшавају при довођењу топлоте и поново очвршћавају при хлађењу. Дуропласти или еластомери не могу се заваривати на овај начин.
Далеко најважнија група материјала за машине за заваривање профила је:
Поливинил-хлорид (тврди PVC, PVC-U): Доминантан материјал у изради прозора и врата, као и многих грађевинских профила (нпр. кабловских канала, облога).
Полиетилен (PE) и полипропилен (PP): Такође се користе за техничке профиле, у изградњи цевовода и изради апарата.
Други термопласти (PMMA, PC): Користе се за специјалне техничке или оптичке профиле.
Због њеног тржишног значаја, овај чланак се првенствено усредсређује на најразвијенију примену: заваривање PVC профила за индустрију прозора.
Основна технологија: сучеоно заваривање загрејаним алатом (заваривање огледалом)
Постоје различите методе заваривања пластичних маса (врелим гасом, ултразвуком, ласером), али се за спајање профила једна метода усталила као неспоран „златни стандард“: сучеоно заваривање загрејаним алатом, које се обично назива заваривање огледалом.
Зашто је заваривање огледалом идеално за профиле
Профили, нарочито прозорски, имају сложене попречне пресеке са многим унутрашњим преградама (коморама). Да би се обезбедио стабилан спој, све ове преграде и спољашњи зидови морају се загрејати и истопити истовремено, равномерно и до довољне дубине.
Заваривањем огледалом то се постиже довођењем равног грејног елемента са прецизно регулисаном температуром – „огледала“ – у директан контакт са крајевима профила, као површине за пренос топлоте.
Процес заваривања у три фазе (детаљно)
Цео циклус савремене машине, који често траје свега неколико минута, представља прецизно усклађен физички процес.
Фаза 1: стезање и позиционирање
Исечени профили (нпр. са косим резом под углом од 45 степени) убацују се у машину. Ту се фиксирају пнеуматским или хидрауличним стезним уређајима. Ове стезне јединице нису равне, већ су изведене као контурне чељусти (стезни алати) – представљају тачан негатив профила. То је пресудно да би се спречило урушавање или деформисање шупљег коморног профила под високим притиском заваривања. Профили се позиционирају са тачношћу од неколико стотих делова милиметра.
Фаза 2: загревање (пластификација)
Ово је срж процеса: грејни елемент, „огледало за заваривање“, помера се између два краја профила који треба да се споје. Ово огледало је пуна метална плоча (често од ливеног алуминијума), која се електрично загрева и прецизно регулише на циљну температуру (за тврди PVC обично од 240 °C до 260 °C).
Крајеви профила се сада притискају уз огледало дефинисаним притиском загревања. Само огледало је пресвучено нелепљивим слојем (углавном PTFE/Teflon) како се истопљени PVC не би лепио. Током времена загревања (нпр. 20–40 секунди), топлота продире у материјал и пластификује га до дефинисане дубине (нпр. 2–3 mm).
Фаза 3: промена, спајање и хлађење
Ово је најкритичнија фаза:
Промена: Профили се минимално одмичу од огледала, а огледало муњевитом брзином излази из зоне спајања (често за мање од 2 секунде). Ово време промене мора бити изузетно кратко. Ако се растоп охлади на површини, настаје „кожица“ (оксидација), која драстично нарушава накнадну молекулску дифузију и доводи до „хладног завара“.
Спајање: Одмах након тога, два пластификована краја профила притискају се један уз други високим притиском спајања. Овај притисак истискује укључке ваздуха и обезбеђује потпуно мешање (интердифузију) полимерних ланаца.
Истискивање (заварни венац): Притисак спајања истискује вишак истопљеног материјала из споја. Тако настаје карактеристичан заварни венац (који се назива и испупчење завареног шава).
Хлађење: Профили се држе под притиском (или смањеним притиском држања) у контурним чељустима током дефинисаног времена хлађења. Током овог периода растоп се хлади испод температуре стакластог прелаза и очвршћава. Ако се стезање отпусти прерано, напони скупљања у пластичној маси изазваће тренутно пуцање споја.
Заварни венац: показатељ и изазов
Заварни венац је мач са две оштрице. С једне стране, он је важан показатељ квалитета: равномеран, потпуно формиран венац сигнализира руковаоцу да су температура, време и притисак били исправни и да је цела зона спајања била потпуно истопљена.
С друге стране, он је изазов:
Функционални: Унутар прозорског оквира (у фалцу за стакло или жлебу за оков), венац омета уградњу стакла и окова.
Естетски: На видљивим површинама венац представља визуелни недостатак.
Због тога након заваривања готово увек следи „чишћење“ углова – процес који је снажно утицао на развој машина за заваривање.
Типови машина: од радионичке опреме до индустријских линија
Тржиште машина за заваривање профила веома је сегментирано и усмерено према потребној продуктивности, флексибилности и степену аутоматизације.
Једноглаве машине за заваривање (1 глава)
Ово је основна верзија. Има једну јединицу за заваривање.
Начин рада: Да би заварио комплетан оквир (4 угла), руковалац мора четири пута узастопно да убаци и позиционира профиле и сваки пут покрене циклус заваривања.
Предности: Најнижи инвестициони трошкови, мала потребна површина, максимална флексибилност. Савремене једноглаве машине често могу заваривати углове са континуалним подешавањем од 30° до 180°, што их чини идеалним за специјалне конструкције (косе прозоре, лукове, забате).
Недостаци: Веома ниска продуктивност, високи трошкови рада по јединици. Димензиона тачност и угаона прецизност готовог оквира у великој мери зависе од прецизности резова и пажљивости руковаоца.
Примене: Мале радионице, сервисне радионице, одељења за специјалне конструкције у великим компанијама.
Двоглаве машине за заваривање (2 главе)
Флексибилно средње решење, често у две варијанте:
V-заваривање (угаоно заваривање): Две јединице постављене под углом од 90 степени које заварују један угао.
Паралелно заваривање (заваривање стубова): Две јединице које раде паралелно, идеалне за заваривање међустубова или Т-спојева.
Предности: Знатно брже од једноглавих машина, флексибилније од четвороглавих машина.
Недостаци: За затворен оквир и даље су потребна најмање два радна корака (нпр. заваривање две половине у облику слова U, а затим њихово затварање).
Примене: Средња предузећа (SMEs) којима је потребна већа продуктивност, али се устручавају од улагања у четвороглаву машину или њеног коришћења.
Четвороглаве машине за заваривање (4 главе)
Неспоран индустријски стандард за серијску производњу прозора и врата.
Начин рада: Четири јединице за заваривање распоређене су у квадрат. Руковалац истовремено убацује сва четири исечена профила оквира. Машина стеже, позиционира и заварује сва четири угла истовремено у једном радном циклусу.
Предности: Изузетно висока продуктивност (циклуси често трају мање од 3 минута по комплетном оквиру). Ненадмашна прецизност, димензиона тачност и угаона прецизност, јер се оквир стеже и спаја као целина.
Недостаци: Високи инвестициони трошкови, велика потребна површина, мања флексибилност за специјалне углове (иако савремене машине често и то обрађују уз променљиво подешавање).
Примене: Индустријски произвођачи прозора са средњим до великим обимом производње.
Шестоглаве и осмоглаве машине (6 глава / 8 глава)
Класа високих перформанси за масовну производњу.
Начин рада: Шестоглава машина може, на пример, у једном циклусу израдити оквир са фиксним завареним стубом. Осмоглаве машине могу истовремено заваривати два мања оквира крила или сложеније оквире врата.
Предности: Највећи могући учинак по јединици времена.
Недостаци: Изузетно велико улагање, веома ниска флексибилност, исплативост само за веома велике количине идентичних типова.
Примене: Велика индустрија, произвођачи за пројекте.
Хоризонтални наспрам вертикалних система за заваривање
Поред броја глава, разлика се прави и према оријентацији:
Хоризонтални (стандардни): Профили леже равно. Ово је најчешћа конструкција, јер омогућава ергономско убацивање и лако се интегрише у равне производне линије.
Вертикални: Профили стоје усправно. Ова конструкција често штеди више простора и може се савршено интегрисати у аутоматизоване логистичке концепте са међускладиштима и транспортним колицима.
Главна примена: специјализација у индустрији PVC прозора
Иако је кровни израз „пластични профили“, 90% развоја ових машина покреће индустрија прозора и врата. Овде машина за заваривање представља уско грло и покретач квалитета целокупне производње.
Изазов: обојени и ламинирани профили
Успешан развој пластичних прозора донео је нови изазов: естетику. Док су заварени шавови на белим профилима после чишћења били једва приметни, то се променило појавом обојених профила (обојених по целој маси), а нарочито ламинираних профила (декор дрвета, антрацит).
Проблем: традиционални заварни венац (нпр. висине 2 mm) у следећем кораку глодањем уклања машина за чишћење углова. Ово глодало уклања не само венац већ и ламинат или слој боје испод њега. Резултат је неугледан, огољен (често бео) „жлеб од обраде“ на косом споју, који уништава висококвалитетан изглед.
Деценијама је решење за ово био ручни, скуп процес подложан грешкама: поновно бојење угла специјалним корективним маркером.
Револуција: технологија без видљивог споја (V-Perfect / заваривање без видљивог шава)
Одговор машиноградње на овај огроман проблем квалитета био је развој технологије „без видљивог споја“, познате под различитим називима брендова.
Циљ ове технологије је да се уопште не дозволи да заварни венац на видљивим спољашњим површинама настане неконтролисано, већ да се циљано обликује или истисне.
Како функционише заваривање без видљивог шава
Постоје различити технички приступи, који се често користе у комбинацији:
Механичко ограничавање (нпр. 0.2 mm): Најједноставнији облик. Сечива или граничници постављени на огледало за заваривање или у стезне чељусти ограничавају растоп на минимум (нпр. 0.2 mm) током спајања. Резултат је ситан, једва видљив шав.
Обликовање/истискивање: Високо развијене машине користе покретне алате (клизаче, сечива) који током процеса спајања активно истискују пластификовани материјал ка унутрашњости (у коморе) или у дефинисане, невидљиве зоне (нпр. жлеб за заптивку).
Термичко обликовање (V-Perfect): У овом приступу коси спој (V-рез) савршено се саставља. Посебно обликовани, често загрејани алати „пеглају“ угао током фазе хлађења. Ламинат на ивици благо се преобликује и савршено се састаје.
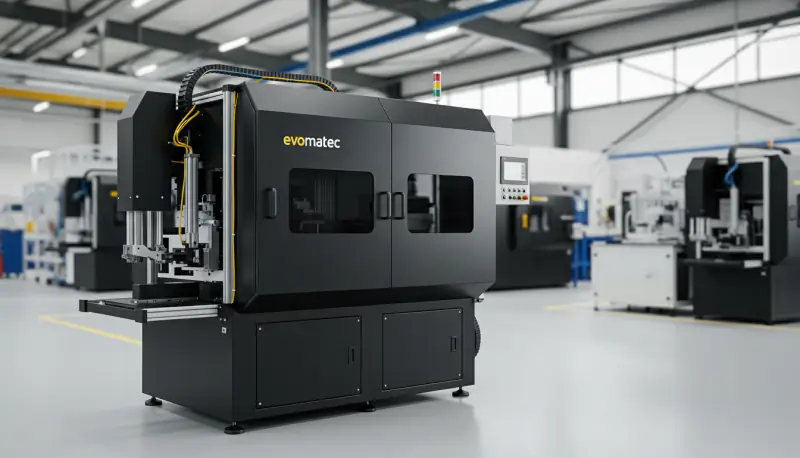
Резултат је визуелно беспрекоран угао који делује као да је израђен из једног комада, слично савршеном косом споју на дрвеном прозору. За произвођаче обојених прозора ова технологија данас представља пресудну конкурентску предност, јер се елиминише читав корак ручне корекције. Компаније попут Evomatec-а специјализоване су за интеграцију таквих високо развијених решења без видљивог споја у производне процесе уз високу поузданост процеса.
Системски контекст: линија за заваривање и чишћење
У индустријској производњи машина за заваривање пластичних профила никада не ради самостално. Она готово увек одређује такт интегрисане „линије за заваривање и чишћење“.
Зашто машина за заваривање ретко стоји самостално
Као што је поменуто, заварни венац мора да се уклони. Чак и код машина за заваривање без видљивог споја, које елиминишу спољашњи венац, унутрашњи венац (у фалцу за стакло и жлебу за оков) остаје и мора се уклонити како би се омогућила каснија уградња стакла и окова.
Функција машине за чишћење углова
Непосредно после машине за заваривање (често одвојена столом за хлађење или аутоматским системом за окретање и пренос) налази се машина за чишћење углова (или CNC чистилица углова). Оквир се аутоматски преноси и стеже. Машина затим различитим алатима (ножевима, глодалима, бургијама) прелази преко свеже завареног угла и у року од неколико секунди чисти све релевантне контуре.
Интеграција и време циклуса
Ефикасност читаве линије зависи од тога колико су добро усклађене машина за заваривање и чистилица углова. Време циклуса машине за заваривање (нпр. 2–3 минута по оквиру) одређује такт целе линије. Чистилица углова мора бити способна да у истом времену очисти сва четири угла пре него што следећи оквир стигне из машине за заваривање.
Изван прозора: додатне области примене машина за заваривање профила
Иако индустрија прозора покреће развој технологије, примена машина за заваривање профила далеко је шира. Општи израз „пластични профили“ обухвата многе индустријске гране.
Изградња цевовода и израда апарата (PE/PP)
У изградњи постројења и резервоара, као и великих цевовода (нпр. за гас, воду, хемикалије), заварују се пуни профили и плоче од PE-а (полиетилена) или PP-а (полипропилена). И овде се користи заваривање огледалом (сучеоно заваривање загрејаним алатом), често мобилним или посебно прилагођеним машинама за велике пречнике и дебљине зидова.
Намештај, опремање сајмова и продавница
Произвођачи техничког намештаја, изложбених система или елемената за опремање продавница често користе специјалне пластичне профиле (нпр. за системе фиока, облоге или оквирне конструкције) који се заварују, уместо да се спајају вијцима, како би се постигао уредан изглед и висока стабилност.
Техничке облоге и грађевински профили
У грађевинарству се користе различити профили (нпр. кабловски канали, ваздушни канали, фасадне потконструкције) од PVC-а или других термопласта. Где год су потребни непропусни и стабилни угаони или сучеони спојеви, користе се прилагођене машине за заваривање профила.
Аутомобилска индустрија и израда возила
Чак и у изради возила (мада ређе), шупљи коморни профили користе се за лаке конструкције, носаче заптивки или унутрашње облоге, а спајају се прилагођеним поступцима заваривања (често и вибрационим или ултразвучним заваривањем). Заваривање загрејаним алатом овде је једна од више опција.
Критични фактори успеха: параметри, одржавање и обезбеђење квалитета
Машина за заваривање пластичних профила је прецизан систем. Она ће давати доследно висококвалитетне резултате само ако се оптимално одржава и калибрише.
„Књига рецепата“: значај параметара заваривања
„Свето тројство“ заваривања чине температура, време и притисак. Ови параметри нису универзалне вредности; морају се прецизно одредити за сваки појединачни систем профила и сачувати као „рецепт“ у управљачком систему машине (PLC).
Фактори који утичу на рецепт:
Материјал: Формулације PVC-а се разликују (стабилизатори, садржај креде).
Геометрија: Профил са 7 комора и дебелим зидовима захтева дуже време загревања него профил са 3 коморе.
Боја: Тамни профили (нпр. антрацитни) апсорбују и задржавају топлоту другачије од белих.
Окружење: Чак и температура околине у производној хали (лето наспрам зиме) може захтевати подешавање параметара.
Типични извори грешака и отклањање проблема
Погрешно подешавање параметара или неодговарајуће одржавање неизбежно доводе до шкарта:
„Хладан завар“ (недовољна чврстоћа): Спој пуца при малом оптерећењу. Површина прелома делује крто или „кристаласто“, а не жилаво.
Узрок: Прениска температура, прекратко време загревања или (веома често) предуго време промене (растоп се охладио на ваздуху).
„Прегорео завар“ (визуелни недостатак): PVC на завару мења боју (жута/смеђа) и постаје крт.
Узрок: Превисока температура или предуго време загревања. Материјал се термички разграђује.
„Угаона грешка/деформација“ (димензиона грешка): Готов оквир није тачно под углом од 90 степени или су димензије погрешне.
Узрок: Машина је механички раздеšена, профили су погрешно стегнути (нпр. због прљавих контурних чељусти), време хлађења је прекратко (оквир се криви приликом вађења).
Одржавање: кључ дуговечности и прецизности
Најчешћи извори грешака су хабање и запрљаност.
PTFE (Teflon): Нелепљиви премаз (обично фолија) огледала за заваривање најважнији је хабајући део. Мора се проверавати и чистити свакодневно. Залепљени прегорели PVC доводи до лошег преноса топлоте и визуелних недостатака. Фолија се мора редовно мењати.
Стезне чељусти (контурне чељусти): PVC прашина и струготине накупљају се у контурама. Профил више не належе прецизно, што доводи до димензионих нетачности.
Вођице и пнеуматика/хидраулика: Сви покретни делови морају радити глатко и прецизно. Пнеуматски притисак мора остати константан како би притисци загревања и спајања остали тачни.
CE усаглашеност и безбедност рада: незаменљив стуб
Индустријске машине за заваривање носе значајне ризике: температуре изнад 250 °C, велике силе (често више тона силе спајања) и тешке склопове који се брзо крећу. Зато је усаглашеност са европском Директивом о машинама (CE усаглашеност) обавезна.
То обухвата заштитне ограде, светлосне завесе, дворучне команде (током убацивања) и редундантне системе за хитно заустављање. Нарочито приликом пријема или модернизације таквих индустријских система потребан је највиши ниво стручности. Захваљујући нашем богатом искуству из широког спектра пројеката за купце, можемо обезбедити да се сваки преглед спроведе са максималном пажњом у погледу квалитета производње и безбедности постројења усаглашене са CE захтевима.
Економска разматрања (ROI): када се која машина исплати?
Куповина машине за заваривање пластичних профила једно је од највећих појединачних улагања за производно предузеће.
Преглед инвестиционих трошкова
Распон цена је огроман и зависи од броја глава, степена аутоматизације и технологије (без видљивог споја: да/не):
Половне једноглаве машине: Почев од неколико хиљада евра.
Нове, висококвалитетне једноглаве машине (са подесивим углом): Приближно 15,000 – 30,000 евра.
Нове двоглаве машине: Приближно 35,000 – 70,000 евра.
Нове четвороглаве машине за заваривање (стандардне, традиционалне): Приближно 90,000 – 160,000 евра.
Интегрисана линија за заваривање и чишћење (4 главе, без видљивог споја, аутоматизација): 250,000 – 500,000 евра или више.
Оперативни трошкови: енергија, особље и хабајући делови
Улагање (CAPEX) је само једна страна једначине. Оперативни трошкови (OPEX) су пресудни:
Енергија: Загревање масивних огледала за заваривање највећи је потрошач енергије. Савремене машине имају оптимизоване циклусе загревања и изолацију, али потреба за енергијом остаје значајна.
Особље: Овде лежи највећи потенцијал уштеде. Четвороглавој линији (у идеалном случају) потребан је само један руковалац за убацивање и надзор, док би постизање истог учинка на једноглавим машинама ангажовало више руковалаца.
Хабајући делови: Редовна замена PTFE фолија, ножева и глодала на машини за чишћење углова.
Прорачун поврата улагања (ROI): практичан пример
Предузеће жели да произведе 50 прозорских јединица (оквира) дневно (смена од 8 сати).
Сценарио 1: једноглава машина
Један циклус по углу: приближно 3–4 минута (укључујући руковање).
По оквиру (4 угла): приближно 12–16 минута.
За 50 оквира: 600–800 минута.
Резултат: Немогуће је остварити у једној смени од 8 сати (480 минута) са једном машином. Биле би потребне најмање две машине и два руковаоца.
Сценарио 2: четвороглава машина
Један циклус по оквиру (4 угла истовремено): приближно 3 минута (укључујући руковање).
За 50 оквира: 150 минута.
Резултат: Машина је искоришћена само око 3 сата. Један руковалац може лако произвести 50 јединица и још има времена за друге задатке (нпр. логистику, контролу квалитета).
У овом случају улагање у четвороглаву машину исплати се изузетно брзо, искључиво уштедом најмање једног радног места са пуним радним временом и могућношћу да се производња у било ком тренутку утростручи.
Куповина нових наспрам половних машина: на шта обратити пажњу
Тржиште половних машина је оправдана опција за предузећа са мањим буџетом. Међутим, оно носи ризике:
Механичко хабање: Вођице и вретена могу бити истрошени, што доводи до димензионих нетачности.
Застарели управљачки системи: Резервни делови за старије генерације PLC-а често више нису доступни.
Технологија: Половне машине ретко нуде технологију без видљивог споја.
Безбедност: Старије машине често више не испуњавају важеће CE безбедносне стандарде.
При куповини половне машине неопходан је стручни преглед. Наше вишегодишње пројектно искуство омогућава нам да обезбедимо да свака процена система обухвати CE безбедност и захтевани квалитет уз највиши ниво темељности.
Будућност технологије заваривања профила: индустрија 4.0 и нови материјали
Развој машине за заваривање пластичних профила далеко је од завршетка. Трендови „паметне фабрике“ обликују следећу генерацију ових система.
Умрежавање и „паметна фабрика“
Машина за заваривање више није изолована јединица. Потпуно је интегрисана у дигитално планирање производње (ERP/PPS). Скенер бар-кода на улазу чита етикету профила, а машина аутоматски учитава исправан „рецепт“ (параметре) и подешава димензије. Истовремено, машина шаље податке о стању (OEE, количине, времена застоја) назад у контролни центар.
Роботика и потпуна аутоматизација
Следећи корак је ћелија за заваривање „без особља“. Роботске руке убацују профиле са тестере у машину за заваривање, ваде готов оквир, преносе га у машину за чишћење углова и слажу га на транспортна колица.
Енергетска ефикасност и одрживост
С обзиром на раст трошкова енергије, ефикасност грејних елемената се оптимизује (нпр. краће време загревања, боља изолација). Још један тренд је процесно поуздано заваривање профила са језгром од рециклираног материјала. Ови профили (нов материјал споља, рециклирани PVC унутра) показују другачије понашање при топљењу и постављају високе захтеве пред регулацију температуре.
Обезбеђење квалитета засновано на AI
Будућност лежи у машини која се сама оптимизује. Системи камера (оптичка контрола) могу у реалном времену надзирати формирање заварног венца или готовог споја без видљивог шава. Вештачка интелигенција (AI) може открити одступања (нпр. због неисправне серије материјала) и динамички поново подесити параметре заваривања током процеса како би гарантовала савршен резултат.
Нове технологије спајања
Иако заваривање огледалом доминира, истражују се алтернативне методе. Нарочито ласерско заваривање пластичних маса нуди потенцијал за изузетно фине спојеве, али је за сложене геометрије и материјал PVC (који слабо апсорбује ласерску светлост) и даље изузетно скупо и технички захтевно.
Избор одговарајуће машине
Улагање у машину за заваривање пластичних профила је стратешка одлука која одређује конкурентност предузећа за деценију или дуже.
Избор зависи од три главна фактора:
Количина (продуктивност): Колико јединица по смени? То одређује број глава (1, 2 или 4).
Флексибилност: Да ли се производе многи специјални облици (косине, лукови) или углавном стандардни правоугаоници?
Естетика (тржишно позиционирање): Да ли се обрађују обојени/ламинирани профили? Ако се обрађују, технологија без видљивог споја је неопходна.
Избор одговарајуће машине и њена интеграција у постојеће процесе захтевају дубоко разумевање целокупног производног тока. Искусан партнер попут Evomatec-а анализира не само саму машину већ и укупан ток рада. Захваљујући нашој дубокој стручности стеченој на бројним успешним инсталацијама код купаца, можемо гарантовати да се свако пуштање у рад и сваки преглед спроводе уз строго поштовање стандарда квалитета и CE безбедносних прописа.
FAQ – често постављана питања
Која је разлика између једноглаве и четвороглаве машине за заваривање?
Једноглава машина за заваривање заварује само један угао одједном. Руковалац мора четири пута ручно да позиционира оквир. Она је спора, али флексибилна (идеална за специјалне углове) и јефтина. Четвороглава машина за заваривање заварује сва четири угла оквира (нпр. прозорског оквира) истовремено у једној операцији. Она је изузетно брза, има високу димензиону тачност и представља стандард за индустријску серијску производњу.
Шта значи „заваривање огледалом“ (заваривање загрејаним алатом)?
Заваривање огледалом је стандардна метода спајања термопластичних профила. „Огледало за заваривање“ (раван грејни елемент пресвучен PTFE-ом) загрева се на тачну температуру (нпр. 240–260 °C за PVC). Два краја профила притискају се уз ово огледало док се не пластификују (истопе). Огледало се затим брзо уклања, а два истопљена краја притискају се један уз други под притиском док се не охладе и формирају нераздвојив, хомоген спој.
Зашто је технологија без видљивог споја важна за обојене пластичне профиле?
При традиционалном заваривању настаје заварни венац (нагомилавање материјала). На обојеним или ламинираним профилима (нпр. са изгледом дрвета), овај венац мора да се уклони глодањем, чиме се уклања боја или ламинат на углу и открива (често бело) језгро профила. Ова неугледна зона затим мора мукотрпно да се ручно коригује корективним маркерима. Технологија без видљивог споја (нпр. V-Perfect) је савремен поступак заваривања који контролисано истискује или обликује заварни венац на видљивој страни ка унутрашњости. Резултат је визуелно бешаван, уредан угао који не захтева никакву ручну дораду.
Затражите бесплатну консултацију