Енглески
 Немачки
 Француски
 Шпански
 Португалски
 Италијански
 Пољски
 Турски
 Румунски
 Грчки
 Бугарски
 Руски
 Арапски
 Хинди
 Холандски
 Чешки
 Српски
 Шведски
 Бразилски португалски
 Индонежански
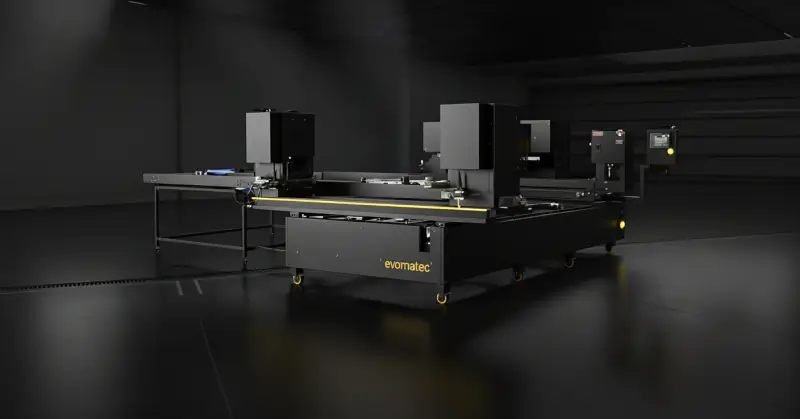
Машина са 4 главе за заваривање PVC прозора
Машина са 4 главе за заваривање PVC прозора: златни стандард индустријске производње прозора
Машина са 4 главе за заваривање PVC прозора представља неспоран индустријски стандард и технолошко срце савремене, аутоматизоване производње пластичних прозора и врата. Ови веома напредни системи кључни су за ефикасност, прецизност и профитабилност. Они спајају четири прецизно исечена PVC профила у потпун, монолитан, трајно херметичан и структурно стабилан оквир у једној истовременој операцији. У сектору који одређују време циклуса, квалитет и беспрекорна естетика, учинак технологије заваривања са четири главе представља пресудан фактор конкурентности произвођача прозора.
Иако машине са једном и две главе имају своје место у производњи по наруџбини или малим радионицама, машина за заваривање са четири главе представља саму дефиницију индустријске серијске производње.
Овај свеобухватни технички чланак детаљно разматра технологију, принципе рада, различите варијанте машина и будуће перспективе машина за заваривање са четири главе. Он служи као темељан водич за техничке руководиоце, планере производње, инвеститоре и све стручњаке који желе да разумеју сложеност и предности ових импресивних машина.
Шта је машина за заваривање са 4 главе? Техничка дефиниција
Да бисмо разумели сложеност ових система, најпре нам је потребна јасна дефиниција њихове функције и начина на који се разликују од других метода спајања.
Основна функција: истовремено заваривање четири угла
Машина за заваривање са четири главе (често скраћено названа машина за заваривање са 4 главе) стационарни је индустријски систем опремљен са четири одвојене јединице за заваривање (главе). Ове главе обично су распоређене у квадратном или правоугаоном распореду.
Њена основна функција је истовремено заваривање четири угла оквира (крила или спољашњег оквира), чији су профили исечени под углом од 45°. Оператер (или робот) поставља четири исечена профила (два вертикална и два хоризонтална) у машину. Машина стеже, позиционира и заварива сва четири угла у једном непрекидном циклусу који често траје само од 1.5 до 3 минута.
Поређење са машинама са једном и две главе: квантни скок у продуктивности
Машина за заваривање са једном главом: Заварива један по један угао. Израда оквира захтева четири одвојене операције уз ручно окретање и поновно позиционирање. То је споро (10–15 min по оквиру), а тачност димензија у великој мери зависи од оператера. Идеална је за посебне облике (лукове, углове).
Машина за заваривање са две главе: Заварива два угла истовремено. Често се користи за V-заваривање (један угао са две јединице) или паралелно заваривање (нпр. за пречке/T-спојеве). За оквир су и даље потребне две до три операције.
Машина за заваривање са 4 главе: Заварива сва четири угла у једном циклусу. То је пресудна разлика.
Зашто заваривање? Потреба за материјално везаним спојем код PVC-а
Машина за заваривање са четири главе технолошки је одговор на специфична својства поливинил-хлорида (PVC).
PVC прозорски профили сложени су вишекоморни системи. Ове коморе кључне су за топлотну и звучну изолацију, као и за смештај челичних ојачања. Механички спој (какав се користи код алуминијума или дрвета) не би херметички затворио ове коморе. Резултат би био продор воде и ваздуха, изражени топлотни мостови и недовољна чврстоћа углова.
Заваривањем машина са четири главе ствара материјално везан спој: топи крајеве профила и нераздвојно их спаја, стварајући монолитан, апсолутно непропустан и изузетно чврст угао — на сва четири угла истовремено.
Пресудна предност: зашто четири главе праве разлику
Избор машине са четири главе није питање луксуза — већ економичности и квалитета. Истовремена обрада сва четири угла нуди три ненадмашне предности у односу на секвенцијалне процесе (као код машина са једном главом).
Ненадмашна тачност димензија и правоуглост
Можда најважнија техничка предност. На машини са четири главе сва четири профила истовремено се стежу у тачном положају од 90° пре почетка заваривања. Машина делује као високопрецизан прибор за позиционирање.
Резултат: Готов оквир гарантовано је правоугаон (тачно 90°) и димензионо тачан.
Поређење: На машини са једном главом углови се спајају један за другим. Мале толеранције резања или мање грешке позиционирања се сабирају. Четврти, „затварајући“ угао често се не уклапа савршено, што доводи до напрезања у оквиру.
Димензионо тачан оквир из машине са четири главе поједностављује све наредне процесе (застакљивање, уградњу окова) и гарантује непропусност прозора.
Максимална продуктивност и ефикасност времена циклуса
Предност у брзини је огромна. Размотримо време циклуса за стандардни оквир:
Машина са једном главом: 4 заваривања + 4 пута руковање (уметање, окретање, вађење). Реално време циклуса: 10–15 минута.
Машина са четири главе: 1 циклус заваривања + 1 пут руковање (уметање, вађење). Реално време циклуса: 1.5–3 минута.
Према конзервативној процени, машина за заваривање са четири главе је 4–6 пута бржа од машине са једном главом. Она одређује такт који омогућава праву линијску производњу (нпр. 150–200 јединица по смени).
Нижи трошкови рада и већа поузданост процеса
У идеалном случају, машини са четири главе потребан је само један оператер за утовар и надзор. За постизање истог учинка са машинама са једном главом било би потребно 4–6 машина и 4–6 оператера.
Поред тога, процес је високо аутоматизован и поновљив. Машина сваки пут изводи циклус на идентичан начин. Људске грешке (погрешно позиционирање, погрешни параметри) сведене су на минимум. То смањује шкарт и повећава укупан квалитет.
Технолошка основа: сучеоно заваривање грејном плочом („заваривање огледалом“)
Машине са четири главе за заваривање PVC прозора готово искључиво користе сучеоно заваривање грејном плочом, које се обично назива заваривање огледалом. То је једини поступак који поуздано, дубински и равномерно загрева велике и сложене попречне пресеке PVC вишекоморних профила.
Физика: пластификација, дифузија и хлађење
Пластификација: PVC се загрева изнад температуре стакластог прелаза (~80 °C) и изван свог опсега прераде, обично до 240–260 °C и постаје вискозни растоп.
Дифузија: Када се две растопљене површине притисну једна уз другу, дуги полимерни ланци међусобно дифундују.
Хлађење: Док се растоп очвршћава, претходно одвојени ланци постају нераздвојно испреплетени и формирају хомоген, материјално везан спој.
Циклус заваривања са четири главе у детаљима
Потпун циклус заваривања — често само од 90 до 180 секунди — веома је прецизан низ са четири фазе.
Фаза 1: утовар профила и прецизно стезање (обликоване чељусти)
Оператер умеће четири профила исечена под углом од 45° у четири главе машине. Притиском на дугме пнеуматски или хидраулични стезни уређаји фиксирају профиле.
То су обликоване стезне чељусти — алати машински обрађени као тачан негатив попречног пресека профила. Пошто су PVC вишекоморни профили релативно савитљиви, стезање равним чељустима изазвало би урушавање комора под високим притиском сабијања (фаза 4). Обликоване чељусти подупиру профил изнутра и споља, чувајући његову геометрију. Профили се позиционирају са тачношћу унутар стотих делова милиметра.
Фаза 2: загревање (пластификација) — четири грејне плоче
Када су профили стегнути, четири грејне плоче („огледала“, по једно у свакој глави) померају се између крајева профила.
Плоча: Масивна метална плоча (нпр. од ливеног алуминијума), електрично загревана и регулисана PID регулатором на тачну задату вредност (нпр. ~250 °C).
Нелепљива површина: Плоча је прекривена PTFE (Teflon) фолијом или тканином како се растопљени PVC не би лепио.
Процес: Профили се притискају уз плоче уз дефинисани притисак загревања током задатог времена загревања (нпр. 20–40 s), при чему се површина топи до дубине од око 2–3 mm.
Фаза 3: критично време прелаза
Након загревања, профили се повлаче неколико милиметара; четири плоче повлаче се из зоне заваривања најбрже што је технички могуће (често <2–3 s).
Ово време прелаза најкритичнији је параметар. PVC растоп на 250 °C изузетно брзо се хлади у околном ваздуху (20 °C). Ако се на површини формира „кожица“ (услед оксидације или хлађења), дифузија у наредној фази је отежана. Резултат је „хладан спој“ — може изгледати добро, али отказује под оптерећењем.
Фаза 4: сабијање и хлађење (формирање завара)
Одмах након уклањања плоча, четири главе (или стегнути профили) приближавају се под високим притиском сабијања како би затвориле сва четири угла.
Сабијање: Притисак истискује ваздух и обезбеђује интензивну међусобну дифузију полимерних ланаца.
Заварни венац: Вишак растопљеног материјала намерно се истискује и формира карактеристичан заварни венац (заварни срх).
Хлађење: Профили остају стегнути под притиском (или смањеним притиском држања) током дефинисаног времена хлађења (нпр. 30–60 s) док спој не очврсне испод Tg. Тек тада се оквир ослобађа и вади.
„Свето тројство“ параметара заваривања
Квалитет завара одређује прецизно међудејство температуре, времена и притиска. У машини са четири главе они се чувају као рецептуре за профиле.
Параметар 1: прецизна регулација температуре
Температура огледала је кључна — обично 240–260 °C за крути PVC. Савремене машине регулишу сваку главу појединачно унутар ±1–2 °C.
Превисока: PVC се термички разграђује („сагорева“), постаје крт и мења боју (смеђа/жута).
Прениска: Пластификација је недовољна; дифузија је непотпуна → хладан спој.
Параметар 2: управљање временом (загревање, прелаз, хлађење)
Време загревања: Довољно дуго да се материјал растопи до дубине од 2–3 mm, али довољно кратко да се избегне разградња. Тежим профилима са 7 комора потребно је дуже време него танким профилима са 3 коморе.
Време прелаза: Што краће, колико је технички могуће.
Време хлађења: Довољно дуго за потпуно очвршћавање под притиском како би се обезбедила геометријска стабилност.
Параметар 3: контролисани притисак (притисак загревања наспрам притиска сабијања)
Притисак загревања: Низак, како би се обезбедио контакт целе површине са плочом за оптималан пренос топлоте.
Притисак сабијања: Висок, како би се обезбедило темељно међусобно мешање и коначна чврстоћа. Превисок → спој „осиромашен“ материјалом (истиснут је вишак материјала); пренизак → непотпуна дифузија.
Сваки систем профила (различити добављачи, геометрије, дебљине зидова и смеше) захтева сопствену валидирану рецептуру сачувану у PLC/CNC-у.
Естетска револуција: заваривање са четири главе и технологија без видљивог шава
Највећа иновација у последњих 15 година решила је естетски изазов: обојене и ламиниране профиле.
Традиционални проблем: заварни венац на обојеним профилима
Како се потражња помера са беле боје ка другим бојама (нпр. антрацит) и дезенима дрвета, традиционално заваривање суочило се са великим проблемом:
Заварни венац (нпр. висине ~2 mm) формира се и затим се уклања глодањем на машини за чишћење углова.
Дилема: Глодало уклања не само венац већ и површински слој боје/фолије.
Резултат: Неугледан жлеб од чишћења на косом споју открива светлије језгро — и нарушава врхунски изглед.
Старо „решење“: Ручно ретуширање маркерима са бојом — скупо и подложно грешкама.
Принципи заваривања без видљивог шава (V-Perfect / бешавно заваривање)
Савремене машине за заваривање са четири главе могу бити опремљене технологијом без видљивог шава (V-Perfect, бешавна, са праћењем контуре). Она спречава неконтролисано формирање спољашњих венаца на видљивим површинама.
Техничке реализације у машинама са четири главе
Механичко ограничење (нпр. 0.2 mm): Ножеви/граничници на плочи или чељустима ограничавају ток растопа на површини, остављајући само ситну, једва видљиву линију.
Преобликовање/премештање: Покретни алати (клизачи, ножеви) активно премештају растоп ка унутра (у коморе) или у скривене области (нпр. жлебове за заптивке) током сабијања.
Термичко обликовање: Прецизно обликовани, понекад загревани алати „пеглају“ коси спој током хлађења тако да се слојеви фолије савршено састају на ивици.
Предности: Беспрекоран угао као из једног комада — или као савршен коси спој дрвета.
За произвођаче: Без ручног ретуширања, велике уштеде у раду, већа сигурност процеса, врхунски производ.
За крајње кориснике: Врхунска естетика, већа перципирана вредност, лакше чишћење (без жлеба од чишћења).
Компаније као што је Evomatec подстакле су развој оваквих прецизних и робусних решења како би омогућиле приступ овој водећој технологији на тржишту.
Машина са четири главе као срце линије за заваривање и чишћење
Машина за заваривање са четири главе никада не ради сама у индустријској производњи. Она је диктатор такта и језгро интегрисане линије за заваривање и чишћење.
Диктатор такта линије
Време циклуса машине са четири главе (нпр. 2–3 минута по оквиру) одређује брзину целе линије. Претходни и наредни процеси морају бити усклађени са овим тактом.
Наредне операције: међускладиштење, окретање и чишћење углова
Одмах након заваривања, топао оквир аутоматски се преноси:
Међускладиште за хлађење: Кратко мировање како би углови потпуно очврсли.
Станица за окретање: Оквир се ротира или преврће по потреби.
Машина за чишћење углова (CNC): Најважнији наредни корак.
Зашто је машина за чишћење углова (готово) увек потребна
Традиционално заваривање: Машина за чишћење мора да обради сва четири угла — споља (естетски) и изнутра (функционално) — уклањањем венаца глодањем/ножевима.
Заваривање без видљивог шава: Спољашње глодање се елиминише (или знатно смањује). Унутрашњи венци (у жлебовима за стакло и оков, каналима за заптивке) и даље постоје јер је растоп премештен тамо; функционално унутрашње чишћење остаје неопходно.
Захваљујући обимном пројектном искуству, обезбеђујемо да пријем оваквих интегрисаних линија испуњава највише стандарде квалитета и безбедности у складу са CE захтевима уз пажљиво посвећивање детаљима.
Хоризонтални наспрам вертикалних концепата линија
Класичне машине са четири главе раде хоризонтално (профили леже равно). Вертикалне линије за заваривање и чишћење све су чешће — штеде простор и идеалне су за аутоматизовану логистику са међускладиштима и колицима.
Обезбеђење квалитета, одржавање и безбедност (CE усаглашеност)
Машина за заваривање са четири главе прецизан је систем. Стално висок квалитет зависи од оптималног одржавања и калибрације.
Типичне грешке заваривања и основни узроци
Хладан спој (недовољна чврстоћа): Ломи се при малом оптерећењу; површина прелома изгледа крто/зрнасто.
Узрок: Прениска температура, прекратко време загревања или (веома често) предуго време прелаза.Прегорео спој (визуелни недостатак): Жута/смеђа промена боје, кртост.
Узрок: Превисока температура или предуго време загревања.Грешке угла/димензија (деформација): Оквир није под тачним углом од 90° или има погрешне димензије.
Узрок: Механичка неусклађеност (главе нису калибрисане), лоше стезање (прљаве чељусти), прекратко време хлађења.
Испитивање чврстоће углова (испитивање ломом)
Професионално обезбеђење квалитета укључује редовна испитивања чврстоће углова. Заварени углови (или епрувете) оптерећују се до лома у испитном уређају. Постигнуте вредности морају испуњавати спецификације добављача система и стандарде (нпр. DIN EN 514), чиме се потврђује исправност параметара.
Критичне тачке одржавања
PTFE (Teflon) фолије: Најкритичнији потрошни део на четири грејне плоче. Прегледајте и чистите свакодневно. Остаци сагорелог PVC-а нарушавају пренос топлоте и естетику; редовно мењајте фолије.
Обликоване стезне чељусти: PVC прашина/струготине зачепљују контуре; профили више не належу савршено → грешке димензија.
Вођице и пнеуматика/хидраулика: Тешке главе морају се кретати глатко и прецизно; стабилан притисак ваздуха од суштинске је важности за уједначене силе сабијања.
CE усаглашеност и безбедност на раду
Машине за заваривање са четири главе представљају значајне ризике: температуре >250 °C, велике силе (често неколико тона) и брзи, тешки склопови. Усаглашеност са Директивом ЕУ о машинама (CE) није предмет преговора: заштитне ограде, светлосне завесе, дворучно управљање (током утовара) и редундантни уређаји за заустављање у нужди. Наша дугогодишња пројектна стручност обезбеђује да се инспекције обављају уз максималну бригу и за квалитет и за безбедност у складу са CE захтевима — штитећи оператере и обезбеђујући законит рад.
Економичност: ROI машине за заваривање са четири главе
Машина за заваривање са четири главе једна је од највећих појединачних инвестиција радионице за производњу прозора.
CAPEX: од машине са једном главом до потпуно аутоматизованих линија
Половна машина са четири главе (традиционална): ~€30,000–70,000, у зависности од старости/стања
Нова машина са четири главе (стандардна, традиционална): ~€90,000–160,000
Нова машина са четири главе (без видљивог шава): ~€140,000–220,000
Интегрисана линија за заваривање и чишћење (4 главе, без видљивог шава, аутоматизација): ~€250,000–500,000+
OPEX: енергија, рад, одржавање
Енергија: Загревање четири масивне плоче главни је потрошач. Савремене машине оптимизују загревање, али потребе остају значајне.
Рад: Највећа уштеда. Аутоматизованој линији са четири главе обично је потребан један оператер.
Потрошни делови: Редовна замена PTFE фолија, ножева и глодала на машини за чишћење углова.
Пример ROI-а
Прелазак са старе машине са једном главом + ручног чишћења на савремену линију са четири главе за заваривање и чишћење (традиционалну):
Стари систем (1 глава + 2 особе за чишћење):
Заваривање: ~12 min по оквиру (1 оператер)
Чишћење: ~10 min по оквиру (2 оператера)
Особље: 3 оператера
Учинак по смени (450 min): ~35–40 оквираНови систем (линија са 4 главе):
Такт линије: ~3 min по оквиру (1 оператер)
Особље: 1 оператер
Учинак по смени (450 min): 150 оквира
Резултат: Трошак рада по јединици прозора драстично опада (често смањење за >80%). Учинак се учетворостручује. Чак и уз инвестицију од ~€200 хиљада, повраћај кроз уштеде у раду (укидање два еквивалента пуног радног времена) и већу маржу (више продатих јединица) често се остварује за <2–3 године.
Куповина нове наспрам половне машине: могућности и ризици
Хабање: Вођице/навојна вретена у тешким главама могу бити истрошени → грешке димензија.
Управљање: Застарели PLC-ови могу бити тешки за сервисирање.
Технологија: Половни системи ретко нуде заваривање без видљивог шава.
Безбедност: Старије машине можда не испуњавају актуелне CE стандарде.
Стручна процена је кључна. Уз дубоко искуство из многих пројеката за купце, обезбеђујемо да се сваки преглед старије машине спроводи уз највећу бригу за квалитет и безбедност у складу са CE захтевима, избегавајући скупе грешке.
Машине за заваривање са четири главе у индустрији 4.0: повезана производња
Савремене машине за заваривање са четири главе потпуно су интегрисане у паметну фабрику.
Интеграција са ERP/PPS-ом
Радни налози (димензије, тип профила, боја, количина) креирају се у канцеларији (ERP) и дигитално шаљу машини. Са CNC-погоњеним главама, машина се аутоматски позиционира према тачној величини оквира.
Аутоматска идентификација профила и управљање рецептурама
Исечени профили често су означени бар-кодовима. Скенер чита код, идентификује профил (нпр. „Оквир XY, 7 комора, антрацит“) и аутоматски учитава исправну рецептуру заваривања (температура, време, притисак).
Предиктивно одржавање и сервисирање на даљину
Машине саме себе надзиру — броје циклусе PTFE-а и траже замену пре него што се квалитет наруши. Уз приступ преко интернета, сервисни инжењери (нпр. из компаније Evomatec) могу да дијагностикују и често отклоне проблеме на даљину, избегавајући време путовања.
Роботика и ћелија „без присуства људи“
Следећи корак је потпуна аутоматизација: роботи утоварују профиле са тестере у машину за заваривање, ваде готов оквир, доводе га до машине за чишћење углова и слажу га.
Перспективе и трендови
Енергетска ефикасност и одрживост (језгра од рециклата)
Уз растуће трошкове енергије, грејни елементи се оптимизују (брже загревање, боља изолација). Још један тренд је поуздано заваривање профила са језгрима од рециклата (нов материјал споља, рециклирани PVC изнутра). Различито понашање растопа захтева строжу регулацију температуре.
Оптимизација процеса и контрола квалитета уз помоћ AI-а
Будућност припада опреми која се сама оптимизује. Камере могу у реалном времену надзирати формирање венаца или спојеве без видљивог шава. AI може открити одступања (нпр. услед лоших серија материјала) и динамички поново подесити параметре како би гарантовао савршене резултате.
Шта после заваривања огледалом?
Истражују се алтернативе. Ласерско заваривање пластике може произвести изузетно фине шавове, али остаје веома скупо и технички захтевно за сложене геометрије и PVC (слаба апсорпција ласера). Инфрацрвено заваривање (бесконтактно) нишни је поступак који још није широко прихваћен.
Избор праве машине са четири главе: стратешка одлука
Ова инвестиција обликује конкурентност погона током деценије или дуже.
Анализа потреба: обим, флексибилност, естетика
Обим (продуктивност): Број јединица по смени (нпр. 50, 100, 200+) одређује ниво аутоматизације.
Флексибилност: Много посебних облика (углова, лукова)? Машини са 4 главе можда је потребна флексибилна допунска машина са 1 главом.
Естетика (тржишно позиционирање): Радите са обојеним/ламинираним профилима? Заваривање без видљивог шава практично је неопходно.
Значај искусног системског партнера
Избор праве машине и њена интеграција у постојеће процесе (резање тестером, монтажа окова, логистика) захтева дубоко познавање процеса. Искусан партнер као што је Evomatec анализира не само машине већ и цео ток рада како би се избегла уска грла.
Наше дугогодишње пројектно искуство гарантује да се све операције пуштања у рад и сервисирања изводе са максималном пажњом, обезбеђујући поштовање стандарда квалитета и безбедност у складу са CE захтевима. То не само да обезбеђује несметан почетак већ и штити дуговечност и безбедност ваше инвестиције.
FAQ — често постављана питања
Која је главна предност машине за заваривање са 4 главе у односу на машину са 1 главом?
Двострука: продуктивност и прецизност. Машина са четири главе је 4–6 пута бржа јер заварива сва четири угла истовремено (циклус од ~2–3 минута наспрам 10–15 минута). Такође је далеко прецизнија, јер је цео оквир фиксиран у једном стезању под тачним углом од 90°, што даје савршено димензионо тачне оквире.
Шта значи „без видљивог шава“ — и може ли то свака машина са 4 главе?
„Заваривање без видљивог шава“ (такође V-Perfect) савремена је технологија заваривања која ствара визуелно бешаван угао без типичног видљивог спољашњег венца. Не, не може свака машина са четири главе то да ради — то је посебна, често опциона конфигурација са додатним алатима у главама за заваривање који обликују или премештају растоп. Посебно је важна при обради обојених или ламинираних профила како би се избегло ручно ретуширање маркерима са бојом.
Колико траје потпун циклус заваривања на машини са четири главе?
Потпун циклус (утовар, стезање, загревање, сабијање, хлађење, ослобађање, истовар) за стандардни оквир обично траје 1.5–3 минута на савременој машини са четири главе. Тачно време у великој мери зависи од система профила (масе, броја комора) и боје, јер ови фактори одређују потребе за загревањем и хлађењем.
Затражите бесплатну консултацију: Кликните овде