Енглески
 Немачки
 Француски
 Шпански
 Португалски
 Италијански
 Пољски
 Турски
 Румунски
 Грчки
 Бугарски
 Руски
 Арапски
 Хинди
 Холандски
 Чешки
 Српски
 Шведски
 Бразилски португалски
 Индонежански
Машина за заваривање углова PVC прозора
Машина за заваривање углова PVC прозора: срце савремене производње прозора
Машина за заваривање углова PVC прозора је пресудна компонента у савременој производњи пластичних прозора и врата. Без ових високоспецијализованих индустријских система, ефикасна производња стабилних, на временске услове отпорних и херметички затворених PVC рамова какве данас познајемо једноставно не би била могућа. Она је технолошко језгро које спаја прецизно исечене PVC профиле у монолитан, димензионално стабилан рам. У индустрији коју покрећу прецизност, брзина и беспрекорна естетика, учинак технологије заваривања углова је директан показатељ квалитета крајњег производа и конкурентности произвођача прозора.
Овај чланак пружа дубок и свеобухватан увид у свет ових фасцинантних машина. Анализирамо физичке основе процеса заваривања, упоређујемо различите типове машина, од једноглавих до осмоглавих, пратимо историјски развој од ручне израде углова до потпуно аутоматизованих решења без видљивог шава и разматрамо економске аспекте, као и будуће перспективе ове неопходне технологије.
Шта је тачно машина за заваривање углова PVC прозора?
За разумевање сложености и значаја ових система неопходни су јасна дефиниција и разграничење. Израз „машина за заваривање углова” прецизно описује њену функцију: она спаја углове.
Формална дефиниција: од профила до рама
Машина за заваривање углова PVC прозора је систем специјализован за трајно спајање крајева крутих PVC профила исечених укосо (обично под углом од 45 степени) поступком заваривања грејном плочом (који се назива и заваривање огледалом).
Основна функција је стварање кохезионе (материјалне) везе. За разлику од споја оствареног обликом (нпр. завртњима) или силом (нпр. стезањем), молекулски ланци делова који се спајају поново се преплићу (међусобно дифундују) топљењем (пластификацијом) и накнадним притискањем једног уз други. Након хлађења настаје хомоген, монолитан спој који у идеалном случају има исту или чак већу чврстоћу од самог основног материјала.
Основни принцип: зашто заваривање уместо спајања завртњима или лепљења?
Избор поступка спајања суштински зависи од материјала рама. Машина за заваривање углова је технолошки одговор на специфична својства поливинил-хлорида.
Дрвени прозорски рамови: традиционално се механички спајају (нпр. чепом и рупом, типловима) и лепе.
Алуминијумски прозорски рамови: не заварују се. Механички се спајају уметањем угаоних спојница у шупље коморе, а затим лепљењем, причвршћивањем клиновима или пресовањем.
PVC прозорски профили су сложени вишекоморни системи. Ове коморе су кључне за топлотну и звучну изолацију и за смештај челичних ојачања. Механички угаони спој (као код алуминијума) не би херметички затворио ове коморе, што би довело до продирања воде и ваздуха, великих топлотних мостова и недовољне чврстоће углова.
Заваривање је једини поступак који за ове профиле са шупљим коморама за свега неколико секунди гарантује апсолутно непропусан, веома стабилан угаони спој чија се израда може аутоматизовати.
Терминологија: машина за заваривање углова наспрам машине за заваривање профила
Ови изрази се често користе као синоними. „Машина за заваривање углова” је прецизнији назив у индустрији прозора јер описује главну функцију — спајање углова од 90 степени. „Машина за заваривање профила” је шири технички појам који може обухватати и машине за заваривање сучеоних спојева или T-спојева (пречки), које савремене машине за заваривање углова често такође израђују.
Основна технологија: сучеоно заваривање грејном плочом (заваривање огледалом)
Готово све машине за заваривање углова PVC прозора раде на принципу сучеоног заваривања грејном плочом, колоквијално познатог као заваривање огледалом. То је једини поступак који може поуздано, дубински и равномерно загрејати велике и сложене попречне пресеке PVC профила са шупљим коморама.
Физичке основе: пластификација, дифузија, хлађење
Пластификација: PVC се загрева изнад температуре стакластог прелаза (~80 °C) и опсега топљења, до температуре обраде од приближно 240–260 °C. Материјал постаје вискозна растопина.
Дифузија: Када се две растопљене површине притисну једна уз другу, дуги полимерни ланци међусобно дифундују.
Хлађење: При хлађењу растопина очвршћава. Полимерни ланци су сада нераздвојно испреплетени и образују хомогену, кохезиону везу.
Циклус заваривања детаљно: прецизан процес у четири фазе
Комплетан циклус заваривања, који често траје само од 1.5 до 3 минута, зависно од профила и машине, представља веома прецизан след подељен у четири фазе.
Фаза 1: улагање профила и прецизно стезање (контурне чељусти)
Исечени профили (обично са косим резовима од 45°) улажу се и фиксирају пнеуматским или хидрауличним стезним уређајима. То су контурне чељусти — алати глодани као тачан негатив попречног пресека профила.
Зашто је то важно: PVC профили са шупљим коморама су релативно нестабилни. Стезање равним плочама довело би до урушавања комора под високим притиском сабијања (фаза 4). Контурне чељусти које обликом одговарају профилу подупиру га изнутра и споља како би задржао свој облик. Профили се позиционирају са тачношћу од стотих делова милиметра.
Фаза 2: загревање (пластификација) — грејна плоча („огледало”)
Загрејано „огледало” (једна или више грејних плоча) улази између крајева профила.
Огледало: масивна метална плоча (нпр. од ливеног алуминијума), електрично загревана и прецизно регулисана (PID) на задату температуру (нпр. 250 °C).
Облога: спречава лепљење (обично PTFE/Teflon фолија или тканина), како растопљени PVC не би приањао.
Процес: Профили се притискају уз огледало дефинисаним притиском загревања. Топлота продире током задатог времена загревања (нпр. 20–40 s), топећи материјал до дубине од приближно 2–3 mm.
Фаза 3: критично време преласка (трка са хлађењем)
Након загревања профили се повлаче неколико милиметара. Огледало излази из зоне заваривања најбрже што је технички могуће (често < 2–3 s).
Ово време преласка је најкритичнији параметар. PVC растопина на 250 °C изузетно брзо се хлади у околном ваздуху (~20 °C). Ако се формира „кожица” (оксидација/хлађење), дифузија полимера у следећој фази је отежана, што доводи до хладног завара који делује неоштећено, али попушта под оптерећењем.
Фаза 4: сабијање и хлађење (образовање споја)
Одмах након повлачења огледала, растопљени крајеви профила притискају се један уз други високим притиском сабијања.
Сабијање: притисак (много виши од притиска загревања) сабија растопљене зоне, истискује ваздух и подстиче интензивну међусобну дифузију.
Заварни венац: вишак растопљеног материјала контролисано се истискује, образујући карактеристичан заварни венац (заварни срх).
Хлађење: Профили остају стегнути под притиском (или притиском одржавања) током дефинисаног времена хлађења (нпр. 30–60 s), док спој не очврсне испод Tg. Прерано отпуштање може поцепати мек спој или деформисати рам услед напона скупљања.
„Свето тројство” параметара заваривања: температура, време, притисак
Квалитет споја не одређује само машина, већ прецизно међусобно дејство ова три параметра. Они се морају одредити за сваки систем профила (дебљине зидова, број комора, рецептуре материјала) и сачувати у PLC/CNC као рецептура.
Температура (сагоревање наспрам хладног завара)
Типична температура грејне плоче за крути PVC: 240–260 °C.
Превисока: термичка деградација, ослобађање HCl, кртост, жута/смеђа промена боје → неупотребљив спој.
Прениска: недовољна пластификација, непотпуна дифузија → хладан завар слабе чврстоће.
Време (загревање, прелазак, хлађење)
Време загревања: довољно дуго за топљење до потребне дубине, али довољно кратко да се избегне сагоревање; масивним профилима са 7 комора потребно је дуже време него танким профилима са 3 коморе.
Време преласка: што краће, колико је технички могуће.
Време хлађења: довољно дуго за потпуно очвршћавање под притиском и димензионалну стабилност.
Притисак (притисак загревања наспрам притиска сабијања)
Притисак загревања: релативно низак — обезбеђује контакт целе површине са огледалом ради оптималног преноса топлоте.
Притисак сабијања: висок — обезбеђује међусобно мешање и коначну чврстоћу. Превисок → спој „осиромашен” материјалом (прекомерно истискивање); пренизак → непотпуна дифузија.
Заварни венац (срх): показатељ квалитета и техничка неопходност
Код традиционалног заваривања заварни венац је важан показатељ квалитета: равномеран, потпуно образован венац (обично висине 2–3 mm ) показује да је процес текао исправно (довољно растопине, одговарајући притисак). Истовремено, он је техничка неопходност која се касније мора уклонити, што нас доводи до линије за заваривање и чишћење.
Типологија машина за заваривање углова: од радионице до индустријске линије
Тржиште је веома сегментирано и нуди одговарајућу технологију за сваки погон, од радионица са једним радником до потпуно аутоматизованих индустријских постројења. Пресудна разлика је број глава (јединица за заваривање).
Једноглава машина за заваривање (1 глава)
Основе: једна јединица за заваривање.
Рад: Оператер изводи четири засебна заваривања за један рам (угао 1, окретање/додавање, угао 2 итд.).
Примене: специјалиста за специјалне израде — њена највећа предност је флексибилност. Савремене једноглаве машине могу заваривати углове са континуалним подешавањем од 30° до 180°, што је идеално за:
Косе прозоре (оштри/тупи углови)
Лучне прозоре (заваривање лучних елемената по сегментима)
Забатне елементе
Предности: најнижа набавна цена, мала потребна површина, максимална флексибилност.
Недостаци: веома ниска продуктивност (10–15 min по раму), високи трошкови рада по јединици; димензионална тачност у великој мери зависи од прецизности резања и пажљивости оператера.
Циљни корисници: мале радионице, сервисне радионице, одељења за специјалну израду у великим погонима.
Двоглава машина за заваривање (2 главе)
Флексибилно средње решење, обично у две варијанте:
V-заваривање (заваривање углова): две јединице под углом од 90° за образовање угла (ретко код PVC-а).
Паралелно заваривање (заваривање пречки): две јединице раде паралелно.
Типична примена: паралелно заваривање T-спојева (заваривање пречке у рам). Алтернативно, рам се производи у два корака (заваре се две половине облика „U”, а затим се затварају).
Предности: много бржа од машине са 1 главом, флексибилнија (и јефтинија) од машине са 4 главе.
Недостаци: и даље су потребне најмање две операције за затворен рам — димензионална тачност може бити нарушена.
Циљни корисници: мала и средња предузећа којима је потребан већи учинак него код машине са 1 главом, али не могу да попуне капацитет линије са 4 главе, или често заварују пречке.
Четвороглава машина за заваривање (4 главе) — неспоран индустријски стандард
Убедљиво најчешће коришћена у индустријској производњи рамова.
Рад: четири јединице за заваривање распоређене у квадрат (по једна за сваки угао). Оператер (или аутоматизовани систем) улаже сва четири исечена профила одједном. Машина стеже, позиционира и заварује сва четири угла истовремено у једном циклусу.
Кључна предност: тачност и продуктивност — рам се стеже као целина, чиме се постиже ненадмашна димензионална и угаона прецизност (тачно 90°). Време циклуса по комплетном раму смањује се на 1.5–3 минута.
Предности: изузетно висок производни капацитет, врхунска прецизност, мали утрошак рада по јединици, висока поузданост процеса.
Недостаци: велико улагање, већа потребна површина, смањена флексибилност за специјалне углове (иако их савремене машине могу обрадити уз више труда при подешавању).
Циљни корисници: индустријски произвођачи са средњим до великим обимом производње (≈ 30–50+ јединица дневно).
Класа високих перформанси: шестоглаве и осмоглаве машине (6-/8 глава)
За потпуну масовну производњу.
Рад: на пример, машина са 6 глава може у једном циклусу произвести рам са завареном пречком (4 угла + 2 T-споја). Машина са 8 глава може истовремено заварити два мала крила или сложене рамове врата (нпр. са две пречке).
Предности: максималан учинак по јединици времена, максимална аутоматизација.
Недостаци: изузетно велико улагање, веома ниска флексибилност; економична само за велике, стандардизоване серије.
Циљни корисници: велика индустрија, произвођачи за пројекте на високо стандардизованим тржиштима.
Посебни облици: вертикални наспрам хоризонталних система заваривања
Хоризонтални (стандардни): профили леже равно — ергономско улагање, идеално за равне производне линије.
Вертикални: профили стоје усправно — често штеде више простора и добро се интегришу са аутоматизованом логистиком, међускладиштима и колицима.
Еволуција угла: од „жлеба од чишћења” до савршеног споја без видљивог шава
Највећа иновација у протеклих 15 година била је одговор на естетски изазов: обојене профиле и профиле ламиниране фолијом.
Традиционални изазов: заварни венац на обојеним профилима/профилима обложеним фолијом
Са наглим растом популарности модерних боја (нпр. антрацитне) и фолија са текстуром дрвета појавио се велики проблем.
Проблем: Традиционалним заваривањем образује се заварни венац (нпр. висине 2 mm ).
Накнадна обрада: Венац се уклања глодањем на машини за чишћење углова.
Дилема: Глодало уклања не само венац, већ и фолију или слој боје испод њега.
Резултат: Неугледан, откривен (често бео или смеђ) жлеб од чишћења на косом споју који нарушава изглед високог квалитета.
Старо „решење”: скупа ручна ретуширања маркерима са бојом, подложна грешкама.
Технолошка револуција: технологија без видљивог шава (V-Perfect / бешавно заваривање)
Технологија „без видљивог шава” (такође V-Perfect, бешавно заваривање или заваривање које прати контуру) решава ово тако што спречава неконтролисано образовање венца на видљивим спољашњим површинама.
Како функционише бешавно заваривање? (технички приступи)
Често се користе у комбинацији:
Механичко ограничавање (нпр. 0.2 mm): ножеви или граничници на огледалу или стегама своде истискивање растопине на минимум; остаје сићушна, једва видљива линија — није потребно широко спољашње чишћење.
Обликовање/истискивање: покретни алати (клизачи, сечива) активно истискују растопину ка унутра (у коморе) или у дефинисане, невидљиве области (нпр. жлеб за заптивку) током сабијања.
Термичко обликовање: коси V-спој савршено се саставља; посебно обликовани (често загрејани) алати „пеглају” угао током хлађења. Фолија се благо обликује на ивици тако да се обе стране савршено споје.
Предности за произвођаче и крајње кориснике
Резултат је визуелно беспрекоран угао, попут једноделног рама или савршеног дрвеног косог споја.
Произвођач: нема ручног ретуширања, значајне уштеде рада, већа сигурност процеса, производ премијум класе.
Крајњи корисник: врхунска естетика, већа перципирана вредност, лакше чишћење (нема жлеба који задржава прљавштину).
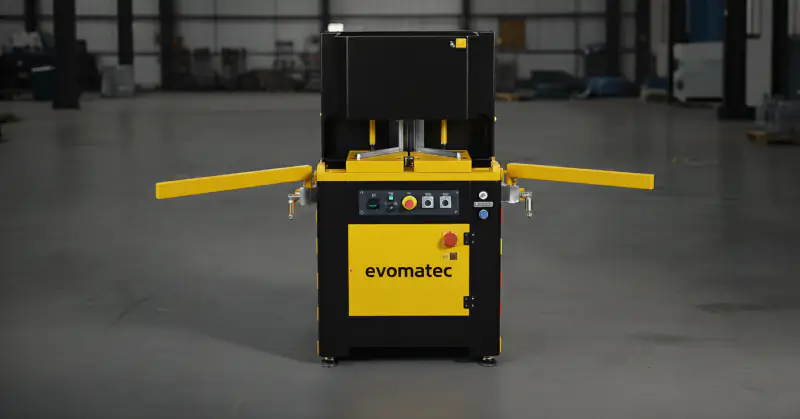
Компаније попут Evomatec унапредиле су оваква прецизна и робусна машинска решења како би произвођачима прозора омогућиле приступ овој водећој технологији на тржишту.
Машина за заваривање углова као део система: линија за заваривање и чишћење
Машина за заваривање углова у индустријској пракси никада не ради сама. Она одређује ритам и представља језгро интегрисане линије за заваривање и чишћење (комплетног система).
Зашто машина за заваривање ретко ради самостално
Као што је наведено, заварни венац мора се уклонити. Чак и код машина без видљивог шава које усавршавају спољашњу ивицу, унутрашњи венци се и даље образују (фалц за стакло, фалц за оков, жлебови за заптивке).
Неопходан партнер: машина за чишћење углова (CNC чистилица углова)
Непосредно после машине за заваривање (често преко система за хлађење/палетизацију/окретање) следи машина за чишћење углова.
Функционално чишћење (увек неопходно): специјални ножеви за унутрашње углове исецају венац из жлебова профила како би се могли уградити стакло, заптивке и оков.
Естетско чишћење (традиционално): без технологије без видљивог шава, контурно глодало уклања спољашњи венац, стварајући (нежељени) жлеб од чишћења. Код технологије без видљивог шава овај корак глодања се изоставља.
Оптимизација времена такта: уско грло производње
Укупна ефикасност зависи од синхронизације машине за заваривање и машине за чишћење. Циклус машине за заваривање (нпр. 2–3 min по раму) одређује такт. Машина за чишћење углова мора завршити сва четири угла у том времену, пре доласка следећег рама.
Безбедност и поузданост оваквих интегрисаних линија су највиши приоритети. Захваљујући обимном искуству на пројектима, приликом пријема можемо обезбедити да контроле уз највећу строгост испуњавају највише стандарде квалитета и безбедности усаглашене са CE захтевима .
Обезбеђење квалитета, одржавање и безбедност рада (усаглашеност са CE захтевима)
Машина за заваривање углова је прецизан систем. Она пружа доследно висок квалитет само када се оптимално одржава и калибрише.
Типичне грешке заваривања и основни узроци (отклањање проблема)
Хладан завар (недовољна чврстоћа): ломи се под малим оптерећењем; површина прелома изгледа крто/кристаласто, а не жилаво-влакнасто.
Узрок: прениска температура, прекратко време загревања или (веома често) предуго време преласка (растопина се охладила на ваздуху).
Сагорели спој (визуелни недостатак): PVC на споју мења боју (жута/смеђа) и постаје крт.
Узрок: превисока температура или предуго време загревања → термичка деградација.
Грешка угла/извијање (димензионални недостатак): угао рама није тачно 90° или димензије одступају.
Узрок: механичка неусклађеност (лоша калибрација), неправилно стезање (нпр. прљаве контурне чељусти), прекратко време хлађења (рам се извија при вађењу).
Значај „рецептура профила” (управљање параметрима)
Сваки систем профила (различитих добављача система) има специфичну геометрију, дебљину зидова и формулацију. Систем са 7 комора заварује се другачије од система са 3 коморе. Савремени систем мора чувати и позивати стотине рецептура (температура, време, притисак) како би обезбедио доследан квалитет.
Одржавање критичних хабајућих делова (PTFE фолија, стезни алати)
Најчешћи узроци су хабање и запрљаност.
PTFE (Teflon): облога огледала против лепљења (обично фолија) је кључни хабајући део — прегледајте је и чистите свакодневно. Наслаге сагорелог PVC-а нарушавају пренос топлоте и изглед. Редовно је мењајте.
Контурне чељусти: PVC прашина/струготина се накупљају и спречавају тачно налегање → димензионалне грешке.
Вођице и пнеуматика/хидраулика: сви покретни делови морају се кретати глатко и прецизно; притисак ваздуха мора бити стабилан како би притисци загревања/сабијања остали тачни.
Испитивање чврстоће углова: потврђивање квалитета завара
Професионално обезбеђење квалитета обухвата редовна испитивања чврстоће углова (разорна). Заварени углови оптерећују се до лома; резултати морају испуњавати спецификације добављача система и стандарде (нпр. DIN EN 514). Тиме се потврђују подешавања параметара.
CE усаглашеност и безбедност на раду: више од налепнице
Индустријске машине за заваривање углова представљају значајне ризике: температуре > 250 °C, велике силе (често неколико тона силе сабијања) и тешки склопови који се брзо крећу. Усаглашеност са Европском директивом о машинама (CE) је обавезна.
Ово обухвата заштитне ограде, светлосне завесе, дворучне команде (током улагања) и редундантне системе за заустављање у нужди. Захваљујући вишегодишњем искуству на бројним пројектима купаца, обезбеђујемо да се контроле спроводе са највећом пажњом у погледу квалитета и безбедности усаглашене са CE захтевима — штитећи оператере и законит рад система.
Економика: трошкови, повраћај улагања (ROI) и ефикасност
Набавка машине за заваривање углова PVC прозора једно је од највећих појединачних улагања за произвођача прозора.
CAPEX: од једноглаве машине до потпуно аутоматизоване линије
Трошкови знатно варирају зависно од броја глава, нивоа аутоматизације (ручни пренос наспрам аутоматизоване линије) и технологије (са или без видљивог шава):
Нова, висококвалитетна једноглава машина (са подесивим углом): приближно €15,000–30,000
Нова двоглава машина: приближно €35,000–70,000
Нова четвороглава машина (стандардна, традиционална): приближно €90,000–160,000
Интегрисани систем за заваривање и чишћење (4 главе, традиционални): приближно €180,000–250,000
Интегрисани систем за заваривање и чишћење (4 главе, без видљивог шава, аутоматизација): €250,000–500,000+
OPEX: енергија, рад, одржавање
Енергија: загревање масивних грејних плоча (четири или више) највећи је потрошач енергије, чак и уз оптимизоване циклусе загревања.
Рад: највећа могућност за уштеду. Аутоматизованој линији са 4 главе обично је потребан само један оператер за улагање/надзор, док једноглава машина уз ручно чишћење ангажује више људи.
Хабајући делови: редовна замена PTFE фолија, ножева и глодала на машини за чишћење углова.
Пример ROI (детаљно)
Прелазак са старе једноглаве машине + ручног чишћења на савремену линију за заваривање и чишћење са 4 главе (традиционалну):
Стари систем (1 глава + 2 особе за чишћење):
Такт заваривања: ~12 min/рам (1 оператер)
Такт чишћења: ~10 min/рам (2 оператера)
Особље: 3 оператера
Учинак по смени (450 min): ~35–40 рамова
Трошак рада/рам: (3 FTE * зарада) / 40
Нови систем (линија са 4 главе):
Такт линије: ~3 min/рам (1 оператер)
Особље: 1 оператер
Учинак по смени (450 min): 150 рамова
Трошак рада/рам: (1 FTE * зарада) / 150
Резултат: Трошак рада по јединици драстично опада (често > 80%), док се потенцијални учинак учетворостручује. Чак и уз улагање од €200 хиљада, повраћај улагања често се остварује за < 2–3 године захваљујући уштеди рада (уштеда од 2 FTE) и већој маржи (више продатих јединица).
Ново наспрам половног: могућности и ризици
Хабање: вођице/куглична навојна вретена могу бити истрошени → димензионална нетачност.
Застарело управљање: резервни делови за старе генерације PLC-а можда нису доступни.
Технологија: половни системи ретко нуде технологију без видљивог шава.
Безбедност: старији системи често не испуњавају актуелне CE стандарде.
Стручност је кључна, нарочито код половне опреме. Захваљујући дубоком искуству на пројектима, обезбеђујемо да се контроле старијих система спроводе са највећом пажњом у погледу квалитета и безбедности усаглашене са CE захтевима, како би се избегла лоша улагања.
Будућност машина за заваривање углова: индустрија 4.0 и нови материјали
Развој машина за заваривање PVC углова се наставља. Трендови „паметне фабрике” обликују следећу генерацију.
Умрежавање и паметна фабрика: машина у дигиталном екосистему
Линија за заваривање и чишћење није изоловано острво. Потпуно је интегрисана са дигиталним планирањем производње (ERP/PPS). Скенер бар-кода чита етикету профила; систем (машина за заваривање и машина за чишћење) аутоматски учитава исправну рецептуру (параметре и контуре чишћења) и подешава димензије.
Предиктивно одржавање и даљински сервис
Савремене машине саме себе надзиру, броје циклусе PTFE фолије и обавештавају о потреби замене пре него што квалитет буде нарушен. Путем приступа преко интернета, сервисни техничари (нпр. из компаније Evomatec) могу дијагностиковати и често отклонити проблеме на даљину, избегавајући скупа путовања.
Роботика и потпуна аутоматизација: ћелија за заваривање „без људи”
Следећи корак: потпуна аутоматизација. Роботи улажу профиле са тестере у машину за заваривање, ваде готове рамове, предају их машини за чишћење и слажу их.
Енергетска ефикасност и одрживост (заваривање рециклираних језгара)
Са растом трошкова енергије оптимизује се ефикасност грејних плоча (брже загревање, боља изолација). Још један тренд: поуздано заваривање профила са језгрима од рециклираног PVC-а (коекструдираним), која се понашају другачије и захтевају строжу контролу температуре.
Оптимизација процеса и обезбеђење квалитета уз помоћ AI
Будућност доноси самооптимизацију. Системи машинског вида могли би у реалном времену пратити образовање венца или готов спој без видљивог шава. AI би могла откривати одступања (нпр. варијације између серија материјала) и динамички поново подешавати параметре како би гарантовала савршене резултате.
Даље од заваривања огледалом?
Истражују се алтернативе. Ласерско заваривање пластике обећава изузетно фине шавове, али остаје изузетно скупо и технички захтевно за сложене геометрије и PVC (слаба апсорпција ласерског зрачења). Инфрацрвено заваривање (бесконтактно) још је једна технологија за уске области примене.
Избор праве машине: стратешка одлука
Улагање у машину за заваривање углова PVC прозора одређује конкурентност погона за деценију или дуже.
Анализа потреба: производни капацитет, флексибилност, естетика
Производни капацитет (продуктивност): број јединица по смени → одређује број глава (1, 2 или 4) и аутоматизацију (самостална машина наспрам линије).
Флексибилност: много специјалних израда (углови, лукови) или углавном правоугаоници?
Естетика (тржишно позиционирање): обрађујете обојене профиле/профиле обложене фолијом? Тада је технологија без видљивог шава данас практично неопходна.
Значај искусног системског партнера
Избор правог система и његова интеграција са постојећим процесима (резање тестером, монтажа окова, логистика) захтевају дубоко познавање процеса. Искусан партнер попут Evomatec анализира не само машине, већ и целокупан ток рада како би се избегла уска грла.
Наше дугогодишње искуство на бројним пројектима купаца омогућава нам да током планирања и пријема нових система гарантујемо да се све контроле спроводе са највећом пажњом у погледу квалитета и безбедности усаглашене са CE захтевима. То обезбеђује несметан почетак рада, као и дуготрајност и сигурност вашег улагања.
FAQ — често постављана питања
Која је разлика између машине за заваривање углова са 4 главе и машине са 1 главом?
Једноглава машина за заваривање спаја један угао у датом тренутку. Оператер мора четири пута позиционирати рам. Она је спора, али флексибилна (идеална за специјалне углове) и јефтина. Четвороглава машина за заваривање спаја сва четири угла прозорског рама истовремено у једној операцији. Изузетно је брза (такт < 3 min), веома прецизна и представља стандард за индустријску серијску производњу.
Шта значи „без видљивог шава” и да ли ми је то потребно?
Технологија без видљивог шава (такође V-Perfect) је савремена технологија заваривања која ствара визуелно бешаван угао без уобичајеног видљивог заварног венца (срха). Ако обрађујете само беле профиле, „лепо је имати је”. Ако израђујете обојене или фолијом ламиниране профиле (нпр. са текстуром дрвета, антрацитне), технологија без видљивог шава данас је пресудна конкурентска предност. Она елиминише дуготрајно, скупо ручно ретуширање маркерима са бојом и пружа врхунску естетику.
На којој температури се заварује PVC?
Температура заваривања (температура грејне плоче/огледала) за крути PVC који се користи у прозорским профилима обично је у уском опсегу од 240–260 °C. Прениска температура доводи до хладног завара (ломи се). Превисока температура сагорева материјал, чини га кртим и ослобађа штетне гасове.
Затражите бесплатне консултације: Кликните овде