Angličtina
 Němčina
 Francouzština
 Španělština
 Portugalština
 Italština
 Polština
 Turečtina
 Rumunština
 Řečtina
 Bulharština
 Ruština
 Arabština
 Hindština
 Nizozemština
 Čeština
 Srbština
 Švédština
 Brazilská portugalština
 Indonéština
Systém pro svařování plastových profilů z PVC
Systém pro svařování plastových profilů z PVC: páteř moderní výroby
Systém pro svařování plastových profilů je jednou z nejzákladnějších a technologicky nejnáročnějších součástí moderní průmyslové výroby. Všude tam, kde je nutné trvale, vzduchotěsně a s konstrukční spolehlivostí spojovat duté komorové nebo plné profily z termoplastů, tvoří tyto systémy srdce výroby. Jejich nejvýznamnější a nejpokročilejší využití je při výrobě okenních a dveřních rámů z PVC (polyvinylchloridu), jejich význam však sahá daleko za tuto oblast do mnoha průmyslových odvětví.
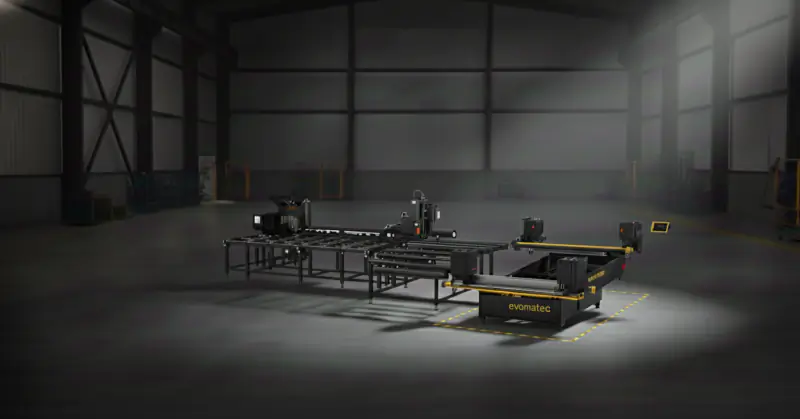
„Systém“ představuje mnohem více než jediný stroj; jde o integrovanou sestavu, která obvykle zahrnuje několik vysoce specializovaných součástí – od samotné svařovací jednotky přes přepravní systémy až po nezbytné následné opracování pomocí stroje na začišťování rohů. V době charakterizované automatizací, přesností a bezchybnou estetikou určuje výkonnost systému pro svařování plastových profilů kvalitu a ziskovost celých výrobních linek.
Tento obsáhlý technický článek zkoumá všechny aspekty těchto komplexních systémů. Podrobně se věnujeme fyzice svařovacího procesu, analyzujeme různé typy systémů, probíráme revoluční vývoj od jednoduchého svařování rohů po plně automatizovaná bezespárová řešení a zabýváme se ekonomikou i budoucími trendy této zásadní technologie.
Co je systém pro svařování plastových profilů? Podrobná definice
Než začneme analyzovat složité podrobnosti, potřebujeme jasnou definici a vymezení. Pojem „systém“ označuje sestavu, která přesahuje jediný stroj.
Základní součásti: více než jen svařovací stroj
Systém pro svařování plastových profilů – zejména v okenním průmyslu – je integrovaná výrobní linka nebo buňka. Jeho hlavním úkolem je vytvořit uzavřený rám z jednotlivých nařezaných profilů. Mezi typické základní součásti patří:
Svařovací jednotka: Srdce systému, které vytváří tepelný spoj (např. čtyřhlavý svařovací stroj).
Přepravní systémy: Zásobníkové úseky, chladicí dopravníky, otáčecí a přepravní zařízení, která bezpečně přesouvají čerstvě svařený, dosud nestabilní rám na další stanici.
Stroj na začišťování rohů (odjehlovací jednotka): CNC řízený stroj, který odstraňuje „svarový výronek“ (přebytečný materiál) vzniklý při svařování a dokončuje rohy z funkčního i estetického hlediska.
V plně automatizované konfiguraci mohou být součástí systému také roboty pro zakládání a odebírání.
Cíl: materiálově spojený, monolitický spoj
Fyzikálním cílem každého systému pro svařování plastových profilů je vytvořit materiálově spojený spoj. Na rozdíl od tvarového spojení (např. šrouby) nebo silového spojení (např. upnutím) se molekulární řetězce spojovaných dílů znovu proplétají roztavením (plastifikací) a následným stlačením k sobě pod tlakem (interdifuzí). Po ochlazení vzniká homogenní, monolitický spoj, který má v ideálním případě stejnou nebo dokonce vyšší pevnost než základní materiál.
Proč svařování? Odlišení od jiných technik spojování
Volba svařování plastových profilů není nahodilá; jde o technickou nutnost vyplývající z geometrie a vlastností materiálu.
Mechanické spojování (šrouby/rohové spojky): Většina plastových profilů (zejména při výrobě oken) jsou duté komorové profily. Tyto komory jsou zásadní pro tepelnou a zvukovou izolaci. Mechanický rohový spoj podobný spojům používaným u hliníku by komory neutěsnil. Výsledkem je nedostatečná vodotěsnost a vzduchotěsnost, výrazné tepelné mosty (špatné hodnoty U) a často nedostatečná pevnost rohů.
Lepení: Průmyslové lepení je složité. Vyžaduje mimořádně čisté povrchy, přesné dávkování, dlouhé doby vytvrzování (které výrazně prodlužují dobu cyklu) a je náchylné k chybám při zpracování. Dlouhodobá odolnost vůči UV záření a povětrnostním vlivům je často nižší než u homogenního svařovaného spoje.
Svařování tyto nevýhody odstraňuje: je mimořádně rychlé (doby cyklu v řádu několika minut na kompletní rám), naprosto těsné, vysoce stabilní a dokonale automatizovatelné i monitorovatelné.
Dominantní materiály: které plasty se svařují?
Systém pro svařování plastových profilů musí být přizpůsoben konkrétnímu materiálu, protože každý termoplast má vlastní chování při tavení.
Průmyslový standard: polyvinylchlorid (tvrdé PVC / PVC-U)
Zdaleka nejdůležitějším materiálem pro svařované profilové rámy je tvrdé PVC (PVC-U). Mezi důvody jeho dominance (zejména ve stavebnictví a při výrobě oken) patří:
Vynikající odolnost vůči povětrnostním vlivům a UV záření
Vysoká chemická odolnost
Nízká hořlavost
Velmi dobré tepelněizolační vlastnosti (nízká tepelná vodivost)
Vynikající zpracovatelnost (vytlačování a svařování)
Velmi dobrý poměr ceny a výkonu
Téměř všechny vysoce automatizované svařovací systémy (například čtyřhlavé linky) jsou optimalizovány pro zpracování okenních profilů z PVC.
Technické profily: polyethylen (PE) a polypropylen (PP)
Kromě PVC se v podobě profilů svařují i jiné termoplasty – často pomocí jiných typů strojů (např. při výstavbě potrubí):
PE-HD: Používá se při výrobě potrubí, aparátů a nádrží i vysoce odolných technických profilů. Svařování PE vyžaduje jiné parametry (nižší teplotu, jiné časy) než PVC.
PP: Používá se při výrobě aparátů a pro chemicky odolné kanály nebo dopravu médií.
Materiálové výzvy pro systém
Parametry svařování (teplota, čas, tlak) jsou specifické pro daný materiál. Systém navržený pro PVC nemůže jednoduše svařovat PP. Teplotní rozsahy, viskozita taveniny a charakteristiky chladnutí se zásadně liší. Proto se pokročilé systémy pro svařování rámů zaměřují téměř výhradně na PVC.
Historický vývoj: od ruční práce k plně automatizovaným linkám
Historie systémů pro svařování plastových profilů odráží industrializaci výroby oken.
Počátky: ruční spojování a jednoduchá jednohlavá zařízení
Když se v období 1960s objevila okna z PVC, byly rohové spoje jejich Achillovou patou. Experimentovalo se s rozpouštědlem (svařování rozpouštědlem) nebo se používala primitivní topná zařízení. První „svářečky“ byly jednoduché, ručně ovládané jednohlavé přípravky. Obsluha upnula profily, zasunula mezi ně topnou desku a ručně stlačila díly k sobě. Kvalita silně závisela na obsluze a často byla nedostatečná.
Revoluce v období 1970s/ 80s: PLC, pneumatika a vícehlavé stroje
Ropné krize v období 1970s vyvolaly prudký rozmach tepelně izolujících oken z PVC. Ruční výroba nedokázala držet krok. Pneumatické upínací a posuvové válce nahradily ruční sílu. Skutečnou revolucí bylo řízení pomocí PLC, které umožnilo přesné, opakovatelné řízení klíčových parametrů (teploty, času, tlaku).
Souběžně byly vyvinuty dvouhlavé a nakonec čtyřhlavé stroje. Čtyřhlavé svářečky dokázaly svařit všechny čtyři rohy rámu současně, což dramaticky zlepšilo produktivitu a především rozměrovou přesnost a pravoúhlost rámu.
Zrod „systému“: integrace stroje na začišťování rohů
S rychlejším svařováním se následné opracování stalo úzkým místem. Svarový výronek bylo nutné pracně odstraňovat ručně (dlátem, pilníkem). Logickým krokem byl stroj na začišťování rohů (CNC odjehlování), který rohy automaticky dokončoval.
Propojení čtyřhlavé svářečky se zásobníkovým/chladicím úsekem a strojem na začišťování rohů znamenalo zrod systému pro svařování plastových profilů jako integrované svařovací a začišťovací linky.
Estetická revoluce (od ~2010): bezespárová technologie
Nejnovější revoluce byla estetická. S rozšířením barevných profilů a profilů potažených fólií se „začišťovací drážka“ zanechaná frézováním stala vzhledovou vadou. Odpovědí byla bezespárová technologie umožňující vnější roh bez viditelné spáry.
Srdce systému: podrobnosti svařovací technologie
Ačkoli systém zahrnuje mnoho prvků, jeho srdcem je svařovací jednotka. Dominantním procesem je svařování na tupo horkou deskou (často označované jako zrcadlové svařování).
Svařovací cyklus krok za krokem
Cyklus moderního stroje, často trvající jen několik minut, probíhá podle přesně sladěného fyzikálního procesu.
Fáze 1: upínání a polohování
Zakládají se nařezané profily (např. s pokosovými řezy pod úhlem 45°). Pneumatické nebo hydraulické upínače je fixují na místě. Upínacími nástroji jsou tvarové čelisti – negativní tvary geometrie profilu.
Proč je to důležité: duté komorové profily z PVC jsou relativně nestabilní. Ploché upnutí by při vysokém pěchovacím tlaku rozdrtilo komory. Tvarově přizpůsobené čelisti podpírají profil zevnitř i zvenčí a zachovávají jeho tvar. Přesnost polohování se pohybuje v setinách milimetru.
Fáze 2: ohřev (plastifikace)
Masivní horká deska („zrcadlo“) s přesně regulovanou teplotou se zasune mezi konce profilů (obvykle 240–260 °C pro PVC-U). Konce profilů jsou přitlačeny k desce definovaným ohřívacím tlakem. Teplo proniká po definovanou dobu ohřevu (např. 20–40 s), čímž plastifikuje materiál do definované hloubky (≈2–3 mm). Deska je potažena PTFE (Teflonem), aby se zabránilo přilnutí.
Fáze 3: kritická doba přestavení
Profily se mírně odtáhnou a horká deska se vysune velmi rychle (často <2 s). Tato doba musí být minimalizována; jinak se na povrchu taveniny vytvoří slupka (ochlazení/oxidace), která brání molekulární difuzi a způsobuje „studený spoj“.
Fáze 4: pěchování a chlazení
Ihned po odstranění desky se plastifikované konce stlačí k sobě vysokým pěchovacím tlakem. Tím se vytlačí vzduch, zajistí intenzivní interdifuze a vytlačí přebytečná tavenina ve formě svarového výronku. Spoj se drží pod tlakem (nebo udržovacím tlakem) po definovanou dobu chlazení, dokud tavenina neztuhne pod Tg. Při příliš časném uvolnění hrozí roztržení spoje nebo deformace rámu.
„Svatá trojice“: teplota, čas, tlak
Kvalita svaru závisí na přesné souhře těchto tří parametrů. Pro každý profilový systém (tloušťka stěn, počet komor, materiálová receptura) musí být stanoveny přesné hodnoty a uloženy v řídicím systému jako „receptura“. Odchylky pouhých několika stupňů nebo sekund mohou znamenat rozdíl mezi dokonalým spojem a drahým zmetkem.
Svarový výronek: ukazatel kvality a důvod k odstranění
Rovnoměrný, plně vytvořený výronek ukazuje na správný proces – zároveň však překáží z funkčního hlediska (montáž skla a kování) i z estetického hlediska (pohledové plochy). Proto je druhá základní součást systému nepostradatelná.
Druhá základní součást: stroj na začišťování rohů (odjehlování)
Systém pro svařování plastových profilů je jen tak dobrý, jak dobré je jeho dokončovací opracování. Svařování vytváří spoj; začišťování vytváří funkčnost a vzhled.
Proč je „začišťování“ nezbytné?
Funkční důvody (uvnitř): Výronky v zasklívacích polodrážkách, polodrážkách pro kování a drážkách pro těsnění by překážely sklu, těsněním a uzamykacím mechanismům.
Estetické důvody (vně): Výronky na pohledových plochách jsou nevzhledné.
Jak funguje CNC stroj na začišťování rohů
Svařený rám je (často automaticky) přiveden, upnut a vystředěn. Pomocí různých nástrojů stroj opracovává čerstvý roh:
Horní/dolní nože: Odstraňují ploché výronky z pohledových ploch.
Nože pro vnitřní rohy (polodrážkové nože): Vyřezávají výronky ze složitých vnitřních geometrií (zasklívací polodrážka, drážky pro těsnění).
Frézovací jednotky (konturové frézování): Při tradičním svařování sleduje konturová fréza vnější obrys profilu a odstraňuje vnější výronek – přitom zanechává charakteristickou začišťovací drážku.
Vrtáky/drážkovací frézy: Začišťují funkční drážky a vrtají například odvodňovací otvory.
Programování je složité: CNC musí znát přesnou geometrii každého profilu.
Estetická revoluce: bezespárová technologie
Největší inovace za posledních 15 let řeší estetickou výzvu barevných profilů a profilů potažených fólií.
Problém: „začišťovací drážka“ na barevných profilech
S prudkým rozšířením barevných fólií a fólií s dekorem dřeva odstraňovalo tradiční frézování nejen výronek, ale také fólii nebo barevnou vrstvu – a odhalovalo tak nepokrytou (často bílou nebo hnědou) drážku v pokosovém spoji. Dřívějším provizorním řešením byla ruční retuš lakovými fixy – nákladná a náchylná k chybám.
Řešení: bezespárová technologie (V-Perfect / bezespárové svařování)
Bezespárová technologie již od počátku zabraňuje nekontrolovanému vzniku výronků na pohledových plochách.
Technické přístupy (často kombinované):
Mechanické omezení (např. 0.2 mm): Nože/dorazy na horké desce nebo upínačích omezují vytlačování taveniny na sotva viditelnou linii.
Tvarování/vytlačování: Pohyblivé nástroje během pěchování aktivně tlačí taveninu dovnitř (do komor) nebo do nepohledových oblastí (např. drážky pro těsnění).
Tepelné tvarování: Speciální, často vyhřívané nástroje během chlazení „žehlí“ pokosový spoj, aby se fólie na hraně dokonale setkaly.
Odstraňuje bezespárová technologie potřebu začišťování?
Ano i ne. Bezespárová technologie odstraňuje vnější estetické frézování. Stroj na začišťování rohů je stále potřebný pro funkční začišťování vnitřních částí (polodrážek, drážek), protože materiál je vytlačován dovnitř. Linka není kratší, ale ruční retuš barvou zcela odpadá.
Typy svařovacích jednotek v systému
Výkonnost systému určuje jeho svařovací jednotka; její počet hlav stanovuje produktivitu.
Jednohlavé svářečky: Zřídka jsou součástí průběžného systému; používají se jako flexibilní samostatné stroje.
Výhody: Nejnižší investice, maximální flexibilita pro speciální tvary (šikminy, oblouky).
Nevýhody: Velmi nízká výrobní kapacita; geometrie rámu závisí na obsluze.
Dvouhlavé svářečky: Pro speciální úkoly nebo středně velké provozy.
Výhody: Mnohem rychlejší než stroje s 1 hlavou, flexibilnější než stroje se 4 hlavami; ideální pro sloupky/T-spoje.
Nevýhody: Uzavření rámu stále vyžaduje více kroků.
Čtyřhlavé svářečky (průmyslový standard):
Výhody: Mimořádně vysoká produktivita (často <3 min na rám), nejlepší rozměrová přesnost a pravoúhlost (rám je upnut jako celek).
Nevýhody: Vyšší investiční náklady; menší flexibilita pro neobvyklé úhly (moderní stroje toto omezení zmírňují).
Šesti- a osmihlavé stroje jsou určeny pro hromadnou výrobu (např. rámy s integrovanými sloupky nebo dvě křídla najednou): maximální výkon, ale velmi vysoké investiční náklady a nízká flexibilita.
Zajištění kvality, údržba a bezpečnost podle CE
Systém pro svařování plastových profilů je složitý a spolehlivý pouze tehdy, je-li dokonale kalibrován a udržován.
Typické vady svařování (odstraňování problémů)
Studený spoj (nízká pevnost): Křehká, krystalická lomová plocha.
Příčina: Příliš nízká teplota, příliš krátká doba ohřevu nebo příliš dlouhá doba přestavení (povrch vychladl).Spálený spoj (vzhled + zkřehnutí): Žluté/hnědé zabarvení, křehký materiál.
Příčina: Příliš vysoká teplota nebo příliš dlouhá doba ohřevu (tepelná degradace).Úhlové/rozměrové chyby (deformace): Rám není pravoúhlý nebo má nesprávné rozměry.
Příčina: Mechanické nesouososti, znečištěné tvarové čelisti (špatné upnutí), příliš krátká doba chlazení.
Význam „profilových receptur“ (správa parametrů)
Každý profilový systém se liší geometrií, tloušťkou stěn a složením. Moderní systém musí ukládat a vyvolávat stovky receptur (teplota, časy, tlaky), aby zaručil stálou kvalitu.
Pravidelná údržba: PTFE fólie, upínací nástroje, vedení
PTFE (Teflon) na horkých deskách: Kritická opotřebitelná součást; denně ji kontrolujte a čistěte. Spálené zbytky PVC zhoršují přenos tepla a vzhled; pravidelně ji vyměňujte.
Tvarové čelisti: Prach/třísky z PVC v konturách brání správnému usazení → rozměrové chyby.
Vedení, pneumatika/hydraulika: Všechny pohyblivé díly se musí pohybovat plynule a přesně.
Bezpodmínečná shoda s požadavky CE: ochrana lidí a provozu
Průmyslové svařovací systémy pracují při teplotách >250 °C, s vysokými silami (často několik tun) a rychle se pohybujícími sestavami. Shoda se směrnicí EU o strojních zařízeních (CE) je nezbytná: kryty, světelné závory, dvouruční ovládání (při zakládání) a redundantní nouzová zastavení. Díky rozsáhlým zkušenostem z projektů zajišťují společnosti jako Evomatec, aby kontroly důkladně pokrývaly bezpečnost podle CE a kvalitu výroby.
Ekonomika: náklady, ROI a efektivita
Investice do kompletního systému pro svařování plastových profilů je jedním z největších jednotlivých výdajů provozu zaměřeného na výrobu dveří z PVC.
Investiční náklady: od jednohlavého stroje po plně automatizovanou linku
Orientační rozpětí:
Nový, vysoce kvalitní jednohlavý stroj (s nastavitelným úhlem): €15,000–30,000
Nový dvouhlavý stroj: €35,000–70,000
Nový čtyřhlavý stroj (standardní, tradiční): €90,000–160,000
Integrovaný svařovací a začišťovací systém (4 hlavy, tradiční): €180,000–250,000
Integrovaný svařovací a začišťovací systém (4 hlavy, bezespárová technologie, automatizace): €250,000–500,000+
Provozní náklady: energie, práce, opotřebitelné díly
Energie: Hlavním spotřebitelem je ohřev několika masivních horkých desek.
Práce: Největší možnost úspor. Automatizovaná linka potřebuje jediného pracovníka pro zakládání/dohled; více jednohlavých strojů by vyžadovalo několik pracovníků.
Opotřebení: PTFE fólie, nože, frézy pro stroj na začišťování rohů.
Příklad ROI
Cíl: 60 rámů/den během směny o délce 8 hodin.
Jednohlavý stroj: ~3–4 min na roh → 12–16 min na rám → 720–960 min celkem. Na jednom stroji neproveditelné; bylo by potřeba ≥2 strojů a 2 pracovníků obsluhy plus ruční začišťování.
Čtyřhlavá svařovací a začišťovací linka: ~3 min na rám → 180 min celkem.
→ Pouze ~3 hodiny strojního času; jeden pracovník zvládne 60 kusů se značnou zbývající kapacitou (150+ za směnu).
Závěr: Linka se rychle zaplatí díky úspoře 2–3 FTE (svařování + začišťování) a mnohem vyššímu výkonu.
Nové versus použité: příležitosti a rizika
Opotřebení: Opotřebená vedení/vřetena → problémy s přesností.
Zastaralé řízení: Náhradní díly pro staré PLC nemusí být dostupné.
Technologie: Použité systémy jsou zřídka vybaveny bezespárovou technologií.
Bezpečnost: Starší stroje nemusí splňovat současné normy CE.
Odborné kontroly jsou nezbytné. Díky hlubokým zkušenostem z projektů zajišťují poskytovatelé jako Evomatec důkladná hodnocení v souladu s požadavky CE, aby se předešlo nevhodným investicím.
Budoucnost: systémy pro svařování plastových profilů v Průmyslu 4.0
Propojitelnost a „chytrá továrna“
Svařovací a začišťovací linka se integruje s ERP/PPS. Čárový kód na vstupu identifikuje profil; systém (svářečka + začišťovací stroj) automaticky načte správnou recepturu (parametry svařování a začišťovací kontury) a nastaví rozměry.
Prediktivní údržba a vzdálený servis
Systémy samy sebe monitorují – počítají cykly PTFE a signalizují potřebu výměny dříve, než kvalita klesne. Online připojení umožňuje vzdálenou diagnostiku a nápravu bez cestování.
Robotika a svařovací buňka „bez obsluhy“
Plná automatizace: roboty zakládají profily z pily, odebírají svařené rámy, předávají je stroji na začišťování rohů a stohují hotové díly.
Energetická účinnost a udržitelnost (svařování recyklátu)
Klíčovými trendy jsou rychlejší zahřátí, lepší izolace a spolehlivé svařování profilů s jádrem z recyklátu (odlišné chování při tavení).
Optimalizace procesu a kontrola kvality řízené AI
Systémy strojového vidění mohou v reálném čase monitorovat vznik taveniny a konečný bezespárový spoj. AI může zjišťovat odchylky (např. kvůli problému s materiálovou šarží) a dynamicky upravovat parametry, aby zaručila dokonalé výsledky.
Výběr správného systému: strategické rozhodnutí
Analýza potřeb: výrobní kapacita, flexibilita, estetika
Výrobní kapacita: Počet kusů za směnu určuje počet hlav (1/2/4) a úroveň automatizace (samostatný stroj versus linka).
Flexibilita: Mnoho speciálních tvarů (šikminy, oblouky), nebo standardní obdélníky?
Estetika: Zpracováváte barevné profily/profily potažené fólií? Bezespárová technologie je dnes téměř nutností.
Hodnota zkušeného systémového partnera
Výběr a integrace správného systému (pila → svařování → kování → logistika) vyžaduje hluboké znalosti procesů. Zkušení partneři jako Evomatec analyzují nejen stroje, ale celý pracovní tok, aby odstranili úzká místa. Rozsáhlé zkušenosti z projektů zajišťují, že plánování, uvedení do provozu a přejímka probíhají s maximální pozorností věnovanou kvalitě a bezpečnosti v souladu s požadavky CE – a chrání tak provozuschopnost i vaši investici.
FAQ – Často kladené otázky o systémech pro svařování dveří z plastových profilů z PVC
Jaký je rozdíl mezi svařovacím strojem a svařovacím systémem?
Svařovací stroj (např. čtyřhlavá svářečka) je samostatná jednotka provádějící tepelné spojování. Svařovací systém (nebo svařovací a začišťovací linka) je integrovaná sestava: minimálně svařovací stroj, přepravní/chladicí úsek a navazující stroj na začišťování rohů, který dokončuje svary.
Co je „bezespárová technologie“ a potřebuji ji?
Bezespárová technologie (známá také jako V-Perfect) je moderní svařovací technologie, která vytváří opticky bezespárový vnější roh bez typického viditelného svarového výronku. Pokud vyrábíte pouze bílé profily, je to vítaný doplněk. Pro barevné profily nebo profily potažené fólií (např. dekory dřeva, antracit) je bezespárová technologie rozhodující konkurenční výhodou – odstraňuje časově náročnou ruční retuš a poskytuje vynikající estetiku.
Jak dlouho trvá kompletní cyklus systému?
Dobu cyklu určuje svářečka. Kompletní svařovací cyklus (upnutí, ohřev, pěchování, chlazení) standardního rámu na moderním čtyřhlavém stroji obvykle trvá 1.5–3 minuty. Stroj na začišťování rohů musí být specifikován tak, aby dokončil všechny čtyři rohy ve stejném taktu a nevzniklo úzké místo.
Požádejte o bezplatnou konzultaci:www.evomatec.com