Angličtina
 Němčina
 Francouzština
 Španělština
 Portugalština
 Italština
 Polština
 Turečtina
 Rumunština
 Řečtina
 Bulharština
 Ruština
 Arabština
 Hindština
 Nizozemština
 Čeština
 Srbština
 Švédština
 Brazilská portugalština
 Indonéština
Svařovací stroj na plastová okna z PVC (uPVC)
Svařovací stroj na plastová okna z PVC (uPVC) – srdce moderní výroby oken
Svařovací stroj na plastová okna: základ současné výroby oken
Svařovací stroj na plastová okna z PVC (uPVC) je nepostradatelnou součástí moderní výroby oken a dveří. Bez těchto vysoce specializovaných systémů by efektivní a přesná výroba odolných plastových oken, jak ji známe dnes, byla nemyslitelná. Tyto stroje představují technologické jádro, které spojuje přesně nařezané plastové profily – obvykle z tvrdého polyvinylchloridu (PVC) – do tuhého, vzduchotěsného a dokonale tvarovaného okenního rámu. V odvětví určovaném efektivitou, kvalitou a estetikou je výkonnost svařování rozhodujícím faktorem úspěchu na trhu.
Tento článek se podrobně zabývá světem svařovacích strojů na plastová okna a vysvětluje základní technologii, různé typy strojů, jejich historický vývoj, kritické parametry kvality a budoucí trendy utvářející tuto fascinující oblast strojírenství.
Co přesně je svařovací stroj na plastová okna?
Než se pustíme do technických podrobností, uvedeme jasnou definici: svařovací stroj na plastová okna je stacionární průmyslový systém navržený speciálně k trvalému spojování nařezaných profilů z termoplastických materiálů (především PVC) pomocí tepla a tlaku za účelem vytvoření rohů okenního nebo dveřního rámu.
Základní definice a funkce
Základním úkolem stroje je svařování topnou deskou, často označované jako zrcadlové svařování. Konce profilů seříznuté na pokos (obvykle řezy pod úhlem 45 stupňů) se přitlačí k vyhřívané desce („svařovacímu zrcadlu“), plastifikují se (roztaví) a poté se spojí pod vysokým tlakem. Díky mezimolekulární difuzi polymerních řetězců v tavenině vzniká po ochlazení homogenní, vysoce pevný a trvale vzduchotěsný spoj – často pevnější než samotný základní materiál.
Proč je u plastových oken nutné svařování?
Profily plastových oken jsou duté a rozdělené do více komor (vícekomorové systémy), aby zajišťovaly tepelnou izolaci a stabilitu (často s ocelovou výztuží). Pro vytvoření rámu je nutné tyto složité geometrické tvary spojit v rozích.
Mechanické metody spojování – běžné u dřevěných či hliníkových oken s použitím rohových spojek – nejsou pro PVC a podobné plasty vhodné. Nedokážou spolehlivě utěsnit duté komory, což vede k pronikání vlhkosti, zhoršení tepelněizolačních vlastností a nestabilitě. Svařování naproti tomu vytváří monolitický roh s materiálovým spojením. Spoj je:
Trvale těsný: Nemá žádné mezery, kterými by mohla pronikat voda nebo vzduch.
Vysoce odolný: Svar významně přispívá ke konstrukční tuhosti rámu.
Efektivní: Proces je mimořádně rychlý a lze jej do značné míry automatizovat.
Odlišení od jiných metod spojování
V průmyslové praxi se ke spojování plastů používá několik metod:
Lepení: Ačkoli se lepení používá v některých okenních aplikacích (např. při zasklívání), pro nosné rohové spoje je nevhodné. Nedosahuje odolnosti vůči povětrnostním vlivům, dlouhodobé stability ani statické pevnosti svařování a je pomalejší a způsobuje více znečištění.
Mechanické upevnění (šrouby): U plastových profilů s dutými komorami nedokáže vytvořit plošný, těsný spoj, a proto je pro rohové spoje neúčinné.
Ultrazvukové nebo laserové svařování: Pro specifickou geometrii, materiál (PVC) a objem okenních profilů jsou tyto postupy obvykle příliš složité, příliš pomalé nebo ekonomicky neúnosné.
Svařování na tupo topnou deskou (zrcadlové svařování) se proto prosadilo jako nesporný zlatý standard pro plastové okenní profily.
Historický vývoj výroby plastových oken
Dnešní technologicky vyspělý svařovací stroj na plastová okna je výsledkem desetiletí vývoje úzce spjatého s rozšířením samotných plastových oken.
Počátky plastových oken
Příběh začal v období 1950s, kdy byly uděleny první patenty na okna z tvrdého PVC. Rané výrobky často trpěly změnami barvy působením UV záření a špatnou rozměrovou stabilitou. Zvláštní výzvou byly rohové spoje. Mezi první experimenty patřila aktivace rozpouštědlem (svařování rozpouštědlem) a použití jednoduchých horkovzdušných pistolí ke spojování pokosů.
Od ručních procesů k automatizaci
V období 1960s a 1970s dosáhla okna z PVC průlomu, poháněného ropnými krizemi a rostoucí poptávkou po izolačních stavebních materiálech. Hromadná výroba zvýšila potřebu efektivních a spolehlivých metod spojování.
První „svařovací stroje“ byly jednoduché, ručně ovládané jednohlavé přístroje. Obsluha vkládala profily, ručně nebo pneumaticky mezi ně zasouvala topnou desku a přitlačovala díly k sobě. Kvalita značně závisela na obsluze; doby cyklů byly dlouhé a rozměrová přesnost kolísala.
Milníky ve svařovací technice
Mezi klíčové pokroky patřily:
Řízení PLC (programovatelné logické automaty): V období 1980s umožnila elektronika přesné a opakovatelné řízení teploty, času a tlaku, čímž odstartovala průmyslové zajišťování kvality ve výrobě oken.
Vícehlavé stroje: Pro výrazné zkrácení dob cyklů byly vyvinuty dvouhlavé a nakonec čtyřhlavé svařovací stroje. Ty dokážou svařit kompletní rám (čtyři rohy) v jediném cyklu.
Integrace začišťování rohů: Souběžně se vyvíjel stroj na začišťování rohů (začišťovací stroj), který automaticky a přesně podle obrysu odstraňuje vzhledově nežádoucí svarový výronek.
Technologie nulové spáry (od ~2010): Nedávná revoluce umožňující esteticky dokonalé rohy bez viditelných svarových švů, která zásadně mění trh s barevnými a fóliovanými profily.
Jak funguje svařovací stroj na plastová okna?
Přestože čtyřhlavý stroj dokončí cyklus za pouhých několik minut, svařování je přesně kalibrovaná fyzikální operace obvykle rozdělená do tří fází.
Proces svařování krok za krokem
Bez ohledu na to, zda se používá jednohlavý nebo čtyřhlavý stroj, probíhá u každého rohu stejný cyklus svařování na tupo topnou deskou.
Fáze 1: vložení a upnutí profilů
Plastové profily seříznuté na pokos (např. 45°) se vloží do upínacích přípravků stroje – ručně obsluhou nebo automaticky pomocí přepravního systému výrobní linky.
Po ustavení pneumatické nebo hydraulické válce profily nehybně upnou. Tato fixace je zásadní; jakýkoli pohyb během svařování naruší spoj. Upínací přípravky (často nazývané „čelisti“ nebo „nástroje“) přesně odpovídají geometrii profilového systému, aby nedocházelo k deformaci dutých komor.
Fáze 2: topná deska (zrcadlové svařování)
Ústřední součást – svařovací zrcadlo (jedna nebo více vyhřívaných kovových desek, obvykle s nepřilnavým povlakem, například PTFE/Teflon) – se zahřeje na svařovací teplotu. U tvrdého PVC je to obvykle 240–260 °C.
Ohřev (plastifikace): Zrcadlo se zasune mezi upnuté konce profilů. Profily se k němu přitlačí definovaným nahřívacím tlakem. Teplo proniká do materiálu a plastifikuje řezné plochy do hloubky několika milimetrů (přibližně 2–3 mm). Doba trvání (doba nahřívání) je kritická: příliš krátká způsobí „studený svar“ (nedostatečné spojení tavenin); příliš dlouhá materiál spálí, uvolní korozivní plyny (HCl) nebo deformuje profil.
Doba přestavení: Po dosažení cílové hloubky plastifikace se profily mírně odsunou a zrcadlo se rychle vysune. Tento interval musí být mimořádně krátký (často méně než 2–3 sekundy), aby se zabránilo ochlazení nebo oxidaci taveniny, které by výrazně snížily kvalitu spoje.
Fáze 3: spojovací tlak a chlazení
Ihned po odstranění zrcadla se plastifikované konce profilů přitlačí k sobě přesně definovaným spojovacím tlakem.
Spojování: Tlak zajišťuje úplné promísení roztavených oblastí. Dlouhé polymerní řetězce PVC se proplétají (difuze) a při ochlazení vytvářejí nerozebíratelný homogenní spoj.
Vytlačení materiálu (svarový výronek): Přebytečná tavenina je vytlačena ze spoje a vytváří charakteristický svarový výronek na vnitřním i vnějším rohu.
Chlazení: Profily musí zůstat upnuté pod spojovacím nebo přidržovacím tlakem, dokud tavenina nevychladne pod teplotu skelného přechodu (u PVC přibližně 80 °C) a dostatečně neztuhne. Předčasné vyjmutí způsobí „roztržení“ spoje (napětí ze smrštění) nebo zkroucení rámu.
Po ochlazení se upnutí uvolní a hotový rám (nebo roh) se vyjme a předá k dalšímu procesu (začišťování rohů).
Význam svarového výronku
Přestože je esteticky nežádoucí, svarový výronek je důležitým ukazatelem kvality. Rovnoměrný výronek svědčí o dostatečné plastifikaci a správném spojovacím tlaku.
Tradičně se výronek mechanicky odstraňuje v následném kroku začišťování rohů. Moderní technologie usilují o minimalizaci nebo přesné řízení výronku na pohledových plochách.
Typy svařovacích strojů na plastová okna
Trh nabízí různé typy strojů, které se liší úrovní automatizace, kapacitou a použitím. Volba přímo závisí na velikosti závodu a požadovaném objemu výroby.
Jednohlavé svařovací stroje (pro speciální výrobky a malé série)
Funkce: Svařuje se vždy jeden roh. Pro výrobu kompletního rámu obsluha čtyřikrát vloží profily a spustí proces.
Výhody: Nízká investice, malé prostorové nároky, vysoká flexibilita (ideální pro oblouky, trojúhelníky, ostré úhly nebo opravy).
Nevýhody: Velmi nízká produktivita; vysoké náklady na práci na kus; rozměrová přesnost výrazně závisí na pečlivosti obsluhy a kvalitě řezu.
Použití: Malé dílny, výroba prototypů, speciální práce ve větších závodech.
Dvouhlavé svařovací stroje (souběžné a rohové svařování)
Funkce: Dvě svařovací jednotky. Dokážou svařovat dva rohy souběžně (často sloupky) nebo připravit dvě poloviny rámu (tvary U) pro druhý průchod, který rám uzavře.
Výhody: Výrazně rychlejší než jednohlavé stroje; flexibilnější než čtyřhlavé stroje.
Nevýhody: Dokončení rámu stále vyžaduje dva až tři průchody; rozměrová stabilita je lepší než u jednohlavých, ale nižší než u čtyřhlavých strojů.
Použití: Malé a střední podniky vyžadující vyšší výrobní výkon, které by plně nevyužily čtyřhlavou linku.
Čtyřhlavé svařovací stroje (průmyslový standard)
Funkce: Čtyři svařovací jednotky, obvykle uspořádané pod úhlem 90°. Obsluha (nebo automatizační systém) vloží současně všechny čtyři nařezané profily (dva vodorovné a dva svislé). Stroj je upne, zasune topné desky a svaří všechny čtyři rohy v jednom cyklu.
Výhody: Mimořádně vysoká produktivita (jeden kompletní rám za cyklus, často za méně než 2–3 minuty); nejvyšší přesnost a rozměrová stabilita (rám se upíná a svařuje jako celek).
Nevýhody: Vyšší investice; nižší flexibilita u speciálních tvarů (ačkoli moderní systémy mohou svařovat proměnné úhly).
Použití: Průmysloví výrobci oken se středním až vysokým objemem výroby.
Šestihlavé a osmihlavé stroje (velkoobjemová výroba)
Funkce: Pro skutečně hromadnou výrobu (např. velké projekty nebo standardizované trhy). Šestihlavý stroj dokáže v jednom cyklu svařit rám s integrovaným sloupkem; osmihlavé stroje mohou současně svařovat dva menší rámy nebo složité dveřní rámy (např. se dvěma sloupky).
Výhody: Maximální objem výroby za jednotku času.
Nevýhody: Mimořádně vysoká investice; velmi nízká flexibilita; ekonomické pouze pro velmi velké jednotné série.
Použití: Velkoprůmysl a specializovaní výrobci pro projekty.
Horizontální versus vertikální svařovací systémy
Horizontální (standardní): Profily se vkládají a svařují naležato. Jde o nejběžnější typ, protože se snadno zakládá a dobře začleňuje do horizontální výrobní linky (pila → obráběcí centrum → svařování → začišťování).
Vertikální: Profily se zpracovávají nastojato. Toto provedení se stále více prosazuje, protože je často prostorově úspornější a vhodnější pro automatizovanou logistiku (vyrovnávací sklady, přepravní vozíky). Gravitace může napomáhat přesnému ustavení.
Technologie stojící za dokonalým svarem
Kvalita svaru nezávisí pouze na stroji, ale také na přesné souhře parametrů přizpůsobených konkrétnímu profilu.
Zrcadlové svařování (svařování topnou deskou) – zlatý standard
Jak bylo popsáno, dominuje svařování topnou deskou. Klíčem je optimální regulace teploty zrcadla. Vysoce kvalitní stroje používají přesné PID regulátory k udržování teploty zrcadla v rozmezí ±1–2 °C. Povlak PTFE (Teflon) podléhá opotřebení; při jeho poškození se PVC přichytává k zrcadlu, spaluje se a znečišťuje následující svar, což způsobuje vzhledové vady a snížení pevnosti.
Řízení parametrů: teplota, čas a tlak
Pro každý profilový systém (každou řadu od dodavatele profilů) je nutné přesně určit svařovací parametry a uložit je do PLC. Tyto „receptury“ představují jádro know-how.
Teplota: Příliš vysoká spaluje PVC (uvolňování HCl, změna barvy); příliš nízká vede k nedostatečnému spojení tavenin (studený svar).
Čas (nahřívání a chlazení): Silně závisí na hmotnosti profilu a okolní teplotě. Masivní dveřní profil vyžaduje delší nahřívání než štíhlá zasklívací lišta; důležitá je také barva (tmavé profily absorbují teplo jinak).
Tlak (nahřívací a spojovací): Nahřívací tlak zajišťuje kontakt se zrcadlem; spojovací tlak zajišťuje difuzi. Nadměrný spojovací tlak vytlačuje příliš mnoho materiálu (spoj „ochuzený“ o materiál); příliš nízký brání dostatečné difuzi.
Geometrie profilu
Moderní plastové profily jsou složité (např. systémy s 5-, 6 nebo 7 komorami). Svařovací stroj musí zajistit rovnoměrný přívod tepla a zabránit zhroucení vnitřních přepážek. Hloubkové dorazy nebo omezovače výronku se často používají k zabránění příliš hlubokému zatlačení profilů do taveniny.
Svařování fóliovaných a barevných profilů (specifické výzvy)
Fóliované profily (dekorativní fólie, například s kresbou dřeva) a barevné profily (probarvené v celé hmotě nebo koextrudované) představují specifické výzvy:
Citlivost na teplo: Fólie je citlivá na teplo; topná deska nesmí poškodit ani spálit vnější povrch.
Estetika: Tradiční svařování vytváří výronek. Při začišťování se výronek (a tím i fólie) odfrézuje, čímž se v rohu obnaží PVC (obvykle bílé nebo hnědé), a přeruší se tak kresba dřeva nebo barva.
Řešení:
Retušovací fixy: Ruční dobarvování (časově náročné, proměnlivá trvanlivost).
Omezovače svarového výronku (např. 0.2 mm): Speciální formy z PTFE nebo čepele u zrcadla tvarují taveninu tak, aby vytvořila minimální, definovaný výronek, který je sotva viditelný.
Technologie nulové spáry: Nejpokročilejší řešení, které se problému zcela vyhýbá.
Inovativní svařovací technologie: nulová spára a V-Perfect
Snaha o „dokonalý roh“ způsobila revoluci v odvětví. Zejména u fóliovaných profilů představovaly tradičně začištěné svary vzhledový kompromis. Tento problém řeší technologie známé jako nulová spára, V-Perfect, bezešvé svařování nebo svařování kopírující obrys.
Problém tradičních svarů
Při klasickém svařování a začišťování se výronek ohobluje nebo odfrézuje. Na pohledové hraně zůstává mělká drážka – nebo alespoň viditelné přerušení – v němž se také mohou hromadit nečistoty.
Technologie pro zabránění vzniku svarového výronku
Inovace spočívá v úpravě svařovacího procesu tak, aby vytlačený materiál nevystupoval nekontrolovaně ven, ale byl záměrně tvarován nebo směrován dovnitř.
Mechanické sevření/tvarování: Některé systémy používají čepele nebo šoupátka, která během spojování tlakem svírají nebo aktivně tvarují taveninu na pohledové hraně a směrují ji do dutin nebo do nepohledové vnitřní části rohu.
Tvarování kopírující obrys (např. V-Perfect): Jiné systémy používají speciálně tvarované, často vyhřívané nástroje, které během chlazení roh účinně „vyžehlí“ a dokonale spojí okraje fólie. To vyžaduje mimořádně přesné pokosové řezy.
Bezešvá estetika: vzhled se snoubí s pevností
Výsledkem je téměř bezešvý roh. Pokos může zůstat viditelný jako jemná čára (odtud „V-cut“/„V-Perfect“), ale nezůstává zde široká začištěná drážka. Fólie vzhledově pokračuje „kolem rohu“. To představuje nejen estetický skok, ale také zlepšení čistitelnosti (žádná drážka zachycující nečistoty). Při správném nastavení parametrů zůstává pevnost rohu na nejvyšší úrovni.
Praktické výhody technologie nulové spáry
Stroje, které toto umožňují (často specializované čtyřhlavé svařovací stroje), nabízejí významné výhody:
Vynikající estetika – zejména u kresby dřeva a tmavých módních barev (např. antracitově šedé).
Odstranění dodatečných úprav – ruční retušování fixy není nutné.
Vyšší spolehlivost procesu – méně ručních kroků znamená méně zdrojů chyb.
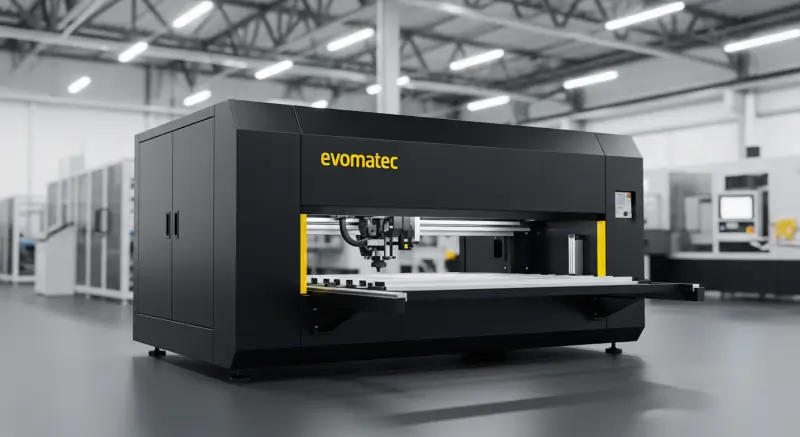
Tyto systémy vyžadují ještě přesnější řízení a často nástroje specifické pro daný profil. Společnosti jako Evomatec sehrály klíčovou roli při vývoji přesných, procesně spolehlivých strojů umožňujících tento zásadní kvalitativní posun.
Navazující proces: stroj na začišťování rohů
Svařovací stroj na plastová okna málokdy pracuje samostatně. V průmyslové výrobě bezprostředně následuje stroj na začišťování rohů (také nazývaný začišťovací stroj nebo stroj na opracování rohů).
Proč je nutné začišťovat svarové švy?
Při tradičním svařování (bez nulové spáry) je nutné výronek odstranit ze dvou důvodů:
Funkční důvod: Vnitřní výronek (v zasklívacích a kovacích polodrážkách) by bránil instalaci skla a kování.
Estetický důvod: Vnější výronek na pohledových plochách je vzhledově nežádoucí.
Integrace svařování a začišťování
V moderních svařovacích a začišťovacích linkách čtyřhlavý svařovací stroj automaticky předává hotový rám (např. přes chladicí stůl) do začišťovacího stroje. Začišťovací stroj rám upne a opracuje čerstvě svařené rohy noži, frézami a vrtáky.
Typický cyklus zahrnuje:
Horní/dolní hoblování: Nože odstraňují výronek z rovných pohledových ploch (ploch ramen).
Začišťování vnitřního rohu: Speciální nože/frézy začišťují složité obrysy zasklívacích a kovacích polodrážek i drážek pro těsnění.
Obrysové frézování vnějšího rohu: Fréza sleduje vnější profil, odstraňuje výronek a zaobluje nebo sráží roh.
(Volitelné) Vrtání odvodňovacích otvorů nebo otvorů pro kování přímo v rohu.
Cesta k hotovému okennímu rohu
Teprve souhra přesného svařování a čistého dokončovacího opracování vytváří finální roh. U strojů s nulovou spárou je estetické vnější frézování z velké části zbytečné; funkční začišťování vnitřních rohů (polodrážek) je obvykle stále nutné.
Použití a odvětví
Svařovací stroj na plastová okna přirozeně patří do jasně vymezeného průmyslového odvětví.
Hlavní oblast: výroba oken a dveří
Jde o hlavní použití. Hlavními uživateli jsou společnosti vyrábějící plastová (PVC) okna, terasové dveře, balkonové dveře a vchodové dveře pro obytnou a komerční výstavbu i renovace.
Speciální konstrukce a fasády
Ačkoli při stavbě fasád často dominuje hliník, svařované plastové prvky se používají ve specifických aplikacích (např. v kombinaci se sloupko-příčkovými systémy). Výrobci zimních zahrad a speciálních světlíků také používají přizpůsobené svařovací techniky.
Od malých dílen k průmyslovým linkám
Malí výrobci: Často používají jednohlavé stroje pro flexibilní malé zakázky nebo opravy.
SMEs: Páteř odvětví. Obvykle spoléhají na flexibilní dvouhlavé nebo vysoce efektivní čtyřhlavé stroje, často spojené se začišťovacími stroji do kompaktních linek.
Velkoprůmysl: Plně automatizované svařovací a začišťovací linky se čtyřhlavými nebo šestihlavými stroji, automatickým zakládáním (portálové zakladače) a integrací s centrálním řízením výroby (ERP/PPC).
Výhody moderních svařovacích strojů na plastová okna
Přesnost a opakovatelnost
Moderní stroje řízené CNC/PLC zajišťují pokaždé stejné svary. Dodržování parametrů (teploty, času, tlaku) zaručuje trvale vysokou kvalitu, kterou nelze dosáhnout ručně, a výsledkem jsou rozměrově přesné rámy, které výrazně usnadňují následné zasklívání a montáž.
Konstrukční pevnost a těsnost rohů
Svar představuje konstrukční páteř rámu. Správně provedené svary (zejména s ocelovou výztuží) poskytují mimořádnou torzní tuhost. Monolitický roh je zároveň zcela vzduchotěsný a vodotěsný, což je zásadní pro tepelněizolační vlastnosti (hodnotu U) a životnost.
Efektivita a rychlost výroby
Čtyřhlavý svařovací stroj vyrobí kompletní, rozměrově stabilní rám za méně než tři minuty. Tato doba cyklu tvoří základ rentabilní sériové výroby. Integrace do linek s pilami a začišťovacími stroji minimalizuje ruční manipulaci, snižuje náklady na práci na kus a zkracuje průběžné doby výroby.
Nákladová efektivita a úspory materiálu
Přesné svařování snižuje zmetkovitost. „Studené svary“ nebo spálené profily – běžné u ručních či zastaralých strojů – jsou nákladné. Moderní stroje také optimalizují vytlačení materiálu (část tvořící výronek), takže se spotřebuje pouze nezbytné množství profilu.
Výzvy a aspekty ke zvážení
Vysoké investiční náklady
Nejzjevnější nevýhoda: průmyslové svařovací stroje na plastová okna – zejména čtyřhlavé modely nebo stroje s technologií nulové spáry – vyžadují značnou investici, která v závislosti na automatizaci a výbavě dosahuje šestimístných částek.
Spotřeba energie a údržba
Ohřev velkých topných desek (čtyř u čtyřhlavého stroje) na teplotu nad 240 °C je energeticky náročný. Ačkoli jsou moderní stroje lépe izolované, používají inteligentnější topné cykly a energeticky úsporné součásti (např. servomotory namísto pneumatických pohonů), energetická náročnost zůstává významným nákladovým faktorem.
Tyto stroje také vyžadují údržbu. Fólie PTFE na zrcadlech je nutné pravidelně měnit; upínací přípravky potřebují čištění; pneumatické a hydraulické systémy i vedení je nutné kontrolovat.
Složitost kalibrace a seřizování
Svařovací stroj není zařízení, které stačí zapojit a používat. Musí být přesně kalibrován pro používané profilové systémy. Přechod například z profilu s 5 komorami na profil se 7 komorami často vyžaduje jiné upínací nástroje (tvarové čelisti) a vždy úpravu parametrů v řídicím systému – úkoly pro vyškolený personál.
Zajištění kvality a údržba: kritické faktory
Svařovací stroj na plastová okna dosahuje trvale vysoké kvality výsledků pouze tehdy, je-li dokonale udržován a kalibrován. Zajištění kvality svařovacího procesu je proto zásadní.
Význam pravidelné kalibrace
Tři pilíře – teplotu, čas a tlak – je nutné pravidelně kontrolovat. Teplotní snímače mohou vykazovat drift; pneumatické tlaky mohou kolísat. I malé odchylky mohou zhoršit pevnost spoje. Zajištění kvality zahrnuje také zkoušky pevnosti rohů (destruktivní zkoušky) k ověření dosažené pevnosti.
Údržba topných desek a upínacích přípravků
Usazeniny spáleného prachu z PVC na upínacích čelistech nebo poškozené fólie PTFE na zrcadle patří k nejčastějším příčinám vadných svarů. Každodenní čištění a preventivní údržba jsou nezbytné pro minimalizaci prostojů.
Naše odborné znalosti v zajišťování kvality a shody s požadavky CE
Uvádění takto složitých systémů do provozu a jejich údržba vyžadují hluboké odborné znalosti. Na základě mnoha zákaznických projektů zajišťujeme provádění kontrol s maximální pečlivostí z hlediska kvality a bezpečnosti v souladu s požadavky CE. Stroj, který nesplňuje požadavky CE (např. ochranná zařízení, obvody nouzového zastavení, elektrická bezpečnost), představuje značné riziko pro obsluhu a personál.
Odstraňování závad: běžné problémy při svařování
Studený svar (nedostatečná pevnost): Teplota je příliš nízká, doba nahřívání příliš krátká nebo doba přestavení příliš dlouhá; spoj snadno selže a lomová plocha má spíše krystalický než tvárný vzhled.
Spálený svar (vzhledová vada): Teplota je příliš vysoká nebo doba nahřívání příliš dlouhá; PVC mění barvu (žlutá/hnědá) a křehne.
Úhlové nebo rozměrové chyby (deformace): Profily nejsou správně upnuté (např. znečištěné dorazy), stroj není mechanicky seřízen do pravého úhlu, doba chlazení je příliš krátká (rám se při vyjmutí zkroutí).
Špatný vzhled (u nulové spáry): Nesprávné nástroje, chybné parametry nebo nepřesné pokosové řezy (pila a svařovací stroj musí být dokonale sladěny).
Integrace do výroby 4.0
Moderní svařovací stroje již nejsou izolovanými „ostrovy“. Jsou nedílnou součástí digitalizované a propojené továrny (Průmysl 4.0).
Propojení svařovacích strojů s plánováním výroby (PPC/ERP)
Výrobní data (typ rámu, rozměry, profil) již nepřicházejí na papíře, ale digitálně z kanceláře (ERP/PPC) přímo do stroje. Stroj se často sám nastaví na správné rozměry (u čtyřhlavých strojů) a načte správný svařovací program (recepturu) pro rozpoznaný profil.
Sběr dat a optimalizace procesů
Svařovací stroj naopak odesílá data zpět: svařené rámy, alarmy/poruchy, spotřebu energie. Tato velká data umožňují úplnou sledovatelnost každého okna a pomáhají identifikovat úzká místa nebo kolísání kvality.
Vzdálená diagnostika a prediktivní údržba
Moderní řídicí systémy umožňují servisním technikům (např. ze společnosti Evomatec) vzdálený přístup ke strojům, diagnostiku poruch a úpravu parametrů bez přítomnosti na místě. Snímače sledující stav opotřebitelných dílů (např. topných desek, fólií PTFE) mohou předpovědět, kdy bude nutná údržba (prediktivní údržba), ještě před vznikem poruchy.
Ekonomika: náklady a ROI
Investiční náklady podle typu stroje
Použité jednohlavé stroje: několik tisíc eur.
Nové jednohlavé stroje: přibližně €10,000–20,000.
Nové dvouhlavé stroje: přibližně €30,000–60,000.
Nové čtyřhlavé stroje (standardní, tradiční svařování): přibližně €80,000–150,000.
Nové čtyřhlavé linky s nulovou spárou a integrovaným začišťovacím strojem: často €250,000 a výrazně více v závislosti na automatizaci.
Provozní náklady (energie, práce, údržba)
Kromě pořizovacích nákladů vznikají také provozní náklady. Čtyřhlavá linka sice má vyšší spotřebu energie, ale vyžaduje výrazně méně práce na rám než čtyři jednohlavé stroje. Náklady na údržbu (PTFE, nože) rostou s výrobním výkonem, ale v přepočtu na kus jsou obvykle nižší.
Návratnost (ROI) pro výrobce oken
ROI se obvykle vypočítává na základě úspor práce a zvýšení objemu výroby.
Příklad (zjednodušený): Závod vyrábí 50 okenních jednotek denně.
Jednohlavý stroj: 1 pracovník obsluhy, 4 svary na rám, ~10 min/rám (včetně manipulace) → ~8.3 hodiny samotného svařování.
Čtyřhlavý stroj: 1 pracovník obsluhy, 1 svařovací cyklus na rám, ~2.5 min/rám (včetně manipulace) → ~2.1 hodiny samotného svařování.
Úspory: Více než 6 hodin práce denně, což obsluze umožňuje zajišťovat zakládání, logistiku a kontroly kvality. Investice do čtyřhlavého stroje se díky úsporám práce a možnosti zvýšit objem výroby často vrátí během 2–4 let.
Použité versus nové stroje
Trh s použitými svařovacími stroji je rozsáhlý a může být atraktivní při omezeném rozpočtu nebo jako vstupní řešení. Je nutná obezřetnost: zásadní je mechanický stav (vedení, pneumatika) a řídicí systém (dostupnost náhradních dílů). Při komplexní technické přejímce – včetně bezpečnosti podle požadavků CE – mohou být starší stroje vhodným řešením; zastaralé systémy nesplňující dnešní energetické nebo bezpečnostní normy se však mohou rychle stát nákladovou pastí.
Evomatec a vývoj technologie svařování oken
Jako poskytovatel vysoce kvalitních strojních řešení pro výrobu plastových oken působí Evomatec na rozhraní inovací a praktické výroby. Chápeme, že svařovací stroj není jen výrobek, ale klíčový prostředek tvorby hodnoty pro naše zákazníky.
Náš přístup k optimalizaci svařovacích procesů
Zaměřujeme se na stroje, které svařují přesně a zároveň jsou robustní, uživatelsky přívětivé a energeticky úsporné. Analyzujeme specifické požadavky každého závodu – od profilových systémů po cílový výrobní výkon – a konfigurujeme odpovídající technologii, ať už jde o flexibilní dvouhlavé řešení pro středně velké výrobce, nebo plně automatizovanou linku s nulovou spárou pro průmyslové výrobce.
Význam servisu a podpory ve strojírenství
Stroj je jen tak dobrý jako servis, který za ním stojí. Rychlá reakce při poruchách, spolehlivé dodávky náhradních dílů a odborné školení obsluhy jsou pro nás samozřejmostí. Na základě zkušeností z mnoha instalací u zákazníků zajišťuje Evomatec, aby všechny kontroly a údržba komplexně pokrývaly bezpečnost podle požadavků CE a kvalitu výroby.
Výhled a trendy
Robotika a plná automatizace výroby rámů
Dalším krokem za automatickou svařovací a začišťovací linkou je továrna s bezobslužným provozem, v níž roboti zajišťují logistiku od začátku do konce: odebírání profilů z pily, vkládání ocelové výztuže, zakládání do svařovacího stroje a stohování hotových rámů.
Energetická účinnost a udržitelnost při svařování
S rostoucími náklady na energii nabývá účinnost topných desek na významu. Rychlejší zahřívání, lepší izolace a inteligentnější pohotovostní režimy sníží spotřebu energie. K udržitelnosti přispívá také minimalizace „odpadu“ (tj. hmoty výronku).
Nové materiály a kompozity
Okenní průmysl experimentuje s novými materiály, jako jsou kompozity PVC (vyztužené skleněnými vlákny) nebo profily s recyklovaným materiálem jádra. Tyto materiály vyžadují upravené svařovací parametry (teploty, tlaky; chování vláken v tavenině), které musí budoucí stroje zohlednit.
Kontrola kvality s podporou AI
Budoucí stroje mohou namísto pouhého řízení parametrů sledovat svařování v reálném čase. Kamerové systémy (optická kontrola) nebo snímače měřící viskozitu taveniny by s pomocí AI mohly odhalovat odchylky (např. znečištění profilu) a okamžitě upravovat parametry tak, aby zaručily dokonalý svarový šev.
Výběr správného svařovacího stroje na plastová okna
Analýza potřeb: kolik kusů vyrábíte?
Nejdůležitější otázkou je objem výroby. Čtyřhlavý stroj pracující pouze dvě hodiny denně není ekonomický; jednohlavý stroj v třísměnném provozu se stává úzkým místem. Kapacita musí odpovídat poptávce.
Požadavky na flexibilitu (speciální výrobky versus série)
Pokud závod vyrábí především obdélníková standardní okna, je ideální čtyřhlavá linka. Pokud vyrábí mnoho trojúhelníků, oblouků nebo výrobků s individuálními rozměry, je vhodnější flexibilní jednohlavý nebo dvouhlavý stroj (nebo speciální čtyřhlavý stroj s nastavitelným úhlem).
Prostor a infrastruktura
Kompletní svařovací a začišťovací linka může přesahovat délku 20 metrů. Prostor je kritickým faktorem. K dispozici musí být také přívody médií (elektrická energie, stlačený vzduch). Pro složité plánování a výběr technologie je nezbytný zkušený partner. Díky poradenství a uvádění do provozu od společnosti Evomatec zákazníci využívají rozsáhlých zkušeností, které zajišťují, že každá kontrola splňuje nejvyšší standardy kvality a bezpečnosti podle požadavků CE.
FAQ – často kladené otázky o svařovacích strojích na plastová okna
Jaký je rozdíl mezi zrcadlovým svařováním a jinými metodami?
Zrcadlové svařování (svařování topnou deskou) je proces svařování na tupo, který roztaví dvě spojované plochy a spojí je pod tlakem. Jiné metody, například horkovzdušné svařování (běžnější u střešních fólií) nebo třecí svařování, nejsou pro geometrii okenních profilů vhodné. Svařování topnou deskou nabízí nejlepší poměr stability, těsnosti a rychlosti procesu pro profily z PVC s dutými komorami.
Jak dlouho trvá svařovací cyklus?
Doba trvání výrazně závisí na profilu (hmotnosti materiálu, barvě) a stroji. Kompletní cyklus (upnutí, ohřev, spojení, ochlazení, uvolnění) na moderním čtyřhlavém stroji pro standardní plastový okenní rám obvykle trvá 1.5–3 minuty. Jednohlavé stroje vyžadují podobnou dobu na každý roh, což čtyřnásobně prodlužuje dobu na rám (plus manipulace).
Lze spolehlivě svařovat barevné (fóliované) plastové profily?
Ano – dnes je to standard –, ale vyžaduje to speciální technologie. Protože by tradiční začišťování poškodilo fólii (obnažilo PVC), je nutné omezit výronek na pohledové straně. Toho se dosahuje buď pomocí omezovačů výronku (obvykle čepele o tloušťce 0.2 mm), nebo – pro nejlepší vzhled – pomocí technologií nulové spáry (např. V-Perfect), které vytvářejí roh bez viditelného výronku a čistě spojují okraje fólie.
Požádejte o bezplatnou konzultaci: Klikněte zde