Angličtina
 Němčina
 Francouzština
 Španělština
 Portugalština
 Italština
 Polština
 Turečtina
 Rumunština
 Řečtina
 Bulharština
 Ruština
 Arabština
 Hindština
 Nizozemština
 Čeština
 Srbština
 Švédština
 Brazilská portugalština
 Indonéština
Svařovací stroj na PVC profily
Svařovací stroj na PVC profily: jádro moderní výroby z plastů
Svařovací stroj na PVC profily je technologickou páteří moderního průmyslu plastových oken a dveří i řady dalších odvětví, která závisejí na přesném spojování profilů. Tyto pokročilé systémy přeměňují jednotlivě nařezané PVC profily na monolitický, trvale utěsněný a konstrukčně stabilní rám. Ve světě poháněném efektivitou, přesností a bezchybnou estetikou je výkonnost svařovací technologie rozhodujícím faktorem jak pro kvalitu konečného výrobku, tak pro ekonomiku celé výrobní linky.
Od flexibilního jednohlavého stroje pro zakázkovou výrobu až po plně automatizovanou čtyřhlavou svařovací a začišťovací linku s technologií nulové spáry — vývoj těchto strojů přinesl revoluci do průmyslové výroby. Tento článek podrobně rozebírá technologii, funkce, různé typy strojů a budoucí perspektivy svařovacích strojů na PVC profily a slouží jako komplexní průvodce pro odborníky i zainteresované čtenáře.
Co je svařovací stroj na PVC profily?
K pochopení složitosti těchto systémů je nutné jasně definovat jejich funkci a odlišit je od jiných metod spojování.
Definice a základní funkce
Svařovací stroj na PVC profily je stacionární průmyslové zařízení speciálně navržené pro spojování profilů z termoplastů — především z neměkčeného polyvinylchloridu (PVC-U) — do nerozebíratelných spojů. Nejběžnějším použitím je výroba pokosových spojů o úhlu 90 stupňů pro okenní a dveřní rámy.
Základní funkcí je materiálové spojování (nazývané také „spojování tavením“). Na rozdíl od mechanických spojů (šrouby) nebo silových spojů (svorky) se konce profilů teplem plastifikují (roztaví) a následně se pod vysokým tlakem přitlačí k sobě. Díky mezimolekulární difuzi polymerních řetězců v tavenině vzniká homogenní, nerozebíratelný spoj, který často vykazuje vyšší pevnost než samotný základní materiál.
Proč svařovat, a ne lepit nebo šroubovat?
Volba svařování PVC profilů je technickou nutností danou materiálem a geometrií profilu.
Mechanické spojování pomocí šroubů/úhelníků: PVC okenní profily jsou systémy s dutými komorami. Tyto komory jsou zásadní pro tepelnou a zvukovou izolaci i pro ocelové výztuhy v konstrukčně významných profilech. Mechanický rohový spoj (jaký se používá u hliníkových oken) by tyto komory hermeticky neutěsnil. Výsledkem je pronikání vody nebo vzduchu, výrazné tepelné mosty a nedostatečná pevnost rohů.
Lepení: Vysoce výkonná lepidla se sice používají v automobilovém průmyslu, pro výrobu oken však nejsou vhodná. Proces lepení je pomalý (doba vytvrzení), způsobuje znečištění a vyžaduje mimořádně přísné řízení procesu (čistota povrchů, dávkování). Lepený spoj navíc zřídka dosahuje dlouhodobé trvanlivosti a odolnosti vůči povětrnostním vlivům homogenního svaru.
Svařování naproti tomu během několika sekund vytváří plně utěsněný, vysoce stabilní rohový spoj dutých komorových PVC profilů, jehož výrobu lze automatizovat.
Proč PVC dominuje v použití pro profily
Přestože existují svařovací stroje pro různé termoplasty (např. PE, PP), v průmyslové praxi se pojem „svařovací stroj na profily“ obvykle spojuje s PVC. Neměkčené PVC (PVC-U) dominuje díky své vynikající odolnosti vůči povětrnostním vlivům, tvarovatelnosti, trvanlivosti, nákladové efektivitě a izolačním vlastnostem — díky tomu je převládajícím materiálem při výrobě oken a dveří i mnoha stavebních profilů (např. kabelových žlabů, obkladů).
Historický vývoj: od ručního spojování k Průmyslu 4.0
Moderní digitálně řízený svařovací stroj na PVC profily je výsledkem více než 60 let vývoje, úzce spjatého s úspěchem plastového okna.
Období 1960s: ruční experimentování
Když se v obdobích 1950s a 60s objevila na trhu první PVC okna, spojování rohů bylo jejich Achillovou patou. Experimentovalo se se svařováním rozpouštědly (chemické bobtnání) nebo s jednoduchými ohřívacími zařízeními. První „svařovací stroje“ byly převážně ruční: obsluha držela mezi profily horkou desku („zrcadlo“) a přitlačovala je k sobě ručně nebo pomocí páky. Kvalita byla nevyrovnaná, pevnost nespolehlivá a doby cyklu dlouhé.
Období 1970s/80s: rozmach PVC oken a potřeba automatizace
V důsledku ropných krizí a prudce rostoucí poptávky po izolačních stavebních materiálech obliba PVC oken výrazně vzrostla. Pro uspokojení poptávky se automatizace stala nezbytnou.
Pneumatické upínací a přítlačné válce nahradily ruční sílu. Zavedení programovatelných logických automatů (PLC) umožnilo přesné a opakovatelné řízení klíčových parametrů — teploty, času a tlaku — a znamenalo začátek zajišťování kvality na průmyslové úrovni v okenním průmyslu.
Milník: vícehlavé stroje
Další revoluce se týkala produktivity. Namísto svařování jednoho rohu po druhém (jednohlavý stroj) byly vyvinuty stroje se dvěma a následně se čtyřmi svařovacími jednotkami. Čtyřhlavý svařovací stroj na PVC profily dokázal svařit všechny čtyři rohy okenního rámu v jediné operaci — tím drasticky zkrátil dobu cyklu a výrazně zlepšil rozměrovou i úhlovou přesnost.
Digitální revoluce: od PLC k síťovému propojení
V období 2000s se řízení pomocí PLC posouvalo k řízení na bázi PC nebo CNC. Stroje byly propojeny do sítí, mohly přijímat data zakázek ze systémů plánování výroby (ERP) a automaticky nastavovat parametry. Nejnovějším vývojem je technologie nulové spáry, která reaguje na rostoucí poptávku po barevných a fóliovaných profilech.
Jak to funguje? Svařování na tupo horkou deskou (zrcadlové svařování)
Téměř všechny svařovací stroje na PVC profily pracují na principu svařování na tupo horkou deskou, běžně označovaného jako zrcadlové svařování. Je to jediná metoda, která dokáže spolehlivě a rovnoměrně ohřívat složité průřezy dutých komorových profilů.
Fyzikální principy: plastifikace a difuze
Proces využívá termoplastickou povahu PVC.
Plastifikace: PVC se zahřívá nad teplotu skelného přechodu (přibližně 80 °C) a pro zpracování dále až na přibližně 240-260 °C. Materiál se stává viskózní taveninou.
Difuze: Když se dva roztavené povrchy pod tlakem přitlačí k sobě, polymerní řetězce obou částí se vzájemně promísí (vzájemná difuze).
Chlazení: Při chlazení tavenina tuhne — původně oddělené polymerní řetězce jsou nyní vzájemně pevně propojeny. Výsledkem je homogenní materiálový spoj.
Svařovací cyklus krok za krokem
Úplný svařovací cyklus, který na moderních strojích může v závislosti na profilu a stroji trvat pouze 1.5–3 minuty, je vysoce přesný proces.
Vkládání profilů a přesné upnutí – Nařezané profily (často s pokosem pod úhlem 45°) se vloží a upnou do tvarových čelistí (vytvarovaných přesně podle tvaru profilu). To zabraňuje zborcení duté komorové struktury při vysokém spojovacím tlaku.
Předehřev (plastifikace) – svařovací zrcadlo – Vyhřívaná kovová deska (zrcadlo) s PTFE/nepřilnavým povlakem se zahřeje a zasune mezi konce profilů. Profily se k ní přitlačí pod předehřívacím tlakem; teplo pronikne do materiálu do hloubky ~2-3 mm během ~20-40 sekund.
Doba přestavení – kritický okamžik – Po uplynutí doby předehřevu se profily mírně odsunou a zrcadlo se co nejrychleji vysune (často za méně než 2–3 sekundy). Tato doba přestavení je nejkritičtějším parametrem: pokud roztavené povrchy vychladnou nebo zoxidují, nemohou se správně spojit tavením a vznikne „studený svar“.
Spojování a chlazení – Roztavené konce se ihned přitlačí k sobě pod vysokým spojovacím tlakem, čímž se vytlačí vzduch, promísí taveniny a vytvoří molekulární vazba. Přebytečná tavenina se vytlačí ve formě svarového výronku. Profily zůstávají upnuté pod tlakem po stanovenou dobu chlazení (např. 30-60 sekund), dokud se spoj nestabilizuje a rozměry rámu neustálí.
Svarový výronek – Vytlačená tavenina vytváří charakteristický svarový výronek (svarový otřep). Rovnoměrný výronek je ukazatelem kvality, ale následně přináší také funkční a estetické problémy.
Trojice parametrů: teplota, čas, tlak
Kvalitu svaru neurčuje samotný stroj, ale přesná souhra tří parametrů pro každý profilový systém:
Teplota: Teplota zrcadla musí být v úzkém rozmezí. Příliš vysoká → degradace materiálu, uvolňování HCl, křehký spoj. Příliš nízká → neúplné spojení tavením, slabý „studený svar“.
Čas: Zahrnuje dobu předehřevu, dobu přestavení a dobu chlazení. Každá z nich závisí na geometrii profilu, tloušťce stěny, barvě a okolních podmínkách.
Tlak: Zahrnuje předehřívací tlak a spojovací tlak. Předehřívací tlak zajišťuje kontakt se zrcadlem; spojovací tlak zajišťuje vzájemnou difuzi a odstranění vad. Nesprávný tlak vede ke spojům s nedostatkem materiálu nebo k nedostatečnému promísení.
Svarový výronek: ukazatel i problém
Přestože rovnoměrný svarový výronek ukazuje na správné parametry procesu, představuje také problém:
Funkční problém: Uvnitř okenního rámu je nutné část výronku odstranit, aby zasklení a kování správně dosedly.
Estetický problém: Na vnějších viditelných površích může výronek působit nevzhledně a vyžaduje následné opracování.
Proto se začišťovací stroje (pro dokončování rohů) začaly běžně používat a byly vyvinuty technologie nulové spáry.
Typy strojů: správné řešení pro každou potřebu
Trh svařovacích strojů na PVC profily je rozdělen podle požadované produktivity, flexibility a úrovně automatizace.
Jednohlavé stroje (počet hlav: 1)
Cyklus: vždy jeden roh; pro celý rám jsou zapotřebí 4 operace.
Výhody: nízká investice, malé prostorové nároky, vysoká flexibilita (zakázkové tvary, opravy).
Nevýhody: nízká výrobní kapacita, vysoké náklady na pracovní sílu na jednotku, rozměrová přesnost silně závislá na dovednostech obsluhy.
Ideální pro: malé dílny, provozy se speciální výrobou.
Dvouhlavé stroje (počet hlav: 2)
Dvě svařovací jednotky: buď v rohovém uspořádání pod úhlem 90° (V-svar), nebo paralelně pro sloupky/T-profily.
Výhody: rychlejší než jednohlavé, flexibilnější než čtyřhlavé, středně vysoká investice.
Nevýhody: celý rám stále vyžaduje více průchodů, nižší rozměrová přesnost než u čtyřhlavých strojů.
Ideální pro: malé a střední podniky, které požadují vyšší výkon, ale nikoli plnou kapacitu čtyřhlavého stroje.
Čtyřhlavé stroje (počet hlav: 4) – průmyslový standard
Čtyři svařovací jednotky ve čtvercovém uspořádání; celý rám se svaří v jediném cyklu.
Výhody: maximální výrobní kapacita (často méně než 3 minuty na rám), nejvyšší rozměrová a úhlová přesnost.
Nevýhody: vysoká investice, velké prostorové nároky, menší flexibilita pro speciální úhly (ačkoli moderní stroje často umožňují měnit úhel).
Ideální pro: průmyslové výrobce oken se středním/vysokým objemem výroby.
Šestihlavé/osmihlavé stroje (počet hlav: 6 / 8) – kategorie s vysokým výkonem
Navrženy pro hromadnou výrobu: například šestihlavý stroj může svařit celý rám včetně pevného sloupku; osmihlavé stroje mohou současně svařovat dva rámy křídel nebo složité dveře.
Výhody: nejvyšší výkon za jednotku času.
Nevýhody: velmi vysoká investice, minimální flexibilita, ekonomické pouze pro velmi velké objemy identických dílů.
Ideální pro: velkokapacitní průmyslové výrobce nebo výrobce fasád.
Horizontální versus vertikální systémy
Kromě počtu hlav se stroje liší orientací:
Horizontální: Profily leží naplocho; nejběžnější uspořádání díky snadnému vkládání a integraci do vodorovných výrobních linek.
Vertikální: Profily stojí vzpřímeně; toto uspořádání je často prostorově úspornější a vhodnější pro pokročilou integraci logistiky (vyrovnávací sklady, přepravní vozíky). Gravitace může pomáhat při polohování.
Dominantní použití: specializace na okenní průmysl
Přestože je pojem „svařovací stroj na profily“ širší, hlavní hnací silou zůstává průmysl oken a dveří. Svařovací stroj je úzkým místem a hlavním bodem kontroly kvality výrobního řetězce.
Estetická výzva: barevné a fóliované profily
Úspěch PVC okna přinesl také nový estetický požadavek. Standardem byly bílé profily; módní barvy (např. antracit) a dekory dřeva přinesly významné nové výzvy.
Problém: Tradiční svařování vytváří viditelný svarový výronek (např. o výšce 2 mm). Následné začišťování odstraní výronek, ale také část dekorační fólie nebo povrchové vrstvy a odhalí podkladové (často bílé) PVC jádro. Výsledkem je nevzhledná „zásuvná“ drážka v pokosovém spoji.
Ruční náhradní řešení: nákladné, nejednotné a vůči povětrnostním vlivům citlivé retušování korekčními fixy.
Revoluce: technologie nulové spáry (V-Perfect / bezešvé svařování)
Výrobci strojů reagovali technologií nulové spáry, často nabízenou jako V-Perfect, bezešvé svařování nebo svařování sledující obrys.
Jak funguje technologie nulové spáry
Často se kombinuje několik technických přístupů:
Omezování výronku (např. 0.2 mm): Jednoduchá forma: nože nebo omezovače u horké desky či čelistí omezují přebytečnou taveninu na minimální množství. Zůstává sotva viditelná spára, která nevyžaduje kosmetické začištění.
Tvarování/vytlačování: Pokročilé stroje používají pohyblivé nástroje k nasměrování roztaveného materiálu dovnitř (do komor) nebo do neviditelných dutin, čímž zabraňují vzniku vnějšího výronku.
Tepelné tvarování (V-Perfect): Speciální vyhřívané nástroje během chlazení „žehlí“ pokosový spoj a dokonale zarovnávají okraje fólie. Je nutné mimořádně přesné řezání na pokos.
Výhody bezešvých rohů
Pro výrobce: odstraňuje ruční barevné retušování, snižuje náklady na pracovní sílu, zvyšuje spolehlivost procesu a umožňuje výrobu prémiových produktů.
Pro konečné zákazníky: vizuálně bezchybné rohy, vyšší vnímaná hodnota, snazší čištění (bez drážky pro hromadění nečistot).
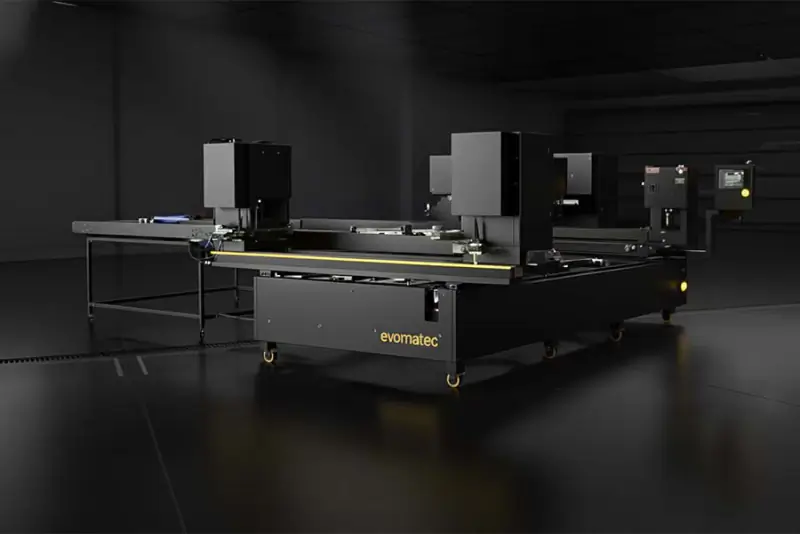
Společnosti jako Evomatec byly průkopníky těchto vysoce přesných strojních řešení se spolehlivým procesem a poskytly výrobcům oken přístup ke špičkové technologii vedoucí na trhu.
Integrace do výrobní linky: svařování a začišťování
Svařovací stroj na PVC profily se v průmyslu málokdy používá izolovaně — je prvkem určujícím tempo ve svařovací a začišťovací lince.
Proč se málokdy používá samostatně
I při vnějších rozích s nulovou spárou stále vznikají vnitřní svarové výronky (v zasklívací polodrážce, polodrážce pro kování a drážce pro těsnění), které je nutné odstranit, aby bylo možné správně osadit sklo, těsnění a kování.
Stroj na začišťování rohů (stroj pro dokončování rohů)
Bezprostředně za svařovacím strojem (často přes chladicí stůl nebo automatický přepravní systém) se rám předává stroji na začišťování rohů. Rám se upne a poté opracuje několika nástroji (noži, frézami, vrtáky), které během několika sekund začistí a dokončí všechny oblasti rohů.
Koordinace a takt
Efektivita celé linky závisí na tom, jak dobře jsou svařovací a začišťovací stroje synchronizovány. Doba cyklu svařovacího stroje (např. 2-3 minuty na rám) určuje tempo. Začišťovací stroj musí ve stejném časovém intervalu opracovat všechny čtyři rohy.
Zajišťování kvality, údržba a bezpečnost
Svařovací stroj na PVC profily je přesné zařízení. Trvale kvalitních výsledků dosahuje pouze tehdy, je-li správně udržován a kalibrován.
Přesná parametrizace (řízení receptur)
Jak již bylo uvedeno, „receptura“ (teplota, čas, tlak) je rozhodující. Výrobce oken často zpracovává více profilových systémů (5komorové, 7komorové, dveřní profil). Každý profil vyžaduje validovaný svařovací program v řízení stroje. Zajišťování kvality začíná přesným stanovením parametrů, často ověřovaným destruktivními zkouškami pevnosti rohů.
Běžné zdroje poruch a údržba
Povlak PTFE (Teflon): Nepřilnavá vrstva na svařovacích zrcadlech je hlavní opotřebitelnou součástí. Musí se kontrolovat denně; připálené zbytky PVC zhoršují přenos tepla a způsobují vzhledové vady. Fólii je nutné pravidelně vyměňovat.
Upínací čelisti (tvarové čelisti): Prach nebo třísky z PVC se hromadí a zhoršují polohování profilů.
Vedení a pneumatika/hydraulika: Všechny pohyblivé prvky musí pracovat plynule a přesně; pneumatické tlaky musí zůstat konstantní, aby byly zachovány správné předehřívací a spojovací síly.
Shoda s požadavky CE a provozní bezpečnost
Průmyslové svařovací stroje představují závažná rizika: teploty vyšší než 250 °C , vysoké spojovací síly (několik tun), rychle se pohybující těžké sestavy. Dodržování evropských směrnic pro strojní zařízení (CE) je povinné. Nezbytné prvky zahrnují ochranné kryty, světelné závory, dvouruční ovládání při vkládání a obvody nouzového zastavení. Při přejímce nebo modernizaci je zapotřebí nejvyšší odbornosti. Na základě našich rozsáhlých projektových zkušeností ve společnosti Evomatec zajišťujeme, aby všechny kontroly s maximální pečlivostí zahrnovaly kvalitu i bezpečnost v souladu s požadavky CE.
Ekonomická hlediska: náklady, ROI a efektivita
Pořízení svařovacího stroje na PVC profily je jednou z největších jednotlivých investic pro závod vyrábějící okna nebo profily.
Přehled pořizovacích nákladů (CAPEX)
Výše investice se výrazně liší podle počtu hlav, úrovně automatizace a schopnosti svařovat s nulovou spárou:
Použité jednohlavé stroje: od několika tisíc eur.
Nové vysoce kvalitní jednohlavé stroje (s nastavitelným úhlem): ~€15,000 – €30,000.
Nové dvouhlavé stroje: ~€35,000 – €70,000.
Nové čtyřhlavé stroje (standardní, konvenční): ~€90,000 – €160,000.
Integrovaná svařovací a začišťovací linka (počet hlav: 4, nulová spára, automatizace): ~€250,000 – €500,000+.
Provozní náklady (OPEX): energie, personál, údržba
Investice je jen polovinou rovnice — průběžné náklady jsou zásadní:
Energie: Ohřev velkých svařovacích zrcadel představuje hlavní odběr elektrické energie. Moderní stroje mají optimalizované ohřívací cykly a izolaci, spotřeba však zůstává významná.
Personál: Největší potenciál úspor. Čtyřhlavá linka v ideálním případě vyžaduje pouze jednoho pracovníka obsluhy, zatímco ekvivalentní výroba na jednohlavých strojích potřebuje více pracovníků obsluhy.
Spotřební materiál: Pravidelná výměna PTFE fólií, nožů a fréz ve stroji na začišťování rohů.
Příklad výpočtu ROI
Předpokládejme, že závod potřebuje vyrobit 50 okenních rámů denně (směna o délce 8 hodin).
Scénář 1: jednohlavý stroj
Doba cyklu na jeden roh: ~3-4 minuty (včetně manipulace)
Na jeden rám (4 rohy): ~12-16 minut
Pro 50 rámů: ~600-800 minut (10-13 hodin) – s jedním strojem není proveditelné za jednu směnu; byly by zapotřebí alespoň dva stroje a dva pracovníci obsluhy.Scénář 2: čtyřhlavý stroj
Doba cyklu na jeden rám (všechny 4 rohy svařovány současně): ~3 minuty (včetně manipulace)
Pro 50 rámů: ~150 minut (~2.5 hodiny)
Jeden stroj a jeden pracovník obsluhy snadno zvládnou požadavky směny a stále zbývá čas na další úkoly (logistika, kontrola kvality).
Investice do čtyřhlavého stroje se často rychle vrátí díky úsporám pracovních nákladů a zvýšené výrobní kapacitě.
Nový versus použitý: co zvážit?
Použité stroje mohou představovat nákladově efektivní vstupní řešení, ale nesou rizika:
Mechanické opotřebení: Vedení a vřeteno mohou být opotřebené, což vede k rozměrovým chybám.
Staré řídicí systémy: Náhradní díly pro zastaralé generace PLC nemusí být dostupné.
Technologické zaostávání: Zřídka podporují nulovou spáru.
Shoda s bezpečnostními požadavky: Starší stroje nemusí splňovat aktuální normy CE.
Odborná kontrola je povinná. Díky našim rozsáhlým zkušenostem zajišťujeme, aby každá kontrola podrobně zahrnovala úplnou shodu s požadavky CE a kvalitu výroby.
Výhled do budoucna: svařování PVC profilů v Průmyslu 4.0
Vývoj svařovacích strojů na PVC profily zdaleka není dokončen. Trendy „chytré továrny“ utvářejí další generaci těchto systémů.
Úplná automatizace a robotika (svařovací buňky bez obsluhy)
Dalším krokem je svařovací buňka s provozem „bez světel“: robotická ramena vkládají profily z pily do svařovacího stroje, odebírají hotové rámy, předávají je stroji na začišťování rohů, stohují je na vozíky nebo je přesouvají na další stanici.
Síťové propojení, sběr dat a prediktivní údržba
Svařovací stroj je plně integrován do digitálního plánování výroby (ERP/PPS). Čtečka čárových kódů při vstupu načte štítek profilu; automaticky se načte správná „receptura“ a nastaví rozměry. Současně stroj odesílá stavová data (OEE, počty, poruchy) zpět do řídicího centra. Snímače sledují opotřebitelné součásti (např. PTFE fólii) a předpovídají jejich výměnu (prediktivní údržba) dříve, než dojde ke zhoršení kvality.
Energetická účinnost a udržitelnost (svařování profilů s recyklovaným jádrem)
S rostoucími náklady na energii se optimalizuje účinnost topných prvků (rychlejší zahřátí, lepší izolace). Dalším trendem je svařování profilů s jádrem z recyklovaného materiálu (vnější vrstva z nového materiálu, vnitřní jádro z recyklovaného PVC). Tyto profily se taví odlišně a vyžadují sofistikované řízení teploty.
Optimalizace procesu s podporou AI
Budoucností je samooptimalizující se stroj. Systémy strojového vidění (optická kontrola) nebo snímače viskozity taveniny by mohly v reálném čase zjišťovat odchylky (např. způsobené rozdíly mezi šaržemi materiálu). Systém umělé inteligence by mohl dynamicky upravovat svařovací parametry (teplotu, tlak), aby zaručil dokonalý spoj.
Nové technologie spojování
Přestože dnes dominuje zrcadlové svařování, zkoumají se alternativy. Laserové svařování plastů nabízí potenciál pro mimořádně jemné svary — u složitých geometrií profilů a PVC (které špatně absorbuje laserové záření) však zůstává drahé a technicky náročné.
Evomatec jako partner pro moderní výrobu profilů
Výběr správného svařovacího stroje na PVC profily je strategickým rozhodnutím, které sahá daleko za samotný nákup stroje. Vyžaduje hluboké porozumění celému procesu — od pily až po logistiku.
Jako zkušený partner v oblasti výroby strojů společnost Evomatec analyzuje vaše přesné požadavky: cílové počty kusů, typy profilů, strategii nulové spáry. Na tomto základě nenavrhujeme pouze stroj, ale ucelenou výrobní koncepci.
Stroj je jen tak dobrý jako servis, který za ním stojí. Naše dlouholeté projektové zkušenosti zaručují, že veškeré uvádění do provozu, servis a kontroly probíhají podle nejpřísnějších standardů kvality a bezpečnosti CE.
FAQ – často kladené otázky
Jaký je rozdíl mezi jednohlavým a čtyřhlavým svařovacím strojem na PVC profily?
Jednohlavý svařovací stroj svařuje vždy pouze jeden roh. Obsluha musí rám čtyřikrát ručně vložit a polohovat. Je pomalý, ale flexibilní (ideální pro zakázkové úhly) a nákladově efektivní pro malé objemy.
Čtyřhlavý svařovací stroj svařuje všechny čtyři rohy rámu (například okenního rámu) současně v jediném cyklu. Je mimořádně rychlý, rozměrově přesný a představuje standard pro průmyslovou sériovou výrobu.
Co znamená „zrcadlové svařování“ (svařování na tupo horkou deskou) pro PVC profily?
Zrcadlové svařování je standardním procesem spojování termoplastických profilů. „Svařovací zrcadlo“ (plochá topná deska s povlakem PTFE) se zahřeje na přesnou teplotu (např. 240-260 °C pro PVC). Oba konce profilů se k němu přitlačují, dokud se neplastifikují. Deska se poté rychle vysune a roztavené konce se pod tlakem přitlačí k sobě, dokud nevychladnou a nevytvoří trvalý, homogenní materiálový spoj.
Proč je technologie „nulové spáry“ důležitá pro barevné PVC profily?
Při tradičním svařování vzniká svarový výronek (přebytek taveniny). U barevných nebo fóliovaných profilů (např. s dekorem dřeva) se musí tento výronek při následném začišťování odfrézovat, čímž se v rohu odstraní barevná nebo fóliová vrstva a odhalí se (často bílé) PVC jádro. Tato viditelná drážka kazí estetický vzhled. Technologie nulové spáry (např. V-Perfect) je moderní metoda svařování, která směruje přebytečný svařovaný materiál dovnitř nebo jej tvaruje tak, aby se okraje fólie čistě spojily. Výsledkem je vzhledově bezchybný, čistý roh, který nevyžaduje ruční retušování.
Požádejte o bezplatnou konzultaci: Klikněte zde