Angličtina
 Němčina
 Francouzština
 Španělština
 Portugalština
 Italština
 Polština
 Turečtina
 Rumunština
 Řečtina
 Bulharština
 Ruština
 Arabština
 Hindština
 Nizozemština
 Čeština
 Srbština
 Švédština
 Brazilská portugalština
 Indonéština
Svařovací stroj na okenní rámy
Svařovací stroj na okenní rámy: srdce moderní výroby oken
Svařovací stroj na okenní rámy je klíčovou součástí moderní výroby oken. Bez těchto vysoce specializovaných průmyslových systémů by efektivní výroba dnešních vzduchotěsných rámů se stabilitou a odolností vůči povětrnostním vlivům byla nemyslitelná. Je technologickým jádrem, které spojuje přesně nařezané díly do monolitického, rozměrově stabilního rámu. V odvětví založeném na přesnosti, rychlosti a bezchybné estetice výkon svařovací technologie přímo vypovídá o kvalitě konečného výrobku a konkurenceschopnosti výrobce.
Tento článek nabízí hluboký a komplexní pohled na tyto fascinující stroje. Analyzujeme fyzikální principy svařovacího procesu, porovnáváme typy strojů, sledujeme vývoj od ručního svařování rohů až po plně automatizovaná bezespárová řešení a diskutujeme o ekonomice a budoucích trendech této nepostradatelné technologie.
Co je svařovací stroj na okenní rámy?
Pro pochopení složitosti a významu těchto systémů je nezbytné jasné vymezení a rozlišení. Pojem „okenní rám“ zahrnuje více materiálů, svařování je však specifické pro konkrétní materiál.
Základní definice a funkce
Svařovací stroj na okenní rámy je určen k trvalému spojování konců profilů seříznutých na pokos (obvykle pod úhlem 45 stupňů) tepelným procesem.
Jeho hlavní funkcí je vytvořit materiálový spoj. Na rozdíl od tvarových spojů (např. šrouby) nebo silových spojů (např. upnutím) se konce profilů teplem plastifikují (roztaví) a následně se pod vysokým tlakem přitlačí k sobě. Vzájemná difuze polymerních řetězců v tavenině po ochlazení vytvoří homogenní, nerozebíratelný spoj — ideálně se stejnou nebo vyšší pevností než základní materiál.
Proč svařovat místo lepení nebo šroubování?
Volba způsobu spojování zásadně závisí na materiálu rámu:
Dřevěné rámy: tradičně se spojují mechanicky (např. čepem a dlabem, kolíky) a lepí.
Hliníkové rámy: nesvařují se; používají mechanické rohové spojky vložené do dutin, které se následně lepí, kolíkují nebo zalisují.
Plastové (PVC) rámy: vzhledem k termoplastickým vlastnostem zajišťuje efektivní, stabilní a vzduchotěsné spoje pouze svařování.
V průmyslovém kontextu se tedy pojmem „svařovací stroj na okenní rámy“ téměř vždy rozumí svařovací stroj na PVC okna.
Zaměření na plast (PVC) jako dominantní materiál
Od období 1970s je rozmach PVC oken neoddělitelně spojen s pokrokem ve svařování. Vícekomorové PVC profily poskytují vynikající tepelněizolační vlastnosti a odolnost vůči povětrnostním vlivům. Mechanické spoje (jako u hliníku) by tyto komory hermeticky neutěsnily, což by vedlo k pronikání vzduchu a vody a ke vzniku tepelných mostů. Svařování je jedinou metodou, která během několika sekund vytvoří plně utěsněný, vysoce pevný roh a kterou lze automatizovat.
Historický vývoj: od řemesla k Průmyslu 4.0
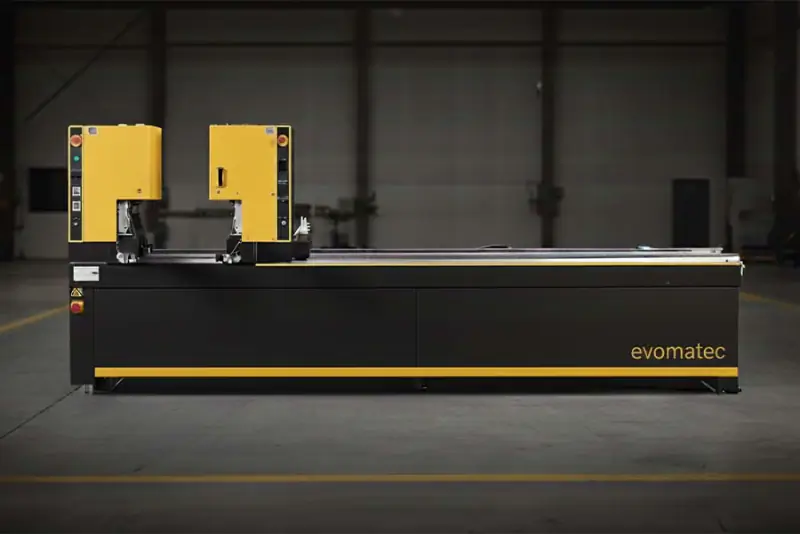
Digitálně řízený čtyřhlavý svařovací stroj pro bezespárové svařování je výsledkem 60+ let vývoje, který proměnil výrobu oken.
1960s: ruční experimentování
První PVC okna měla problémy v rozích. Zkoušelo se svařování rozpouštědlem (bobtnáním) a primitivní topná zařízení. První „svařovací stroje“ byly jednoduché ruční přípravky s topnou deskou („zrcadlem“) umístěnou mezi profily, které se poté přitlačovaly ručně nebo pákou — proces byl pomalý, výsledky nejednotné a spoje slabé.
1970s/80s: revoluce díky PLC a pneumatice
Energetické krize zvýšily poptávku po tepelněizolačních oknech. Automatizace se stala nezbytnou. Pneumatické upínání a posuvy nahradily ruční sílu. Ještě zásadnější bylo, že programovatelné logické automaty (PLC) umožnily přesné a opakovatelné řízení teploty, času a tlaku — zrod průmyslového zajišťování kvality při svařování oken.
Milník: vícehlavé stroje
Efektivita skokově vzrostla přechodem od jednohlavých ke dvouhlavým a poté ke čtyřhlavým strojům. Čtyřhlavé svařovací stroje dokázaly svařit všechny čtyři rohy současně, čímž výrazně zkrátily dobu cyklu (z ≈15–20 min na méně než 3 min na rám) a zvýšily rozměrovou přesnost.
2000s: digitalizace a síťové propojení
Řízení PC/CNC nahradilo systémy založené výhradně na PLC. Stroje se propojily do sítí, přijímaly údaje o zakázkách z ERP a automaticky nastavovaly parametry.
2010s–současnost: éra bezespárového svařování
V reakci na rozmach barevných a fóliovaných profilů odstranily technologie bezespárového svařování zásadní estetický problém (vysvětlený níže).
Základní technologie: jak funguje svařování rámů
Moderní svařovací stroje na rámy téměř výhradně používají svařování na tupo topnou deskou („zrcadlové svařování“) — jediný proces, který spolehlivě a rovnoměrně ohřívá velké, složité průřezy vícekomorových PVC profilů.
Fyzikální základy: plastifikace a difuze
Plastifikace: PVC se zahřívá nad Tg (~80 °C) až na zpracovatelské teploty ~240–260 °C a mění se ve viskózní taveninu.
Difuze: Dva roztavené povrchy přitlačené k sobě umožňují vzájemnou difuzi polymerních řetězců.
Chlazení: Tavenina tuhne a vytváří homogenní materiálový spoj.
Svařovací cyklus krok za krokem
Fáze 1: vkládání profilů a přesné upnutí
Profily seříznuté na pokos se vloží a upnou pomocí tvarových čelistí (nástrojů přizpůsobených profilu). Tím se zabrání zhroucení dutých komor při vysokém spojovacím tlaku a zajistí přesné polohování.
Fáze 2: ohřev (plastifikace) – svařovací zrcadlo
Topná deska (zrcadlo) s povlakem PTFE se zasune mezi konce profilů a její teplota se přesně reguluje (např. na 250 °C pomocí PID). Profily se k ní přitlačují stanoveným ohřívacím tlakem po nastavenou dobu ohřevu (≈20–40 s), přičemž se materiál průřezu roztaví do hloubky ~2–3 mm.
Fáze 3: kritická doba přestavení
Profily se mírně odsunou; zrcadlo se co nejrychleji vysune (často za méně než 2–3 s). Jakákoli povrchová „slupka“ vzniklá ochlazením nebo oxidací by bránila difuzi řetězců a způsobila studený svar (slabý spoj).
Fáze 4: spojování a chlazení (tvorba svaru)
Profily se přitlačí k sobě pod vysokým spojovacím tlakem, čímž se vytlačí vzduch a promísí taveniny. Přebytečný materiál se vytlačí jako svarový výronek. Sestava se udržuje pod tlakem po dobu chlazení (např. 30–60 s) až do ztuhnutí. Předčasné uvolnění představuje riziko roztržení nebo deformace.
„Svatá trojice“ svařovacích parametrů
Teplota: Příliš vysoká teplota spaluje PVC (uvolňování HCl, křehkost, změna barvy); příliš nízká vede k nedostatečnému spojení tavenin (studenému svaru).
Čas: Ohřev musí trvat dostatečně dlouho pro dosažení potřebné hloubky bez degradace; doba přestavení musí být minimální a chlazení pod tlakem dostatečné.
Tlak: Nízký ohřívací tlak zajišťuje kontakt; vysoký spojovací tlak zajišťuje vzájemnou difuzi (příliš vysoký = svar s nedostatkem materiálu; příliš nízký = neúplné spojení tavenin).
Receptury pro profily se liší podle geometrie, tloušťky stěn, barvy (absorpce tepla) a řady. Moderní stroje uchovávají stovky ověřených receptur, které se načítají stisknutím tlačítka nebo pomocí čárového kódu.
Typy strojů na okenní rámy
Jednohlavé svařovací stroje
Výhody: nejnižší náklady, minimální nároky na prostor, maximální flexibilita (široký rozsah úhlů).
Nevýhody: nízká výrobní kapacita; přesnost závisí na řezech a pečlivosti obsluhy.
Použití: malé dílny, opravy, speciální tvary.
Dvouhlavé svařovací stroje
Výhody: rychlejší než jednohlavé; flexibilní a cenově dostupnější než čtyřhlavé.
Nevýhody: k uzavření rámu je stále zapotřebí více kroků.
Použití: malé a střední podniky, které potřebují vyšší produktivitu bez plné kapacity čtyřhlavého stroje.
Čtyřhlavé svařovací stroje (průmyslový standard)
Výhody: svařují všechny čtyři rohy současně; méně než 2–3 min na rám; nejlepší přesnost.
Nevýhody: vyšší investice a nároky na prostor, menší flexibilita u extrémních úhlů.
Použití: průmysloví výrobci se středním až vysokým objemem výroby.
Šestihlavé a osmihlavé stroje
Výhody: maximální výkon; mohou zahrnout pevné příčníky nebo svařovat dvě křídla současně.
Nevýhody: velmi vysoké náklady; nízká flexibilita; ekonomicky opodstatněné pouze při velmi velkých objemech.
Použití: velcí průmysloví výrobci a výrobci pro projektové zakázky.
Horizontální versus vertikální systémy
Horizontální: běžné řešení; snadné vkládání; vhodné pro výrobní linky s vodorovným uložením.
Vertikální: úspora prostoru; dobrá integrace s automatizovanou logistikou a zásobníky.
Estetická revoluce: technologie bezespárového svařování (V-Perfect)
Problém „retušovací drážky“ u barevných a fóliovaných profilů
Tradiční svařování vytváří vnější svarový výronek. Při následném začišťování rohů se odfrézuje nejen výronek, ale také fólie nebo barevná vrstva, čímž se odkryje bílé či hnědé jádro — vznikne viditelná drážka, která narušuje estetiku. Ruční retušování pomocí fixů bylo pracné, poskytovalo nejednotné výsledky a bylo citlivé na povětrnostní vlivy.
Jak funguje bezespárové svařování
Mechanické omezení (≈0.2 mm): nože a dorazy omezují tok taveniny, takže vnější výronek je nepatrný a nevyžaduje široké odfrézování.
Tvarování a vytlačování: pohyblivé nástroje tlačí taveninu dovnitř (do komor) nebo do neviditelných částí (např. drážek pro těsnění).
Tepelné tvarování: speciálně tvarované (často vyhřívané) nástroje při chladnutí „žehlí“ pokosový spoj a dokonale přibližují fólie k sobě.
Výsledek: téměř bezespárový roh s prémiovým vzhledem — bez viditelné drážky, se snazším čištěním a bez ručního dobarvování. Výrobci jako Evomatec umožňují robustní integraci těchto řešení, která je bezpečná pro výrobní proces.
Systémové souvislosti: svařovací a začišťovací linka
Svařovací stroj na rámy málokdy pracuje samostatně; určuje takt integrované svařovací a začišťovací linky.
Proč je začišťování rohů stále nutné
I při bezespárovém svařování viditelné hrany zůstávají vnitřní výronky (v zasklívací polodrážce a drážkách pro kování či těsnění), které je nutné odstranit pro zasklení a montáž těsnění a kování.
Stroj na začišťování rohů (rohová začišťovačka)
Po chladicím nebo předávacím stole začišťovačka upne rám a pomocí nožů, vrtáků a fréz odstraní vnitřní výronky a (u tradičních svarů) odfrézuje vnější obrys.
Optimalizace taktu
Efektivita linky závisí na sladění doby svařovacího cyklu (např. 2–3 min/rám) s kapacitou začišťovačky tak, aby byl každý rám začištěn před výstupem dalšího svařeného rámu.
Zajišťování kvality, údržba a bezpečnost
Typické vady svarů a jejich příčiny
Studený svar (nízká pevnost): příliš nízká teplota, příliš krátká doba ohřevu nebo příliš dlouhá doba přestavení.
Spálený svar (vzhledová vada a křehkost): příliš vysoká teplota nebo příliš dlouhá doba ohřevu.
Úhlové a rozměrové chyby: mechanické nesouososti, znečištěné tvarové čelisti (špatné upnutí), příliš krátké chlazení (deformace).
Údržba opotřebitelných dílů
PTFE fólie: musí být čistá a neporušená; zbytky materiálu způsobují špatný přenos tepla a otisky.
Tvarové čelisti: udržujte je bez prachu a třísek PVC, aby bylo zajištěno přesné usazení.
Vedení a pneumatika/hydraulika: plynulý pohyb a stabilní tlaky jsou nezbytné.
Shoda CE a bezpečnost strojů
Průmyslové svařovací stroje využívají desky s teplotou vyšší než 250 °C, vysoké síly a pohybující se hmoty. Splnění požadavků CE (ochranné kryty, světelné závory, dvouruční ovládání, redundantní nouzové zastavení) je bezpodmínečně nutné. Odborná přejímka a pravidelné kontroly chrání osoby a zajišťují provoz v souladu se zákonem.
Ekonomika: náklady a ROI
Rozpětí CAPEX
Použitý jednohlavý stroj: od několika tisíc eur.
Nový, vysoce kvalitní jednohlavý stroj (s nastavitelným úhlem): ~€15,000–30,000.
Nový dvouhlavý stroj: ~€35,000–70,000.
Nový čtyřhlavý stroj (tradiční): ~€90,000–160,000.
Integrovaná svařovací a začišťovací linka (4hlavý stroj, bezespárové svařování, automatizace): €250,000–500,000+.
Faktory OPEX
Energie: ohřev těžkých zrcadel je energeticky náročný; moderní izolace a cykly tuto náročnost zmírňují, ale neodstraňují.
Práce: čtyřhlavé linky mohou pracovat s jediným operátorem, čímž výrazně snižují potřebu práce na rám oproti více jednohlavým strojům.
Opotřebitelné díly: PTFE fólie, nože, frézy.
Příklad ROI
Cíl: 50 rámů/den (8hodinová směna)
Jednohlavý stroj: ≈3–4 min/roh → 12–16 min/rám → 600–800 min na 50 rámů → více než 1 směna s jedním strojem; zapotřebí jsou alespoň 2 stroje/operátoři.
Čtyřhlavý stroj: ≈3 min/rám → 150 min celkem → ~3 hodiny využití; jeden operátor snadno splní cíl a může zajišťovat logistiku a kontrolu kvality.
Investice do čtyřhlavého stroje se často rychle vrátí díky úsporám práce, vyššímu výkonu, nižší zmetkovitosti a (při bezespárovém svařování) odstranění ručního retušování.
Nové versus použité stroje
Použité stroje mohou být při omezeném rozpočtu vhodným řešením, rizika však zahrnují mechanické opotřebení, zastaralé řízení a díly, absenci bezespárového svařování a zastaralé bezpečnostní vybavení. Odborné kontroly pomáhají předejít nákladným chybám a zajistit kvalitní výrobu v souladu s požadavky CE.
Svařovací stroje na okenní rámy v Průmyslu 4.0
Integrace ERP/PPS: zakázky (rozměry, profil, barva, množství) se přenášejí do stroje; nastavení a načítání receptur probíhá automaticky.
Automatická identifikace profilů a sběr dat: čárové kódy načítají programy; stroj vrací OEE, počty a alarmy pro sledovatelnost a monitorování v reálném čase.
Prediktivní údržba a vzdálený servis: počítadla cyklů a snímače předpovídají výměnu PTFE; vzdálená diagnostika zkracuje prostoje.
Výhled do budoucna: trendy a inovace
Plná automatizace a robotika: bezobslužné buňky vkládají rámy, svařují je, předávají k začišťování a stohují.
Energetická účinnost a recykláty: rychlejší nahřátí, lepší izolace; robustní svařování profilů s jádrem z recyklátu s přesnější regulací teploty.
Optimalizace řízená AI: strojové vidění monitoruje taveninu a kvalitu rohů; AI ladí parametry v reálném čase.
Co přijde po svařování topnou deskou?: laserové svařování plastů nabízí mimořádně jemné svary, pro PVC a složité průřezy však zůstává nákladné a náročné.
Výběr správného stroje: strategické rozhodnutí
Výrobní kapacita: počet kusů za směnu určuje počet hlav (1/2/4).
Flexibilita: speciální tvary versus standardní obdélníky.
Estetika: při zpracování barevných a fóliovaných profilů je bezespárové svařování nezbytností.
Zkušený partner jako Evomatec hodnotí nejen stroj, ale celý pracovní tok — od pily až po logistiku — a zajišťuje, aby uvedení do provozu a servis splňovaly požadavky na kvalitu a bezpečnost podle CE.
FAQ – Často kladené otázky
Jaký je rozdíl mezi čtyřhlavými a jednohlavými svařovacími stroji?
Jednohlavý svařovací stroj svařuje vždy jeden roh — je pomalý, ale flexibilní a cenově dostupný. Čtyřhlavý svařovací stroj spojuje všechny čtyři rohy současně — je mimořádně rychlý, vysoce přesný a představuje standard pro průmyslovou sériovou výrobu.
Co je „zrcadlové svařování“ (svařování topnou deskou) okenních rámů?
Topná deska s povlakem PTFE se zahřeje na přesnou teplotu (≈240–260 °C). Konce profilů se k ní přitlačí, dokud se neplastifikují, deska se rychle vysune a roztavené konce se přitlačí k sobě a udržují pod tlakem až do ochlazení, čímž vznikne homogenní, nerozebíratelný spoj.
Proč je technologie bezespárového svařování důležitá pro barevné rámy?
Tradiční svařování vytváří vnější výronek, při jehož začišťování se v rohu odstraní fólie nebo barevná vrstva a odkryje jádro. Bezespárové svařování (např. V-Perfect) usměrňuje a omezuje taveninu tak, aby viditelná hrana působila bezespárově, čímž odstraňuje ruční barevné retušování a zajišťuje prémiovou estetiku.
Požádejte o bezplatnou konzultaci: Klikněte zde