Angličtina
 Němčina
 Francouzština
 Španělština
 Portugalština
 Italština
 Polština
 Turečtina
 Rumunština
 Řečtina
 Bulharština
 Ruština
 Arabština
 Hindština
 Nizozemština
 Čeština
 Srbština
 Švédština
 Brazilská portugalština
 Indonéština
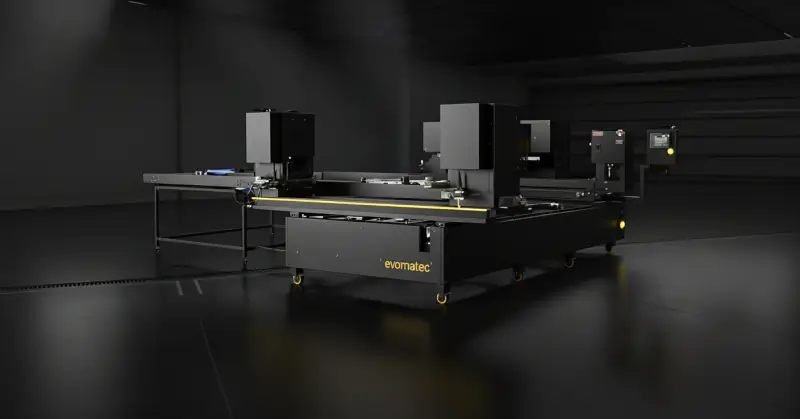
4hlavý svařovací stroj pro okna z PVC
4hlavý svařovací stroj pro okna z PVC: Zlatý standard průmyslové výroby oken
4hlavý svařovací stroj pro okna z PVC je nesporným průmyslovým standardem a technologickým srdcem moderní automatizované výroby plastových oken a dveří. Tyto vysoce pokročilé systémy jsou klíčem k efektivitě, přesnosti a ziskovosti. Zajišťují svaření čtyř přesně nařezaných profilů z PVC do úplného, monolitického, trvale vzduchotěsného a konstrukčně stabilního rámu v jediné souběžné operaci. V odvětví určovaném dobou cyklu, kvalitou a bezchybným vzhledem je výkon čtyřhlavé svařovací technologie rozhodujícím faktorem konkurenceschopnosti výrobce oken.
Zatímco jednohlavé a dvouhlavé stroje mají své místo v zakázkové výrobě nebo malých dílnách, čtyřhlavý svařovací stroj je ztělesněním průmyslové sériové výroby.
Tento komplexní technický článek podrobně rozebírá technologii, principy fungování, různé varianty strojů a budoucí výhled čtyřhlavých svařovacích strojů. Slouží jako důkladný průvodce pro technické manažery, plánovače výroby, investory a všechny odborníky, kteří chtějí porozumět složitosti a výhodám těchto působivých strojů.
Co je 4hlavý svařovací stroj? Technická definice
Abychom porozuměli složitosti těchto systémů, potřebujeme nejprve jasně definovat jejich funkci a způsob, jakým se liší od ostatních metod spojování.
Základní funkce: Současné svařování čtyř rohů
Čtyřhlavý svařovací stroj (často zkráceně označovaný jako 4hlavá svářečka) je stacionární průmyslový systém vybavený čtyřmi samostatnými svařovacími jednotkami (hlavami). Tyto hlavy jsou obvykle uspořádány do čtverce nebo obdélníku.
Jeho hlavní funkcí je současně svařit čtyři rohy rámu (křídla nebo vnějšího rámu) seříznuté na pokos pod úhlem 45°. Obsluha (nebo robot) vloží do stroje čtyři nařezané profily (dva svislé a dva vodorovné). Stroj upne, ustaví a svaří všechny čtyři rohy v jediném nepřerušovaném cyklu, který často trvá pouze 1.5 až 3 minuty.
Srovnání s jednohlavými a dvouhlavými stroji: Kvantový skok v produktivitě
Jednohlavý svařovací stroj: Svařuje vždy jeden roh. Výroba rámu vyžaduje čtyři samostatné operace s ručním otáčením a opětovným ustavováním. Tento postup je pomalý (10–15 min/rám) a rozměrová přesnost silně závisí na obsluze. Je ideální pro speciální tvary (oblouky, úhly).
Dvouhlavý svařovací stroj: Svařuje dva rohy najednou. Často se používá pro svařování do V (jeden roh dvěma jednotkami) nebo paralelní svařování (např. sloupků/spojů do T). Rám stále vyžaduje dvě až tři operace.
4hlavý svařovací stroj: Svaří všechny čtyři rohy v jediném cyklu. To je rozhodující rozdíl.
Proč svařování? Potřeba materiálového spojení u PVC
Čtyřhlavý svařovací stroj je technologickou odpovědí na specifické vlastnosti polyvinylchloridu (PVC).
Okenní profily z PVC jsou složité vícekomorové systémy. Tyto komory jsou zásadní pro tepelnou a zvukovou izolaci i pro uložení ocelových výztuh. Mechanický spoj (jaký se používá u hliníku nebo dřeva) by tyto komory hermeticky neutěsnil. Výsledkem by bylo pronikání vody a vzduchu, výrazné tepelné mosty a nedostatečná pevnost rohů.
Čtyřhlavý stroj svařováním vytváří materiálové spojení: nataví konce profilů a neoddělitelně je spojí, čímž vznikne monolitický, absolutně těsný a mimořádně pevný roh — a to ve všech čtyřech rozích současně.
Rozhodující výhoda: Proč čtyři hlavy znamenají rozdíl
Volba čtyřhlavého stroje není otázkou luxusu — jde o ekonomiku a kvalitu. Současné zpracování všech čtyř rohů nabízí oproti postupným procesům (jako u jednohlavých strojů) tři nepřekonatelné výhody.
Bezkonkurenční rozměrová přesnost a pravoúhlost
Jde možná o nejdůležitější technickou výhodu. Na čtyřhlavém stroji jsou všechny čtyři profily před zahájením svařování současně upnuty v přesné poloze pod úhlem 90°. Stroj funguje jako vysoce přesný přípravek.
Výsledek: Hotový rám je zaručeně pravoúhlý (přesně 90°) a rozměrově přesný.
Srovnání: Na jednohlavém stroji se rohy spojují jeden po druhém. Malé tolerance řezání nebo drobné chyby ustavení se sčítají. Čtvrtý „uzavírací“ roh často dokonale nesedí, což vede k pnutí v rámu.
Rozměrově přesný rám ze čtyřhlavého stroje zjednodušuje všechny navazující procesy (zasklívání, montáž kování) a zaručuje těsnost okna.
Maximální produktivita a efektivita doby cyklu
Rychlostní výhoda je obrovská. Zvažme dobu cyklu standardního rámu:
Jednohlavý stroj: 4 svary + 4× manipulace (vložení, otočení, vyjmutí). Reálná doba cyklu: 10–15 minut.
Čtyřhlavý stroj: 1 svařovací cyklus + 1× manipulace (vložení, vyjmutí). Reálná doba cyklu: 1.5–3 minuty.
Podle konzervativního odhadu je čtyřhlavý svařovací stroj 4–6× rychlejší než jednohlavý stroj. Určuje takt, který umožňuje skutečnou linkovou výrobu (např. 150–200 kusů za směnu).
Nižší mzdové náklady a vyšší spolehlivost procesu
V ideálním případě potřebuje čtyřhlavý stroj pouze jednoho pracovníka pro zakládání a dohled. Dosažení stejného výkonu s jednohlavými stroji by vyžadovalo 4–6 strojů a 4–6 pracovníků obsluhy.
Proces je navíc vysoce automatizovaný a opakovatelný. Stroj provádí cyklus pokaždé stejně. Lidské chyby (nesprávné ustavení, chybné parametry) jsou minimalizovány. To snižuje zmetkovitost a zvyšuje celkovou kvalitu.
Technologický základ: Svařování na tupo horkou deskou („zrcadlové svařování“)
Čtyřhlavé svařovací stroje pro okna z PVC používají téměř výhradně svařování na tupo horkou deskou, běžně nazývané zrcadlové svařování. Je to jediný proces, který spolehlivě, do hloubky a rovnoměrně prohřívá velké a složité průřezy vícekomorových profilů z PVC.
Fyzikální principy: Plastifikace, difuze a chlazení
Plastifikace: PVC se zahřívá nad teplotu skelného přechodu (~80 °C) a za hranici svého zpracovatelského rozsahu, obvykle na 240–260 °C, čímž se mění na viskózní taveninu.
Difuze: Při přitlačení dvou roztavených povrchů k sobě dochází k vzájemné difuzi dlouhých polymerních řetězců.
Chlazení: Při tuhnutí taveniny jsou dříve oddělené řetězce neoddělitelně propletené a vytvářejí homogenní materiálové spojení.
Podrobný průběh čtyřhlavého svařovacího cyklu
Úplný svařovací cyklus — často trvající pouze 90 až 180 sekund — je vysoce přesná posloupnost čtyř fází.
Fáze 1: Zakládání profilů a přesné upnutí (tvarové čelisti)
Obsluha vloží čtyři profily seříznuté na pokos pod úhlem 45° do čtyř hlav stroje. Stisknutím tlačítka pneumatická nebo hydraulická upínací zařízení profily zafixují.
Jedná se o tvarové upínací čelisti — nástroje obrobené jako přesný negativ průřezu profilu. Protože jsou vícekomorové profily z PVC poměrně pružné, upnutí plochými čelistmi by při vysokém pěchovacím tlaku (fáze 4) vedlo ke zhroucení komor. Tvarové čelisti podpírají profil zevnitř i zvenčí a zachovávají jeho geometrii. Profily se ustavují s přesností na setiny milimetru.
Fáze 2: Ohřev (plastifikace) – Čtyři topné desky
Po upnutí profilů se čtyři topné desky („zrcadla“, jedno v každé hlavě) zasunou mezi konce profilů.
Deska: Masivní kovová deska (např. z litého hliníku), elektricky vyhřívaná a řízená regulátorem PID na přesnou požadovanou hodnotu (např. ~250 °C).
Nepřilnavý povrch: Deska je pokryta fólií nebo tkaninou z PTFE (Teflon), aby roztavené PVC nepřilnulo.
Proces: Profily se přitlačují k deskám definovaným ohřívacím tlakem po nastavenou dobu ohřevu (např. 20–40 s), čímž se povrch nataví do hloubky přibližně 2–3 mm.
Fáze 3: Kritická doba přestavení
Po ohřevu se profily odsunou o několik milimetrů; čtyři desky se stáhnou z oblasti svaru tak rychle, jak je technicky možné (často méně než 2–3 s).
Tato doba přestavení je nejkritičtějším parametrem. Tavenina PVC o teplotě 250 °C se v okolním vzduchu (20 °C) ochlazuje mimořádně rychle. Pokud se na povrchu vytvoří „slupka“ (oxidací nebo ochlazením), difuze v následující fázi je omezena. Výsledkem je „studený spoj“ — může vypadat dobře, ale při zatížení selže.
Fáze 4: Pěchování a chlazení (vytvoření svaru)
Ihned po odstranění desek se čtyři hlavy (nebo upnuté profily) přiblíží k sobě za působení vysokého pěchovacího tlaku, aby se uzavřely všechny čtyři rohy.
Pěchování: Tlak vytlačuje vzduch a zajišťuje intenzivní vzájemnou difuzi polymerních řetězců.
Svarový výronek: Přebytečný roztavený materiál se záměrně vytlačuje ven a vytváří charakteristický svarový výronek (svarový přetok).
Chlazení: Profily zůstávají upnuté pod tlakem (nebo sníženým přídržným tlakem) po definovanou dobu chlazení (např. 30–60 s), dokud spoj neztuhne pod teplotou Tg. Teprve poté se rám uvolní a vyjme.
„Svatá trojice“ svařovacích parametrů
Kvalitu svaru určuje přesná souhra teploty, času a tlaku. Ve čtyřhlavém stroji jsou tyto hodnoty uloženy jako receptury pro profily.
Parametr 1: Přesná regulace teploty
Teplota zrcadla je zásadní — pro tvrdé PVC obvykle činí 240–260 °C. Moderní stroje regulují každou hlavu samostatně v rozmezí ±1–2 °C.
Příliš vysoká: PVC tepelně degraduje („pálí se“), křehne a mění barvu (na hnědou/žlutou).
Příliš nízká: Plastifikace je nedostatečná; difuze není úplná → studený spoj.
Parametr 2: Řízení časů (ohřev, přestavení, chlazení)
Doba ohřevu: Musí být dostatečně dlouhá pro natavení do hloubky 2–3 mm, ale zároveň dostatečně krátká, aby nedošlo k degradaci. Těžší 7komorové profily potřebují delší dobu než štíhlé 3komorové profily.
Doba přestavení: Musí být tak krátká, jak je technicky možné.
Doba chlazení: Musí být dostatečně dlouhá pro úplné ztuhnutí pod tlakem, aby byla zajištěna geometrická stabilita.
Parametr 3: Řízený tlak (ohřívací versus pěchovací tlak)
Ohřívací tlak: Je nízký a zajišťuje celoplošný kontakt s deskou pro optimální přenos tepla.
Pěchovací tlak: Je vysoký a zajišťuje důkladné promísení a konečnou pevnost. Příliš vysoký → spoj s nedostatkem materiálu (vytlačí se příliš mnoho materiálu); příliš nízký → neúplná difuze.
Každý profilový systém (různí dodavatelé, geometrie, tloušťky stěn a materiálové směsi) vyžaduje vlastní ověřenou recepturu uloženou v PLC/CNC.
Estetická revoluce: Čtyřhlavé svařování a technologie nulové spáry
Největší inovace posledních 15 let řešila estetickou výzvu: barevné a fóliované profily.
Tradiční problém: Svarový výronek na barevných profilech
S přesunem poptávky od bílé k barvám (např. antracitové) a dřevodekorům čelilo tradiční svařování zásadnímu problému:
Svarový výronek (např. vysoký ~2 mm) vznikne a následně jej odfrézuje stroj na čištění rohů.
Dilema: Fréza odstraní nejen výronek, ale také povrchovou barevnou vrstvu nebo fólii.
Výsledek: Nevzhledná čisticí drážka v pokosovém spoji odhaluje světlejší jádro — a kazí prémiový vzhled.
Staré „řešení“: Ruční retušování lakovacími fixy je nákladné a náchylné k chybám.
Principy nulové spáry (V-Perfect / bezešvé svařování)
Moderní čtyřhlavé svařovací stroje mohou být vybaveny technologií nulové spáry (V-Perfect, bezešvé svařování, kopírování kontury). Ta zabraňuje nekontrolované tvorbě vnějších výronků na viditelných plochách.
Technická řešení ve čtyřhlavých strojích
Mechanické omezení (např. 0.2 mm): Nože/dorazy na desce nebo čelistech omezují tok taveniny na povrchu a zanechávají pouze drobnou, sotva viditelnou linii.
Přetvarování/vytlačování: Pohyblivé nástroje (šoupátka, nože) při pěchování aktivně vytlačují taveninu dovnitř (do komor) nebo do skrytých oblastí (např. drážek pro těsnění).
Tepelné tvarování: Přesně tvarované, někdy vyhřívané nástroje během chlazení „vyžehlují“ pokosový spoj, aby se vrstvy fólie na hraně dokonale stýkaly.
Výhody: Bezchybný roh jako z jednoho kusu — nebo jako dokonalý dřevěný pokosový spoj.
Pro výrobce: Žádné ruční retušování, výrazné úspory práce, vyšší jistota procesu, prémiový výrobek.
Pro koncové uživatele: Vynikající vzhled, vyšší vnímaná hodnota, snazší čištění (bez čisticí drážky).
Společnosti jako Evomatec prosazovaly vývoj takových přesných a robustních řešení, aby zpřístupnily tuto technologii vedoucí na trhu.
Čtyřhlavý stroj jako srdce svařovací a čisticí linky
Čtyřhlavý svařovací stroj v průmyslové výrobě nikdy nepracuje samostatně. Je určujícím prvkem taktu a jádrem integrované svařovací a čisticí linky.
Určující prvek taktu linky
Doba cyklu čtyřhlavého stroje (např. 2–3 minuty na rám) určuje rychlost celé linky. Předcházející i navazující procesy musí tomuto taktu odpovídat.
Navazující procesy: Meziskladování, otáčení a čištění rohů
Bezprostředně po svaření je teplý rám automaticky přemístěn:
Chladicí mezizásobník: Krátké odležení umožní úplné ztuhnutí rohů.
Otáčecí stanice: Rám se podle potřeby otočí nebo převrátí.
Stroj na čištění rohů (CNC): Jde o nejdůležitější navazující krok.
Proč je stroj na čištění rohů (téměř) vždy potřebný
Tradiční svařování: Čisticí stroj musí zpracovat všechny čtyři rohy — zvenčí (esteticky) i zevnitř (funkčně) — a odstranit výronky frézováním nebo noži.
Svařování s nulovou spárou: Vnější frézování odpadá (nebo se výrazně omezuje). Vnitřní výronky (v zasklívacích drážkách, drážkách pro kování a kanálcích pro těsnění) stále existují, protože tam byla vytlačena tavenina; funkční vnitřní čištění zůstává nezbytné.
Díky rozsáhlým projektovým zkušenostem zajišťujeme s pečlivou pozorností k detailům, aby přejímka takových integrovaných linek splňovala nejvyšší standardy kvality a bezpečnosti v souladu s požadavky CE.
Horizontální versus vertikální koncepce linek
Klasické čtyřhlavé stroje pracují horizontálně (profily leží naplocho). Vertikální svařovací a čisticí linky jsou stále běžnější — šetří prostor a jsou ideální pro automatizovanou logistiku s mezizásobníky a vozíky.
Zajištění kvality, údržba a bezpečnost (shoda CE)
Čtyřhlavý svařovací stroj je přesný systém. Trvale vysoká kvalita závisí na optimální údržbě a kalibraci.
Typické vady svařování a jejich základní příčiny
Studený spoj (nedostatečná pevnost): Praská při nízkém zatížení; lomová plocha působí křehce/zrnitě.
Příčina: Příliš nízká teplota, příliš krátká doba ohřevu nebo (velmi často) příliš dlouhá doba přestavení.Spálený spoj (vzhledová vada): Projevuje se žlutým/hnědým zbarvením a křehkostí.
Příčina: Příliš vysoká teplota nebo příliš dlouhá doba ohřevu.Úhlové/rozměrové chyby (deformace): Rám nemá přesný úhel 90° nebo má nesprávné rozměry.
Příčina: Mechanické vychýlení (nekalibrované hlavy), nedostatečné upnutí (znečištěné čelisti), příliš krátká doba chlazení.
Zkoušení pevnosti rohů (zkouška do porušení)
Profesionální zajištění kvality zahrnuje pravidelné zkoušky pevnosti rohů. Svařené rohy (nebo zkušební vzorky) se ve zkušebním zařízení zatěžují až do porušení. Dosažené hodnoty musí splňovat specifikace dodavatele systému a normy (např. DIN EN 514), čímž se ověřuje správnost parametrů.
Kritické body údržby
Fólie z PTFE (Teflon): Jde o nejkritičtější opotřebitelnou součást na čtyřech topných deskách. Denně je kontrolujte a čistěte. Spálené zbytky PVC zhoršují přenos tepla a vzhled; fólie pravidelně vyměňujte.
Tvarové upínací čelisti: Prach/třísky z PVC zanášejí kontury; profily již dokonale nedosedají → rozměrové chyby.
Vedení a pneumatika/hydraulika: Těžké hlavy se musí pohybovat plynule a přesně; stabilní tlak vzduchu je zásadní pro stálé pěchovací síly.
Shoda CE a bezpečnost práce
Čtyřhlavé svařovací stroje představují významná rizika: teploty nad 250 °C , vysoké síly (často několik tun) a rychlé, těžké sestavy. Dodržování směrnice EU o strojních zařízeních (CE) je nezbytné: ochranné kryty, světelné závory, dvouruční ovládání (při zakládání) a redundantní nouzová zastavení. Naše dlouholeté projektové zkušenosti zajišťují, že kontroly jsou prováděny s maximální péčí o kvalitu i bezpečnost v souladu s požadavky CE — chrání obsluhu a zajišťují legální provoz.
Ekonomika: ROI čtyřhlavého svařovacího stroje
Čtyřhlavý svařovací stroj je jednou z největších jednotlivých investic výrobny oken.
CAPEX: Od jednohlavých strojů po plně automatizované linky
Použitý čtyřhlavý stroj (tradiční): ~€30,000–70,000, v závislosti na stáří/stavu
Nový čtyřhlavý stroj (standardní, tradiční): ~€90,000–160,000
Nový čtyřhlavý stroj (s nulovou spárou): ~€140,000–220,000
Integrovaná svařovací a čisticí linka (4hlavý stroj, nulová spára, automatizace): ~€250,000–500,000+
OPEX: Energie, práce, údržba
Energie: Ohřev čtyř masivních desek je hlavním zdrojem spotřeby. Moderní stroje ohřev optimalizují, ale energetická náročnost zůstává významná.
Práce: Zde vzniká největší úspora. Automatizovaná čtyřhlavá linka obvykle potřebuje jednoho pracovníka obsluhy.
Opotřebitelné součásti: Je nutná pravidelná výměna fólií z PTFE, nožů a fréz na stroji na čištění rohů.
Příklad ROI
Přechod ze starého jednohlavého stroje + ručního čištění na moderní čtyřhlavou svařovací a čisticí linku (tradiční):
Starý systém (1hlavý stroj + 2 osoby pro čištění):
Svařování: ~12 min/rám (1 pracovník obsluhy)
Čištění: ~10 min/rám (2 pracovníci obsluhy)
Personál: 3 pracovníci obsluhy
Výkon za směnu (450 min): ~35–40 rámůNový systém (4hlavá linka):
Takt linky: ~3 min/rám (1 pracovník obsluhy)
Personál: 1 pracovník obsluhy
Výkon za směnu (450 min): 150 rámů
Výsledek: Mzdové náklady na jednu okenní jednotku dramaticky klesají (často jde o snížení o více než 80%). Výkon se zčtyřnásobí. I při investici ~€200 tisíc je návratnost díky úsporám práce (odstranění dvou plných pracovních úvazků) a vyšší marži (více prodaných kusů) často kratší než 2–3 roky.
Nákup nového versus použitého stroje: Příležitosti a rizika
Opotřebení: Vedení/pohybové šrouby v těžkých hlavách mohou být opotřebené → rozměrové chyby.
Řízení: Zastaralé PLC může být obtížné servisovat.
Technologie: Použité systémy jen zřídka nabízejí nulovou spáru.
Bezpečnost: Starší stroje nemusí splňovat současné standardy CE.
Odborné posouzení je zásadní. Díky hlubokým zkušenostem z mnoha zákaznických projektů zajišťujeme, aby každá kontrola staršího stroje probíhala s nejvyšší péčí o kvalitu a bezpečnost v souladu s požadavky CE, a předcházíme tak nákladným chybám.
Čtyřhlavé svařovací stroje v průmyslu 4.0: Propojená výroba
Moderní čtyřhlavé svařovací stroje jsou plně integrovány do chytré továrny.
Integrace s ERP/PPS
Výrobní zakázky (rozměry, typ profilu, barva, množství) vznikají v kanceláři (ERP) a digitálně se odesílají do stroje. Díky hlavám řízeným CNC se stroj automaticky ustaví na přesnou velikost rámu.
Automatická identifikace profilů a správa receptur
Nařezané profily bývají označeny čárovými kódy. Skener přečte kód, identifikuje profil (např. „Rám XY, 7komorový, antracitový“) a automaticky načte správnou svařovací recepturu (teplotu, čas, tlak).
Prediktivní údržba a vzdálený servis
Stroje samy sledují svůj stav — počítají cykly PTFE a vyzývají k výměně dříve, než se zhorší kvalita. Díky online přístupu mohou servisní technici (např. ze společnosti Evomatec) diagnostikovat a často odstranit problémy na dálku, čímž odpadá čas potřebný na cestu.
Robotika a bezobslužná výrobní buňka
Dalším krokem je úplná automatizace: roboty zakládají profily od pily do svařovacího stroje, vyjímají hotový rám, předávají jej stroji na čištění rohů a stohují jej.
Výhled a trendy
Energetická účinnost a udržitelnost (jádra z recyklátu)
S rostoucími náklady na energii se optimalizují topné prvky (rychlejší nahřátí, lepší izolace). Dalším trendem je spolehlivé svařování profilů s jádry z recyklátu (nový materiál zvenčí, recyklované PVC uvnitř). Odlišné chování při tavení vyžaduje přesnější regulaci teploty.
Optimalizace procesu a kontrola kvality s podporou AI
Budoucnost patří samooptimalizujícím se zařízením. Kamery mohou v reálném čase sledovat tvorbu výronků nebo nulové spáry. AI dokáže rozpoznat odchylky (např. kvůli vadným šaržím materiálu) a dynamicky přenastavovat parametry tak, aby zaručila dokonalé výsledky.
Co přijde po zrcadlovém svařování?
Zkoumají se alternativy. Laserové svařování plastů může vytvářet mimořádně jemné svary, ale pro složité geometrie a PVC zůstává velmi drahé a technicky náročné (nízká absorpce laserového záření). Infračervené svařování (bezkontaktní) je okrajová technologie, která zatím není široce rozšířená.
Volba správného čtyřhlavého stroje: Strategické rozhodnutí
Tato investice utváří konkurenceschopnost závodu na desetiletí i déle.
Analýza potřeb: Objem, flexibilita, vzhled
Objem (produktivita): Počet kusů za směnu (např. 50, 100, 200+) určuje úroveň automatizace.
Flexibilita: Vyrábíte mnoho speciálních tvarů (úhly, oblouky)? 4hlavý stroj může potřebovat flexibilní 1hlavý doplňkový stroj.
Vzhled (tržní pozice): Pracujete s barevnými/fóliovanými profily? Nulová spára je prakticky nutností.
Význam zkušeného systémového partnera
Výběr správného stroje a jeho integrace do stávajících procesů (řezání, montáž kování, logistika) vyžadují hlubokou znalost procesů. Zkušený partner jako Evomatec analyzuje nejen stroje, ale celý pracovní tok, aby předešel úzkým místům.
Naše dlouholeté projektové zkušenosti zaručují, že všechny úkony při uvádění do provozu a servisu jsou prováděny s maximální pečlivostí, čímž se zajišťuje dodržování standardů kvality a bezpečnosti v souladu s požadavky CE. To nejen zajišťuje hladký začátek, ale také chrání dlouhou životnost a bezpečnost vaší investice.
FAQ – Často kladené otázky
Jaká je hlavní výhoda 4hlavého oproti 1hlavému svařovacímu stroji?
Výhoda je dvojí: produktivita a přesnost. Čtyřhlavý stroj je 4–6× rychlejší, protože svařuje všechny čtyři rohy současně (cyklus ~2–3 minuty oproti 10–15 minutám). Je také mnohem přesnější, protože celý rám je při jediném upnutí zafixován přesně pod úhlem 90°, což vede k dokonale rozměrově přesným rámům.
Co znamená „nulová spára“ — a dokáže ji vytvořit každý 4hlavý stroj?
„Nulová spára“ (také V-Perfect) je moderní svařovací technologie, která vytváří opticky bezešvý roh bez typického viditelného vnějšího výronku. Ne, ne každý čtyřhlavý stroj to dokáže — jde o speciální, často volitelnou konfiguraci s přídavnými nástroji ve svařovacích hlavách pro tvarování nebo vytlačování taveniny. Je zvláště důležitá při zpracování barevných nebo fóliovaných profilů, aby nebylo nutné ruční retušování lakovacími fixy.
Jak dlouho trvá úplný svařovací cyklus na čtyřhlavém stroji?
Úplný cyklus (založení, upnutí, ohřev, pěchování, chlazení, uvolnění, vyjmutí) standardního rámu na moderním čtyřhlavém stroji obvykle trvá 1.5–3 minuty. Přesná doba výrazně závisí na profilovém systému (hmotnosti, počtu komor) a barvě, protože tyto faktory určují požadavky na ohřev a chlazení.
Požádejte o bezplatnou konzultaci: Klikněte zde