Angličtina
 Němčina
 Francouzština
 Španělština
 Portugalština
 Italština
 Polština
 Turečtina
 Rumunština
 Řečtina
 Bulharština
 Ruština
 Arabština
 Hindština
 Nizozemština
 Čeština
 Srbština
 Švédština
 Brazilská portugalština
 Indonéština
Svařovací stroj pro plastové profily z uPVC
Svařovací stroj pro plastové profily: technologie, použití a budoucnost spojovací techniky
Svařovací stroj pro plastové profily je základním pilířem moderní průmyslové výroby. Tyto vysoce vyspělé systémy se používají všude tam, kde je třeba trvale, těsně a pevně spojovat duté komorové nebo plné profily z termoplastů. Přestože jejich nejvýznamnějším využitím je nepochybně výroba oken a dveří z PVC, jejich význam sahá mnohem dál. Tyto stroje jsou technologickým jádrem, které přeměňuje jednotlivě nařezané tyče na funkční, monolitický a trvanlivý konečný výrobek.
V době utvářené automatizací, přesností a estetickou dokonalostí určuje výkonnost svařovacího stroje na profily kvalitu a nákladovou efektivitu celých výrobních linek. Nabídka je obrovská – od flexibilního jednohlavého stroje pro speciální konstrukce až po plně automatizovanou čtyřhlavou svařovací a začišťovací linku s technologií bezešvého svařování.
Tento obsáhlý technický článek osvětluje všechny aspekty svařovacího stroje pro plastové profily. Podrobně se zabýváme fyzikálními základy svařovacího procesu, analyzujeme různé typy strojů, diskutujeme o revolučním vývoji v okenním průmyslu a zvažujeme ekonomické faktory i budoucí trendy této nepostradatelné technologie.
Co přesně je svařovací stroj pro plastové profily?
Než rozebereme složité podrobnosti, je nutná jasná definice a vymezení. Co máme na mysli, když používáme pojem „svařovací stroj na profily“?
Základní definice a funkce
Svařovací stroj pro plastové profily je průmyslové zařízení speciálně navržené k nerozebíratelnému spojování konců profilů z termoplastů (pokosových nebo tupých spojů) pomocí tepla a tlaku.
Jeho hlavní funkcí je vytvořit materiálový spoj. Na rozdíl od spojení s tvarovým stykem (např. šrouby) nebo se silovým stykem (např. upnutím) se molekulární řetězce spojovaných dílů roztavením (plastifikací) a následným stlačením k sobě znovu proplétají (interdifuze). Po ochlazení vzniká homogenní monolitický spoj, který má v ideálním případě stejnou – nebo dokonce vyšší – pevnost než samotný základní materiál.
Rozlišení: proč svařovat, a ne lepit nebo šroubovat?
Rozhodnutí ve prospěch svařování plastových profilů není nahodilé, ale představuje technickou nutnost vyplývající z geometrie a materiálu.
Nevýhody mechanického spojování (šrouby/rohové spojky): Většina plastových profilů (zejména při výrobě oken) jsou duté komorové profily. Mechanické spojení rohovými spojkami, běžně používané u hliníkových oken, by komory neutěsnilo. Důsledky: nedostatečná těsnost vůči vodě a vzduchu, značné tepelné mosty (špatné izolační hodnoty) a často nedostatečná statická pevnost v pokosu.
Nevýhody lepení: Průmyslové lepení je složitý proces. Vyžaduje mimořádně čistý povrch, přesné dávkování a dlouhé doby vytvrzování (které výrazně prodlužují doby cyklu) a je náchylné k chybám při zpracování. Dlouhodobá odolnost lepidel vůči UV záření a povětrnostním vlivům je navíc často nižší než u homogenního svaru.
Svařování odstraňuje všechny tyto nevýhody: je mimořádně rychlé (doby cyklu pouhých několik minut), absolutně těsné, vysoce pevné a proces lze dokonale automatizovat a monitorovat.
Které plasty lze svařovat?
Technologie je omezena na termoplasty – plasty, které při přívodu tepla měknou a po ochlazení opět tuhnou. Reaktoplasty ani elastomery nelze tímto způsobem svařovat.
Zdaleka nejdůležitější skupinou materiálů pro svařovací stroje na profily je:
Polyvinylchlorid (tvrdé PVC, PVC-U): Dominantní materiál při výrobě oken a dveří i mnoha stavebních profilů (např. kabelových kanálů, obkladů).
Polyethylen (PE) a polypropylen (PP): Používají se také pro technické profily, při výstavbě potrubí a ve výrobě aparátů.
Další termoplasty (PMMA, PC): Používají se pro speciální technické nebo optické profily.
Vzhledem k významu na trhu se tento článek zaměřuje především na nejrozvinutější použití: svařování profilů z PVC pro okenní průmysl.
Základní technologie: svařování na tupo horkým tělesem (svařování zrcadlem)
Existují různé metody svařování plastů (horkým plynem, ultrazvukem, laserem), ale pro spojování profilů se jedna metoda prosadila jako nesporný „zlatý standard“: svařování na tupo horkým tělesem, běžně označované jako svařování zrcadlem.
Proč je svařování zrcadlem ideální pro profily
Profily, zejména okenní, mají složité průřezy s mnoha vnitřními přepážkami (komorami). Pro zajištění pevného spoje musí být všechny tyto přepážky i vnější stěny zahřáty a roztaveny současně, rovnoměrně a do dostatečné hloubky.
Svařování zrcadlem toho dosahuje přivedením plochého topného tělesa s přesně regulovanou teplotou – „zrcadla“ – do přímého kontaktu s konci profilů jako teplosměnné plochy.
Svařovací proces ve třech fázích (podrobně)
Celý cyklus moderního stroje, který často trvá jen několik minut, je pečlivě koordinovaný fyzikální proces.
Fáze 1: upnutí a polohování
Nařezané profily (např. s pokosem pod úhlem 45 stupňů) se vloží do stroje. Zde jsou upevněny pneumatickými nebo hydraulickými upínacími zařízeními. Tyto upínací jednotky nejsou ploché, ale jsou provedeny jako tvarové čelisti (upínací nástroje) – tvoří přesný negativ profilu. To je zásadní pro zabránění zborcení nebo deformaci dutého komorového profilu pod vysokým svařovacím tlakem. Profily se polohují s přesností několika setin milimetru.
Fáze 2: ohřev (plastifikace)
Toto je jádro procesu: topné těleso, „svařovací zrcadlo“, se přesune mezi dva spojované konce profilů. Toto zrcadlo je masivní kovová deska (často z litého hliníku), elektricky vyhřívaná a přesně regulovaná na cílovou teplotu (pro tvrdé PVC obvykle 240 °C až 260 °C).
Konce profilů jsou nyní přitlačeny k zrcadlu definovaným ohřívacím tlakem. Samotné zrcadlo je pokryto nepřilnavou vrstvou (většinou PTFE/Teflon), aby roztavené PVC nepřilnulo. Během doby ohřevu (např. 20–40 sekund) proniká teplo do materiálu a plastifikuje jej do definované hloubky (např. 2–3 mm).
Fáze 3: přestavení, spojení a chlazení
Toto je nejkritičtější fáze:
Přestavení: Profily se nepatrně odsunou od zrcadla a zrcadlo se bleskovou rychlostí vysune ze spojovací zóny (často za méně než 2 sekundy). Tato doba přestavení musí být mimořádně krátká. Pokud tavenina na povrchu ochladne, vytvoří se „slupka“ (oxidace), která výrazně narušuje následnou molekulární difuzi a vede ke „studenému svaru“.
Spojení: Bezprostředně poté jsou oba plastifikované konce profilů stlačeny k sobě vysokým spojovacím tlakem. Tento tlak vytlačuje vzduchové vměstky a zajišťuje úplné promísení (interdifuzi) polymerních řetězců.
Vytlačení (svarový výronek): Spojovací tlak vytlačuje přebytečný roztavený materiál ze spoje. Tím vzniká charakteristický svarový výronek (nazývaný také vyboulení svaru).
Chlazení: Profily jsou po definovanou dobu chlazení drženy pod tlakem (nebo sníženým přidržovacím tlakem) v tvarových čelistech. Během této doby tavenina ochladne pod teplotu skelného přechodu a ztuhne. Pokud je upnutí uvolněno příliš brzy, smrštovací napětí v plastu způsobí okamžité prasknutí spoje.
Svarový výronek: ukazatel i výzva
Svarový výronek je dvojsečná zbraň. Na jedné straně je důležitým ukazatelem kvality: rovnoměrný, plně vytvořený výronek signalizuje obsluze, že teplota, čas a tlak byly správné a že celá spojovací zóna byla úplně roztavena.
Na druhé straně představuje výzvu:
Z funkčního hlediska: Uvnitř okenního rámu (v zasklívací polodrážce nebo drážce pro kování) výronek překáží při montáži skla a kování.
Z estetického hlediska: Na pohledových plochách je výronek vizuální vadou.
Z tohoto důvodu po svařování téměř vždy následuje „začišťování“ rohů – proces, který výrazně ovlivnil vývoj svařovacích strojů.
Typy strojů: od dílenského vybavení po průmyslové linky
Trh svařovacích strojů na profily je silně segmentovaný a orientovaný na požadovanou produktivitu, flexibilitu a úroveň automatizace.
Jednohlavé svařovací stroje (1 hlava)
Jedná se o základní provedení. Má jedinou svařovací jednotku.
Způsob fungování: Pro svaření celého rámu (4 rohy) musí obsluha čtyřikrát za sebou vložit a polohovat profily a pokaždé spustit svařovací cyklus.
Výhody: Nejnižší investiční náklady, malé prostorové nároky, maximální flexibilita. Moderní jednohlavé stroje často mohou svařovat s plynule nastavitelným úhlem od 30° do 180°, takže jsou ideální pro speciální konstrukce (šikmá okna, oblouky, štíty).
Nevýhody: Velmi nízká produktivita, vysoké mzdové náklady na kus. Rozměrová a úhlová přesnost hotového rámu výrazně závisí na přesnosti řezů a pečlivosti obsluhy.
Použití: Malé dílny, opravárenské dílny, oddělení speciálních konstrukcí ve velkých společnostech.
Dvouhlavé svařovací stroje (2 hlavy)
Flexibilní střední cesta, často ve dvou variantách:
Svařování do V (rohové svařování): Dvě jednotky uspořádané pod úhlem 90 stupňů, které svařují jeden roh.
Paralelní svařování (svařování sloupků): Dvě jednotky pracující paralelně, ideální pro svařování mezilehlých sloupků nebo T-spojů.
Výhody: Výrazně rychlejší než jednohlavé stroje, flexibilnější než čtyřhlavé stroje.
Nevýhody: Pro uzavřený rám jsou stále zapotřebí alespoň dva pracovní kroky (např. svaření dvou polovin ve tvaru U a jejich následné uzavření).
Použití: Středně velké podniky (SMEs), které vyžadují vyšší produktivitu, ale zdráhají se investovat do čtyřhlavého stroje nebo jej využívat.
Čtyřhlavé svařovací stroje (4 hlavy)
Nesporný průmyslový standard pro sériovou výrobu oken a dveří.
Způsob fungování: Čtyři svařovací jednotky jsou uspořádány do čtverce. Obsluha vloží všechny čtyři nařezané profily rámu současně. Stroj upne, polohuje a svaří všechny čtyři rohy současně v jediném pracovním cyklu.
Výhody: Mimořádně vysoká produktivita (doby cyklu často kratší než 3 minuty na celý rám). Bezkonkurenční přesnost, rozměrová i úhlová přesnost, protože rám je upnut a spojen jako celek.
Nevýhody: Vysoké investiční náklady, velké prostorové nároky, nižší flexibilita pro speciální úhly (ačkoli moderní stroje je často také zvládají variabilně).
Použití: Průmysloví výrobci oken se středním až vysokým objemem výroby.
Šestihlavé a osmihlavé stroje (6 hlav / 8 hlav)
Vysoce výkonná třída pro hromadnou výrobu.
Způsob fungování: Šestihlavý stroj může například vyrobit rám včetně pevně přivařeného sloupku v jednom cyklu. Osmihlavé stroje mohou svařovat dva menší rámy křídel současně nebo složitější dveřní rámy.
Výhody: Nejvyšší možný výkon za jednotku času.
Nevýhody: Mimořádně vysoká investice, velmi nízká flexibilita, rentabilní pouze při velmi velkých počtech shodných typů.
Použití: Velkoprůmysl, výrobci pro projektové zakázky.
Horizontální versus vertikální svařovací systémy
Kromě počtu hlav se rozlišuje také podle orientace:
Horizontální (standardní): Profily leží naplocho. Toto je nejběžnější provedení, protože umožňuje ergonomické vkládání a snadno se integruje do vodorovných výrobních linek.
Vertikální: Profily stojí svisle. Toto provedení často více šetří prostor a lze jej dokonale integrovat do automatizovaných logistických koncepcí s vyrovnávacími sklady a přepravními vozíky.
Hlavní použití: specializace na průmysl oken z PVC
Přestože zastřešujícím pojmem jsou „plastové profily“, 90% vývoje těchto strojů je poháněno průmyslem oken a dveří. Zde je svařovací stroj úzkým místem a určujícím faktorem kvality celé výroby.
Výzva: barevné a fóliované profily
Úspěšný příběh plastových oken přinesl novou výzvu: estetiku. Zatímco svary na bílých profilech byly po začištění sotva patrné, s nástupem barevných ( probarvených v celém objemu) a zejména fóliovaných profilů (dekor dřeva, antracit) se to změnilo.
Problém: tradiční svarový výronek (např. vysoký 2 mm) se v dalším kroku odfrézuje pomocí stroje na začišťování rohů. Tato fréza odstraňuje nejen výronek, ale také fólii nebo barevnou vrstvu pod ním. Výsledkem je nevzhledná obnažená (často bílá) „drážka po obrábění“ v pokosu, která ničí kvalitní vzhled.
Po celá desetiletí bylo řešením ruční, nákladné a chybám náchylné zpracování: opětovné dobarvení rohu speciálním retušovacím fixem.
Revoluce: technologie nulové spáry (V-Perfect / bezešvé svařování)
Odpovědí strojírenského průmyslu na tento závažný problém s kvalitou byl vývoj technologie „nulové spáry“, známé pod různými obchodními názvy.
Cílem této technologie je vůbec neumožnit, aby se svarový výronek na viditelných vnějších plochách tvořil nekontrolovaně, ale cíleně jej tvarovat nebo vytlačovat.
Jak funguje bezešvé svařování
Existují různé technické přístupy, které se často používají v kombinaci:
Mechanické omezení (např. 0.2 mm): Nejjednodušší forma. Nože nebo omezovače namontované na svařovacím zrcadle nebo v upínacích čelistech omezují během spojování taveninu na minimum (např. 0.2 mm). Výsledkem je drobný, sotva viditelný šev.
Tvarování/vytlačování: Vysoce vyspělé stroje používají pohyblivé nástroje (šoupátka, nože), které během spojování aktivně vytlačují plastifikovaný materiál dovnitř (do komor) nebo do definovaných, neviditelných oblastí (např. drážky pro těsnění).
Tepelné tvarování (V-Perfect): Při tomto přístupu se pokos (řez do V) dokonale spojí. Speciálně tvarované, často vyhřívané nástroje „žehlí“ roh během fáze chlazení. Fólie na hraně se mírně přetvaruje a dokonale se setká.
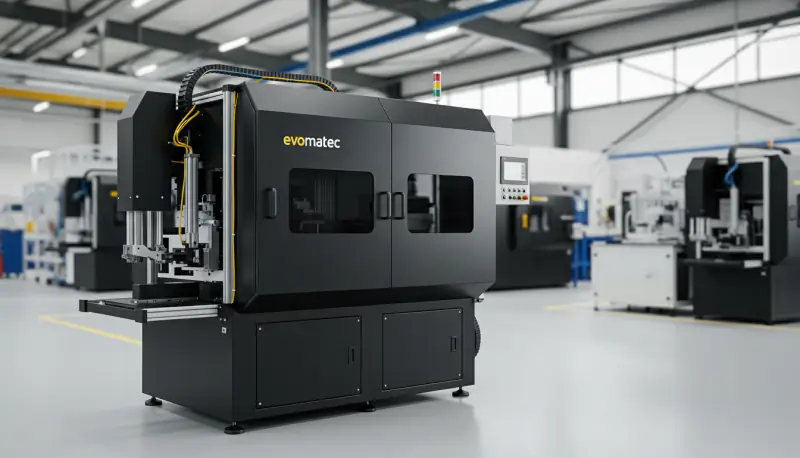
Výsledkem je vizuálně bezchybný roh, který působí jako vyrobený z jednoho kusu, podobně jako dokonalý pokosový spoj na dřevěném okně. Pro výrobce barevných oken je dnes tato technologie zásadní konkurenční výhodou, protože odpadá celý krok ruční retuše. Společnosti jako Evomatec se specializují na integraci takových vysoce vyspělých řešení nulové spáry do výrobních procesů s vysokou procesní spolehlivostí.
Systémové souvislosti: svařovací a začišťovací linka
V průmyslové výrobě svařovací stroj pro plastové profily nikdy nepracuje sám. Téměř vždy určuje takt integrované „svařovací a začišťovací linky“.
Proč svařovací stroj zřídka stojí samostatně
Jak již bylo uvedeno, svarový výronek je třeba odstranit. I u strojů s technologií nulové spáry, které eliminují vnější výronek, zůstává vnitřní výronek (v zasklívací polodrážce a drážce pro kování) a musí být odstraněn, aby bylo možné později namontovat sklo a kování.
Funkce stroje na začišťování rohů
Bezprostředně za svařovacím strojem (často odděleným chladicím stolem nebo automatickým otáčecím a překládacím systémem) následuje stroj na začišťování rohů (nebo CNC začišťovačka rohů). Rám se automaticky přemístí a upne. Stroj pak pomocí různých nástrojů (nožů, fréz, vrtáků) přejede čerstvě svařený roh a během několika sekund začistí všechny relevantní kontury.
Integrace a doba cyklu
Efektivita celé linky závisí na tom, jak dobře jsou svařovací stroj a začišťovačka rohů vzájemně sladěny. Doba cyklu svařovacího stroje (např. 2–3 minuty na rám) určuje tempo celé linky. Začišťovačka rohů musí být schopna začistit všechny čtyři rohy ve stejné době, než ze svařovacího stroje přijde další rám.
Nejen okna: další oblasti použití svařovacích strojů na profily
Přestože okenní průmysl pohání technologický vývoj, použití svařovacích strojů na profily je mnohem širší. Obecný pojem „plastové profily“ zahrnuje mnoho odvětví.
Výstavba potrubí a výroba aparátů (PE/PP)
Při výstavbě technologických zařízení a nádrží i rozsáhlých potrubních systémů (např. pro plyn, vodu, chemikálie) se svařují plné profily a desky z PE (polyethylenu) nebo PP (polypropylenu). I zde se používá svařování zrcadlem (svařování na tupo horkým tělesem), často s mobilními nebo speciálně přizpůsobenými stroji pro velké průměry a tloušťky stěn.
Nábytek, veletržní expozice a vybavení prodejen
Výrobci technického nábytku, prezentačních systémů nebo prvků vybavení prodejen často používají speciální plastové profily (např. pro zásuvkové systémy, obklady nebo rámové konstrukce), které se namísto šroubování svařují, aby se dosáhlo čistého vzhledu a vysoké stability.
Technické obklady a stavební profily
Ve stavebnictví se používají různé profily (např. kabelové kanály, vzduchovody, podkonstrukce fasád) z PVC nebo jiných termoplastů. Všude tam, kde jsou vyžadovány těsné a pevné rohové nebo tupé spoje, se používají přizpůsobené svařovací stroje na profily.
Automobilový průmysl a výroba vozidel
I při výrobě vozidel (byť méně často) se používají duté komorové profily pro lehké konstrukce, nosiče těsnění nebo vnitřní obklady, které se spojují přizpůsobenými svařovacími procesy (často také vibračním nebo ultrazvukovým svařováním). Svařování horkým tělesem je zde jednou z několika možností.
Kritické faktory úspěchu: parametry, údržba a zajištění kvality
Svařovací stroj pro plastové profily je přesné zařízení. Trvale vysoce kvalitní výsledky poskytne pouze tehdy, pokud je optimálně udržován a kalibrován.
„Kniha receptur“: význam svařovacích parametrů
„Svatou trojicí“ svařování jsou teplota, čas a tlak. Tyto parametry nejsou univerzální hodnoty; musí být přesně stanoveny pro každý jednotlivý profilový systém a uloženy jako „receptura“ v řídicím systému stroje (PLC).
Faktory ovlivňující recepturu:
Materiál: Receptury PVC se liší (stabilizátory, obsah křídy).
Geometrie: Profil s 7 komorami a silnými stěnami potřebuje delší dobu ohřevu než profil se 3 komorami.
Barva: Tmavé profily (např. antracitové) absorbují a zadržují teplo jinak než bílé.
Prostředí: I teplota okolí ve výrobní hale (léto versus zima) může vyžadovat úpravu parametrů.
Typické zdroje chyb a odstraňování závad
Nesprávné nastavení parametrů nebo nedostatečná údržba nevyhnutelně vedou ke zmetkům:
„Studený svar“ (nedostatečná pevnost): Spoj se láme při nízkém zatížení. Lomová plocha působí křehce nebo „krystalicky“, nikoli houževnatě.
Příčina: Příliš nízká teplota, příliš krátká doba ohřevu nebo (velmi často) příliš dlouhá doba přestavení (tavenina ochladla na vzduchu).
„Spálený svar“ (vizuální vada): PVC v místě svaru mění barvu (žlutá/hnědá) a křehne.
Příčina: Příliš vysoká teplota nebo příliš dlouhá doba ohřevu. Materiál se tepelně rozkládá.
„Úhlová chyba/deformace“ (rozměrová chyba): Hotový rám nemá úhel přesně 90 stupňů nebo jsou rozměry nesprávné.
Příčina: Stroj je mechanicky rozseřízený, profily jsou nesprávně upnuté (např. kvůli znečištěným tvarovým čelistem), doba chlazení je příliš krátká (rám se při vyjmutí deformuje).
Údržba: klíč k dlouhé životnosti a přesnosti
Nejčastějšími zdroji chyb jsou opotřebení a znečištění.
PTFE (Teflon): Nepřilnavý povlak (obvykle fólie) svařovacích zrcadel je nejdůležitější opotřebitelnou součástí. Musí se kontrolovat a čistit denně. Ulpělé spálené PVC vede ke špatnému přenosu tepla a vizuálním vadám. Fólie se musí pravidelně vyměňovat.
Upínací čelisti (tvarové čelisti): V konturách se hromadí prach a třísky z PVC. Profil již přesně nedosedá, což vede k rozměrovým nepřesnostem.
Vedení a pneumatika/hydraulika: Všechny pohyblivé části musí pracovat hladce a přesně. Pneumatický tlak musí zůstat konstantní, aby byly ohřívací a spojovací tlaky přesné.
Shoda CE a provozní bezpečnost: nepostradatelný pilíř
Průmyslové svařovací stroje představují značná rizika: teploty nad 250 °C, vysoké síly (často několik tun spojovací síly) a rychle se pohybující těžké sestavy. Dodržování evropské směrnice o strojních zařízeních (shoda CE) je proto bezpodmínečně nutné.
To zahrnuje bezpečnostní kryty, světelné závory, dvouruční ovládání (při vkládání) a redundantní systémy nouzového zastavení. Zejména při přejímce nebo modernizaci takových průmyslových zařízení je vyžadována nejvyšší úroveň odbornosti. Díky našim rozsáhlým zkušenostem z nejrůznějších zákaznických projektů můžeme zajistit, že každá kontrola bude provedena s maximální pečlivostí z hlediska kvality výroby a bezpečnosti zařízení v souladu s CE.
Ekonomické úvahy (ROI): kdy se který stroj vyplatí?
Pořízení svařovacího stroje pro plastové profily je pro výrobní společnost jednou z největších jednotlivých investic.
Přehled investičních nákladů
Cenové rozpětí je obrovské a závisí na počtu hlav, úrovni automatizace a technologii (nulová spára ano/ne):
Použité jednohlavé stroje: Od několika tisíc eur.
Nové, vysoce kvalitní jednohlavé stroje (s nastavitelným úhlem): Přibližně 15,000 – 30,000 eur.
Nové dvouhlavé stroje: Přibližně 35,000 – 70,000 eur.
Nové čtyřhlavé svařovací stroje (standardní, tradiční): Přibližně 90,000 – 160,000 eur.
Integrovaná svařovací a začišťovací linka (4 hlavy, nulová spára, automatizace): 250,000 – 500,000 eur nebo více.
Provozní náklady: energie, personál a opotřebitelné díly
Investice (CAPEX) je pouze jednou stranou rovnice. Zásadní jsou provozní náklady (OPEX):
Energie: Ohřev masivních svařovacích zrcadel je největším spotřebitelem energie. Moderní stroje mají optimalizované ohřívací cykly a izolaci, ale spotřeba zůstává značná.
Personál: Zde leží největší potenciál úspor. Čtyřhlavá linka potřebuje (v ideálním případě) pouze jednoho pracovníka pro vkládání a dohled, zatímco dosažení stejného výkonu na jednohlavých strojích by zaměstnalo několik pracovníků.
Opotřebitelné díly: Pravidelná výměna PTFE fólií, nožů a fréz na stroji na začišťování rohů.
Výpočet návratnosti (ROI): praktický příklad
Společnost chce vyrábět 50 okenních jednotek (rámů) denně (8hodinová směna).
Scénář 1: jednohlavý stroj
Jeden cyklus na roh: přibližně 3–4 minuty (včetně manipulace).
Na rám (4 rohy): přibližně 12–16 minut.
Pro 50 rámů: 600–800 minut.
Výsledek: S jedním strojem to nelze zvládnout během jediné 8hodinové směny (480 minut). Byly by zapotřebí alespoň dva stroje a dva pracovníci obsluhy.
Scénář 2: čtyřhlavý stroj
Jeden cyklus na rám (4 rohy současně): přibližně 3 minuty (včetně manipulace).
Pro 50 rámů: 150 minut.
Výsledek: Stroj je využíván pouze přibližně 3 hodiny. Jeden pracovník obsluhy snadno vyrobí těchto 50 jednotek a stále má čas na jiné úkoly (např. logistiku, kontrolu kvality).
V tomto případě se investice do čtyřhlavého stroje vrátí mimořádně rychle, pouze díky úspoře alespoň jednoho pracovního místa na plný úvazek a možnosti kdykoli ztrojnásobit výrobu.
Nákup nového versus použitého stroje: na co si dát pozor
Trh použitých strojů je vhodnou možností pro společnosti s menším rozpočtem. Nese však rizika:
Mechanické opotřebení: Vedení a vřetena mohou být opotřebená, což vede k rozměrovým nepřesnostem.
Zastaralé řízení: Náhradní díly pro starší generace PLC často již nejsou dostupné.
Technologie: Použité stroje jen zřídka nabízejí technologii nulové spáry.
Bezpečnost: Starší stroje často již nesplňují současné bezpečnostní normy CE.
Při nákupu použitého stroje je nezbytná odborná kontrola. Naše dlouholeté projektové zkušenosti nám umožňují zajistit, aby každé posouzení zařízení zahrnovalo bezpečnost CE a požadovanou kvalitu s nejvyšší mírou důkladnosti.
Budoucnost technologie svařování profilů: Průmysl 4.0 a nové materiály
Vývoj svařovacího stroje pro plastové profily zdaleka není dokončen. Trendy „chytré továrny“ formují příští generaci těchto zařízení.
Propojení do sítě a „chytrá továrna“
Svařovací stroj již není izolovanou jednotkou. Je plně integrován do digitálního plánování výroby (ERP/PPS). Snímač čárových kódů na vstupu přečte štítek profilu a stroj automaticky načte správnou „recepturu“ (parametry) a nastaví rozměry. Současně stroj odesílá stavová data (OEE, počty kusů, prostoje) zpět do řídicího centra.
Robotika a plná automatizace
Dalším krokem je „bezobslužná“ svařovací buňka. Robotická ramena vkládají profily od pily do svařovacího stroje, vyjímají hotový rám, přemísťují jej do stroje na začišťování rohů a skládají jej na přepravní vozíky.
Energetická účinnost a udržitelnost
Vzhledem k rostoucím nákladům na energii se optimalizuje účinnost topných těles (např. kratší doby ohřevu, lepší izolace). Dalším trendem je procesně spolehlivé svařování profilů s recyklovaným jádrem. Tyto profily (nový materiál zvenčí, recyklované PVC uvnitř) vykazují odlišné chování při tavení a kladou vysoké nároky na regulaci teploty.
Zajištění kvality založené na AI
Budoucnost spočívá v samooptimalizujícím se stroji. Kamerové systémy (optická kontrola) mohou v reálném čase sledovat tvorbu svarového výronku nebo hotovou nulovou spáru. Umělá inteligence (AI) může odhalit odchylky (např. v důsledku vadné šarže materiálu) a během procesu dynamicky upravovat svařovací parametry, aby zaručila dokonalý výsledek.
Nové spojovací technologie
Přestože svařování zrcadlem dominuje, zkoumají se alternativní metody. Zejména laserové svařování plastů nabízí potenciál pro mimořádně jemné spoje, ale pro složité geometrie a materiál PVC (který špatně absorbuje laserové světlo) je stále mimořádně nákladné a technicky náročné.
Výběr správného stroje
Investice do svařovacího stroje pro plastové profily je strategickým rozhodnutím, které určuje konkurenceschopnost společnosti na desetiletí nebo déle.
Výběr závisí na třech hlavních faktorech:
Množství (produktivita): Kolik jednotek za směnu? To určuje počet hlav (1, 2 nebo 4).
Flexibilita: Vyrábí se mnoho speciálních tvarů (šikminy, oblouky), nebo převážně standardní obdélníky?
Estetika (pozice na trhu): Zpracovávají se barevné/fóliované profily? Pokud ano, technologie nulové spáry je nutností.
Výběr správného stroje a jeho integrace do stávajících procesů vyžaduje hluboké porozumění celému výrobnímu toku. Zkušený partner, jako je Evomatec, analyzuje nejen samotný stroj, ale i celkový pracovní postup. Díky našim hlubokým odborným znalostem z četných úspěšných instalací u zákazníků můžeme zaručit, že každé uvedení do provozu a každá kontrola budou provedeny v přísném souladu s normami kvality a bezpečnostními předpisy CE.
FAQ – Často kladené otázky
Jaký je rozdíl mezi jednohlavým a čtyřhlavým svařovacím strojem?
Jednohlavý svařovací stroj svařuje vždy pouze jeden roh. Obsluha musí rám čtyřikrát ručně polohovat. Je pomalý, ale flexibilní (ideální pro speciální úhly) a levný. Čtyřhlavý svařovací stroj svařuje všechny čtyři rohy rámu (např. okenního rámu) současně v jediné operaci. Je mimořádně rychlý, vysoce rozměrově přesný a představuje standard pro průmyslovou sériovou výrobu.
Co znamená „svařování zrcadlem“ (svařování horkým tělesem)?
Svařování zrcadlem je standardní metodou spojování termoplastických profilů. „Svařovací zrcadlo“ (ploché topné těleso potažené PTFE) se zahřeje na přesnou teplotu (např. 240–260 °C pro PVC). Oba konce profilů se přitlačí k tomuto zrcadlu, dokud se neplastifikují (neroztaví). Zrcadlo se pak rychle odstraní a oba roztavené konce se pod tlakem stlačí k sobě, dokud nevychladnou a nevytvoří nerozebíratelný homogenní spoj.
Proč je technologie nulové spáry důležitá pro barevné plastové profily?
Při tradičním svařování vzniká svarový výronek (nahromadění materiálu). Na barevných nebo fóliovaných profilech (např. s dekorem dřeva) se tento výronek musí odfrézovat, čímž se odstraní barva nebo fólie v rohu a obnaží se (často bílé) jádro profilu. Toto nevzhledné místo se pak musí pracně ručně retušovat retušovacími fixy. Technologie nulové spáry (např. V-Perfect) je moderní svařovací proces, který svarový výronek na pohledové straně kontrolovaně vytlačuje nebo tvaruje směrem dovnitř. Výsledkem je vizuálně bezešvý, čistý roh, který nevyžaduje žádné ruční dokončovací práce.
Požádejte o bezplatnou konzultaci