Bahasa Inggris
 Bahasa Jerman
 Bahasa Prancis
 Bahasa Spanyol
 Bahasa Portugis
 Bahasa Italia
 Bahasa Polandia
 Bahasa Turki
 Bahasa Rumania
 Bahasa Yunani
 Bahasa Bulgaria
 Bahasa Rusia
 Bahasa Arab
 Bahasa Hindi
 Bahasa Belanda
 Bahasa Ceko
 Bahasa Serbia
 Bahasa Swedia
 Bahasa Portugis Brasil
 Bahasa Indonesia
Mesin Las untuk Profil Plastik uPVC
Mesin Las untuk Profil Plastik: Teknologi, Aplikasi, dan Masa Depan Teknologi Penyambungan
mesin las untuk profil plastik merupakan pilar utama manufaktur industri modern. Di mana pun profil berongga atau pejal yang terbuat dari plastik termoplastik perlu disambung secara permanen, rapat, dan stabil, sistem yang sangat canggih ini digunakan. Meskipun aplikasi utamanya tidak diragukan lagi adalah produksi jendela dan pintu PVC, perannya jauh melampaui itu. Mesin-mesin ini merupakan inti teknologi yang mengubah batang-batang yang dipotong satu per satu menjadi produk akhir yang fungsional, monolitik, dan tahan lama.
Dalam era yang dibentuk oleh otomatisasi, presisi, dan kesempurnaan estetika, kinerja mesin las profil menentukan kualitas dan efisiensi biaya seluruh lini produksi. Mulai dari mesin satu kepala yang fleksibel untuk konstruksi khusus hingga lini pengelasan dan pembersihan empat kepala yang sepenuhnya otomatis dengan teknologi tanpa kampuh – ragamnya sangat luas.
Artikel teknis yang komprehensif ini menjelaskan setiap aspek mesin las untuk profil plastik. Kami mendalami fisika yang mendasari proses pengelasan, menganalisis berbagai jenis mesin, membahas perkembangan revolusioner dalam industri jendela, serta mempertimbangkan faktor ekonomi dan tren masa depan teknologi yang sangat diperlukan ini.
Apa sebenarnya mesin las untuk profil plastik itu?
Sebelum kami menganalisis detail yang kompleks, diperlukan definisi dan batasan yang jelas. Apa yang kami maksud ketika menggunakan istilah “mesin las profil”?
Definisi dasar dan fungsi
Mesin las untuk profil plastik adalah sistem industri yang dirancang khusus untuk menyambung ujung-ujung (sambungan serong atau sambungan tumpul) profil yang terbuat dari plastik termoplastik secara tak terpisahkan melalui panas dan tekanan.
Fungsi intinya adalah menghasilkan sambungan berikatan material. Berbeda dengan sambungan penguncian bentuk (misalnya sekrup) atau penguncian gaya (misalnya penjepitan), rantai molekul bagian-bagian yang akan disambung saling terjerat kembali (interdifusi) melalui pelelehan (plastifikasi) dan kemudian penekanan bersama. Setelah pendinginan, terbentuk sambungan homogen dan monolitik yang idealnya memiliki kekuatan yang sama – atau bahkan lebih tinggi – daripada material dasar itu sendiri.
Perbedaan: Mengapa pengelasan dan bukan perekatan atau penyekrupan?
Keputusan untuk memilih pengelasan profil plastik bukanlah keputusan sembarangan, melainkan kebutuhan teknis yang timbul dari geometri dan material.
Kekurangan penyambungan mekanis (sekrup/konektor sudut): Sebagian besar profil plastik (khususnya dalam konstruksi jendela) merupakan profil berongga. Sambungan mekanis dengan konektor sudut, sebagaimana lazim digunakan pada jendela aluminium, tidak akan menutup rongga secara kedap. Akibatnya: kekedapan terhadap air dan udara tidak memadai, jembatan termal yang signifikan (nilai insulasi buruk), dan sering kali kekuatan statis yang tidak memadai pada sambungan serong.
Kekurangan perekatan: Perekatan industri merupakan proses yang kompleks. Proses ini memerlukan permukaan yang sangat bersih, penakaran yang presisi, waktu pengerasan yang lama (yang sangat memperlambat waktu siklus), dan rentan terhadap kesalahan pemrosesan. Selain itu, ketahanan jangka panjang perekat terhadap radiasi UV dan pengaruh cuaca sering kali lebih rendah daripada kampuh las yang homogen.
Pengelasan menghilangkan semua kekurangan ini: prosesnya sangat cepat (waktu siklus hanya beberapa menit), sepenuhnya kedap, sangat stabil, dan dapat diotomatisasi serta dipantau dengan sempurna.
Plastik apa saja yang dapat dilas?
Teknologi ini terbatas pada termoplastik – plastik yang melunak ketika diberi panas dan memadat kembali ketika didinginkan. Termoset atau elastomer tidak dapat dilas dengan cara ini.
Kelompok material yang sejauh ini paling penting untuk mesin las profil adalah:
Polivinil klorida (PVC kaku, PVC-U): Material dominan dalam konstruksi jendela dan pintu serta banyak profil bangunan (misalnya saluran kabel, pelapis).
Polietilena (PE) dan polipropilena (PP): Juga digunakan untuk profil teknis, dalam konstruksi jaringan pipa dan rekayasa aparatus.
Termoplastik lainnya (PMMA, PC): Digunakan untuk profil teknis atau optik khusus.
Karena relevansinya di pasar, artikel ini terutama berfokus pada aplikasi yang paling berkembang: pengelasan profil PVC untuk industri jendela.
Teknologi inti: Pengelasan tumpul dengan alat pemanas (pengelasan cermin)
Ada berbagai metode pengelasan plastik (gas panas, ultrasonik, laser), tetapi untuk penyambungan profil, satu metode telah menjadi “standar emas” yang tak terbantahkan: pengelasan tumpul dengan alat pemanas, yang lazim disebut pengelasan cermin.
Mengapa pengelasan cermin ideal untuk profil
Profil, khususnya profil jendela, memiliki penampang yang kompleks dengan banyak sekat internal (rongga). Untuk memastikan sambungan yang stabil, semua sekat ini dan dinding luar harus dipanaskan dan dilelehkan secara bersamaan, merata, dan hingga kedalaman yang memadai.
Pengelasan cermin mencapai hal ini dengan membuat elemen pemanas datar yang suhunya dikendalikan secara presisi – “cermin” – bersentuhan langsung dengan ujung profil sebagai permukaan pemindah panas.
Proses pengelasan dalam tiga fase (secara terperinci)
Seluruh siklus mesin modern, yang sering kali hanya berlangsung beberapa menit, merupakan proses fisik yang diatur dengan sangat cermat.
Fase 1: Penjepitan dan pemosisian
Profil yang telah dipotong (misalnya dengan potongan serong 45 derajat) dimasukkan ke dalam mesin. Di sana, profil ditahan oleh perangkat penjepit pneumatik atau hidraulik. Unit penjepit ini tidak datar, tetapi dirancang sebagai rahang kontur (alat penjepit) – bentuknya merupakan negatif profil yang persis. Hal ini sangat penting untuk mencegah profil berongga ambruk atau berubah bentuk akibat tekanan pengelasan yang tinggi. Profil diposisikan dengan akurasi beberapa perseratus milimeter.
Fase 2: Pemanasan (plastifikasi)
Inilah inti prosesnya: elemen pemanas, yaitu “cermin las”, bergerak di antara dua ujung profil yang akan disambung. Cermin ini merupakan pelat logam pejal (sering kali terbuat dari aluminium cor), dipanaskan secara elektrik dan dikendalikan secara presisi hingga suhu target (untuk PVC kaku biasanya 240 °C hingga 260 °C).
Ujung profil kini ditekan pada cermin dengan tekanan pemanasan yang ditentukan. Cermin itu sendiri dilapisi lapisan antilengket (umumnya PTFE/Teflon) agar PVC cair tidak melekat. Selama waktu pemanasan (misalnya 20–40 detik), panas menembus material dan memplastifikasinya hingga kedalaman yang ditentukan (misalnya 2–3 mm).
Fase 3: Peralihan, penyambungan, dan pendinginan
Inilah fase yang paling kritis:
Peralihan: Profil ditarik sedikit menjauh dari cermin, dan cermin bergerak keluar dari zona penyambungan dengan sangat cepat (sering kali dalam waktu kurang dari 2 detik). Waktu peralihan ini harus sangat singkat. Jika lelehan mendingin pada permukaannya, terbentuk “kulit” (oksidasi), yang sangat menghambat difusi molekuler berikutnya dan menyebabkan “las dingin”.
Penyambungan: Segera setelah itu, kedua ujung profil yang telah terplastifikasi ditekan bersama dengan tekanan penyambungan yang tinggi. Tekanan ini menyingkirkan udara yang terperangkap dan memastikan pencampuran menyeluruh (interdifusi) rantai polimer.
Pendesakan (manik las): Tekanan penyambungan mendesak material cair berlebih keluar dari sambungan. Hal ini membentuk manik las yang khas (juga disebut tonjolan kampuh las).
Pendinginan: Profil ditahan dengan tekanan (atau tekanan penahanan yang dikurangi) di dalam rahang kontur selama waktu pendinginan yang ditentukan. Selama periode ini, lelehan mendingin hingga di bawah suhu transisi kaca dan memadat. Jika penjepitan dilepaskan terlalu dini, tegangan penyusutan dalam plastik akan menyebabkan sambungan langsung retak.
Manik las: indikator dan tantangan
Manik las merupakan pedang bermata dua. Di satu sisi, manik las merupakan indikator kualitas yang penting: manik yang seragam dan terbentuk sepenuhnya menunjukkan kepada operator bahwa suhu, waktu, dan tekanan sudah benar serta seluruh zona penyambungan telah meleleh sepenuhnya.
Di sisi lain, manik las merupakan tantangan:
Fungsional: Di bagian dalam rangka jendela (pada alur dudukan kaca atau alur perangkat keras), manik las mengganggu pemasangan kaca dan perlengkapan.
Estetika: Pada permukaan yang terlihat, manik las merupakan cacat visual.
Karena alasan ini, pengelasan hampir selalu diikuti dengan “pembersihan” sudut – proses yang sangat memengaruhi perkembangan mesin las.
Jenis mesin: Dari peralatan bengkel hingga lini industri
Pasar mesin las profil sangat tersegmentasi dan berorientasi pada produktivitas, fleksibilitas, serta tingkat otomatisasi yang dibutuhkan.
Mesin las satu kepala (1 kepala)
Ini merupakan versi dasar. Mesin ini memiliki satu unit pengelasan.
Cara kerja: Untuk mengelas satu rangka lengkap (4 sudut), operator harus memasukkan dan memosisikan profil empat kali berturut-turut serta memulai siklus pengelasan setiap kali.
Kelebihan: Biaya investasi terendah, kebutuhan ruang kecil, fleksibilitas maksimum. Mesin satu kepala modern sering kali dapat mengelas sudut yang diatur secara kontinu dari 30° hingga 180°, sehingga ideal untuk konstruksi khusus (jendela miring, lengkungan, atap pelana).
Kekurangan: Produktivitas sangat rendah, biaya tenaga kerja per unit tinggi. Akurasi dimensi dan presisi sudut rangka jadi sangat bergantung pada presisi potongan dan kecermatan operator.
Aplikasi: Bengkel kecil, bengkel perbaikan, departemen konstruksi khusus di perusahaan besar.
Mesin las dua kepala (2 kepala)
Pilihan tengah yang fleksibel, sering kali dalam dua varian:
Pengelasan V (pengelasan sudut): Dua unit yang disusun pada sudut 90 derajat untuk mengelas satu sudut.
Pengelasan paralel (pengelasan tiang pembagi): Dua unit yang bekerja secara paralel, ideal untuk mengelas tiang pembagi antara atau sambungan T.
Kelebihan: Jauh lebih cepat daripada mesin satu kepala, lebih fleksibel daripada mesin empat kepala.
Kekurangan: Setidaknya dua langkah kerja masih diperlukan untuk rangka tertutup (misalnya mengelas dua bagian berbentuk U lalu menutupnya).
Aplikasi: Perusahaan menengah (SMEs) yang memerlukan produktivitas lebih tinggi tetapi enggan melakukan investasi atau menggunakan mesin empat kepala.
Mesin las empat kepala (4 kepala)
Standar industri yang tak terbantahkan untuk produksi seri jendela dan pintu.
Cara kerja: Empat unit pengelasan disusun dalam bentuk persegi. Operator memasukkan keempat profil rangka yang telah dipotong secara bersamaan. Mesin menjepit, memosisikan, dan mengelas keempat sudut secara bersamaan dalam satu siklus kerja.
Kelebihan: Produktivitas sangat tinggi (waktu siklus sering kali di bawah 3 menit per rangka lengkap). Presisi, akurasi dimensi, dan presisi sudut yang tak tertandingi karena rangka dijepit dan disambung sebagai satu kesatuan.
Kekurangan: Biaya investasi tinggi, kebutuhan ruang besar, fleksibilitas lebih rendah untuk sudut khusus (meskipun mesin modern sering kali juga dapat menanganinya secara variabel).
Aplikasi: Produsen jendela industri dengan volume produksi menengah hingga tinggi.
Mesin enam dan delapan kepala (6 kepala / 8 kepala)
Kelas berkinerja tinggi untuk produksi massal.
Cara kerja: Mesin enam kepala, misalnya, dapat menghasilkan rangka beserta tiang pembagi tetap yang dilas dalam satu siklus. Mesin delapan kepala dapat mengelas dua rangka daun jendela yang lebih kecil secara bersamaan atau rangka pintu yang lebih kompleks.
Kelebihan: Hasil produksi tertinggi yang mungkin dicapai per satuan waktu.
Kekurangan: Investasi sangat tinggi, fleksibilitas sangat rendah, hanya menguntungkan untuk jumlah yang sangat besar dari jenis yang identik.
Aplikasi: Industri berskala besar, produsen untuk proyek.
Sistem pengelasan horizontal vs. vertikal
Selain jumlah kepala, pembedaan juga dilakukan berdasarkan orientasi:
Horizontal (standar): Profil diletakkan mendatar. Ini merupakan desain yang paling umum karena pemuatannya ergonomis dan mudah diintegrasikan ke dalam lini produksi datar.
Vertikal: Profil berdiri tegak. Desain ini sering kali lebih hemat ruang dan dapat diintegrasikan dengan sempurna ke dalam konsep logistik otomatis dengan penyimpanan penyangga dan troli angkut.
Aplikasi utama: Spesialisasi dalam industri jendela PVC
Meskipun istilah payungnya adalah “profil plastik”, 90% pengembangan mesin-mesin ini didorong oleh industri jendela dan pintu. Di sini, mesin las merupakan titik hambatan dan penggerak kualitas seluruh produksi.
Tantangan: Profil berwarna dan berlaminasi
Kisah sukses jendela plastik membawa tantangan baru: estetika. Meskipun kampuh las pada profil putih hampir tidak terlihat setelah pembersihan, hal ini berubah dengan hadirnya profil berwarna (diwarnai seluruh bagiannya) dan terutama profil berlaminasi (dekor kayu, antrasit).
Masalahnya: Manik las tradisional (misalnya setinggi 2 mm) dibuang melalui proses frais pada langkah berikutnya oleh mesin pembersih sudut. Pisau frais ini tidak hanya membuang manik, tetapi juga laminasi atau lapisan warna di bawahnya. Hasilnya adalah “alur pemesinan” yang tidak sedap dipandang dan terbuka (sering kali putih) pada sambungan serong, yang merusak tampilan berkualitas tinggi.
Selama beberapa dekade, solusinya adalah proses manual yang mahal dan rentan kesalahan: mewarnai ulang sudut menggunakan pena retus khusus.
Revolusi: Teknologi tanpa celah sambungan (V-Perfect / pengelasan tanpa kampuh)
Jawaban industri pembuatan mesin terhadap masalah kualitas yang sangat besar ini adalah pengembangan teknologi “tanpa celah sambungan”, yang dikenal dengan berbagai nama merek.
Tujuan teknologi ini adalah sejak awal tidak membiarkan manik las terbentuk secara tak terkendali pada permukaan luar yang terlihat, melainkan membentuk atau mendesaknya secara terarah.
Cara kerja pengelasan tanpa kampuh
Ada berbagai pendekatan teknis, yang sering kali digunakan secara kombinasi:
Pembatasan mekanis (misalnya 0.2 mm): Bentuk paling sederhana. Bilah atau pembatas yang dipasang pada cermin las atau dalam rahang penjepit membatasi lelehan hingga minimum (misalnya 0.2 mm) selama penyambungan. Hasilnya adalah kampuh kecil yang nyaris tidak terlihat.
Pembentukan/pendesakan: Mesin yang sangat canggih menggunakan alat bergerak (penggeser, bilah) yang secara aktif mendesak material terplastifikasi selama proses penyambungan ke arah dalam (ke dalam rongga) atau ke area yang ditentukan dan tidak terlihat (misalnya alur gasket).
Pembentukan termal (V-Perfect): Dalam pendekatan ini, sambungan serong (potongan V) dipertemukan dengan sempurna. Alat berbentuk khusus, yang sering kali dipanaskan, “menyetrika” sudut selama fase pendinginan. Laminasi pada tepi sedikit dibentuk ulang dan bertemu dengan sempurna.
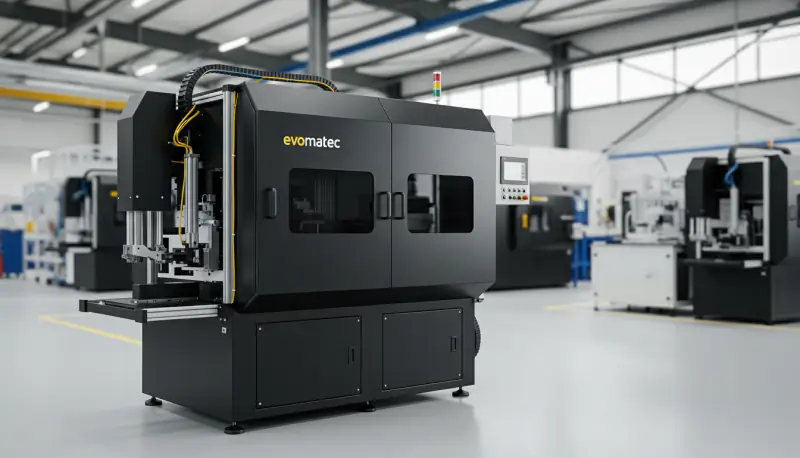
Hasilnya adalah sudut yang secara visual tanpa cela dan tampak seolah-olah dibuat dari satu bagian utuh, mirip sambungan serong sempurna pada jendela kayu. Bagi produsen jendela berwarna, teknologi ini kini merupakan keunggulan kompetitif yang penting karena seluruh langkah retus manual dihilangkan. Perusahaan seperti Evomatec berspesialisasi dalam mengintegrasikan solusi tanpa celah sambungan yang sangat canggih tersebut ke dalam proses produksi dengan keandalan proses yang tinggi.
Konteks sistem: Lini pengelasan dan pembersihan
Dalam manufaktur industri, mesin las untuk profil plastik tidak pernah beroperasi sendiri. Mesin ini hampir selalu menjadi pengatur ritme “lini pengelasan dan pembersihan” yang terintegrasi.
Mengapa mesin las jarang berdiri sendiri
Seperti disebutkan, manik las harus dibuang. Bahkan pada mesin tanpa celah sambungan yang menghilangkan manik luar, manik dalam (pada alur dudukan kaca dan alur perangkat keras) tetap ada dan harus dibuang agar kaca dan perlengkapan dapat dipasang kemudian.
Fungsi mesin pembersih sudut
Tepat setelah mesin las (sering kali dipisahkan oleh meja pendingin atau sistem pemutar dan pemindah otomatis), terdapat mesin pembersih sudut (atau pembersih sudut CNC). Rangka dipindahkan dan dijepit secara otomatis. Mesin kemudian menggunakan berbagai alat (pisau, pisau frais, mata bor) untuk menyusuri sudut yang baru dilas dan membersihkan semua kontur yang relevan dalam hitungan detik.
Integrasi dan waktu siklus
Efisiensi seluruh lini bergantung pada seberapa baik mesin las dan pembersih sudut diselaraskan. Waktu siklus mesin las (misalnya 2–3 menit per rangka) menentukan ritme seluruh lini. Pembersih sudut harus mampu membersihkan keempat sudut dalam waktu yang sama sebelum rangka berikutnya datang dari mesin las.
Selain jendela: Area aplikasi tambahan untuk mesin las profil
Meskipun industri jendela merupakan penggerak teknologi, penggunaan mesin las profil jauh lebih luas. Istilah generik “profil plastik” mencakup banyak industri.
Konstruksi jaringan pipa dan rekayasa aparatus (PE/PP)
Dalam konstruksi instalasi dan tangki serta konstruksi jaringan pipa berskala besar (misalnya untuk gas, air, bahan kimia), profil pejal dan pelat yang terbuat dari PE (polietilena) atau PP (polipropilena) dilas. Pengelasan cermin (pengelasan tumpul dengan alat pemanas) juga digunakan di sini, sering kali dengan mesin bergerak atau yang disesuaikan secara khusus untuk diameter dan ketebalan dinding yang besar.
Furnitur, penataan pameran dagang, dan penataan toko
Produsen furnitur teknis, sistem pajangan, atau elemen penataan toko sering kali menggunakan profil plastik khusus (misalnya untuk sistem laci, pelapis, atau struktur rangka) yang dilas alih-alih disekrup untuk mencapai tampilan rapi dan stabilitas tinggi.
Pelapis teknis dan profil konstruksi
Dalam sektor konstruksi, digunakan berbagai profil (misalnya saluran kabel, saluran udara, substruktur fasad) yang terbuat dari PVC atau termoplastik lainnya. Di mana pun diperlukan sambungan sudut atau tumpul yang kedap dan stabil, digunakan mesin las profil yang disesuaikan.
Otomotif dan konstruksi kendaraan
Bahkan dalam konstruksi kendaraan (meskipun lebih jarang), profil berongga digunakan untuk struktur ringan, dudukan perapat, atau pelapis interior, yang disambung menggunakan proses pengelasan yang disesuaikan (sering kali juga pengelasan getaran atau ultrasonik). Pengelasan dengan alat pemanas merupakan salah satu dari beberapa pilihan di sini.
Faktor keberhasilan kritis: Parameter, pemeliharaan, dan penjaminan kualitas
Mesin las untuk profil plastik merupakan sistem presisi. Mesin ini hanya akan memberikan hasil berkualitas tinggi secara konsisten jika dipelihara dan dikalibrasi secara optimal.
“Buku resep”: Pentingnya parameter pengelasan
“Trinitas suci” pengelasan adalah suhu, waktu, dan tekanan. Parameter ini bukan nilai universal; parameter tersebut harus ditentukan secara presisi untuk setiap sistem profil individual dan disimpan sebagai “resep” dalam sistem kontrol mesin (PLC).
Faktor yang memengaruhi resep:
Material: Formulasi PVC berbeda-beda (penstabil, kandungan kapur).
Geometri: Profil dengan 7 rongga dan dinding tebal memerlukan waktu pemanasan lebih lama daripada profil dengan 3 rongga.
Warna: Profil gelap (misalnya antrasit) menyerap dan menahan panas secara berbeda dibandingkan profil putih.
Lingkungan: Bahkan suhu lingkungan dalam ruang produksi (musim panas vs. musim dingin) mungkin memerlukan penyesuaian parameter.
Sumber kesalahan umum dan pemecahan masalah
Pengaturan parameter yang salah atau pemeliharaan yang tidak memadai pasti menghasilkan produk afkir:
“Las dingin” (kekuatan tidak memadai): Sambungan patah pada beban rendah. Permukaan patahan tampak getas atau “kristalin”, bukan ulet.
Penyebab: Suhu terlalu rendah, waktu pemanasan terlalu singkat, atau (sangat sering) waktu peralihan terlalu lama (lelehan telah mendingin di udara).
“Las terbakar” (cacat visual): PVC pada las berubah warna (kuning/cokelat) dan menjadi getas.
Penyebab: Suhu terlalu tinggi atau waktu pemanasan terlalu lama. Material terurai secara termal.
“Kesalahan sudut/distorsi” (kesalahan dimensi): Sudut rangka jadi tidak tepat 90 derajat atau dimensinya tidak benar.
Penyebab: Penyetelan mekanis mesin tidak tepat, profil dijepit secara tidak benar (misalnya akibat rahang kontur yang kotor), waktu pendinginan terlalu singkat (rangka melengkung saat dikeluarkan).
Pemeliharaan: Kunci umur pakai panjang dan presisi
Sumber kesalahan yang paling sering adalah keausan dan kontaminasi.
PTFE (Teflon): Lapisan antilengket (biasanya berupa film) pada cermin las merupakan komponen aus terpenting. Lapisan ini harus diperiksa dan dibersihkan setiap hari. PVC terbakar yang melekat menyebabkan perpindahan panas yang buruk dan cacat visual. Film harus diganti secara berkala.
Rahang penjepit (rahang kontur): Debu dan serpihan PVC menumpuk di dalam kontur. Profil tidak lagi duduk secara presisi, sehingga menyebabkan ketidakakuratan dimensi.
Pemandu dan sistem pneumatik/hidraulik: Semua bagian bergerak harus bekerja dengan lancar dan presisi. Tekanan pneumatik harus tetap konstan agar tekanan pemanasan dan penyambungan tetap tepat.
Kesesuaian CE dan keselamatan operasional: Pilar yang sangat diperlukan
Mesin las industri memiliki risiko yang signifikan: suhu di atas 250 °C, gaya tinggi (sering kali beberapa ton gaya penyambungan), serta rakitan berat yang bergerak cepat. Oleh karena itu, kepatuhan terhadap Direktif Mesin Eropa (kesesuaian CE) tidak dapat ditawar.
Hal ini mencakup penutup keselamatan, tirai cahaya, kontrol dua tangan (selama pemuatan), dan sistem penghentian darurat redundan. Khususnya selama penerimaan atau modernisasi sistem industri tersebut, diperlukan tingkat keahlian tertinggi. Berkat pengalaman luas kami dari beragam proyek pelanggan, kami dapat memastikan bahwa setiap pemeriksaan dilakukan dengan kecermatan maksimum terkait kualitas produksi dan keselamatan instalasi yang sesuai CE.
Pertimbangan ekonomi (ROI): Kapan masing-masing mesin memberikan pengembalian investasi?
Pembelian mesin las untuk profil plastik merupakan salah satu investasi individual terbesar bagi perusahaan manufaktur.
Ikhtisar biaya investasi
Rentang harganya sangat luas dan bergantung pada jumlah kepala, tingkat otomatisasi, dan teknologi (dengan/tanpa teknologi tanpa celah sambungan):
Mesin satu kepala bekas: Mulai dari beberapa ribu euro.
Mesin satu kepala baru berkualitas tinggi (dengan sudut yang dapat disetel): Sekitar 15,000 – 30,000 euro.
Mesin dua kepala baru: Sekitar 35,000 – 70,000 euro.
Mesin las empat kepala baru (standar, tradisional): Sekitar 90,000 – 160,000 euro.
Lini pengelasan dan pembersihan terintegrasi (4 kepala, tanpa celah sambungan, otomatisasi): 250,000 – 500,000 euro atau lebih.
Biaya operasional: Energi, personel, dan komponen aus
Investasi (CAPEX) hanyalah satu sisi persamaan. Biaya operasional (OPEX) sangat menentukan:
Energi: Pemanasan cermin las berukuran masif merupakan konsumen energi terbesar. Mesin modern memiliki siklus pemanasan dan insulasi yang dioptimalkan, tetapi kebutuhannya tetap signifikan.
Personel: Di sinilah potensi penghematan terbesar berada. Lini empat kepala (idealnya) hanya memerlukan satu operator untuk pemuatan dan pemantauan, sedangkan pencapaian hasil produksi yang sama pada mesin satu kepala akan menyita tenaga beberapa operator.
Komponen aus: Penggantian berkala film PTFE, pisau, dan pisau frais pada mesin pembersih sudut.
Perhitungan pengembalian investasi (ROI): Contoh praktis
Sebuah perusahaan ingin memproduksi 50 unit jendela (rangka) per hari (giliran kerja 8 jam).
Skenario 1: Mesin satu kepala
Satu siklus per sudut: sekitar 3–4 menit (termasuk penanganan).
Per rangka (4 sudut): sekitar 12–16 menit.
Untuk 50 rangka: 600–800 menit.
Hasil: Tidak mungkin diselesaikan dalam satu giliran kerja 8 jam (480 menit) dengan satu mesin. Setidaknya diperlukan dua mesin dan dua operator.
Skenario 2: Mesin empat kepala
Satu siklus per rangka (4 sudut secara bersamaan): sekitar 3 menit (termasuk penanganan).
Untuk 50 rangka: 150 menit.
Hasil: Mesin hanya digunakan selama sekitar 3 jam. Satu operator dapat dengan mudah memproduksi 50 unit tersebut dan masih memiliki waktu untuk tugas lain (misalnya logistik, pengendalian kualitas).
Dalam kasus ini, investasi pada mesin empat kepala kembali dengan sangat cepat, semata-mata melalui penghematan setidaknya satu posisi kerja penuh waktu dan pilihan untuk melipatgandakan produksi menjadi tiga kali lipat kapan saja.
Pembelian baru vs. mesin bekas: Hal yang perlu diperhatikan
Pasar mesin bekas merupakan pilihan yang layak bagi perusahaan dengan anggaran lebih kecil. Namun, pilihan ini mengandung risiko:
Keausan mekanis: Pemandu dan spindel mungkin telah aus, sehingga menyebabkan ketidakakuratan dimensi.
Kontrol usang: Suku cadang untuk generasi PLC yang lebih lama sering kali tidak lagi tersedia.
Teknologi: Mesin bekas jarang menawarkan teknologi tanpa celah sambungan.
Keselamatan: Mesin lama sering kali tidak lagi memenuhi standar keselamatan CE saat ini.
Saat membeli mesin bekas, pemeriksaan profesional sangat penting. Pengalaman proyek kami selama bertahun-tahun memungkinkan kami memastikan bahwa setiap penilaian sistem mencakup keselamatan CE dan kualitas yang diperlukan dengan tingkat ketelitian tertinggi.
Masa depan teknologi pengelasan profil: Industri 4.0 dan material baru
Pengembangan mesin las untuk profil plastik masih jauh dari selesai. Tren “pabrik pintar” membentuk generasi berikutnya dari sistem-sistem ini.
Konektivitas jaringan dan “pabrik pintar”
Mesin las bukan lagi unit yang terisolasi. Mesin ini sepenuhnya terintegrasi ke dalam perencanaan produksi digital (ERP/PPS). Pemindai kode batang pada bagian pemasukan membaca label profil, lalu mesin secara otomatis memuat “resep” (parameter) yang benar dan mengatur dimensi. Pada saat yang sama, mesin mengirimkan data status (OEE, jumlah, waktu henti) kembali ke pusat kontrol.
Robotika dan otomatisasi penuh
Langkah berikutnya adalah sel pengelasan “tanpa operator”. Lengan robot memuat profil dari gergaji ke dalam mesin las, mengeluarkan rangka jadi, memindahkannya ke mesin pembersih sudut, dan menumpuknya pada troli angkut.
Efisiensi energi dan keberlanjutan
Dengan meningkatnya biaya energi, efisiensi elemen pemanas sedang dioptimalkan (misalnya waktu pemanasan lebih cepat, insulasi lebih baik). Tren lainnya adalah pengelasan profil dengan inti daur ulang yang andal secara proses. Profil ini (material baru di bagian luar, PVC daur ulang di bagian dalam) menunjukkan perilaku pelelehan yang berbeda dan menuntut pengendalian suhu yang tinggi.
Penjaminan kualitas berbasis AI
Masa depan terletak pada mesin yang mengoptimalkan dirinya sendiri. Sistem kamera (pemeriksaan optik) dapat memantau pembentukan manik las atau sambungan tanpa celah yang sudah jadi secara waktu nyata. Kecerdasan buatan (AI) dapat mendeteksi penyimpangan (misalnya akibat batch material yang cacat) dan menyesuaikan ulang parameter pengelasan secara dinamis selama proses untuk menjamin hasil yang sempurna.
Teknologi penyambungan baru
Meskipun pengelasan cermin mendominasi, metode alternatif sedang diteliti. Secara khusus, pengelasan laser pada plastik menawarkan potensi sambungan yang sangat halus, tetapi untuk geometri kompleks dan material PVC (yang kurang menyerap cahaya laser), metode ini masih sangat mahal dan menantang secara teknis.
Memilih mesin yang tepat
Investasi pada mesin las untuk profil plastik merupakan keputusan strategis yang menentukan daya saing perusahaan selama satu dekade atau lebih.
Pemilihan bergantung pada tiga faktor utama:
Jumlah (produktivitas): Berapa unit per giliran kerja? Hal ini menentukan jumlah kepala (1, 2, atau 4).
Fleksibilitas: Apakah banyak bentuk khusus (kemiringan, lengkungan) diproduksi, atau terutama persegi panjang standar?
Estetika (pemosisian pasar): Apakah profil berwarna/berlaminasi diproses? Jika demikian, teknologi tanpa celah sambungan merupakan keharusan.
Memilih mesin yang tepat dan mengintegrasikannya ke dalam proses yang ada memerlukan pemahaman mendalam tentang seluruh aliran produksi. Mitra berpengalaman seperti Evomatec tidak hanya menganalisis mesin itu sendiri, tetapi juga keseluruhan alur kerja. Berkat keahlian mendalam kami dari banyak instalasi pelanggan yang berhasil, kami dapat menjamin bahwa setiap pengoperasian awal dan pemeriksaan dilakukan dengan kepatuhan ketat terhadap standar kualitas dan peraturan keselamatan CE.
FAQ – Pertanyaan yang Sering Diajukan
Apa perbedaan antara mesin las satu kepala dan empat kepala?
Mesin las satu kepala hanya mengelas satu sudut pada satu waktu. Operator harus memosisikan rangka secara manual empat kali. Mesin ini lambat tetapi fleksibel (ideal untuk sudut khusus) dan murah. Mesin las empat kepala mengelas keempat sudut rangka (misalnya rangka jendela) secara bersamaan dalam satu operasi. Mesin ini sangat cepat, sangat akurat dalam dimensi, dan merupakan standar untuk produksi seri industri.
Apa arti “pengelasan cermin” (pengelasan dengan alat pemanas)?
Pengelasan cermin merupakan metode standar untuk menyambung profil termoplastik. “Cermin las” (elemen pemanas datar berlapis PTFE) dipanaskan hingga suhu yang tepat (misalnya 240–260 °C untuk PVC). Kedua ujung profil ditekan pada cermin ini hingga terplastifikasi (meleleh). Cermin kemudian segera disingkirkan, dan kedua ujung cair ditekan bersama dengan tekanan hingga mendingin dan membentuk sambungan homogen yang tak terpisahkan.
Mengapa teknologi tanpa celah sambungan penting untuk profil plastik berwarna?
Pada pengelasan tradisional, terbentuk manik las (penumpukan material berlebih). Pada profil berwarna atau berlaminasi (misalnya tampilan kayu), manik ini harus dibuang melalui proses frais, yang menghilangkan warna atau laminasi pada sudut dan menyingkap inti profil (yang sering kali putih). Area yang tidak sedap dipandang ini kemudian harus diretus secara manual dengan susah payah menggunakan pena retus. Teknologi tanpa celah sambungan (misalnya V-Perfect) merupakan proses pengelasan modern yang mendesak atau membentuk manik las pada sisi yang terlihat secara terkendali ke arah dalam. Hasilnya adalah sudut yang rapi dan secara visual tanpa kampuh, yang tidak memerlukan pengerjaan ulang manual apa pun.
Minta konsultasi gratis