Bahasa Inggris
 Bahasa Jerman
 Bahasa Prancis
 Bahasa Spanyol
 Bahasa Portugis
 Bahasa Italia
 Bahasa Polandia
 Bahasa Turki
 Bahasa Rumania
 Bahasa Yunani
 Bahasa Bulgaria
 Bahasa Rusia
 Bahasa Arab
 Bahasa Hindi
 Bahasa Belanda
 Bahasa Ceko
 Bahasa Serbia
 Bahasa Swedia
 Bahasa Portugis Brasil
 Bahasa Indonesia
Mesin Las untuk Kusen Jendela
Mesin Las untuk Kusen Jendela: Jantung Produksi Jendela Modern
Mesin las untuk kusen jendela merupakan komponen utama dalam manufaktur jendela modern. Tanpa sistem industri yang sangat terspesialisasi ini, produksi kusen kedap udara masa kini secara efisien, stabil, dan tahan cuaca tidak dapat dibayangkan. Mesin ini merupakan inti teknologi yang melebur komponen yang dipotong secara presisi menjadi kusen monolitik dengan dimensi yang stabil. Dalam sektor yang digerakkan oleh presisi, kecepatan, dan estetika tanpa cela, kinerja teknologi pengelasan secara langsung menunjukkan kualitas produk akhir dan daya saing produsen.
Artikel ini menyajikan tinjauan mendalam dan menyeluruh tentang mesin-mesin yang menarik ini. Kami menganalisis fisika proses pengelasan, membandingkan jenis mesin, menelusuri evolusi dari pengerjaan sudut secara manual hingga solusi tanpa kampuh yang sepenuhnya otomatis, serta membahas aspek ekonomi dan tren masa depan teknologi yang sangat diperlukan ini.
Apa itu mesin las untuk kusen jendela?
Untuk memahami kompleksitas dan pentingnya sistem ini, definisi dan pembedaan yang jelas sangat diperlukan. “Kusen jendela” mencakup berbagai material, tetapi pengelasan bersifat spesifik terhadap material.
Definisi dan fungsi dasar
Mesin las untuk kusen jendela dirancang untuk menyambungkan secara permanen ujung profil yang dipotong serong (biasanya 45 derajat) melalui proses termal.
Fungsi intinya adalah menciptakan ikatan material. Berbeda dengan sambungan berbasis penguncian bentuk (misalnya sekrup) atau penguncian gaya (misalnya penjepitan), ujung profil diplastisasi (dilelehkan) oleh panas lalu ditekan bersama pada tekanan tinggi. Interdifusi rantai polimer dalam lelehan membentuk sambungan homogen yang tidak dapat dipisahkan setelah pendinginan—idealnya dengan kekuatan yang sama atau lebih besar daripada material dasar.
Mengapa menggunakan pengelasan, bukan pengeleman atau penyekrupan?
Pemilihan metode penyambungan pada dasarnya bergantung pada material kusen:
Kusen kayu: secara tradisional disambung secara mekanis (misalnya sambungan purus dan lubang, pasak) dan dilem.
Kusen aluminium: tidak dilas; kusen ini menggunakan penghubung sudut mekanis yang dimasukkan ke dalam rongga, kemudian direkatkan, dipasangi pin, atau dikrimp.
Kusen plastik (PVC): karena sifat termoplastiknya, hanya pengelasan yang menghasilkan sambungan efisien, stabil, dan kedap udara.
Dengan demikian, dalam konteks industri, “mesin las untuk kusen jendela” hampir selalu merujuk pada mesin las jendela PVC.
Fokus pada plastik (PVC) sebagai material dominan
Sejak 1970s, perkembangan jendela PVC tidak dapat dipisahkan dari kemajuan pengelasan. Profil PVC multiruang memberikan kinerja termal dan ketahanan cuaca yang sangat baik. Sambungan mekanis (seperti pada aluminium) tidak akan menyegel ruang-ruang ini secara hermetis, sehingga menyebabkan kebocoran udara/air dan jembatan termal. Pengelasan adalah satu-satunya metode yang menghasilkan sudut yang tersegel sepenuhnya, berkekuatan tinggi, dan dapat dibuat secara otomatis dalam hitungan detik.
Evolusi historis: dari kerajinan menuju Industri 4.0
Mesin las empat kepala tanpa kampuh yang dikendalikan secara digital merupakan hasil pengembangan selama 60+ tahun yang mentransformasi fabrikasi jendela.
1960s: eksperimen manual
Jendela PVC awal mengalami masalah pada sudutnya. Percobaan mencakup pengelasan dengan pelarut (pengembangan) dan pemanas sederhana. “Mesin las” pertama berupa jig manual sederhana dengan pelat panas (“cermin”) yang ditempatkan di antara profil, lalu ditekan dengan tangan atau tuas—lambat, tidak konsisten, dan lemah.
1970s/80s: revolusi melalui PLC dan pneumatik
Krisis energi mendorong permintaan jendela berinsulasi. Otomatisasi menjadi sangat penting. Penjepitan/pengumpanan pneumatik menggantikan tenaga manual. Yang lebih penting, pengendali logika terprogram (PLC) memungkinkan pengendalian yang presisi dan berulang terhadap suhu, waktu, dan tekanan—lahirnya jaminan mutu industri dalam pengelasan jendela.
Tonggak pencapaian: mesin multikepala
Efisiensi melonjak dari mesin satu kepala ke dua kepala, lalu ke mesin empat kepala. Mesin las empat kepala dapat mengelas keempat sudut secara bersamaan, memangkas waktu siklus (≈15–20 min menjadi <3 min per kusen) dan meningkatkan akurasi dimensi.
2000s: digitalisasi dan jaringan
Kontrol PC/CNC menggantikan sistem yang hanya menggunakan PLC. Mesin menjadi terhubung, menerima data pesanan dari ERP dan mengatur parameter secara otomatis.
2010s–sekarang: era tanpa kampuh
Menanggapi lonjakan penggunaan profil berwarna/berlapis foil, teknologi tanpa kampuh menghilangkan masalah estetika utama (dijelaskan di bawah).
Teknologi inti: cara kerja pengelasan kusen
Mesin las kusen modern hampir secara eksklusif menggunakan pengelasan tumpul dengan pelat panas (“pengelasan cermin”)—satu-satunya proses yang memanaskan penampang PVC multiruang yang besar dan kompleks secara andal dan merata.
Dasar fisika: plastisasi dan difusi
Plastisasi: PVC dipanaskan melampaui Tg (~80 °C) hingga suhu pemrosesan ~240–260 °C sehingga menjadi lelehan kental.
Difusi: Dua permukaan cair yang ditekan bersama memungkinkan rantai polimer mengalami interdifusi.
Pendinginan: Lelehan memadat, membentuk sambungan homogen dengan ikatan material.
Siklus pengelasan langkah demi langkah
Tahap 1: pemuatan profil dan penjepitan presisi
Profil yang dipotong serong dimuat dan dijepit oleh rahang kontur (perkakas yang sesuai dengan profil). Hal ini mencegah ruang berongga runtuh akibat tekanan penyambungan tinggi dan memastikan posisi yang tepat.
Tahap 2: pemanasan (plastisasi) – cermin pengelasan
Pelat panas berlapis PTFE (cermin) bergerak di antara ujung profil dan diatur secara presisi (misalnya 250 °C melalui PID). Profil menekan pelat tersebut dengan tekanan pemanasan yang ditentukan selama waktu pemanasan yang ditetapkan (≈20–40 s), melelehkan penampang hingga kedalaman ~2–3 mm.
Tahap 3: waktu peralihan yang kritis
Profil ditarik sedikit; cermin keluar secepat mungkin (sering kali <2–3 s). Setiap “kulit” permukaan yang terbentuk akibat pendinginan/oksidasi akan menghalangi difusi rantai, sehingga menyebabkan las dingin (sambungan lemah).
Tahap 4: penyambungan dan pendinginan (pembentukan kampuh)
Profil ditekan bersama pada tekanan penyambungan tinggi, mengeluarkan udara dan mencampurkan lelehan. Material berlebih terdorong keluar sebagai manik las. Rakitan ditahan di bawah tekanan selama waktu pendinginan (misalnya 30–60 s) hingga memadat. Pelepasan terlalu dini berisiko menyebabkan robekan atau distorsi.
“Trinitas suci” parameter pengelasan
Suhu: Suhu yang terlalu tinggi membakar PVC (pelepasan HCl, kerapuhan, perubahan warna); suhu yang terlalu rendah menyebabkan peleburan yang tidak memadai (las dingin).
Waktu: Pemanasan harus cukup lama untuk mencapai kedalaman tanpa degradasi; peralihan harus minimal; pendinginan di bawah tekanan harus memadai.
Tekanan: Tekanan pemanasan rendah untuk kontak; tekanan penyambungan tinggi untuk interdifusi (terlalu tinggi = kampuh kekurangan material; terlalu rendah = peleburan tidak sempurna).
Resep profil berbeda berdasarkan geometri, ketebalan dinding, warna (penyerapan panas), dan seri. Mesin modern menyimpan ratusan resep tervalidasi, yang dimuat dengan menekan tombol atau melalui kode batang.
Jenis mesin untuk kusen jendela
Mesin las satu kepala
Kelebihan: biaya terendah, kebutuhan ruang minimal, fleksibilitas maksimum (rentang sudut lebar).
Kekurangan: kapasitas produksi rendah; akurasi bergantung pada pemotongan dan ketelitian operator.
Penggunaan: bengkel kecil, perbaikan, bentuk khusus.
Mesin las dua kepala
Kelebihan: lebih cepat daripada mesin satu kepala; fleksibel dan lebih terjangkau daripada mesin empat kepala.
Kekurangan: masih memerlukan beberapa langkah untuk menutup sebuah kusen.
Penggunaan: UKM yang membutuhkan produktivitas lebih tinggi tanpa kapasitas penuh mesin empat kepala.
Mesin las empat kepala (standar industri)
Kelebihan: mengelas keempat sudut sekaligus; <2–3 min per kusen; presisi terbaik.
Kekurangan: investasi dan kebutuhan ruang lebih tinggi, kurang fleksibel untuk sudut ekstrem.
Penggunaan: produsen industri dengan volume menengah hingga tinggi.
Mesin enam/delapan kepala
Kelebihan: hasil produksi maksimum; dapat mencakup palang horizontal tetap atau mengelas dua bingkai daun jendela sekaligus.
Kekurangan: biaya sangat tinggi; fleksibilitas rendah; layak hanya pada volume yang sangat besar.
Penggunaan: produsen industri besar dan fabrikator proyek besar.
Sistem horizontal versus vertikal
Horizontal: merupakan standar umum; pemuatan mudah; sesuai untuk lini produksi datar.
Vertikal: hemat ruang; terintegrasi dengan baik dengan logistik otomatis dan penyangga produksi.
Revolusi estetika: teknologi tanpa kampuh (V-Perfect)
Masalah “alur dempul” pada profil berwarna/berlapis foil
Pengelasan tradisional menghasilkan manik las eksternal. Pembersihan sudut kemudian mengikis dengan frais tidak hanya manik tersebut, tetapi juga foil/warna, sehingga memperlihatkan inti putih/cokelat—alur terlihat yang merusak estetika. Penggunaan pena retus manual membutuhkan banyak tenaga, tidak konsisten, dan sensitif terhadap cuaca.
Cara kerja teknologi tanpa kampuh
Pembatasan mekanis (≈0.2 mm): pisau/pembatas membatasi aliran lelehan sehingga manik eksternal sangat kecil dan tidak memerlukan pengefraisan lebar.
Pembentukan/pemindahan: perkakas bergerak mendorong lelehan ke dalam (ke ruang-ruang) atau ke fitur yang tidak terlihat (misalnya alur gasket).
Pembentukan termal: perkakas berbentuk khusus (sering kali dipanaskan) “menyetrika” sambungan serong saat mendingin, menyatukan foil dengan sempurna.
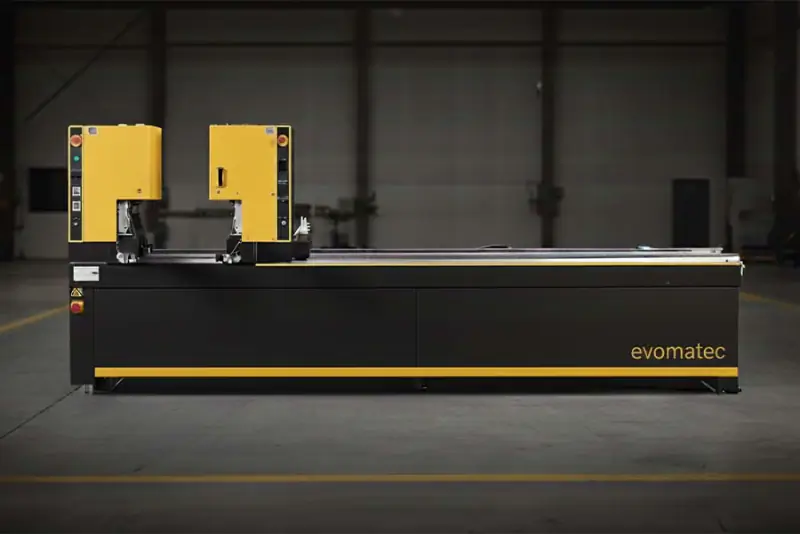
Hasil: sudut yang hampir tanpa kampuh dan tampak premium—tanpa alur terlihat, lebih mudah dibersihkan, dan tanpa pewarnaan manual. Produsen seperti Evomatec memungkinkan integrasi solusi ini yang tangguh dan aman untuk produksi.
Konteks sistem: lini pengelasan dan pembersihan
Mesin las kusen jarang bekerja sendiri; mesin ini menetapkan waktu takt untuk lini pengelasan–pembersihan terintegrasi.
Mengapa pembersihan sudut masih diperlukan
Bahkan dengan teknologi tanpa kampuh pada tepi yang terlihat, manik bagian dalam (takikan kaca, alur perangkat keras/gasket) tetap ada dan harus dihilangkan untuk pemasangan kaca, seal, dan perangkat keras.
Mesin pembersih sudut (pembersih sudut)
Setelah meja pendinginan/transfer, mesin pembersih menjepit kusen dan menggunakan pisau, bor, serta alat potong untuk menghilangkan manik internal dan (pada las tradisional) menge frais kontur luar.
Optimasi waktu takt
Efisiensi lini bergantung pada penyelarasan waktu siklus pengelasan (misalnya 2–3 min/kusen) dengan kapasitas produksi mesin pembersih sehingga setiap kusen dibersihkan sebelum hasil pengelasan berikutnya keluar.
Jaminan mutu, perawatan, dan keselamatan
Cacat las umum dan penyebabnya
Las dingin (kekuatan rendah): suhu terlalu rendah, waktu pemanasan terlalu singkat, atau peralihan terlalu lama.
Kampuh terbakar (cacat visual/rapuh): suhu terlalu tinggi atau waktu pemanasan terlalu lama.
Kesalahan sudut/dimensi: ketidakselarasan mekanis, rahang kontur terkontaminasi (penjepitan buruk), pendinginan terlalu singkat (distorsi).
Perawatan komponen aus
Film PTFE: harus bersih/utuh; residu menyebabkan perpindahan panas buruk dan bekas.
Rahang kontur: jaga agar bebas dari debu/serpihan PVC untuk penempatan yang akurat.
Pemandu dan pneumatik/hidraulik: gerakan halus dan tekanan stabil sangat penting.
Kesesuaian CE dan keselamatan mesin
Mesin las industri melibatkan pelat bersuhu >250 °C, gaya tinggi, dan massa bergerak. Kepatuhan CE (pelindung, tirai cahaya, kontrol dua tangan, tombol penghentian darurat redundan) tidak dapat ditawar. Uji penerimaan oleh ahli dan inspeksi berkala melindungi manusia serta memastikan pengoperasian yang legal.
Aspek ekonomi: biaya dan ROI
Rentang CAPEX
Mesin satu kepala bekas: mulai dari beberapa ribu euro.
Mesin satu kepala baru berkualitas tinggi (sudut dapat disetel): ~€15,000–30,000.
Mesin dua kepala baru: ~€35,000–70,000.
Mesin empat kepala baru (tradisional): ~€90,000–160,000.
Lini pengelasan dan pembersihan terintegrasi (4 kepala, tanpa kampuh, otomatisasi): €250,000–500,000+.
Faktor OPEX
Energi: pemanasan cermin berat membutuhkan banyak energi; insulasi/siklus modern mengurangi kebutuhan ini, tetapi tidak menghilangkannya.
Tenaga kerja: lini empat kepala dapat dijalankan dengan satu operator, memangkas tenaga kerja per kusen dibandingkan beberapa mesin satu kepala.
Komponen aus: film PTFE, pisau, alat potong.
Contoh ROI
Target: 50 kusen/hari (shift 8 jam)
Satu kepala: ≈3–4 min/sudut → 12–16 min/kusen → 600–800 min untuk 50 kusen → >1 shift dengan satu mesin; membutuhkan ≥2 mesin/operator.
Empat kepala: ≈3 min/kusen → total 150 min → ~3 jam penggunaan; satu operator dengan mudah memenuhi target dan dapat menangani logistik/QC.
Investasi mesin empat kepala sering kali cepat kembali melalui penghematan tenaga kerja, hasil produksi lebih tinggi, limbah produksi lebih rendah, dan (dengan teknologi tanpa kampuh) penghilangan retus manual.
Mesin baru versus bekas
Mesin bekas dapat menjadi pilihan layak dengan anggaran terbatas, tetapi risikonya mencakup keausan mekanis, kontrol/komponen usang, tidak adanya teknologi tanpa kampuh, dan keselamatan yang ketinggalan zaman. Inspeksi profesional membantu menghindari kesalahan mahal dan memastikan produksi berkualitas yang mematuhi CE.
Mesin las kusen jendela dalam Industri 4.0
Integrasi ERP/PPS: pesanan (ukuran, profil, warna, jumlah) mengalir ke mesin; penyetelan dan pemuatan resep dilakukan secara otomatis.
Identifikasi profil dan pengumpulan data otomatis: kode batang memuat program; mesin mengirimkan kembali OEE, jumlah, dan alarm untuk ketertelusuran serta pemantauan waktu nyata.
Perawatan prediktif dan layanan jarak jauh: penghitung siklus dan sensor memprediksi penggantian PTFE; diagnostik jarak jauh mempersingkat waktu henti.
Menatap masa depan: tren dan inovasi
Otomatisasi penuh dan robotika: sel tanpa operator memuat, mengelas, memindahkan ke proses pembersihan, dan menumpuk kusen.
Efisiensi energi dan material daur ulang: pemanasan lebih cepat, insulasi lebih baik; pengelasan andal profil berinti daur ulang dengan kontrol suhu lebih ketat.
Optimasi berbasis AI: sistem visi memantau lelehan dan kualitas sudut; AI menyetel parameter secara waktu nyata.
Melampaui pengelasan pelat panas?: pengelasan plastik dengan laser menawarkan kampuh sangat halus, tetapi tetap mahal dan menantang untuk PVC serta penampang kompleks.
Memilih mesin yang tepat: keputusan strategis
Kapasitas produksi: jumlah unit per shift menentukan jumlah kepala (1/2/4).
Fleksibilitas: bentuk khusus versus persegi panjang standar.
Estetika: pemrosesan profil berwarna/berlapis foil menjadikan teknologi tanpa kampuh suatu keharusan.
Mitra berpengalaman seperti Evomatec mengevaluasi bukan hanya mesin, tetapi seluruh alur kerja—dari gergaji hingga logistik—dan memastikan komisioning serta layanan memenuhi persyaratan mutu dan keselamatan CE.
FAQ – Pertanyaan yang Sering Diajukan
Apa perbedaan antara mesin las empat kepala dan satu kepala?
Mesin las satu kepala melebur satu sudut setiap kali—lambat tetapi fleksibel dan terjangkau. Mesin las empat kepala menyambungkan keempat sudut secara bersamaan—sangat cepat, sangat akurat, dan merupakan standar untuk produksi seri industri.
Apa itu “pengelasan cermin” (pengelasan pelat panas) untuk kusen jendela?
Pelat panas berlapis PTFE dipanaskan hingga suhu yang presisi (≈240–260 °C). Ujung profil ditekan pada pelat hingga terplastisasi, pelat ditarik dengan cepat, dan ujung yang meleleh ditekan bersama di bawah tekanan hingga mendingin, membentuk sambungan homogen yang tidak dapat dipisahkan.
Mengapa teknologi tanpa kampuh penting untuk kusen berwarna?
Pengelasan tradisional menghasilkan manik eksternal yang, saat dibersihkan, menghilangkan foil/warna pada sudut dan memperlihatkan inti. Teknologi tanpa kampuh (misalnya V-Perfect) mengarahkan/membatasi lelehan sehingga tepi yang terlihat tampak tanpa kampuh, menghilangkan retus warna manual dan menghasilkan estetika premium.
Minta konsultasi gratis melalui Klik di sini