Bahasa Inggris
 Bahasa Jerman
 Bahasa Prancis
 Bahasa Spanyol
 Bahasa Portugis
 Bahasa Italia
 Bahasa Polandia
 Bahasa Turki
 Bahasa Rumania
 Bahasa Yunani
 Bahasa Bulgaria
 Bahasa Rusia
 Bahasa Arab
 Bahasa Hindi
 Bahasa Belanda
 Bahasa Ceko
 Bahasa Serbia
 Bahasa Swedia
 Bahasa Portugis Brasil
 Bahasa Indonesia
Mesin Las Profil PVC
Mesin Las Profil PVC: Inti Fabrikasi Plastik Modern
Mesin las profil PVC merupakan tulang punggung teknologi industri jendela dan pintu plastik modern serta berbagai sektor lain yang bergantung pada penyambungan profil secara presisi. Sistem canggih ini mengubah profil PVC yang dipotong satu per satu menjadi rangka monolitik yang tersegel secara permanen dan stabil secara struktural. Dalam dunia yang digerakkan oleh efisiensi, presisi, dan estetika tanpa cela, kinerja teknologi pengelasan menjadi faktor penentu bagi kualitas produk akhir maupun keekonomian seluruh lini manufaktur.
Dari mesin satu kepala yang fleksibel untuk fabrikasi khusus hingga lini pengelasan dan pembersihan empat kepala yang sepenuhnya otomatis dengan teknologi tanpa bekas sambungan — evolusi mesin-mesin ini telah merevolusi produksi industri. Artikel ini membahas secara mendalam teknologi, fungsi, berbagai jenis mesin, dan prospek masa depan mesin las profil PVC, sebagai panduan komprehensif bagi para profesional maupun pembaca yang tertarik.
Apa Itu Mesin Las Profil PVC?
Untuk memahami kompleksitas sistem ini, diperlukan definisi yang jelas mengenai fungsinya serta pembedaan dari metode penyambungan lainnya.
Definisi dan Fungsi Inti
Mesin las profil PVC adalah instalasi industri stasioner yang dirancang khusus untuk menyambungkan profil dari plastik termoplastik — terutama polivinil klorida kaku (PVC-U) — menjadi sambungan yang tidak dapat dipisahkan. Aplikasi yang paling umum adalah pembuatan sambungan potong serong bersudut 90 derajat untuk rangka jendela dan pintu.
Fungsi intinya adalah penyambungan melalui ikatan material (juga disebut “pengikatan fusi”). Berbeda dengan sambungan mekanis (sekrup) atau sambungan berbasis gaya jepit (klem), ujung profil diplastisasi (dilelehkan) dengan panas, kemudian ditekan satu sama lain pada tekanan tinggi. Melalui difusi antarmolekul rantai polimer dalam lelehan, terbentuk sambungan homogen yang tidak dapat dipisahkan dan sering kali memiliki kekuatan lebih tinggi daripada material dasarnya sendiri.
Mengapa Dilas, Bukan Direkatkan atau Disekrup?
Pilihan untuk mengelas profil PVC merupakan kebutuhan teknis yang ditentukan oleh material dan geometri profil.
Penyambungan mekanis menggunakan sekrup/braket: Profil jendela PVC merupakan sistem berongga. Rongga-rongga ini sangat penting untuk insulasi termal dan akustik serta untuk penguat baja dalam profil yang berperan secara struktural. Sambungan sudut mekanis (seperti yang digunakan untuk jendela aluminium) tidak akan menutup rongga-rongga tersebut secara hermetis. Akibatnya: masuknya air atau udara, jembatan termal yang besar, dan kekuatan sudut yang tidak memadai.
Penyambungan dengan perekat: Meskipun perekat berkinerja tinggi digunakan dalam aplikasi otomotif, perekat tersebut tidak cocok untuk manufaktur jendela. Proses perekatan lambat (waktu pengerasan), mengotori area kerja, dan memerlukan pengendalian proses yang sangat ketat (kebersihan permukaan, dosis). Selain itu, sambungan yang direkatkan jarang memberikan daya tahan jangka panjang dan ketahanan terhadap cuaca yang setara dengan sambungan las homogen.
Pengelasan, sebaliknya, menghasilkan sambungan sudut yang tertutup sepenuhnya, sangat stabil, dan dapat diotomatisasi untuk profil PVC berongga dalam hitungan detik.
Mengapa PVC Mendominasi Aplikasi Profil
Meskipun mesin las tersedia untuk berbagai termoplastik (misalnya PE, PP), dalam praktik industri istilah “mesin las profil” biasanya identik dengan PVC. PVC kaku (PVC-U) mendominasi karena ketahanan terhadap cuaca, kemampuan dibentuk, daya tahan, efektivitas biaya, dan sifat insulasinya yang sangat baik — menjadikannya material yang paling umum dalam konstruksi jendela dan pintu serta banyak profil bangunan (misalnya baki kabel, pelapis bangunan).
Evolusi Historis: Dari Penyambungan Manual ke Industri 4.0
Mesin las profil PVC modern yang dikendalikan secara digital merupakan hasil evolusi selama lebih dari 60 tahun, yang berkaitan erat dengan keberhasilan jendela plastik.
Era 1960s: Eksperimen Manual
Ketika jendela PVC pertama memasuki pasar pada era 1950s dan 60s, penyambungan sudut merupakan titik lemahnya. Eksperimen mencakup pengelasan dengan pelarut (pengembangan kimiawi) atau perangkat pemanas sederhana. “Mesin las” pertama sebagian besar bersifat manual: operator memegang pelat panas (“cermin”) di antara profil dan menekannya satu sama lain secara manual atau menggunakan tuas. Kualitasnya tidak konsisten, kekuatannya tidak dapat diandalkan, dan waktu siklusnya panjang.
Era 1970s/80s: Ledakan Popularitas Jendela PVC dan Kebutuhan akan Otomatisasi
Didorong oleh krisis minyak dan lonjakan permintaan material bangunan berinsulasi, popularitas jendela PVC meningkat pesat. Untuk memenuhi permintaan, otomatisasi menjadi sangat penting.
Silinder penjepit dan pendorong pneumatik menggantikan tenaga manual. Pengenalan pengendali logika terprogram (PLC) memungkinkan pengendalian parameter utama—suhu, waktu, dan tekanan—secara presisi dan berulang, menandai awal penjaminan mutu tingkat industri dalam industri jendela.
Tonggak Perkembangan: Mesin Multikepala
Revolusi berikutnya adalah produktivitas. Alih-alih mengelas satu sudut setiap kali (mesin satu kepala), dikembangkan mesin dengan dua, kemudian empat unit pengelasan. Mesin las profil PVC empat kepala dapat mengelas keempat sudut rangka jendela dalam satu operasi — mengurangi waktu siklus secara drastis serta meningkatkan akurasi dimensi dan presisi sudut secara signifikan.
Revolusi Digital: Dari PLC ke Jaringan
Pada era 2000s, pengendali PLC beralih menuju kendali berbasis PC atau CNC. Mesin terhubung ke jaringan, dapat menerima data pekerjaan dari sistem perencanaan produksi (ERP), dan mengatur parameter secara otomatis. Perkembangan terbaru adalah teknologi tanpa bekas sambungan, sebagai respons terhadap meningkatnya permintaan profil berwarna dan berlaminasi.
Bagaimana Cara Kerjanya? Pengelasan Tumpul dengan Pelat Panas (Pengelasan Cermin)
Hampir semua mesin las profil PVC beroperasi berdasarkan prinsip pengelasan tumpul dengan pelat panas, yang lazim dikenal sebagai pengelasan cermin. Ini merupakan satu-satunya metode yang dapat memanaskan penampang profil berongga yang kompleks secara andal dan merata.
Prinsip Fisika: Plastisasi dan Difusi
Proses ini memanfaatkan sifat termoplastik PVC.
Plastisasi: PVC dipanaskan hingga melampaui suhu transisi kacanya (sekitar 80 °C) dan selanjutnya hingga sekitar 240-260 °C untuk pemrosesan. Material menjadi lelehan kental.
Difusi: Ketika dua permukaan yang meleleh ditekan satu sama lain, rantai polimer kedua bagian saling bercampur (interdifusi).
Pendinginan: Saat mendingin, lelehan memadat — rantai polimer yang sebelumnya terpisah kini saling terkunci. Hasilnya: sambungan homogen melalui ikatan material.
Siklus Pengelasan Langkah demi Langkah
Siklus pengelasan lengkap, yang pada mesin modern mungkin hanya membutuhkan 1.5–3 menit bergantung pada profil dan mesinnya, merupakan proses yang sangat presisi.
Pemuatan profil dan penjepitan presisi – Profil yang telah dipotong (sering kali dipotong serong pada sudut 45°) dimuat dan dijepit pada rahang berkontur (dibentuk persis mengikuti bentuk profil). Hal ini mencegah keruntuhan struktur berongga akibat tekanan penyambungan yang tinggi.
Pemanasan awal (plastisasi) – Cermin las – Pelat logam panas (cermin) dengan lapisan PTFE/antilengket dipanaskan dan ditempatkan di antara ujung profil. Profil ditekan ke pelat tersebut dengan tekanan pemanasan awal; panas menembus sedalam ~2-3 mm ke dalam material selama ~20-40 detik.
Waktu peralihan – momen kritis – Setelah waktu pemanasan awal, profil ditarik sedikit ke belakang, lalu cermin ditarik secepat mungkin (sering kali kurang dari 2–3 detik). Waktu peralihan ini merupakan parameter paling kritis: jika permukaan lelehan mendingin atau teroksidasi, permukaan tersebut tidak dapat menyatu dengan benar, sehingga menghasilkan “las dingin”.
Penyambungan dan Pendinginan – Ujung-ujung yang meleleh segera ditekan satu sama lain dengan tekanan penyambungan tinggi, sehingga udara terdorong keluar, lelehan bercampur, dan ikatan molekuler terbentuk. Lelehan berlebih terdorong keluar sebagai manik las. Profil tetap dijepit di bawah tekanan selama waktu pendinginan yang ditetapkan (misalnya 30-60 detik) hingga sambungan stabil dan dimensi rangka menjadi tetap.
Manik las – Lelehan yang terdorong keluar membentuk manik las (geram las) yang khas. Manik yang konsisten merupakan indikator kualitas, tetapi juga menimbulkan tantangan fungsional dan estetika pada tahap berikutnya.
Trilogi Parameter: Suhu, Waktu, Tekanan
Kualitas las tidak ditentukan oleh mesin saja, tetapi oleh interaksi presisi tiga parameter untuk setiap sistem profil:
Suhu: Suhu cermin harus berada dalam rentang sempit. Terlalu tinggi → degradasi material, pelepasan HCl, sambungan rapuh. Terlalu rendah → fusi tidak sempurna, “las dingin” yang lemah.
Waktu: Mencakup waktu pemanasan awal, waktu peralihan, dan waktu pendinginan. Masing-masing bergantung pada geometri profil, ketebalan dinding, warna, dan kondisi lingkungan.
Tekanan: Mencakup tekanan pemanasan awal dan tekanan penyambungan. Tekanan pemanasan awal memastikan kontak dengan cermin; tekanan penyambungan memastikan interdifusi dan penghilangan cacat. Tekanan yang salah menyebabkan sambungan kekurangan material atau pencampuran yang tidak memadai.
Manik Las: Indikator dan Tantangan
Meskipun manik las yang konsisten menunjukkan parameter proses yang benar, manik tersebut juga merupakan tantangan:
Masalah fungsional: Di bagian dalam rangka jendela, sebagian manik harus dibersihkan agar kaca dan perangkat keras dapat terpasang dengan benar.
Masalah estetika: Pada permukaan luar yang terlihat, manik dapat tampak tidak sedap dipandang dan memerlukan pemrosesan lanjutan.
Inilah alasan mesin pembersih (penyelesaian sudut) menjadi perlengkapan standar, dan teknologi tanpa bekas sambungan dikembangkan.
Jenis Mesin: Solusi yang Tepat untuk Setiap Kebutuhan
Pasar mesin las profil PVC disegmentasikan berdasarkan produktivitas, fleksibilitas, dan tingkat otomatisasi yang dibutuhkan.
Mesin Satu Kepala (1 Kepala)
Siklus: satu sudut setiap kali; 4 operasi untuk satu rangka lengkap.
Keunggulan: investasi rendah, kebutuhan ruang kecil, fleksibilitas tinggi (bentuk khusus, perbaikan).
Kekurangan: kapasitas produksi rendah, biaya tenaga kerja per unit tinggi, akurasi dimensi sangat bergantung pada keterampilan operator.
Ideal untuk: bengkel kecil, operasi pembuatan khusus.
Mesin Dua Kepala (2 Kepala)
Dua unit pengelasan: dalam susunan sudut 90° (las V) atau sejajar untuk tiang pembagi/profil T.
Keunggulan: lebih cepat daripada mesin satu kepala, lebih fleksibel daripada mesin empat kepala, investasi sedang.
Kekurangan: masih memerlukan beberapa tahap pengerjaan untuk rangka lengkap, akurasi dimensi lebih rendah daripada mesin empat kepala.
Ideal untuk: UKM yang membutuhkan hasil produksi lebih tinggi, tetapi belum memerlukan skala penuh mesin empat kepala.
Mesin Empat Kepala (4 Kepala) – Standar Industri
Empat unit pengelasan dalam susunan persegi; rangka lengkap dilas dalam satu siklus.
Keunggulan: kapasitas produksi maksimum (sering kali kurang dari 3 menit per rangka), akurasi dimensi dan presisi sudut tertinggi.
Kekurangan: investasi tinggi, kebutuhan ruang besar, kurang fleksibel untuk sudut khusus (meskipun mesin modern sering menyediakan variasi sudut).
Ideal untuk: produsen jendela industri dengan volume sedang/tinggi.
Mesin Enam/Delapan Kepala (6 Kepala / 8 Kepala) – Kategori Produksi Tinggi
Dirancang untuk produksi massal: misalnya, mesin enam kepala mungkin dapat mengelas rangka lengkap termasuk tiang pembagi tetap; mesin delapan kepala dapat mengelas dua rangka daun jendela atau pintu kompleks secara bersamaan.
Keunggulan: hasil produksi tertinggi per satuan waktu.
Kekurangan: investasi sangat tinggi, fleksibilitas minimal, hanya ekonomis untuk volume komponen identik yang sangat besar.
Ideal untuk: produsen industri atau fasad berskala besar.
Sistem Horizontal vs Vertikal
Selain jumlah kepala, mesin juga berbeda dalam orientasi:
Horizontal: Profil diletakkan mendatar; susunan paling umum karena kemudahan pemuatan dan integrasi ke dalam lini produksi mendatar.
Vertikal: Profil berdiri tegak; tata letak ini sering lebih hemat ruang dan lebih cocok untuk integrasi logistik tingkat lanjut (penyimpanan penyangga, kereta pemindah). Gravitasi dapat membantu penempatan posisi.
Aplikasi Dominan: Spesialisasi Industri Jendela
Meskipun istilah “mesin las profil” memiliki cakupan lebih luas, penggerak utamanya tetap industri jendela dan pintu. Mesin las merupakan titik hambatan dan titik kendali mutu utama dalam rantai produksi.
Tantangan Estetika: Profil Berwarna dan Berlaminasi
Keberhasilan jendela PVC juga membawa tuntutan estetika baru. Profil putih sebelumnya merupakan standar; warna tren (misalnya antrasit) dan dekorasi motif serat kayu memperkenalkan tantangan baru yang signifikan.
Masalah: Pengelasan tradisional menghasilkan manik las yang terlihat (misalnya setinggi 2 mm). Tahap pembersihan berikutnya menghilangkan manik tersebut, tetapi juga sebagian foil dekoratif atau lapisan permukaan, sehingga menyingkap inti PVC di bawahnya (yang sering berwarna putih). Hasilnya adalah alur “soket” yang tidak sedap dipandang pada sambungan potong serong.
Solusi sementara secara manual: perbaikan warna menggunakan pena koreksi yang mahal, tidak konsisten, dan sensitif terhadap cuaca.
Revolusi: Teknologi Tanpa Bekas Sambungan (V-Perfect / Pengelasan Tanpa Bekas Sambungan)
Produsen mesin merespons dengan teknologi tanpa bekas sambungan, yang sering dipasarkan sebagai V-Perfect, pengelasan tanpa bekas sambungan, atau pengelasan yang mengikuti kontur.
Cara Kerja Teknologi Tanpa Bekas Sambungan
Berbagai pendekatan teknis sering dikombinasikan:
Pembatasan manik (misalnya 0.2 mm): Bentuk sederhana: pisau atau pembatas pada pelat panas atau rahang membatasi lelehan berlebih hingga jumlah minimal. Tersisa garis sambungan yang nyaris tidak terlihat dan tidak memerlukan pembersihan kosmetik.
Pembentukan/pemindahan: Mesin canggih menggunakan alat yang dapat bergerak untuk mengarahkan material leleh ke dalam (ke rongga profil) atau ke rongga yang tidak terlihat, sehingga menghindari manik di bagian luar.
Pembentukan termal (V-Perfect): Alat berpemanas khusus “menyetrika” sambungan potong serong selama pendinginan, menyelaraskan tepi foil secara sempurna. Diperlukan pemotongan serong yang sangat presisi.
Manfaat Sudut Tanpa Bekas Sambungan
Bagi produsen: menghilangkan perbaikan warna manual, mengurangi biaya tenaga kerja, meningkatkan keandalan proses, memungkinkan pembuatan produk premium.
Bagi pelanggan akhir: sudut yang secara visual tanpa cela, persepsi nilai yang lebih tinggi, pembersihan lebih mudah (tidak ada alur tempat kotoran menumpuk).
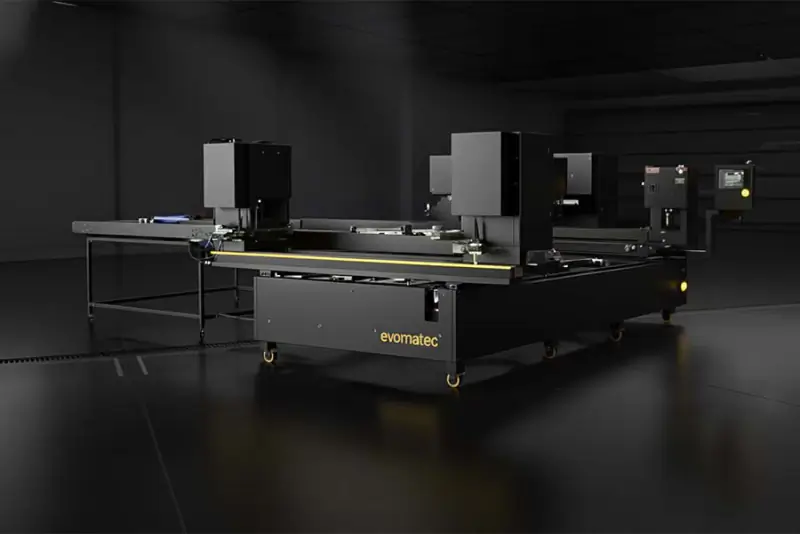
Perusahaan seperti Evomatec telah memelopori solusi mesin berpresisi tinggi dengan proses yang andal ini, memberi produsen jendela akses ke teknologi terdepan yang memimpin pasar.
Integrasi ke dalam Lini Produksi: Pengelasan dan Pembersihan
Mesin las profil PVC jarang digunakan secara terpisah dalam industri — mesin ini menjadi penentu laju dalam lini pengelasan dan pembersihan.
Mengapa mesin ini jarang berdiri sendiri
Bahkan dengan sudut luar tanpa bekas sambungan, manik las internal (pada ceruk kaca, ceruk perangkat keras, alur gasket) tetap terbentuk dan harus dihilangkan agar kaca, gasket, dan perangkat keras dapat dipasang dengan benar.
Mesin pembersih sudut (Mesin Penyelesaian Sudut)
Segera setelah keluar dari mesin las (sering melalui meja pendingin atau sistem pemindahan otomatis), rangka diteruskan ke mesin pembersih sudut. Rangka dijepit, kemudian diproses dengan berbagai perkakas (pisau, alat potong, bor) untuk membersihkan dan menyelesaikan seluruh area sudut dalam hitungan detik.
Koordinasi dan Waktu Takt
Efisiensi seluruh lini bergantung pada seberapa baik mesin las dan mesin pembersih disinkronkan. Waktu siklus mesin las (misalnya 2-3 menit per rangka) menentukan lajunya. Mesin pembersih harus memproses keempat sudut dalam rentang waktu yang sama.
Penjaminan Mutu, Pemeliharaan, dan Keselamatan
Mesin las profil PVC merupakan instrumen presisi. Mesin ini hanya akan secara konsisten memberikan hasil berkualitas tinggi jika dipelihara dan dikalibrasi dengan benar.
Pengaturan parameter yang tepat (Pengendalian Resep)
Seperti dinyatakan sebelumnya, “resep” (suhu, waktu, tekanan) adalah segalanya. Produsen jendela sering memproses beberapa sistem profil (5 rongga, 7 rongga, profil pintu). Setiap profil memerlukan program pengelasan yang tervalidasi dalam kendali mesin. Penjaminan mutu dimulai dengan penentuan parameter secara presisi, yang sering divalidasi melalui pengujian destruktif kekuatan sudut.
Sumber kesalahan umum dan pemeliharaan
Lapisan PTFE (Teflon): Lapisan antilengket pada cermin las merupakan komponen aus utama. Lapisan ini harus diperiksa setiap hari; residu PVC terbakar menurunkan perpindahan panas dan menyebabkan cacat visual. Film harus diganti secara berkala.
Rahang penjepit (rahang berkontur): Debu atau serpihan PVC menumpuk dan mengganggu penempatan posisi profil.
Pemandu dan sistem pneumatik/hidraulik: Semua elemen bergerak harus beroperasi dengan lancar dan presisi; tekanan pneumatik harus tetap konstan untuk mempertahankan gaya pemanasan awal dan penyambungan yang benar.
Kepatuhan CE dan keselamatan operasional
Mesin las industri melibatkan risiko serius: suhu di atas 250 °C , gaya penyambungan tinggi (beberapa ton), rakitan berat yang bergerak cepat. Kepatuhan terhadap direktif mesin Eropa (CE) wajib dipenuhi. Fitur yang diperlukan meliputi: penutup pelindung, tirai cahaya, pengoperasian dua tangan untuk pemuatan, rangkaian penghentian darurat. Selama penerimaan atau modernisasi, diperlukan keahlian tingkat tertinggi. Berdasarkan pengalaman proyek kami yang luas di Evomatec, kami memastikan semua inspeksi mencakup kualitas dan keselamatan yang sesuai CE dengan kehati-hatian maksimal.
Pertimbangan Ekonomi: Biaya, ROI, dan Efisiensi
Pengadaan mesin las profil PVC merupakan salah satu investasi tunggal terbesar bagi fasilitas manufaktur jendela atau profil.
Ringkasan biaya pengadaan (CAPEX)
Investasi sangat bervariasi sesuai jumlah kepala, tingkat otomatisasi, dan kemampuan menghasilkan sambungan tanpa bekas:
Mesin satu kepala bekas: mulai dari beberapa ribu euro.
Mesin satu kepala baru berkualitas tinggi (sudut dapat diatur): ~€15,000 – €30,000.
Mesin dua kepala baru: ~€35,000 – €70,000.
Mesin empat kepala baru (standar, konvensional): ~€90,000 – €160,000.
Lini pengelasan dan pembersihan terintegrasi (4 kepala, tanpa bekas sambungan, otomatisasi): ~€250,000 – €500,000+.
Biaya operasional (OPEX): Energi, Personel, Pemeliharaan
Investasi hanyalah separuh dari perhitungan—biaya berkelanjutan sangat penting:
Energi: Pemanasan cermin las berukuran besar merupakan sumber utama konsumsi daya. Mesin modern memiliki siklus pemanasan dan insulasi yang dioptimalkan, tetapi konsumsinya tetap signifikan.
Personel: Potensi penghematan terbesar. Lini empat kepala idealnya hanya memerlukan satu operator, sedangkan produksi setara pada mesin satu kepala memerlukan beberapa operator.
Bahan habis pakai: Penggantian berkala film PTFE, pisau, dan alat potong pada mesin pembersih sudut.
Contoh Perhitungan ROI
Misalkan sebuah pabrik perlu memproduksi 50 rangka jendela per hari (giliran kerja 8 jam).
Skenario 1: Mesin satu kepala
Waktu siklus per sudut: ~3-4 menit (termasuk penanganan)
Per rangka (4 sudut): ~12-16 menit
Untuk 50 rangka: ~600-800 menit (10-13 jam) – tidak dapat dicapai dalam satu giliran kerja dengan satu mesin; diperlukan setidaknya dua mesin dan dua operator.Skenario 2: Mesin empat kepala
Waktu siklus per rangka (seluruh 4 sudut dilas secara bersamaan): ~3 menit (termasuk penanganan)
Untuk 50 rangka: ~150 menit (~2.5 jam)
Satu mesin dan satu operator dengan mudah memenuhi kebutuhan giliran kerja dan masih memiliki waktu untuk tugas lain (logistik, kendali mutu).
Investasi pada mesin empat kepala sering kembali dengan cepat melalui penghematan tenaga kerja dan peningkatan kapasitas produksi.
Baru vs Bekas: Apa yang Perlu Dipertimbangkan?
Mesin bekas dapat menjadi pilihan awal yang hemat biaya, tetapi membawa risiko:
Keausan mekanis: Pemandu dan spindel mungkin telah aus, sehingga menyebabkan kesalahan dimensi.
Sistem kendali lama: Suku cadang untuk generasi PLC yang sudah usang mungkin tidak tersedia.
Kesenjangan teknologi: Jarang mendukung teknologi tanpa bekas sambungan.
Kepatuhan keselamatan: Mesin lama mungkin tidak memenuhi standar CE saat ini.
Inspeksi profesional wajib dilakukan. Dengan pengalaman kami yang luas, kami memastikan setiap peninjauan mencakup kepatuhan CE sepenuhnya dan kualitas produksi secara terperinci.
Prospek Masa Depan: Pengelasan Profil PVC dalam Industri 4.0
Pengembangan mesin las profil PVC masih jauh dari selesai. Tren “pabrik pintar” membentuk generasi berikutnya dari sistem ini.
Otomatisasi Penuh dan Robotika (Sel Pengelasan Tanpa Operator)
Langkah berikutnya adalah sel pengelasan yang beroperasi tanpa kehadiran manusia: lengan robot memuat profil dari gergaji ke mesin las, mengeluarkan rangka yang telah selesai, meneruskannya ke mesin pembersih sudut, menumpuknya pada kereta, atau memindahkannya ke stasiun berikutnya.
Jaringan, Akuisisi Data, dan Pemeliharaan Prediktif
Mesin las sepenuhnya terintegrasi ke dalam perencanaan produksi digital (ERP/PPS). Pemindai kode batang membaca label profil saat masuk; “resep” yang benar dimuat dan dimensi diatur secara otomatis. Pada saat yang sama, mesin mengirimkan data status (OEE, jumlah, gangguan) kembali ke pusat kendali. Sensor memantau komponen aus (misalnya film PTFE) dan memprediksi penggantian (pemeliharaan prediktif) sebelum penurunan kualitas terjadi.
Efisiensi Energi dan Keberlanjutan (Pengelasan Profil Berinti Daur Ulang)
Dengan meningkatnya biaya energi, efisiensi elemen pemanas dioptimalkan (pemanasan lebih cepat, insulasi lebih baik). Tren lainnya: pengelasan profil dengan material inti daur ulang (lapisan luar material baru, inti bagian dalam PVC daur ulang). Profil ini memiliki perilaku pelelehan berbeda dan memerlukan pengendalian suhu yang canggih.
Optimasi Proses Berbantuan AI
Masa depan adalah mesin yang mengoptimalkan dirinya sendiri. Sistem visi (inspeksi optik) atau sensor viskositas lelehan dapat mendeteksi penyimpangan (misalnya akibat variasi batch material) secara waktu nyata. Mesin kecerdasan buatan mungkin dapat menyesuaikan parameter pengelasan (suhu, tekanan) secara dinamis untuk menjamin sambungan sempurna.
Teknologi Penyambungan Baru
Meskipun pengelasan cermin mendominasi saat ini, alternatifnya sedang diteliti. Pengelasan laser pada plastik menawarkan potensi garis sambungan yang sangat halus—tetapi untuk geometri profil kompleks dan PVC (yang kurang baik menyerap laser), metode ini tetap mahal dan menantang secara teknis.
Evomatec sebagai Mitra untuk Fabrikasi Profil Modern
Memilih mesin las profil PVC yang tepat merupakan keputusan strategis yang jauh melampaui pembelian mesin. Hal ini memerlukan pemahaman mendalam tentang seluruh proses—dari penggergajian hingga logistik.
Sebagai mitra produsen mesin yang berpengalaman, Evomatec menganalisis kebutuhan spesifik Anda: target volume unit, jenis profil, strategi tanpa bekas sambungan. Berdasarkan hal tersebut, kami mengonfigurasi bukan hanya mesin, melainkan konsep produksi yang menyeluruh.
Kualitas mesin hanya sebaik layanan yang mendukungnya. Pengalaman proyek kami selama bertahun-tahun menjamin bahwa semua pengoperasian awal, servis, dan inspeksi dilakukan berdasarkan standar kualitas dan keselamatan CE yang paling ketat.
FAQ – Pertanyaan yang Sering Diajukan
Apa perbedaan antara mesin las profil PVC satu kepala dan empat kepala?
Mesin las satu kepala hanya mengelas satu sudut setiap kali. Operator harus memuat dan menempatkan posisi rangka empat kali secara manual. Mesin ini lambat tetapi fleksibel (ideal untuk sudut khusus) dan hemat biaya untuk volume kecil.
Mesin las empat kepala mengelas keempat sudut rangka (misalnya rangka jendela) secara bersamaan dalam satu siklus. Mesin ini sangat cepat, presisi secara dimensi, dan merupakan standar untuk manufaktur seri industri.
Apa arti “pengelasan cermin” (pengelasan tumpul dengan pelat panas) untuk profil PVC?
Pengelasan cermin merupakan proses penyambungan standar untuk profil termoplastik. “Cermin las” (pelat pemanas datar berlapis PTFE) dipanaskan hingga suhu yang tepat (misalnya 240-260 °C untuk PVC). Kedua ujung profil ditekan ke pelat tersebut hingga terplastisasi. Pelat kemudian ditarik dengan cepat dan ujung-ujung yang meleleh ditekan satu sama lain hingga mendingin dan membentuk ikatan material yang permanen dan homogen.
Mengapa teknologi “tanpa bekas sambungan” penting untuk profil PVC berwarna?
Pada pengelasan tradisional, terbentuk manik las (kelebihan lelehan). Untuk profil berwarna atau berlaminasi (misalnya motif serat kayu), manik ini harus dibuang dengan proses frais pada tahap pembersihan berikutnya, sehingga lapisan warna atau foil pada sudut ikut terangkat dan inti PVC (yang sering berwarna putih) tersingkap. Alur yang terlihat ini merusak estetika. Teknologi tanpa bekas sambungan (misalnya V-Perfect) merupakan metode pengelasan modern yang mengarahkan kelebihan material las ke dalam atau membentuknya agar tepi foil bertemu dengan rapi. Hasilnya adalah sudut yang bersih dan secara visual tanpa cela, yang tidak memerlukan perbaikan manual.
Minta konsultasi gratis: Klik di sini