Bahasa Inggris
 Bahasa Jerman
 Bahasa Prancis
 Bahasa Spanyol
 Bahasa Portugis
 Bahasa Italia
 Bahasa Polandia
 Bahasa Turki
 Bahasa Rumania
 Bahasa Yunani
 Bahasa Bulgaria
 Bahasa Rusia
 Bahasa Arab
 Bahasa Hindi
 Bahasa Belanda
 Bahasa Ceko
 Bahasa Serbia
 Bahasa Swedia
 Bahasa Portugis Brasil
 Bahasa Indonesia
Mesin Las Jendela uPVC
Mesin Las Jendela PVC (upvc): Jantung Produksi Jendela Modern
Inti Manufaktur Jendela dan Pintu PVC yang Efisien dan Berkualitas Tinggi
Mesin las jendela PVC merupakan komponen yang mutlak diperlukan dalam manufaktur jendela dan pintu modern. Tanpa sistem yang sangat terspesialisasi ini, produksi jendela plastik yang efisien, presisi, dan tahan lama seperti yang kita kenal saat ini tidak mungkin dilakukan. Mesin-mesin ini merupakan pusat teknologi yang menyatukan profil PVC yang dipotong secara presisi menjadi rangka jendela yang kaku, kedap udara, dan berbentuk sempurna. Dalam pasar yang digerakkan oleh efisiensi, kualitas, dan estetika, kinerja pengelasan merupakan faktor penentu keberhasilan komersial.
Artikel ini membahas dunia mesin las jendela PVC secara mendalam. Kami menelaah teknologi yang mendasarinya, berbagai jenis mesin, perkembangan historisnya, parameter kualitas utama, serta tren masa depan yang membentuk bidang rekayasa ini.
Apa Sebenarnya Mesin Las Jendela uPVC Itu?
Sebelum membahas detail teknis, berikut definisi yang jelas: mesin las jendela PVC adalah sistem industri stasioner yang dirancang khusus untuk menyambungkan secara permanen profil potongan berbahan polivinil klorida (uPVC) menggunakan panas dan tekanan, sehingga membentuk sudut rangka jendela atau pintu.
Definisi dan Fungsi Dasar
Tugas utama mesin ini adalah pengelasan pelat panas (sering disebut pengelasan cermin). Ujung profil yang dipotong serong (biasanya potongan bersudut 45 derajat) ditekan pada pelat yang dipanaskan (“cermin las”), diplastisasi, kemudian disatukan di bawah tekanan tinggi. Melalui difusi antarmolekul rantai polimer dalam lelehan, terbentuk ikatan yang homogen, berkekuatan tinggi, dan kedap udara secara permanen setelah pendinginan—sering kali lebih kuat daripada material dasarnya sendiri.
Mengapa Pengelasan Diperlukan untuk Jendela uPVC?
Profil jendela PVC berongga dan terbagi menjadi beberapa ruang untuk memberikan insulasi termal dan stabilitas (sering diperkuat dengan baja). Untuk membentuk rangka, geometri kompleks ini harus disambungkan pada sudut-sudutnya.
Sambungan mekanis—yang umum pada jendela kayu atau aluminium (menggunakan pengikat sudut)—tidak cocok untuk PVC. Sambungan tersebut tidak menyegel ruang internal secara andal, sehingga memungkinkan masuknya kelembapan, mengurangi kinerja termal, dan mengganggu stabilitas. Sebaliknya, pengelasan menghasilkan sudut monolitik. Sambungan tersebut:
Kedap udara dan air secara permanen: Tidak terdapat celah yang dapat dilalui air atau udara.
Memiliki kekuatan struktural tinggi: Hasil las berkontribusi signifikan terhadap integritas statis rangka.
Efisien: Prosesnya sangat cepat dan sangat mudah diotomatisasi.
Perbedaan dengan Metode Penyambungan Lain
Dalam konteks industri, terdapat beberapa metode penyambungan plastik:
Perekatan: Digunakan pada area tertentu (misalnya pemasangan kaca), tetapi tidak cocok untuk sambungan sudut struktural. Metode ini tidak mencapai ketahanan terhadap cuaca, stabilitas jangka panjang, atau kekuatan statis pengelasan, serta lebih lambat dan lebih mengotori area kerja.
Pengikatan mekanis (sekrup): Tidak efektif untuk profil PVC berongga banyak ruang; metode ini tidak dapat menghasilkan sambungan sebidang yang tersegel.
Pengelasan ultrasonik atau laser: Untuk geometri dan massa profil jendela, metode ini biasanya terlalu kompleks atau tidak layak secara ekonomis.
Pengelasan pelat panas karena itu telah menjadi standar terbaik yang tidak terbantahkan untuk profil jendela PVC.
Perkembangan Historis Manufaktur Jendela PVC
Mesin las jendela PVC berteknologi tinggi saat ini merupakan hasil evolusi selama beberapa dekade yang berkaitan erat dengan perkembangan jendela PVC itu sendiri.
Masa Awal Jendela PVC
Jendela PVC muncul pada dekade 1950s, ketika paten-paten awal diajukan. Produk awal mengalami masalah perubahan warna dan stabilitas dimensi. Sambungan sudut merupakan tantangan khusus. Eksperimen mencakup aktivasi dengan pelarut hingga metode udara panas sederhana.
Dari Proses Manual menuju Otomatisasi
Pada dekade 1960s dan 1970s—didorong oleh krisis energi dan permintaan akan bahan bangunan berinsulasi—jendela PVC mulai diterima secara luas. Produksi massal meningkatkan kebutuhan akan teknologi penyambungan yang efisien.
“Mesin las” awal sering berupa perangkat satu kepala sederhana yang dioperasikan secara manual. Operator memasukkan profil, menggerakkan pelat panas secara manual atau pneumatik, dan menekan komponen agar menyatu. Kualitas sangat bergantung pada operator; waktu siklusnya panjang.
Tonggak Perkembangan Teknologi Pengelasan
Perkembangan utama meliputi:
Kendali PLC (dekade 1980s): Elektronika memungkinkan pengendalian suhu, waktu, dan tekanan yang presisi dan dapat diulang—mengawali penjaminan kualitas bertaraf industri.
Mesin multikepala: Untuk mengurangi waktu siklus secara drastis, dikembangkan mesin las dua kepala dan akhirnya empat kepala; jenis terakhir dapat mengelas satu rangka lengkap (empat sudut) dalam satu siklus.
Integrasi pembersihan sudut: Secara paralel, muncul mesin pembersih sudut (pembersih) untuk menghilangkan manik las secara otomatis setelah pengelasan.
Teknologi tanpa kampuh (tanpa sambungan) (sejak ~2010): Revolusi terbaru yang memungkinkan sudut sempurna secara estetis tanpa kampuh las yang terlihat.
Bagaimana Cara Kerja Mesin Las Jendela PVC?
Meskipun mesin empat kepala menyelesaikan satu siklus dalam hitungan menit, prosesnya merupakan operasi fisik yang dikalibrasi dengan cermat dan biasanya dibagi menjadi tiga fase.
Proses Pengelasan Langkah demi Langkah
Terlepas dari konfigurasi satu atau empat kepala, setiap sudut mengikuti siklus pengelasan tumpul pelat panas yang sama.
Fase 1: Pemuatan dan Penjepitan Profil
Profil PVC yang dipotong serong (misalnya 45°) dimasukkan ke dalam perlengkapan penjepit mesin—secara manual oleh operator atau secara otomatis oleh sistem transfer. Silinder pneumatik atau hidraulik menjepit profil agar tidak bergerak. Hal ini sangat penting; setiap gerakan selama pengelasan mengganggu sambungan. Alat penjepit disesuaikan secara presisi dengan geometri sistem profil.
Fase 2: Pelat Panas (Pengelasan Cermin)
Cermin las—pelat logam yang dipanaskan, biasanya berlapis PTFE untuk mencegah PVC menempel—dipanaskan hingga suhu pengelasan (untuk PVC kaku biasanya 240–260 °C).
Pemanasan (plastisasi): Cermin bergerak ke antara ujung profil yang dijepit. Profil ditekan pada pelat dengan tekanan prapemanasan yang ditentukan. Panas menembus material dan memplastisasi permukaan potongan hingga kedalaman yang ditentukan. Waktu sangat penting: waktu yang terlalu singkat menyebabkan “las dingin” (peleburan tidak memadai); waktu yang terlalu lama berisiko menyebabkan pembakaran atau deformasi.
Waktu peralihan: Setelah plastisasi mencapai target, profil mundur sedikit dan pelat ditarik dengan cepat. Peralihan harus sangat singkat (sering kurang dari 2–3 detik) untuk menghindari pendinginan atau oksidasi lelehan.
Fase 3: Tekanan Tempa dan Pendinginan
Segera setelah pelat dilepas, ujung profil yang meleleh ditekan agar menyatu pada tekanan tempa yang ditentukan secara presisi.
Penyambungan: Tekanan memastikan interdifusi penuh antara kedua zona lelehan; rantai polimer PVC yang panjang saling membelit, membentuk ikatan yang tidak dapat dipisahkan.
Pembentukan manik: Material terplastisasi yang berlebih terdorong keluar, membentuk manik las khas pada sudut dalam dan luar.
Pendinginan: Profil tetap dijepit di bawah tekanan tempa atau tekanan penahan hingga lelehan mendingin di bawah suhu transisi kaca dan memadat. Pelepasan terlalu dini berisiko menyebabkan kegagalan sambungan atau distorsi rangka.
Setelah pendinginan, penjepit dilepas dan rangka (atau sudut) yang telah selesai dikeluarkan.
Arti Penting Manik Las
Meskipun secara visual tidak diinginkan, manik merupakan indikator kualitas yang penting. Manik yang seragam menunjukkan plastisasi yang memadai dan tekanan tempa yang benar. Secara tradisional, manik dihilangkan pada tahap pembersihan sudut berikutnya. Teknologi modern bertujuan mengendalikan atau sepenuhnya menghindari ekstrusi manik yang tidak terkendali.
Jenis Mesin Las Jendela PVC
Pasar menawarkan berbagai jenis mesin yang berbeda dalam otomatisasi, kapasitas, dan tujuan penggunaannya. Pilihan yang tepat bergantung pada ukuran pabrik dan laju produksi yang diperlukan.
Mesin Las Satu Kepala (untuk Produk Khusus dan Batch Kecil)
Fungsi: Mengelas satu sudut setiap kali; operator harus melakukan pemuatan empat kali per rangka.
Kelebihan: Investasi rendah, kebutuhan ruang kecil, fleksibilitas tinggi (lengkungan, bentuk khusus, perbaikan).
Kekurangan: Produktivitas rendah; akurasi dimensi lebih bergantung pada penanganan oleh operator.
Penggunaan: Bengkel kecil, pembuatan prototipe, pekerjaan khusus di pabrik yang lebih besar.
Mesin Las Dua Kepala (Pengelasan Paralel dan Sudut)
Fungsi: Dua unit pengelasan; dapat mengelas dua sudut secara paralel (misalnya tiang pembagi) atau menyiapkan setengah rangka untuk proses kedua.
Kelebihan: Jauh lebih cepat daripada mesin satu kepala; lebih fleksibel daripada mesin empat kepala.
Kekurangan: Masih memerlukan dua hingga tiga siklus untuk menyelesaikan satu rangka.
Penggunaan: SMEs yang membutuhkan hasil produksi lebih tinggi tanpa kapasitas penuh mesin empat kepala.
Mesin Las Empat Kepala (Standar Industri)
Fungsi: Empat unit pengelasan disusun pada sudut 90°. Keempat profil potongan (dua batang horizontal, dua batang vertikal) dimuat secara bersamaan; mesin menjepit dan mengelas keempat sudut dalam satu siklus.
Kelebihan: Produktivitas sangat tinggi (satu rangka lengkap per siklus, sering kurang dari 2–3 menit); presisi dan stabilitas dimensi yang unggul.
Kekurangan: Investasi lebih tinggi; kurang fleksibel untuk geometri yang tidak lazim (meskipun unit modern dapat menangani sudut yang bervariasi).
Penggunaan: Produsen industri dengan volume menengah hingga tinggi.
Mesin Enam dan Delapan Kepala (Produksi Bervolume Tinggi)
Fungsi: Untuk laju produksi maksimum; misalnya mengelas rangka dengan tiang pembagi terintegrasi dalam satu siklus atau dua rangka yang lebih kecil secara bersamaan.
Kelebihan: Hasil produksi tertinggi per satuan waktu.
Kekurangan: Investasi sangat tinggi; fleksibilitas minimal; ekonomis hanya untuk seri seragam yang sangat besar.
Penggunaan: Industri berskala besar dan spesialis proyek.
Sistem Pengelasan Horizontal vs. Vertikal
Horizontal (standar): Profil dilas dalam posisi horizontal; umum pada lini yang mengintegrasikan gergaji → pusat pemesinan → pengelasan → pembersihan.
Vertikal: Profil diproses dalam posisi berdiri; semakin banyak digunakan karena efisiensi ruang dan kompatibilitas dengan logistik otomatis (penyimpanan penyangga, troli transfer). Gravitasi dapat membantu penempatan yang presisi.
Teknologi di Balik Hasil Las Sempurna
Kualitas hasil las bergantung pada interaksi presisi parameter yang disesuaikan dengan setiap sistem profil.
Pengelasan Pelat Panas – Standar Terbaik
Seperti dijelaskan, pengelasan pelat panas mendominasi. Kuncinya adalah pengendalian suhu pelat yang ketat. Mesin premium menggunakan pengendali PID yang presisi untuk mempertahankan suhu cermin dalam rentang ±1–2 °C. Lapisan PTFE merupakan komponen yang dapat aus; jika rusak, PVC menempel pada pelat, terbakar, dan mencemari hasil las berikutnya—menurunkan tampilan dan kekuatan.
Pengendalian Parameter: Suhu, Waktu, Tekanan
Setiap seri profil memerlukan parameter khusus yang disimpan dalam PLC:
Suhu: Suhu terlalu tinggi membakar PVC (pelepasan HCl, perubahan warna); suhu terlalu rendah menyebabkan peleburan yang tidak memadai.
Waktu (pemanasan dan pendinginan): Sangat bergantung pada massa profil dan kondisi lingkungan. Penampang pintu yang masif memerlukan pemanasan lebih lama daripada lis kaca yang ramping.
Tekanan (prapemanasan dan tempa): Prapemanasan memastikan kontak; penempaan menghasilkan difusi. Tekanan tempa berlebihan mengeluarkan terlalu banyak lelehan (sambungan “kekurangan material”); tekanan terlalu rendah menghasilkan interdifusi yang tidak memadai.
Geometri Profil
Profil PVC modern bersifat kompleks (misalnya 5-, 6-, 7 ruang). Mesin las harus menyalurkan panas secara merata sekaligus mencegah runtuhnya sekat internal. Pembatas kedalaman mekanis sering digunakan untuk membatasi penetrasi ke dalam lelehan.
Pengelasan Profil Berlaminasi dan Berwarna (Tantangan Khusus)
Permukaan berlaminasi (serat kayu) dan berwarna menghadirkan tantangan:
Kepekaan terhadap panas: Film pelapis luar tidak boleh rusak akibat pelat panas.
Estetika: Penghilangan manik secara tradisional mengekspos PVC tanpa pelapis pada sudut, sehingga mengganggu tampilan laminasi.
Solusi:
Pena perbaikan warna: Pewarnaan ulang manual (memakan waktu, kualitas bervariasi).
Pembatas manik: Cetakan atau bilah PTFE khusus membentuk lelehan, menghasilkan manik minimal dengan ukuran yang ditentukan (misalnya 0.2 mm).
Teknologi tanpa sambungan: Pendekatan paling canggih yang mencegah pembentukan manik yang terlihat sejak awal.
Teknologi Pengelasan Inovatif: Tanpa Sambungan dan V-Perfect
Upaya mencapai “sudut sempurna” telah mengubah industri. Khususnya untuk profil berlaminasi, kampuh konvensional yang dibersihkan merupakan kompromi. Teknologi yang dikenal sebagai tanpa sambungan, V-Perfect, pengelasan tanpa kampuh, atau pengelasan mengikuti kontur mengatasi hal ini.
Masalah pada Hasil Las Tradisional
Pengelasan dan pembersihan konvensional menyerut atau mengefreis manik. Alur datar atau setidaknya diskontinuitas yang terlihat tetap ada pada tepi yang tampak.
Teknologi Pembatasan Manik
Inovasinya adalah memodifikasi pengelasan sehingga material yang terdorong terkendali—dibentuk atau diarahkan ke dalam:
Penjepitan mekanis: Bilah atau penggeser menjepit tepi yang terlihat selama penempaan, mengarahkan lelehan ke dalam atau ke rongga yang ditentukan.
Pembentukan mengikuti kontur (V-Perfect): Alat khusus yang dipanaskan “menyetrika” sudut selama pendinginan, menyatukan tepi film pelapis tanpa kampuh.
Estetika Tanpa Kampuh: Tampilan Berpadu dengan Kekuatan
Hasilnya adalah sudut tanpa kampuh yang hampir sempurna. Sambungan serong tetap berupa garis halus, tetapi tidak ada alur lebar bekas pembersihan. Secara visual, film pelapis berlanjut mengelilingi sudut—lompatan estetis yang juga meningkatkan kemudahan pembersihan.
Manfaat Praktis Teknologi Tanpa Sambungan
Mesin yang mampu melakukan hal ini (sering berupa sistem empat kepala khusus) menawarkan:
Estetika unggul (terutama untuk serat kayu dan warna gelap yang sedang tren seperti antrasit).
Tidak diperlukan pewarnaan perbaikan.
Keandalan proses lebih tinggi berkat lebih sedikit langkah manual.
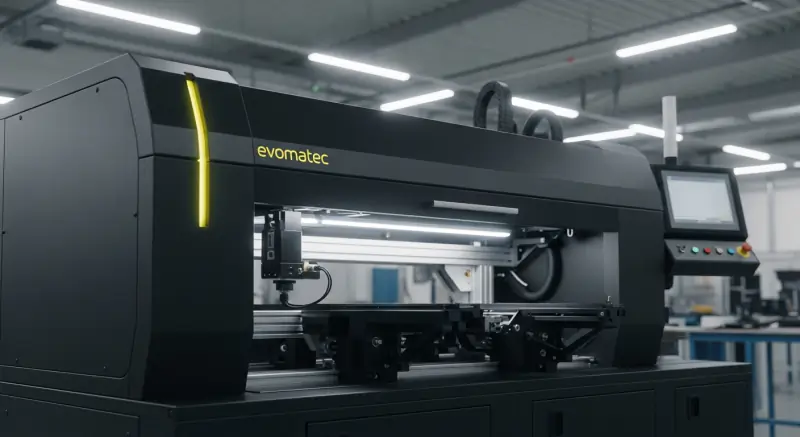
Sistem ini menuntut pengendalian mesin yang lebih ketat dan sering kali perkakas khusus profil. Perusahaan seperti Evomatec telah mendorong pengembangan mesin yang presisi dan andal dalam proses untuk memungkinkan peningkatan kualitas ini bagi produsen.
Proses Hilir: Mesin Pembersih Sudut
Mesin las jendela PVC jarang beroperasi sendiri. Dalam produksi terindustrialisasi, mesin pembersih sudut langsung menyusul.
Mengapa Kampuh Las Dibersihkan?
Pada pengelasan tradisional (tanpa teknologi tanpa sambungan), manik harus dihilangkan karena dua alasan:
Fungsional: Manik bagian dalam (alur dudukan kaca dan perangkat keras) menghalangi pemasangan kaca dan perangkat keras.
Estetis: Manik luar pada permukaan yang terlihat tidak diinginkan.
Integrasi Pengelasan dan Pembersihan
Pada lini pengelasan-pembersihan modern, mesin las empat kepala secara otomatis memindahkan rangka ke mesin pembersih, yang menjepit rangka dan menggunakan pisau, pemotong, serta bor untuk memproses hasil las yang baru dibuat.
Siklus tipikal meliputi:
Penyerutan atas/bawah: Pisau menghilangkan manik dari permukaan datar yang terlihat.
Pembersihan sudut dalam: Pisau/pemotong khusus membersihkan alur dudukan kaca dan perangkat keras yang kompleks.
Pengefraisan kontur sudut luar: Pemotong mengikuti profil luar untuk menghilangkan manik dan membulatkan atau menyerongkan sudut.
Operasi opsional: Pengeboran slot drainase atau lubang perangkat keras.
Tahapan menuju Sudut yang Selesai
Hanya kombinasi pengelasan presisi dan penyelesaian yang bersih yang menghasilkan sudut akhir. Dengan mesin tanpa sambungan, pengefraisan bagian luar untuk estetika sebagian besar tidak diperlukan; pembersihan bagian dalam untuk fungsi biasanya masih diperlukan.
Aplikasi dan Industri
Mesin las jendela PVC secara alami melayani sektor yang terdefinisi dengan jelas.
Produksi Utama Jendela dan Pintu
Inilah aplikasi utamanya: perusahaan yang memproduksi jendela, pintu teras, pintu balkon, dan pintu masuk berbahan PVC untuk bangunan hunian dan komersial.
Konstruksi Khusus dan Fasad
Meskipun aluminium mendominasi banyak sistem fasad, konstruksi tertentu (misalnya dalam kombinasi dengan sistem tiang dan balok) menggunakan elemen PVC yang dilas. Produsen ruang kaca dan jendela atap juga menerapkan teknik pengelasan yang disesuaikan.
Dari Bengkel Kecil hingga Lini Industri
Fabrikator kecil: Sering menggunakan mesin satu kepala untuk pesanan kecil yang fleksibel atau perbaikan.
SMEs: Tulang punggung industri; biasanya mengoperasikan mesin dua kepala yang fleksibel atau mesin empat kepala yang efisien, sering dipasangkan dengan mesin pembersih.
Industri besar: Lini pengelasan-pembersihan otomatis penuh dengan mesin empat atau enam kepala, pemuatan otomatis, dan koneksi ke kendali produksi pusat.
Keunggulan Mesin Las Jendela PVC Modern
Presisi dan Keterulangan
Mesin modern yang dikendalikan PLC/CNC memastikan hasil las identik setiap kali. Kepatuhan terhadap parameter (suhu, waktu, tekanan) menjamin kualitas konsisten yang tidak dapat dicapai secara manual—menghasilkan rangka dengan dimensi akurat yang mempermudah pemasangan kaca dan instalasi selanjutnya.
Kekuatan Struktural dan Kekedapan Sudut
Hasil las merupakan tulang punggung struktural rangka. Pengelasan yang dilakukan dengan benar (terutama dengan penguatan baja) memberikan kekakuan torsional yang sangat baik. Sudut monolitik sepenuhnya kedap udara dan air—sangat penting bagi kinerja nilai U dan daya tahan.
Efisiensi dan Laju Produksi
Mesin las empat kepala dapat menghasilkan rangka lengkap yang stabil dimensinya dalam waktu kurang dari tiga menit. Waktu siklus ini mendukung produksi seri yang menguntungkan. Integrasi ke dalam lini dengan gergaji dan mesin pembersih meminimalkan penanganan manual, mengurangi tenaga kerja per unit, dan memperpendek waktu penyelesaian pesanan.
Efisiensi Biaya dan Penghematan Material
Pengelasan yang akurat mengurangi produk afkir. Cacat seperti las dingin atau profil terbakar—yang umum pada sistem usang atau manual—menimbulkan biaya besar. Mesin modern juga mengoptimalkan perpindahan material sehingga hanya jumlah yang diperlukan yang menjadi manik.
Tantangan dan Pertimbangan
Pengeluaran Modal Tinggi
Mesin las PVC industri—terutama unit empat kepala atau yang memiliki teknologi tanpa sambungan—memerlukan investasi signifikan, sering mencapai angka enam digit tergantung pada otomatisasi dan fitur.
Penggunaan Energi dan Pemeliharaan
Memanaskan pelat panas besar (empat pada mesin empat kepala) hingga di atas 240 °C membutuhkan banyak energi, bahkan dengan insulasi modern. Pemeliharaan sangat penting: film PTFE harus diganti secara berkala; penjepit dibersihkan; sistem pneumatik/hidraulik diperiksa.
Kompleksitas Kalibrasi dan Penyiapan
Sistem ini tidak dapat langsung dipasang dan digunakan. Sistem harus dikalibrasi untuk setiap sistem profil. Peralihan dari profil 5 ruang ke profil 7 ruang mungkin memerlukan alat penjepit baru dan penyesuaian parameter—tugas bagi personel terlatih.
Penjaminan Kualitas dan Pemeliharaan: Penentu Keberhasilan
Mesin las PVC menghasilkan kualitas tinggi secara konsisten hanya jika dipelihara dan dikalibrasi dengan sempurna. Penjaminan kualitas merupakan inti proses.
Pentingnya Kalibrasi Berkala
Ketiga pilar—suhu, waktu, tekanan—harus diperiksa secara berkala. Sensor mengalami penyimpangan; tekanan pneumatik bervariasi. Bahkan penyimpangan kecil dapat melemahkan sambungan. Pengujian kekuatan sudut (pengujian destruktif hingga kegagalan) memvalidasi kinerja.
Memelihara Pelat Panas dan Alat Penjepit
Residu PVC terbakar pada penjepit atau lapisan PTFE yang rusak pada cermin merupakan akar penyebab umum hasil las yang buruk. Pembersihan harian dan pemeliharaan preventif meminimalkan waktu henti.
Keahlian Kami dalam Memastikan Kualitas dan Kepatuhan CE
Pengoperasian awal dan pemeliharaan sistem tersebut memerlukan keahlian mendalam. Dengan pengalaman proyek yang luas, kami memastikan pemeriksaan dilakukan dengan perhatian maksimal terhadap kualitas dan keselamatan yang sesuai CE. Mesin yang tidak memenuhi ketentuan menimbulkan risiko bagi operator dan staf.
Pemecahan Masalah: Masalah Pengelasan Umum
Las dingin (kekuatan rendah): Suhu terlalu rendah, waktu pemanasan terlalu singkat, atau peralihan terlalu lama; sambungan mudah gagal.
Las terbakar (cacat visual): Suhu terlalu tinggi atau waktu pemanasan terlalu lama; PVC berubah warna (kuning/cokelat) dan menjadi getas.
Kesalahan sudut atau dimensi (distorsi): Profil tidak dijepit dengan benar; mesin secara mekanis tidak siku; waktu pendinginan terlalu singkat.
Estetika buruk (tanpa sambungan): Alat tidak tepat, parameter salah, potongan serong tidak akurat.
Integrasi ke dalam Produksi 4.0
Mesin las modern bukan lagi unit yang terisolasi; mesin merupakan bagian integral dari pabrik yang terhubung secara digital (Industri 4.0).
Koneksi Jaringan dengan Perencanaan Produksi (PPC/ERP)
Data produksi (jenis rangka, dimensi, sistem profil) mengalir secara digital dari kantor (ERP/PPC) langsung ke mesin. Mesin sering mengatur dirinya secara otomatis ke dimensi yang benar.
Akuisisi Data dan Optimalisasi Proses
Sebaliknya, mesin las mengirimkan kembali data: rangka yang diproduksi, alarm, konsumsi energi. Umpan balik data besar ini memungkinkan ketertelusuran penuh dan membantu mengidentifikasi hambatan produksi atau penyimpangan kualitas.
Diagnostik Jarak Jauh dan Pemeliharaan Prediktif
Sistem kendali modern memungkinkan teknisi servis (misalnya dari Evomatec) mengakses mesin dari jarak jauh untuk diagnostik dan penyesuaian parameter. Pemantauan kondisi komponen yang dapat aus (misalnya pelat panas) mendukung pemeliharaan prediktif untuk mencegah waktu henti yang tidak direncanakan.
Aspek Ekonomi: Biaya dan ROI
Biaya Modal berdasarkan Jenis Mesin
Mesin satu kepala bekas: beberapa ribu euro.
Mesin satu kepala baru: ~€10,000–20,000.
Mesin dua kepala baru: ~€30,000–60,000.
Mesin empat kepala baru (standar): ~€80,000–150,000.
Lini empat kepala tanpa sambungan dengan pembersihan terintegrasi: €250,000 ke atas.
Biaya Operasional (Energi, Tenaga Kerja, Pemeliharaan)
Meskipun lini empat kepala mengonsumsi lebih banyak energi, lini ini memerlukan tenaga kerja per rangka yang jauh lebih sedikit daripada beberapa mesin satu kepala. Biaya bahan habis pakai (PTFE, pisau) meningkat seiring jumlah siklus.
ROI bagi Produsen Jendela (Contoh Sederhana)
Hasil produksi: 50 unit jendela/hari.
Satu kepala: 1 operator, 4 pengelasan per rangka, ~10 min/rangka → ~8.3 jam pengelasan murni.
Empat kepala: 1 operator, 1 siklus pengelasan per rangka, ~2.5 min/rangka → ~2.1 jam pengelasan.
Penghematan: Lebih dari 6 jam kerja per hari, membebaskan kapasitas untuk pemuatan/logistik. Investasi sering kembali dalam 2–4 tahun melalui penghematan tenaga kerja dan peningkatan hasil produksi.
Bekas vs. Baru
Pasar mesin bekas cukup besar dan dapat sesuai untuk anggaran yang lebih terbatas. Namun, kondisi mekanis (pemandu) dan sistem kendali sangat penting. Dengan pemeriksaan penerimaan teknis yang menyeluruh—termasuk keselamatan CE—mesin yang lebih tua dapat layak digunakan; sistem usang dengan kinerja energi atau keselamatan yang buruk dapat menjadi jebakan biaya.
Evomatec dan Evolusi Teknologi Pengelasan
Sebagai pemasok mesin berkualitas tinggi untuk produksi jendela, Evomatec berada di titik temu inovasi dan manufaktur nyata. Kami memahami bahwa mesin las bukan sekadar produk, melainkan penggerak nilai yang utama.
Pendekatan Kami terhadap Optimalisasi Proses
Kami berfokus pada mesin yang mengelas secara presisi sekaligus kokoh, ramah pengguna, dan hemat energi. Kami menganalisis kebutuhan setiap pabrik—dari sistem profil hingga target hasil produksi—dan mengonfigurasi solusi yang tepat, dari sistem dua kepala yang fleksibel hingga lini tanpa sambungan yang sepenuhnya otomatis.
Pentingnya Layanan dan Dukungan
Kualitas sebuah mesin bergantung pada layanan yang mendukungnya. Respons cepat terhadap gangguan, pasokan suku cadang yang andal, dan pelatihan operator yang kompeten sangat penting. Dengan memanfaatkan pengalaman instalasi yang luas, Evomatec memastikan semua pemeriksaan dan pemeliharaan secara menyeluruh mencakup keselamatan CE dan kualitas manufaktur.
Prospek dan Tren
Robotika dan Otomatisasi Penuh
Selain lini pengelasan-pembersihan otomatis, mulai muncul pabrik “tanpa operator”: robot menangani logistik dari awal hingga akhir—mulai dari mengambil profil pada gergaji dan memasukkan penguat baja hingga memuat mesin las dan menumpuk rangka yang telah selesai.
Efisiensi Energi dan Keberlanjutan
Dengan meningkatnya biaya energi, efisiensi pelat panas menjadi lebih penting daripada sebelumnya. Pemanasan awal yang lebih cepat, insulasi yang lebih baik, dan mode siaga yang lebih cerdas akan mengurangi konsumsi. Meminimalkan massa manik juga mendukung keberlanjutan.
Material dan Komposit Baru
Industri sedang mengeksplorasi komposit PVC (misalnya penguatan serat kaca) dan material inti daur ulang. Material ini memerlukan parameter pengelasan yang disesuaikan (suhu, tekanan), yang akan ditangani oleh mesin masa depan.
Pengendalian Kualitas Berbantuan AI
Selain pengendalian parameter, sistem masa depan mungkin memantau pengelasan secara waktu nyata. Sistem penglihatan dan sensor yang mengukur perilaku lelehan, dipadukan dengan AI, dapat mendeteksi penyimpangan dan mengoreksi parameter secara otomatis untuk menghasilkan kampuh sempurna.
Memilih Mesin Las PVC yang Tepat
Analisis Kebutuhan: Berapa Banyak Unit?
Kapasitas harus sesuai dengan target hasil produksi. Kurangnya pemanfaatan mesin empat kepala tidak ekonomis; memaksakan mesin satu kepala menimbulkan hambatan produksi.
Kebutuhan Fleksibilitas (Produk Khusus vs. Seri)
Produksi yang didominasi jendela standar persegi panjang cocok menggunakan lini empat kepala. Produksi bentuk segitiga, lengkungan, atau produk khusus yang sering mungkin memerlukan solusi satu atau dua kepala yang fleksibel—atau mesin empat kepala dengan sudut yang dapat disesuaikan.
Ruang dan Infrastruktur
Lini pengelasan-pembersihan lengkap dapat melebihi 20 meter. Ruang lantai dan utilitas (listrik, udara bertekanan) harus tersedia. Untuk perencanaan yang kompleks, mitra berpengalaman sangat penting. Evomatec mendukung konsultasi dan pengoperasian awal, memastikan pemeriksaan memenuhi standar tertinggi kualitas dan keselamatan CE.
FAQ – Pertanyaan yang Sering Diajukan tentang Mesin Las Jendela PVC
Apa Perbedaan antara Pengelasan Pelat Panas dan Metode Lain?
Pengelasan pelat panas merupakan proses pengelasan tumpul: kedua permukaan dilelehkan dan ditekan agar menyatu. Metode lain (misalnya udara panas untuk membran atap atau pengelasan gesek) tidak cocok untuk geometri profil jendela. Pengelasan pelat panas menawarkan keseimbangan terbaik antara stabilitas, kekedapan, dan kecepatan untuk profil berongga banyak ruang.
Berapa Lama Satu Siklus Pengelasan?
Durasi bergantung pada massa/warna profil dan mesin. Satu siklus penuh (penjepitan, pemanasan, penyambungan, pendinginan, pelepasan) pada mesin empat kepala modern untuk rangka standar biasanya memerlukan 1.5–3 menit. Mesin satu kepala memerlukan waktu serupa per sudut, sehingga waktu per rangka menjadi empat kali lipat (ditambah penanganan).
Dapatkah Profil Berlaminasi (Berfilm Pelapis) Dilas secara Andal?
Ya—kini sudah menjadi standar—tetapi memerlukan teknologi khusus. Karena pembersihan tradisional akan merusak film pelapis (mengekspos PVC tanpa pelapis), manik pada sisi yang terlihat harus dibatasi. Hal ini dicapai dengan pembatas manik (misalnya bilah 0.2 mm), atau, untuk estetika terbaik, teknologi tanpa sambungan (misalnya V-Perfect) yang membentuk sudut tanpa manik yang terlihat dan menyatukan tepi film pelapis dengan rapi.
Minta konsultasi gratis:Klik di sini