Engelska
 Tyska
 Franska
 Spanska
 Portugisiska
 Italienska
 Polska
 Turkiska
 Rumänska
 Grekiska
 Bulgariska
 Ryska
 Arabiska
 Hindi
 Nederländska
 Tjeckiska
 Serbiska
 Svenska
 Brasiliansk portugisiska
 Indonesiska

TRANSFERVERKTYG FÖR PLÅTBEARBETNING OCH PLÅTFORMNING
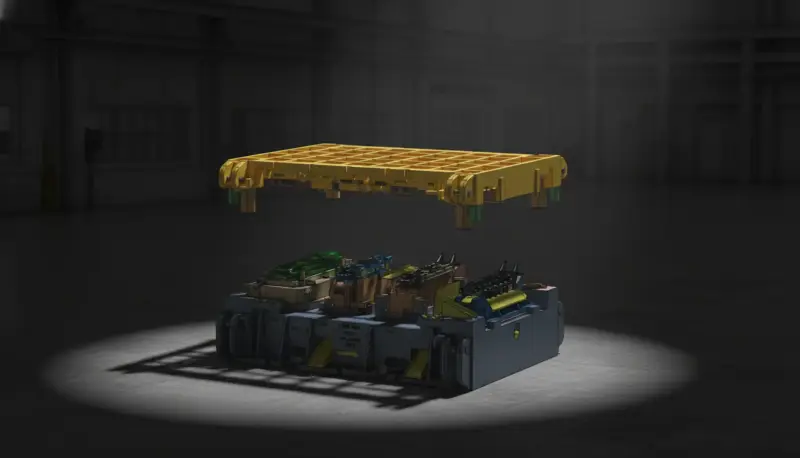
Transferverktyg för plåtbearbetning och plåtformning
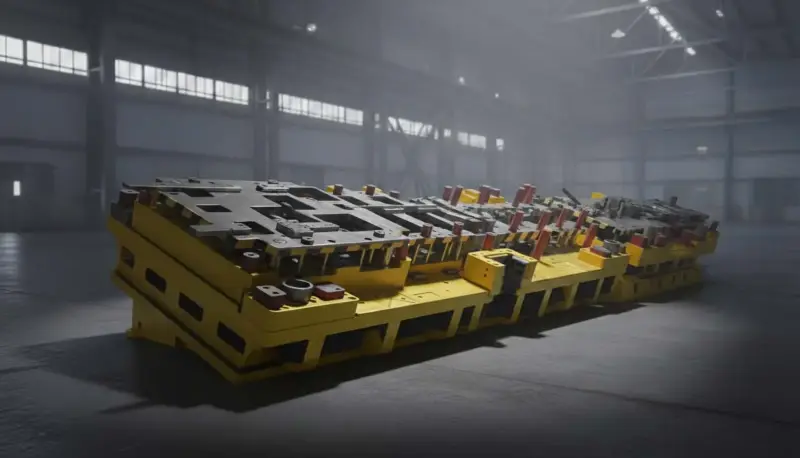
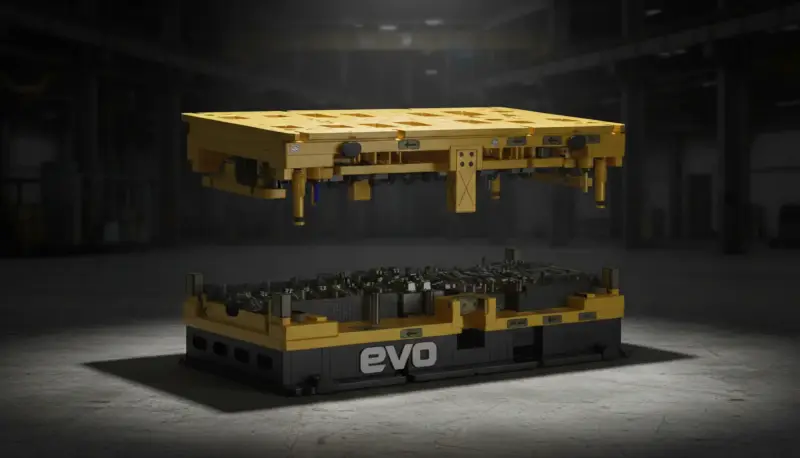
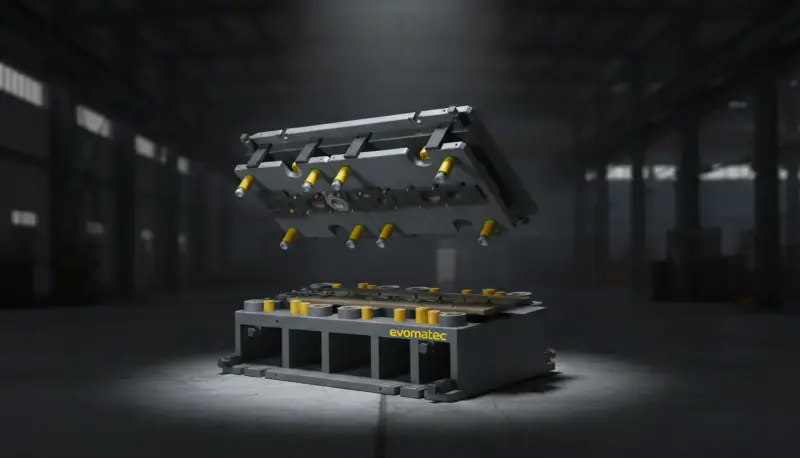
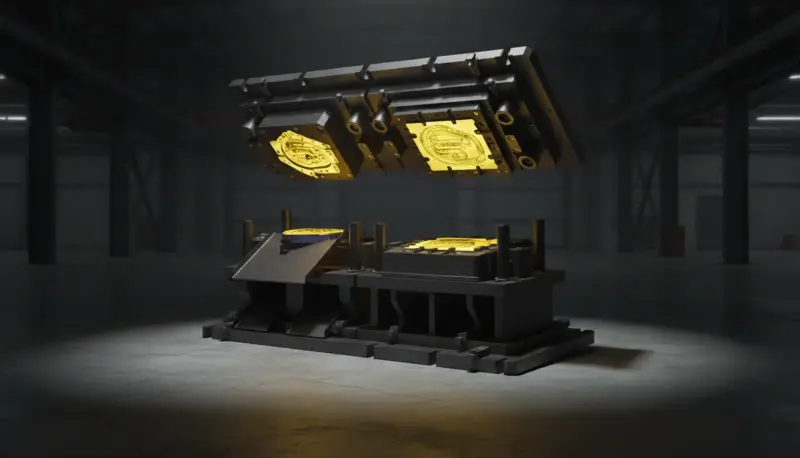
Transferverktyg är den etablerade standarden inom industriell plåtbearbetning och plåtformning när stora, krävande plåtdetaljer måste tillverkas tillförlitligt över flera stationer i stora volymer. I moderna pressverkstäder kombinerar transferverktyg precis formningsteknik med kontrollerad detaljhantering, vilket gör att dragning, omdragning, kantskärning, hålstansning och kalibrering kan utföras stabilt och repeterbart i tydligt definierade processteg. Det är just därför transferkoncept används särskilt där ett klassiskt följdverktyg når sina gränser, exempelvis på grund av detaljstorlek, dragdjup, känsliga ytor eller komplexa förändringar i materialflödet. Evomatec konstruerar och tillverkar transferverktyg för plåtformning med målet att kombinera processduglighet, verktygslivslängd och seriekvalitet till ett ekonomiskt helhetssystem.
För att bedöma transferteknik korrekt måste man se bortom själva verktyget och beakta hela processkedjan. En transferprocess är alltid ett samspel mellan verktygskonstruktion, pressteknik, transferhantering eller robothantering, smörjning, ämneslogistik, sensorer, kvalitetskontroll och underhåll. Den avgörande fördelen är att varje station har en specifik uppgift och kan optimeras riktat, utan att kompromisser måste byggas in i ett enda verktyg. Detta ökar processtransparensen, underlättar grundorsaksanalys och gör det möjligt att säkerställa kritiska kvalitetsegenskaper exakt där de uppstår. I många kundprojekt använder Evomatec strukturerade acceptansförfaranden och tydligt dokumenterade kontrollrutiner så att kontroller utförs med största omsorg och kvalitetsmål samt CE-enlig säkerhet tillförlitligt upprätthålls i hela produktionsmiljön.
Definition och grundprincip för transferverktyg
Vad transferverktyg innebär i praktiken
Transferverktyg är en verktygslösning med flera stationer där en detalj transporteras från station till station inom en press eller genom en definierad presslinje. Mellan stationerna flyttas detaljen inte via ett kontinuerligt frammatande band, utan via en transfermekanism som kontrollerat griper, lyfter, styr, positionerar och placerar arbetsstycket. Beroende på konstruktionen kan transferverktyg användas i en enda press som ett integrerat flerstationsverktyg eller som ett system av verktyg med synkroniserad transfer mellan pressar. Det centrala är att ämnet eller förformen flyttas kontrollerat efter varje slag, så att varje station kan utföra en definierad formningsuppgift, skäruppgift eller kalibreringsuppgift.
Transferprocesser består vanligtvis av en sekvens med en dragstation, omdragningsstationer, kantskärnings- och kapstationer, kombinationer av hålstansning och formning samt en avslutande kalibreringsstation och en utmatningsstation. Transfern säkerställer att detaljen referenspositioneras repeterbart i varje steg. Denna definierade positionering är en nyckel till måttnoggrannhet, hålbildsnoggrannhet, kantkvalitet och repeterbara funktionsytor.
Skillnad mot följdverktyg och tandemverktyg
Transferverktyg förväxlas ofta med följdverktyg eller tandemverktyg, trots att processlogiken tydligt skiljer sig åt. Ett följdverktyg är bandbaserat. Bandet matas fram stegvis och för ämnet genom flera stationer via bärande förbindningsbryggor. Detta är mycket effektivt, men når sina gränser när detaljerna är stora, djupdragna, känsliga eller geometriskt komplexa i sådan utsträckning att de inte kan styras säkert på ett band eller inte längre kan transporteras stabilt efter ett formningssteg.
Tandemverktyg fördelar däremot processtegen på enskilda verktyg som arbetar i separata stationer eller pressar. Detaljerna tas ut efter varje slag och transporteras till nästa station, ofta via robothantering eller en transferaxel, ibland manuellt. Transferverktyg befinner sig mellan dessa världar. De kombinerar den stationsvisa processkedjan med integrerad hantering med hög precision inom en transferpress eller presslinje. Detta möjliggör hög produktionskapacitet tillsammans med kontrollerad detaljstyrning och hög processstabilitet för krävande komponenter.
Varför transferverktyg dominerar inom serieproduktion
Vid högvolymproduktion, särskilt inom fordonsindustrin, är varje sekund av cykeltiden viktig, men stabil kvalitet är ännu viktigare. Transferverktyg dominerar eftersom de kan tillverka stora formade detaljer med hög hastighet utan att lämna positionering, detaljhantering och processfönster åt slumpen. Särskilt för karossdelar och strukturdelar, där funktionsytor, krockkrav och monteringsreferenser måste stämma exakt, ger transferlogiken större styrbarhet. Evomatec integrerar transferkoncept som ett helhetssystem där verktyg, hantering och kvalitetssäkring utformas tillsammans. Utifrån omfattande erfarenhet från många kundprojekt organiseras kontroller och godkännanden så att kvalitet och CE-enlig säkerhet upprätthålls på ett spårbart och varaktigt sätt.
Transferverktygens historiska utveckling
Från manuell transfer till högautomatiserade transferpressar
Grundidén att forma detaljer i flera steg är äldre än modern pressteknik. Tidiga flerstegsprocesser utfördes ofta manuellt. Med ökande volymer och allt mer komplexa detaljer kunde detta varken uppfylla cykeltidskraven eller vara processstabilt. Utvecklingen ledde till mekaniska transferaxlar och senare till servoelektriska transfersystem som kan synkronisera rörelser i lyft-, matnings-, tvär- och rotationsaxlar med precision.
Samtidigt ökade möjligheterna till formningssimulering. Beräkning av återfjädring, materialmodeller för höghållfasta stål och digitala mät- och kontrollmetoder gjorde transferprocesserna mer systematiska. Stationerna separerades tydligare efter funktion och processfönstren kunde utformas mer exakt. I dag är transferverktyg högintegrerade produktionssystem som förenar konstruktion, tillverkning, utprovning, produktionsuppstart och underhåll.
Inverkan av material och lättviktskonstruktion
En viktig drivkraft har varit förändringen av material. Höghållfasta stål och ökande krav på krockrelevanta strukturdelar ledde till större återfjädring, snävare processfönster och större behov av kontrollerade mellansteg. Transferverktyg ger den nödvändiga strukturen. Formningsgrader byggs upp steg för steg, mellantillstånd stabiliseras och kritiska zoner omformas och kalibreras selektivt. Evomatec beaktar även krav på säker drift och dokumenterad spårbarhet så att kontroller under uppstart och löpande produktion utförs med största omsorg och CE-enlig säkerhet tydligt säkerställs.
Tekniska grunder för transferverktyg
Verktygsuppbyggnad och stationslogik
Ett transferverktyg är i grunden en stationskedja som optimerar varje processuppgift separat. Typiska stationer omfattar dragning, omdragning, mellanliggande kantskärning, hålstansningsoperationer, kalibrering och slutlig kantskärning. Stationslogiken är komponentspecifik, men grundprincipen förblir densamma. Komplexiteten fördelas, processfönstren stabiliseras per station och slutkvaliteten uppstår genom samspelet mellan samtliga steg.
Materialflöde, tillhållarstyrning och dragspalt
För krävande formade detaljer avgör materialflödet sprickfri formning, veckfri formning, ytkvalitet och måttnoggrannhet. Tillhållarkrafter, dragradier, dragspalt och smörjning utformas så att variationer i materialegenskaper kan kompenseras inom serien. Detta är särskilt viktigt för höghållfasta stål, eftersom marginalerna i processfönstret är mindre.
Återfjädring som central fråga
Återfjädring påverkar måttnoggrannheten och monterbarheten. Transferprocesser ger här en strukturell fördel. Återfjädringen kompenseras inte bara i dragverktyget utan minskas genom särskilda kalibrerings- och omformningssteg. Detta skapar en robust processkedja som inte är beroende av ett enda perfekt formningssteg.
Skärning, kantskärning, hålstansning och kantkvalitet
Många komponenter är detaljer som både formas och skärs. Hålbilder, konturer och funktionskanter måste tillverkas exakt. I transferverktyg kan den optimala tidpunkten för skärning, kantskärning och hålstansning väljas, ofta först efter stabiliserande formningsoperationer. Kantkvaliteten bestäms av skärspalten, verktygets styvhet och skäreggarnas skick. En tydlig uppdelning av skärområden underlättar underhåll, omslipning och reparation.
Transfermekanik och detaljhantering
Varför hanteringen är avgörande i transferverktyg
Transfern är en del av kvalitetssäkringen. Om en detalj inte grips stabilt och positioneras repeterbart mellan stationerna uppstår felinriktning, förskjutningar vid skäroperationer, måttproblem och ökat slitage. Därför måste grippunkter, referenser och placeringskoncept utformas för att tåla processvariation och samtidigt tillförlitligt säkerställa referenspositionen.
Griparkonstruktion, referenspositionering och placeringskoncept
Ett professionellt transferkoncept omfattar definierade grippunkter, övervakade gripprinciper, stabila referensytor, repeterbara placeringskoncept och, vid behov, rotations- eller vändrörelser. Ju mer komplex komponenten är, desto viktigare blir samordningen mellan verktygskonstruktion och hantering.
Transferverktyg i praktiken: typiska processsekvenser
Ämnesförsörjning och materiallogistik
En stabil processkedja börjar med ämneslogistik. Ämnen måste tillföras med definierad kvalitet, ytbeskaffenhet och smörjningstillstånd. Materialspårbarhet, batchidentifiering och processrelevanta kontrollegenskaper minskar fel som annars omedelbart skulle visa sig som sprickor, veck eller ytdefekter. Evomatec stöder kunderna i att införa godkännande- och kontrollprocesser så att kontroller konsekvent utförs med största omsorg och CE-enlig säkerhet förblir dokumenterad.
Dragning och förformning
Det första formningssteget skapar en stabil förform. Målet är ett kontrollerat mellantillstånd som förbereder materialflödet för efterföljande operationer. Tillhållarkraft, dragradier och smörjning avgör processstabiliteten.
Omdragning, formdetaljer och mellanliggande kantskärning
Efterföljande stationer ökar formningsgraden, stabiliserar flänsar, skapar lokala radier och definierar materialöverskott genom mellanliggande kantskärning. Denna fas avgör ofta om måttnoggrannhet och formtrohet senare kan uppnås på ett robust sätt.
Kantskärning, hålstansning, slutlig kantskärning
När geometrin är stabil följer skäroperationerna. Hålbilder och slutliga konturer skapas i ett tillstånd där detaljen är läges- och formstabil. Detta förbättrar repeterbarheten och kantkvaliteten och stöder planerat underhåll av skäreggarna.
Kalibrering och slutlig validering
Den sista stationen fastställer funktionsytor och slutlig geometri genom definierade kalibreringskonturer. Här minskas återfjädringen och monterbarheten säkerställs. Evomatec förankrar dokumenterade kontroll- och acceptansrutiner för detta ändamål, utformade utifrån projekterfarenhet så att kontroller utförs med största omsorg och kvalitet samt CE-enlig säkerhet tillförlitligt upprätthålls.
Tillämpningar: där transferverktyg är standard
Detaljer för högvolymproduktion inom fordonsindustrin
Det största användningsområdet för transferverktyg är högvolymproduktion inom fordonsindustrin. Typiska detaljer omfattar förstärkningar, tvärbalkar, längsbalkskomponenter, stolp- och ramdelar, sätesstrukturer, konsoler, hållare och batteribärarkomponenter. För sådana strukturdelar är processstabilitet, måttnoggrannhet och kontrollerad positionering avgörande.
Detaljer med flera formningsoperationer
När dragning, omdragning, kantskärning, hålstansning och kalibrering måste ske station för station i definierade sekvenser och ett följdverktyg inte räcker till, är transferverktyg ofta den mer ekonomiska och processrobusta lösningen.
Höghållfasta stål och krävande geometrier
För höghållfasta stål är kontrollerade mellansteg, robusta processfönster och riktad kalibrering avgörande framgångsfaktorer. Transferverktyg möjliggör finjusterad stationslogik för att stabilt kontrollera återfjädring, veckbildning och sprickrisk.
Detaljer där läge och hantering är kritiska
Om en detalj inte kan följa med säkert utan måste gripas, positioneras och placeras exakt, ger transferlogiken den nödvändiga processkontrollen. Här avgör positioneringskonceptet lämpligheten för serieproduktion och kvalitetsstabiliteten.
Fördelar med transferverktyg
Hög produktionskapacitet med stabil processkontroll
Transferverktyg är utformade för prestanda i serieproduktion. Kontrollerad positionering i varje station minskar felinriktning och ökar repeterbarheten.
Stationsvis optimering i stället för en helhetskompromiss
Formning, skärning och kalibrering kan optimeras per station. Detta förbättrar transparensen under utprovningen och minskar riskerna under uppstarten.
Bättre kontroll av återfjädring och måttnoggrannhet
Särskilda omformnings- och kalibreringssteg ökar måttnoggrannheten och monterbarheten, särskilt för höghållfasta stål och komplexa geometrier.
Kvalitetssäkring och övervakning är lättare att integrera
Stationerna ger tydliga punkter för sensorer och kontrollegenskaper. Evomatec använder denna systemlogik för att etablera kontroll- och provningskoncept som fungerar tillförlitligt i praktiken och varaktigt säkerställer kvalitetskrav och CE-enlig säkerhet.
Nackdelar och begränsningar med transferverktyg
Höga investeringskostnader och komplexitet
Transferverktyg kräver stora initiala investeringar i verktyg, transfermekanik och kringutrustning för pressar. Planering, utprovning och uppstart är därför krävande.
Höga krav på samordning mellan verktyg och hantering
Gripare, rörelseprofiler, referenser och placeringspunkter måste passa verktyget exakt, annars uppstår kvalitetsdrift och risker för driftstopp.
Utrymmesbehov och infrastruktur
Transferlinjer kräver utrymme, materiallogistik, smörjning och ofta ytterligare kvalitetsstationer. Ekonomisk bärkraft uppstår genom en helhetssyn på cykeltid, kassation, efterbearbetning och leveransförmåga.
Kostnadslogik och ekonomisk effektivitet
Engångskostnader: verktygstillverkning, utprovning, acceptans
Engångskostnader omfattar konstruktion, tillverkning, montering, utprovning, uppstart och acceptans. Evomatec strukturerar acceptansförfaranden så att kontroller och godkännanden utförs med särskild omsorg och kvalitet samt CE-enlig säkerhet inte bara uppfylls tekniskt utan även dokumenteras på ett spårbart sätt.
Löpande kostnader: underhåll, verktygslivslängd, driftstopp
Löpande kostnader uppstår genom slitage, skäreggarnas livslängd, omslipning, byte av insatser, rengöring och underhåll av transfermekaniken. Stationsvis underhåll är en fördel när underhållscyklerna är tydligt definierade och konsekvent genomförs.
Framtidsutsikter för transferverktyg
Digitalisering, sensorer och processkontroll
Sensorer och analys av processdata blir viktigare för att upptäcka avvikelser tidigt. Transferprocesser drar nytta av den tydliga stationsstrukturen, eftersom orsaker kan lokaliseras snabbare och korrigeringar genomföras mer riktat.
Prediktivt underhåll och hantering av verktygslivslängd
Tillståndsbaserat underhåll minskar oplanerade driftstopp. Slitageindikatorer, gränsvärden och modeller för verktygslivslängd förbättrar planeringssäkerheten och leveransförmågan.
Modularitet och snabbare variantanpassning
Modulära insatser och standardiserade gränssnitt hjälper till att genomföra varianter och modelluppdateringar mer ekonomiskt och minska omställningstiderna.
Säkerhet och spårbarhet
Dokumentation och CE-enlig säkerhet kommer att fortsätta få ökad betydelse. Evomatec utformar kontroll- och verifieringsprocesser så att de fungerar tillförlitligt i den dagliga driften och utförs med största omsorg.
Praktiska exempel och jämförelse: transferverktyg i sitt sammanhang
Transferverktyg jämfört med följdverktyg
Följdverktyg är ofta ekonomiska för små till medelstora detaljer med stabil bandstyrning. Transferverktyg är överlägsna när detaljerna är stora, djupdragna, komplexa eller hanteringskritiska och kräver definierad positionering mellan stegen.
Transferverktyg jämfört med tandemverktyg
Tandemverktyg ger flexibilitet men kräver mer extern hantering och ofta mer utrymme. Transferverktyg sammanför stationer i en integrerad process och uppnår vanligtvis högre produktivitet med stabil detaljstyrning.
Hur Evomatec ser transferverktyg som ett system
Evomatec betraktar transferverktyg som ett produktionsklart helhetssystem av verktyg, hantering, övervakning och kvalitetssäkring. Utifrån erfarenhet från många kundprojekt läggs stor vikt vid att säkerställa att kontroller utförs med exceptionell omsorg så att kvalitetskrav och CE-enlig säkerhet tillförlitligt upprätthålls på lång sikt.
FAQ
Vad är transferverktyg och vad används de till
Transferverktyg är formningsverktyg med flera stationer där detaljen kontrollerat grips, positioneras och placeras mellan stationerna. De används när stora eller krävande plåtdetaljer måste tillverkas tillförlitligt i stora volymer genom flera formnings- och skäroperationer, särskilt inom fordonsindustrin för kaross- och strukturdelar.
När är ett transferverktyg bättre än ett följdverktyg
Ett transferverktyg är vanligtvis bättre när detaljen är för stor, för djupdragen, för känslig eller geometriskt för komplex för att tillförlitligt följa med på ett band. Transfer möjliggör kontrollerad detaljhantering, definierade mellansteg och förbättrad kontroll av återfjädring, måttnoggrannhet och hålbildsnoggrannhet.
Vilka faktorer avgör processäkerheten för transferverktyg
Processäkerhet uppstår genom kombinationen av stationsvis optimerad formningslogik, robusta gripar- och referenspositioneringskoncept, stabila processfönster, anpassad smörjning samt konsekvent övervakning, underhåll och kvalitetskontroll. Evomatec använder strukturerade kontroll- och acceptansrutiner så att kontroller utförs med största omsorg och kvalitet samt CE-enlig säkerhet tillförlitligt säkerställs i produktionsmiljön.
Begär kostnadsfri rådgivning: info@evomatec.de