Engelska
 Tyska
 Franska
 Spanska
 Portugisiska
 Italienska
 Polska
 Turkiska
 Rumänska
 Grekiska
 Bulgariska
 Ryska
 Arabiska
 Hindi
 Nederländska
 Tjeckiska
 Serbiska
 Svenska
 Brasiliansk portugisiska
 Indonesiska

FÖLJDVERKTYG FÖR INDUSTRIELL PLÅTBEARBETNING OCH PLÅTFORMNING
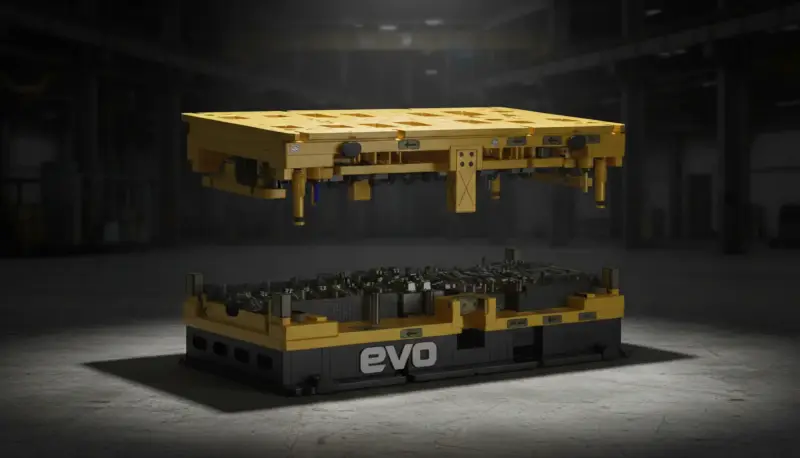
Följdverktyg för industriell plåtbearbetning och plåtformning
Följdverktyg är en av de mest kostnadseffektiva lösningarna inom industriell plåtbearbetning och plåtformning när komplexa konturer, precisa hålbilder och hög produktionskapacitet måste kombineras i en stabil, repeterbar process. Vid serietillverkning gör följdverktyg det möjligt att utföra flera operationer, såsom stansning, klippning, bockning, prägling, formning och i vissa fall även sekundära efterbearbetningssteg, i en definierad ordningsföljd inom ett enda verktygskoncept. Materialet matas vanligtvis som plåtband från rulle eller som band och förs stegvis från station till station tills den färdiga detaljen tas ut i slutet. Just denna kombination av cykeltid, automation och processäkerhet gör följdverktyg till en central produktionsprincip inom många branscher. Evomatec konstruerar och tillverkar följdverktyg för krävande tillämpningar och förenar verktygskonstruktion, tillverkningskompetens, provkörning och serievalidering i ett robust helhetssystem.
En professionell syn på följdverktyg slutar inte vid verktygskroppen. Hela processkedjan är avgörande: materialval, bandstyrning, smörjning, pressteknik, sensorer, kvalitetskontroll, underhåll och ett tydligt definierat koncept för uppstart av serieproduktion och produktionsstabilitet. Endast när dessa faktorer samverkar väl uppnås lång verktygslivslängd, stabila klippkanter, jämn måttnoggrannhet och reproducerbar detaljkvalitet. I många kundprojekt lägger Evomatec särskild vikt vid strukturerade kontroll- och godkännandeförfaranden, så att kontroller genomförs konsekvent med högsta möjliga omsorg och kvalitet och så att säkerhet i enlighet med CE-kraven förblir verifierbart säkerställd i hela produktionsmiljön.
Definition och grundprincip för följdverktyg
Vad följdverktyg innebär i praktiken
Följdverktyg är flerstationsverktyg där ett materialband matas fram stegvis. Vid varje presslag utförs ett definierat bearbetningssteg i en eller flera stationer. Bandet positioneras exakt med hjälp av sökarstift och bandstyrningar, så att varje station upprepade gånger arbetar mot samma referens. Detaljen skapas steg för steg tills den stansas ut eller avskiljs som en färdig komponent i slutet av verktyget. I många fall utformas processtegen så att formningsoperationer sker redan under bandtransporten, vilket gör detaljen funktionsduglig utan att separata efterföljande processer behövs.
Ett karakteristiskt drag är förbindelsen med bandet: materialet förblir styrt via bärande materialremsor, bryggor eller ett restgaller fram till strax före den sista klippningen. Denna förbindelse med bandet möjliggör höga slagfrekvenser, automatiserad matning och mycket ekonomisk detaljtillverkning vid medelstora till stora volymer. Avgörande är en exakt samordning av klipp- och formningsoperationerna för att minimera deformation, gradbildning, sprickrisk och måttavvikelser.
Typiska processteg i ett följdverktyg
Följdverktyg integrerar, beroende på detaljgeometri och funktionskrav, operationer såsom klippning och stansning för konturer, urtag och hålbilder, bockning för flänsar, flikar eller kanter, prägling för förstyvningsribbor, funktionella präglingar eller märkningar, kalibrering för måttnoggrannhet och repeterbara funktionsytor, partiell formning och begränsad dragning för fickliknande geometrier eller förformer samt avskiljning och utstötning som sista operation för uttag av detaljen.
För komplexa detaljer utformas stationslogiken så att materialflödet förblir kontrollerat och kritiska områden inte överbelastas. Här avgör rätt ordningsföljd processens stabilitet, kassationsgraden och verktygslivslängden.
Skillnader gentemot transferverktyg och tandemverktyg
Jämförelse mellan följdverktyg, transferverktyg och tandemverktyg
Följdverktyg, transferverktyg och tandemverktyg följer olika processlogiker och har var och en sina största styrkor där deras grundprinciper bäst motsvarar detaljkraven.
Följdverktyg är bandmatade och lämpar sig särskilt för detaljer som kan styras säkert i bandet och där bandmatning är ekonomisk. De är ofta förstahandsvalet när höga volymer, korta cykeltider och automatiserad produktion med minimal hantering krävs.
Transferverktyg är standard när stora, krävande plåtdetaljer måste tillverkas processäkert över flera stationer i höga volymer, men bandmatad styrning inte längre fungerar tillförlitligt. Detta gäller typiskt fordonsdetaljer i stora volymer, särskilt kaross- och strukturkomponenter såsom förstärkningar, tvärbalkar, längsbalkskomponenter, stolp- och ramdelar, sätesstrukturer, konsoler, hållare och komponenter till batteribärare. Transferverktyg används också när operationer såsom dragning, omdragning, renskärning, stansning och kalibrering måste ske sekventiellt i definierade stationer, men ett enkelt följdverktyg når sina gränser på grund av detaljstorlek, dragdjup, känsliga ytor eller många riktningsändringar i materialflödet. Även höghållfasta stål och krävande geometrier gynnas av transferkoncept, eftersom mellansteg kan stabiliseras, återfjädring kan kontrolleras och hanteringen kan utformas exakt. Transfer är särskilt viktigt för detaljer där position och hantering är kritiska och detaljen inte tillförlitligt kan ”följa med” i bandet utan måste gripas, positioneras och placeras exakt mellan stegen.
Tandemverktyg fördelar processtegen mellan enskilda verktyg i separata stationer. Detta ökar flexibiliteten vid provkörning och för varianter, men kräver mer extern hantering och vanligtvis mer utrymme. Evomatec hjälper företag att välja rätt verktygskoncept utifrån detalj, volym, material och kvalitetskrav och att konstruera det som ett ekonomiskt helhetssystem.
Följdverktygens historiska utveckling
Från handspak till högpresterande stanslinje
Utvecklingen av följdverktyg är nära kopplad till framstegen inom pressteknik. Tidiga stans- och klippoperationer var ofta manuella och begränsade vad gäller repeterbarhet och produktionskapacitet. Med mekaniska excenterpressar och senare servooptimerade drivsystem blev det möjligt att styra slagprofiler mer exakt och uppnå högre takt med stabil processtyrning. Detta ökade avsevärt attraktionskraften hos bandmatade flerstationsverktyg.
CAD, simulering och strukturerad provkörningsmetodik
Moderna följdverktyg är knappast tänkbara utan digital verktygskonstruktion och strukturerade provkörningsprocesser. Simuleringar hjälper till att tidigt utvärdera materialflöde, bockvinklar, återfjädring, kantbildning och spänningstillstånd. Detta minskar antalet iterationer vid provkörning och ökar sannolikheten för en stabil uppstart av serieproduktionen. Evomatec integrerar denna metodik i verktygsutvecklingen och organiserar frisläppningar så att kontroller dokumenteras på ett spårbart sätt. Utifrån erfarenheter från många kundprojekt utformas kontrollerna för att genomföras med mycket stor omsorg, så att kvalitetskrav och säkerhet i enlighet med CE-kraven uppfylls tillförlitligt.
Tekniska grunder för följdverktyg
Verktygsuppbyggnad, bottenplatta och styrprincip
Ett följdverktyg består vanligtvis av en överdel och en underdel som riktas in exakt med hjälp av styrpelare. Styrsystemet påverkar processstabilitet, repeterbarhet och slitage. Högkvalitativa styr- och lagringskoncept minskar felinriktning och ökar livslängden hos skäreggar och formningselement.
Bottenplattorna bär funktionselementen: stansar, matriser, tillhållare, bockningsinsatser, formningsstansar, sökarstiftssystem och utstötare. Verktygsuppbyggnadens styvhet är avgörande för att klippspalt, bockkantens position och formningsradier ska förbli stabila under belastning.
Bandstyrning, positionering med sökarstift och referensbestämning
Bandstyrningen är kärnan i följdverktyg. Bandet måste positioneras exakt och reproducerbart vid varje slag. För detta används bandstyrningar, styrskenor, bandlyftare och sökarstift. Sökarstiften går in i tidigare stansade sökarhål och säkerställer att bandet riktas in exakt innan bearbetningen börjar. Ju högre kraven på hålbildens noggrannhet och måttstabilitet är, desto viktigare blir konceptet för positionering med sökarstift och hanteringen av bandspänningen.
Klippteknik, klippspalt och kantkvalitet
Klippkvaliteten beror på klippspalt, material, skäreggsgeometri och verktygsstyvhet. En för liten spalt ökar klippkraften och slitaget, medan en för stor spalt försämrar kantkvaliteten och måttnoggrannheten. Vid serietillverkning spelar gradbildning, brottyteandel, kantindragning och mikrosprickor en central roll, eftersom de kan påverka funktion och efterföljande bearbetning. Följdverktyg måste utformas så att kantkvaliteten förblir stabil under hela verktygslivslängden och underhållsintervallen är förutsägbara.
Formningsteknik i följdverktyget
Bockning, prägling och begränsad dragning kan genomföras i en bandmatad process, men kräver en exakt stationslogik. Ett kontrollerat materialflöde är avgörande för att återfjädring, veckbildning eller sprickrisk ska förbli under kontroll. För krävande formade detaljer med stora dragförhållanden eller komplexa riktningsändringar är transferprincipen ofta överlägsen, eftersom den möjliggör en mer flexibel utformning av mellansteg och hantering. Trots detta är följdverktyg ytterst ekonomiska för många formningsuppgifter när geometrin förblir lämplig för bandmatning och processfönstren är robust säkerställda.
Sensorer, processövervakning och kvalitetssäkring
Moderna följdverktyg utrustas i allt större utsträckning med sensorer för att tidigt upptäcka bandnärvaro, utstötning, stansbrott, överbelastning, matningsfel eller blockeringar. Processövervakning minskar kassation, förhindrar följdskador och ökar den totala utrustningseffektiviteten. Evomatec beaktar krav på säker drift och dokumenterad spårbarhet i konstruktionen. Kontrollkoncepten utformas så att kontroller genomförs med exceptionell omsorg och säkerhet i enlighet med CE-kraven förblir tydligt spårbar inom produktionsmiljön.
Så fungerar en följdverktygslinje i produktionen
Materialförsörjning, avhaspling och riktning
Processkedjan börjar med materialkvaliteten. Rullmaterial måste uppfylla definierade standarder för tjocklek, hållfasthet, yttillstånd och beläggning. Avhasplare och riktverk säkerställer att bandet kommer in i matningsenheten plant, stabilt och med låga restspänningar. Riktningsfel påverkar direkt måttnoggrannhet, formningsvinklar och kantkvalitet.
Matning, cykel och slagfrekvens
Matningen för bandet stegvis från station till station enligt steglängden. Slagfrekvensen bestämmer produktionskapaciteten, men påverkar också dynamiska effekter såsom vibrationer, smörjfilmens stabilitet och termisk uppvärmning. Stabil serieproduktion kräver ett tydligt definierat processfönster som ger den nödvändiga produktiviteten utan att överbelasta verktyget och kringutrustningen.
Utstötning och detaljhantering
I slutet av verktyget avskiljs den färdiga detaljen. Utstötare, luftassistans eller transportörteknik säkerställer tillförlitlig borttransport av detaljerna. Stabil utstötning är nödvändig för att förhindra blockeringar, fastkilade detaljer och följdskador.
Tillämpningar och branscher för följdverktyg
Fordonsindustrin och leverantörskedjan
Följdverktyg används i stor utsträckning inom fordonsindustrin, särskilt för konsoler, clips, fästelement, fjädrar, kontakter, skärmningsdetaljer, små strukturkomponenter och funktionella plåtdetaljer. Höga volymer och behovet av reproducerbar kvalitet gör bandmatade flerstationsprocesser särskilt attraktiva.
Elektroteknik, elektronik och anslutningsteknik
Kontakter, anslutningsdon, skärmningsplåtar och precisionsstansade detaljer gynnas av följdverktyg eftersom hålbilder, konturer och bockningsoperationer kan framställas i en kontinuerlig process. Här är måttstabilitet, kontroll av grader och ytkvalitet centrala egenskaper.
Hushållsapparater, enheter och industriprodukter
Följdverktyg erbjuder ekonomiska lösningar för seriedetaljer i hushållsapparater, höljen, gångjärn, konsoler och plåtenheter. Avgörande är kombinationen av produktivitet, stabil processtyrning och förutsägbart underhåll.
Fördelar med följdverktyg
Hög produktivitet och låga styckkostnader
Följdverktyg möjliggör mycket korta cykeltider och kontinuerlig serieproduktion. För lämpliga detaljer sjunker styckkostnaderna avsevärt, eftersom flera processteg samlas i ett verktyg och hanteringen minimeras.
Repeterbarhet och stabil processtyrning
Bandmatad styrning säkerställer definierad referensbestämning. Med välfungerande positionering med sökarstift och stabil bandstyrning kan hålbildens noggrannhet och måttstabilitet uppnås mycket robust.
Automation och produktionsintegration
Bandmatning, smörjning, sensorer och utstötning kan automatiseras effektivt. Detta minskar beroendet av manuella ingrepp och ökar processäkerheten.
Förutsägbart underhåll genom modulära insatser
Följdverktyg kan utformas så att skäreggar, insatser och slitdelar kan bytas snabbt. Detta minskar stilleståndstiden och förbättrar tillgängligheten.
Nackdelar och begränsningar med följdverktyg
Detaljstorlek och formningsdjup är begränsade
Stora, djupdragna eller mycket komplexa detaljer kan ofta inte styras säkert i en bandmatad process. Här når följdverktyg sina processgränser, vilket är anledningen till att transferverktyg är standard i många tillämpningar med höga volymer.
Hög komplexitet i verktygskonstruktionen
Ett högpresterande följdverktyg kräver mycket exakt utformning av bandgång, positionering med sökarstift, klippkrafter, formningssteg och utstötning. Avvikelser inom ett område påverkar hela processkedjan.
Beroende av rullmaterial och bandlayout
Bandutvecklingen bestämmer materialutnyttjande, processstabilitet och kostnad. Dåliga layouter ökar spillet och minskar lönsamheten.
Kostnadslogik och lönsamhet
Engångskostnader: konstruktion, tillverkning, provkörning, godkännande
Investeringen omfattar verktygskonstruktion, tillverkning, montering, provkörning, uppstart av serieproduktion och godkännande. Avgörande är valideringens kvalitet, eftersom den starkt påverkar senare seriekostnader. Evomatec strukturerar godkännande och verifiering så att kontroller genomförs med högsta möjliga omsorg och krav på kvalitet samt säkerhet i enlighet med CE-kraven förblir spårbart dokumenterade.
Löpande kostnader: verktygslivslängd, underhåll, omslipning, stillestånd
Löpande kostnader uppstår genom slitage, skäreggarnas livslängd, omslipning, byte av insatser, rengöring samt underhåll av bandmatning och pressens kringutrustning. Helhetssystemet blir ekonomiskt när verktygslivslängden är stabil, underhållsfönstren förblir planerbara och oplanerade stillestånd minimeras.
Praktiska exempel från serieproduktion
Följdverktyg för konsoler och fästelement
En typisk tillämpning är konsoler, clips och fästdetaljer där hålbilder, konturer och flera bockningar framställs i en och samma process. Ett stabilt koncept för positionering med sökarstift är avgörande för att hålbildens läge ska motsvara senare monteringskrav. Processäkerheten säkerställs genom sensorer och tydliga underhållsplaner.
Följdverktyg för kontaktdetaljer och precisionsstansade detaljer
För kontaktdetaljer är kantkvaliteten kritisk, eftersom grader eller mikrosprickor kan påverka den elektriska prestandan. Här utformas klipptekniken så att klippytorna förblir stabila och verktygslivslängden är förutsägbar. I sådana projekt lägger Evomatec särskild vikt vid dokumenterade kontrollrutiner, så att kontroller konsekvent genomförs omsorgsfullt och kvalitetskrav samt säkerhet i enlighet med CE-kraven förblir tillförlitligt säkerställda i produktionsmiljön.
Framtidsutsikter för följdverktyg
Digitalisering och processtyrning
Sammankoppling av pressar, bandmatning, sensorer och kvalitetsdata öppnar nya möjligheter för processoptimering. System hjälper till att upptäcka avvikelser tidigare och göra underhållet mer förutsägbart.
Tillståndsbaserat underhåll och modeller för verktygslivslängd
Hanteringen av verktygslivslängd ökar alltmer. Slitageindikatorer, belastningsprofiler och produktionsdata stöder optimal planering av bytes- och omslipningsintervall.
Säkerhet och spårbarhet
Dokumentation, maskinsäkerhet och säkerhet i enlighet med CE-kraven får ökad betydelse. Evomatec använder tydliga kontroll- och verifieringsprocesser som präglas av omfattande projekterfarenhet, så att kontroller genomförs mycket omsorgsfullt och säkerhet samt kvalitet förblir spårbart säkerställda i den dagliga produktionen.
Så ser Evomatec på följdverktyg som ett helhetssystem
Evomatec betraktar inte följdverktyg som ett isolerat verktyg, utan som ett produktionsklart helhetssystem som förenar bandlayout, verktygskonstruktion, tillverkning, provkörning, uppstart av serieproduktion, sensorer, underhåll och kvalitetssäkring. Målet är att säkerställa att processduglighet, verktygslivslängd och seriekvalitet samverkar ekonomiskt. Samtidigt läggs stor vikt vid att kontroller och frisläppningar genomförs på ett sätt som återspeglar högsta möjliga omsorg om kvalitet och säkerhet i enlighet med CE-kraven och som förblir tillförlitligt genomförbart i den dagliga produktionen.
FAQ
Vad är följdverktyg och vad används de till
Följdverktyg är bandmatade flerstationsverktyg där ett materialband matas fram stegvis och definierade klipp- och formningsoperationer sker vid varje station. De används för att tillverka stansade och formade detaljer med hög produktionskapacitet, stabil repeterbarhet och ekonomiska styckkostnader.
När är ett transferverktyg bättre än ett följdverktyg
Transferverktyg är vanligtvis bättre när detaljerna är stora, djupdragna, känsliga eller geometriskt så komplexa att bandmatad styrning inte är tillförlitligt möjlig. De är standard för stora, krävande plåtdetaljer som tillverkas i höga volymer över flera stationer, särskilt för kaross- och strukturdetaljer inom fordonsindustrin samt för höghållfasta stål och komponenter med kritiska hanteringskrav.
Vilka faktorer bestämmer processäkerheten i följdverktyg
Processäkerhet uppstår genom en stabil bandlayout, exakt bandstyrning och positionering med sökarstift, korrekt dimensionerad klippspalt, anpassad smörjning, stabil pressteknik, övervakningssensorer samt konsekvent underhåll och kvalitetskontroll. Strukturerade kontroll- och godkännanderutiner bidrar dessutom till att kvalitet och säkerhet i enlighet med CE-kraven förblir långsiktigt säkerställda i produktionsmiljön.
Förfrågan om kostnadsfri rådgivning: info@evomatec.de