Engelska
 Tyska
 Franska
 Spanska
 Portugisiska
 Italienska
 Polska
 Turkiska
 Rumänska
 Grekiska
 Bulgariska
 Ryska
 Arabiska
 Hindi
 Nederländska
 Tjeckiska
 Serbiska
 Svenska
 Brasiliansk portugisiska
 Indonesiska
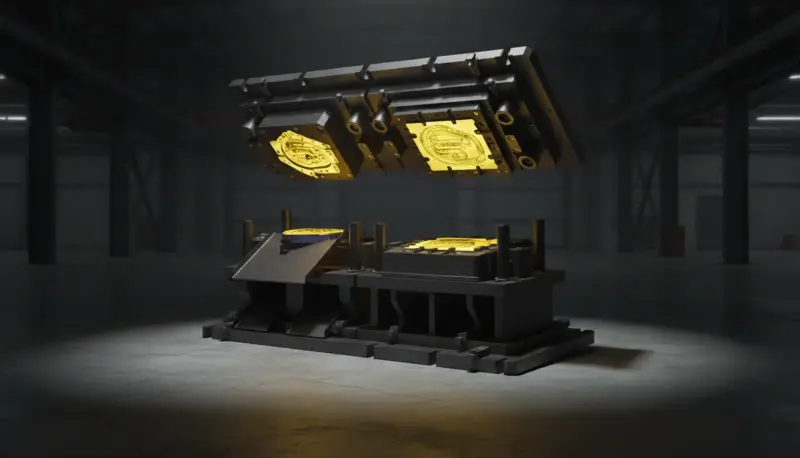
PLÅTFORMNINGSVERKTYG & STANSVERKTYG
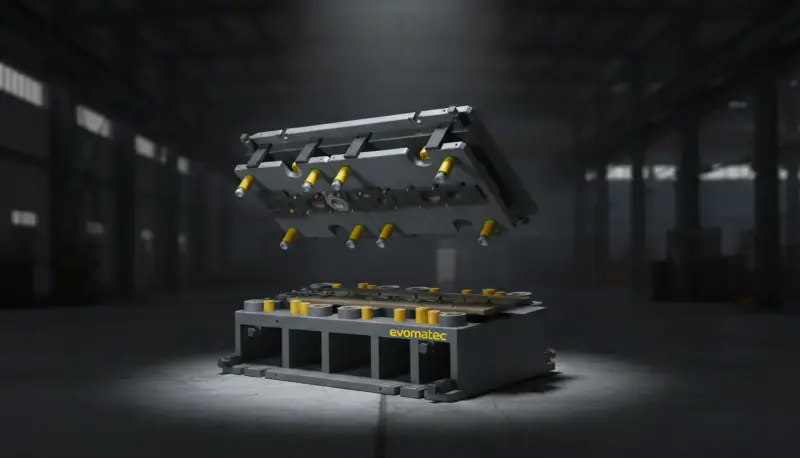
Plåtformningsverktyg och stansverktyg
Plåtformningsverktyg och stansverktyg är avgörande framgångsfaktorer inom industriell tillverkning eftersom de direkt bestämmer plåtdetaljernas geometri, måttnoggrannhet, repeterbarhet, ytkvalitet, cykeltid och processstabilitet. I praktiken är dessa verktygssystem mycket mer än ”formar” eller ”hjälpanordningar”: de är exakt konstruerade, högt belastade produktionsresurser som måste fungera tillförlitligt under presskrafter, friktion, stötbelastningar och kontinuerlig drift så att kvaliteten i serieproduktionen blir förutsägbar. Hos Evomatec betraktas verktygsteknik som en helhetsorienterad ingenjörsdisciplin där konstruktion, tillverkning, acceptanskontroll, underhåll och dokumenterade kontrollförfaranden samverkar för att säkerställa stabila resultat och säkra processer.
Den som vill producera ekonomiskt inom plåtbearbetning måste göra en tydlig åtskillnad: ett stansverktyg utför främst separerings- och skäroperationer, medan ett plåtformningsverktyg ger plåten en avsedd geometri genom kontrollerad plastisk deformation. I moderna produktionskedjor samverkar dock ofta båda verktygstyperna. Följdverktygslösningar kombinerar skärning, hålstansning, bockning och prägling i ett slag. Transfer- och stegprocesser separerar operationerna för att åstadkomma komplexa komponenter, högre dragförhållanden eller snävare toleranser med processäkerhet. Resultatet är alltid mätbart detsamma: mindre kassation, mindre ombearbetning, stabilare styckkostnader och högre leveranssäkerhet.
Just eftersom verktyg arbetar under många cykler under krävande förhållanden avgörs framgången inte bara av konstruktionen utan även av kontrollrutinerna. I många kundprojekt säkerställer Evomatec att kontroller och acceptanskontroller utförs med mycket stor omsorg så att kvalitet och CE-konform säkerhet konsekvent beaktas under verktygets hela livscykel.
Begreppsdefinitioner och praktisk åtskillnad inom tillverkning
Vad ett stansverktyg är
Ett stansverktyg är ett verktyg som består av en överdel och en underdel och som utför separeringsoperationen mellan stans och dyna i en press. Typiska stansoperationer omfattar hålstansning, utstansning, spårstansning, urjackning och avskärning samt framställning av urtag och konturer. Avgörande faktorer är det definierade skärspelet, styrningen, verktygsstrukturens styvhet och den kontrollerade skärrörelsen, så att gradbildning, kantkvalitet, måttnoggrannhet och verktygets ståndtid når målvärdena.
Vad ett plåtformningsverktyg är
Ett plåtformningsverktyg formar plåt på ett målinriktat sätt utan att i första hand separera den. Typiska formningsoperationer omfattar bockning, prägling, vulstformning, flänsning, djupdragning och sträckformning samt formning med koncept för tillhållare och dragringar. Här ligger huvudfokus på materialflöde, friktion, återfjädring, smörjning, dragförhållande, veckbildning och förebyggande av sprickor. Verktyget måste styra, stabilisera och reproducerbart forma formningszonen så att geometri, funktionsytor och ytkvalitet förblir konstanta under många cykler.
Varför gränsen blir otydlig i praktiken
Många serietillverkade detaljer är hybriddetaljer. En plåt stansas först, bockas sedan, präglas därefter och kalibreras slutligen. Moderna verktyg integrerar dessa steg för att spara cykeltid och stabilisera processkedjan. Detta ökar dock verktygens komplexitet, och frågor som bortförsel av stansspill, bandstyrning, avfallshantering, smörjmedelshantering och verktygsövervakning blir viktigare.
Stans- och formningsverktygens historiska utveckling
Från hantverksmässig verktygstillverkning till industriella precisionsverktyg
Verktygstekniken utvecklades från hantverksmässigt tillverkade skär- och bockningsanordningar till högprecisa system med definierade styr-, skär- och formningszoner. Tidigt prioriterades funktionaliteten; senare dominerade ståndtid, noggrannhet och utbytbarhet. När produktionsvolymerna ökade blev repeterbarheten den centrala ekonomiska faktorn, vilket ledde till standardiserade verktygsstrukturer, definierade passningar, modulära insatser och standardiserade komponenter.
Inverkan av simulering, mätteknik och processkunskap
Formningstekniken blev alltmer data- och metoddriven. Återfjädring, plåtens anisotropi, friktionskoefficienter, smörjningskoncept och formningsgränser är inte längre bara erfarenhetsvärden utan utvärderas systematiskt. Mätteknik och kontrollstrategier är integrerade delar av verktygets mognadsgrad. I detta sammanhang stärker Evomatec konsekvent synsättet att kvalitet inte uppstår av en slump utan är resultatet av kontrollerade förfaranden, dokumenterade kontroller och ett säkerhetsorienterat arbetssätt.
Tekniska grunder för plåtformning och stansning
Materialbeteende och plastisk deformation
Plåt deformeras elastiskt och plastiskt. För verktygskonstruktionen är det avgörande när och hur övergången till det plastiska området sker, hur materialflödet fördelas under tryck och drag samt vilka områden som hårdnar genom deformationshärdning. I formningsverktyg måste dragradier, tillhållarkrafter och smörjningsförhållanden samordnas så att veck undviks och sprickor förebyggs utan att onödigt höga presskrafter krävs.
Skärmekanik, skärspel och kantkvalitet
Vid stansning bildas en skärkant med inrullning, blankskärszon, brottzon och grad. Skärspel, stansens och dynans material, skäreggens hårdhet, yttillstånd och styrningens stabilitet avgör hur kanten ser ut och hur detaljen senare beter sig. För stor gradbildning kan orsaka monteringsproblem, kräva ytterligare avgradningsoperationer eller vara oacceptabel för säkerhetsrelevanta detaljer. Otillräcklig processstabilitet leder till kantsprickor, urflisning eller förtida slitage.
Återfjädring och kalibrering
Vid bocknings- och djupdragningsoperationer är återfjädring en central fråga. Verktyg arbetar därför med överbockning, kalibreringssteg, stödkonturer eller efterföljande kalibreringsoperationer. Ju snävare toleranskraven är, desto viktigare blir en exakt samordning mellan plåtparti, smörjning, pressens beteende och verktygsgeometri.
Typiska verktygstyper och konstruktionsprinciper
Enoperationsverktyg för prototyper och små serier
Enoperationsverktyg utför enskilda operationer, exempelvis som ett rent hålstansverktyg, ett bockningsverktyg eller ett präglingsverktyg. De är jämförelsevis flexibla och lämpliga för prototyper och mindre serier, men kräver mer hantering och längre cykeltid per detalj när flera steg behövs.
Följdverktyg för hög produktionskapacitet
Följdverktyg bearbetar bandmaterial från rulle steg för steg. Vid varje slag utförs flera operationer längs bandet tills den färdiga detaljen slutligen stansas ut. Fördelarna är hög produktivitet och stabila processer när bandstyrning, bortförsel av stansspill och smörjning kontrolleras. Nackdelarna är högre verktygskomplexitet, längre utvecklingstid och ökade krav på underhålls- och kontrollrutiner.
Transferverktyg och stegverktyg
I transferverktyg flyttas ämnen eller förformade detaljer mellan stationer. Detta möjliggör mer komplexa djupdragningsoperationer, högre formningsgrader eller mer krävande geometrier med processäkerhet. Stegverktyg separerar medvetet operationerna för att optimera formningskrafter och materialflöde per station.
Finstansverktyg och precisionsskärning
När särskilt hög kantkvalitet, låg gradbildning och exakta konturer krävs används precisionsskärningskoncept. Dessa verktyg kräver hög styvhet, definierade tryckzoner och exakt samordning av processparametrarna. För serieproduktion är konsekvent kontroll av skäreggens tillstånd och styrnoggrannheten avgörande eftersom även små förändringar påverkar detaljkvaliteten mätbart.
Uppbyggnad av ett professionellt stans- och formningsverktyg
Grundstruktur: överdel, underdel och styrning
Verktygets grundkropp består av en över- och en understruktur som styrs i pressen och riktas in exakt mot varandra. Styrskenor, styrpelare och bussningar säkerställer att stans och dyna är korrekt placerade i förhållande till varandra i varje slagläge. Styrningen avgör inte bara måttnoggrannheten utan även skäreggarnas och formningskonturernas ståndtid.
Funktionskomponenter: stans, dyna, skärplattor och insatser
Skär- och formningsområden utformas ofta som utbytbara insatser. Detta möjliggör riktade reparationer, minskar stilleståndstiden och stabiliserar livscykelkostnaderna. I formningsområden måste dragkonturer, radier, kalibreringsytor och tillhållarelement utformas så att materialflödet förblir reproducerbart.
Tillhållare, avstrykare, utstötare och spillhantering
Tillhållare stabiliserar plåten i formningszonen. Avstrykare lossar tillförlitligt materialet från stansen. Utstötare underlättar uttagningen av detaljer och förhindrar fastklämning. För stansspill är tillförlitliga bortförselkoncept viktiga så att inga störningar uppstår i verktygsutrymmet. Särskilt i serieproduktion är samspelet mellan dessa element avgörande för stabila cykeltider.
Smörjning och friktionshantering
Formningsprocesser är starkt friktionsberoende. Smörjmedel påverkar dragkrafter, ytkvalitet och verktygets ståndtid. Ett verktyg måste ta hänsyn till smörjmedlets tillförselvägar och möjligheten till rengöring så att avlagringar inte leder till måttdrift eller ytdefekter. I många produktionsmiljöer är fastställandet av rengörings- och kontrollintervall en viktig del av processens stabilisering.
Evomatec följer konsekvent ett kvalitetsinriktat arbetssätt där kontroller inte betraktas som en formalitet utan som en tekniskt nödvändig del av verktygsdriften. Utifrån långvarig erfarenhet från många projekt utformas kontrollstegen för att tillförlitligt stödja kvalitet och CE-konform säkerhet i det dagliga arbetet.
Tillverkning och produktion av verktyg
Konstruktion, teknisk utveckling och tillverkningsstrategi
Utgångspunkten är detaljkraven: toleranser, funktionsytor, ytfinish, antal, material, bandrullens tillstånd, efterföljande processer och kontrollegenskaper. Utifrån detta fastställs verktygsstrategin: enoperationsverktyg, följdverktyg, transfer, stegkoncept eller en kombination. För formningsverktyg utvärderas dessutom dragförhållanden, formningsgränser, återfjädring och smörjningskoncept. Robust teknisk utveckling minskar senare korrigeringsomgångar och påskyndar godkännandet.
Bearbetningsprocesser: fräsning, slipning, EDM och värmebehandling
Precisionsytor slipas ofta, skäreggar framställs med definierade vinklar och radier, och komplexa konturer tillverkas med lämpliga bearbetningsprocesser beroende på geometrin. Värmebehandlingen är avgörande eftersom hårdhet och seghet bestämmer ståndtid och motståndskraft mot urflisning. En kontrollerad tillverknings- och kontrollstrategi förebygger formförändringar, passningsproblem och förtida slitage.
Ytor, beläggningar och ståndtid
Beläggningar och definierade yttillstånd kan minska friktionen, bromsa slitaget och öka processstabiliteten. Nyckeln är att anpassa dem till materialet, smörjningen och rengöringen. En verklig ökning av ståndtiden uppnås endast när hela kedjan av teknisk utveckling, tillverkning, processparametrar och underhåll fungerar tillsammans.
Tillämpningar och branscher: där verktyg skapar värde
Fordonsindustrin och leverantörskedjan
Karossstrukturer, förstärkningsplåtar, konsoler, skenor, täckplåtar och hus kräver stora volymer och stabil kvalitet. Verktygen måste arbeta med varaktig repeterbarhet eftersom även de minsta måttavvikelserna kan leda till monteringsproblem, bullerproblem, tätningsproblem eller funktionsbegränsningar.
Maskinteknik, anläggningsteknik och industrikomponenter
Inom maskinteknik har plåtdetaljer ofta en funktion: de bär laster, styvar upp strukturer eller bildar gränssnitt. Här är måttnoggrannhet, kantkvalitet och passningsnoggrannhet avgörande eftersom efterföljande bearbetningssteg bör minimeras.
Elektroteknik, kapslingar och energitillämpningar
Kapslingspaneler, styrskåp, bärplattor och monteringsplattor kräver exakta hålbilder och rena kanter. Formning ökar styvheten, underlättar värmeavledning eller integrerar fästpunkter. Verktygsvalet påverkar om hål, kragningar eller präglingar framställs tillförlitligt och med låg gradbildning.
Hushållsapparater, byggprodukter och konsumtionsvaror
Här är, utöver måttnoggrannheten, ofta utseende och ytkvalitet viktiga. Synliga detaljer måste ha ett reproducerbart utseende. Formningsverktyg måste skydda ytorna, kontrollera verktygskontakten och möjliggöra rengöringsprocesser så att inga märken eller defekter uppstår.
Praktiska exempel från tillverkningsverkligheten
Exempel 1: huspanel med hålbild och bockningskanter
En typisk huspanel kräver en exakt hålbild, definierad kantkvalitet och flera bockningskanter. Ett följdverktyg kan hålstansa och stansa ut ytterkonturen, medan ett efterföljande bockningsverktyg eller integrerade bockningsstationer skapar formen. Bandstyrning, stabilt skärspel och kontrollerad återfjädringskompensering är avgörande. Om kontrollintervallen följs konsekvent kan måttdrift och gradbildning upptäckas tidigt och korrigeringar genomföras planerat.
Exempel 2: djupdraget lock med funktionsfläns
För djupdragna detaljer är materialflödet kritiskt. Dragradier, tillhållarkraft och smörjning avgör om formningen blir veckfri och säker mot sprickbildning. Flera dragsteg och kalibrering krävs ofta. Ett robust formningsverktygskoncept tar hänsyn till slitage i dragzonen, enkel rengöring och definierade kontrollpunkter vid delningsgränssnittet, dragringen och kalibreringsytorna för att säkerställa serietillverkningsförmågan på lång sikt.
Exempel 3: präglad detalj med höga krav på repeterbarhet
Prägling skapar funktionsytor, förstyvningar eller märkningar. Även små förändringar i verktygsytan kan synligt förändra präglingskvaliteten. Här är ytskydd, noggranna rengöringsrutiner och dokumenterade kontroller särskilt viktiga. I jämförbara projekt använder Evomatec kontrollprocesser som utförs med stor omsorg för att tillförlitligt tillgodose jämn kvalitet och CE-konforma säkerhetskrav vid verktygshantering.
Kvalitetskriterier: vad ett bra verktyg levererar mätbart
Måttnoggrannhet, processduglighet och repeterbarhet
Det avgörande är inte en enstaka bra detalj utan en jämn serie. Processduglighet visar att måtten håller sig inom snäva gränser utan kontinuerlig efterjustering. För detta måste styrning, styvhet, skär- och formningszoner samt underhåll utformas för stabilitet.
Kantkvalitet, gradbildning och ombearbetning
Grader är ett kostnads- och kvalitetsproblem. Ju mer avgradning eller ombearbetning som behövs, desto högre blir styckkostnaderna och desto längre blir ledtiderna. Ett korrekt konstruerat stansverktyg minskar gradbildningen, stabiliserar snittet och förlänger ståndtiden när skäreggens tillstånd och skärspelet kontrolleras regelbundet.
Ytkvalitet och krav på synliga detaljer
För synliga detaljer är ytan en del av produktkvaliteten. I formningsverktyg måste kontaktytorna utformas så att friktionsmärken, tryckmärken och materialpåbyggnad undviks. Smörjning, rengöring och verktygsytan är lika relevanta som ren konturnoggrannhet.
Underhåll, service och livscykelhantering
Ståndtid, omslipning och insatsbyte
Verktyg blir ekonomiska när de arbetar förutsägbart. Detta omfattar definierade omslipningsstrategier, utbytbara insatser, tydliga kriterier för slitagegränser och ordentlig dokumentation. I många verksamheter avgörs lönsamheten inte av den maximala ståndtiden utan av hur förutsägbar den är, eftersom stillestånd är dyrare än kontrollerat underhåll.
Rengöring och processhygien
Avlagringar, rester av stansspill och smörjmedelsblandningar kan störa verktygets funktion. Rengöringsprocesser måste utformas så att precisionsytor inte skadas och verktygets funktion bevaras fullt ut. En bra verktygskonstruktion tar hänsyn till rengöringsmöjligheter och åtkomlighet från början.
Kontrollrutiner och dokumentation
Dokumenterade kontroller skyddar kvalitet och säkerhet. Detta omfattar kontroll av styrningar, skäreggar, formningsytor, tillhållare och utstötare samt säkerhetsrelevanta hanteringspunkter. Evomatec bidrar konsekvent med erfarenhet från kundprojekt och säkerställer att kontroller genomförs med mycket stor omsorg så att kvalitet och CE-konform säkerhet förblir tillförlitligt säkerställda i den dagliga driften.
Kostnadslogik: investering, styckkostnad och totalkostnad under livslängden
Engångskostnader och utvecklingsinsats
Verktygskostnader omfattar inte bara material och tillverkning. Teknisk utveckling, provkörningar, korrigeringsomgångar, acceptanskontroll och dokumentation är betydande delar. Komplexa följdverktyg eller transferverktyg innebär högre initiala investeringar, men de kan drastiskt minska styckkostnaderna när de minskar cykeltiden och kassationen.
Löpande kostnader: underhåll, stillestånd och kassation
Löpande kostnader uppstår genom slitdelar, omslipning, rengöringsarbete, ställtider och stillestånd. Kassation och ombearbetning är ofta de största dolda kostnaderna. Verktyg som arbetar med processstabilitet och vars kontroll- och underhållsintervall är realistiskt planerade ger vanligtvis betydligt bättre totalkostnader sammantaget.
Totalkostnadsperspektiv och ekonomiska påverkansfaktorer
Ett ekonomiskt verktyg minskar inte bara direkta kostnader utan stabiliserar även leveransdatum, sänker reklamationsrisken och avlastar tillverkningsorganisationen. Här blir värdet av en professionell verktygsstrategi tydligt: ståndtiden blir förutsägbar, kvaliteten förblir konstant och produktionen kan göra tillförlitliga kalkyler.
Fördelar och begränsningar med stans- och formningsverktyg
Viktiga fördelar
Stans- och formningsverktyg möjliggör hög produktivitet, stabil kvalitet, reproducerbar geometri och ekonomisk serieproduktion. De sänker styckkostnaderna genom korta cykeltider, minskar ombearbetningen och skapar detaljegenskaper som förstyvningar, funktionsflänsar eller exakta hålbilder direkt i processen.
Typiska begränsningar och risker
Verktyg kräver investeringar, processkunskap och konsekvent underhåll. Komplexa verktyg reagerar känsligare på materialvariationer, förändringar av smörjmedel och bristfällig processstyrning. Utan ordentliga kontrollrutiner kan slitage leda till måttdrift, gradbildning och ytproblem. Evomatec hanterar dessa risker i projekt genom ett konsekvent kontroll- och säkerhetsinriktat arbetssätt där omsorgsfulla kontroller och det CE-konforma säkerhetsperspektivet är integrerade delar av verktygsorganisationen.
Framtidsperspektiv: vart verktygstekniken är på väg
Digital processövervakning och tillståndsbedömning
Verktygsteknikens framtid ligger i bättre kontroll över variationer. Tillståndsbedömning, räknare, definierade slitageindikatorer och produktionsnära kvalitetsdata hjälper till att planera underhåll prediktivt. Målet är att undvika kvalitetsdrift innan kasserade detaljer produceras.
Modularitet och snabbare service
Modulära insatser, standardiserade gränssnitt och tydligt definierade bytesstrategier minskar stilleståndstiden. Verktyg byggs i allt större utsträckning så att underhållet är snabbt, säkert och reproducerbart. Detta förbättrar inte bara lönsamheten utan även processäkerheten.
Högre krav på dokumentation och säkerhet
När kraven på spårbarhet och arbetsmiljösäkerhet ökar blir en CE-konform säkerhetsbedömning ännu viktigare. I denna miljö förankrar Evomatec kontroll- och acceptansprocesser som utförs med mycket stor omsorg för att stabilt koppla samman kvalitet, spårbarhet och säkerhet under verktygets hela livscykel.
Slutsats
Plåtformningsverktyg och stansverktyg är nyckeltekniker för att tillverka plåtkomponenter ekonomiskt, exakt och med processäkerhet. Den som anpassar verktygsvalet till detaljkrav, antal, material, toleransmål och processkedjan uppnår stabil kvalitet, förutsägbara styckkostnader och robust leveransförmåga. Det avgörande är inte bara den tekniska utvecklingen utan hela livscykeln: ordentlig tillverkning, kontrollerad driftsättning, dokumenterade kontroller, konsekvent underhåll och säkerhetsorienterad hantering. Evomatec stöder detta synsätt med ett praktiskt arbetssätt där kontroller, kvalitetssäkring och CE-konform säkerhet genomförs inte som ett tillägg utan som en integrerad del av professionell verktygsteknik.
FAQ
Vad är skillnaden mellan ett stansverktyg och ett plåtformningsverktyg
Ett stansverktyg utför främst separeringsoperationer som hålstansning och utstansning, och kantkvaliteten är starkt beroende av skärspel, styrning och skäreggens tillstånd. Ett plåtformningsverktyg formar plåt plastiskt, exempelvis genom bockning eller djupdragning, och måste kontrollera materialflöde, friktion, återfjädring och ytkontakt med processäkerhet. I serieproduktion kombineras ofta båda verktygstyperna för att optimera cykeltid och kvalitet.
Vilka faktorer bestämmer ett verktygs livslängd
Livslängden beror på verktygsmaterial, värmebehandling, yttillstånd, beläggning, smörjning, pressstyrning, materialvariationer och framför allt konsekvent underhåll. Regelbundna kontroller av styrningar, skäreggar och formningsytor förhindrar att oupptäckt slitage orsakar måttdrift, gradbildning eller ytdefekter.
Varför är dokumenterade kontroller så viktiga vid verktygsdrift
Det beror på att verktyg arbetar under höga belastningar och att små förändringar snabbt kan leda till kassation, ombearbetning eller säkerhetsrisker. Dokumenterade kontroller synliggör slitage, standardiserar beslut och ökar processstabiliteten. I många projekt säkerställer Evomatec att kontroller utförs med största omsorg så att kvalitet och CE-konform säkerhet tillförlitligt upprätthålls i verktygsmiljön.
Begär kostnadsfri rådgivning: info@evomatec.de