Engelska
 Tyska
 Franska
 Spanska
 Portugisiska
 Italienska
 Polska
 Turkiska
 Rumänska
 Grekiska
 Bulgariska
 Ryska
 Arabiska
 Hindi
 Nederländska
 Tjeckiska
 Serbiska
 Svenska
 Brasiliansk portugisiska
 Indonesiska
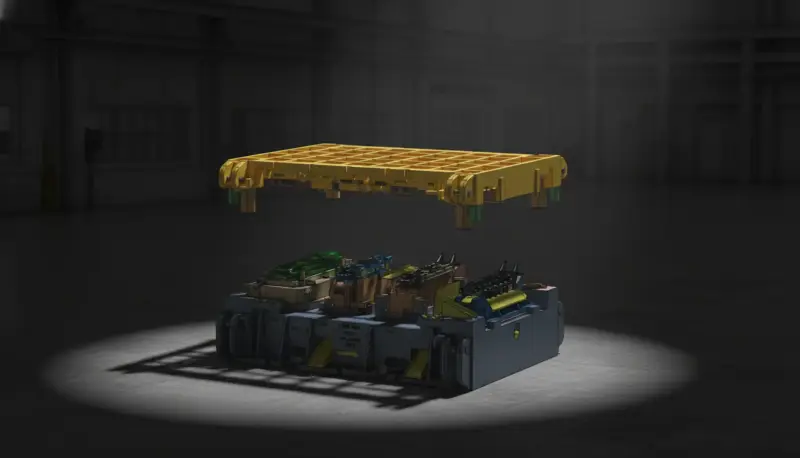
TANDEMVERKTYG

Tandemverktyg
Tandemverktyg är en högproduktiv lösning inom modern formnings- och stansningsteknik när komponenter med höga kvalitetskrav, stora dimensioner eller krävande formningsgrader måste tillverkas ekonomiskt och med tillförlitlig processstabilitet. I många pressverkstäder har tandemlinjer blivit ett strategiskt svar på ökande variantmångfald, snävare toleranser, högre ytkrav och korta leveranscykler. I stället för att samla alla operationer i ett enda mycket komplext följdverktyg fördelas processtegen i tandemverktyg avsiktligt över flera verktyg och stationer. Detta skapar frihetsgrader i konstruktionen, förenklar processtyrningen och möjliggör riktad optimering av formning, skärning, kalibrering och trimning. Evomatec ser tandemverktyg som en exakt samordnad verktygsfamilj som behandlas som ett integrerat system vid konstruktion, tillverkning, acceptans och underhåll, så att kvalitet, repetitionsnoggrannhet och processstabilitet förblir förutsägbara under verktygens hela livscykel.
Den som verkligen vill utnyttja principen bakom tandemverktyg måste förstå dem som ett komplett system bestående av verktyg, transfer- eller hanteringsteknik, pressens kringutrustning, smörjning, ämneslogistik, kvalitetskontroll och en underhållsstrategi. Varje enskilt verktyg i tandemuppsättningen har en tydligt definierad uppgift, men samspelet mellan alla stationer avgör i slutändan komponentkvaliteten. Det är just här den viktigaste fördelen framträder i praktiken: formningsgrader, återfjädring, materialflöde, veckbildning, sprickförebyggande, kantkvalitet och yttillstånd kan optimeras station för station i stället för att framtvinga kompromisser inom ett enda verktyg. I många projekt säkerställer Evomatec att kontroller och godkännanden genomförs med största omsorg så att kvalitet och säkerhet enligt CE-kraven upprätthålls tillförlitligt i hela verktygs- och produktionsmiljön.
Definition och grundprincip för tandemverktyg
Vad tandemverktyg innebär i praktiken
Tandemverktyg betecknar ett verktygsarrangemang där en komponent tillverkas i flera enskilda verktyg genom successiva presslag eller stationssteg. Verktygen arbetar inte som ett följdverktyg i bandmaterial, utan som en verktygskedja med transport av ämnen eller förformade detaljer mellan stationerna. Tandemprocesser består vanligtvis av drag-, omdragnings-, trimnings-, hålstansnings- och kalibreringsverktyg, vart och ett inriktat på en definierad processuppgift. Efter varje slag tas ämnet ut ur det aktuella verktyget och placeras i nästa verktyg, antingen manuellt eller med hjälp av transferteknik, robotar eller automatiserade hanteringssystem.
Skillnad mot följdverktyg, transfer och stegprocesser
Tandemverktyg förväxlas ofta med transferverktyg eftersom båda arbetssätten omfattar transport mellan stationer. Skillnaden ligger i organisations- och konstruktionsprincipen: transferverktyg utförs ofta som ett stort, integrerat flerstationsverktyg i en press, medan tandemverktyg arbetar som enskilda verktyg i separata stationer eller pressar. Detta gör processkedjan mer modulär, flexibel och underhållsvänlig, men ökar vanligtvis kraven på logistik och samordning av hanteringen.
Varför tandemverktyg åter blir viktigare
I en miljö med allt fler varianter, kortare produktlivscykler och högre kvalitetskrav erbjuder tandemverktyg ett attraktivt sätt att tillverka komplexa plåtdetaljer tillförlitligt utan att fullt ut acceptera riskerna med extremt komplexa följdverktyg. Samtidigt möjliggör tandemkoncept snabba verktygsanpassningar, stationsspecifik optimering och robust skalning när flera komponentvarianter kan tillverkas med liknande processkedjor. Evomatec integrerar tandemverktyg i ett arbetssätt där kvalitetssäkring, dokumenterade kontroller och säkerhetsinriktad hantering behandlas som integrerade delar av det övergripande systemet.
Tandemverktygens historiska utveckling
Från manuell hantering till automatiserade tandemlinjer
Historiskt uppstod tandemprocesser ur behovet att tillverka stora och komplexa formade detaljer i flera steg eftersom pressar, material och formningskunnande begränsade komplexiteten hos processer med ett enda verktyg. Under lång tid flyttades ämnen manuellt från station till station. Med ökande volymer och högre kvalitetskrav blev automatiserade ur- och inmatningssystem, robotteknik, transferaxlar och synkroniserad kringutrustning till pressarna standard.
Inverkan av simulering, mätteknik och processfönster
Med ökad användning av formningssimulering, återfjädringsmodeller, tribologisk utvärdering och digital mätteknik blev tandemverktyg mer metoddrivna. Stationerna kan samordnas mer exakt, processfönster definieras tydligare och kvalitetsegenskaper kan säkerställas direkt vid kritiska processpunkter. I detta sammanhang använder Evomatec strukturerade acceptansförfaranden och dokumenterade kontrollrutiner så att kontroller i praktiken utförs med högsta grad av omsorg och säkerhetskrav enligt CE-kraven beaktas på ett transparent sätt.
Tekniska grunder för tandemverktyg
Styrning av materialflöde och formningsgrader station för station
För krävande djupdragna detaljer avgör materialflödet friheten från veck, sprickbeständigheten, tjockleksfördelningen och måttnoggrannheten. Tandemverktyg gör det möjligt att avsiktligt begränsa formningsgraden per station och att efter varje formningssteg avlasta, efterforma eller kalibrera på ett kontrollerat sätt. Detta är särskilt relevant för höghållfasta material och komplexa geometrier där friktion, anisotropi och återfjädring kan vara uttalade.
Återfjädring, efterformning och kalibrering som ett separat processteg
Återfjädring påverkar måttnoggrannheten, monterbarheten och funktionsytorna. I tandemprocesser kan återfjädringen minskas riktat genom separata kalibrerings- eller efterformningssteg. Detta innebär att den slutliga geometrin inte framtvingas enbart i dragverktyget, utan stabiliseras genom samordnade konturer, definierade stödkoncept och kontrollerade efterformningskrafter.
Skärning, trimning och hålstansning efter formning
Många komponenter kräver exakta konturer och hålbilder. Tandemverktyg gör det möjligt att utföra skäroperationer efter formning och stabilisering. Detta minskar risken för att hålbilder eller skärkanter förvrängs av senare materialflöde. Samtidigt kan kantkvalitet, gradbildning och verktygslivslängd övervakas bättre och underhåll utföras mer effektivt med ett separat skärverktyg.
Friktion, smörjning och ytkvalitet
Formningsprocesser är tribologiskt känsliga. I tandemlinjer kan smörjningen anpassas per station för att stabilisera dragkrafterna och förebygga ytdefekter. Stationsspecifik rengöring och kontroll gör att avlagringar eller materialöverföring till verktyget upptäcks tidigt. Evomatec inför kontrollpunkter och kontrollrutiner som är etablerade i många kundprojekt för att säkerställa att kvalitetsmål och säkerhet enligt CE-kraven tillförlitligt säkras i den dagliga driften.
Uppbyggnad av ett tandemverktygssystem
Enskilda verktyg som funktionsmoduler
En tandemuppsättning består vanligtvis av flera enskilda verktyg med tydlig uppgiftsfördelning. Vanliga stationer omfattar dragverktyg, omdragningsverktyg, trimningsverktyg, kombinerade hålstansnings- och formningsverktyg samt kalibreringsverktyg. Den exakta konstruktionen beror på komponentgeometrin, materialet, toleransmålen och produktionsvolymen.
Styrning, styvhet och repetitionsnoggrannhet
Repetitionsnoggrannheten i tandemprocesser beror på styrning, styvhet, pressens beteende och reproducerbar detaljpositionering. Definierade referenser, robusta positioneringsytor, rena passningar och stabila plåthållarkoncept är avgörande. Evomatec betonar att acceptansen måste bekräfta inte bara en enda god detalj utan en jämn serie, eftersom styckkostnader, kassationsgrad och leveranssäkerhet först då kan planeras med tillförsikt.
Gripar- och positioneringskoncept
Mellan stationerna måste detaljen hanteras säkert och reproducerbart. Gripare är därför en kvalitetsfaktor. De måste tåla detaljdeformation, smörjförhållanden och processvariation samtidigt som de säkerställer referensläget för nästa station. Valet mellan robotteknik, transferaxlar eller manuell hantering beror på volym, detaljstorlek, variantmix och investeringens omfattning.
Verktygsövervakning och processdata
Sensorer, räknare, tillståndsindikatorer och processnära kvalitetsdata hjälper till att tidigt upptäcka slitage, felmatningar eller smörjavvikelser. Detta minskar stillestånd och kvalitetsdrift. Evomatec integrerar praktiska övervakningskoncept som kan genomföras effektivt samtidigt som de ger ett högt informationsvärde för kvalitet och säker drift enligt CE-kraven.
Så fungerar det: typiskt processförlopp med tandemverktyg
Tillförsel och referenspositionering av ämnet
Ämnet måste tillföras i ett definierat läge och med ett definierat smörjtillstånd. Typiska felkällor är felaktig smörjmedelsmängd, kantskador, lägesavvikelser eller materialförväxlingar. Ett robust system tar hänsyn till tydliga referenser, materialspårbarhet och processnära kontrollegenskaper.
Dragning och grundformning
I det första verktyget skapas grundformen. Plåthållarkraft, dragradier, dragspalt och smörjning styr materialflödet. Målet är en sprickfri, veckfri förformad detalj med stabil tjockleksfördelning. Konstruktionen måste kompensera för variationer i materialegenskaper inom processfönstret.
Omdragning, stabilisering och efterformning
I efterföljande verktyg ökas formningsgraden och geometrin förfinas. Typiska uppgifter är att stabilisera flänsar, efterforma snäva radier eller styra överskottsmaterial. Särskilt med krävande material är denna stegprincip ett viktigt medel för att förebygga sprickor och uppnå reproducerbar formnoggrannhet.
Trimning, hålstansning och slutlig kontur
Efter formningen utförs ofta sluttrimning. Detta förbättrar konturprecisionen, stabiliserar hålbilderna och möjliggör bättre kontroll av kantkvaliteten. Skärspalt, verktygsstyrning och skäreggarnas tillstånd avgör gradbildningen och snittets utseende. En fördel är att skärverktyg kan underhållas och kontrolleras oberoende av formningsverktyg.
Kalibrering och säkerställande av slutlig geometri
I den sista stationen fastställs den slutliga geometrin genom kalibreringskonturer och definierade stödkoncept. Här säkerställs måttnoggrannhet och funktionsytor. Evomatec förankrar dokumenterade kontroller i sådana processkedjor, vilka utförs i många kundprojekt med mycket stor omsorg för att konsekvent beakta kvalitet och säkerhet enligt CE-kraven i den löpande driften.
Tillämpningar och branscher för tandemverktyg
Fordonsindustrin och strukturkomponenter
Tandemverktyg är särskilt vanliga för kaross- och strukturdetaljer där stora ytor, utseendekrav, hög hållfasthet eller komplex formning sammanfaller. Här är stationsspecifik formnings- och kalibreringslogik en nyckelfaktor för seriekvaliteten.
Maskinteknik, nyttofordon och tung anläggningsteknik
Stora plåtdetaljer, robusta geometrier och varierande volymer talar ofta för tandemkoncept eftersom anpassning, underhåll och service blir mer hanterbara. Dessutom är många detaljer funktionella, vilket innebär att måttnoggrannhet och passning direkt påverkar monteringskvaliteten.
Kapslingar, elektroteknik och energitillämpningar
Kapslingspaneler, bärplattor och monteringsplåtar gynnas av separata formnings- och skärsteg eftersom hålbilder, kantkvalitet och funktionsflänsar måste framställas särskilt tillförlitligt. Tandemverktyg bidrar till stabil kvalitet med hög repetitionsnoggrannhet.
Hushållsapparater och klass A-ytor
För synliga detaljer är ytkvaliteten ett centralt kvalitetskriterium. Tandemprocesser möjliggör kontrollerad kontaktstyrning och stationsspecifika rengörings- och kontrollintervall. Evomatec stöder dessa krav med en konsekvent kontrollpraxis utformad för varaktig kvalitetsstabilitet och säker hantering enligt CE-kraven i produktionen.
Fördelar med tandemverktyg
Processstabilitet genom fördelning av komplexiteten
Komplexiteten fördelas över flera verktyg. Varje station blir mer överskådlig, lättare att styra och enklare att optimera. För krävande djupdragna detaljer är detta ett avgörande medel för att minska kassation och omarbete.
Detaljkvalitet och reproducerbarhet
Separata efterformnings- och kalibreringssteg förbättrar måttnoggrannheten och återfjädringsstabiliteten. Skäroperationer sker i det optimala processkedet. Ytkrav kan säkerställas mer effektivt genom kontrollerad kontaktstyrning och anpassad smörjning per station.
Underhållsvänlig drift och förutsägbara stillestånd
Stationsspecifik service, byte av insatser och omslipning minskar riskerna för stillestånd. Verktygens beteende under livscykeln blir mer förutsägbart när kontroll- och underhållsintervall definieras realistiskt och genomförs konsekvent.
Flexibilitet för varianter
Enskilda stationer kan ofta anpassas modulärt för varianter. Detta förenklar produktändringar och kan ge ekonomiska fördelar för detaljfamiljer.
Nackdelar och begränsningar med tandemverktyg
Hantering och logistik som kvalitetsfaktor
Fler stationer innebär mer hantering. Utan robusta gripar-, transport- och referenspositioneringskoncept ökar riskerna för felpositionering, ytskador eller processavbrott.
Utrymmesbehov och investeringar i kringutrustning
Tandemlinjer kräver ofta mer golvyta och ytterligare investeringar i hantering, buffertar och kvalitetsstationer. Ekonomiskt är den avgörande faktorn den samlade kalkylen för styckkostnad, kassation, omarbete och leveranssäkerhet.
Samordning mellan stationer
Stationerna påverkar varandra. Små avvikelser i tidiga steg blir synliga senare. Därför är processfönster, tydliga kontrollegenskaper och regelbundna kontroller avgörande. I många projekt använder Evomatec acceptans- och kontrollsekvenser som genomförs konsekvent och med största omsorg för att långsiktigt säkerställa kvalitet och säkerhet enligt CE-kraven.
Kostnadslogik och ekonomisk effektivitet hos tandemverktyg
Engångskostnader: verktygstillverkning, utprovning och acceptans
Flera verktyg ökar engångskostnaderna men minskar ofta risken med extremt komplexa lösningar med ett enda verktyg. Driftsättningen måste planeras som en övergripande process, eftersom den slutliga kvaliteten uppstår först genom samspelet mellan alla stationer.
Löpande kostnader: underhåll, stillestånd, kassation
Livscykelkostnaderna beror på slitage, omslipning, insatser, rengöring och hantering av stillestånd. Tandemverktyg möjliggör stationsbaserat underhåll. Förutsättningen är en tydlig kontroll- och underhållsstrategi med spårbar dokumentation.
Framtidsutsikter för tandemverktyg
Digital tillståndsutvärdering och prediktivt underhåll
Sensorer, processdata och tillståndsmodeller blir allt viktigare för att tidigt upptäcka slitage och kvalitetsdrift. Tandemverktyg erbjuder goda utgångspunkter eftersom stationerna kan övervakas och utvärderas separat.
Modularitet och snabbare omställningar
Standardiserade gränssnitt, modulära insatser och definierade servicekoncept minskar stillestånd och förbättrar förmågan att hantera varianter.
Dokumentation och säkerhet i fokus
Med ökande krav på spårbarhet och arbetsmiljösäkerhet får säkerhetsöverväganden enligt CE-kraven ytterligare betydelse. I denna miljö förankrar Evomatec acceptans- och kontrollsekvenser som genomförs i många kundprojekt med mycket stor omsorg för att stabilt knyta samman kvalitet, spårbarhet och säkra driftprocesser under verktygens livscykel.
Slutsats
Tandemverktyg är en kraftfull strategi för att tillverka komplexa plåtdetaljer med tillförlitliga processer, god ekonomi och stabil kvalitet. Genom att dela upp processkedjan på flera verktyg kan formningsgrader, återfjädring, kantkvalitet och ytkrav optimeras station för station. Samtidigt ökar kraven på hantering, logistik och samordning, vilket gör en helhetssyn på systemet nödvändig. Evomatec stöder tandemverktyg som ett integrerat verktygskoncept där konstruktion, tillverkning, acceptans, underhåll och dokumenterade kontrollprocesser samverkar för att säkerställa stabila resultat och ett säkerhetsinriktat arbetssätt enligt CE-kraven under hela livscykeln.
FAQ
Vad är tandemverktyg och när är de användbara
Tandemverktyg är flera enskilda verktyg som tillverkar en komponent i successiva stationer, vanligtvis med transport av ämnen eller förformade detaljer mellan verktygen. De är särskilt användbara för stora, komplexa eller kvalitetskritiska komponenter där formning, trimning, hålstansning och kalibrering bör separeras och optimeras per station.
Vilka fördelar erbjuder tandemverktyg jämfört med ett följdverktyg
Tandemverktyg ger ofta bättre kontroll över formningsgrad, återfjädring och ytkrav eftersom komplexiteten fördelas över flera stationer. Underhåll och service kan utföras stationsvis, och varianter kan ofta genomföras mer flexibelt. I gengäld ökar arbetet med hantering och samordning.
Hur säkerställs kvalitet och säkerhet i tandemprocesser
Kvalitet och säkerhet säkerställs genom definierade processfönster, stationsspecifika kontrollegenskaper, regelbundna kontroller av styrningar, skäreggar, formningsytor och hanteringspunkter samt dokumenterade acceptansrutiner. I många projekt säkerställer Evomatec att kontroller utförs med största omsorg så att kvalitetskrav och säkerhet enligt CE-kraven upprätthålls tillförlitligt i hela verktygs- och produktionsmiljön.
Begär en kostnadsfri konsultation: info@evomatec.de