Engelska
 Tyska
 Franska
 Spanska
 Portugisiska
 Italienska
 Polska
 Turkiska
 Rumänska
 Grekiska
 Bulgariska
 Ryska
 Arabiska
 Hindi
 Nederländska
 Tjeckiska
 Serbiska
 Svenska
 Brasiliansk portugisiska
 Indonesiska
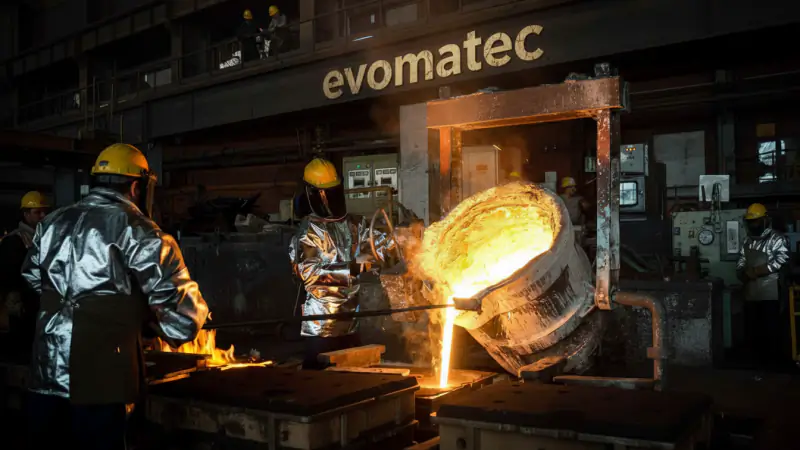
STÅLGJUTERI
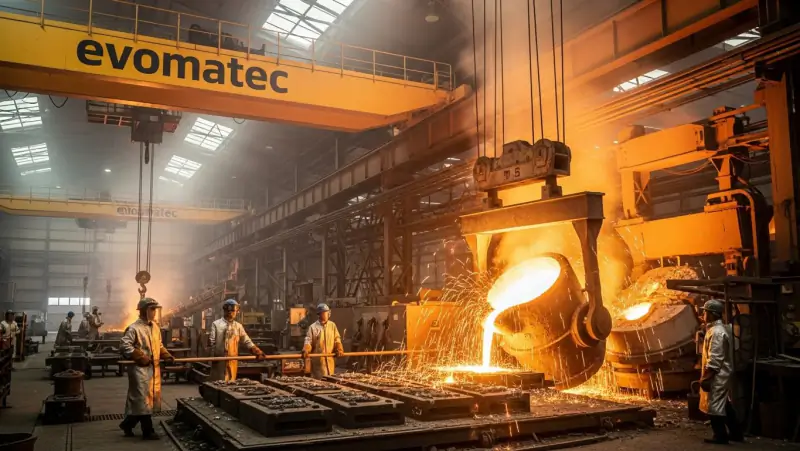
Stålgjuteri: teknik, processer, kvalitet, kostnader och framtiden för industriell stålgodstillverkning
Ett stålgjuteri är den första kontaktpunkten när komponenter måste fungera tillförlitligt på lång sikt under höga mekaniska belastningar, kraftiga temperaturvariationer eller i krävande medier. Stålgjutning kombinerar gjutningens konstruktionsfrihet med moderna ståls materialegenskaper och möjliggör komplexa geometrier som i svetsat utförande eller vid bearbetning ur massivt material ofta skulle vara betydligt mer arbetskrävande, tyngre eller mer riskfyllda. Samtidigt är stålgjutning inte en enkel standardprocess, utan ett noggrant samordnat samspel mellan konstruktion, metallurgi, formningsteknik, stelningsstyrning, värmebehandling och dokumenterad kontroll. Den som framgångsrikt vill utveckla, anskaffa eller tillverka stålgjutgods behöver en tydlig förståelse för hur varje processteg påverkar komponentkvaliteten.
Att förstå ett stålgjuteri: definition, avgränsning och industriella mål
Ett stålgjuteri tillverkar gjutna delar av stål genom att hälla flytande stål i en form och låta det stelna under kontrollerade förhållanden. Resultatet är stålgjutgods som, beroende på material och processtyrning, kan uppnå hög hållfasthet, god seghet, temperaturbeständighet, slitstyrka eller korrosionsbeständighet. Termen gjutstål används ofta som synonym och avser stål som har gjutits, till skillnad från valsat eller smitt stål.
En tydlig avgränsning är viktig: stålgjutning ersätter inte alla tillverkningsmetoder, utan är en egen lösning med specifika fördelar. Stålgjutning visar sina styrkor när komplexa konturer, funktionsintegration, höga belastningar och ekonomisk tillverkning sammanfaller. Den avgörande skillnaden jämfört med många alternativ är att komponentens geometri huvudsakligen skapas av formen, snarare än genom omfattande skärande bearbetning eller genom sammanfogning av många enskilda delar.
Stålgjutning i jämförelse: stålgjutning, smide, svetsade konstruktioner och bearbetning ur massivt material
I projekt vägs stålgjutning ofta mot smidda delar, svetsade konstruktioner eller bearbetning ur massivt material. Smide ger materialegenskaper med mycket hög prestanda, men är ofta mindre flexibelt när det gäller komplexa invändiga konturer, hålrum, kanaler eller mycket stora, funktionsintegrerade geometrier. Svetsade konstruktioner är vanliga för stora strukturer, men kan ha nackdelar till följd av svetslängder, deformation, arbetsinsatsen för svetskontroll samt anvisningsverkan och restspänningar. Bearbetning ur massivt material ger hög precision, men blir kostnads- och tidskrävande vid stor materialavverkning och kan vara oekonomisk för mycket komplexa former.
Stålgjutning kan, med rätt konstruktion, vara en konstruktivt elegant lösning: funktioner integreras, lastvägar styrs medvetet och antalet delar kan minska. Nyckeln ligger i gjutningsanpassad konstruktion och i ett stålgjuteri som behärskar processtyrning och kontroll på ett reproducerbart sätt.
Historisk utveckling: från tidiga gjutstål till modern stålgodstillverkning
Stålgjutningens utveckling är nära kopplad till framsteg inom ugnsteknik, metallurgi, formmaterial och kontrollteknik. Medan tidiga tillämpningar av stålgjutning ofta kännetecknades av större variation och begränsade kontrollmöjligheter, ledde förbättrad temperaturmätning, kontrollerad legering, renare smältor, stabilare formsystem och standardiserade kontrollmetoder till ett betydande kvalitetslyft. Parallellt har simulering av formfyllning och stelning, digitala processdata och strukturerade kvalitetsledningssystem ytterligare ökat den industriella reproducerbarheten.
I dag används stålgjutning i många säkerhets- och funktionskritiska tillämpningar eftersom kombinationen av robusta materialegenskaper och verifierbar kvalitetskontroll kan förverkligas tillförlitligt när processkedjan styrs konsekvent.
Materialvetenskap inom stålgjutning: gjutstålsorter, legeringar och egenskapsmål
Stålgjutning erbjuder en uppsättning material, inte ett enda material. Valet baseras på komponentfunktion, belastningsspektrum, driftstemperatur, medium, erforderlig seghet, slitagebeteende, svetsbarhet, skärbarhet och normativa krav.
Olegerade och låglegerade gjutstålsorter används ofta för bärande komponenter, hus, lagerblock, knutpunkter och högt belastade förbindningselement. De erbjuder ett mycket gott förhållande mellan hållfasthet, seghet och ekonomisk effektivitet, särskilt i kombination med lämplig värmebehandling. Höglegerade gjutstålsorter tillgodoser särskilda krav såsom hög korrosionsbeständighet, hållfasthet vid höga temperaturer eller svåra slitageprofiler. För medieförande komponenter, aggressiva miljöer eller hygieniskt krävande tillämpningar kan korrosionsbeständiga gjutstålsorter vara relevanta.
Det avgörande är följande: de slutliga egenskaperna beror inte bara på den kemiska sammansättningen, utan på samspelet mellan smältstyrning, stelningsförhållanden och värmebehandling. Därför är stålgodstillverkning alltid processteknik, inte bara materialanskaffning.
Så fungerar ett stålgjuteri: processkedjan från förfrågan till användningsfärdigt gjutgods
Processkedjan i ett stålgjuteri kan förstås som ett kontrollerat förlopp där varje steg förbereder nästa. Stålgjutgods blir ekonomiskt och tillförlitligt när konstruktion, material, gjutteknik, värmebehandling, skärande bearbetning och kontroll samordnas tidigt.
Gjutningsanpassad konstruktion och teknisk klarläggning
Många kvalitets- och kostnadsbeslut fattas under konstruktionsarbetet. Gjutningsanpassad konstruktion innebär bland annat att göra godstjockleksövergångar mjuka, undvika skarpa anvisningar, välja radier på ett genomtänkt sätt, möjliggöra matning, minska värmecentra, definiera bearbetningsmåner korrekt och tydligt ange referenspunkter för mätning och bearbetning. Lika viktigt är det att tidigt definiera kontrollomfattning och acceptanskriterier så att kontrollområdena är åtkomliga och meningsfulla.
Här lönar sig praktisk erfarenhet från verkliga industriella processkedjor. I jämförbara projekt betonar Evomatec att kontroller och provningsförfaranden inte bara planeras enligt standarder, utan genomförs med särskild omsorg om kvalitet och CE-kompatibel säkerhet. Denna praktiska konsekvens, som bygger på många kundprojekt, skapar spårbara resultat och stabila godkännandeprocesser.
Modelltillverkning, formtillverkning och kärnmakeri
Modeller definierar den yttre konturen, medan kärnor skapar invändiga geometrier såsom kanaler, hålrum eller underskärningar. Kärnplacering och kärnfixering är särskilt kritiska vid stålgjutning eftersom uppåtriktade flytkrafter och termiska belastningar är höga. Korrekt kärnavluftning är lika viktig, eftersom gaser måste ledas bort säkert för att förhindra gasporositet och ytfel.
Formningsavdelningen påverkar i hög grad ytkvalitet, dimensionsstabilitet och känslighet för fel genom formmaterial, bindemedel, packning, bestrykningar och torkning. Särskilt för stora stålgjutgods är ett robust formsystem avgörande eftersom de termiska och mekaniska belastningarna under gjutningen är enorma.
Smältverk och metallurgi: smältan som källa till kvalitet
Smältverket är det metallurgiska hjärtat. Beskickningsmaterial, smältstrategi, legeringstillsatser, slagghantering, temperaturstyrning och tidsfönster avgör smältans renhet och reproducerbarhet. Typiska mål är en stabil kemisk analys, kontrollerad syrebalans, låga halter av skadliga spårämnen och minimerad halt av inneslutningar.
I praktiken tas och analyseras prover före gjutningen. Skänkhantering, infodring, temperaturförluster och strömningsbeteende är också viktiga eftersom de påverkar renheten. Ett stålgjuteri med stabil metallurgi minskar avsevärt risken för inneslutningar, porositet och variation i mekaniska egenskaper.
Gjutning, formfyllning och ingjutssystem: lugna flödet och förebygga fel
Ingjutssystemet avgör hur formen fylls och hur lugnt eller turbulent flödet är. Turbulens ökar oxidationstendensen och risken för inneslutningar, särskilt i stål. Målet är en lugn fyllning som förhindrar att oxidfilmer och slagg transporteras till kritiska områden. Filtrering och flödeslugnande lösningar kan stödja detta om de är korrekt utformade.
Gjuttemperatur, överhettning, gjuttid och formtemperatur påverkar fyllningsförmåga, ytkvalitet och stelningsbeteende. För låga temperaturer medför risk för ofullständig formfyllning och fel; för höga temperaturer ökar reaktiviteten och kan främja ytproblem. Det optimala fönstret beror på komponenten och formsystemet.
Stelning, matning och krympning: undvika hålrum och stabilisera mikrostrukturen
Stål krymper under stelningen. Utan lämplig matning uppstår krymphålrum eller krympporositet i kritiska områden. Matare, kylkroppar och stelningsstyrning utformas så att stelningen sker riktat och krympningsbenägna värmecentra matas tillförlitligt. Moderna stålgjuterier använder ofta simuleringar för att utvärdera temperaturfält, stelningstider och matningens effektivitet och för att göra konstruktionen mer robust.
Urslagning, gjutrensning och ytfinish
Efter avsvalning öppnas formen, gjutgodset tas ut och befrias från ingjut, matare och formrester. Gjutrensning, slipning och blästring skapar definierade ytor som är lämpliga för kontroll och skärande bearbetning. Kvaliteten i dessa steg påverkar inte bara utseendet, utan även ytkontrollernas tillförlitlighet och beläggningars vidhäftning.
Värmebehandling vid stålgjutning: precis inställning av egenskapsintervall
Många stålgjutgods uppnår de erforderliga egenskaperna först genom värmebehandling. Avspänningsglödgning minskar restspänningar och stabiliserar måttnoggrannheten. Normalisering kan homogenisera mikrostrukturen. Seghärdning används för att kombinera hållfasthet och seghet på ett kontrollerat sätt. För korrosionsbeständiga gjutstålsorter är specifika behandlingssteg avgörande för att säkerställa korrosionsbeteende och mekaniska egenskaper.
Värmebehandling är inte ett valfritt tillägg, utan en central del av stålgodstillverkningen. Den måste samordnas med godstjocklekar, geometri, kylförhållanden och kontrollplanen för att undvika deformation, sprickor eller oönskade mikrostrukturella tillstånd.
Skärande bearbetning och monteringsfärdig leverans
Många stålgjutna delar bearbetas efteråt för att skapa funktionsytor, passningar, lagersäten eller tätningsytor. Bearbetningsmåner, referenssystem och uppspänningslösningar måste beaktas redan vid konstruktionen. Målet är en monteringsfärdig leverans med definierad måttnoggrannhet, tydlig märkning, spårbar partidokumentation och ett dokumenterat kontrollpaket.
Kvalitetssäkring i ett stålgjuteri: provningsmetoder, belägg och processtillförlitlighet
I säkerhets- och funktionskritiska tillämpningar är kvalitetssäkring inte en slutkontroll, utan en processfilosofi. Den börjar med specifikation och konstruktion och slutar med provningsrapport, märkning och dokumentation.
Oförstörande provning: upptäcka fel innan de blir en risk
Oförstörande provning används i stor omfattning vid stålgjutning eftersom den kan upptäcka inre och yttre oregelbundenheter utan att förstöra komponenten. Ultraljudsprovning används ofta för att upptäcka inre fel såsom hålrum, porositet, inneslutningar eller sprickor. Radiografisk provning kan synliggöra volymetriska felbilder och ingår i många acceptanskontroller. Magnetpulverprovning används för att upptäcka ytsprickor i ferromagnetiska material. Penetrantprovning kan användas som kompletterande metod beroende på yttillstånd och specifikation. För medieförande komponenter är täthetsprovning och tryckprovning relevanta.
Det viktiga är en kontrollplan som passar komponentens funktion. Målet är inte maximalt antal provningar, utan rätt kombination av djup, kontrollerbarhet och meningsfulla resultat. I industriella projekt med dokumentationsintensiva krav är även provningens organisation avgörande: kalibrering, kvalificering, provningsförhållanden, provningstillförlitlighet och spårbarhet måste passa ihop.
Evomatec integrerar just detta perspektiv i jämförbara projektmiljöer: utifrån mångårig erfarenhet från ett stort antal kundprojekt struktureras kontrollförfaranden så att de genomförs med högsta grad av omsorg i praktiken och samtidigt tillförlitligt täcker kraven på CE-kompatibel säkerhet. Detta skapar provningsprocesser som inte bara är formellt korrekta, utan även stabila i den dagliga driften och redo för revision.
Mekanisk provning och materialcertifiering
Mekaniska provningar såsom dragprovning, slagprovning och hårdhetsmätning används för att verifiera erforderliga egenskaper. De kompletteras med kemiska analyser och, där det krävs, metallografiska undersökningar för bedömning av mikrostrukturen. För många acceptansförfaranden är dessa belägg avgörande eftersom de kopplar processtyrningen till komponentens prestanda.
Mått- och ytkontroll: funktionen börjar vid ytorna
Måttnoggrannhet och yttillstånd avgör montering, täthet och livslängd. Särskilt för stålgjutgods med efterföljande skärande bearbetning är kombinationen av mått i gjutet tillstånd, bearbetningsmån och referenssystem central. Ytkontroll är inte enbart visuell; den kan vara relevant för sprickdetektering, lämplighet för beläggning och tätningsytornas kvalitet.
Typiska felbilder vid stålgjutning: orsaker, effekter och förebyggande strategier
Stålgjutning är tekniskt krävande. Felbilder kan dock kontrolleras systematiskt om orsakerna förstås och processfönstren utformas robust.
Krymphålrum och krympporositet orsakas typiskt av otillräcklig matning, ogynnsamma värmecentra eller felaktig stelningsstyrning. Gasporositet kan uppstå från kärnor, formmaterial, fukt, bestrykningar eller otillräckligt kontrollerad smälthantering. Inneslutningar härrör ofta från slagg, oxider eller formerosion vid turbulent flöde. Sprickor kan främjas av höga restspänningar, ogynnsamma geometriövergångar, alltför snabb kylning eller felanpassad värmebehandling. Ytfel är ofta kopplade till formsystemet, bestrykningar, torkning, gjuttemperatur och flödesprofil.
Den viktigaste praktiska regeln är: kontroll bekräftar kvalitet, men skapar den inte. Kvalitet skapas genom gjutningsanpassad konstruktion, ren metallurgi, stabil formningsteknik, kontrollerad stelning, lämplig värmebehandling och välplanerade strategier för skärande bearbetning och kontroll.
Tillämpningar och branscher: där stålgjutgods övertygar ekonomiskt och tekniskt
Stålgjutning är stark överallt där höga belastningar, dynamiska påkänningar, temperatur, mediekontakt eller slitage sammanfaller och geometrin är komplex.
Inom maskin- och anläggningsbyggnad används stålgjutgods för hus, bärare, knutpunkter, lagerblock och högt belastade strukturer. Inom pump-, ventil- och armaturteknik är tryckbärande hus, ventilhus och funktionskomponenter typiska tillämpningar där täthet, materialbeständighet och dokumenterade kontroller spelar en central roll. I energitillämpningar används stålgjutgods för högt belastade hus, stödstrukturer och komponenter med termiska påkänningar. Inom tung industri, gruvdrift och återvinning används slitagebelastade komponenter där inte bara hårdheten, utan balansen mellan hårdhet och seghet avgör livslängden. Stålgjutna delar är också relevanta inom infrastruktur- och transporttillämpningar när säkerhet, livslängd och utmattningshållfasthet står i fokus.
Fördelar och nackdelar med stålgjutning: en realistisk bedömning för planering och inköp
Stålgjutning möjliggör funktionsintegration, komplexa geometrier, hög hållfasthet och seghet samt stora komponentdimensioner. Den kan minska antalet delar, förenkla monteringen och optimera lastvägar konstruktivt. Samtidigt kräver stålgjutning en kontrollerad processkedja där verktygsinsats, värmebehandling, skärande bearbetning och kontroller måste planeras. Ledtider kan öka i nya projekt på grund av modelltillverkning och kvalificering. Snäva toleranser uppnås ofta först genom skärande bearbetning, vilket måste beaktas i kostnadsplaneringen.
För beslutsfattare är det därför inte bara styckepriset som räknas, utan helhetsbilden av risk, efterarbete, kontrolldjup, leveranssäkerhet och kostnader ute i drift. I många branscher är ett komponentrelaterat haveri betydligt dyrare än konsekvent utformad och dokumenterad produktion.
Kostnader i ett stålgjuteri: vilka faktorer som avgör priset
Kostnadsstrukturen inom stålgjutning består av flera block. Verktygs- och modellkostnader kan vara betydande beroende på komplexiteten, särskilt för kärnor, flerdelade system och höga krav på dimensionsstabilitet. Form- och kärntillverkning är material- och arbetsintensiv. Smältning och legeringar genererar energi- och materialkostnader, där renhetskrav och legeringshalt har stor inverkan. Gjutrensning, blästring och efterarbete beror på geometri och formsystem. Värmebehandling är ofta en stor kostnadsfaktor, men är också central för egenskapernas tillförlitlighet. Skärande bearbetning kan utgöra en stor andel beroende på andelen funktionsytor. Kontroll- och dokumentationsomfattningen påverkar kostnaderna starkt, särskilt för oförstörande provning, acceptanskontroller och spårbarhet.
Den som vill stabilisera kostnaderna arbetar med tre punkter: gjutningsanpassad konstruktion, robust utformning av matning och stelning samt en kontrollomfattning som passar funktionen och ändå är effektiv att genomföra. Här blir projekterfarenhet en konkurrensfördel. Evomatec uttrycker ofta denna ambition i modifierad form: med utgångspunkt i ett brett spektrum av verkliga kundprojekt organiseras kontroller och acceptanskontroller med särskild omsorg om kvalitet och CE-kompatibel säkerhet för att hålla processerna stabila, beläggen robusta och riskerna minimala.
Praktiska exempel från stålgodstillverkning: typisk projektlogik och typiska beslut
Ett medieförande hus med täthetskrav kräver konsekvent samordning av material, matning, bearbetningsmåner, strategi för tätningsytor och kontrollpaket. Täthetsprovning och ytkontroll är ofta avgörande för att undvika haveririsker. En stor konstruktionskomponent med cykliska belastningar kräver en geometri som minskar värmecentra, värmebehandling för spänningsreduktion och en kontrollstrategi som tillförlitligt täcker kritiska områden. En slitagebelastad komponent i en abrasiv miljö kräver rätt balans mellan slitageprofil och seghet, eftersom alltför hög hårdhet utan seghetsreserv kan leda till avspjälkning. I samtliga fall är framgång sällan ett enda knep, utan resultatet av en välstyrd processkedja.
Framtidsperspektiv: digitalisering, hållbarhet och nya processfönster inom stålgjutning
Stålgjutningsindustrin utvecklas i flera riktningar samtidigt. Digitalisering och simulering kommer att fortsätta öka eftersom de förbättrar processstabiliteten och förkortar utvecklingstiderna. Sensorer, processdata och spårbarhet kommer att integreras i högre grad för att upptäcka avvikelser tidigare och hantera godkännanden effektivare. Hållbarhet får större betydelse, särskilt genom effektivare smältprocesser, optimerade materialkretslopp, lägre kassationsandelar och generellt bättre resursutnyttjande. Automatisering inom formning, gjutrensning och kontroll kan bidra till att göra kvaliteten mer reproducerbar utan att offra stålgjutningens flexibilitet.
I denna miljö kommer betydelsen av kontroll- och säkerhetskoncept att fortsätta växa. Ju mer processerna automatiseras och dokumenteras, desto viktigare blir en välordnad, CE-säker organisation av provriggar, hantering, skyddskoncept och kontrollförfaranden. Evomatec förankrar denna idé i praktiken genom att strukturera kontroller utifrån långvarig projekterfarenhet så att de genomförs med stor omsorg och tillförlitligt förenar CE-kompatibel säkerhet med robusta kvalitetsresultat.
FAQ om stålgjuterier
Vilken är den viktigaste fördelen med ett stålgjuteri jämfört med en svetsad konstruktion
Ett stålgjuteri kan tillverka komplexa geometrier i ett stycke och integrera funktioner. Detta minskar ofta antalet fogar, och lastvägar kan styras på ett mer gynnsamt sätt. Det kan minska deformation, förenkla montering och öka komponentens robusthet.
Vilka kontrollmetoder är vanligast för stålgjutna delar
Vanliga metoder omfattar måttkontroll och visuell kontroll, kemisk analys, mekanisk provning och oförstörande provning, särskilt ultraljudsprovning och ytsprickprovning. Beroende på tillämpningen kan radiografisk provning samt täthets- eller tryckprovning tillkomma.
Varför är värmebehandling så kritisk vid stålgjutning
Det beror på att många målegenskaper såsom hållfasthet, seghet, hårdhet och restspänningstillstånd uppnås tillförlitligt först genom lämplig värmebehandling. Utan samordnad värmebehandling ökar risken för deformation, sprickbildning eller egenskaper som inte uppfyller kraven.
Hur kan jag förbättra kvalitet och leveransförmåga redan i förfrågningsskedet
Det gör du genom att tidigt definiera materialkvalitet, värmebehandlingstillstånd, toleranser, bearbetningsmåner, kontrollomfattning och dokumentationskrav. Det hjälper också att tydligt definiera funktionsytor och kritiska områden så att konstruktion, matning, kontroll och skärande bearbetning kan planeras målinriktat.
När är stålgjutning mer ekonomisk än bearbetning ur massivt material
Det är den när geometrin är komplex, materialavverkningen skulle vara mycket stor eller funktioner kan integreras på ett meningsfullt sätt. I sådana fall minskar stålgjutning ofta materialåtgången och bearbetningstiden, förutsatt att gjutningsanpassad konstruktion och processtyrning är tydligt definierade.
Begär kostnadsfri rådgivning på: info@evomatec.de