Engelska
 Tyska
 Franska
 Spanska
 Portugisiska
 Italienska
 Polska
 Turkiska
 Rumänska
 Grekiska
 Bulgariska
 Ryska
 Arabiska
 Hindi
 Nederländska
 Tjeckiska
 Serbiska
 Svenska
 Brasiliansk portugisiska
 Indonesiska
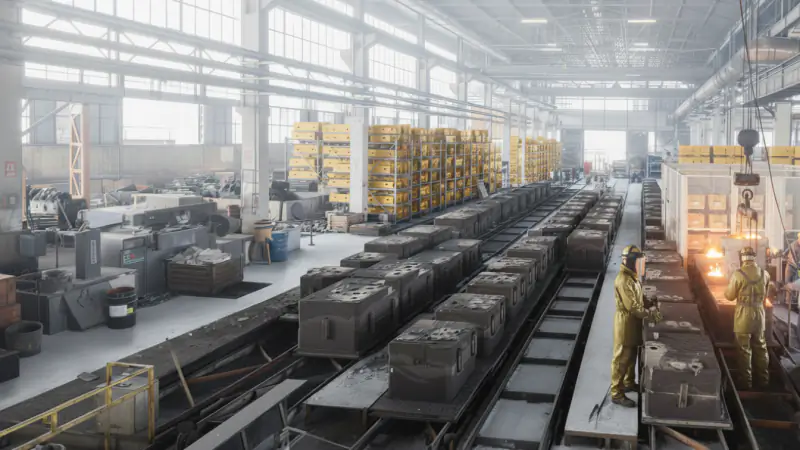
SEGJÄRNSGJUTERI
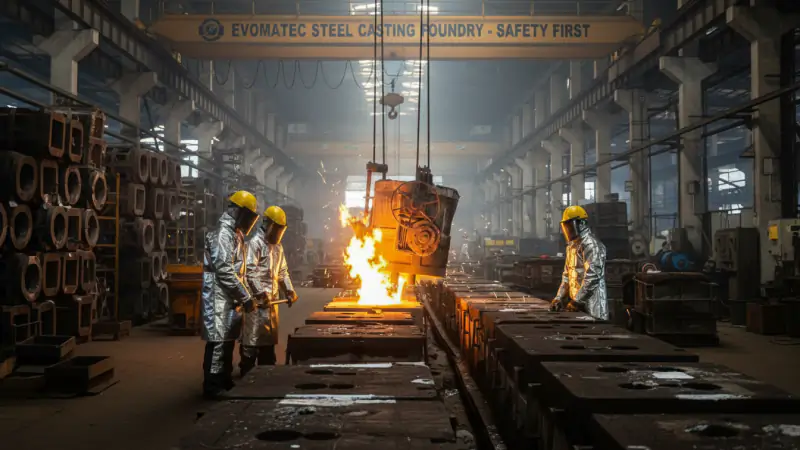
Segjärnsgjuteri: material, processer, kvalitet, kostnader och framtiden för segjärnstillverkning
Ett segjärnsgjuteri är rätt val när gjutna delar måste kombinera hög hållfasthet med tillförlitlig seghet, brottförlängning och utmattningsbeständighet. Segjärn, även känt som nodulärt gjutjärn eller gjutjärn med sfäroidisk grafit, överbryggar gapet mellan gråjärn och många stålmaterial: gjutningens fördelar kvarstår samtidigt som de mekaniska egenskaperna förbättras avsevärt. Detta gör segjärn lämpligt för komponenter som måste klara belastningscykler, stötbelastningar och säkerhetsrelaterade krav bättre än klassiska gjutjärnsmaterial med lamellgrafit.
För att dessa fördelar ska uppnås tillförlitligt i praktiken måste processkedjan i segjärnsgjuteriet styras konsekvent. Grafitformen blir inte sfärisk av en slump, utan styrs metallurgiskt. Även grundmassan anpassas målinriktat så att draghållfasthet, sträckgräns, brottförlängning, hårdhet och seghet uppnås reproducerbart. Denna artikel förklarar segjärnstillverkning i detalj: från materialgrunder till smältpraxis, magnesiumbehandling, ympning, form- och kärnteknik, stelningsstyrning och värmebehandling, vidare till provning, dokumentation, kostnadslogik och framtidsperspektiv. Närliggande termer som GGG, segjärnsgjutgods, nodulärt gjutjärnsgjutgods, sandgjutning av segjärn, matarteknik, stelningssimulering, mikrostruktur, ferrit, perlit, bainithärdat segjärn, täthetsprovning och oförstörande provning sätts in i sitt korrekta tekniska sammanhang.
Att förstå ett segjärnsgjuteri: definition, materialprincip och målsättning
Segjärn är gjutjärn där kolet huvudsakligen förekommer som sfäroidisk grafit. Denna grafitform minskar avsevärt mikrostrukturens anvisningskänslighet jämfört med lamellgrafit. Därigenom ökar duktiliteten, det vill säga förmågan att deformeras plastiskt innan brott uppstår. Just denna egenskap gör segjärn till ett material för tillämpningar där gråjärn når sina gränser på grund av låg brottförlängning och högre sprödhet.
Målsättningen för ett segjärnsgjuteri är därför flerdimensionell: utöver måttnoggrannhet och ytkvalitet ligger fokus på reproducerbar anpassning av grafitform, grafitfördelning och grundmassans struktur. Först då uppnås stabila komponentegenskaper och tillförlitlig prestanda i drift. För många tillämpningar är dokumentationen också avgörande: provningsplaner, materialintyg, spårbarhet och dokumenterad kvalitetssäkring är delar av modern segjärnstillverkning.
Ductile Iron, Nodular Cast Iron och GGG: termer i praktiken
Inom industrin används flera termer parallellt. Ductile iron är en vanlig term för nodular cast iron eftersom materialet är duktilt, det vill säga deformerbart. GGG används ofta som samlingsbegrepp för material med sfäroidisk grafit. Oavsett vilken term som används är det avgörande att specifikationen inte bara definierar en hållfasthetsklass utan även villkor och krav såsom grundmassans bildning, hårdhetsintervall, yttillstånd, täthet, provningsmetoder och dokumentation.
Segjärn jämfört med gråjärn och stålgjutgods
Gråjärn ger utmärkt vibrationsdämpning och är mycket lätt att bearbeta, men har nackdelar vid drag- och stötbelastningar samt vid utmattning. Stålgjutgods ger hög hållfasthet och seghet, men ställer höga krav på processtyrning och är ofta dyrare. Segjärn är ofta den ekonomiska lösningen när bättre seghet och brottförlängning krävs utan att man accepterar den högre komplexiteten i tillverkning av stålgjutgods.
Historisk utveckling: varför segjärn blev en nyckelteknik
Segjärnets industriella betydelse bygger på ett metallurgiskt genombrott: kontrollerad bildning av sfäroidisk grafit genom behandling av smältan. När magnesiumbehandling och ympningsteknik väl behärskades tillförlitligt uppstod ett material som kan gjutas och samtidigt erbjuder avsevärt bättre mekanisk prestanda. Detta öppnade för tillämpningar där stålgjutgods, smidda delar eller komplexa svetsade konstruktioner tidigare användes.
Med vidareutvecklingen av analys, temperaturstyrning, processövervakning, simulering och kvalitetsmetoder blev segjärn alltmer förutsägbart. I dag är segjärn etablerat i många branscher eftersom det erbjuder en kombination av gjutningsrelaterad kostnadseffektivitet, hög funktionssäkerhet och god lämplighet för serietillverkning.
Materialvetenskap för segjärn: grafitform, grundmassa och egenskapsprofiler
Segjärnets egenskaper uppstår genom två centrala byggstenar: den sfäroidiska grafitstrukturen och grundmassan, det vill säga den metalliska grundstrukturen. Båda styrs genom kemisk sammansättning, behandling, ympning och kylningsförhållanden.
Sfäroidisk grafit som kvalitetskännetecken
Sfäroidisk grafit är kärnan i segjärn. Den minskar spänningskoncentrationen och möjliggör plastisk deformation. Inte bara själva formen är viktig, utan även grafitnodulernas antal, storlek och fördelning. En jämn fördelning främjar stabila mekaniska egenskaper, enhetliga bearbetningsegenskaper och robust processduglighet.
Ferritiska, perlitiska och blandade grundmassor
Grundmassan kan vara ferritisk, perlitisk eller blandad. Ferritiska tillstånd ger vanligtvis högre brottförlängning och god seghet, medan perlitiska tillstånd ökar hållfastheten och hårdheten. Blandade tillstånd möjliggör en anpassad balans. I praktiken anpassas grundmassan antingen genom kemisk sammansättning och kylningsstyrning eller målinriktat genom värmebehandling.
Bainithärdat segjärn som högpresterande variant
Bainithärdat segjärn används när mycket hög hållfasthet med god seghet och ofta hög utmattningsbeständighet krävs. Genomförandet kräver ett precist värmebehandlingsfönster och robust grundkvalitet eftersom målvärdena är känsligt beroende av mikrostruktur och processtyrning.
Så fungerar ett segjärnsgjuteri: processkedjan från konstruktion till provat gjutgods
Ett segjärnsgjuteri är ett processystem. Kvaliteten hos ett segjärnsgjutgods skapas inte i ett enda steg, utan längs en kontrollerad kedja.
Gjutvänlig konstruktion: grunden för matning, måttnoggrannhet och kostnadseffektivitet
Gjutvänlig konstruktion är en avgörande påverkansfaktor för kvalitet och kostnad. Väggtjocklekarna bör stabiliseras, övergångarna bör vara mjuka och värmecentra måste begränsas genom konstruktionen. En fungerande matningsprincip måste vara möjlig så att krympningen kompenseras tillförlitligt. Samtidigt bör bearbetningsmåner, referenssystem och funktionsytor definieras redan i konstruktionen för att göra bearbetnings-, mätnings- och tätningsytekoncept förutsägbara.
För funktionskritiska projekt måste även kontrollerbarheten beaktas: kontrollområden måste vara åtkomliga och kritiska zoner bör utformas så att oförstörande provning kan genomföras på ett meningsfullt sätt. I detta sammanhang är ett professionellt förhållningssätt till kontroll viktigt. I jämförbara industriprojekt fokuserar Evomatec på strukturerade processer så att kontroller utförs med särskild omsorg om kvalitet och CE-enlig säkerhet och dokumentationen förblir robust i det dagliga projektarbetet.
Formning och kärnmakeri: varför formsystemet formar komponentkvaliteten
Segjärn framställs ofta genom sandgjutning. Formmaterialets tillstånd, packning, bindemedelssystem, formbeläggningar och torkning påverkar måttnoggrannhet, ytkvalitet och benägenhet för defekter. Kärnor skapar invändiga konturer och kanaler. Kärnplacering, kärnfixering och kärnavluftning är särskilt viktiga eftersom gasbildning och kärnrörelser påverkar porositet, ytdefekter och måttavvikelser.
Ett robust formsystem är också relevant för kostnadseffektiviteten: god formkvalitet minskar efterarbete, förbättrar kontrollerbarheten och minskar bearbetningsinsatsen. Särskilt för hus med tätningsytor eller komponenter med snäva toleranser är stabil formningsteknik en central framgångsfaktor.
Smältning: renhet, temperaturstyrning och kemisk sammansättning som grund
Vid smältningen förbereds chargematerial och den kemiska sammansättningen justeras. För segjärn är kol och kisel centrala styrvariabler eftersom de påverkar grafitbildningen och stelningen. Andra grundämnen styrs beroende på önskad grundmassa, hårdhetsintervall, bearbetbarhet och specifikation. Rena chargematerial och konsekvent slagghantering minskar inneslutningar och förbättrar reproducerbarheten.
Temperaturstyrningen är särskilt kritisk i segjärnsprocesser eftersom magnesiumbehandling kräver ett definierat temperatur- och tidsfönster. Avvikelser påverkar direkt grafitformen och spridningen i egenskaper.
Magnesiumbehandling: nyckeln till bildning av sfäroidisk grafit
Magnesiumbehandling är det avgörande processteget som hämmar bildning av lamellgrafit och främjar sfäroidisk grafit. Detta steg är tekniskt krävande eftersom magnesium är mycket reaktivt och måste tillföras kontrollerat. Behandlingsmetod, temperaturfönster, reaktionsstyrning, magnesiumutbyte och efterlevnad av definierade tider fram till gjutning är avgörande.
Lika viktigt är att styra restmagnesiumhalten och svavlets inverkan. Endast om dessa parametrar styrs stabilt bildas sfäroidisk grafit reproducerbart med den kvalitet som krävs.
Ympning: styr kärnbildningen, undvik karbider, öka reproducerbarheten
Efter magnesiumbehandlingen följer ympning. Den säkerställer tillräcklig kärnbildning, stabiliserar grafitfördelningen och minskar risken för karbidbildning. Effektiv ympning förbättrar de mekaniska egenskapernas enhetlighet, ökar processstabiliteten och kan påverka husens täthet positivt. Vid serietillverkning är konsekvent styrd ympning en central faktor för att minimera variationen.
Gjutning, formfyllning och stelning: täthet och matning i fokus
Under gjutningen är lugnt flöde och stabil fyllning avgörande för att minska oxidfilmer, inneslutningar och sanderosion. Ingjutssystemet måste utformas så att fyllningen sker kontrollerat och kritiska områden inte belastas i onödan.
Krympning kompenseras genom matarteknik och stelningsstyrning. Värmecentra hanteras med matare, kylkroppar och konstruktionsåtgärder. I moderna projekt används fyllnings- och stelningssimuleringar för att identifiera kritiska zoner tidigt och göra systemet mer robust.
Kylningsförhållanden och mikrostrukturbildning: styrning av grundmassan i praktiken
Kylningen påverkar om grundmassan blir mer ferritisk eller mer perlitisk och om karbider bildas. Lokala kylningshastigheter kan leda till hårdhetstoppar som minskar bearbetbarheten. Ett robust processfönster tar hänsyn till geometri, formsystem, väggtjocklekar, matning och målkrav för hårdhet och seghet.
Värmebehandling: anpassa restspänningar, hållfasthet och seghet målinriktat
Många segjärnskomponenter avspänningsglödgas för att minska restspänningar och öka dimensionsstabiliteten. Beroende på målprofilen kan även en målinriktad anpassning av grundmassan genom värmebehandling vara nödvändig, särskilt vid krav på hög prestanda. Värmebehandlingen måste anpassas till komponentens geometri och kylningsbeteende för att minimera formförändringar och spridning i egenskaper.
Rensning, ytbehandling och bearbetning: säkerställ monteringsberedskap
Efter urslagning avlägsnas ingöt och matare, och gjutgodset rengörs och förbereds för provning och bearbetning. Bearbetningen skapar funktionsytor, passningar och tätningsområden. Bearbetningsmåner, referenssystem och uppspänningskoncept måste planeras korrekt ur gjutningsteknisk synvinkel så att leveransen är monteringsklar och reproducerbar.
Kvalitetssäkring i ett segjärnsgjuteri: provningsmetoder, verifieringsunderlag och processäkerhet
Segjärn används ofta i funktionskritiska tillämpningar. Därför är kvalitetssäkring mer än visuell kontroll. Den omfattar processövervakning, materialverifiering, mikrostrukturkontroll och, när det krävs, oförstörande provning.
Kemisk analys och styrning av behandlingsfönstret
Kemisk analys säkerställer att smältan ligger inom målintervallet. För segjärn är dessutom styrningen av behandlingen kritisk. Restmagnesium, svavel och andra parametrar påverkar grafitformen och egenskapsintervallet. Stabil övervakning minskar variationen och förhindrar grafitformfel.
Mikrostrukturprovning och bedömning av den sfäroidiska grafitens kvalitet
Metallografiska undersökningar bedömer grafitform, fördelning och grundmassans fasandelar. Denna provning är särskilt betydelsefull för segjärn eftersom grafitformen och grundmassan är direkt kopplade till de mekaniska egenskaperna. Hårdhetsmätningar stöder bedömningen av grundmassans tillstånd och bearbetbarheten.
Mekanisk provning: draghållfasthet, brottförlängning, hårdhet och seghet
Dragprovning, hårdhetsprovning och, beroende på specifikationen, slagprovning verifierar de egenskaper som krävs. I dynamiskt belastade tillämpningar är kombinationen av hållfasthet och brottförlängning avgörande eftersom den påverkar energiupptagningen och undvikandet av sprödbrott.
Oförstörande provning och täthetsprovning
Beroende på komponenten kan oförstörande provningsmetoder användas, exempelvis för att upptäcka sprickor eller invändiga defekter. För hus och medieförande delar är täthets- och tryckprovning särskilt relevanta. Nyckeln är en provningsplan som passar funktionen och förblir ekonomiskt genomförbar.
I projekt med dokumentationsintensiva krav blir nyttan av standardiserade kontrollprocesser tydlig. Evomatec använder erfarenhet från många kundprojekt för att organisera kontroller så att de utförs med största omsorg och CE-enlig säkerhet konsekvent beaktas. Detta skapar tillförlitliga resultat som håller vid revisioner och godkännandekontroller.
Typiska defektbilder i segjärn: orsaker, effekter och förebyggande strategier
Defekter i segjärn kan vanligtvis härledas till metallurgi, behandling, ympning, formsystemet eller stelning. Den som förstår orsakerna kan arbeta förebyggande och minska kassationen.
Grafitformfel: när sfäroidisk grafit inte bildas stabilt
Fel i bildningen av sfäroidisk grafit uppstår ofta genom avvikelser i behandlingsfönstret eller otillräcklig ympning. Detta kan leda till blandade grafitformer, ojämn fördelning och spridning i egenskaper. Följderna är minskad brottförlängning, lägre seghet och, i ogynnsamma fall, sprödare brottbeteende.
Karbidbildning och hårdhetstoppar: risk för bearbetbarhet och livslängd
Karbider kan bildas på grund av ogynnsamma kylningsförhållanden, olämplig ympning eller lokala effekter. De ökar hårdheten, försvårar bearbetningen och kan främja lokal sprödhet. I funktionskritiska områden är detta en relevant risk, särskilt vid cyklisk belastning.
Krymplunkrar, krympning och porositet: matning och stelning i centrum
Krympningsrelaterade defekter uppstår när matningen och stelningsstyrningen är otillräckliga. Värmecentra måste hanteras ur gjutnings- och konstruktionsperspektiv. Porositet kan också orsakas av gaser från kärnor och formmaterial, vilket gör kärnavluftning, formmaterialets tillstånd och torkning viktiga.
Inneslutningar och ytdefekter: flöde, formmaterial och renhet
Inneslutningar uppstår ofta genom slagg, oxider eller sanderosion vid turbulent fyllning. Ytdefekter är ofta kopplade till styrning av formmaterialet, formbeläggning, torkning och temperaturfönster. Lugn fyllning, ren smälta och stabil formningsteknik är de viktigaste motåtgärderna.
Tillämpningar och branscher: där segjärn fungerar särskilt väl
Segjärn är etablerat inom många områden eftersom det kombinerar hög mekanisk prestanda med ekonomisk gjutbarhet.
Maskin- och anläggningsbyggnad
Hus, högt belastade konstruktionsdelar, lagerkomponenter, konsoler och förbindningsdelar drar nytta av den högre segheten jämfört med gråjärn. Särskilt i tillämpningar med belastningscykler kan segjärn öka driftsäkerheten.
Pumpar, ventiler och medieförande hus
Täthet, bearbetbarhet och mikrostrukturstabilitet är avgörande här. Segjärn är lämpligt för hus, lock och tryckbelastade komponenter när medie- och tryckkraven tillåter det och provningsstrategin är utformad därefter.
Växellådstillverkning och dynamiskt belastade komponenter
I komponenter som utsätts för växlande belastningar och stötbelastningar spelar brottförlängning, seghet och utmattningsbeständighet en central roll. Segjärn kan vara ett ekonomiskt alternativ till stålgjutgods eller smidda delar, förutsatt att specifikationen och processtyrningen är korrekt samordnade.
Infrastruktur och robusta tillämpningar med lång livslängd
Segjärn används i många infrastrukturkomponenter eftersom det erbjuder robusta mekaniska egenskaper och god livslängd. Här är processstabilitet, spårbarhet och dokumenterad provning ofta viktiga krav längs leveranskedjan.
Fördelar och nackdelar med segjärn: ett realistiskt beslutsunderlag
Jämfört med gråjärn erbjuder segjärn avsevärt högre seghet och brottförlängning samtidigt som god gjutbarhet och ofta mycket god lämplighet för serietillverkning bibehålls. Det kan uppnå hög hållfasthet och lämpar sig väl för komponenter med cykliska belastningar. I många fall är segjärn mer ekonomiskt än stålgjutgods, särskilt för komplexa geometrier och serietillverkning.
Samtidigt är segjärn processkänsligt. Magnesiumbehandling och ympning måste styras stabilt, annars kan grafitformfel och spridning i egenskaper uppstå. Dessutom är vibrationsdämpningen ofta lägre än i gråjärn, vilket kan vara relevant i vissa maskintillämpningar. För specifika högtemperatur- eller korrosionskrav kan ett annat material vara lämpligare.
Kostnader i ett segjärnsgjuteri: vad som verkligen påverkar priset
Kostnaderna uppstår genom komponentvikt, komplexitet, kärnandel, insatser för modeller och verktyg, formsystem, seriestorlek, efterarbete, värmebehandling, bearbetning och provningsinsatser. Höga krav på täthet, mikrostrukturkvalitet, oförstörande provning och dokumentation ökar insatsen, men förbättrar funktionssäkerheten och minskar riskerna i drift.
Kostnadseffektivitet uppstår genom robust konstruktion och tydlig specifikation: gjutvänlig geometri, stabil matning, definierade bearbetningsmåner, en målinriktad provningsplan och processtyrning som minskar variationen. I projekt tillämpar Evomatec detta angreppssätt genom att kontroller organiseras med särskild omsorg utifrån mångårig erfarenhet från många kundprojekt och CE-enlig säkerhet konsekvent beaktas. Detta stöder stabila leveranskedjor och tillförlitliga godkännandekontroller.
Framtidsperspektiv: digitalisering, hållbarhet och högre krav på verifiering
Segjärnstillverkningen blir alltmer … . Simuleringar av fyllning och stelning kommer att fortsätta att utökas för att förebygga defekter tidigt. Processdata, spårbarhet och dokumenterade provningskedjor får ökad betydelse eftersom många branscher kräver revisionssäkra verifieringsunderlag. Hållbarhet påverkar genom effektivare smältteknik, förbättrade materialkretslopp och minskad kassation. Samtidigt ökar kraven på säkra, CE-enliga provnings- och kontrollmiljöer, särskilt för hantering av tunga delar, provbänkar och dokumentationsintensiva arbetsflöden.
Erfarenheterna från många industriprojekt visar tydligt att det inte bara är materialet som avgör, utan även hur kvalitet och säkerhet organiseras. Evomatec förankrar detta koncept i jämförbara projektprocesser genom att strukturera kontroller så att de kan utföras i den dagliga verksamheten med största omsorg och CE-enlig säkerhet tillförlitligt upprätthålls.
Vanliga frågor om segjärnsgjuterier
Vilken är den viktigaste skillnaden mellan segjärn och gråjärn?
Den viktigaste skillnaden är grafitformen. Segjärn har sfäroidisk grafit, gråjärn har lamellgrafit. Därför är segjärn avsevärt mer duktilt, har högre draghållfasthet och större brottförlängning, medan gråjärn vanligtvis ger bättre dämpning.
Varför är magnesiumbehandling oumbärlig för segjärn?
Det beror på att den över huvud taget möjliggör bildning av sfäroidisk grafit. Utan ett stabilt behandlingsfönster och effektiv ympning kan grafitformen avvika och de mekaniska egenskaperna variera.
När är segjärn ett bättre val än stålgjutgods?
Det är det när de egenskaper som krävs kan uppnås tillförlitligt med segjärn samtidigt som ekonomisk gjutbarhet, god lämplighet för serietillverkning och en fördelaktigare övergripande processkedja prioriteras. Vid extrema specialkrav kan stålgjutgods fortfarande vara nödvändigt.
Vilka provningar är särskilt typiska för segjärnsgjutgods?
Beroende på komponenten är kemisk analys, mikrostrukturkontroll, dragprovning, hårdhetsprovning och, vid behov, oförstörande provning och täthetsprovning vanliga. Den avgörande faktorn är en provningsplan som passar funktionen och ger robusta verifieringsunderlag.
Begär kostnadsfri rådgivning: info@evomatec.de