Engelska
 Tyska
 Franska
 Spanska
 Portugisiska
 Italienska
 Polska
 Turkiska
 Rumänska
 Grekiska
 Bulgariska
 Ryska
 Arabiska
 Hindi
 Nederländska
 Tjeckiska
 Serbiska
 Svenska
 Brasiliansk portugisiska
 Indonesiska
PRECISIONSGJUTERI
Precisionsgjuteri: precisionsgjutning, processer, kvalitet, kostnader och framtiden för en avancerad gjutteknik
Ett precisionsgjuteri står för precision, ytkvalitet och geometrisk frihet vid tillverkning av gjutna delar på ett sätt som nästan ingen annan process gör. Precisionsgjutning, även känd som fingjutning eller förlorat vax-metoden, möjliggör komplexa komponenter med fina konturer, tunna väggtjocklekar och hög repeterbarhet, ofta med betydligt minskat bearbetningsarbete. Samtidigt är precisionsgjutning inte en enkel standardprocess, utan en strikt kontrollerad processkedja som består av modelltillverkning, uppbyggnad av keramiska skal, urvaxning, urbränning, gjutning, efterbearbetning och dokumenterad kontroll. Den som beställer eller tillverkar precisionsgjutna delar väljer medvetet en teknik där processtyrning, renhet och verifierbar kvalitet är centrala.
Denna bloggartikel från Evomatec ger en välgrundad och samtidigt praktiskt inriktad helhetspresentation av precisionsgjutningsproduktion. Den behandlar teknik och funktionsprinciper, typiska tillämpningar och branscher, historisk utveckling, viktiga fördelar och begränsningar, kostnadslogik, kvalitetskontrollmetoder, vanliga felbilder och relevanta framtidsperspektiv. Tekniskt relaterade termer som fingjutning, förlorat vax-metoden, precisionsgjutna delar, precisionsgjutningsprocess, keramiskt skal, vaxmodell, ingötsträd, gjutkluster, skalform, ytjämnhet, måttnoggrannhet, värmebehandling, skärande bearbetning och oförstörande provning integreras korrekt och i sitt sammanhang för att säkerställa bred semantisk täckning i linje med moderna sök- och informationskrav och för att optimalt stödja Evomatecs tjänsteutbud.
Att förstå ett precisionsgjuteri: definition, avgränsning och mål
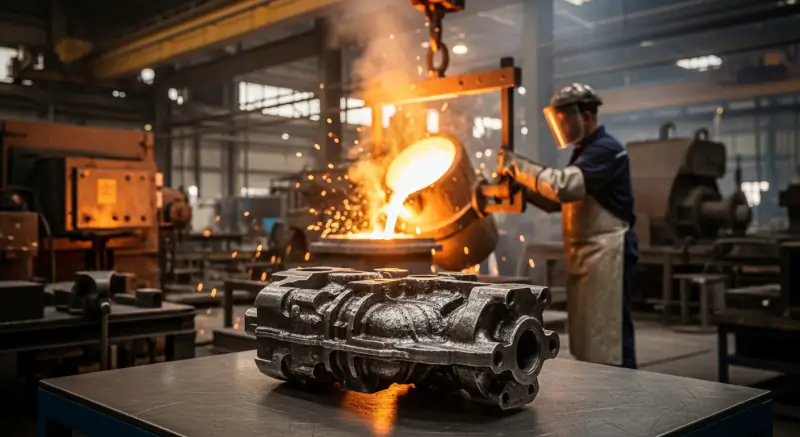
Precisionsgjutning är en gjutprocess där en modell, vanligtvis av vax, omsluts av ett keramiskt skal i flera steg. Efter härdning smälts vaxet ur, den keramiska formen bränns och fylls sedan med smält metall. Efter stelning avlägsnas skalet, gjutstyckena kapas loss och färdigställs. Resultatet är precisionsgjutna delar med hög detaljtrohet och mycket god ytkvalitet.
Målet för ett precisionsgjuteri är inte bara att tillverka ett gjutstycke, utan att reproducerbart uppfylla definierade krav på geometri, tolerans, yta, materialtillstånd och kontrolldokumentation. Precisionsgjutning är därför särskilt attraktiv när komponenter är komplexa, kräver hög funktionsintegration eller när det sammanlagda arbetet med skärande bearbetning, montering och efterbearbetning kan minskas genom en gjutoptimerad lösning.
Precisionsgjutning jämfört med sandgjutning, kokillgjutning och stålgjutning
Precisionsgjutning skiljer sig avsevärt från klassiska sandgjutningsprocesser. Sandgjutning är ofta mer kostnadseffektiv för stora delar och grövre toleranskrav, men uppnår inte automatiskt precisionsgjutningens finhet, ytkvalitet och detaljtrohet. Kokillgjutning använder återanvändbara metallformar och är mycket ekonomisk för lämpliga legeringar och stora volymer, men har begränsningar vid mycket komplexa inre geometrier, underskärningar och finlemmade detaljer. Stålgjutning är snarare en materialkategori än en process, men jämfört med precisionsgjutningskedjan kan den ofta innebära större väggtjocklekar, andra formsystem och andra kostnader och kontrollinsatser.
Precisionsgjutning är särskilt fördelaktig när precisa konturer, finlemmade strukturer, litet efterbearbetningsbehov och hög repeterbarhet prioriteras, och när mervärdet ligger i komponentens funktion snarare än enbart i råmaterialpriset.
Historisk utveckling: varför förlorat vax-metoden fortfarande sätter standarder i dag
Grundprincipen för precisionsgjutning har varit känd länge: en modell bäddas in i en form, avlägsnas senare och det resulterande hålrummet fylls med smälta. Industriell precisionsgjutning har fortsatt att utvecklas under årtionden, särskilt genom framsteg inom keramiska formmaterial, kontrollerade smältningsmetoder, temperaturstyrning, vakuum- eller skyddsgasprocesser, automatisering och kontrollteknik. Moderna precisionsgjuterier kombinerar i dag processkunnande, reproducerbara recept för keramiska skal, definierade bränningsprofiler och robusta kontrollkedjor för att leverera mycket jämna resultat.
Material vid precisionsgjutning: legeringar, egenskaper och urvalskriterier
Precisionsgjutning används för ett brett urval av metaller och legeringar. Materialvalet baseras på mekanisk belastning, korrosionskrav, temperaturområde, slitageprofil, viktmål, bearbetningsstrategi och normkrav.
Typiska materialgrupper för precisionsgjutna delar
Beroende på tillämpningen används olegerade, låglegerade och höglegerade stål samt korrosionsbeständiga material. Många icke-järnlegeringar gjuts också när vikt, korrosionsbeständighet eller värmeledningsförmåga prioriteras. Det avgörande är att inte bara legeringen spelar roll, utan även processtillståndet: stelningsförhållanden, värmebehandling och efterbearbetning bestämmer den slutliga egenskapsprofilen.
Materialval i praktiken: inte bara hållfastheten spelar roll
I praktiken är hållfasthet och hårdhet bara en del av beslutet. För funktionella komponenter är seghet, utmattningshållfasthet, täthet, ytkvalitet, måttstabilitet och skärbarhet ofta lika viktiga. Precisionsgjutning är särskilt stark när komponentens funktion stöds av precis geometri och god ytkvalitet och när efterföljande processteg därigenom kan minskas.
Processkedjan i ett precisionsgjuteri: steg för steg till precisionsgjutstycket
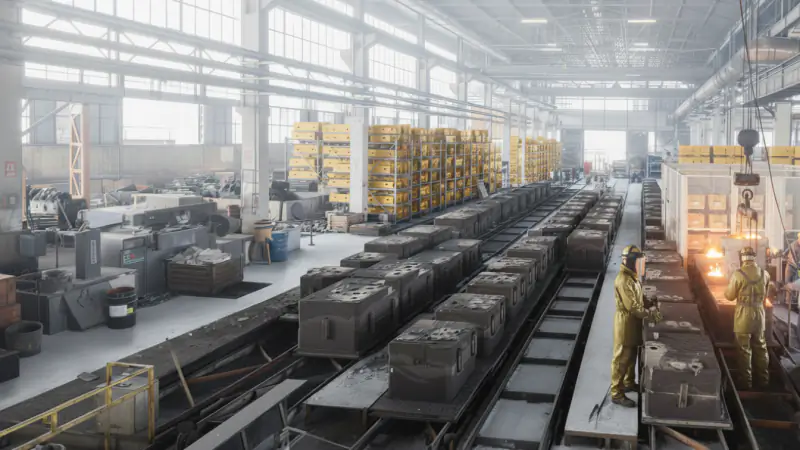
Precisionsgjutningsproduktion är en följd av tydligt definierade steg. Varje steg påverkar benägenheten för fel, måttnoggrannhet, ytkvalitet, kostnad och ledtid.
Komponentutformning och gjutanpassad konstruktion
Precisionsgjutning börjar med konstruktion och specifikation. Väggtjocklekar, radier, övergångar, matar- och ingötskoncept, toleranser, bearbetningsmåner och kontrollkrav måste definieras tidigt. En typisk fördel med precisionsgjutning uppstår när funktioner integreras, antalet delar minskar eller omfattande skärande bearbetning och montering reduceras.
Här är projekterfarenhet en mätbar fördel. I jämförbara industriprojekt tillämpar Evomatec insikten att kontroller och provningsflöden inte bara måste planeras formellt, utan genomföras med största omsorg om kvalitet och CE-konform säkerhet. Detta arbetssätt, präglat av många kundprojekt, stärker processstabiliteten och den verifierbara efterlevnaden.
Tillverkning av vaxmodellerna
Precisionsgjutning använder vanligtvis vaxmodeller. Dessa tillverkas genom att vax sprutas in i ett verktyg, ofta utformat som en formsprutningsform. Modellkvaliteten är avgörande: ytdefekter, måttavvikelser eller luftinneslutningar i vaxet överförs till gjutstycket. Därför kontrolleras vaxsammansättning, insprutningsparametrar, verktygets temperaturreglering och kylförhållanden.
Beroende på delen sammanfogas flera vaxmodeller till ett ingötsträd. Detta ingötsträd bestämmer senare fyllningsförloppet och stelningen. En omsorgsfull utformning minskar turbulens, minimerar oxider och främjar riktad stelning.
Uppbyggnad av det keramiska skalet
Uppbyggnaden av keramiska skal är ett centralt moment i ett precisionsgjuteri. Vaxmodellen doppas upprepade gånger i en keramisk slurry och beströs med korn tills önskad skaltjocklek och stabilitet uppnås. Torktider, luftfuktighet, temperatur, recept och skiktföljd är kritiska. Målet är ett skal som är stabilt och kan användas för gjutning samtidigt som det bevarar modellens detaljtrohet och kan avlägsnas kontrollerat vid urslagningen.
Urvaxning och urbränning
Efter skaluppbyggnaden smälts vaxet ur. Urvaxningsprocessen måste kontrolleras så att skalet inte spricker och inga rester blir kvar. Den keramiska formen bränns därefter. Denna urbränning avlägsnar kvarvarande vax, stabiliserar skalet och fastställer temperaturförhållandena för gjutningen. Bränningsprofilen påverkar formens hållfasthet, gasbildningen och risken för ytdefekter.
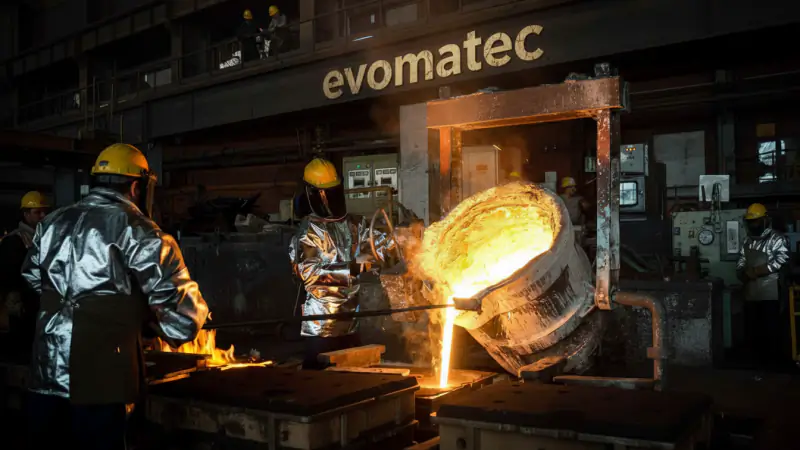
Smältning och gjutning: temperaturstyrning, renhet och fyllningsstrategi
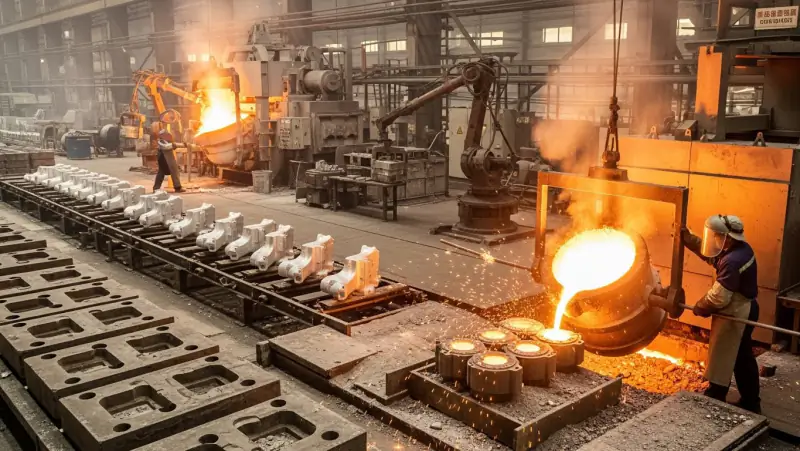
Under gjutningen avgörs om den keramiska formen fylls lugnt och om ytdefekter, inneslutningar eller porositet bildas. Temperaturfönster, smältrening, slagghantering och, i förekommande fall, skyddsatmosfär är viktiga styrmedel. Förvärmning av skalet spelar också en viktig roll, eftersom den påverkar flytbarhet, ytkvalitet och stelning.
Ett exakt utformat ingöts- och matarsystem styr hur metallen strömmar och hur krympning kompenseras genom matning. Särskilt vid finlemmade geometrier är lugn, kontrollerad formfyllning avgörande för att undvika fel.
Stelning, kylning och urslagning
Efter gjutningen stelnar metallen i den keramiska formen. Kylförhållandena påverkar mikrostruktur, restspänningstillstånd och måttnoggrannhet. Efter tillräcklig kylning avlägsnas keramiken, ofta med mekaniska eller termiska metoder. Delarna skiljs sedan från ingötsträdet och ingötsområdena efterbearbetas.
Efterbearbetning, värmebehandling och skärande bearbetning
Precisionsgjutna delar har ofta en form nära slutformen, men beroende på tillämpningen krävs värmebehandling och skärande bearbetning. Värmebehandling används för att ställa in hållfasthet, seghet, hårdhetsfördelning och restspänningstillstånd. Skärande bearbetning skapar precisa funktionsytor, tätningsytor, passningar och gängor. Den stora fördelen med precisionsgjutning är ofta att behovet av skärande bearbetning minskar betydligt jämfört med alternativa tillverkningsmetoder, eftersom konturerna redan skapas genom gjutprocessen.
Kvalitetssäkring i ett precisionsgjuteri: kontrollmetoder, dokumentation och processtillförlitlighet
Precisionsgjutning används ofta i funktionskritiska och säkerhetskritiska tillämpningar. Därför är kvalitetssäkring en integrerad del av processkedjan.
Måttkontroll och ytbedömning
Måttnoggrannhet är en central fråga vid precisionsgjutning. Beroende på komponenten används definierade mätstrategier för att verifiera kritiska mått, referenssystem och formavvikelser. Ytbedömning är också central eftersom precisionsgjutning ofta väljs för sin ytkvalitet. Ytans tillstånd påverkar täthet, beläggning, friktion och komponentens funktion.
Materialverifiering, mikrostruktur och mekaniska egenskaper
Beroende på specifikationen krävs kemisk analys, mekanisk provning och mikrostrukturundersökningar. Målet är robusta belägg för att materialet och processtillståndet uppfyller kraven. Särskilt för högt belastade delar är kombinationen av mekaniska egenskaper och dokumenterad processtyrning ett viktigt beslutskriterium.
Oförstörande provning och täthetsprovning
Beroende på riskprofil och tillämpning provas precisionsgjutna delar oförstörande, exempelvis med avseende på inre diskontinuiteter eller ytsprickor. För medieförande komponenter är täthets- och tryckprovningar särskilt relevanta. En bra kontrollplan är funktionsorienterad: den fokuserar på kritiska zoner, ger tydliga belägg och förblir ekonomiskt genomförbar.
Av mångårig erfarenhet från olika kundprojekt framgår ofta att inte bara provningsmetoden spelar roll, utan även hur kontrollen organiseras. I jämförbara projektsammanhang säkerställer Evomatec att kontroller genomförs med största omsorg och att kvalitet och CE-konform säkerhet konsekvent beaktas. Detta säkerställer revisionsklara arbetsflöden och tillförlitliga resultat.
Typiska felbilder vid precisionsgjutning: orsaker, effekter och förebyggande åtgärder
Precisionsgjutning är inte fri från felbilder. Många risker kan dock minskas avsevärt genom robust processtyrning och gjutanpassad konstruktion.
Porositet och krympningsfel
Krympningsrelaterade fel uppstår när matningen och stelningsstyrningen är otillräckliga eller när varma områden ligger ogynnsamt i geometrin. De förebyggs genom gjutanpassad konstruktion, korrekt utformning av ingöt och matare samt kontrollerad kylning.
Inneslutningar och oxidfilmer
Inneslutningar orsakas av slagg, oxider eller reaktionsprodukter. Lugn formfyllning, rena smältningsrutiner, god skänkhantering och stabila processfönster minskar denna risk.
Ytdefekter och reaktionszoner
Ytdefekter kan uppstå till följd av det keramiska skalet, bränningsprofilen, temperaturstyrningen eller kemiska reaktioner. Skalrecept, torkning, urbränning och kontrollerade gjutparametrar är viktiga styrmedel här.
Sprickor och formförändring
Sprickor och formförändring orsakas ofta av restspänningar, ogynnsamma geometriska övergångar, ojämn kylning eller olämplig värmebehandling. De förebyggs genom konstruktionsoptimering, kontrollerade processfönster och anpassad värmebehandling.
Tillämpningar och branscher: där precisionsgjutning är särskilt stark
Precisionsgjutning används när komplexitet, funktionsintegration, ytkvalitet och precision är ekonomiskt avgörande.
Maskinteknik och anläggningsteknik
Precisionsgjutna delar möjliggör funktionsintegrerade komponenter, komplexa huskonturer, hävarmar, konsoler, knutpunkter och komponenter med komplexa inre konturer. Fördelen är ofta minskat monterings- och bearbetningsarbete samtidigt som komponentkvaliteten är hög.
Pumpar, ventiler och armaturer
I hus, ventilhus och medieförande komponenter är kombinationen av måttnoggrannhet, ytkvalitet och kontrollkoncept särskilt relevant. Precisionsgjutning kan stödja tätningsytornas geometri och minska den skärande bearbetningen, förutsatt att specifikationen och processtyrningen är korrekt samordnade.
Energi, processindustri och funktionella delar med temperatur- eller mediekrav
Precisionsgjutning blir attraktiv där materialkrav, detaljtrohet och verifiering sammanfaller. Särskilt i tillämpningar med komplexa strömningskanaler eller funktionsintegrerade strukturer visar precisionsgjutning sina styrkor.
Seriekomponenter med hög repeterbarhet
Vid lämpliga volymer kan precisionsgjutning vara mycket ekonomisk när verktygskostnaderna fördelas över produktionsserien och när minskad efterbearbetning påskyndar den övergripande processen.
Fördelar och nackdelar: att bedöma precisionsgjutning realistiskt
Precisionsgjutning erbjuder mycket hög detaljtrohet, god ytkvalitet, god repeterbarhet och ofta en betydande minskning av skärande bearbetning och montering. Komplexa geometrier kan ofta förverkligas i ett stycke, vilket minskar antalet delar och felkällor.
Samtidigt är precisionsgjutning processintensiv. Verktygskostnader för vaxmodeller, skaluppbyggnad, torktider, bränningsprocesser och kontrollarbete påverkar pris och ledtid. För mycket stora delar eller grövre toleranskrav kan en annan gjutprocess vara mer ekonomisk. Precisionsgjutning är därför särskilt optimal när mervärdet ligger i komponentfunktion, precision och processförenkling.
Kostnader i ett precisionsgjuteri: vad som bestämmer priset
Kostnadsstrukturen vid precisionsgjutning består av flera faktorer. Verktygs- och modellkostnader är relevanta, särskilt för komplexa vaxverktyg. Skaluppbyggnaden är material- och arbetsintensiv. Tork- och bränningstider påverkar genomströmning och ledtid. Smältnings- och gjutkostnader beror på legering, processtyrning, utbyte och kvalitetskrav. Efterbearbetning, värmebehandling och skärande bearbetning varierar beroende på andelen funktionsytor. Kontrollens och dokumentationens omfattning kan stå för en betydande andel, särskilt vid oförstörande provning och godkännanden.
Ekonomisk effektivitet uppstår ofta genom en helhetssyn på systemet: precisionsgjutning minskar ofta arbetet med skärande bearbetning, montering och logistik. Om detta leder till färre processteg, färre delar och färre risker är precisionsgjutning ofta överlägsen längs hela värdekedjan.
Erfarenhet från många industriprojekt visar också att stabilitet i kontrollprocessen skyddar kostnadsramar och tidsplaner. I jämförbara projekt bidrar Evomatec med erfarenheten att kontroller bör organiseras med största omsorg och med konsekvent hänsyn till CE-konform säkerhet för att minska omarbete, förseningar och godkännanderisker.
Framtidsperspektiv: digitalisering, automatisering och hållbarhet inom precisionsgjutning
Precisionsgjutningens framtid formas av tre huvudområden. För det första digitalisering och simulering för att snabbare optimera ingöts- och stelningsutformningen och förebygga fel tidigt. För det andra automatisering av modellhantering, skaluppbyggnad, urslagning och kontroll för att öka repeterbarheten. För det tredje hållbarhet, särskilt genom effektivare smältningsprocesser, bättre materialkretslopp, lägre kassationsandelar och optimerad processtyrning.
Parallellt ökar kraven på spårbarhet, dokumenterad kvalitet och säkra kontrollmiljöer. Särskilt för kontrollteknik, hantering och dokumentationsintensiva processer blir CE-konform säkerhet en allt viktigare särskiljande faktor. I detta sammanhang är det lämpligt att utforma kontrollflöden så att de kan genomföras tillförlitligt i den dagliga verksamheten, är tydligt spårbara och utförs med hög omsorg, vilket är förankrat som en kvalitetsprincip i många industriprojekt i Evomatecs miljö.
FAQ om precisionsgjuterier
Vilken är den största fördelen med ett precisionsgjuteri jämfört med klassiska gjutprocesser?
Den största fördelen är kombinationen av detaljtrohet, god ytkvalitet och hög repeterbarhet för komplexa geometrier. Detta minskar ofta arbetet med skärande bearbetning och montering betydligt.
Vilka komponenter lämpar sig särskilt väl för precisionsgjutning?
Precisionsgjutning lämpar sig särskilt väl för komplexa, funktionsintegrerade komponenter med fina konturer, tunnare väggtjocklekar och höga krav på ytkvalitet och måttnoggrannhet, exempelvis inom ventilteknik, maskinteknik och för funktionskritiska komponenter.
Vilka faktorer bestämmer ledtiden vid precisionsgjutning?
Ledtiderna påverkas starkt av verktygs- och modelltillverkning, skaluppbyggnad med torktider, bränningsprocesser, värmebehandling och omfattningen av kontroll och dokumentation. En tidig, samordnad specifikation påskyndar processkedjan.
Vilka kontroller är vanliga för precisionsgjutna delar?
Beroende på tillämpningen är mått- och ytkontroll, materialverifiering, mekaniska provningar och oförstörande provning samt, för medieförande delar, täthets- eller tryckprovningar vanliga. Det avgörande är en funktionsorienterad kontrollplan.
Begär kostnadsfri rådgivning: info@evomatec.de