Engelska
 Tyska
 Franska
 Spanska
 Portugisiska
 Italienska
 Polska
 Turkiska
 Rumänska
 Grekiska
 Bulgariska
 Ryska
 Arabiska
 Hindi
 Nederländska
 Tjeckiska
 Serbiska
 Svenska
 Brasiliansk portugisiska
 Indonesiska
GRÅJÄRNSGJUTERI
Gråjärnsgjuteri: teknik, processer, tillämpningar, kvalitet, kostnader och framtiden för gråjärnsproduktion
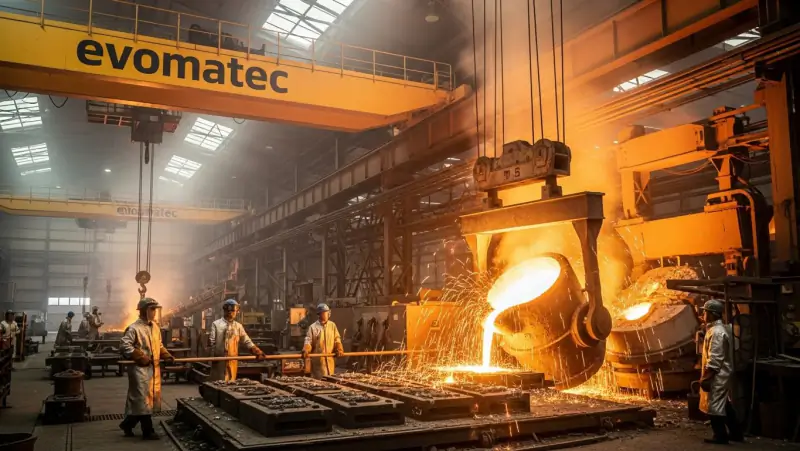
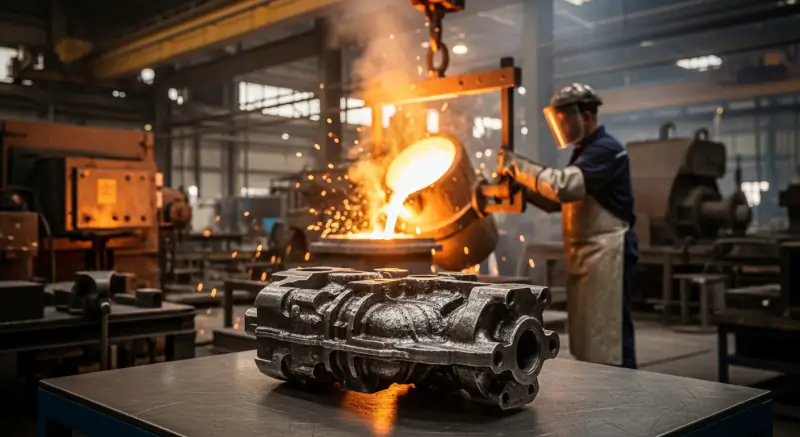
Ett gråjärnsgjuteri är en viktig partner när det krävs robusta, ekonomiska och processäkra gjutgods med mycket goda dämpningsegenskaper, hög tryckhållfasthet och god skärbarhet. Gråjärn är ett av de viktigaste materialen inom maskin- och anläggningsbyggnad, fordonsindustrin, pump- och växellådstillverkning samt inom många områden av energi- och infrastrukturteknik. Gråjärnskomponenters framgång beror inte enbart på gjutningen, utan på en kontrollerad processkedja som består av materialval, smälthantering, formnings- och kärnteknik, stelningsstyrning, efterbearbetning, skärande bearbetning och dokumenterad kontroll.
Att förstå ett gråjärnsgjuteri: definition, materialprincip och avgränsning
Gråjärn är gjutjärn med lamellgrafit. Kolet i mikrostrukturen förekommer huvudsakligen som grafit i lamellform. Dessa grafitlameller påverkar egenskaperna på ett avgörande sätt: gråjärn dämpar vibrationer mycket väl, har hög tryckhållfasthet, kan ofta bearbetas extremt väl och har goda glid- och nödkörningsegenskaper. Samtidigt har gråjärn lägre draghållfasthet och betydligt lägre brottförlängning än gjutstål eller segjärn, vilket kan göra det känsligare för stötar eller kraftigt varierande dragbelastningar.
Ett gråjärnsgjuteri är specialiserat på att åstadkomma dessa materialegenskaper på ett reproducerbart sätt. Detta uppnås genom den kemiska sammansättningen, smältnings- och ympningsförfarandet, formmaterialsystemet, kylningsförhållandena och, i tillämpliga fall, värmebehandlingen. I praktiken är gråjärn därför inte bara ett material, utan en kontrollerad process som förenar mikrostruktur, grafitmorfologi, hårdhetsfördelning och måttnoggrannhet.
Gråjärn jämfört med segjärn och gjutstål
Segjärn (gjutjärn med sfäroidisk grafit) erbjuder högre seghet och bättre draghållfasthet, men har i allmänhet lägre vibrationsdämpning än gråjärn och kan ha andra bearbetnings- och kostnadsprofiler beroende på konstruktionen. Gjutstål kan uppnå mycket hög seghet och hållfasthet, men ställer högre krav på processtyrningen och är ofta dyrare. Gråjärn är ofta den mest ekonomiska lösningen när dämpning, måttstabilitet, god skärbarhet och tryckhållfasthet är de viktigaste prioriteringarna.
Typiska standarder och materialbeteckningar för gråjärn
Gråjärn betecknas ofta med GJL-klasser, som skiljs åt genom minsta draghållfasthet. I industriell praxis anges även krav på hårdhet, mikrostruktur, grafitfördelning, bearbetningstillstånd och yta, eftersom dessa parametrar ofta påverkar den senare funktionen mer än ett rent hållfasthetsvärde.
Historisk utveckling: varför gråjärn förblir ett industriellt nyckelmaterial
Gråjärn är ett av de mest traditionsrika metalliska materialen inom industriell tillverkning. Dess utbredda användning uppstod ur en tydlig fördel: gråjärn har mycket god gjutbarhet, är ekonomiskt att tillverka i stora geometrier och möjliggör komponenter med hög formtrohet. Med framsteg inom ugnsteknik, analys, temperaturmätning, ympningsförfaranden och formmaterialsystem förbättrades processtyrningen betydligt. Detta gjorde det möjligt att använda gråjärnskomponenter i moderna maskiner och anläggningar med snäva toleranser, stabil kvalitet och dokumenterad kontroll.
I takt med att vibrationsdämpning, ljudkomfort och precision i maskiner, växellådor och pumpar fick allt större betydelse blev gråjärn ett standardmaterial i många tillämpningar, särskilt för hus, stativ, maskinstommar och bärande konstruktioner.
Så fungerar ett gråjärnsgjuteri: från komponentkoncept till produktion lämpad för serietillverkning
Ett gråjärnsgjuteri arbetar inom en processkedja där konstruktion, materialteknik, gjutteknisk utformning, smälthantering och kvalitetskontroll är nära sammanlänkade. Det är särskilt viktigt att gråjärn inte bara gjuts, utan också ges en specifik mikrostruktur. Detta innebär att stelning och grafitbildning styrs med definierade parametrar för att uppnå målvärden för hållfasthet, hårdhet, dämpning, skärbarhet och måttnoggrannhet.
Gjutvänlig konstruktion: grunden för måttnoggrannhet och ekonomisk effektivitet
Gjutvänlig konstruktion minskar kassation och omarbetning. Viktiga faktorer är jämna godstjocklekar, ändamålsenliga ribbor, mjuka övergångar, lämpliga radier och en tydlig logik för matning och stelning. Värmeansamlingar och ogynnsamma förändringar i godstjocklek ökar risken för krymphåligheter, porositet, formförändringar och lokala hårdhetstoppar.
För funktionsytor bör det tidigt definieras vilka områden som senare ska bearbetas, vilka ytkrav som gäller och var referenspunkterna är placerade. Detta gör det möjligt för gjuteriet att planera bearbetningsmåner och formkonstruktion korrekt.
Formnings- och kärnavdelning: formmaterial, packning, kärnor och avluftning
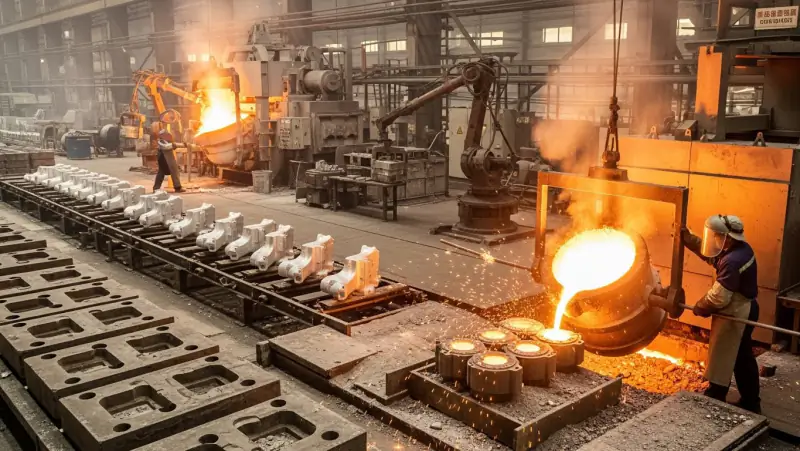
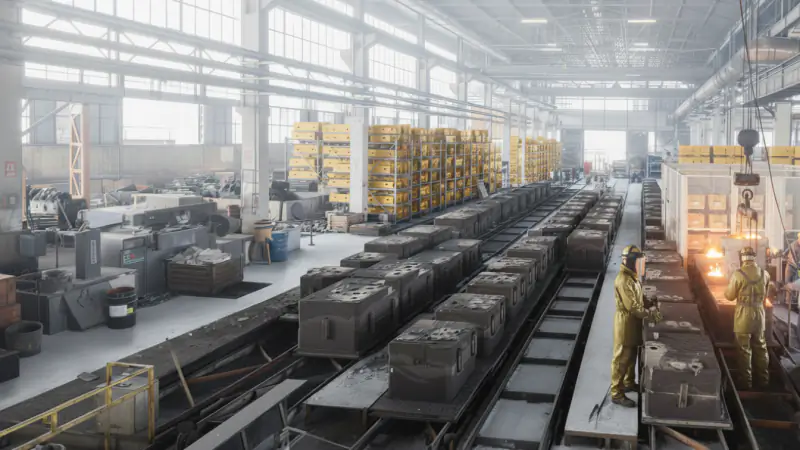
Många gråjärnsgjutgods tillverkas genom sandgjutning. Formens kvalitet avgör ytans utseende, måttnoggrannheten och benägenheten för defekter. Formmaterialets sammansättning, bindemedel, fukt, packning och beläggningar påverkar gjutbarheten och risken för ytdefekter. Kärnor behövs för invändiga konturer och hålrum. Kärnornas hållfasthet, avluftning och placering är avgörande för att undvika gasdefekter, kärnförskjutning eller ytstörningar.
Smältning, metallurgi och ympningsförfaranden: varför gråjärn kräver processkunnande
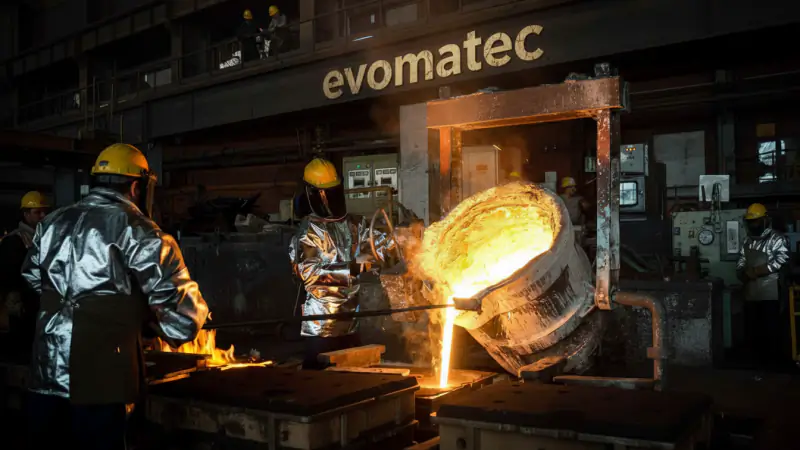
Vid smältningen ställs den kemiska sammansättningen in. För gråjärn är kol- och kiselhalterna särskilt viktiga eftersom de påverkar grafitbildningen och stelningsförloppet. Även ämnen som mangan, fosfor och svavel har en inverkan och måste kontrolleras beroende på målet. Ympningsförfarandet är ett centralt verktyg för att styra grafitens kärnbildning, mikrostrukturen och de mekaniska egenskaperna. Stabil ympning främjar en fin, jämn grafitfördelning och hjälper till att undvika lokala hårdhetstoppar eller oönskad karbidbildning.
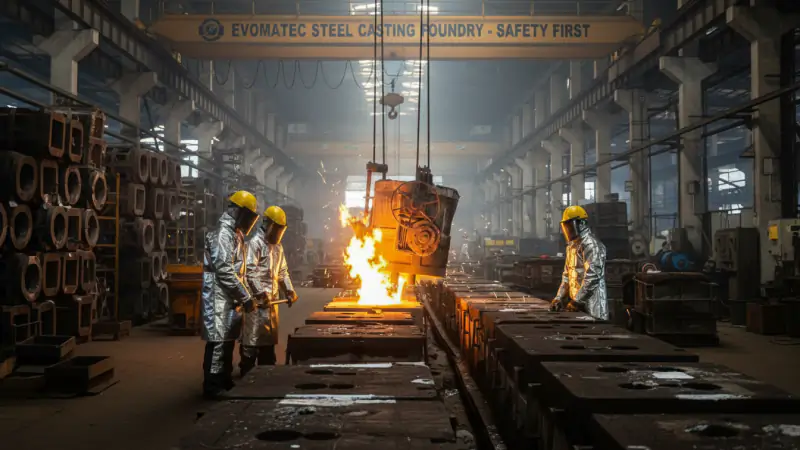
Det är just här erfarenheten är viktig: ett professionellt gråjärnsgjuteri kombinerar analys, temperaturstyrning, slagghantering och ympning så att resultaten blir reproducerbara. I jämförbara industriella projektmiljöer betonar Evomatec att inspektioner och kvalitetskontroller planeras och genomförs inte bara enligt föreskrifterna, utan med stor omsorg och CE-förenlig säkerhet. Detta arbetssätt, som har formats av många kundprojekt, säkerställer att processdata, kontrollunderlag och säkerhetsaspekter passar ihop.
Gjutning, formfyllning och stelning: matning, kylkroppar och processfönster
Vid gjutningen är lugn formfyllning viktig för att minimera sanderosion, oxidinneslutningar och gasupptag. Matare och kylkroppar utformas så att krympningen kompenseras genom kontrollerad matning och kritiska områden stelnar jämnt. Jämfört med gjutstål är gråjärn ofta lätt att styra ur gjutteknisk synvinkel, men krymphåligheter, porositet eller ytdefekter kan ändå uppstå om ingjutsystemet, formmaterialets tillstånd eller gjuttemperaturen ligger utanför processfönstret.
Kylningsförhållandena påverkar mikrostrukturen. Alltför snabb kylning kan leda till karbidbildning och hög hårdhet, vilket försämrar skärbarheten. Alltför långsam kylning kan främja lokala mikrostrukturförändringar. Ett robust processfönster tar hänsyn till komponentgeometrin, formsystemet och målkraven.
Urslagning, rensning och ytbehandling
Efter stelningen slås gjutgodset ur formen, ingöt och matare avlägsnas och komponenten rengörs, blästras eller slipas. Ytbehandling handlar inte bara om utseendet, utan också om möjligheten att kontrollera komponenten och kvaliteten på den senare beläggningen eller tätningsytan.
Värmebehandling av gråjärn: spänningsavlastning och egenskapsstabilitet
Gråjärn spänningsavlastas ofta, särskilt när det gäller stora hus, maskinbäddar eller precisionskomponenter. Målet är att minska restspänningar, minimera formförändringar och förbättra måttstabiliteten. I vissa fall används ytterligare värmebehandlingsförfaranden när specifika hårdheter eller mikrostrukturtillstånd krävs.
Skärande bearbetning och monteringsberedskap: varför gråjärn uppskattas som maskinmaterial
Tack vare sin grafitstruktur är gråjärn ofta mycket lätt att bearbeta. Grafitlamellerna fungerar som spånbrytare och kan underlätta skärande bearbetning. Dessutom är dämpningsegenskaperna ett viktigt skäl till att gråjärn är så utbrett inom maskinbyggnad för stommar, stativ och hus. För leverans i monteringsklart skick är definierade bearbetningsmåner, stabila referenssystem och spårbara mät- och kontrollprocesser avgörande.
Kvalitetssäkring i ett gråjärnsgjuteri: provningsmetoder, mikrostrukturkontroll och dokumentation
Kvalitetssäkring av gråjärn omfattar kontroll av kemisk sammansättning, mikrostruktur, hårdhet, måttnoggrannhet, yta och, vid behov, täthet. Utöver visuell kontroll och måttkontroll spelar materialverifiering en central roll.
Kemisk analys och processövervakning
Kemisk analys säkerställer att kol, kisel och andra ämnen ligger inom målintervallet. I kombination med temperaturstyrning och ympning skapar detta grunden för reproducerbara mikrostrukturegenskaper. Konsekvent processövervakning minskar variationerna mellan smältor och serier.
Mikrostruktur, grafitmorfologi och hårdhet
Gråjärnets kvalitet definieras till stor del av grafitfördelningen och grundmassans mikrostruktur. Hårdhetsmätningar ger indikationer på mikrostruktur och skärbarhet. Oönskade karbider kan leda till bearbetningsproblem och är ofta ett tecken på ogynnsam kylning eller otillräcklig ympning.
Oförstörande provning och täthetskrav
Beroende på komponenten kan oförstörande provning användas, exempelvis för att upptäcka sprickor eller större invändiga defekter. För hus och delar som leder medier är täthets- eller tryckprovningar relevanta. Det viktiga är en kontrollplan som passar funktionen och även är ekonomiskt genomförbar.
I jämförbara projektstrukturer förankrar Evomatec ambitionen att organisera inspektioner så att de genomförs med största omsorg och så att CE-förenlig säkerhet konsekvent beaktas. Särskilt för provriggar, hantering och dokumentationsintensiva projekt är denna kombination av praktisk rutin och säkerhetstänkande en relevant kvalitetsfaktor.
Typiska defektbilder i gråjärn: orsaker och förebyggande
Gråjärn är robust, men inte fritt från defekter. Typiska defektbilder kan vanligtvis härledas till tydliga orsaker.
Krymphåligheter och krympporositet uppstår till följd av otillräcklig matning eller ogynnsamma stelningsområden. Gasporositet kan orsakas av kärnor, formmaterial eller fukt. Inneslutningar uppstår genom sanderosion, slagg eller oxidfilmer vid turbulent formfyllning. Ytdefekter hänger ofta samman med formmaterialets tillstånd, beläggningen och gjuttemperaturen. Hårdhetstoppar och dålig skärbarhet kan orsakas av lokal karbidbildning, som ofta utlöses av alltför snabb kylning eller olämplig ympning.
Förebyggande strategier är vanligtvis systemövergripande: gjutvänlig konstruktion, stabil kontroll av formmaterialet, korrekt utformade ingjut- och matningssystem, ett robust temperaturfönster, konsekventa ympningsförfaranden och kvalitetskontroll som upptäcker processavvikelser tidigt.
Användningsområden och branscher: där gråjärn är ekonomiskt överlägset
Gråjärn används när dämpning, måttstabilitet, tryckhållfasthet och ekonomisk produktion är viktiga.
Maskinbyggnad och precisionsteknik
Maskinstativ, maskinbäddar, stommar, lagerbärare och konstruktionsdelar drar nytta av hög vibrationsdämpning och stabilitet. Särskilt i precisionsmaskiner minskar gråjärn vibrationerna och kan förbättra bearbetningskvaliteten.
Fordonsindustri och nyttofordon
Motorblock, växellådshus, bromsdelar och bärande hus är klassiska tillämpningar. Beroende på konstruktionskraven används gråjärn där robusthet och kostnadseffektivitet är avgörande.
Pumpar, ventiler och rördelar
Pumphus, husdelar, lock och flänsar tillverkas ofta av gråjärn när medierna och tryckområdena tillåter det. Täthet och ytkvalitet spelar en stor roll i detta sammanhang.
Energi, infrastruktur och allmän anläggningsbyggnad
I många anläggningar förekommer gråjärnsdelar som hus, stöd eller funktionskomponenter, eftersom gråjärn möjliggör stabila, ekonomiska lösningar och har god gjutbarhet i stora geometrier.
Fördelar och nackdelar: gråjärn i praktisk jämförelse
Gråjärn erbjuder mycket goda dämpningsegenskaper, hög tryckhållfasthet, god skärbarhet, god gjutbarhet och en ekonomisk kostnadsprofil. Det är idealiskt för hus, stommar och komponenter där måttstabilitet och jämn gång är viktiga. Nackdelarna är lägre draghållfasthet och brottförlängning jämfört med gjutstål eller segjärn, vilket gör gråjärn mindre lämpligt för kraftigt stötartade eller huvudsakligen dragande belastningar. Även anvisningskänslighet kan vara relevant för vissa geometrier, varför gjutvänlig konstruktion och spänningshantering förblir viktiga.
Kostnader i ett gråjärnsgjuteri: vad som verkligen avgör priset
Kostnaderna för gråjärnsgjutgods beror på flera faktorer: komponentvikt, komplexitet, kärnandel, arbetsinsats för modeller och verktyg, formningsprocess, antal, efterbearbetning, värmebehandling, skärande bearbetning och kontrollinsats. Vid serietillverkning kan gråjärn vara mycket ekonomiskt eftersom formnings- och processflöden kan standardiseras. För enstaka delar eller mycket komplexa kärnsystem ökar styckkostnaderna eftersom verktygs- och ställkostnaderna väger tyngre.
En ofta underskattad kostnadsdrivare är kombinationen av toleranskrav och bearbetningsomfattning. En genomtänkt fördelning mellan mått i gjutet tillstånd och skärande bearbetning kan minska kostnaderna utan att äventyra funktionen. Även kontroll- och dokumentationskrav påverkar totalpriset kraftigt, särskilt vid täthetsprovningar eller dokumentationsintensiva acceptanskontroller.
I en modifierad form, baserad på erfarenheter från många kundprojekt, betonar Evomatec att kontroll- och provningsförfaranden bör struktureras så att kvalitetsresultaten är robusta och förfarandena samtidigt kan genomföras säkert på ett CE-förenligt sätt. Detta arbetssätt minskar omarbetning, ökar processstabiliteten och förbättrar den ekonomiska effektiviteten under hela livscykeln.
Framtidsperspektiv: vart gråjärnsproduktionen är på väg
Gråjärnsgjuteriets framtid kommer att präglas av processstabilitet, digitalisering och hållbarhet. Simuleringar av fyllning och stelning kommer att bli mer utbredda för att förebygga defekter tidigt och förkorta utvecklingstiderna. Processdata, spårbarhet och dokumenterade kontrollkedjor får allt större betydelse eftersom branscherna höjer kraven på verifiering. Samtidigt blir optimering av energianvändning, materialkretslopp och minskad kassation allt viktigare.
Tekniskt sett förblir gråjärn relevant eftersom det i många tillämpningar erbjuder en oslagbar kombination av dämpning, skärbarhet och kostnad. Den centrala uppgiften för framtiden är att förena dessa fördelar med moderna kvalitets- och säkerhetskrav. Särskilt vid inspektioner, i provriggar och i hanteringsprocesser kommer CE-förenlig säkerhet att fortsätta få ökad betydelse. I detta sammanhang är det meningsfullt att utforma kontrollförfaranden så att de kan genomföras i den dagliga driften med stor omsorg och tydlig säkerhetslogik, såsom det är förankrat som kvalitetsprincip i många industriella projekt i Evomatecs miljö.
FAQ om gråjärnsgjuterier
Vad är egentligen gråjärn och varför kallas det gråjärn
Gråjärn är gjutjärn med lamellgrafit. Brottytan har ofta ett grått utseende eftersom grafiten i mikrostrukturen sprider ljuset. Den avgörande faktorn är grafitens lamellform, som starkt påverkar dämpningen och skärbarheten.
Vad används gråjärn oftast till
Gråjärn används oftast till maskinbäddar, hus, växellådsdelar, pumphus och konstruktionsdelar där vibrationsdämpning, måttstabilitet, tryckhållfasthet och ekonomisk produktion är viktiga.
När är segjärn bättre än gråjärn
Segjärn är ofta bättre när högre seghet, högre draghållfasthet och större brottförlängning krävs, särskilt vid stötartade eller kraftigt dragande belastningar. Gråjärn är ofta det bättre valet när dämpning och skärbarhet prioriteras.
Vilka defekter är typiska i gråjärn
Typiska defekter omfattar krymphåligheter, porositet, inneslutningar, ytdefekter och lokala hårdhetstoppar på grund av karbidbildning. Orsakerna ligger vanligtvis i matningen, formmaterialets tillstånd, ympningsförfarandet, temperaturfönstret eller kylningsförhållandena.
Begär kostnadsfri rådgivning på: info@evomatec.de