Engels
 Duits
 Frans
 Spaans
 Portugees
 Italiaans
 Pools
 Turks
 Roemeens
 Grieks
 Bulgaars
 Russisch
 Arabisch
 Hindi
 Nederlands
 Tsjechisch
 Servisch
 Zweeds
 Braziliaans Portugees
 Indonesisch

VOLGGEREEDSCHAPPEN VOOR INDUSTRIËLE PLAATBEWERKING & PLAATVORMING
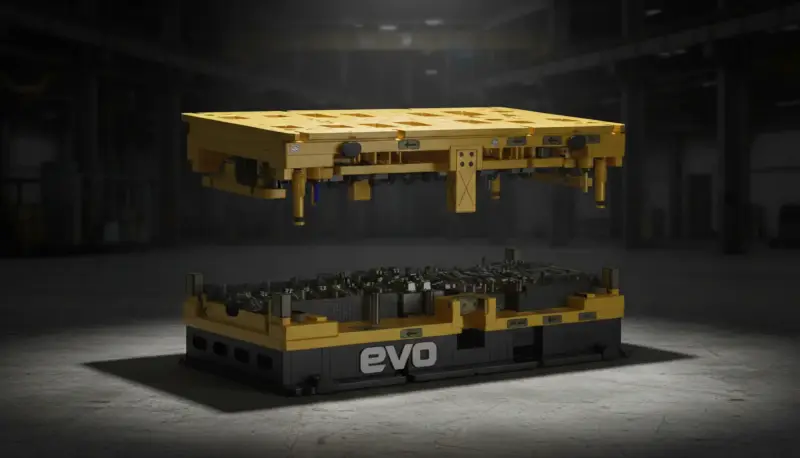
Volggereedschappen voor industriële plaatbewerking en plaatvorming
Volggereedschappen behoren tot de meest kosteneffectieve oplossingen voor industriële plaatbewerking en plaatvorming wanneer complexe contouren, nauwkeurige gatenpatronen en een hoge productiecapaciteit moeten worden gecombineerd in een stabiel, herhaalbaar proces. In de serieproductie maken volggereedschappen het mogelijk om meerdere bewerkingen, zoals ponsen, snijden, buigen, reliëfdrukken, vormen en in sommige gevallen zelfs aanvullende nabewerkingsstappen, in een vastgelegde volgorde binnen één gereedschapsconcept uit te voeren. Het materiaal wordt doorgaans aangevoerd als strip of band vanaf een coil en stapsgewijs van station naar station verplaatst totdat het afgewerkte onderdeel aan het einde wordt uitgenomen. Juist deze combinatie van cyclustijd, automatisering en proceszekerheid maakt volggereedschappen tot een centraal productieprincipe in veel sectoren. Evomatec ontwerpt en vervaardigt volggereedschappen voor veeleisende toepassingen en combineert gereedschapsontwerp, productie-expertise, proefproductie en serievalidatie tot een robuust totaalsysteem.
Een professionele benadering van volggereedschappen houdt niet op bij de gereedschapsbehuizing. De volledige procesketen is bepalend: materiaalkeuze, stripgeleiding, smering, perstechnologie, sensoren, kwaliteitscontrole, onderhoud en een duidelijk omschreven concept voor de opstart van de serieproductie en productiestabiliteit. Alleen wanneer deze factoren goed op elkaar aansluiten, ontstaan een lange gereedschapsstandtijd, stabiele snijranden, consistente maatnauwkeurigheid en reproduceerbare onderdeelkwaliteit. In talrijke klantprojecten legt Evomatec bijzondere nadruk op gestructureerde inspectie- en afnameprocedures, zodat inspecties consequent met de hoogste mate van zorgvuldigheid en kwaliteit worden uitgevoerd en CE-conforme veiligheid in de gehele productieomgeving aantoonbaar gewaarborgd blijft.
Definitie en basisprincipe van volggereedschappen
Wat volggereedschappen in de praktijk betekenen
Volggereedschappen zijn meerstationsgereedschappen waarin een materiaalstrip stapsgewijs wordt voortbewogen. Bij elke persslag wordt in één of meerdere stations een vastgelegde bewerkingsstap uitgevoerd. De strip wordt met zoekpennen en stripgeleidingen nauwkeurig gepositioneerd, zodat elk station steeds met dezelfde referentie werkt. Het onderdeel ontstaat stap voor stap totdat het aan het einde van het gereedschap als afgewerkt component wordt uitgeponst of afgescheiden. In veel gevallen worden de processtappen zo ontworpen dat vormbewerkingen al tijdens het striptransport plaatsvinden, waardoor het onderdeel functioneel wordt zonder dat afzonderlijke vervolgprocessen nodig zijn.
Een kenmerkende eigenschap is de verbinding met de strip: het materiaal blijft tot kort vóór de laatste snede geleid via draagstroken, verbindingsbruggen of een restskelet. Deze verbinding met de strip maakt hoge slagfrequenties, geautomatiseerde aanvoer en een zeer economische productie van onderdelen bij middelgrote tot grote aantallen mogelijk. Bepalend is de nauwkeurige afstemming van snij- en vormbewerkingen om vervorming, braamvorming, scheurrisico en maatafwijkingen te minimaliseren.
Typische processtappen in een volggereedschap
Volggereedschappen integreren, afhankelijk van de onderdeelgeometrie en functionele eisen, bewerkingen zoals snijden en ponsen voor contouren, uitsparingen en gatenpatronen, buigen voor flenzen, lippen of randen, reliëfdrukken voor verstijvingsribben, functionele reliëfs of markeringen, kalibreren voor maatnauwkeurigheid en herhaalbare functionele oppervlakken, gedeeltelijk vormen en beperkt trekken voor komvormige geometrieën of voorvormen, evenals afscheiden en uitwerpen als laatste bewerking voor het uitnemen van onderdelen.
Voor complexe onderdelen wordt de stationslogica zo ontworpen dat de materiaalstroming beheerst blijft en kritieke zones niet overmatig worden belast. Hierbij bepaalt de juiste volgorde de processtabiliteit, het afkeurpercentage en de gereedschapsstandtijd.
Onderscheid ten opzichte van transfergereedschappen en tandemgereedschappen
Vergelijking van volggereedschap, transfergereedschap en tandemgereedschap
Volggereedschappen, transfergereedschappen en tandemgereedschappen volgen verschillende proceslogica's en zijn elk het sterkst waar hun basisprincipes het beste aansluiten bij de eisen aan het onderdeel.
Volggereedschappen worden met stripmateriaal gevoed en zijn bijzonder geschikt voor onderdelen die veilig in de strip kunnen worden geleid en waarvoor stripaanvoer economisch is. Ze zijn vaak de eerste keuze wanneer grote aantallen, korte cyclustijden en geautomatiseerde productie met minimale handling vereist zijn.
Transfergereedschappen zijn de standaard wanneer grote, veeleisende plaatonderdelen met proceszekerheid in grote aantallen over meerdere stations moeten worden geproduceerd, maar stripgebonden geleiding niet langer betrouwbaar werkt. Dit is doorgaans het geval bij auto-onderdelen die in grote aantallen worden geproduceerd, vooral carrosserie- en constructiecomponenten zoals verstevigingen, dwarsbalken, langsliggercomponenten, stijl- en framedelen, stoelconstructies, beugels, houders en accudragercomponenten. Transfergereedschappen worden ook gebruikt wanneer bewerkingen zoals trekken, natrekken, bijsnijden, ponsen en kalibreren achtereenvolgens in vastgelegde stations moeten plaatsvinden, maar een eenvoudig volggereedschap zijn grenzen bereikt door de onderdeelgrootte, trekdiepte, kwetsbare oppervlakken of vele richtingsveranderingen in de materiaalstroming. Ook hogesterktestaalsoorten en veeleisende geometrieën profiteren van transferconcepten, omdat tussenstadia kunnen worden gestabiliseerd, terugvering kan worden beheerst en de handling nauwkeurig kan worden ontworpen. Transfer is bijzonder belangrijk voor onderdelen waarvan de positie en handling kritisch zijn en die niet betrouwbaar in de strip kunnen ‘meelopen’, maar tussen de stadia nauwkeurig moeten worden vastgegrepen, gepositioneerd en neergelegd.
Tandemgereedschappen verdelen processtappen over afzonderlijke gereedschappen in aparte stations. Dit vergroot de flexibiliteit bij proefproductie en varianten, maar vereist meer externe handling en doorgaans meer ruimte. Evomatec ondersteunt bedrijven bij het kiezen van het juiste gereedschapsconcept op basis van onderdeel, aantallen, materiaal en kwaliteitseisen en bij de technische uitwerking daarvan tot een economisch totaalsysteem.
Historische ontwikkeling van volggereedschappen
Van handhefboom tot hoogwaardige stanslijn
De ontwikkeling van volggereedschappen is nauw verbonden met de vooruitgang in de perstechnologie. Vroege pons- en snijbewerkingen waren vaak handmatig en beperkt in herhaalbaarheid en productiecapaciteit. Met mechanische excenterpersen en later servo-geoptimaliseerde aandrijvingen werd het mogelijk om slagprofielen nauwkeuriger te regelen en hogere productiesnelheden te bereiken met een stabiele procesbeheersing. Dit maakte stripgevoede meerstationsgereedschappen aanzienlijk aantrekkelijker.
CAD, simulatie en gestructureerde proefproductiemethodiek
Moderne volggereedschappen zijn nauwelijks denkbaar zonder digitaal gereedschapsontwerp en gestructureerde proefproductieprocessen. Simulaties helpen om materiaalstroming, buighoeken, terugvering, randvorming en spanningstoestanden vroegtijdig te beoordelen. Dit vermindert het aantal iteraties tijdens de proefproductie en vergroot de kans op een stabiele opstart van de serieproductie. Evomatec integreert deze methodiek in de gereedschapsontwikkeling en organiseert vrijgaven zo dat inspecties traceerbaar worden gedocumenteerd. Op basis van ervaring uit vele klantprojecten worden inspecties zo opgezet dat ze met een zeer hoge mate van zorgvuldigheid worden uitgevoerd, zodat aan de kwaliteitseisen en de eisen voor CE-conforme veiligheid betrouwbaar wordt voldaan.
Technische grondslagen van volggereedschappen
Gereedschapsopbouw, basisplaat en geleidingsprincipe
Een volggereedschap bestaat doorgaans uit een boven- en een ondergedeelte die via geleidingszuilen nauwkeurig ten opzichte van elkaar worden uitgelijnd. Het geleidingssysteem beïnvloedt de processtabiliteit, herhaalbaarheid en slijtage. Hoogwaardige geleidings- en lageringsconcepten verminderen uitlijnfouten en verlengen de levensduur van snijkanten en vormelementen.
De basisplaten dragen de functionele elementen: stempels, matrijzen, neerhouders, buiginzetstukken, vormstempels, zoekpensystemen en uitwerpers. De stijfheid van de gereedschapsconstructie is cruciaal om de snijspeling, de positie van de buigrand en de vormradii onder belasting stabiel te houden.
Stripgeleiding, positionering met zoekpennen en referentiebepaling
Stripgeleiding vormt de kern van volggereedschappen. De strip moet bij elke slag nauwkeurig en reproduceerbaar worden gepositioneerd. Hiervoor worden stripgeleidingen, geleidingsrails, striplichters en zoekpennen gebruikt. Zoekpennen grijpen in eerder geponste zoekgaten en zorgen ervoor dat de strip nauwkeurig is uitgelijnd voordat de bewerking begint. Hoe hoger de vereiste nauwkeurigheid van het gatenpatroon en de maatvastheid, des te belangrijker worden het zoekpenconcept en het beheer van de stripspanning.
Snijtechnologie, snijspeling en randkwaliteit
De snijkwaliteit hangt af van de snijspeling, het materiaal, de snijkantgeometrie en de gereedschapsstijfheid. Een te kleine speling verhoogt de snijkracht en slijtage; een te grote speling verslechtert de randkwaliteit en maatnauwkeurigheid. In de serieproductie spelen braamvorming, het aandeel van het breukvlak, randafronding en microscheuren een centrale rol, omdat ze de functie en verdere verwerking kunnen beïnvloeden. Volggereedschappen moeten zo worden ontworpen dat de randkwaliteit gedurende de gehele gereedschapsstandtijd stabiel blijft en onderhoudsintervallen voorspelbaar zijn.
Vormtechnologie in het volggereedschap
Buigen, reliëfdrukken en beperkt trekken kunnen in een stripgevoed proces worden uitgevoerd, maar vereisen een nauwkeurige stationslogica. Beheerste materiaalstroming is bepalend om terugvering, plooivorming of scheurrisico onder controle te houden. Voor veeleisende gevormde onderdelen met grote trekverhoudingen of complexe richtingsveranderingen is het transferprincipe vaak superieur, omdat tussenstadia en handling flexibeler kunnen worden ontworpen. Toch zijn volggereedschappen voor veel vormtaken uiterst economisch wanneer de geometrie geschikt blijft voor stripverwerking en de procesvensters robuust zijn gewaarborgd.
Sensoren, procesbewaking en kwaliteitsborging
Moderne volggereedschappen worden steeds vaker uitgerust met sensoren om stripaanwezigheid, uitwerping, stempelbreuk, overbelasting, aanvoerfouten of blokkeringen vroegtijdig te detecteren. Procesbewaking vermindert afkeur, voorkomt gevolgschade en verhoogt de algehele effectiviteit van de apparatuur. Evomatec houdt bij het ontwerp rekening met eisen voor veilige werking en gedocumenteerde traceerbaarheid. Inspectieconcepten worden zo opgebouwd dat controles met uitzonderlijke zorgvuldigheid worden uitgevoerd en CE-conforme veiligheid binnen de productieomgeving duidelijk traceerbaar blijft.
Hoe een volgstanslijn in de productie werkt
Materiaalvoorziening, afwikkelen en richten
De procesketen begint bij de materiaalkwaliteit. Coilmateriaal moet voldoen aan vastgelegde normen voor dikte, sterkte, oppervlaktegesteldheid en coating. Afwikkelaars en richtmachines zorgen ervoor dat de strip vlak, stabiel en met geringe restspanning de aanvoereenheid binnenkomt. Richtfouten beïnvloeden rechtstreeks de maatnauwkeurigheid, vormhoeken en randkwaliteit.
Aanvoer, cyclus en slagfrequentie
De aanvoer verplaatst de strip stapsgewijs volgens de steek van station naar station. De slagfrequentie bepaalt de productiecapaciteit, maar beïnvloedt ook dynamische effecten zoals trillingen, de stabiliteit van de smeermiddelfilm en opwarming. Stabiele serieproductie vereist een duidelijk vastgelegd procesvenster dat de benodigde productiviteit levert zonder het gereedschap en de randapparatuur te overbelasten.
Uitwerping en handling van onderdelen
Aan het einde van het gereedschap wordt het afgewerkte onderdeel afgescheiden. Uitwerpers, luchtondersteuning of transporttechnologie zorgen voor een betrouwbare afvoer van onderdelen. Stabiele uitwerping is essentieel om blokkeringen, vastklemmende onderdelen en gevolgschade te voorkomen.
Toepassingen en sectoren voor volggereedschappen
Auto-industrie en toeleveringsketen
Volggereedschappen worden op grote schaal gebruikt in de auto-industrie, vooral voor beugels, clips, bevestigingselementen, veren, contacten, afschermingsonderdelen, kleine constructiecomponenten en functionele plaatonderdelen. Grote aantallen en de behoefte aan reproduceerbare kwaliteit maken stripgevoede meerstationsprocessen bijzonder aantrekkelijk.
Elektrotechniek, elektronica en verbindingstechnologie
Contacten, connectoren, afschermingsplaten en precisiestansdelen profiteren van volggereedschappen omdat gatenpatronen, contouren en buigbewerkingen in een continu proces kunnen worden geproduceerd. Hierbij zijn maatvastheid, braambeheersing en oppervlaktekwaliteit belangrijke kenmerken.
Huishoudelijke apparaten, samenstellingen en industriële producten
Volggereedschappen bieden economische oplossingen voor serieonderdelen in huishoudelijke apparaten, behuizingen, scharnieren, beugels en plaatwerksamenstellingen. Bepalend is de combinatie van productiviteit, stabiele procesbeheersing en voorspelbaar onderhoud.
Voordelen van volggereedschappen
Hoge productiviteit en lage stukkosten
Volggereedschappen maken zeer korte cyclustijden en continue serieproductie mogelijk. Bij geschikte onderdelen dalen de stukkosten aanzienlijk, omdat meerdere processtappen in één gereedschap worden gebundeld en de handling wordt geminimaliseerd.
Herhaalbaarheid en stabiele procesbeheersing
Stripgebonden geleiding zorgt voor een vastgelegde referentiebepaling. Met een correcte positionering door zoekpennen en stabiele stripgeleiding kunnen gatenpatroonnauwkeurigheid en maatvastheid op zeer robuuste wijze worden bereikt.
Automatisering en productie-integratie
Stripaanvoer, smering, sensoren en uitwerping kunnen effectief worden geautomatiseerd. Dit vermindert de afhankelijkheid van handmatige ingrepen en verhoogt de proceszekerheid.
Voorspelbaar onderhoud door modulaire inzetstukken
Volggereedschappen kunnen zo worden ontworpen dat snijkanten, inzetstukken en slijtdelen snel kunnen worden vervangen. Dit vermindert stilstand en verbetert de beschikbaarheid.
Nadelen en grenzen van volggereedschappen
Onderdeelgrootte en vormdiepte zijn beperkt
Grote, diepgetrokken of zeer complexe onderdelen kunnen vaak niet veilig in een stripgevoed proces worden geleid. Hierbij bereiken volggereedschappen hun procesgrenzen, waardoor transfergereedschappen in veel toepassingen met grote productieaantallen de standaard zijn.
Hoge complexiteit in het gereedschapsontwerp
Een hoogwaardig volggereedschap vereist een zeer nauwkeurig ontwerp van het stripverloop, de positionering met zoekpennen, de snijkrachten, de vormstadia en de uitwerping. Afwijkingen op één gebied beïnvloeden de gehele procesketen.
Afhankelijkheid van coilmateriaal en stripindeling
De stripontwikkeling bepaalt de materiaalbenutting, processtabiliteit en kosten. Slechte indelingen verhogen de hoeveelheid afval en verminderen de rentabiliteit.
Kostenlogica en rentabiliteit
Eenmalige kosten: ontwerp, productie, proefproductie, afname
De investering omvat gereedschapsontwerp, productie, montage, proefproductie, opstart van de serieproductie en afname. Bepalend is de kwaliteit van de validatie, omdat deze de latere seriekosten sterk beïnvloedt. Evomatec structureert afname en verificatie zo dat controles met de hoogste mate van zorgvuldigheid worden uitgevoerd en eisen voor kwaliteit en CE-conforme veiligheid traceerbaar gedocumenteerd blijven.
Doorlopende kosten: gereedschapsstandtijd, onderhoud, naslijpen, stilstand
Doorlopende kosten ontstaan door slijtage, de standtijd van snijkanten, naslijpen, het vervangen van inzetstukken, reiniging en onderhoud van de stripaanvoer en persrandapparatuur. Het totaalsysteem wordt economisch wanneer de gereedschapsstandtijd stabiel is, onderhoudsvensters planbaar blijven en ongeplande stilstand wordt geminimaliseerd.
Praktijkvoorbeelden uit de serieproductie
Volggereedschap voor beugels en bevestigingselementen
Een typische toepassing betreft beugels, clips en bevestigingsonderdelen waarbij gatenpatronen, contouren en meerdere buigingen in één proces worden geproduceerd. Een stabiel zoekpenconcept is bepalend om ervoor te zorgen dat de positie van het gatenpatroon overeenkomt met de latere montage-eisen. De proceszekerheid wordt gewaarborgd door sensoren en duidelijke onderhoudsplannen.
Volggereedschap voor contactonderdelen en precisiestansdelen
Voor contactonderdelen is randkwaliteit kritisch, omdat bramen of microscheuren de elektrische prestaties kunnen beïnvloeden. Hierbij wordt de snijtechnologie zo ontworpen dat de snijvlakken stabiel blijven en de gereedschapsstandtijd voorspelbaar is. Bij dergelijke projecten legt Evomatec bijzondere nadruk op gedocumenteerde inspectieroutines, zodat inspecties consequent zorgvuldig worden uitgevoerd en de kwaliteitseisen en CE-conforme veiligheid in de productieomgeving betrouwbaar gewaarborgd blijven.
Toekomstperspectieven voor volggereedschappen
Digitalisering en procesbeheersing
Het verbinden van persen, stripaanvoer, sensoren en kwaliteitsgegevens biedt nieuwe mogelijkheden voor procesoptimalisatie. Systemen helpen om afwijkingen eerder te detecteren en onderhoud voorspelbaarder te maken.
Toestandsafhankelijk onderhoud en gereedschapsstandtijdmodellen
Het beheer van de gereedschapsstandtijd neemt steeds meer toe. Slijtage-indicatoren, belastingprofielen en productiegegevens ondersteunen een optimale planning van vervangings- en naslijpintervallen.
Veiligheid en traceerbaarheid
Documentatie, machineveiligheid en CE-conforme veiligheid worden steeds belangrijker. Evomatec vertrouwt op duidelijke inspectie- en verificatieprocessen die zijn gevormd door uitgebreide projectervaring, zodat controles zeer zorgvuldig worden uitgevoerd en veiligheid en kwaliteit in de dagelijkse productie traceerbaar gewaarborgd blijven.
Hoe Evomatec volggereedschappen als een totaalsysteem beschouwt
Evomatec beschouwt volggereedschappen niet als een op zichzelf staand gereedschap, maar als een productieklaar totaalsysteem dat stripindeling, gereedschapsontwerp, productie, proefproductie, opstart van de serieproductie, sensoren, onderhoud en kwaliteitsborging samenbrengt. Het doel is ervoor te zorgen dat procescapabiliteit, gereedschapsstandtijd en seriekwaliteit economisch op elkaar aansluiten. Tegelijkertijd wordt er veel belang aan gehecht dat inspecties en vrijgaven worden uitgevoerd op een manier die de hoogste mate van zorgvuldigheid ten aanzien van kwaliteit en CE-conforme veiligheid weerspiegelt en in de dagelijkse productie betrouwbaar uitvoerbaar blijft.
FAQ
Wat zijn volggereedschappen en waarvoor worden ze gebruikt
Volggereedschappen zijn stripgevoede meerstationsgereedschappen waarin een materiaalstrip stapsgewijs wordt voortbewogen en bij elk station vastgelegde snij- en vormbewerkingen plaatsvinden. Ze worden gebruikt om gestanste en gevormde onderdelen te produceren met een hoge productiecapaciteit, stabiele herhaalbaarheid en economische stukkosten.
Wanneer is een transfergereedschap beter dan een volggereedschap
Transfergereedschappen zijn doorgaans beter wanneer onderdelen groot, diepgetrokken, kwetsbaar of geometrisch zo complex zijn dat stripgebonden geleiding niet betrouwbaar mogelijk is. Ze zijn de standaard voor grote, veeleisende plaatonderdelen die in grote aantallen over meerdere stations worden geproduceerd, vooral bij carrosserie- en constructiedelen voor auto's en bij hogesterktestaalsoorten en componenten waarvoor de handling kritisch is.
Welke factoren bepalen de proceszekerheid bij volggereedschappen
Proceszekerheid ontstaat door een stabiele stripindeling, nauwkeurige stripgeleiding en positionering met zoekpennen, correct ontworpen snijspeling, afgestemde smering, stabiele perstechnologie, bewakingssensoren en consequent onderhoud en kwaliteitscontrole. Gestructureerde inspectie- en afnameroutines helpen daarnaast om ervoor te zorgen dat kwaliteit en CE-conforme veiligheid op lange termijn in de productieomgeving gewaarborgd blijven.
Gratis advies aanvragen: info@evomatec.de