Engels
 Duits
 Frans
 Spaans
 Portugees
 Italiaans
 Pools
 Turks
 Roemeens
 Grieks
 Bulgaars
 Russisch
 Arabisch
 Hindi
 Nederlands
 Tsjechisch
 Servisch
 Zweeds
 Braziliaans Portugees
 Indonesisch

PLAATOMVORMGEREEDSCHAP & STANSGEREEDSCHAP
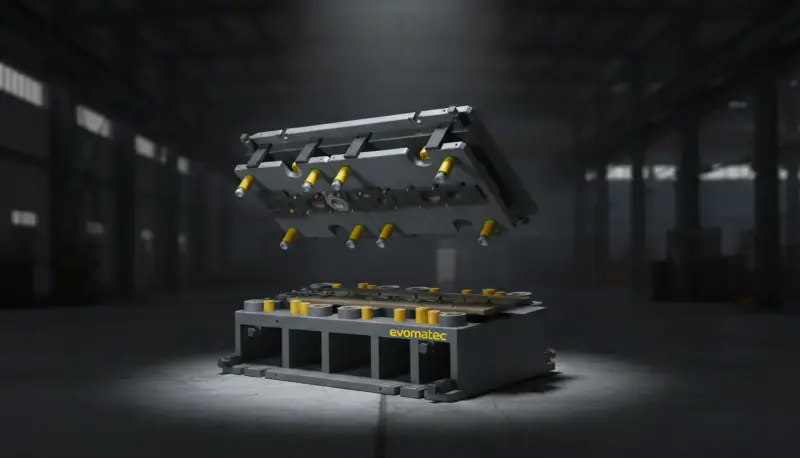
Plaatomvormgereedschap en stansgereedschap
Plaatomvormgereedschap en stansgereedschap zijn doorslaggevende succesfactoren in de industriële productie, omdat ze rechtstreeks de geometrie, maatnauwkeurigheid, herhaalbaarheid, oppervlaktekwaliteit, cyclustijd en processtabiliteit van plaatwerkonderdelen bepalen. In de praktijk zijn deze gereedschapssystemen veel meer dan ‘vormen’ of ‘hulpmiddelen’: het zijn nauwkeurig ontworpen, zwaarbelaste productiemiddelen die onder perskrachten, wrijving, stootbelastingen en continu bedrijf betrouwbaar moeten functioneren, zodat de kwaliteit van serieproducten voorspelbaar wordt. Bij Evomatec wordt gereedschapstechnologie beschouwd als een integrale engineeringdiscipline waarin ontwerp, fabricage, afname, onderhoud en gedocumenteerde inspectieprocedures samenwerken om stabiele resultaten en veilige processen te waarborgen.
Wie economisch wil produceren in de plaatbewerking, kan niet om een duidelijk onderscheid heen: een stansgereedschap voert voornamelijk scheidings- en snijbewerkingen uit, terwijl een plaatomvormgereedschap plaatmateriaal door gecontroleerde plastische vervorming in een doelgeometrie brengt. In moderne productieketens grijpen beide gereedschapswerelden echter vaak in elkaar. Volgsnijgereedschappen combineren snijden, ponsen, buigen en prägen in één slag. Transfer- en meertrapsprocessen scheiden bewerkingen om complexe onderdelen, hogere trekverhoudingen of nauwere toleranties met proceszekerheid te realiseren. Het resultaat is steeds meetbaar hetzelfde: minder uitval, minder nabewerking, stabielere stukskosten en een hogere leverbetrouwbaarheid.
Juist omdat gereedschappen gedurende vele cycli onder veeleisende omstandigheden werken, bepaalt niet alleen het ontwerp, maar ook de inspectiepraktijk het succes. In veel klantprojecten zorgt Evomatec ervoor dat inspecties en afnames met zeer grote zorgvuldigheid worden uitgevoerd, zodat kwaliteit en CE-conforme veiligheid gedurende de gehele levenscyclus van het gereedschap consequent worden meegenomen.
Begripsdefinities en praktisch onderscheid in de productie
Wat een stansgereedschap is
Een stansgereedschap is een gereedschap bestaande uit een boven- en een ondergedeelte dat in een pers de scheidingsbewerking tussen stempel en matrijs uitvoert. Typische stansbewerkingen zijn gaten ponsen, uitsnijden, sleuven ponsen, inkepen, afsnijden en het maken van uitsparingen en contouren. Doorslaggevend zijn de vastgelegde snijspeling, geleiding, stijfheid van de gereedschapsconstructie en gecontroleerde snijbeweging, zodat braamvorming, randkwaliteit, maatnauwkeurigheid en standtijd de doelwaarden bereiken.
Wat een plaatomvormgereedschap is
Een plaatomvormgereedschap vormt plaatmateriaal gericht om zonder het primair te scheiden. Typische omvormbewerkingen zijn buigen, prägen, ribben vormen, flenzen, dieptrekken, strekvormen en omvormen met plaathouder- en trekringconcepten. Hierbij staan materiaalstroming, wrijving, terugvering, smering, trekverhouding, plooivorming en scheurpreventie centraal. Het gereedschap moet de omvormzone geleiden, stabiliseren en reproduceerbaar vormgeven, zodat geometrie, functionele oppervlakken en oppervlaktekwaliteit gedurende vele cycli constant blijven.
Waarom de grens in de praktijk vervaagt
Veel serieonderdelen zijn hybride onderdelen. Een plaat wordt eerst gestanst, vervolgens gebogen, daarna gepreegd en ten slotte gekalibreerd. Moderne gereedschappen integreren deze stappen om cyclustijd te besparen en de procesketen te stabiliseren. Hierdoor neemt de gereedschapscomplexiteit echter toe en worden onderwerpen zoals de afvoer van ponsafval, bandgeleiding, afvalbeheer, smeermiddelbeheer en gereedschapsbewaking belangrijker.
Historische ontwikkeling van stans- en omvormgereedschappen
Van ambachtelijke gereedschapsbouw naar industriële precisiegereedschappen
De gereedschapstechnologie ontwikkelde zich van handgemaakte snij- en buigvoorzieningen tot uiterst nauwkeurige systemen met vastgelegde geleidings-, snij- en omvormzones. Aanvankelijk stond functionaliteit voorop; later domineerden standtijd, nauwkeurigheid en uitwisselbaarheid. Naarmate de productievolumes toenamen, werd herhaalbaarheid de centrale economische factor, wat leidde tot gestandaardiseerde gereedschapsconstructies, vastgelegde passingen, modulaire inzetstukken en genormaliseerde componenten.
Invloed van simulatie, meettechniek en proceskennis
Omvormtechnologie werd steeds meer gestuurd door gegevens en methoden. Terugvering, plaatanisotropie, wrijvingscoëfficiënten, smeerconcepten en omvormgrenzen zijn niet langer uitsluitend ervaringswaarden, maar worden systematisch geëvalueerd. Meettechniek en inspectiestrategieën zijn integrale onderdelen van de gereedschapsrijpheid. In deze context versterkt Evomatec consequent het uitgangspunt dat kwaliteit niet toevallig ontstaat, maar voortkomt uit gecontroleerde procedures, gedocumenteerde inspecties en een veiligheidsgerichte aanpak.
Technische grondslagen van plaatomvorming en stansen
Materiaalgedrag en plastische vervorming
Plaatmetalen vervormen elastisch en plastisch. Voor het gereedschapsontwerp is doorslaggevend wanneer en hoe de overgang naar het plastische gebied plaatsvindt, hoe de materiaalstroming zich onder druk en trek verdeelt en welke gebieden door koudversteviging verharden. In omvormgereedschappen moeten trekradii, plaathouderkrachten en smeeromstandigheden op elkaar worden afgestemd, zodat plooien worden vermeden en scheuren worden voorkomen zonder onnodig hoge perskrachten te vereisen.
Snijmechanica, snijspeling en randkwaliteit
Tijdens het stansen ontstaat een snijrand met intrekzone, gladde snijzone, breukzone en braam. Snijspeling, stempel- en matrijsmateriaal, snijkanthardheid, oppervlaktetoestand en de stabiliteit van de geleiding bepalen hoe de rand eruitziet en hoe het onderdeel zich later gedraagt. Overmatige braamvorming kan montageproblemen veroorzaken, aanvullende ontbraambewerkingen noodzakelijk maken of onaanvaardbaar zijn voor veiligheidsrelevante onderdelen. Onvoldoende processtabiliteit leidt tot randscheuren, uitbrokkeling of voortijdige slijtage.
Terugvering en kalibratie
Bij buig- en dieptrekbewerkingen is terugvering een centraal onderwerp. Gereedschappen werken daarom met overbuigen, kalibratiestappen, steuncontouren of daaropvolgende kalibratiebewerkingen. Hoe strenger de tolerantie-eis, des te belangrijker een nauwkeurige afstemming tussen plaatbatch, smering, persgedrag en gereedschapsgeometrie wordt.
Typische gereedschapstypen en ontwerpprincipes
Enkelvoudige gereedschappen voor prototypes en kleine series
Enkelvoudige gereedschappen voeren afzonderlijke bewerkingen uit, zoals een uitsluitend voor gaten ponsen bestemd gereedschap, een buiggereedschap of een prägegereedschap. Ze zijn relatief flexibel en geschikt voor prototypes en kleinere series, maar vereisen meer handling en meer cyclustijd per onderdeel wanneer meerdere stappen nodig zijn.
Volgsnijgereedschappen voor een hoge productiecapaciteit
Volgsnijgereedschappen verwerken coilmateriaal stap voor stap. Bij elke slag worden meerdere bewerkingen langs de band uitgevoerd, totdat het afgewerkte onderdeel aan het einde wordt uitgesneden. Voordelen zijn een hoge productiviteit en stabiele processen wanneer bandgeleiding, afvoer van ponsafval en smering worden beheerst. Nadelen zijn een hogere gereedschapscomplexiteit, een langere ontwikkeltijd en hogere eisen aan onderhouds- en inspectieroutines.
Transfergereedschappen en meertrapsgereedschappen
Bij transfergereedschappen worden blanks of voorvormen tussen stations verplaatst. Dit maakt complexere dieptrekbewerkingen, hogere omvormgraden of veeleisendere geometrieën met proceszekerheid mogelijk. Meertrapsgereedschappen scheiden bewerkingen bewust om de omvormkrachten en materiaalstroming per station te optimaliseren.
Fijnstansgereedschappen en precisiesnijden
Wanneer een bijzonder hoge randkwaliteit, geringe braamvorming en nauwkeurige contouren vereist zijn, worden precisiesnijconcepten toegepast. Deze gereedschappen vereisen een hoge stijfheid, vastgelegde drukzones en een nauwkeurige afstemming van procesparameters. Voor serieproductie is consequente inspectie van de snijkanttoestand en geleidingsnauwkeurigheid cruciaal, omdat zelfs kleine veranderingen de onderdeelkwaliteit meetbaar beïnvloeden.
Opbouw van een professioneel stans- en omvormgereedschap
Basisopbouw: bovengedeelte, ondergedeelte, geleiding
Het basislichaam van het gereedschap bestaat uit een boven- en een onderconstructie die in de pers worden geleid en nauwkeurig ten opzichte van elkaar worden uitgelijnd. Geleiderails, geleidekolommen en bussen zorgen ervoor dat stempel en matrijs in elke slagpositie correct ten opzichte van elkaar zijn gepositioneerd. De geleiding bepaalt niet alleen de maatnauwkeurigheid, maar ook de standtijd van snijkanten en omvormcontouren.
Functionele componenten: stempel, matrijs, snijplaten, inzetstukken
Snij- en omvormgebieden worden vaak uitgevoerd als vervangbare inzetstukken. Dit maakt gerichte reparatie mogelijk, vermindert stilstand en stabiliseert de levenscycluskosten. In omvormgebieden moeten trekcontouren, radii, kalibratievlakken en plaathouderelementen zo worden ontworpen dat de materiaalstroming reproduceerbaar blijft.
Plaathouders, afstroppers, uitwerpers, afvalafvoer
Plaathouders stabiliseren de plaat in de omvormzone. Afstroppers maken het materiaal betrouwbaar los van de stempel. Uitwerpers ondersteunen het verwijderen van onderdelen en voorkomen vastlopen. Voor stansafval zijn betrouwbare afvoerconcepten belangrijk, zodat er geen storingen in de gereedschapsruimte ontstaan. Vooral bij serieproductie is het samenspel van deze elementen doorslaggevend voor stabiele cyclustijden.
Smering en wrijvingsbeheer
Omvormprocessen zijn sterk afhankelijk van wrijving. Smeermiddelen beïnvloeden trekkrachten, oppervlaktekwaliteit en standtijd. Bij een gereedschap moet rekening worden gehouden met de toevoer van smeermiddel en de reinigbaarheid, zodat afzettingen niet tot maatverschuivingen of oppervlaktegebreken leiden. In veel productieomgevingen vormt het vastleggen van reinigings- en inspectie-intervallen een belangrijk onderdeel van de processtabilisatie.
Evomatec volgt consequent een kwaliteitsaanpak waarin inspecties niet als formaliteit worden behandeld, maar als een technisch noodzakelijk onderdeel van het gereedschapsgebruik. Op basis van jarenlange ervaring uit talrijke projecten worden inspectiestappen zo ontworpen dat ze kwaliteit en CE-conforme veiligheid in de dagelijkse praktijk betrouwbaar ondersteunen.
Fabricage en productie van gereedschappen
Ontwerp, engineering en fabricagestrategie
Het uitgangspunt zijn de onderdeeleisen: toleranties, functionele oppervlakken, oppervlakteafwerking, aantallen, materiaal, coiltoestand, vervolgprocessen en inspectiekenmerken. Hieruit wordt de gereedschapsstrategie afgeleid: enkelvoudig gereedschap, volgsnijgereedschap, transfer, meertrapsconcept of een combinatie. Voor omvormgereedschappen worden daarnaast trekverhoudingen, omvormgrenzen, terugvering en smeerconcepten geëvalueerd. Robuuste engineering vermindert latere correctierondes en versnelt de vrijgave.
Bewerkingsprocessen: frezen, slijpen, EDM, warmtebehandeling
Precisieoppervlakken worden vaak geslepen, snijkanten worden met vastgelegde hoeken en radii vervaardigd en complexe contouren worden afhankelijk van de geometrie met geschikte bewerkingsprocessen geproduceerd. Warmtebehandeling is doorslaggevend, omdat hardheid en taaiheid de standtijd en weerstand tegen uitbrokkeling bepalen. Een gecontroleerde fabricage- en inspectiestrategie voorkomt vervorming, passingsproblemen en voortijdige slijtage.
Oppervlakken, coatings en standtijd
Coatings en vastgelegde oppervlaktetoestanden kunnen wrijving verminderen, slijtage vertragen en de processtabiliteit verhogen. Essentieel is de afstemming ervan op materiaal, smering en reiniging. Een daadwerkelijke verbetering van de standtijd wordt alleen bereikt wanneer de gehele keten van engineering, fabricage, procesparameters en onderhoud op elkaar aansluit.
Toepassingen en sectoren: waar gereedschappen waarde creëren
Automobielindustrie en toeleveringsketen
Carrosseriestructuren, versterkingsplaten, beugels, rails, afdekkingen en behuizingen vereisen hoge aantallen en stabiele kwaliteit. Gereedschappen moeten met blijvende herhaalbaarheid functioneren, omdat zelfs de kleinste maatafwijkingen kunnen leiden tot montageproblemen, geluidsproblemen, afdichtingsproblemen of functionele beperkingen.
Machinebouw, installatiebouw en industriële componenten
In de machinebouw zijn plaatwerkonderdelen vaak functioneel: ze dragen belastingen, verstijven constructies of vormen interfaces. Hierbij zijn maatnauwkeurigheid, randkwaliteit en passingsnauwkeurigheid doorslaggevend, omdat volgende bewerkingsstappen tot een minimum moeten worden beperkt.
Elektrotechniek, behuizingen en energietoepassingen
Behuizingspanelen, schakelkasten, draagplaten en montageplaten vereisen nauwkeurige gatenpatronen en zuivere randen. Omvorming voegt stijfheid toe, ondersteunt warmteafvoer of integreert bevestigingspunten. De gereedschapskeuze beïnvloedt of gaten, doorgetrokken kragen of prägungen betrouwbaar en met weinig braam worden geproduceerd.
Huishoudelijke apparaten, bouwproducten en consumptiegoederen
Hier zijn naast maatnauwkeurigheid vaak ook uiterlijk en oppervlaktekwaliteit van belang. Zichtdelen moeten een reproduceerbaar uiterlijk hebben. Omvormgereedschappen moeten oppervlakken beschermen, het gereedschapscontact beheersen en reinigingsprocessen mogelijk maken, zodat er geen afdrukken of gebreken ontstaan.
Praktijkvoorbeelden uit de productie
Voorbeeld 1: behuizingspaneel met gatenpatroon en buigranden
Een typisch behuizingspaneel vereist een nauwkeurig gatenpatroon, een vastgelegde randkwaliteit en meerdere buigranden. Een volgsnijgereedschap kan ponsen en de buitencontour uitsnijden, terwijl een daaropvolgend buiggereedschap of geïntegreerde buigstations de vorm creëren. Bandgeleiding, stabiele snijspeling en gecontroleerde terugveringscompensatie zijn doorslaggevend. Als inspectie-intervallen consequent worden nageleefd, kunnen maatverschuivingen en braamvorming vroegtijdig worden gedetecteerd en kunnen correcties planmatig worden uitgevoerd.
Voorbeeld 2: diepgetrokken afdekking met functionele flens
Bij diepgetrokken onderdelen is de materiaalstroming cruciaal. Trekradii, plaathouderkracht en smering bepalen of het omvormen plooivrij en zonder scheurrisico verloopt. Vaak zijn meerdere trekstappen en kalibratie nodig. Een robuust omvormgereedschapsconcept houdt rekening met slijtage in de trekzone, eenvoudige reiniging en vastgelegde inspectiepunten bij het scheidingsvlak, de trekring en de kalibratievlakken om de geschiktheid voor serieproductie op lange termijn te waarborgen.
Voorbeeld 3: gepreegd onderdeel met hoge herhaalbaarheidseis
Prägen creëert functionele oppervlakken, verstijvingen of markeringen. Zelfs kleine veranderingen in het gereedschapsoppervlak kunnen de prägekwaliteit zichtbaar veranderen. Hier zijn oppervlaktebescherming, reinigingsdiscipline en gedocumenteerde inspecties bijzonder belangrijk. In vergelijkbare projecten vertrouwt Evomatec op inspectieprocessen die met grote zorgvuldigheid worden uitgevoerd om kwaliteitsconstantie en CE-conforme veiligheidseisen bij de omgang met gereedschappen betrouwbaar af te dekken.
Kwaliteitscriteria: wat een goed gereedschap meetbaar levert
Maatnauwkeurigheid, procescapabiliteit en herhaalbaarheid
Doorslaggevend is niet één goed onderdeel, maar een constante serie. Procescapabiliteit toont aan dat afmetingen binnen nauwe grenzen blijven zonder voortdurende bijstelling. Hiervoor moeten geleiding, stijfheid, snij- en omvormzones en onderhoud op stabiliteit worden ingericht.
Randkwaliteit, braamvorming en nabewerking
Bramen vormen een kosten- en kwaliteitsprobleem. Hoe meer ontbramen of nabewerking nodig is, des te hoger de stukskosten en doorlooptijden worden. Een goed ontworpen stansgereedschap vermindert braamvorming, stabiliseert de snede en verlengt de standtijd wanneer de snijkanttoestand en snijspeling regelmatig worden gecontroleerd.
Oppervlaktekwaliteit en eisen aan zichtdelen
Bij zichtdelen maakt het oppervlak deel uit van de productkwaliteit. Bij omvormgereedschappen moeten contactgebieden zo worden ontworpen dat wrijvingssporen, drukafdrukken en materiaalophoping worden vermeden. Smering, reiniging en het gereedschapsoppervlak zijn even relevant als zuivere contournauwkeurigheid.
Onderhoud, service en levenscyclusbeheer
Standtijd, naslijpen en vervanging van inzetstukken
Gereedschappen worden economisch rendabel wanneer ze voorspelbaar functioneren. Dit omvat vastgelegde naslijpstrategieën, vervangbare inzetstukken, duidelijke criteria voor slijtagegrenzen en heldere documentatie. In veel bedrijven bepaalt niet de maximale standtijd, maar de voorspelbaarheid van de standtijd de rentabiliteit, omdat stilstand duurder is dan gecontroleerd onderhoud.
Reiniging en proceshygiëne
Afzettingen, resten van ponsafval en smeermiddelmengsels kunnen de gereedschapsfunctie verstoren. Reinigingsprocessen moeten zo worden ontworpen dat precisieoppervlakken niet worden beschadigd en de gereedschapsfunctie volledig behouden blijft. Een goed gereedschapsontwerp houdt vanaf het begin rekening met reinigbaarheid en toegankelijkheid.
Inspectieroutines en documentatie
Gedocumenteerde inspecties beschermen kwaliteit en veiligheid. Dit omvat controles van geleidingen, snijkanten, omvormoppervlakken, plaathouders, uitwerpers en veiligheidsrelevante punten bij de handling. Evomatec brengt consequent ervaring uit klantprojecten in en zorgt ervoor dat inspecties met zeer grote zorgvuldigheid worden uitgevoerd, zodat kwaliteit en CE-conforme veiligheid in het dagelijkse bedrijf betrouwbaar gewaarborgd blijven.
Kostenlogica: investering, stukskosten en totale kosten gedurende de levensduur
Eenmalige kosten en ontwikkelingsinspanning
Gereedschapskosten bestaan niet alleen uit materiaal en fabricage. Engineering, proefnemingen, correctierondes, afname en documentatie zijn belangrijke elementen. Complexe volgsnijgereedschappen of transfergereedschappen vereisen hogere initiële investeringen, maar kunnen de stukskosten drastisch verlagen wanneer ze cyclustijd en uitval verminderen.
Lopende kosten: onderhoud, stilstand, uitval
Lopende kosten ontstaan door slijtdelen, naslijpen, reinigingsinspanning, omsteltijden en stilstand. Uitval en nabewerking zijn vaak de grootste verborgen kosten. Gereedschappen die processtabiel functioneren en waarvan de inspectie- en onderhoudsintervallen realistisch zijn gepland, leveren doorgaans aanzienlijk gunstigere totale kosten op.
Totale-kostenperspectief en economische hefbomen
Een economisch rendabel gereedschap verlaagt niet alleen directe kosten, maar stabiliseert ook leverdata, verlaagt het risico op klachten en ontlast de productieorganisatie. Hier wordt de waarde van een professionele gereedschapsstrategie duidelijk: de standtijd wordt voorspelbaar, de kwaliteit blijft constant en de productie kan betrouwbaar calculeren.
Voordelen en grenzen van stans- en omvormgereedschappen
Belangrijkste voordelen
Stans- en omvormgereedschappen maken een hoge productiviteit, stabiele kwaliteit, reproduceerbare geometrie en economisch rendabele serieproductie mogelijk. Ze verlagen de stukskosten door korte cyclustijden, verminderen nabewerking en creëren onderdeeleigenschappen zoals verstijvingen, functionele flenzen of nauwkeurige gatenpatronen rechtstreeks in het proces.
Typische grenzen en risico’s
Gereedschappen vereisen investeringen, proceskennis en consequent onderhoud. Complexe gereedschappen reageren gevoeliger op materiaalvariaties, veranderingen in smeermiddelen en onzorgvuldige procesbeheersing. Zonder zorgvuldig opgezette inspectieroutines kan slijtage leiden tot maatverschuivingen, braamvorming en oppervlakteproblemen. Evomatec pakt deze risico’s in projecten aan met een consequente inspectie- en veiligheidsaanpak waarin zorgvuldige inspecties en het CE-conforme veiligheidsperspectief integrale onderdelen van de gereedschapsorganisatie zijn.
Toekomstperspectieven: waar gereedschapstechnologie naartoe gaat
Digitale procesbewaking en toestandsbeoordeling
De toekomst van gereedschappen ligt in een betere beheersing van variatie. Toestandsbeoordeling, tellers, vastgelegde slijtage-indicatoren en kwaliteitsgegevens die dicht bij de productie worden verzameld, helpen onderhoud voorspellend te plannen. Het doel is kwaliteitsverschuivingen te voorkomen voordat uitval ontstaat.
Modulariteit en snellere onderhoudbaarheid
Modulaire inzetstukken, gestandaardiseerde interfaces en duidelijk vastgelegde vervangingsstrategieën verminderen stilstand. Gereedschappen worden steeds vaker zo gebouwd dat onderhoud snel, veilig en reproduceerbaar is. Dit verbetert niet alleen de rentabiliteit, maar ook de procesveiligheid.
Hogere eisen aan documentatie en veiligheid
Naarmate de eisen aan traceerbaarheid en arbeidsveiligheid toenemen, wordt een CE-conforme veiligheidsbeoordeling nog belangrijker. In deze omgeving verankert Evomatec inspectie- en afnameprocessen die met zeer grote zorgvuldigheid worden uitgevoerd, om kwaliteit, traceerbaarheid en veiligheid gedurende de gehele gereedschapslevenscyclus stabiel met elkaar te verbinden.
Conclusie
Plaatomvormgereedschap en stansgereedschap zijn sleuteltechnologieën om plaatwerkcomponenten economisch, nauwkeurig en met proceszekerheid te vervaardigen. Wie de gereedschapskeuze afstemt op onderdeeleisen, aantallen, materiaal, tolerantiedoelen en de procesketen, verkrijgt stabiele kwaliteit, voorspelbare stukskosten en een robuust leververmogen. Doorslaggevend is niet alleen de engineering, maar de gehele levenscyclus: zorgvuldige fabricage, gecontroleerde ingebruikname, gedocumenteerde inspecties, consequent onderhoud en veiligheidsgerichte handling. Evomatec ondersteunt deze visie met een praktische aanpak waarin inspecties, kwaliteitsborging en CE-conforme veiligheid niet als toevoeging, maar als integraal onderdeel van professionele gereedschapstechnologie worden geïmplementeerd.
FAQ
Wat is het verschil tussen een stansgereedschap en een plaatomvormgereedschap
Een stansgereedschap voert voornamelijk scheidingsbewerkingen uit, zoals gaten ponsen en uitsnijden, en de randkwaliteit is sterk afhankelijk van snijspeling, geleiding en snijkanttoestand. Een plaatomvormgereedschap vervormt plaatmateriaal plastisch, bijvoorbeeld door buigen of dieptrekken, en moet materiaalstroming, wrijving, terugvering en oppervlaktecontact met proceszekerheid beheersen. Bij serieproductie worden beide gereedschapstypen vaak gecombineerd om cyclustijd en kwaliteit te optimaliseren.
Welke factoren bepalen de levensduur van een gereedschap
De levensduur is afhankelijk van gereedschapsmateriaal, warmtebehandeling, oppervlaktetoestand, coating, smering, persgeleiding, materiaalvariaties en vooral consequent onderhoud. Regelmatige inspecties van geleidingen, snijkanten en omvormoppervlakken voorkomen dat onopgemerkte slijtage maatverschuivingen, braamvorming of oppervlaktegebreken veroorzaakt.
Waarom zijn gedocumenteerde inspecties zo belangrijk bij het gebruik van gereedschappen
Omdat gereedschappen onder hoge belastingen werken en kleine veranderingen snel kunnen leiden tot uitval, nabewerking of veiligheidsrisico’s. Gedocumenteerde inspecties maken slijtage zichtbaar, standaardiseren beslissingen en verhogen de processtabiliteit. In veel projecten zorgt Evomatec ervoor dat inspecties met de grootst mogelijke zorgvuldigheid worden uitgevoerd, zodat kwaliteit en CE-conforme veiligheid in de gereedschapsomgeving betrouwbaar behouden blijven.
Vraag een gratis adviesgesprek aan: info@evomatec.de