Engels
 Duits
 Frans
 Spaans
 Portugees
 Italiaans
 Pools
 Turks
 Roemeens
 Grieks
 Bulgaars
 Russisch
 Arabisch
 Hindi
 Nederlands
 Tsjechisch
 Servisch
 Zweeds
 Braziliaans Portugees
 Indonesisch
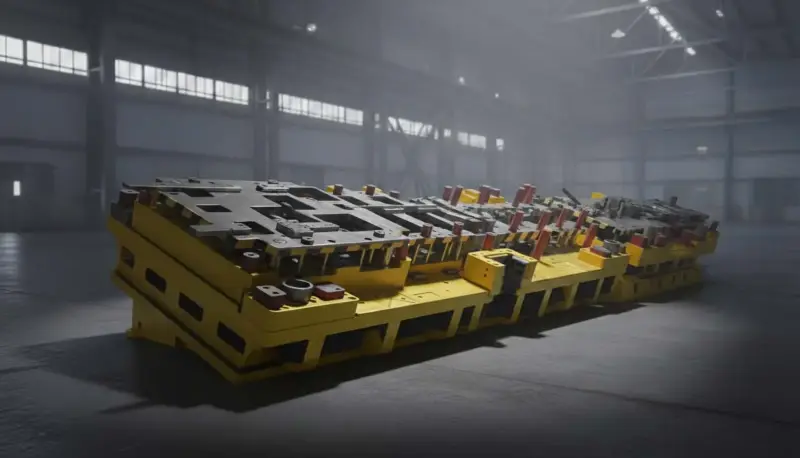
TRANSFERGEREEDSCHAPPEN VOOR PLAATBEWERKING & PLAATVORMING
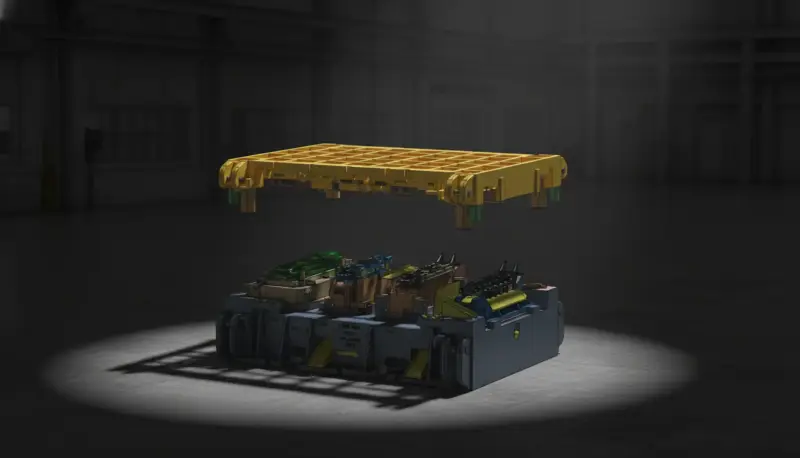
Transfergereedschappen voor plaatbewerking en plaatvorming
Transfergereedschappen zijn de gevestigde standaard in de industriële plaatbewerking en plaatvorming wanneer grote, veeleisende plaatonderdelen in grote aantallen over meerdere stations betrouwbaar moeten worden geproduceerd. In moderne persafdelingen combineren transfergereedschappen nauwkeurige vormtechnologie met gecontroleerde onderdeelhandling, waardoor dieptrekken, natrekken, bijsnijden, ponsen en kalibreren stabiel en herhaalbaar kunnen verlopen in duidelijk gedefinieerde processtappen. Precies daarom worden transferconcepten vooral ingezet waar een klassiek volggereedschap zijn grenzen bereikt, bijvoorbeeld door de onderdeelgrootte, de trekdiepte, gevoelige oppervlakken of complexe veranderingen in de materiaalvloei. Evomatec ontwerpt en vervaardigt transfergereedschappen voor plaatvorming met als doel procescapabiliteit, gereedschapslevensduur en seriekwaliteit te combineren tot een economisch totaalsysteem.
Om transfertechnologie goed te beoordelen, kijkt u verder dan het gereedschap zelf en beschouwt u de volledige procesketen. Een transferproces is altijd een samenspel van gereedschapsontwerp, perstechnologie, transferhandling of robothandling, smering, blanklogistiek, sensoren, kwaliteitscontrole en onderhoud. Het doorslaggevende voordeel is dat elk station een specifieke taak heeft en gericht kan worden geoptimaliseerd, zonder compromissen in één enkel gereedschap te moeten afdwingen. Dit vergroot de procestransparantie, vergemakkelijkt de analyse van grondoorzaken en maakt het mogelijk kritieke kwaliteitskenmerken precies op de punten waar ze ontstaan te borgen. In veel klantprojecten vertrouwt Evomatec op gestructureerde afnameprocedures en duidelijk gedocumenteerde inspectieroutines, zodat inspecties met de grootst mogelijke zorgvuldigheid worden uitgevoerd en kwaliteitsdoelstellingen evenals CE-conforme veiligheid in de gehele productieomgeving betrouwbaar worden gehandhaafd.
Definitie en basisprincipe van transfergereedschappen
Wat transfergereedschappen in de praktijk betekenen
Transfergereedschappen zijn een gereedschapsoplossing met meerdere stations waarbij een onderdeel binnen een pers of over een gedefinieerde perslijn van station naar station wordt getransporteerd. Tussen de stations vindt de verplaatsing van het onderdeel niet plaats via een continu voortbewegende strip, maar via een transfermechanisme dat het werkstuk gericht grijpt, optilt, geleidt, positioneert en neerlegt. Afhankelijk van het ontwerp kunnen transfergereedschappen in één pers werken als een geïntegreerd gereedschap met meerdere stations of als een systeem van gereedschappen met gesynchroniseerde transfer tussen persen. Het belangrijkste is dat de blank of voorvorm na elke slag gecontroleerd wordt verplaatst, zodat elk station een gedefinieerde vormtaak, snijtaak of kalibreertaak kan uitvoeren.
Transferprocessen bestaan doorgaans uit een opeenvolging van een dieptrekstation, natrekstations, bijsnij- en afsnijstations, combinaties van ponsen en vormen en een afsluitend kalibreerstation plus een uitneemstation. De transfer zorgt ervoor dat het onderdeel in elke fase herhaalbaar wordt gerefereerd. Deze gedefinieerde positionering is essentieel voor maatnauwkeurigheid, nauwkeurigheid van het gatenpatroon, randkwaliteit en herhaalbare functionele oppervlakken.
Onderscheid ten opzichte van volggereedschappen en tandemgereedschappen
Transfergereedschappen worden vaak verward met volggereedschappen of tandemgereedschappen, hoewel de proceslogica duidelijk verschilt. Een volggereedschap is stripgebaseerd. De strip beweegt stapsgewijs vooruit en draagt de blank via draagbruggen door meerdere stations. Dit is zeer efficiënt, maar bereikt zijn grenzen zodra onderdelen groot, diepgetrokken, gevoelig of geometrisch zo complex zijn dat ze niet veilig op een strip kunnen worden geleid of na een vormfase niet meer stabiel kunnen worden getransporteerd.
Tandemgereedschappen verdelen de processtappen daarentegen over afzonderlijke gereedschappen die in aparte stations of persen werken. Onderdelen worden na elke slag uitgenomen en naar het volgende station getransporteerd, vaak via robothandling of een transferas, soms handmatig. Transfergereedschappen bevinden zich tussen deze werelden. Ze combineren de procesketen van station naar station met geïntegreerde, uiterst nauwkeurige handling binnen een transferpers of perslijn. Dit maakt een hoge productieoutput mogelijk, samen met gecontroleerde onderdeelgeleiding en hoge processtabiliteit voor veeleisende componenten.
Waarom transfergereedschappen domineren in serieproductie
Bij productie in grote aantallen, vooral in de automobielindustrie, telt elke seconde cyclustijd, maar stabiele kwaliteit telt nog meer. Transfergereedschappen domineren omdat ze grote gevormde onderdelen met hoge snelheid kunnen produceren zonder positionering, onderdeelhandling en procesvensters aan het toeval over te laten. Vooral bij carrosserieonderdelen en structurele onderdelen, waarbij functionele oppervlakken, crasheisen en montagereferenties nauwkeurig moeten aansluiten, biedt de transferlogica meer beheersbaarheid. Evomatec integreert transferconcepten als een totaalsysteem waarin gereedschappen, handling en kwaliteitsborging gezamenlijk worden ontworpen. Op basis van uitgebreide ervaring uit veel klantprojecten worden inspecties en vrijgaven zo georganiseerd dat kwaliteit en CE-conforme veiligheid traceerbaar en duurzaam worden gehandhaafd.
Historische ontwikkeling van transfergereedschappen
Van handmatige transfer tot sterk geautomatiseerde transferpersen
Het basisidee om onderdelen in meerdere fasen te vormen is ouder dan de moderne perstechnologie. Vroege meerfasige processen werden vaak handmatig uitgevoerd. Met toenemende aantallen en een groeiende complexiteit van onderdelen voldeed dat noch aan de vereiste cyclustijd, noch aan de eisen voor een stabiel proces. De ontwikkeling leidde tot mechanische transferassen en later tot servo-elektrische transfersystemen die bewegingen in hef-, aanvoer-, dwars- en rotatieassen nauwkeurig kunnen synchroniseren.
Tegelijkertijd namen de mogelijkheden voor vormsimulatie toe. Terugveringsberekening, materiaalmodellen voor hoogsterktestalen en digitale meet- en inspectiemethoden maakten transferprocessen systematischer. Stations werden duidelijker naar functie gescheiden en procesvensters konden nauwkeuriger worden ontworpen. Tegenwoordig zijn transfergereedschappen sterk geïntegreerde productiesystemen die ontwerp, vervaardiging, proefinbedrijfstelling, productieopstart en onderhoud combineren.
De invloed van materialen en lichtgewicht ontwerp
Een belangrijke drijfveer was de verandering in materialen. Hoogsterktestalen en toenemende eisen aan crashrelevante structurele onderdelen leidden tot meer terugvering, smallere procesvensters en een grotere behoefte aan gecontroleerde tussenfasen. Transfergereedschappen bieden de noodzakelijke structuur. Vervormingsgraden worden stapsgewijs opgebouwd, tussentoestanden worden gestabiliseerd en kritieke zones worden gericht nagevormd en gekalibreerd. Evomatec houdt ook rekening met eisen voor veilige bediening en gedocumenteerde traceerbaarheid, zodat controles tijdens de opstart en de lopende productie met de grootst mogelijke zorgvuldigheid worden uitgevoerd en CE-conforme veiligheid duidelijk wordt gewaarborgd.
Technische grondslagen van transfergereedschappen
Gereedschapsopbouw en stationlogica
Een transfergereedschap is in wezen een keten van stations die elke procestaak afzonderlijk optimaliseert. Typische stations omvatten dieptrekken, natrekken, tussentijds bijsnijden, ponsbewerkingen, kalibreren en definitief bijsnijden. De stationlogica is componentspecifiek, maar het kernprincipe blijft hetzelfde. Complexiteit wordt verdeeld, procesvensters worden per station gestabiliseerd en de eindkwaliteit ontstaat uit het samenspel van alle fasen.
Materiaalvloei, plooihouderregeling en trekspeling
Bij veeleisende gevormde onderdelen bepaalt de materiaalvloei het scheurvrij vormen, plooivrij vormen, de oppervlaktekwaliteit en de maatnauwkeurigheid. Plooihouderkrachten, trekradii, trekspeling en smering worden zo ontworpen dat variaties in materiaaleigenschappen binnen de serie kunnen worden gecompenseerd. Dit is bijzonder belangrijk voor hoogsterktestalen, omdat de reserves in het procesvenster kleiner zijn.
Terugvering als kernthema
Terugvering beïnvloedt de maatnauwkeurigheid en monteerbaarheid. Transferprocessen bieden hier een structureel voordeel. Terugvering wordt niet alleen in het dieptrekgereedschap gecompenseerd, maar ook verminderd door specifieke kalibreer- en navormfasen. Hierdoor ontstaat een robuuste procesketen die niet afhankelijk is van één enkele perfecte vormstap.
Snijden, bijsnijden, ponsen en randkwaliteit
Veel componenten zijn gecombineerde vorm- en snijonderdelen. Gatenpatronen, contouren en functionele randen moeten nauwkeurig worden geproduceerd. In transfergereedschappen kan het optimale moment voor snijden, bijsnijden en ponsen worden gekozen, vaak pas na stabiliserende vormbewerkingen. Randkwaliteit wordt bepaald door snijspeling, gereedschapsstijfheid en de toestand van de snijkanten. Een duidelijke scheiding van snijzones vergemakkelijkt onderhoud, naslijpen en reparatie.
Transfermechanica en onderdeelhandling
Waarom handling doorslaggevend is bij transfergereedschappen
De transfer maakt deel uit van de kwaliteitsborging. Als een onderdeel tussen stations niet stabiel wordt gegrepen en herhaalbaar wordt gepositioneerd, ontstaan uitlijnfouten, verschuivingen bij snijbewerkingen, maatproblemen en verhoogde slijtage. Daarom moeten grijppunten, referenties en neerlegconcepten zo worden ontworpen dat ze procesvariatie verdragen en tegelijk de referentiepositie betrouwbaar borgen.
Grijperontwerp, referering en neerlegconcept
Een professioneel transferconcept omvat gedefinieerde grijppunten, bewaakte grijpprincipes, stabiele referentievlakken, herhaalbare neerlegconcepten en, waar nodig, draai- of kantelbewegingen. Hoe complexer de component, hoe belangrijker de afstemming tussen gereedschapsontwerp en handling wordt.
Transfergereedschappen in de praktijk: typische procesverlopen
Blanktoevoer en materiaallogistiek
Een stabiele procesketen begint met blanklogistiek. Blanks moeten worden aangeleverd met een gedefinieerde kwaliteit, oppervlaktetoestand en smeringstoestand. Materiaaltraceerbaarheid, batchidentificatie en procesrelevante inspectiekenmerken verminderen fouten die zich anders direct als scheuren, plooien of oppervlaktegebreken zouden manifesteren. Evomatec ondersteunt klanten bij het opzetten van vrijgave- en inspectieprocessen, zodat inspecties consequent met de grootst mogelijke zorgvuldigheid worden uitgevoerd en CE-conforme veiligheid gedocumenteerd blijft.
Dieptrekken en voorvormen
De eerste vormfase creëert een stabiele voorvorm. Het doel is een gecontroleerde tussentoestand die de materiaalvloei voorbereidt op volgende bewerkingen. Plooihouderkracht, trekradii en smering bepalen de processtabiliteit.
Natrekken, vormkenmerken en tussentijds bijsnijden
Volgende stations verhogen de vervormingsgraad, stabiliseren flenzen, creëren lokale radii en definiëren het materiaaloverschot via tussentijds bijsnijden. Deze fase bepaalt vaak of maatnauwkeurigheid en vormgetrouwheid later op robuuste wijze kunnen worden bereikt.
Bijsnijden, ponsen, definitief bijsnijden
Zodra de geometrie stabiel is, volgen snijbewerkingen. Gatenpatronen en eindcontouren worden gemaakt in een toestand waarin het onderdeel positie- en vormstabiel is. Dit verbetert de herhaalbaarheid en randkwaliteit en ondersteunt gepland onderhoud van snijkanten.
Kalibreren en eindvalidatie
Het laatste station legt functionele oppervlakken en de eindgeometrie vast via gedefinieerde kalibreercontouren. Hier wordt terugvering verminderd en monteerbaarheid geborgd. Evomatec verankert hiervoor gedocumenteerde inspectie- en afnameroutines, ontworpen op basis van projectervaring, zodat controles met de grootst mogelijke zorgvuldigheid worden uitgevoerd en kwaliteit evenals CE-conforme veiligheid betrouwbaar worden gehandhaafd.
Toepassingen: waar transfergereedschappen de standaard zijn
Onderdelen in grote aantallen in de automobielindustrie
Het grootste toepassingsgebied voor transfergereedschappen is productie in grote aantallen in de automobielindustrie. Typische onderdelen omvatten versterkingen, dwarsbalken, langsliggercomponenten, stijl- en frameonderdelen, stoelconstructies, beugels, houders en batterijdragercomponenten. Voor dergelijke structurele onderdelen zijn processtabiliteit, maatnauwkeurigheid en gecontroleerde positionering doorslaggevend.
Onderdelen met meerdere vormbewerkingen
Wanneer dieptrekken, natrekken, bijsnijden, ponsen en kalibreren station voor station in gedefinieerde volgordes moeten plaatsvinden en een volggereedschap niet volstaat, zijn transfergereedschappen vaak de economischere en procesrobuustere oplossing.
Hoogsterktestalen en veeleisende geometrieën
Bij hoogsterktestalen zijn gecontroleerde tussenfasen, robuuste procesvensters en gerichte kalibratie belangrijke succesfactoren. Transfergereedschappen maken fijn afgestemde stationlogica mogelijk om terugvering, plooivorming en scheurrisico stabiel te beheersen.
Onderdelen waarbij positie en handling kritiek zijn
Als een onderdeel niet veilig kan meelopen, maar nauwkeurig moet worden gegrepen, gepositioneerd en neergelegd, biedt transferlogica de noodzakelijke procesbeheersing. Hier bepaalt het positioneringsconcept de geschiktheid voor serieproductie en de kwaliteitsstabiliteit.
Voordelen van transfergereedschappen
Hoge productieoutput met stabiele procesbeheersing
Transfergereedschappen zijn ontworpen voor prestaties in serieproductie. Gecontroleerde positionering in elk station vermindert uitlijnfouten en verhoogt de herhaalbaarheid.
Optimalisatie per station in plaats van een totaalcompromis
Vormen, snijden en kalibreren kunnen per station worden geoptimaliseerd. Dit verbetert de transparantie tijdens de proefinbedrijfstelling en vermindert risico's tijdens de opstart.
Betere beheersing van terugvering en maatnauwkeurigheid
Specifieke navorm- en kalibreerfasen verhogen de maatnauwkeurigheid en monteerbaarheid, vooral bij hoogsterktestalen en complexe geometrieën.
Kwaliteitsborging en bewaking zijn eenvoudiger te integreren
Stations bieden duidelijke punten voor sensoren en inspectiekenmerken. Evomatec gebruikt deze systeemlogica om inspectie- en testconcepten op te zetten die in de praktijk betrouwbaar werken en kwaliteitseisen en CE-conforme veiligheid permanent waarborgen.
Nadelen en grenzen van transfergereedschappen
Hoge investeringskosten en complexiteit
Transfergereedschappen vereisen hoge initiële investeringen in gereedschappen, transfermechanica en persrandapparatuur. Planning, proefinbedrijfstelling en opstart zijn overeenkomstig veeleisend.
Hoge eisen aan de afstemming tussen gereedschap en handling
Grijpers, bewegingsprofielen, referenties en neerlegpunten moeten nauwkeurig op het gereedschap aansluiten, anders ontstaan kwaliteitsverloop en risico's op stilstand.
Ruimtebehoefte en infrastructuur
Transferlijnen vereisen ruimte, materiaallogistiek, smering en vaak aanvullende kwaliteitsstations. Economische haalbaarheid volgt uit een totaalbeschouwing van cyclustijd, uitval, nabewerking en leververmogen.
Kostenlogica en economische efficiëntie
Eenmalige kosten: gereedschapsvervaardiging, proefinbedrijfstelling, afname
Eenmalige kosten omvatten ontwerp, vervaardiging, montage, proefinbedrijfstelling, opstart en afname. Evomatec structureert afnames zo dat controles en vrijgaven met bijzondere zorgvuldigheid worden uitgevoerd en kwaliteit evenals CE-conforme veiligheid niet alleen technisch worden gerealiseerd, maar ook traceerbaar worden gedocumenteerd.
Doorlopende kosten: onderhoud, gereedschapsstandtijd, stilstand
Doorlopende kosten ontstaan door slijtage, snijkantstandtijd, naslijpen, het vervangen van inzetstukken, reiniging en onderhoud van de transfermechanica. Onderhoud per station is een voordeel wanneer onderhoudscycli duidelijk zijn gedefinieerd en consequent worden uitgevoerd.
Toekomstperspectief voor transfergereedschappen
Digitalisering, sensoren en procesbeheersing
Sensoren en procesgegevensanalyse zullen belangrijker worden om afwijkingen vroegtijdig te detecteren. Transferprocessen profiteren van de duidelijke stationstructuur, omdat oorzaken sneller kunnen worden gelokaliseerd en correcties gerichter kunnen worden doorgevoerd.
Voorspellend onderhoud en beheer van gereedschapsstandtijd
Toestandsafhankelijk onderhoud vermindert ongeplande stilstand. Slijtage-indicatoren, grenswaarden en gereedschapsstandtijdmodellen verbeteren de planningszekerheid en het leververmogen.
Modulariteit en snellere realisatie van varianten
Modulaire inzetstukken en gestandaardiseerde interfaces helpen varianten en facelifts economischer te realiseren en omsteltijden te verkorten.
Veiligheid en traceerbaarheid
Documentatie en CE-conforme veiligheid zullen verder aan belang winnen. Evomatec ontwerpt inspectie- en verificatieprocessen zo dat ze in de dagelijkse bedrijfsvoering betrouwbaar functioneren en met de grootst mogelijke zorgvuldigheid worden uitgevoerd.
Praktijkvoorbeelden en vergelijking: transfergereedschappen in context
Transfergereedschap versus volggereedschap
Volggereedschappen zijn vaak economisch voor kleine tot middelgrote onderdelen met stabiele stripgeleiding. Transfergereedschappen zijn superieur wanneer onderdelen groot, diepgetrokken, complex of handlingkritisch zijn en gedefinieerde positionering tussen fasen vereisen.
Transfergereedschap versus tandemgereedschap
Tandemgereedschappen bieden flexibiliteit, maar vereisen meer externe handling en vaak meer ruimte. Transfergereedschappen bundelen stations in een geïntegreerd proces en bereiken doorgaans een hogere productiviteit met stabiele onderdeelgeleiding.
Hoe Evomatec transfergereedschappen als systeem beschouwt
Evomatec beschouwt transfergereedschappen als een productiegeschikt totaalsysteem van gereedschappen, handling, bewaking en kwaliteitsborging. Op basis van ervaring uit veel klantprojecten wordt er sterk op toegezien dat inspecties met uitzonderlijke zorgvuldigheid worden uitgevoerd, zodat kwaliteitseisen en CE-conforme veiligheid op lange termijn betrouwbaar worden gehandhaafd.
FAQ
Wat zijn transfergereedschappen en waarvoor worden ze gebruikt
Transfergereedschappen zijn vormgereedschappen met meerdere stations waarbij het onderdeel tussen stations gericht wordt gegrepen, gepositioneerd en neergelegd. Ze worden gebruikt wanneer grote of veeleisende plaatonderdelen betrouwbaar in grote aantallen via meerdere vorm- en snijbewerkingen moeten worden geproduceerd, vooral in de automobielindustrie voor carrosserie- en structurele onderdelen.
Wanneer is een transfergereedschap beter dan een volggereedschap
Een transfergereedschap is meestal beter wanneer het onderdeel te groot, te diepgetrokken, te gevoelig of geometrisch te complex is om betrouwbaar op een strip mee te lopen. Transfer maakt gecontroleerde onderdeelhandling, gedefinieerde tussenfasen en verbeterde beheersing van terugvering, maatnauwkeurigheid en nauwkeurigheid van het gatenpatroon mogelijk.
Welke factoren bepalen de procesbetrouwbaarheid van transfergereedschappen
Procesbetrouwbaarheid ontstaat uit de combinatie van per station geoptimaliseerde vormlogica, robuuste grijper- en refereringsconcepten, stabiele procesvensters, aangepaste smering en consequente bewaking, onderhoud en kwaliteitscontrole. Evomatec vertrouwt op gestructureerde inspectie- en afnameroutines, zodat controles met de grootst mogelijke zorgvuldigheid worden uitgevoerd en kwaliteit evenals CE-conforme veiligheid in de productieomgeving betrouwbaar worden gewaarborgd.
Vraag een gratis adviesgesprek aan: info@evomatec.de