Engels
 Duits
 Frans
 Spaans
 Portugees
 Italiaans
 Pools
 Turks
 Roemeens
 Grieks
 Bulgaars
 Russisch
 Arabisch
 Hindi
 Nederlands
 Tsjechisch
 Servisch
 Zweeds
 Braziliaans Portugees
 Indonesisch
VERLORENWASGIETERIJ
Verlorenwasgieterij: precisiegieten, processen, kwaliteit, kosten en de toekomst van een hoogwaardige giettechnologie
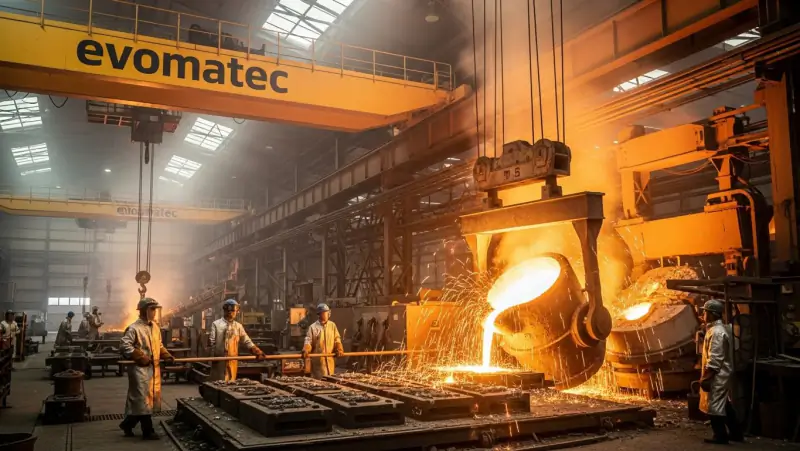
Een verlorenwasgieterij staat als vrijwel geen ander proces voor precisie, oppervlaktekwaliteit en geometrische vrijheid bij de productie van gietstukken. Verlorenwasgieten, ook bekend als precisiegieten of het verlorenwasproces, maakt complexe componenten met fijne contouren, dunne wanden en een hoge herhaalbaarheid mogelijk, vaak met aanzienlijk minder verspaningswerk. Tegelijkertijd is verlorenwasgieten geen eenvoudig standaardproces, maar een strikt beheerste procesketen die bestaat uit modelproductie, opbouw van de keramische schaal, ont wassen, uitbranden, gieten, nabewerking en gedocumenteerde inspectie. Wie verlorenwasgietstukken bestelt of produceert, kiest bewust voor een technologie waarin procesbeheersing, reinheid en aantoonbare kwaliteit centraal staan.
Dit blogartikel van Evomatec biedt een goed onderbouwd en tegelijkertijd praktijkgericht totaaloverzicht van de productie via verlorenwasgieten. Het behandelt technologie en werkingsprincipes, typische toepassingen en sectoren, historische ontwikkeling, belangrijke voordelen en beperkingen, kostenlogica, kwaliteitsinspectiemethoden, veelvoorkomende defectbeelden en relevante toekomstperspectieven. Technisch verwante termen zoals precisiegieten, verlorenwasproces, verlorenwasgietstukken, verlorenwasgietproces, keramische schaal, wasmodel, gietboom, gietcluster, schaalvorm, oppervlakteruwheid, maatnauwkeurigheid, warmtebehandeling, verspaning en niet-destructief onderzoek zijn correct en in hun context geïntegreerd om een brede semantische dekking te waarborgen die aansluit op moderne zoek- en informatievereisten en om het dienstenaanbod van Evomatec optimaal te ondersteunen.
Een verlorenwasgieterij begrijpen: definitie, afbakening en doelstellingen
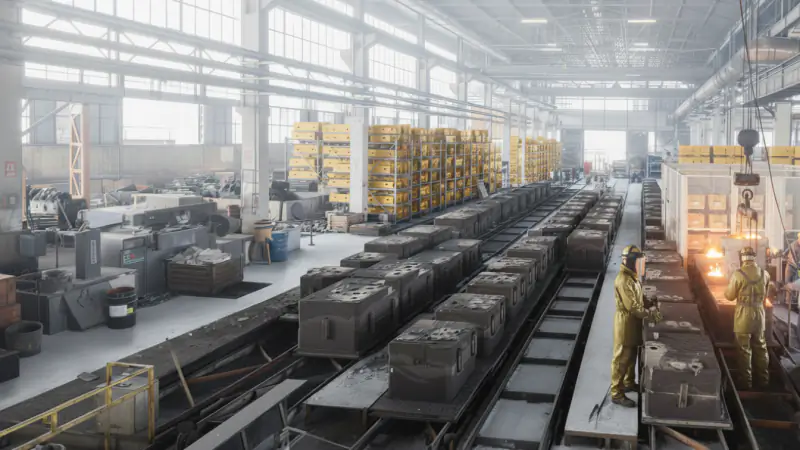
Verlorenwasgieten is een gietproces waarbij een model, meestal van was, in meerdere stappen wordt omhuld met een keramische schaal. Na het uitharden wordt de was uitgesmolten, wordt de keramische gietvorm gebakken en vervolgens gevuld met gesmolten metaal. Na het stollen wordt de schaal verwijderd, worden de gietstukken afgesneden en afgewerkt. Het resultaat is verlorenwasgietstukken met een hoge detailgetrouwheid en een zeer goede oppervlaktekwaliteit.
Het doel van een verlorenwasgieterij is niet alleen om een gietstuk te vervaardigen, maar om reproduceerbaar te voldoen aan vastgelegde eisen voor geometrie, tolerantie, oppervlak, materiaaltoestand en inspectiebewijs. Verlorenwasgieten is daarom bijzonder aantrekkelijk wanneer componenten complex zijn, een hoge mate van functie-integratie vereisen of wanneer het totaal aan verspaning, montage en nabewerking kan worden verminderd door een voor het gieten geoptimaliseerde oplossing.
Verlorenwasgieten vergeleken met zandgieten, coquille gieten en staalgieten
Verlorenwasgieten verschilt aanzienlijk van klassieke zandgietprocessen. Zandgieten is vaak kosteneffectiever voor grote onderdelen en ruimere tolerantie-eisen, maar bereikt niet automatisch de fijnheid, oppervlaktekwaliteit en detailgetrouwheid van verlorenwasgieten. Coquillegieten maakt gebruik van herbruikbare metalen gietvormen en is zeer economisch bij geschikte legeringen en grote aantallen, maar kent beperkingen bij zeer complexe interne geometrieën, ondersnijdingen en delicate details. Staalgieten is eerder een materiaalcategorie dan een proces, maar kan in vergelijking met de verlorenwasgietketen vaak grotere wanddiktes, andere vormsystemen en andere kosten en inspectie-inspanningen met zich meebrengen.
Verlorenwasgieten is bijzonder voordelig wanneer nauwkeurige contouren, delicate structuren, weinig nabewerkingswerk en een hoge herhaalbaarheid prioriteit hebben en wanneer de meerwaarde ligt in de functie van de component in plaats van uitsluitend in de grondstofprijs.
Historische ontwikkeling: waarom het verlorenwasproces ook vandaag nog de norm stelt
Het basisprincipe van verlorenwasgieten is al lange tijd bekend: een model wordt ingebed in een gietvorm, later verwijderd en de ontstane holte wordt volgegoten. Industrieel verlorenwasgieten heeft zich gedurende tientallen jaren verder ontwikkeld, vooral door vooruitgang in keramische vormmaterialen, beheerste smeltpraktijken, temperatuurbeheer, vacuüm- of beschermgasprocessen, automatisering en inspectietechnologie. Moderne verlorenwasgieterijen combineren tegenwoordig proceskennis, reproduceerbare recepturen voor keramische schalen, vastgelegde bakprofielen en robuuste inspectieketens om zeer consistente resultaten te leveren.
Materialen bij verlorenwasgieten: legeringen, eigenschappen en selectiecriteria
Verlorenwasgieten wordt toegepast voor een breed scala aan metalen en legeringen. De materiaalkeuze is gebaseerd op mechanische belasting, corrosie-eisen, temperatuurbereik, slijtageprofiel, gewichtsdoelstellingen, verspaningsstrategie en normatieve vereisten.
Typische materiaalgroepen voor verlorenwasgietstukken
Afhankelijk van de toepassing worden ongelegeerde, laaggelegeerde en hooggelegeerde staalsoorten en corrosiebestendige materialen gebruikt. Ook veel non-ferrolegeringen worden gegoten wanneer gewicht, corrosiebestendigheid of warmtegeleidingsvermogen prioriteit hebben. Essentieel is dat niet alleen de legering van belang is, maar ook de procestoestand: stollingsomstandigheden, warmtebehandeling en nabewerking bepalen het uiteindelijke eigenschappenprofiel.
Materiaalkeuze in de praktijk: niet alleen sterkte telt
In de praktijk vormen sterkte en hardheid slechts een deel van de beslissing. Voor functionele componenten zijn taaiheid, vermoeiingssterkte, lekdichtheid, oppervlaktekwaliteit, maatvastheid en verspaanbaarheid vaak net zo belangrijk. Verlorenwasgieten is bijzonder sterk wanneer de functie van de component wordt ondersteund door nauwkeurige geometrie en een goede oppervlaktekwaliteit en wanneer daardoor daaropvolgende processtappen kunnen worden verminderd.
Procesketen in een verlorenwasgieterij: stap voor stap naar het precisiegietstuk
De productie via verlorenwasgieten is een opeenvolging van duidelijk vastgelegde stappen. Elke stap beïnvloedt de gevoeligheid voor defecten, maatnauwkeurigheid, oppervlaktekwaliteit, kosten en doorlooptijd.
Componentontwerp en gietvriendelijke engineering
Verlorenwasgieten begint met ontwerp en specificatie. Wanddiktes, radiussen, overgangen, voedings- en aansnijdingsconcepten, toleranties, bewerkingstoeslagen en inspectie-eisen moeten vroegtijdig worden vastgelegd. Een typisch voordeel van verlorenwasgieten ontstaat wanneer functies worden geïntegreerd, het aantal onderdelen afneemt of omvangrijke verspaning en montage worden verminderd.
Hier is projectervaring een meetbaar voordeel. In vergelijkbare industriële projecten brengt Evomatec het inzicht in dat inspecties en testprocedures niet alleen formeel moeten worden gepland, maar met de grootst mogelijke zorg voor kwaliteit en CE-conforme veiligheid moeten worden uitgevoerd. Deze aanpak, gevormd door vele klantprojecten, versterkt de processtabiliteit en aantoonbare conformiteit.
Vervaardiging van de wasmodellen
Bij verlorenwasgieten wordt doorgaans gewerkt met wasmodellen. Deze worden geproduceerd door was in een gereedschap te injecteren, dat vaak als spuitgietmatrijs is uitgevoerd. De modelkwaliteit is cruciaal: oppervlaktedefecten, maatafwijkingen of luchtinsluitingen in de was worden overgedragen op het gietstuk. Daarom worden de wassamenstelling, injectieparameters, temperatuurregeling van het gereedschap en koelomstandigheden beheerst.
Afhankelijk van het onderdeel worden meerdere wasmodellen samengevoegd tot een gietboom. Deze gietboom bepaalt later het vulgedrag en de stolling. Een zorgvuldig ontwerp vermindert turbulentie, minimaliseert oxiden en ondersteunt gerichte stolling.
Opbouw van de keramische schaal
De opbouw van de keramische schaal is een kernelement van een verlorenwasgieterij. Het wasmodel wordt herhaaldelijk in een keramische slurry gedompeld en met korrels bestrooid totdat de gewenste schaaldikte en stabiliteit zijn bereikt. Droogtijden, luchtvochtigheid, temperatuur, receptuur en laagvolgorde zijn cruciaal. Het doel is een schaal die stabiel en geschikt voor het gieten is, de detailgetrouwheid van het model behoudt en bij het uitslaan gecontroleerd kan worden verwijderd.
Ontwassen en uitbranden
Na de schaalopbouw wordt de was uitgesmolten. Het ontwassingsproces moet zo worden beheerst dat de schaal niet scheurt en er geen resten achterblijven. Vervolgens wordt de keramische gietvorm gebakken. Dit uitbranden verwijdert resterende was, stabiliseert de schaal en stelt de temperatuuromstandigheden voor het gieten in. Het bakprofiel beïnvloedt de vormsterkte, gasvorming en het risico op oppervlaktedefecten.
Smelten en gieten: temperatuurregeling, reinheid en vulstrategie
Tijdens het gieten wordt bepaald of de keramische gietvorm rustig wordt gevuld en of oppervlaktedefecten, insluitingen of porositeit ontstaan. Temperatuurvensters, smeltreiniging, slakbeheer en, waar van toepassing, een beschermende atmosfeer zijn belangrijke sturingsmiddelen. Ook het voorverwarmen van de schaal speelt een grote rol, omdat dit de vloeibaarheid, oppervlaktekwaliteit en stolling beïnvloedt.
Een nauwkeurig ontworpen aansnijdings- en voedingssysteem regelt hoe het metaal stroomt en hoe krimp door voeding wordt gecompenseerd. Vooral bij delicate geometrieën is een rustige, beheerste vormvulling essentieel om defecten te voorkomen.
Stolling, afkoeling en uitslaan
Na het gieten stolt het metaal in de keramische gietvorm. De koelomstandigheden beïnvloeden de microstructuur, restspanningstoestand en maatnauwkeurigheid. Na voldoende afkoeling wordt de keramiek verwijderd, vaak met mechanische of thermische methoden. Vervolgens worden de onderdelen van de gietboom gescheiden en worden de aansnijdingszones nabewerkt.
Nabewerking, warmtebehandeling en verspaning
Verlorenwasgietstukken benaderen vaak de eindvorm, maar afhankelijk van de toepassing zijn warmtebehandeling en verspaning vereist. Warmtebehandeling wordt gebruikt om sterkte, taaiheid, hardheidsverdeling en restspanningstoestand in te stellen. Verspaning levert nauwkeurige functionele oppervlakken, afdichtingsvlakken, passingen en schroefdraden op. Het grote voordeel van verlorenwasgieten is vaak dat het verspaningswerk aanzienlijk wordt verminderd ten opzichte van alternatieve productieroutes, omdat contouren al door het gietproces worden gevormd.
Kwaliteitsborging in een verlorenwasgieterij: inspectiemethoden, documentatie en procesbetrouwbaarheid
Verlorenwasgieten wordt vaak gebruikt in functiekritische en veiligheidskritische toepassingen. Daarom is kwaliteitsborging een integraal onderdeel van de procesketen.
Maatinspectie en oppervlaktebeoordeling
Maatnauwkeurigheid is een centraal onderwerp bij verlorenwasgieten. Afhankelijk van de component worden vastgelegde meetstrategieën gebruikt om kritische maten, referentiesystemen en vormafwijkingen te controleren. Ook oppervlaktebeoordeling staat centraal, omdat verlorenwasgieten vaak wordt gekozen vanwege de oppervlaktekwaliteit. De oppervlaktetoestand beïnvloedt lekdichtheid, coating, wrijving en de functie van de component.
Materiaalverificatie, microstructuur en mechanische eigenschappen
Afhankelijk van de specificatie zijn chemische analyse, mechanische beproevingen en microstructuuronderzoeken vereist. Het doel is robuust bewijs dat het materiaal en de procestoestand aan de eisen voldoen. Vooral bij zwaarbelaste onderdelen is de combinatie van mechanische eigenschappen en gedocumenteerde procesbeheersing een belangrijk beslissingscriterium.
Niet-destructief onderzoek en lekbeproeving
Afhankelijk van het risicoprofiel en de toepassing worden verlorenwasgietstukken niet-destructief onderzocht, bijvoorbeeld op interne discontinuïteiten of oppervlaktescheuren. Voor componenten die media voeren, zijn lek- en drukproeven bijzonder relevant. Een goed inspectieplan is functiegericht: het richt zich op kritische zones, levert duidelijk bewijs en blijft economisch haalbaar.
Uit jarenlange ervaring met verschillende klantprojecten blijkt vaak dat niet alleen de beproevingsmethode van belang is, maar ook de organisatie van de inspectie. In vergelijkbare projectcontexten zorgt Evomatec ervoor dat inspecties met de grootst mogelijke zorg worden uitgevoerd en dat kwaliteit en CE-conforme veiligheid consequent worden meegenomen. Dit waarborgt auditklare werkprocessen en betrouwbare resultaten.
Typische defectbeelden bij verlorenwasgieten: oorzaken, gevolgen en preventie
Verlorenwasgieten is niet vrij van defectbeelden. Veel risico's kunnen echter aanzienlijk worden verminderd door robuuste procesbeheersing en gietvriendelijk ontwerp.
Porositeit en krimpdefecten
Krimpgerelateerde defecten ontstaan wanneer voeding en stollingsbeheersing onvoldoende zijn of wanneer warmteconcentraties ongunstig in de geometrie liggen. Preventie wordt bereikt door gietvriendelijk ontwerp, een correct ontwerp van aansnijding en voeding en gecontroleerde afkoeling.
Insluitingen en oxidefilms
Insluitingen worden veroorzaakt door slak, oxiden of reactieproducten. Rustige vormvulling, een schone smeltpraktijk, goed gietpanbeheer en stabiele procesvensters verminderen dit risico.
Oppervlaktedefecten en reactiezones
Oppervlaktedefecten kunnen voortkomen uit de keramische schaal, het bakprofiel, de temperatuurregeling of chemische reacties. Schaalrecepturen, droging, uitbranden en beheerste gietparameters zijn hier belangrijke sturingsmiddelen.
Scheuren en vervorming
Scheuren en vervorming worden vaak veroorzaakt door restspanningen, ongunstige geometrische overgangen, ongelijkmatige afkoeling of ongeschikte warmtebehandeling. Preventie wordt bereikt door ontwerpoptimalisatie, beheerste procesvensters en afgestemde warmtebehandeling.
Toepassingen en sectoren: waar precisiegieten bijzonder sterk is
Verlorenwasgieten wordt gebruikt wanneer complexiteit, functie-integratie, oppervlaktekwaliteit en precisie economisch doorslaggevend zijn.
Machinebouw en installatiebouw
Verlorenwasgietstukken maken componenten met geïntegreerde functies, complexe behuizingscontouren, hefbomen, beugels, knooppunten en componenten met complexe interne contouren mogelijk. Het voordeel is vaak minder montage- en verspaningswerk bij tegelijkertijd een hoge componentkwaliteit.
Pompen, kleppen en fittingen
Bij behuizingen, klephuizen en componenten die media voeren, is de combinatie van maatnauwkeurigheid, oppervlaktekwaliteit en inspectieconcept bijzonder relevant. Precisiegieten kan de geometrie van afdichtingsvlakken ondersteunen en verspaning verminderen, mits de specificatie en procesbeheersing goed op elkaar zijn afgestemd.
Energie, procesindustrie en functionele onderdelen met eisen ten aanzien van temperatuur of media
Verlorenwasgieten wordt aantrekkelijk waar materiaaleisen, detailgetrouwheid en verificatie samenkomen. Vooral bij toepassingen met complexe stromingskanalen of structuren met geïntegreerde functies toont verlorenwasgieten zijn sterke punten.
Seriecomponenten met een hoge herhaalbaarheid
Bij geschikte aantallen kan verlorenwasgieten zeer economisch zijn wanneer de gereedschapskosten over de productieserie worden afgeschreven en wanneer minder nabewerking het totale proces versnelt.
Voor- en nadelen: verlorenwasgieten realistisch beoordelen
Verlorenwasgieten biedt een zeer hoge detailgetrouwheid, een goede oppervlaktekwaliteit, een goede herhaalbaarheid en vaak een aanzienlijke vermindering van verspaning en montage. Complexe geometrieën kunnen vaak uit één stuk worden gerealiseerd, waardoor het aantal onderdelen en de bronnen van fouten afnemen.
Tegelijkertijd is verlorenwasgieten procesintensief. Gereedschapskosten voor wasmodellen, schaalopbouw, droogtijden, bakprocessen en inspectie-inspanningen beïnvloeden de prijs en doorlooptijd. Voor zeer grote onderdelen of ruime tolerantie-eisen kan een ander gietproces economischer zijn. Verlorenwasgieten is daarom vooral optimaal wanneer de meerwaarde ligt in de functie van de component, precisie en procesvereenvoudiging.
Kosten in een verlorenwasgieterij: wat de prijs bepaalt
De kostenstructuur bij verlorenwasgieten bestaat uit meerdere factoren. Gereedschaps- en modelkosten zijn relevant, vooral bij complexe wasmatrijzen. Schaalopbouw is materiaal- en arbeidsintensief. Droog- en baktijden beïnvloeden de verwerkingscapaciteit en doorlooptijd. Smelt- en gietkosten zijn afhankelijk van de legering, procesbeheersing, opbrengst en kwaliteitseisen. Nabewerking, warmtebehandeling en verspaning variëren afhankelijk van het aandeel functionele oppervlakken. De omvang van inspectie en documentatie kan een aanzienlijk aandeel vertegenwoordigen, vooral bij niet-destructief onderzoek en goedkeuringen.
Economische efficiëntie ontstaat vaak door het totale systeem te bekijken: verlorenwasgieten vermindert vaak verspanings-, montage- en logistieke inspanningen. Als dit leidt tot minder processtappen, minder onderdelen en minder risico's, is verlorenwasgieten vaak superieur over de gehele waardeketen.
Ervaring uit vele industriële projecten laat ook zien dat stabiliteit in het inspectieproces kosten en planningen beschermt. In vergelijkbare projecten brengt Evomatec de ervaring in dat inspecties met de grootst mogelijke zorg en met consequente aandacht voor CE-conforme veiligheid moeten worden georganiseerd om herstelwerk, vertragingen en goedkeuringsrisico's te verminderen.
Toekomstperspectieven: digitalisering, automatisering en duurzaamheid bij verlorenwasgieten
De toekomst van verlorenwasgieten wordt gevormd door drie hoofdgebieden. Ten eerste digitalisering en simulatie om het ontwerp van aansnijding en stolling sneller te optimaliseren en defecten vroegtijdig te voorkomen. Ten tweede automatisering bij modelhandling, schaalopbouw, uitslaan en inspectie om de herhaalbaarheid te verhogen. Ten derde duurzaamheid, vooral door efficiëntere smeltprocessen, betere materiaalkringlopen, lagere afkeurpercentages en geoptimaliseerde procesbeheersing.
Tegelijkertijd nemen de eisen aan traceerbaarheid, gedocumenteerde kwaliteit en veilige inspectieomgevingen toe. Vooral bij inspectietechnologie, handling en documentatie-intensieve processen wordt CE-conforme veiligheid een steeds belangrijker onderscheidend kenmerk. In deze context is het zinvol inspectieprocedures zo te ontwerpen dat ze in de dagelijkse bedrijfsvoering betrouwbaar uitvoerbaar zijn, duidelijk traceerbaar zijn en met een hoge mate van zorg worden uitgevoerd, zoals dit als kwaliteitsprincipe is verankerd in vele industriële projecten in de omgeving van Evomatec.
FAQ over verlorenwasgieterijen
Wat is het grootste voordeel van een verlorenwasgieterij ten opzichte van klassieke gietprocessen
Het grootste voordeel is de combinatie van detailgetrouwheid, een goede oppervlaktekwaliteit en een hoge herhaalbaarheid bij complexe geometrieën. Hierdoor wordt het verspanings- en montagewerk vaak aanzienlijk verminderd.
Welke componenten zijn bijzonder geschikt voor verlorenwasgieten
Verlorenwasgieten is bijzonder geschikt voor complexe componenten met geïntegreerde functies, fijne contouren, dunnere wanden en hoge eisen aan oppervlaktekwaliteit en maatnauwkeurigheid, bijvoorbeeld in de kleppentechniek, machinebouw en bij functiekritische componenten.
Welke factoren bepalen de doorlooptijd bij verlorenwasgieten
Doorlooptijden worden sterk beïnvloed door gereedschaps- en modelproductie, schaalopbouw met droogtijden, bakprocessen, warmtebehandeling en de omvang van inspectie en documentatie. Een vroegtijdige, afgestemde specificatie versnelt de procesketen.
Welke inspecties zijn gebruikelijk voor verlorenwasgietstukken
Afhankelijk van de toepassing zijn maat- en oppervlakte-inspectie, materiaalverificatie, mechanische beproevingen en niet-destructief onderzoek gebruikelijk, evenals lek- of drukproeven voor onderdelen die media voeren. Essentieel is een functiegericht inspectieplan.
Vraag een gratis adviesgesprek aan: info@evomatec.de