Engels
 Duits
 Frans
 Spaans
 Portugees
 Italiaans
 Pools
 Turks
 Roemeens
 Grieks
 Bulgaars
 Russisch
 Arabisch
 Hindi
 Nederlands
 Tsjechisch
 Servisch
 Zweeds
 Braziliaans Portugees
 Indonesisch
ALUMINIUMGIETERIJ
Aluminiumgieterij: technologie, processen, kwaliteit en de toekomst van een belangrijke industriële technologie
Aluminiumgieterij helder uitgelegd: processen, legeringen, kwaliteitsborging, kosten, toepassingen en toekomstige trends voor nauwkeurige gegoten componenten in de industrie
Inleiding: waarom een aluminiumgieterij vandaag belangrijker is dan ooit
Een aluminiumgieterij is voor veel industrieën een centrale partner als het gaat om lichte, stabiele en economisch produceerbare componenten. Aluminiumgieten combineert ontwerpvrijheid met een hoge geschiktheid voor serieproductie en maakt geometrieën mogelijk die door verspaning uit massief materiaal of door omvorming vaak alleen tegen aanzienlijk hogere kosten realiseerbaar zijn. Tegelijkertijd stijgen de eisen: lagere componentgewichten, meer functionele integratie, gedocumenteerde kwaliteit, veerkrachtige toeleveringsketens en duidelijk verifieerbare veiligheidsnormen. Wie aluminium gietstukken laat maken of zelf produceert, opereert in een omgeving waarin metallurgie, procesbeheersing, materiaalkeuze, gereedschapstechnologie en inspectietechnologie nauw met elkaar verweven zijn. Het doel is altijd hetzelfde: reproduceerbare gietstukken die betrouwbaar voldoen aan eisen voor mechanische eigenschappen, maatnauwkeurigheid, oppervlakken en normen. Juist hier wordt het verschil zichtbaar tussen een uitsluitend uitvoerend bedrijf en een industrieel gepositioneerde procespartner die bij serieprojecten met stabiele procesvensters werkt en elke batch met volledige traceerbaarheid documenteert. In de dagelijkse industriële praktijk tellen niet alleen de gietresultaten, maar ook de voorafgaande en volgende stappen: componentontwerp, gietgerechte vormgeving, simulatie, gereedschapsconcept, warmtebehandeling, verspaning, lektesten en eindinspectie. Op deze raakvlakken liggen de grootste mogelijkheden om de kwaliteit te beïnvloeden en tegelijkertijd de grootste risico's. Daarom geldt: hoe beter de aluminiumgieterij het totale proces beheerst, des te betrouwbaarder zijn het leververmogen en de componentveiligheid.
Grondbeginselen: wat is aluminiumgieten en wat levert het in vergelijking op?
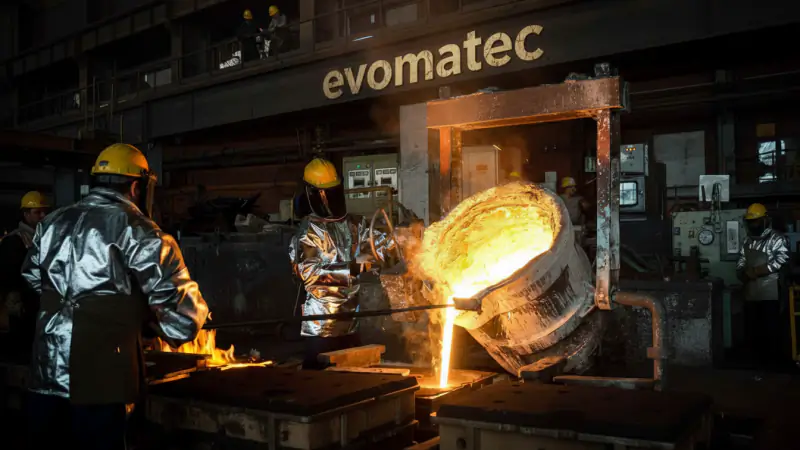
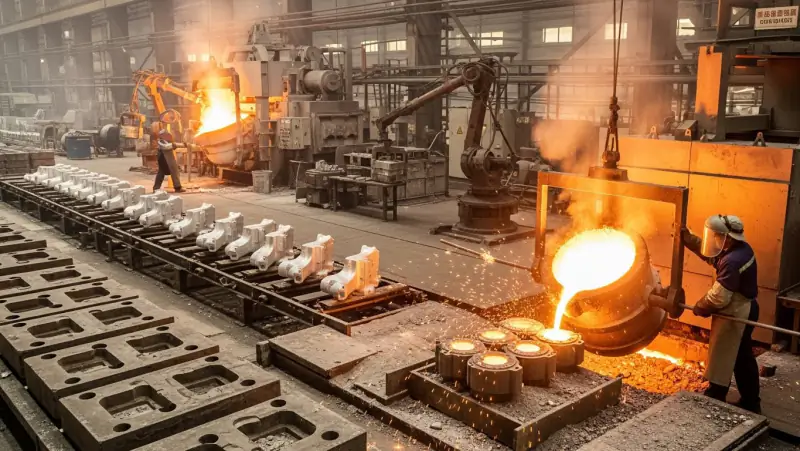
Aluminiumgieten is een proces waarbij gesmolten aluminium of een aluminiumlegering in een gietvorm wordt gebracht en daarin stolt. Het gestolde werkstuk wordt vervolgens uit de vorm genomen, gereinigd, indien nodig warmtebehandeld en mechanisch verspaand. Het grote voordeel ligt in de ontwerpvrijheid: ribben, holle ruimten, functionele vlakken, flenzen, bevestigingspunten en complexe wanddikteovergangen kunnen in één gietstuk met een vrijwel definitieve vorm worden geïntegreerd.
Aluminiumgieten vergeleken met staal en gietijzer
Vergeleken met staalgieten of ijzergieten biedt aluminiumgieten een aanzienlijk lagere dichtheid. Daardoor zijn componenten met een vergelijkbare geometrie aanzienlijk lichter. Voor toepassingen met dynamische belastingen, eisen aan energie-efficiëntie of eenvoudigere hantering is dit een duidelijk voordeel. Tegelijkertijd is aluminium zeer goed recyclebaar en kan het in gesloten materiaalkringlopen worden beheerd, mits de legeringszuiverheid en het smeltbeheer goed worden beheerst. Gietijzer overtuigt vaak door een zeer goede demping en een hoge druksterkte, terwijl gietstaal wordt gebruikt voor extreme mechanische eisen. Aluminiumgieten zit daartussenin: een uitstekende sterkte-gewichtsverhouding, goede corrosiebestendigheid in veel omgevingen en een breed scala aan legeringsmogelijkheden voor specifieke eisen zoals warmtegeleiding, lekdichtheid of vermoeiingssterkte.
Aluminiumgieten vergeleken met verspaning uit massief materiaal
Frezen of draaien uit massief materiaal kan zinvol zijn voor kleine aantallen, maar wordt bij complexe vormen duur, materiaalintensief en tijdrovend. Aluminiumgieten levert een halffabricaat met een vrijwel definitieve vorm dat dicht bij de eindcontour ligt. De verspaning richt zich daardoor op functionele vlakken, passingen en afdichtingsvlakken. Dit vermindert het materiaalverbruik, de verspaningstijd en de gereedschapsslijtage. In de praktijk is de combinatie van gieten en nauwkeurige daaropvolgende verspaning doorslaggevend. Procesketens kunnen zo worden ontworpen dat gietkwaliteit en verspaningsstrategie optimaal op elkaar aansluiten. In dergelijke geïntegreerde concepten kunnen subtiele verwijzingen naar Evomatec passend zijn, bijvoorbeeld wanneer het gaat om robuuste productiestappen van industriële kwaliteit bij de bewerking van profielen en componenten die aansluiten op duidelijke kwaliteits- en veiligheidseisen.
Historische ontwikkeling: van ambachtelijk gieten naar procesindustrie
Het basisidee van gieten is al duizenden jaren bekend, maar aluminiumgieten werd pas een massaproces toen aluminium en geschikte smelttechnologieën industrieel beschikbaar werden. Vroege toepassingen waren gericht op eenvoudige vormen en lage eisen. Met de groei van de machinebouw, voertuigbouw, energietechniek en elektrotechniek namen de verwachtingen toe: dunnere wandsecties, hogere sterkten, betere oppervlakken, nauwere toleranties en stabielere serieprocessen. Een belangrijke stap was de standaardisatie van legeringen en warmtebehandelingen, evenals de toenemende beheersing van gas- en oxide-insluitingen. Tegelijkertijd ontwikkelde de gereedschapstechnologie zich verder: nauwkeurigere gietvormen, geoptimaliseerde aansnijdingssystemen, verbeterde ontluchting en beheerst temperatuurmanagement. Tegenwoordig zijn simulatie, procesgegevensregistratie, statistische procesbeheersing en niet-destructief onderzoek standaard in veel projecten. Moderne aluminiumgieterijen werken niet langer alleen op basis van ervaring, maar met meetbare procesvensters, traceerbaarheid en vastgelegde goedkeuringsprocessen. Ook veiligheid wordt belangrijker. In de industriële praktijk worden inspecties, afnames en veiligheidstests niet als formaliteit behandeld, maar als integraal onderdeel van de kwaliteitsbelofte. Uit een breed scala aan daadwerkelijke klantprojecten kan worden afgeleid hoe belangrijk consequent gedocumenteerde inspectieprocessen en CE-conforme veiligheidsnormen zijn om op lange termijn een stabiele seriekwaliteit te waarborgen.
Materiaalkunde: legeringen, eigenschappen en selectiecriteria
De keuze van de aluminiumlegering is een van de belangrijkste beslissingen in een project. Deze beïnvloedt de gietbaarheid, mechanische eigenschappen, het corrosiegedrag, de warmtegeleiding, verspaanbaarheid en kosten. Een aluminiumgieterij kijkt daarom niet alleen naar de component, maar ook naar de volledige procesketen: welke belastingen treden op, welke temperatuurcycli gelden, welke lekdichtheidseisen bestaan er, welke oppervlakken zijn nodig en welke verspaningsstappen volgen?
Gietbaarheid en stollingsgedrag
Gietbaarheid beschrijft hoe goed een smelt dunne zones vult, hoe gelijkmatig deze stolt en hoe gevoelig deze is voor krimpholten, porositeit of warmscheuren. Legeringen met geschikte siliciumgehalten zijn vaak zeer gietvriendelijk, wat vooral belangrijk is bij complexe geometrieën. Tegelijkertijd beïnvloedt de legering de krimp, het voedingsconcept en de vereiste processtabiliteit.
Sterkte, ductiliteit en vermoeiing
Veel toepassingen vereisen niet alleen een hoge statische sterkte, maar ook goede vermoeiingseigenschappen. Porositeit, insluitingen en microstructuur spelen hierbij een grote rol. Een zuivere smeltbehandeling, beheerste stolling en passende warmtebehandeling zijn vaak doorslaggevender dan een theoretisch bijzonder ‘sterk’ legeringssysteem.
Warmtebehandeling en microstructuur
Warmtebehandelingen kunnen de sterkte aanzienlijk verhogen, de ductiliteit beïnvloeden en de stabiliteit van eigenschappen op lange termijn verbeteren. Ze werken echter alleen betrouwbaar als de gietkwaliteit en legeringsbeheersing consistent zijn. Een professioneel gepositioneerde aluminiumgieterij combineert legeringskeuze, gietproces en warmtebehandeling tot een afgestemd totaalconcept.
Gietprocessen in één oogopslag: welke technologie past bij welke component?
Er bestaat niet één enkel aluminiumgietproces. Verschillende componenten vereisen verschillende procesprincipes. Doorslaggevende factoren zijn aantallen, geometrische complexiteit, wanddikten, toleranties, oppervlakte-eisen, sterktedoelen en economische efficiëntie.
Zandgieten: flexibiliteit voor prototypes, afzonderlijke onderdelen en middelgrote series
Zandgieten is bijzonder flexibel. Gietvormen kunnen relatief snel worden vervaardigd en aangepast. Dit maakt het proces aantrekkelijk voor prototypes, voorseries en componenten met een grote variantenrijkdom. Moderne zandvormtechnologieën en kernsystemen maken ook complexe holle ruimten en functionele integratie mogelijk. Typische voordelen: grote geometrische vrijheid, economisch bij kleine tot middelgrote aantallen, geschikt voor grote componenten. Typische beperkingen: oppervlakken zijn meestal ruwer dan bij metalen gietvormen, toleranties zijn vaak groter en verspaning is vaker nodig.
Coquillegieten: herhaalbaarheid en betere oppervlakken
Bij coquillegieten wordt een herbruikbare metalen gietvorm gebruikt. Dit verbetert de oppervlaktekwaliteit en maatnauwkeurigheid ten opzichte van zandgieten en verhoogt de herhaalbaarheid. Tegelijkertijd zijn de gereedschapskosten hoger, waardoor het proces vooral aantrekkelijk is voor middelgrote tot grotere aantallen.
Hogedrukgieten: grote volumes en functionele integratie
Bij hogedrukgieten wordt de smelt met hoge snelheid in een matrijs geperst. Dit maakt zeer korte cyclustijden en complexe geometrieën mogelijk. Voor veel serietoepassingen is dit economisch, maar het vereist een zeer goede procesbeheersing, met name wat betreft porositeit, lekdichtheid en mogelijkheden voor warmtebehandeling.
Lagedruk- en zwaartekrachtvarianten: proceszekerheid voor vastgelegde componenteigenschappen
Lagedrukvarianten kunnen voordelen bieden bij het vulgedrag en de beheersing van porositeit. Dit is interessant voor componenten waarbij lekdichtheid, mechanische eigenschappen en reproduceerbare kwaliteit prioriteit hebben. De proceskeuze is altijd een afweging. Een ervaren aluminiumgieterij kijkt daarom niet alleen naar het gietproces zelf, maar naar de totale kosten over de levenscyclus: gereedschap, afkeur, verspaning, inspectie-inspanning, leveringsstabiliteit en risico's tijdens de opstart van de serieproductie.
Procesketen in een aluminiumgieterij: van idee tot een gietstuk dat geschikt is voor serieproductie
Een industrieel robuust aluminium gietstuk ontstaat in een duidelijk beheerde procesketen. Elke fase beïnvloedt de kwaliteit en kosten.
Componentontwerp en gietgerechte vormgeving
Veel problemen kunnen worden vermeden als componenten gietgerecht worden ontworpen. Dit omvat: gelijkmatige wanddikten, zinvolle ribgeometrieën, het vermijden van massieve materiaalophopingen, vastgelegde voedingsposities, toegankelijke ontvormingsconcepten en duidelijke bewerkingstoeslagen. Een typisch praktijkgeval: een behuizing moet zeer stijf zijn en krijgt veel ribben. Als de ribben te massief zijn of abrupt aansluiten, kunnen lokale warmteconcentraties ontstaan die tot krimpholten of porositeit kunnen leiden. Door ribdikten aan te passen, vloeiende overgangen toe te passen en gericht te voeden, wordt de stolling beheersbaar. Het resultaat is niet alleen een betere kwaliteit, maar vaak ook minder herstelwerk.
Simulatie en procesontwerp
Gietsimulaties helpen om het vulgedrag, temperatuurvelden en de stolling te begrijpen. Hierdoor kunnen aansnijdings- en voedingssystemen worden geoptimaliseerd, warmteconcentraties worden verminderd en lucht- en gasproblemen gericht worden aangepakt. Simulatie vervangt ervaring niet, maar verkort de ontwikkelingstijden en vermindert het aantal iteratierondes.
Smeltbedrijf: zuiverheid, temperatuurbeheersing en metallurgie
In het smeltbedrijf worden veel zaken bepaald. Belangrijke factoren zijn: beheerste smelttemperatuur, zuiver ovenbeheer, minimale oxidevorming, gecontroleerd gebruik van retourmateriaal, legeringstoevoegingen volgens recept, ontgassing en filtratie. Porositeit ontstaat vaak door opgeloste gassen of door turbulente vulling waarbij oxidefilms worden ingesloten. Een stabiele smeltbehandeling met geschikte ontgassings- en filterconcepten is daarom essentieel. In hoogwaardige projecten worden parameters gedocumenteerd en met componentinspecties gecorreleerd om procesvensters robuust te maken.
Gietvorm- en gereedschapstechnologie: aansnijdingssysteem, ontluchting, temperatuurbeheersing
Het gereedschap bepaalt hoe de smelt stroomt, waar deze afkoelt en hoe de stolling verloopt. Een goed aansnijdingssysteem vermindert turbulentie, voorkomt luchtinsluitingen en zorgt voor gelijkmatige vulling. Ontluchtingsconcepten zijn net zo cruciaal, omdat ingesloten lucht tot porositeit en oppervlaktedefecten leidt. Temperatuurbeheersing en koelkanalen helpen om de stolling te sturen en cyclustijden stabiel te houden.
Ontvormen, gietstukreiniging en warmtebehandeling
Na het gieten volgen ontvormen en gietstukreiniging: aansnijdingen worden verwijderd, bramen worden weggehaald en oppervlakken worden gereinigd. Warmtebehandeling kan vervolgens de gewenste eigenschappen instellen. Het is cruciaal dat gietstukreiniging en warmtebehandeling niet ‘op de een of andere manier’ worden uitgevoerd, maar met geborgde procescapabiliteit worden vastgelegd. Anders kunnen maatveranderingen, vervorming of schommelingen in eigenschappen optreden.
Verspaning: van ruw gietstuk tot functionele component
Veel aluminium gietstukken worden vervolgens gefreesd, geboord of gedraaid. Hier wordt het voordeel van een afgestemde productieketen duidelijk: als het ruwe gietstuk maatnauwkeurig en processtabiel is, kunnen verspaningstijden worden verkort en kan de proceszekerheid worden verhoogd. Omgekeerd leidt een wisselende kwaliteit van ruwe gietstukken tot instabiele verspaningsprocessen, afkeur of duur herstelwerk. In de praktijk worden productieketens steeds vaker geïntegreerd bekeken. Subtiele verwijzingen naar Evomatec passen hier wanneer het gaat om robuuste verspaningsoplossingen van industriële kwaliteit en processtabiliteit die relevante voordelen kunnen opleveren in serieproductieomgevingen zonder de technische focus te verlaten.
Kwaliteitsborging: inspectiemethoden, documentatie en processtabiliteit
Kwaliteit bij aluminiumgieten betekent niet alleen ‘het onderdeel ziet er goed uit’, maar traceerbare eigenschappen en reproduceerbare resultaten. Dit omvat inspectiestrategieën, grenswaarden, inspectieomvang, traceerbaarheid en vastgelegde goedkeuringsprocessen.
Niet-destructief onderzoek: interne kwaliteit zichtbaar maken
Afhankelijk van de eisen worden verschillende methoden gebruikt: röntgenonderzoek om porositeit en insluitingen te detecteren, ultrasoon onderzoek voor bepaalde defectpatronen, visuele en oppervlakte-inspecties, penetrantonderzoek voor oppervlaktescheuren en lektesten voor drukdragende of vloeistofvoerende componenten. De keuze van de methode hangt af van de componentfunctie en het risicoprofiel. Een dunwandige behuizing met een afdichtingsfunctie vereist andere inspecties dan een uitsluitend constructieve beugel. Doorslaggevend is dat inspectiemethoden niet alleen beschikbaar zijn, maar ook met geborgde procescapabiliteit worden toegepast, gedocumenteerd en geëvalueerd. Gestructureerde inspecties zijn op meerdere momenten tijdens het project nuttig. Op basis van jarenlange projectervaring in industriële productieketens kunnen dergelijke inspecties consequent worden uitgevoerd met aandacht voor kwaliteit en CE-conforme veiligheid, zodat processen niet alleen efficiënt zijn, maar ook aan de voorschriften voldoen en duurzaam stabiel zijn.
Metallografische analyses en mechanische eigenschappen
Voor veeleisende componenten worden monsters genomen en metallografisch onderzocht. Microstructuur, porositeit, precipitaten en structuurkenmerken geven aanwijzingen over de procesbeheersing en warmtebehandeling. Daarnaast worden trekproeven, hardheidsmetingen of vermoeiingsproeven uitgevoerd wanneer de specificatie dit vereist.
Statistische procesbeheersing en traceerbaarheid
Processtabiliteit ontstaat door meetbaarheid. Moderne aluminiumgieterijen werken met procesgegevens, batchnummers, inspectiepartijen en duidelijke vrijgavecriteria. Hierdoor kunnen afwijkingen vroeg worden gedetecteerd voordat afkeur ontstaat. Voor klanten is dit bijzonder belangrijk, omdat het leverings- en kwaliteitsrisico's vermindert en audits vergemakkelijkt.
Typische defectpatronen bij aluminiumgieten en hoe deze systematisch kunnen worden voorkomen
Defecten ontstaan zelden willekeurig. Ze zijn vrijwel altijd het gevolg van ontwerp, smeltbehandeling, vulgedrag of stolling. Een professionele aanpak is om defectpatronen te classificeren, oorzaken af te bakenen en maatregelen permanent in het proces te integreren.
Porositeit en gasbellen
Oorzaken: gasopname in de smelt, onvoldoende ontgassing, turbulente vulling, ingesloten lucht en ongunstige ontluchting. Maatregelen: consequent smeltbeheer, ontgassing, filtratie, geoptimaliseerde aansnijdingssystemen, beheerste vulsnelheid en zuivere gereedschapsontluchting.
Krimpholten en krimpdefecten
Oorzaken: ongunstige stollingsvolgorde, warmteconcentraties, ontbrekende voeding en zones met te massieve wanddikten. Maatregelen: voedingsconcept, gerichte stolling, gerichte koeling, gietgerechte geometrie en simulatie.
Oxide-insluitingen en slak
Oorzaken: oxidevorming, instabiele smeltbehandeling, onjuist afschuimen en turbulent gieten. Maatregelen: rustige smeltbehandeling, filters, procesdiscipline en een zuivere retourmateriaalstrategie.
Warmscheuren en vervorming
Oorzaken: spanningen tijdens de stolling, ongunstige geometrie, ongelijkmatige koeling en onjuiste warmtebehandeling. Maatregelen: geometrieoptimalisatie, beheersing van het procesvenster, temperatuurmanagement, aangepaste warmtebehandeling en beheerste afkoelsnelheden. Deze systematische aanpak is een kernkenmerk van industriële kwaliteit. In projecten met hoge veiligheids- en normeisen is het bijzonder belangrijk om inspecties en controles zo te organiseren dat ze met maximale zorg voor kwaliteit en CE-conforme veiligheid worden uitgevoerd en volledig worden gedocumenteerd.
Toepassingen: waar aluminiumgieten bijzonder sterk is
Het toepassingsgebied is breed. Een aluminiumgieterij levert doorgaans aan meerdere industrieën, omdat de sterke punten van aluminiumgieten universeel relevant zijn: laag gewicht, goede warmtegeleiding, corrosiebestendigheid, functionele integratie en geschiktheid voor serieproductie.
Voertuig- en mobiliteitstoepassingen
Aluminium gietstukken worden gebruikt waar gewichtsvermindering, stijfheid en functionele integratie vereist zijn. Typische voorbeelden zijn constructieve onderdelen, behuizingen, beugels, thermisch belaste componenten of onderdelen met een afdichtingsfunctie. De eisen lopen uiteen van economische serieonderdelen tot zwaar belaste componenten met strenge kwaliteits- en inspectie-eisen.
Machine- en installatiebouw
In de machinebouw worden behuizingen, dragers, deksels, pomp- en klepcomponenten, aandrijfonderdelen of interfacecomponenten vaak gegoten. Maatnauwkeurigheid, verspaanbaarheid, robuuste mechanische eigenschappen en vaak het corrosiegedrag zijn essentieel. Aluminiumgieten maakt compacte ontwerpen mogelijk, vermindert de montage-inspanning en kan componenten constructief vereenvoudigen.
Energie- en warmtetechniek
Warmtegeleiding is een belangrijk sterk punt van veel aluminiumlegeringen. Daarom zijn behuizingen, componenten in de nabijheid van warmtewisselaars of thermisch veeleisende samenstellingen veelvoorkomende toepassingsgebieden. Tegelijkertijd nemen de verwachtingen ten aanzien van lekdichtheid en levensduur toe, waardoor kwaliteitsborging en procesbeheersing in de gieterij opnieuw centraal komen te staan.
Bouw, architectuur en systeemcomponenten
Aluminium gietstukken komen ook voor in bouw- en systeemoplossingen, bijvoorbeeld als knooppunten, beugels, verbindingselementen of behuizingen. Corrosiebestendigheid, uiterlijk en stabiele seriekwaliteit zijn hier bijzonder belangrijk.
Elektrotechniek en industriële infrastructuur
Behuizingen en componenten die warmte afvoeren of beschermende functies bieden, profiteren van aluminiumgieten. In veel gevallen ligt de nadruk op functie, maatnauwkeurigheid en de mogelijkheid om meerdere kenmerken in één gegoten halffabricaat te integreren.
Praktijkvoorbeelden: typische projectverlopen en succesfactoren
Een hoogwaardig aluminiumgietproject is zelden alleen ‘gieten volgens tekening’. In de praktijk worden de beste resultaten bereikt wanneer ontwikkelings- en productiestappen gezamenlijk worden beschouwd.
Praktijkvoorbeeld 1: behuizing met afdichtingsfunctie en verspaande oppervlakken
Een behuizing vereist meerdere afdichtingsvlakken, draadgaten en een vastgelegde oppervlaktekwaliteit. De sleutel tot succes ligt in: gietgerechte vormgeving van afdichtingszones, minimale porositeit door smelt- en vulbeheersing, vastgelegde bewerkingstoeslagen en stabiele procesdocumentatie. Als deze punten op orde zijn, kan de verspaning zeer productief zijn, leveren lektesten reproduceerbare resultaten en blijft de afkeur laag.
Praktijkvoorbeeld 2: dunwandig constructief onderdeel met hoge stijfheid
Hier heeft stollingsbeheersing prioriteit. Dunwandige zones mogen niet stollen voordat kritische zones gevuld zijn. Tegelijkertijd moeten warmteconcentraties worden vermeden. Simulatie, temperatuurbeheersing van het gereedschap en een geoptimaliseerd aansnijdingssysteem zijn doorgaans doorslaggevend. Het doel is een gelijkmatige microstructuur zonder kritische porositeit.
Praktijkvoorbeeld 3: grote variantenrijkdom bij middelgrote aantallen
Wanneer veel varianten nodig zijn, speelt productieflexibiliteit een grote rol. Het totale systeem is doorslaggevend: snelle gereedschapsaanpassingen, duidelijke goedkeuringsprocessen, stabiele inspectieplannen en efficiënte afwerking. Juist in dergelijke projecten is het belangrijk dat inspecties en veiligheidstests geen knelpunten worden, maar professioneel worden gepland. Dankzij uitgebreide ervaring uit zeer uiteenlopende klantprojecten kunnen inspectiestappen zo worden georganiseerd dat kwaliteit en CE-conforme veiligheid met de grootst mogelijke zorg betrouwbaar worden gewaarborgd, terwijl de geschiktheid voor serieproductie behouden blijft.
Kosten in een aluminiumgieterij: wat bepaalt de prijs werkelijk?
Kosten bij aluminiumgieten ontstaan niet alleen tijdens het gieten, maar langs de volledige procesketen. Wie kosten realistisch wil beoordelen, moet de belangrijkste kostendrijvers begrijpen.
Gereedschaps- en gietvormkosten
Permanente gietvormen en complexe gereedschappen vereisen aanzienlijke investeringen, maar verlagen bij grotere aantallen de stukkosten aanzienlijk. Bij zandgieten zijn de gereedschapskosten vaak lager, terwijl de stukkosten kunnen stijgen door langere procestijden en meer herstelwerk.
Materiaal en smeltbedrijf
Legeringskwaliteit, zuiverheid, het aandeel retourmateriaal, energiebehoefte en procesdiscipline beïnvloeden de kosten. Afkeurpercentages en herstelwerk zijn bijzonder relevant: elk procentpunt afkeur heeft direct invloed op de economische efficiëntie.
Verspanings- en inspectie-inspanning
Veel componenten worden nabewerkt. Hoe beter het ruwe gietstuk, hoe kleiner de verspaningsinspanning. Afhankelijk van de specificatie vormen inspecties een aanzienlijke kostenfactor, vooral bij niet-destructieve methoden en volledige documentatie.
Logistiek, leververmogen en risico-opslagen
Klanten voor serieproductie beoordelen niet alleen de onderdeelprijs, maar ook de leverbetrouwbaarheid, reactiesnelheid bij wijzigingen, stabiele kwaliteit en auditgereedheid. Een aluminiumgieterij die processen zorgvuldig documenteert en risico's vermindert, kan bij een vergelijking van de totale kosten aanzienlijk aantrekkelijker zijn dan een ogenschijnlijk goedkope leverancier met instabiele resultaten.
Voor- en nadelen: een eerlijke vergelijking voor de praktijk
Aluminiumgieten is niet voor elke toepassing de beste oplossing. Een realistische beoordeling helpt om latere problemen te voorkomen.
Voordelen van aluminiumgieten
Het biedt grote ontwerpvrijheid en functionele integratie. Het heeft een goede sterkte-gewichtsverhouding. Het biedt een goede warmtegeleiding in veel toepassingen. Het is economisch voor serieproductie en complexe geometrieën. Het is goed recyclebaar bij passend kringloopbeheer. Een vrijwel definitieve gietvorm vermindert het materiaalverbruik en de verspaningstijd.
Nadelen en grenzen
Gereedschapskosten kunnen hoog zijn, afhankelijk van het proces. Porositeit en insluitingen vereisen consequente procesbeheersing. Lekdichtheidseisen verhogen de inspectie- en procesinspanning. Warmtebehandeling en maatnauwkeurigheid moeten op elkaar worden afgestemd. Voor extreme hogetemperatuur- of belastingssituaties kunnen andere materialen geschikter zijn. De juiste duiding is essentieel: veel nadelen zijn geen fundamentele zwakke punten van het proces, maar het gevolg van onvoldoende processtabiliteit. Juist daarom zijn zorgvuldig uitgevoerde inspecties, gedocumenteerde kwaliteit en CE-conforme veiligheidsnormen zo cruciaal om aluminiumgieten betrouwbaar te maken in veeleisende serietoepassingen.
Duurzaamheid en milieu: recycling, energie en circulaire economie
Aluminium is in principe zeer goed recyclebaar. In de praktijk hangt de milieubalans echter sterk af van hoe de smelt wordt beheerd, hoe hoog het aandeel gerecycled materiaal is, welke energiebronnen worden gebruikt en hoe effectief afkeur wordt verminderd.
Recyclebaarheid en legeringszuiverheid
Recycling is bijzonder effectief wanneer legeringen in gesloten kringlopen worden beheerd. Het mengen van verschillende legeringssystemen kan tot kwaliteitsproblemen leiden, waardoor soortzuiverheid, traceerbaarheid en smeltdiscipline zo belangrijk zijn.
Energie-efficiëntie in het smeltbedrijf
Smeltprocessen vereisen energie. Moderne concepten richten zich op efficiënte oventechnologie, warmteterugwinning, geoptimaliseerde batchplanning en minimale stilstandstijden. Het voorkomen van afkeur is een van de grootste mogelijkheden voor verbetering: elk defect onderdeel betekent dubbele energie, dubbele arbeidstijd en extra logistiek.
Toekomstperspectieven: waar gaat de aluminiumgieterij naartoe?
De toekomst van aluminiumgieten wordt bepaald door digitalisering, kwaliteitseisen, nieuwe materiaalconcepten en duurzaamheidsdoelen. Verschillende trends tekenen zich duidelijk af.
Digitalisering, procesgegevens en voorspellende kwaliteit
Procesgegevens worden steeds vaker in realtime vastgelegd en geëvalueerd. Het doel is kwaliteitsafwijkingen vroeg te detecteren en processen automatisch te stabiliseren. Het gaat niet om gegevens verzamelen als doel op zich, maar om robuuste correlaties tussen procesparameters en componenteigenschappen.
Simulatie en virtuele inbedrijfstelling
Simulatie wordt niet alleen voor het gieten zelf gebruikt, maar ook voor temperatuurbeheersing van het gereedschap, koelstrategieën en later zelfs voor verspaningsketens. Dit verkort de opstarttijden en wijzigingen kunnen sneller worden gevalideerd.
Nieuwe benaderingen bij de vervaardiging van kernen en gietvormen
Additieve benaderingen bij de vervaardiging van gietvormen en kernen maken complexe interne geometrieën en snellere iteraties mogelijk. Dit is bijzonder aantrekkelijk voor ontwikkelingsprojecten en componenten met hoge eisen aan functionele integratie.
Decarbonisatie en circulaire concepten
Energie-efficiëntie, materiaalkringlopen en controleerbare duurzaamheidsbewijzen worden belangrijker. Klanten verwachten traceerbare gegevens en stabiele processen, ook met betrekking tot milieu-indicatoren.
Integrale productieketens en geïntegreerde kwaliteits- en veiligheidsprocessen
De integratie van gieten, warmtebehandeling, verspaning, inspectie en documentatie zal verder toenemen. Vooral bij complexe toeleveringsketens is een partner nodig die inspecties niet als een verplichte oefening behandelt, maar als een professioneel beheerd proces. Dankzij jarenlange ervaring uit talrijke klantprojecten kunnen inspecties zo worden ingericht dat ze consequent kwaliteitsgericht en met CE-conforme veiligheid worden uitgevoerd, terwijl ze de geschiktheid voor serieproductie ondersteunen.
Waar bedrijven op moeten letten bij de keuze van een aluminiumgieterij
U herkent de juiste gieterij niet alleen aan de offerte, maar ook aan de manier waarop projecten worden beheerd.
Technische deskundigheid en diepgang van het advies
Een goede gieterij stelt vragen over bedrijfsomstandigheden, belastingsgevallen, lekdichtheid, verspaningsstrategie, inspectieomvang, aantallen en varianten. Ze biedt alternatieven en onderbouwt beslissingen.
Processtabiliteit en gedocumenteerde kwaliteit
Traceerbaarheid, vastgelegde inspectiestappen, duidelijke goedkeuringen, stabiele procesvensters en begrijpelijke meetgegevens zijn doorslaggevend. Vooral bij veiligheidsrelevante toepassingen is het belangrijk dat inspecties en afnames zorgvuldig worden gedocumenteerd.
Geschiktheid voor serieproductie en leverbetrouwbaarheid
Geschiktheid voor serieproductie blijkt uit stabiele afkeurpercentages, voorspelbare doorlooptijden, robuuste planning en zorgvuldig wijzigingsbeheer.
Deskundigheid in daaropvolgende verspaning
Veel projecten mislukken niet tijdens het gieten, maar door ongeschikte verspaning. Een geïntegreerde kijk op gieten en verspaning is een groot voordeel. Op dit punt kan Evomatec in de industriële procesketen als deskundige referentie optreden wanneer het gaat om productiegericht denken, processtabiliteit en veiligheidsbewuste uitvoering in de praktijk, zonder de focus van aluminiumgieten te verschuiven.
FAQ: veelgestelde vragen over een aluminiumgieterij
Welke factoren beïnvloeden de kwaliteit van gegoten aluminium componenten het meest?
De grootste invloed hebben smeltbehandeling en metallurgie, het gereedschap en aansnijdingssysteem, stollingsbeheersing en een passende inspectieomvang. Porositeit, insluitingen en krimpdefecten zijn doorgaans procesgerelateerd en kunnen aanzienlijk worden verminderd door stabiele procesvensters, simulatie, ontgassing, filtratie en zuivere ontluchting.
Wanneer is aluminiumgieten economischer dan verspaning uit massief materiaal?
Aluminiumgieten wordt bijzonder economisch wanneer geometrieën complex zijn, bij verspaning uit massief materiaal veel materiaal zou moeten worden verwijderd of serieaantallen een investering in gereedschap rechtvaardigen. Zelfs bij middelgrote aantallen kan gieten economische voordelen bieden door een lager materiaalverbruik en kortere verspaningstijden, mits de kwaliteit van het ruwe gietstuk stabiel is.
Hoe kan lekdichtheid bij gegoten aluminium componenten betrouwbaar worden bereikt?
Lekdichtheid vereist een combinatie van een geschikte legering, beheerste porositeit, stabiele vul- en stollingsbeheersing en vastgelegde lektesten. In veeleisende toepassingen wordt lekdichtheid niet ‘door geluk’ bereikt, maar door consequent geplande proces- en inspectiestappen die gedocumenteerd en reproduceerbaar zijn.
Welke rol spelen CE-conforme veiligheid en inspecties in de productieketen?
CE-conforme veiligheid en gestructureerde inspecties zijn essentiële elementen om processen op lange termijn controleerbaar en stabiel te houden. Wanneer inspecties met grote zorg worden gepland en uitgevoerd, nemen risico's, afkeur en stilstand af. Jarenlange ervaring uit talrijke projecten helpt om inspectie- en veiligheidsprocessen zo te integreren dat kwaliteit, naleving van voorschriften en geschiktheid voor serieproductie gezamenlijk worden bereikt. Vraag gratis advies aan: info@evomatec.de