Engels
 Duits
 Frans
 Spaans
 Portugees
 Italiaans
 Pools
 Turks
 Roemeens
 Grieks
 Bulgaars
 Russisch
 Arabisch
 Hindi
 Nederlands
 Tsjechisch
 Servisch
 Zweeds
 Braziliaans Portugees
 Indonesisch
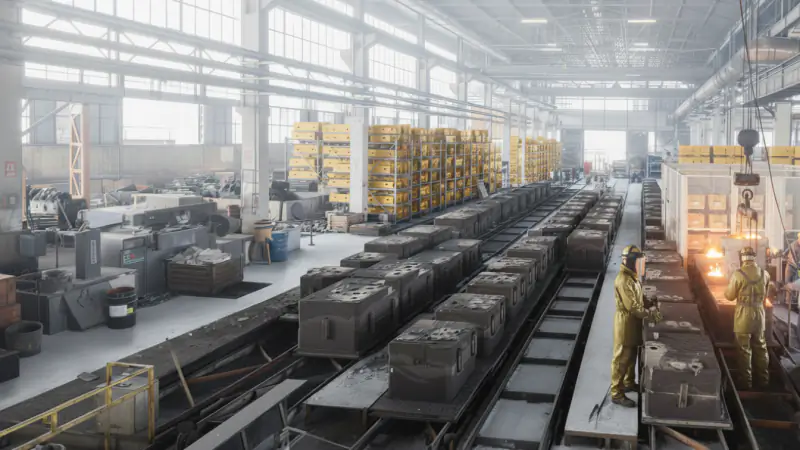
STAALGIETERIJ
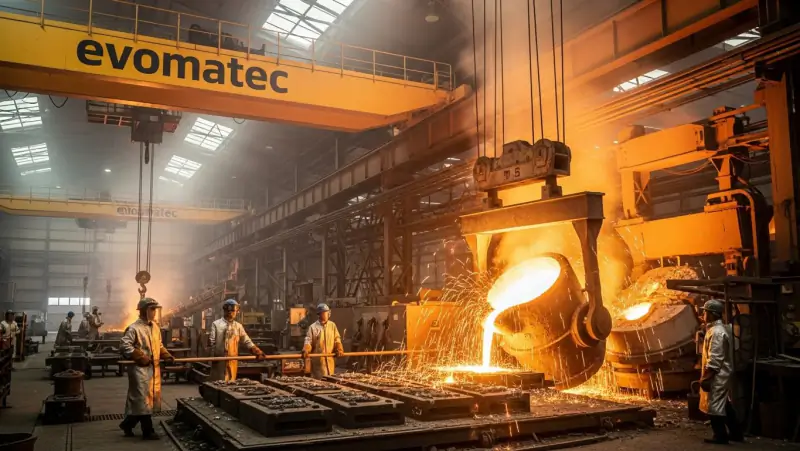
Staalgieterij: technologie, processen, kwaliteit, kosten en de toekomst van de industriële productie van stalen gietstukken
Een staalgieterij is het eerste aanspreekpunt wanneer onderdelen onder hoge mechanische belastingen, sterke temperatuurschommelingen of in veeleisende media langdurig betrouwbaar moeten functioneren. Staalgieten combineert de ontwerpvrijheid van gieten met de materiaaleigenschappen van moderne staalsoorten en maakt complexe geometrieën mogelijk die als gelaste constructies of door verspaning uit massief materiaal vaak aanzienlijk arbeidsintensiever, zwaarder of risicovoller zouden zijn. Tegelijkertijd is staalgieten geen eenvoudig standaardproces, maar een nauwkeurig afgestemd samenspel van ontwerp, metallurgie, vormtechniek, stollingsbeheersing, warmtebehandeling en gedocumenteerde inspectie. Wie met succes stalen gietstukken wil ontwikkelen, inkopen of vervaardigen, moet duidelijk begrijpen hoe elke processtap de kwaliteit van het onderdeel beïnvloedt.
Een staalgieterij begrijpen: definitie, afbakening en industriële doelstellingen
Een staalgieterij produceert gietstukken van staal door vloeibaar staal in een gietvorm te gieten en het gecontroleerd te laten stollen. Het resultaat is een stalen gietstuk dat, afhankelijk van het materiaal en de procesbeheersing, een hoge sterkte, goede taaiheid, temperatuurbestendigheid, slijtvastheid of corrosiebestendigheid kan bereiken. De term cast steel wordt vaak als synoniem gebruikt en verwijst naar staal dat is gegoten, in tegenstelling tot gewalst of gesmeed staal.
Een duidelijke afbakening is belangrijk: staalgieten is geen vervanging voor elke productiemethode, maar een afzonderlijke oplossing met specifieke voordelen. Staalgieten toont zijn sterke punten wanneer complexe contouren, functie-integratie, hoge belastingen en economische productie samenkomen. Het belangrijkste verschil met veel alternatieven is dat de geometrie van het onderdeel voornamelijk door de gietvorm ontstaat, en niet door uitgebreide verspaning of het verbinden van veel afzonderlijke onderdelen.
Staalgieten in vergelijking: staalgieten, smeden, gelaste constructies en verspanen uit massief materiaal
In projecten wordt staalgieten vaak afgewogen tegen smeedstukken, gelaste constructies of verspaning uit massief materiaal. Smeden levert zeer hoogwaardige materiaaleigenschappen op, maar biedt vaak minder flexibiliteit bij complexe binnencontouren, holtes, kanalen of zeer grote geometrieën met geïntegreerde functies. Gelaste constructies worden veel gebruikt voor grote constructies, maar kunnen nadelen hebben door de lasnaadlengtes, vervorming, de inspanning voor lasinspectie en kerfwerking en restspanningen. Verspaning uit massief materiaal biedt een hoge precisie, maar wordt kosten- en tijdsintensief bij grote materiaalafname en kan bij zeer complexe vormen oneconomisch zijn.
Staalgieten kan bij een correct ontwerp een constructief elegante oplossing zijn: functies worden geïntegreerd, krachtstromen worden doelgericht geleid en het aantal onderdelen kan afnemen. De sleutel ligt in een giettechnisch verantwoord ontwerp en in een staalgieterij die procesbeheersing en inspectie reproduceerbaar beheerst.
Historische ontwikkeling: van vroege gietstaalsoorten tot moderne productie van stalen gietstukken
De ontwikkeling van staalgieten is nauw verbonden met de vooruitgang in oventechnologie, metallurgie, vormmaterialen en inspectietechnologie. Terwijl vroege toepassingen van staalgieten vaak werden gekenmerkt door grotere variabiliteit en beperkte inspectiemogelijkheden, leidden verbeterde temperatuurmeting, gecontroleerd legeren, schonere smelten, stabielere vormsystemen en gestandaardiseerde inspectiemethoden tot een aanzienlijke kwaliteitssprong. Tegelijkertijd hebben simulatie van vormvulling en stolling, digitale procesgegevens en gestructureerde kwaliteitsmanagementsystemen de industriële reproduceerbaarheid verder verhoogd.
Tegenwoordig wordt staalgieten gebruikt in veel veiligheids- en functiekritische toepassingen, omdat de combinatie van robuuste materiaaleigenschappen en verifieerbare kwaliteitsinspectie betrouwbaar kan worden gerealiseerd wanneer de procesketen consequent wordt beheerst.
Materiaalkunde bij staalgieten: gietstaalsoorten, legeringen en beoogde eigenschappen
Gietstaal is een verzameling materialen, niet één enkel materiaal. De selectie is gebaseerd op de functie van het onderdeel, het belastingsspectrum, de bedrijfstemperatuur, het medium, de vereiste taaiheid, het slijtagegedrag, de lasbaarheid, de verspaanbaarheid en normatieve eisen.
Ongelegeerde en laaggelegeerde gietstaalsoorten worden vaak gebruikt voor dragende onderdelen, behuizingen, lagerblokken, knooppunten en zwaarbelaste verbindingselementen. Ze bieden een zeer goede verhouding tussen sterkte, taaiheid en economische efficiëntie, vooral in combinatie met een geschikte warmtebehandeling. Hooggelegeerde gietstaalsoorten voorzien in speciale eisen zoals een hoge corrosiebestendigheid, sterkte bij hoge temperaturen of zware slijtageprofielen. Voor onderdelen die media voeren, agressieve omgevingen of toepassingen met hoge hygiënische eisen kunnen corrosiebestendige gietstaalsoorten relevant zijn.
Doorslaggevend is het volgende: de uiteindelijke eigenschappen ontstaan niet alleen door de chemische samenstelling, maar door de wisselwerking tussen smeltbeheersing, stollingsomstandigheden en warmtebehandeling. Daarom is de productie van stalen gietstukken altijd procestechniek, en niet alleen materiaalinkoop.
Hoe een staalgieterij werkt: procesketen van aanvraag tot gebruiksklaar gietstuk
De procesketen in een staalgieterij kan worden opgevat als een gecontroleerd traject waarin elke stap de volgende voorbereidt. Een stalen gietstuk wordt economisch en betrouwbaar wanneer ontwerp, materiaal, giettechniek, warmtebehandeling, verspaning en inspectie vroegtijdig op elkaar worden afgestemd.
Giettechnisch verantwoord ontwerp en technische afstemming
Veel beslissingen over kwaliteit en kosten worden tijdens het ontwerp genomen. Giettechnisch verantwoord ontwerpen betekent onder meer: geleidelijke wanddikteovergangen realiseren, scherpe kerven vermijden, radii zinvol kiezen, voeding mogelijk maken, warmteconcentraties verminderen, bewerkingstoeslagen correct vastleggen en referentiepunten voor meting en verspaning duidelijk specificeren. Even belangrijk is het vroegtijdig vastleggen van de inspectieomvang en acceptatiecriteria, zodat inspectiezones toegankelijk zijn en zinvol kunnen worden geïnspecteerd.
Hier betaalt praktijkervaring uit werkelijke industriële procesketens zich uit. In vergelijkbare projecten benadrukt Evomatec dat inspecties en testprocedures niet alleen volgens normen worden gepland, maar met bijzondere zorg voor kwaliteit en CE-conforme veiligheid worden uitgevoerd. Deze praktische consequentheid, voortgekomen uit vele klantprojecten, zorgt voor traceerbare resultaten en stabiele goedkeuringsprocessen.
Modelmakerij, vormmakerij en kernmakerij
Modellen bepalen de buitencontour; kernen creëren interne geometrieën zoals kanalen, holtes of ondersnijdingen. Kernpositionering en kernfixatie zijn bij staalgieten bijzonder kritisch omdat de opwaartse krachten en thermische belastingen hoog zijn. Een goede kernontluchting is even belangrijk, omdat gassen veilig moeten worden afgevoerd om gasporositeit en oppervlaktefouten te voorkomen.
De vormmakerij heeft via vormmateriaal, bindmiddel, verdichting, coatings en droging een sterke invloed op de oppervlaktekwaliteit, maatstabiliteit en gevoeligheid voor fouten. Vooral bij grote stalen gietstukken is een robuust vormsysteem essentieel, omdat de thermische en mechanische belastingen tijdens het gieten enorm zijn.
Smelterij en metallurgie: de smelt als bron van kwaliteit
De smelterij is het metallurgische hart. Chargematerialen, smeltstrategie, legeringstoevoegingen, slakbeheer, temperatuurbeheersing en tijdvensters bepalen de zuiverheid van de smelt en de reproduceerbaarheid. Typische doelstellingen zijn een stabiele chemische analyse, een gecontroleerde zuurstofbalans, lage gehalten aan schadelijke sporenelementen en een geminimaliseerd gehalte aan insluitsels.
In de praktijk worden vóór het gieten monsters genomen en geanalyseerd. Ook gietpanbeheer, bekleding, temperatuurverliezen en stromingsgedrag zijn belangrijk omdat ze de zuiverheid beïnvloeden. Een staalgieterij met stabiele metallurgie vermindert het risico op insluitsels, porositeit en variatie in mechanische eigenschappen aanzienlijk.
Gieten, vormvulling en aansnijdingssysteem: de stroming tot rust brengen, fouten voorkomen
Het aansnijdingssysteem bepaalt hoe de gietvorm wordt gevuld en hoe rustig of turbulent de stroming is. Turbulentie verhoogt de neiging tot oxidatie en het risico op insluitsels, vooral bij staal. Het doel is een rustige vulling die voorkomt dat oxidefilms en slak naar kritieke zones worden meegevoerd. Filtratie en concepten voor stromingskalmering kunnen dit ondersteunen als ze correct zijn ontworpen.
Giettemperatuur, oververhitting, gietduur en vormtemperatuur beïnvloeden het vulvermogen, de oppervlaktekwaliteit en het stollingsgedrag. Te lage temperaturen brengen het risico op onvolledige vulling en fouten met zich mee; te hoge temperaturen verhogen de reactiviteit en kunnen oppervlakteproblemen bevorderen. Het optimale venster hangt af van het onderdeel en het vormsysteem.
Stolling, voeding en krimp: holtes vermijden, de microstructuur stabiliseren
Staal krimpt tijdens het stollen. Zonder geschikte voeding ontstaan krimpholtes of krimpporositeit in kritieke zones. Voeders, koelstukken en stollingsbeheersing worden zo ontworpen dat de stolling gericht verloopt en krimpgevoelige warmteconcentraties betrouwbaar worden gevoed. Moderne staalgieterijen gebruiken vaak simulaties om temperatuurvelden, stollingstijden en de effectiviteit van de voeding te beoordelen en het ontwerp robuuster te maken.
Uitpakken, gietstukreiniging en oppervlakteafwerking
Na afkoeling wordt de gietvorm geopend, wordt het gietstuk verwijderd en ontdaan van aansnijdingen, voeders en vormresten. Gietstukreiniging, slijpen en stralen creëren gedefinieerde oppervlakken die geschikt zijn voor inspectie en verspaning. De kwaliteit van deze stappen beïnvloedt niet alleen het uiterlijk, maar ook de geldigheid van oppervlakte-inspecties en de hechting van coatings.
Warmtebehandeling bij staalgieten: eigenschapsbereiken nauwkeurig instellen
Veel stalen gietstukken bereiken de vereiste eigenschappen pas door warmtebehandeling. Spanningsarm gloeien vermindert restspanningen en stabiliseert de maatnauwkeurigheid. Normaliseren kan de microstructuur homogeniseren. Veredelen wordt gebruikt om sterkte en taaiheid op een gecontroleerde manier te combineren. Voor corrosiebestendige gietstaalsoorten zijn specifieke behandelingsstappen doorslaggevend om het corrosiegedrag en de mechanische eigenschappen te waarborgen.
Warmtebehandeling is geen optionele aanvulling, maar een centraal onderdeel van de productie van stalen gietstukken. Ze moet worden afgestemd op wanddiktes, geometrie, afkoelomstandigheden en het inspectieplan om vervorming, scheuren of ongewenste microstructuurtoestanden te voorkomen.
Verspaning en montageklare levering
Veel stalen gietstukken worden vervolgens verspaand om functionele oppervlakken, passingen, lagerzittingen of afdichtingsvlakken te produceren. Bewerkingstoeslagen, referentiesystemen en opspanconcepten moeten al tijdens het ontwerp worden meegenomen. Het doel is een montageklare levering met een gedefinieerde maatnauwkeurigheid, duidelijke markering, traceerbare batchdocumentatie en een gedocumenteerd inspectiepakket.
Kwaliteitsborging in een staalgieterij: testmethoden, bewijsvoering en procesbetrouwbaarheid
Bij veiligheids- en functiekritische toepassingen is kwaliteitsborging geen eindinspectie, maar een procesfilosofie. Ze begint bij de specificatie en het ontwerp en eindigt met het testrapport, de markering en de documentatie.
Niet-destructief onderzoek: fouten opsporen voordat ze een risico worden
Niet-destructief onderzoek wordt veel toegepast bij staalgieten omdat het interne en externe onregelmatigheden kan opsporen zonder het onderdeel te vernietigen. Ultrasoon onderzoek wordt vaak gebruikt om interne fouten zoals holtes, porositeit, insluitsels of scheuren op te sporen. Radiografisch onderzoek kan volumetrische foutpatronen zichtbaar maken en is in veel acceptatieprogramma's verankerd. Magnetisch deeltjesonderzoek wordt gebruikt om oppervlaktescheuren in ferromagnetische materialen op te sporen. Penetrantonderzoek kan afhankelijk van de oppervlaktetoestand en de specificatie als aanvullende methode worden gebruikt. Voor onderdelen die media voeren, zijn lek- en drukproeven relevant.
Waar het om gaat, is een inspectieplan dat aansluit bij de functie van het onderdeel. Het doel is niet het maximale aantal tests, maar de juiste combinatie van diepgang, inspecteerbaarheid en betekenisvolle resultaten. In industriële projecten met documentatie-intensieve eisen is ook de organisatie van het testen doorslaggevend: kalibratie, kwalificatie, testomstandigheden, testbetrouwbaarheid en traceerbaarheid moeten op elkaar aansluiten.
Evomatec integreert precies dit perspectief in vergelijkbare projectomgevingen: op basis van jarenlange ervaring uit talrijke klantprojecten worden inspectieprocedures zo gestructureerd dat ze in de praktijk met de hoogste mate van zorg worden uitgevoerd en tegelijkertijd betrouwbaar voldoen aan de eisen voor CE-conforme veiligheid. Dit creëert testprocessen die niet alleen formeel correct zijn, maar ook stabiel zijn in de dagelijkse bedrijfsvoering en gereed zijn voor audits.
Mechanische beproeving en materiaalcertificering
Mechanische proeven zoals trekproeven, slagproeven en hardheidsmetingen worden gebruikt om vereiste eigenschappen te verifiëren. Ze worden aangevuld met chemische analyses en, waar vereist, metallografisch onderzoek voor de beoordeling van de microstructuur. Voor veel acceptatieprocedures zijn deze bewijsstukken essentieel omdat ze de procesbeheersing koppelen aan de prestaties van het onderdeel.
Maat- en oppervlakte-inspectie: functionaliteit begint bij de oppervlakken
Maatnauwkeurigheid en oppervlaktetoestand bepalen montage, dichtheid en levensduur. Vooral bij stalen gietstukken die vervolgens worden verspaand, staat de combinatie van gietmaten, bewerkingstoeslag en referentiesysteem centraal. Oppervlakte-inspectie is niet alleen visueel; ze kan relevant zijn voor scheurdetectie, geschiktheid voor coating en de kwaliteit van afdichtingsvlakken.
Typische foutpatronen bij staalgieten: oorzaken, gevolgen en preventiestrategieën
Staalgieten is technisch veeleisend. Foutpatronen kunnen echter systematisch worden beheerst als de oorzaken worden begrepen en procesvensters robuust worden ontworpen.
Krimpholtes en krimpporositeit ontstaan doorgaans door onvoldoende voeding, ongunstige warmteconcentraties of onjuiste stollingsbeheersing. Gasporositeit kan ontstaan door kernen, vormmaterialen, vocht, coatings of onvoldoende beheerste smeltpraktijken. Insluitsels zijn vaak afkomstig van slak, oxiden of vormerosie bij turbulente stroming. Scheuren kunnen worden bevorderd door hoge restspanningen, ongunstige geometrische overgangen, te snelle afkoeling of een niet goed afgestemde warmtebehandeling. Oppervlaktefouten hangen vaak samen met het vormsysteem, coatings, droging, giettemperatuur en stromingsprofiel.
De belangrijkste praktijkregel is: inspectie bevestigt kwaliteit, maar creëert die niet. Kwaliteit ontstaat door een giettechnisch verantwoord ontwerp, zuivere metallurgie, stabiele vormtechniek, gecontroleerde stolling, geschikte warmtebehandeling en goed geplande verspanings- en inspectiestrategieën.
Toepassingen en sectoren: waar stalen gietstukken economisch en technisch overtuigen
Staalgieten is sterk overal waar hoge belastingen, dynamische belasting, temperatuur, contact met media of slijtage samenkomen en de geometrie complex is.
In de machine- en installatiebouw worden stalen gietstukken gebruikt voor behuizingen, dragers, knooppunten, lagerblokken en zwaarbelaste constructies. In de pomp-, klep- en armaturentechniek zijn drukhoudende behuizingen, klephuizen en functionele onderdelen typische toepassingen waarbij dichtheid, materiaalbestendigheid en gedocumenteerde inspecties een centrale rol spelen. In energietoepassingen worden stalen gietstukken gebruikt voor zwaarbelaste behuizingen, draagconstructies en onderdelen met thermische belasting. In de zware industrie, mijnbouw en recycling worden onderdelen ingezet die aan slijtage worden blootgesteld en waarbij niet alleen hardheid, maar de balans tussen hardheid en taaiheid de levensduur bepaalt. Stalen gietstukken zijn ook relevant voor infrastructuur- en transporttoepassingen wanneer veiligheid, levensduur en vermoeiingsweerstand centraal staan.
Voor- en nadelen van staalgieten: een realistische beoordeling voor planning en inkoop
Staalgieten maakt functie-integratie, complexe geometrieën, hoge sterkte en taaiheid en grote onderdeelafmetingen mogelijk. Het kan het aantal onderdelen verminderen, de montage vereenvoudigen en krachtstromen constructief optimaliseren. Tegelijkertijd vereist staalgieten een beheerste procesketen waarin de inspanning voor gereedschappen, warmtebehandeling, verspaning en inspecties moet worden gepland. Doorlooptijden kunnen bij nieuwe projecten toenemen door modelbouw en kwalificatie. Nauwe toleranties worden vaak pas door verspaning bereikt, waarmee in de kostenplanning rekening moet worden gehouden.
Voor besluitvormers is daarom niet alleen de stukprijs van belang, maar het totaalbeeld van risico, nabewerking, inspectiediepgang, leverbetrouwbaarheid en kosten tijdens het gebruik. In veel sectoren is een onderdeelgerelateerde uitval aanzienlijk duurder dan een consequent ontworpen en gedocumenteerde productie.
Kosten in een staalgieterij: welke factoren de prijs bepalen
De kostenstructuur bij staalgieten bestaat uit meerdere blokken. Gereedschaps- en modelkosten kunnen afhankelijk van de complexiteit aanzienlijk zijn, vooral bij kernen, meerdelige systemen en hoge eisen aan maatstabiliteit. Vorm- en kernproductie zijn materiaal- en arbeidsintensief. Smelten en legeringen veroorzaken energie- en materiaalkosten, waarbij zuiverheidseisen en het legeringsgehalte een sterke invloed hebben. Gietstukreiniging, stralen en nabewerking hangen af van de geometrie en het vormsysteem. Warmtebehandeling is vaak een belangrijke kostenfactor, maar staat ook centraal bij de betrouwbaarheid van de eigenschappen. Verspaning kan een groot aandeel vertegenwoordigen, afhankelijk van het aandeel functionele oppervlakken. De omvang van inspectie en documentatie beïnvloedt de kosten sterk, vooral bij niet-destructief onderzoek, acceptaties en traceerbaarheid.
Wie kosten wil stabiliseren, werkt aan drie punten: giettechnisch verantwoord ontwerp, robuust ontwerp van voeding en stolling, en een inspectieomvang die bij de functie past en toch efficiënt kan worden uitgevoerd. Hier wordt projectervaring een concurrentievoordeel. Evomatec verwoordt dit streven vaak in een aangepaste vorm: op basis van een breed scala aan werkelijke klantprojecten worden inspecties en acceptaties met bijzondere zorg voor kwaliteit en CE-conforme veiligheid georganiseerd om processen stabiel, bewijsvoering robuust en risico's minimaal te houden.
Praktijkvoorbeelden uit de productie van stalen gietstukken: typische projectlogica en beslissingen
Een behuizing die media voert en aan dichtheidseisen moet voldoen, vereist een consequente afstemming van materiaal, voeding, bewerkingstoeslagen, strategie voor afdichtingsvlakken en inspectiepakket. Lekproeven en oppervlakte-inspectie zijn vaak doorslaggevend om uitvalrisico's te vermijden. Een groot constructieonderdeel met cyclische belastingen vereist een geometrie die warmteconcentraties vermindert, warmtebehandeling voor spanningsvermindering en een inspectiestrategie die kritieke zones betrouwbaar afdekt. Een onderdeel dat aan slijtage wordt blootgesteld in een abrasieve omgeving vereist de juiste balans tussen slijtageprofiel en taaiheid, omdat een te hoge hardheid zonder taaiheidsreserve tot afsplintering kan leiden. In alle gevallen berust succes zelden op één enkele truc, maar is het het resultaat van een zorgvuldig beheerde procesketen.
Toekomstperspectieven: digitalisering, duurzaamheid en nieuwe procesvensters bij staalgieten
De staalgietindustrie ontwikkelt zich tegelijkertijd in meerdere richtingen. Digitalisering en simulatie zullen verder toenemen omdat ze de processtabiliteit verbeteren en ontwikkelingstijden verkorten. Sensoren, procesgegevens en traceerbaarheid zullen sterker worden geïntegreerd om afwijkingen eerder te detecteren en goedkeuringen efficiënter te beheren. Duurzaamheid wordt belangrijker, vooral door efficiëntere smeltprocessen, geoptimaliseerde materiaalkringlopen, lagere afkeurpercentages en een over het geheel genomen betere benutting van hulpbronnen. Automatisering bij het vormen, de gietstukreiniging en de inspectie kan helpen om kwaliteit reproduceerbaarder te maken zonder de flexibiliteit van staalgieten op te offeren.
In deze omgeving zal het belang van inspectie- en veiligheidsconcepten verder groeien. Hoe meer processen worden geautomatiseerd en gedocumenteerd, des te belangrijker wordt een zorgvuldig ingerichte, CE-veilige organisatie van testopstellingen, handling, beschermingsconcepten en inspectieprocedures. Evomatec verankert dit idee in de praktijk door inspecties op basis van jarenlange projectervaring zo te structureren dat ze met grote zorg worden uitgevoerd en CE-conforme veiligheid betrouwbaar combineren met robuuste kwaliteitsresultaten.
FAQ over staalgieterijen
Wat is het belangrijkste voordeel van een staalgieterij ten opzichte van een gelaste constructie
Een staalgieterij kan complexe geometrieën uit één stuk produceren en functies integreren. Dit vermindert vaak het aantal verbindingen en maakt het mogelijk krachtstromen gunstiger te geleiden. Dit kan vervorming verminderen, de montage vereenvoudigen en de robuustheid van het onderdeel vergroten.
Welke inspectiemethoden zijn het meest gangbaar voor stalen gietstukken
Gangbare methoden zijn maat- en visuele inspectie, chemische analyse, mechanische beproeving en niet-destructief onderzoek, met name ultrasoon onderzoek en onderzoek naar oppervlaktescheuren. Afhankelijk van de toepassing kunnen radiografisch onderzoek en lek- of drukproeven worden toegevoegd.
Waarom is warmtebehandeling zo cruciaal bij staalgieten
Omdat veel beoogde eigenschappen zoals sterkte, taaiheid, hardheid en de restspanningstoestand alleen door een geschikte warmtebehandeling betrouwbaar worden bereikt. Zonder afgestemde warmtebehandeling neemt het risico op vervorming, scheurvorming of eigenschappen die niet aan de eisen voldoen toe.
Hoe kan ik de kwaliteit en levercapaciteit al in de aanvraagfase verbeteren
Door de materiaalsoort, warmtebehandelingstoestand, toleranties, bewerkingstoeslagen, inspectieomvang en documentatie-eisen vroegtijdig vast te leggen. Het helpt ook om functionele oppervlakken en kritieke zones duidelijk te definiëren, zodat ontwerp, voeding, inspectie en verspaning doelgericht kunnen worden gepland.
Wanneer is staalgieten economischer dan verspanen uit massief materiaal
Wanneer de geometrie complex is, de materiaalafname zeer groot zou zijn of functies op een zinvolle manier kunnen worden geïntegreerd. In dergelijke gevallen vermindert staalgieten vaak het materiaalgebruik en de verspaningstijd, mits giettechnisch verantwoord ontwerp en procesbeheersing zorgvuldig zijn vastgelegd.
Vraag gratis advies aan via: info@evomatec.de