Angličtina
 Němčina
 Francouzština
 Španělština
 Portugalština
 Italština
 Polština
 Turečtina
 Rumunština
 Řečtina
 Bulharština
 Ruština
 Arabština
 Hindština
 Nizozemština
 Čeština
 Srbština
 Švédština
 Brazilská portugalština
 Indonéština

TRANSFEROVÉ NÁSTROJE PRO ZPRACOVÁNÍ A TVÁŘENÍ PLECHŮ
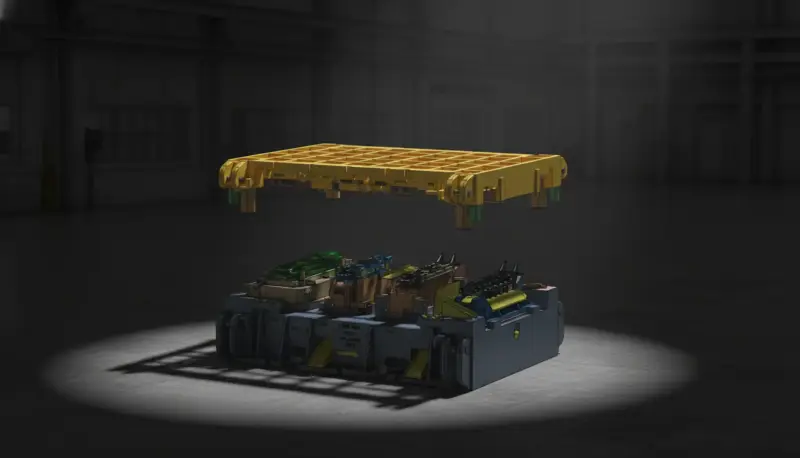
Transferové nástroje pro zpracování a tváření plechů
Transferové nástroje jsou zavedeným standardem v průmyslovém zpracování plechů a tváření plechů všude tam, kde je nutné spolehlivě vyrábět velké a náročné plechové díly ve velkých objemech na více stanovištích. V moderních lisovnách transferové nástroje kombinují přesnou technologii tváření s řízenou manipulací s díly a umožňují, aby tažení, dotahování, ostřihování, děrování a kalibrování probíhaly stabilně a opakovatelně v jasně definovaných procesních krocích. Právě proto se transferové koncepce používají zejména tam, kde klasický postupový nástroj naráží na své limity, například kvůli velikosti dílu, hloubce tažení, citlivým povrchům nebo složitým změnám toku materiálu. Evomatec navrhuje a vyrábí transferové nástroje pro tváření plechů s cílem spojit způsobilost procesu, životnost nástroje a kvalitu sériové výroby do hospodárného celkového systému.
Pro správné posouzení transferové technologie je třeba nahlížet za rámec samotného nástroje a zohlednit celý procesní řetězec. Transferový proces je vždy souhrou konstrukce nástroje, lisovací techniky, transferové manipulace nebo robotické manipulace, mazání, logistiky přístřihů, snímačů, kontroly kvality a údržby. Rozhodující výhodou je, že každé stanoviště má konkrétní úkol a lze je cíleně optimalizovat, aniž by bylo nutné v jediném nástroji přijímat kompromisy. To zvyšuje transparentnost procesu, usnadňuje analýzu kořenových příčin a umožňuje zajistit kritické znaky kvality přesně v místech, kde vznikají. V mnoha zákaznických projektech se Evomatec opírá o strukturované přejímací postupy a jasně zdokumentované kontrolní postupy, aby byly kontroly prováděny s nejvyšší mírou pečlivosti a aby byly cíle kvality i bezpečnost v souladu s požadavky CE spolehlivě zachovány v celém výrobním prostředí.
Definice a základní princip transferových nástrojů
Co transferové nástroje znamenají v praxi
Transferové nástroje jsou vícestaničním nástrojovým řešením, v němž je díl přepravován ze stanoviště na stanoviště v rámci lisu nebo definované lisovací linky. Pohyb dílu mezi stanovišti neprobíhá prostřednictvím průběžně posouvaného pásu, ale pomocí transferového mechanismu, který obrobek cíleně uchopuje, zvedá, vede, polohuje a ukládá. Podle provedení mohou transferové nástroje pracovat v jediném lisu jako integrovaný vícestaniční nástroj nebo jako soustava nástrojů se synchronizovaným transferem mezi lisy. Klíčové je, že se přístřih nebo předtvarovaný díl po každém zdvihu řízeně přesouvá, aby každé stanoviště mohlo provést definovanou operaci tváření, stříhání nebo kalibrování.
Transferové procesy se obvykle skládají ze sledu zahrnujícího tažné stanoviště, dotahovací stanoviště, ostřihovací a oddělovací stanoviště, kombinace děrování a tváření a závěrečné kalibrovací stanoviště spolu s odebíracím stanovištěm. Transfer zajišťuje, že je díl v každé fázi opakovatelně ustaven vůči referencím. Toto definované polohování je klíčem k rozměrové přesnosti, přesnosti uspořádání otvorů, kvalitě hran a opakovatelným funkčním plochám.
Odlišení od postupových a tandemových nástrojů
Transferové nástroje jsou často zaměňovány s postupovými nástroji nebo tandemovými nástroji, přestože se logika procesu zřetelně liší. Postupový nástroj pracuje s pásem. Pás se posouvá po krocích a prostřednictvím nosných můstků přenáší přístřih přes více stanovišť. To je velmi efektivní, ale naráží na limity, jakmile jsou díly velké, hluboce tažené, citlivé nebo geometricky složité natolik, že je nelze bezpečně vést na pásu nebo je po tvářecí fázi již nelze stabilně přepravovat.
Tandemové nástroje naproti tomu rozdělují procesní kroky mezi jednotlivé nástroje pracující v samostatných stanovištích nebo lisech. Díly se po každém zdvihu odebírají a přepravují do dalšího stanoviště, často pomocí robotické manipulace nebo transferové osy, někdy ručně. Transferové nástroje stojí mezi těmito dvěma světy. Spojují procesní řetězec jednotlivých stanovišť s integrovanou, vysoce přesnou manipulací v transferovém lisu nebo lisovací lince. To umožňuje vysoký výkon spolu s řízeným vedením dílu a vysokou stabilitou procesu u náročných součástí.
Proč transferové nástroje dominují v sériové výrobě
Ve velkosériové výrobě, zejména v automobilovém průmyslu, záleží na každé sekundě doby cyklu, ale ještě více záleží na stabilní kvalitě. Transferové nástroje dominují, protože dokážou vyrábět velké tvářené díly vysokou rychlostí, aniž by ponechávaly polohování, manipulaci s díly a procesní okna náhodě. Zejména u karosářských a konstrukčních dílů, u nichž musí přesně odpovídat funkční plochy, požadavky na chování při nárazu a montážní reference, nabízí transferová logika lepší možnosti řízení. Evomatec integruje transferové koncepce jako celkový systém, v němž jsou nástroje, manipulace a zajištění kvality navrhovány společně. Na základě rozsáhlých zkušeností z mnoha zákaznických projektů jsou kontroly a schvalování organizovány tak, aby byly kvalita a bezpečnost v souladu s požadavky CE zachovány dohledatelným a trvalým způsobem.
Historický vývoj transferových nástrojů
Od ručního transferu k vysoce automatizovaným transferovým lisům
Základní myšlenka tváření dílů ve více stupních je starší než moderní lisovací technika. Rané vícestupňové procesy se často prováděly ručně. S rostoucími objemy a složitostí dílů to nedokázalo splnit požadované doby cyklu ani zajistit stabilitu procesu. Vývoj vedl k mechanickým transferovým osám a později k servoelektrickým transferovým systémům schopným přesně synchronizovat pohyb ve zdvihových, posuvových, příčných a rotačních osách.
Současně se rozšiřovaly možnosti simulace tváření. Výpočet odpružení, materiálové modely pro vysokopevnostní oceli a digitální metody měření a kontroly učinily transferové procesy systematičtějšími. Stanoviště byla zřetelněji oddělena podle funkce a procesní okna bylo možné navrhovat přesněji. Dnes jsou transferové nástroje vysoce integrovanými výrobními systémy, které spojují konstrukci, výrobu, odladění nástroje, náběh výroby a údržbu.
Vliv materiálů a lehkých konstrukcí
Významnou hnací silou byla změna používaných materiálů. Vysokopevnostní oceli a rostoucí požadavky na konstrukční díly důležité pro chování při nárazu vedly k většímu odpružení, užším procesním oknům a vyšší potřebě řízených mezistupňů. Transferové nástroje poskytují potřebnou strukturu. Stupeň přetvoření se zvyšuje krok za krokem, mezistavy se stabilizují a kritické oblasti se cíleně dotvářejí a kalibrují. Evomatec zohledňuje také požadavky na bezpečný provoz a zdokumentovanou dohledatelnost, aby se kontroly během náběhu a probíhající výroby prováděly s nejvyšší mírou pečlivosti a aby byla jednoznačně zajištěna bezpečnost v souladu s požadavky CE.
Technické základy transferových nástrojů
Struktura nástroje a logika stanovišť
Transferový nástroj je v podstatě řetězec stanovišť, který optimalizuje každý procesní úkol samostatně. Typická stanoviště zahrnují tažení, dotahování, mezilehlé ostřihování, děrovací operace, kalibrování a konečné ostřihování. Logika stanovišť je specifická pro danou součást, ale základní princip zůstává stejný. Složitost se rozděluje, procesní okna se stabilizují pro jednotlivá stanoviště a konečná kvalita vyplývá ze souhry všech stupňů.
Tok materiálu, řízení přidržovače a tažná vůle
U náročných tvářených dílů určuje tok materiálu tváření bez trhlin, tváření bez vrásek, kvalitu povrchu a rozměrovou přesnost. Síly přidržovače, tažné poloměry, tažná vůle a mazání se navrhují tak, aby bylo možné kompenzovat odchylky materiálových vlastností v rámci série. To je zvláště důležité pro vysokopevnostní oceli, protože rezervy v procesním okně jsou menší.
Odpružení jako klíčové téma
Odpružení ovlivňuje rozměrovou přesnost a montovatelnost. Transferové procesy zde nabízejí strukturální výhodu. Odpružení se nejen kompenzuje v tažném nástroji, ale také snižuje pomocí vyhrazených kalibrovacích a dotvářecích stupňů. Tím vzniká robustní procesní řetězec, který nezávisí na jediném dokonalém tvářecím kroku.
Stříhání, ostřihování, děrování a kvalita hran
Mnohé součásti jsou díly vyráběné kombinací tváření a stříhání. Uspořádání otvorů, obrysy a funkční hrany musí být vytvořeny přesně. V transferových nástrojích lze zvolit optimální okamžik pro stříhání, ostřihování a děrování, často až po stabilizačních tvářecích operacích. Kvalitu hran určuje střižná vůle, tuhost nástroje a stav střižných hran. Jasné oddělení střižných oblastí usnadňuje údržbu, přebrušování a opravy.
Transferová mechanika a manipulace s díly
Proč je manipulace u transferových nástrojů rozhodující
Transfer je součástí zajištění kvality. Pokud díl není mezi stanovišti stabilně uchopen a opakovatelně polohován, dochází k nesprávnému ustavení, posunům při střižných operacích, rozměrovým problémům a zvýšenému opotřebení. Proto musí být uchopovací body, reference a koncepce ukládání navrženy tak, aby tolerovaly odchylky procesu a současně spolehlivě zajišťovaly referenční polohu.
Konstrukce chapadel, ustavování vůči referencím a koncepce ukládání
Profesionální transferová koncepce zahrnuje definované uchopovací body, monitorované principy uchopení, stabilní referenční plochy, opakovatelné koncepce ukládání a v případě potřeby rotační nebo překlápěcí pohyby. Čím je součást složitější, tím důležitější je koordinace mezi konstrukcí nástroje a manipulací.
Transferové nástroje v praxi: typické procesní sekvence
Zásobování přístřihy a materiálová logistika
Stabilní procesní řetězec začíná logistikou přístřihů. Přístřihy musí být dodávány s definovanou kvalitou, stavem povrchu a stavem mazání. Dohledatelnost materiálu, identifikace šarží a kontrolní znaky relevantní pro proces omezují chyby, které by se jinak okamžitě projevily jako trhliny, vrásky nebo povrchové vady. Evomatec podporuje zákazníky při zavádění schvalovacích a kontrolních procesů, aby byly kontroly důsledně prováděny s nejvyšší mírou pečlivosti a aby bezpečnost v souladu s požadavky CE zůstala zdokumentována.
Tažení a předtváření
První tvářecí stupeň vytváří stabilní předtvarovaný díl. Cílem je řízený mezistav, který připravuje tok materiálu pro následné operace. Síla přidržovače, tažné poloměry a mazání určují stabilitu procesu.
Dotahování, tvarové prvky a mezilehlé ostřihování
Následující stanoviště zvyšují stupeň přetvoření, stabilizují příruby, vytvářejí místní poloměry a pomocí mezilehlého ostřihování definují přebytek materiálu. Tato fáze často rozhoduje o tom, zda lze později robustně dosáhnout rozměrové přesnosti a věrnosti tvaru.
Ostřihování, děrování, konečné ostřihování
Jakmile je geometrie stabilní, následují střižné operace. Uspořádání otvorů a konečné obrysy se vytvářejí ve stavu, v němž je díl polohově a tvarově stabilní. To zlepšuje opakovatelnost a kvalitu hran a podporuje plánovanou údržbu střižných hran.
Kalibrování a závěrečná validace
Závěrečné stanoviště vytváří funkční plochy a konečnou geometrii prostřednictvím definovaných kalibrovacích obrysů. Zde se snižuje odpružení a zajišťuje montovatelnost. Evomatec za tímto účelem zavádí zdokumentované kontrolní a přejímací postupy, navržené na základě projektových zkušeností tak, aby se kontroly prováděly s nejvyšší mírou pečlivosti a aby byly kvalita i bezpečnost v souladu s požadavky CE spolehlivě zachovány.
Použití: kde jsou transferové nástroje standardem
Velkosériové díly v automobilovém průmyslu
Největší oblastí použití transferových nástrojů je velkosériová výroba v automobilovém průmyslu. Mezi typické díly patří výztuhy, příčníky, součásti podélníků, díly sloupků a rámů, konstrukce sedadel, konzoly, držáky a součásti nosičů baterií. U takových konstrukčních dílů jsou rozhodující stabilita procesu, rozměrová přesnost a řízené polohování.
Díly s více tvářecími operacemi
Pokud musí tažení, dotahování, ostřihování, děrování a kalibrování probíhat postupně na jednotlivých stanovištích v definovaných sekvencích a postupový nástroj nestačí, jsou transferové nástroje často hospodárnějším a procesně robustnějším řešením.
Vysokopevnostní oceli a náročné geometrie
U vysokopevnostních ocelí jsou řízené mezistupně, robustní procesní okna a cílená kalibrace klíčovými faktory úspěchu. Transferové nástroje umožňují jemně vyladěnou logiku stanovišť pro stabilní řízení odpružení, tvorby vrásek a rizika vzniku trhlin.
Díly, u nichž jsou poloha a manipulace kritické
Pokud díl nelze bezpečně posouvat společně s nosným materiálem, ale musí být přesně uchopen, polohován a uložen, poskytuje transferová logika potřebné řízení procesu. Koncepce polohování zde určuje způsobilost pro sériovou výrobu a stabilitu kvality.
Výhody transferových nástrojů
Vysoký výkon při stabilním řízení procesu
Transferové nástroje jsou navrženy pro výkonnost v sériové výrobě. Řízené polohování v každém stanovišti omezuje nesprávné ustavení a zvyšuje opakovatelnost.
Optimalizace jednotlivých stanovišť namísto celkového kompromisu
Tváření, stříhání a kalibrování lze optimalizovat pro jednotlivá stanoviště. To zvyšuje transparentnost při odladění nástroje a snižuje rizika při náběhu výroby.
Lepší řízení odpružení a rozměrové přesnosti
Vyhrazené dotvářecí a kalibrovací stupně zvyšují rozměrovou přesnost a montovatelnost, zejména u vysokopevnostních ocelí a složitých geometrií.
Snazší integrace zajištění kvality a monitorování
Stanoviště poskytují jasná místa pro snímače a kontrolní znaky. Evomatec využívá tuto systémovou logiku k zavádění koncepcí kontroly a zkoušení, které spolehlivě fungují v praxi a trvale zajišťují požadavky na kvalitu a bezpečnost v souladu s požadavky CE.
Nevýhody a limity transferových nástrojů
Vysoké investiční náklady a složitost
Transferové nástroje vyžadují vysoké počáteční investice do nástrojů, transferové mechaniky a periferních zařízení lisu. Plánování, odladění nástroje a náběh výroby jsou odpovídajícím způsobem náročné.
Vysoké požadavky na koordinaci nástroje a manipulace
Chapadla, pohybové profily, reference a ukládací body musí přesně odpovídat nástroji, jinak dochází k postupným odchylkám kvality a vznikají rizika prostojů.
Prostorové požadavky a infrastruktura
Transferové linky vyžadují prostor, materiálovou logistiku, mazání a často další stanoviště kontroly kvality. Ekonomická rentabilita vyplývá z celkového posouzení doby cyklu, zmetkovitosti, přepracování a schopnosti dodávat.
Nákladová logika a ekonomická efektivita
Jednorázové náklady: výroba nástroje, odladění, přejímka
Jednorázové náklady zahrnují konstrukci, výrobu, montáž, odladění nástroje, náběh výroby a přejímku. Evomatec strukturuje přejímky tak, aby se kontroly a schvalování prováděly se zvláštní pečlivostí a aby byly kvalita i bezpečnost v souladu s požadavky CE nejen technicky splněny, ale také dohledatelně zdokumentovány.
Průběžné náklady: údržba, životnost nástroje, prostoje
Průběžné náklady vznikají v souvislosti s opotřebením, životností střižných hran, přebrušováním, výměnami vložek, čištěním a údržbou transferové mechaniky. Údržba jednotlivých stanovišť je výhodou, pokud jsou cykly údržby jasně definovány a důsledně dodržovány.
Výhled do budoucna pro transferové nástroje
Digitalizace, snímače a řízení procesu
Snímače a analýza procesních dat budou nabývat na významu pro včasné odhalování odchylek. Transferové procesy těží z jasné struktury stanovišť, protože příčiny lze rychleji lokalizovat a nápravná opatření zavádět cíleněji.
Prediktivní údržba a řízení životnosti nástrojů
Údržba podle stavu snižuje neplánované prostoje. Ukazatele opotřebení, prahové hodnoty a modely životnosti nástrojů zlepšují spolehlivost plánování a schopnost dodávat.
Modularita a rychlejší zavádění variant
Modulární vložky a standardizovaná rozhraní pomáhají hospodárněji zavádět varianty a facelifty a zkracovat časy přestavování.
Bezpečnost a dohledatelnost
Dokumentace a bezpečnost v souladu s požadavky CE budou nadále nabývat na významu. Evomatec navrhuje kontrolní a ověřovací procesy tak, aby spolehlivě fungovaly v každodenním provozu a byly prováděny s nejvyšší mírou pečlivosti.
Praktické příklady a srovnání: transferové nástroje v kontextu
Transferový nástroj versus postupový nástroj
Postupové nástroje jsou často hospodárné pro malé až střední díly se stabilním vedením pásu. Transferové nástroje jsou výhodnější, pokud jsou díly velké, hluboce tažené, složité nebo kritické z hlediska manipulace a vyžadují definované polohování mezi jednotlivými stupni.
Transferový nástroj versus tandemový nástroj
Tandemové nástroje nabízejí flexibilitu, ale vyžadují více externí manipulace a často více prostoru. Transferové nástroje spojují stanoviště do integrovaného procesu a obvykle dosahují vyšší produktivity při stabilním vedení dílu.
Jak Evomatec chápe transferové nástroje jako systém
Evomatec chápe transferové nástroje jako celkový systém připravený pro výrobu, zahrnující nástroje, manipulaci, monitorování a zajištění kvality. Na základě zkušeností z mnoha zákaznických projektů klade velký důraz na to, aby byly kontroly prováděny s mimořádnou pečlivostí, a tím byly dlouhodobě spolehlivě zachovány požadavky na kvalitu a bezpečnost v souladu s požadavky CE.
FAQ
Co jsou transferové nástroje a k čemu se používají
Transferové nástroje jsou vícestaniční tvářecí nástroje, v nichž je díl mezi stanovišti cíleně uchopován, polohován a ukládán. Používají se, když je nutné spolehlivě vyrábět velké nebo náročné plechové díly ve velkých objemech pomocí více tvářecích a střižných operací, zejména v automobilovém průmyslu pro karosářské a konstrukční díly.
Kdy je transferový nástroj lepší než postupový nástroj
Transferový nástroj je obvykle lepší, pokud je díl příliš velký, příliš hluboce tažený, příliš citlivý nebo geometricky příliš složitý, aby mohl být spolehlivě posouván na pásu. Transfer umožňuje řízenou manipulaci s díly, definované mezistupně a lepší řízení odpružení, rozměrové přesnosti a přesnosti uspořádání otvorů.
Které faktory určují spolehlivost procesu u transferových nástrojů
Spolehlivost procesu vyplývá z kombinace tvářecí logiky optimalizované pro jednotlivá stanoviště, robustních koncepcí chapadel a ustavování vůči referencím, stabilních procesních oken, přizpůsobeného mazání a důsledného monitorování, údržby a kontroly kvality. Evomatec se opírá o strukturované kontrolní a přejímací postupy, aby se kontroly prováděly s nejvyšší mírou pečlivosti a aby byly ve výrobním prostředí spolehlivě zajištěny kvalita i bezpečnost v souladu s požadavky CE.
Požádejte o bezplatnou konzultaci: info@evomatec.de