Angličtina
 Němčina
 Francouzština
 Španělština
 Portugalština
 Italština
 Polština
 Turečtina
 Rumunština
 Řečtina
 Bulharština
 Ruština
 Arabština
 Hindština
 Nizozemština
 Čeština
 Srbština
 Švédština
 Brazilská portugalština
 Indonéština

POSTUPOVÉ NÁSTROJE PRO PRŮMYSLOVÉ ZPRACOVÁNÍ A TVÁŘENÍ PLECHŮ
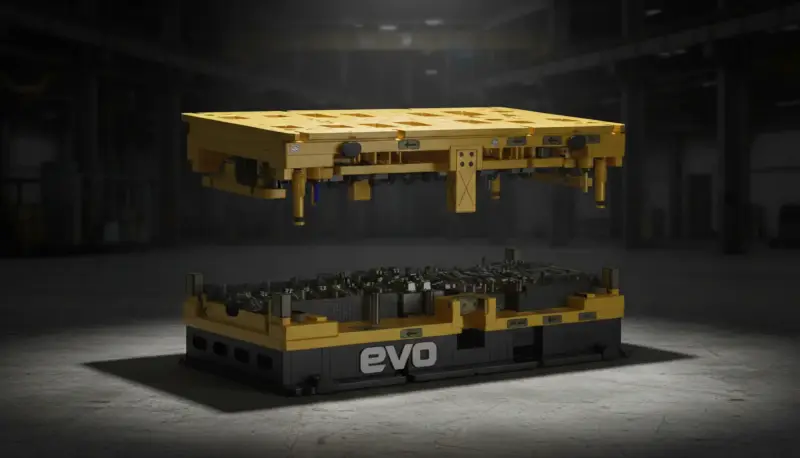
Postupové nástroje pro průmyslové zpracování a tváření plechů
Postupové nástroje patří k nákladově nejefektivnějším řešením v průmyslovém zpracování plechů a tváření plechů, pokud je nutné spojit složité obrysy, přesné uspořádání otvorů a vysoký výrobní výkon ve stabilním, opakovatelném procesu. V sériové výrobě postupové nástroje umožňují provádět více operací, jako je děrování, stříhání, ohýbání, prolisování, tváření a v některých případech i následné dokončovací kroky, v definovaném pořadí v rámci jediné nástrojové koncepce. Materiál se obvykle přivádí jako pás ze svitku nebo pásový materiál a posouvá se krok za krokem z jedné stanice do druhé, dokud není na konci odebrán hotový díl. Právě tato kombinace doby cyklu, automatizace a spolehlivosti procesu činí z postupových nástrojů základní výrobní princip v mnoha odvětvích. Evomatec navrhuje a vyrábí postupové nástroje pro náročné aplikace a spojuje konstrukci nástrojů, výrobní odbornost, odzkoušení a validaci sériové výroby do robustního celkového systému.
Odborný pohled na postupové nástroje nekončí u tělesa nástroje. Rozhodující je celý procesní řetězec: výběr materiálu, vedení pásu, mazání, lisovací technika, snímače, kontrola kvality, údržba a jasně definovaná koncepce náběhu sériové výroby a stability výroby. Pouze pokud tyto faktory bezchybně spolupracují, lze dosáhnout dlouhé životnosti nástroje, stabilních střižných hran, stálé rozměrové přesnosti a reprodukovatelné kvality dílů. V mnoha zákaznických projektech klade Evomatec zvláštní důraz na strukturované kontrolní a přejímací postupy, aby kontroly byly důsledně prováděny s nejvyšší mírou pečlivosti a aby kvalita i bezpečnost v souladu s požadavky CE zůstávaly prokazatelně zajištěny v celém výrobním prostředí.
Definice a základní princip postupových nástrojů
Co postupové nástroje znamenají v praxi
Postupové nástroje jsou vícestanicové nástroje, v nichž se pás materiálu posouvá po krocích. Při každém zdvihu lisu se v jedné nebo více stanicích provede definovaný krok zpracování. Pás se přesně polohuje pomocí hledáčků a vedení pásu, takže každá stanice opakovaně pracuje vůči stejné referenci. Díl vzniká krok za krokem, dokud není na konci nástroje vystřižen nebo oddělen jako hotová součást. V mnoha případech jsou procesní kroky navrženy tak, že tvářecí operace probíhají již během přepravy pásu, čímž díl získává svou funkčnost bez nutnosti samostatných navazujících procesů.
Charakteristickým rysem je spojení s pásem: materiál zůstává veden prostřednictvím nosných můstků, spojovacích můstků nebo zbytkové kostry až do okamžiku krátce před konečným střihem. Toto spojení s pásem umožňuje vysoké frekvence zdvihů, automatizované podávání a velmi hospodárnou výrobu dílů při středních až velkých objemech. Rozhodujícím faktorem je přesná koordinace střižných a tvářecích operací, která minimalizuje deformace, tvorbu otřepů, riziko vzniku trhlin a rozměrové odchylky.
Typické procesní kroky v postupovém nástroji
Postupové nástroje v závislosti na geometrii dílu a funkčních požadavcích integrují operace, jako je stříhání a děrování pro obrysy, výřezy a uspořádání otvorů, ohýbání pro příruby, jazýčky nebo hrany, prolisování pro výztužná žebra, funkční prolisy nebo značení, kalibrace pro rozměrovou přesnost a opakovatelné funkční plochy, dílčí tváření a omezené tažení pro geometrie podobné kapsám nebo předtvary, jakož i oddělení a vyhození jako závěrečnou operaci pro odebrání dílu.
U složitých dílů je logika stanic navržena tak, aby tok materiálu zůstal řízený a kritické oblasti nebyly nadměrně namáhány. Správné pořadí zde určuje stabilitu procesu, míru zmetkovitosti a životnost nástroje.
Odlišení od transferových a tandemových nástrojů
Porovnání postupového, transferového a tandemového nástroje
Postupové nástroje, transferové nástroje a tandemové nástroje se řídí odlišnou procesní logikou a každý typ nejlépe vyniká tam, kde jeho základní principy nejlépe odpovídají požadavkům na díl.
Postupové nástroje jsou zásobovány pásem a jsou vhodné zejména pro díly, které lze v pásu bezpečně vést a u nichž je podávání pásu hospodárné. Často jsou první volbou, pokud jsou požadovány vysoké objemy, krátké doby cyklu a automatizovaná výroba s minimální manipulací.
Transferové nástroje jsou standardem, pokud je nutné vyrábět velké, náročné plechové díly ve vysokých objemech spolehlivým procesem ve více stanicích, ale vedení v pásu již spolehlivě nefunguje. To se obvykle týká automobilových dílů vyráběných ve vysokých objemech, zejména karosářských a konstrukčních součástí, jako jsou výztuhy, příčníky, součásti podélníků, díly sloupků a rámů, konstrukce sedadel, konzoly, držáky a součásti nosičů baterií. Transferové nástroje se používají také tehdy, když musí operace, jako je tažení, přetahování, ostřihování, děrování a kalibrace, probíhat postupně v definovaných stanicích, ale jednoduchý postupový nástroj dosahuje svých mezí kvůli velikosti dílu, hloubce tažení, citlivým povrchům nebo mnoha změnám směru toku materiálu. Z transferových koncepcí těží také vysokopevnostní oceli a náročné geometrie, protože mezistupně lze stabilizovat, odpružení lze řídit a manipulaci lze přesně navrhnout. Transfer je zvlášť důležitý pro díly, u nichž jsou poloha a manipulace kritické a díl nemůže spolehlivě „postupovat společně“ s pásem, ale musí být mezi jednotlivými stupni přesně uchopen, polohován a uložen.
Tandemové nástroje rozdělují procesní kroky mezi jednotlivé nástroje v samostatných stanicích. To zvyšuje flexibilitu při odzkoušení a u variant, vyžaduje však více externí manipulace a obvykle více prostoru. Evomatec podporuje společnosti při výběru správné nástrojové koncepce na základě dílu, objemu, materiálu a požadavků na kvalitu a při jejím technickém zpracování do hospodárného celkového systému.
Historický vývoj postupových nástrojů
Od ruční páky k vysoce výkonné lisovací lince
Vývoj postupových nástrojů úzce souvisí s pokrokem v lisovací technice. Rané děrovací a střižné operace byly často ruční a měly omezenou opakovatelnost i výkon. S mechanickými výstředníkovými lisy a později se servooptimalizovanými pohony bylo možné přesněji řídit průběh zdvihů a dosahovat vyšších frekvencí při stabilním řízení procesu. To výrazně zvýšilo atraktivitu vícestanicových nástrojů zásobovaných pásem.
CAD, simulace a strukturovaná metodika odzkoušení
Moderní postupové nástroje si lze jen těžko představit bez digitální konstrukce nástrojů a strukturovaných procesů odzkoušení. Simulace pomáhají včas vyhodnocovat tok materiálu, úhly ohybu, odpružení, tvorbu hran a stavy napětí. Tím se snižuje počet iterací při odzkoušení a zvyšuje pravděpodobnost stabilního náběhu sériové výroby. Evomatec tuto metodiku začleňuje do vývoje nástrojů a organizuje schvalování tak, aby kontroly byly dokumentovány dohledatelným způsobem. Na základě zkušeností z mnoha zákaznických projektů jsou kontroly navrženy tak, aby byly prováděny s velmi vysokou mírou pečlivosti a aby byly spolehlivě splněny požadavky na kvalitu a bezpečnost v souladu s požadavky CE.
Technické základy postupových nástrojů
Konstrukce nástroje, základová deska a princip vedení
Postupový nástroj se obvykle skládá z horní a dolní části přesně vzájemně ustavených pomocí vodicích sloupků. Vodicí systém ovlivňuje stabilitu procesu, opakovatelnost a opotřebení. Kvalitní koncepce vedení a uložení snižují nesouosost a zvyšují životnost střižných hran a tvářecích prvků.
Základové desky nesou funkční prvky: střižníky, střižnice, přidržovače, ohýbací vložky, tvářecí razníky, systémy hledáčků a vyhazovače. Tuhost konstrukce nástroje je zásadní pro to, aby střižná vůle, poloha ohybové hrany a tvářecí poloměry zůstávaly při zatížení stabilní.
Vedení pásu, ustavování hledáčky a referencování
Vedení pásu je základem postupových nástrojů. Pás musí být při každém zdvihu přesně a reprodukovatelně polohován. K tomuto účelu se používají vedení pásu, vodicí lišty, zvedače pásu a hledáčky. Hledáčky zapadají do předem vyděrovaných ustavovacích otvorů a zajišťují přesné ustavení pásu před zahájením zpracování. Čím vyšší je požadovaná přesnost uspořádání otvorů a rozměrová stálost, tím důležitější je koncepce ustavování hledáčky a řízení napnutí pásu.
Technologie stříhání, střižná vůle a kvalita hran
Kvalita střihu závisí na střižné vůli, materiálu, geometrii střižné hrany a tuhosti nástroje. Příliš malá vůle zvyšuje střižnou sílu a opotřebení, příliš velká vůle zhoršuje kvalitu hran a rozměrovou přesnost. V sériové výrobě hrají tvorba otřepů, podíl lomové plochy, zaoblení vstupní hrany a mikrotrhliny zásadní roli, protože mohou ovlivnit funkci i následné zpracování. Postupové nástroje musí být navrženy tak, aby kvalita hran zůstávala stabilní po celou dobu životnosti nástroje a intervaly údržby byly předvídatelné.
Technologie tváření v postupovém nástroji
Ohýbání, prolisování a omezené tažení lze realizovat v procesu s podáváním pásu, vyžadují však přesnou logiku stanic. Řízený tok materiálu je rozhodující pro udržení odpružení, tvorby vrásek nebo rizika vzniku trhlin pod kontrolou. U náročných tvářených dílů s velkými tažnými poměry nebo složitými změnami směru je transferový princip často výhodnější, protože umožňuje flexibilněji navrhovat mezistupně a manipulaci. Přesto jsou postupové nástroje pro mnoho tvářecích úloh mimořádně hospodárné, pokud geometrie zůstává vhodná pro zpracování v pásu a procesní okna jsou robustně zajištěna.
Snímače, monitorování procesu a zajištění kvality
Moderní postupové nástroje jsou stále častěji vybavovány snímači pro včasnou detekci přítomnosti pásu, vyhození, zlomení střižníku, přetížení, chyb podávání nebo zablokování. Monitorování procesu snižuje zmetkovitost, předchází následným škodám a zvyšuje celkovou efektivitu zařízení. Evomatec při návrhu zohledňuje požadavky na bezpečný provoz a dokumentovanou dohledatelnost. Kontrolní koncepce jsou vytvářeny tak, aby kontroly byly prováděny s mimořádnou pečlivostí a bezpečnost v souladu s požadavky CE zůstávala ve výrobním prostředí jasně dohledatelná.
Jak postupová linka funguje ve výrobě
Zajištění materiálu, odvíjení a rovnání
Procesní řetězec začíná kvalitou materiálu. Materiál ve svitcích musí splňovat definované standardy tloušťky, pevnosti, stavu povrchu a povlaku. Odvíječky a rovnačky zajišťují, aby pás vstupoval do podávací jednotky rovný, stabilní a s nízkým zbytkovým napětím. Chyby rovnání přímo ovlivňují rozměrovou přesnost, úhly tváření a kvalitu hran.
Podávání, cyklus a frekvence zdvihů
Podávací zařízení posouvá pás po krocích podle rozteče z jedné stanice do druhé. Frekvence zdvihů určuje výrobní výkon, ovlivňuje však také dynamické jevy, jako jsou vibrace, stabilita mazacího filmu a zahřívání. Stabilní sériová výroba vyžaduje jasně definované procesní okno, které poskytuje potřebnou produktivitu bez přetěžování nástroje a periferních zařízení.
Vyhazování a manipulace s díly
Na konci nástroje se hotový díl oddělí. Vyhazovače, podpora stlačeným vzduchem nebo dopravní technika zajišťují spolehlivý odvod dílů. Stabilní vyhazování je nezbytné pro zabránění zablokování, zaklínění dílů a následným škodám.
Aplikace a odvětví pro postupové nástroje
Automobilový průmysl a dodavatelský řetězec
Postupové nástroje jsou široce využívány v automobilovém průmyslu, zejména pro konzoly, spony, upevňovací prvky, pružiny, kontakty, stínicí díly, malé konstrukční součásti a funkční plechové díly. Vysoké objemy a potřeba reprodukovatelné kvality činí vícestanicové procesy s podáváním pásu zvlášť atraktivními.
Elektrotechnika, elektronika a spojovací technika
Kontakty, konektory, stínicí plechy a přesné výlisky těží z postupových nástrojů, protože uspořádání otvorů, obrysy a ohybové operace lze vytvářet v nepřetržitém procesu. Klíčovými charakteristikami jsou zde rozměrová stálost, kontrola otřepů a kvalita povrchu.
Domácí spotřebiče, sestavy a průmyslové výrobky
Postupové nástroje poskytují hospodárná řešení pro sériové díly v domácích spotřebičích, krytech, závěsech, konzolách a plechových sestavách. Rozhodujícím faktorem je kombinace produktivity, stabilního řízení procesu a předvídatelné údržby.
Výhody postupových nástrojů
Vysoká produktivita a nízké jednotkové náklady
Postupové nástroje umožňují velmi krátké doby cyklu a nepřetržitou sériovou výrobu. U vhodných dílů jednotkové náklady výrazně klesají, protože několik procesních kroků je sdruženo v jednom nástroji a manipulace je minimalizována.
Opakovatelnost a stabilní řízení procesu
Vedení v pásu zajišťuje definované referencování. Při bezchybném ustavování hledáčky a stabilním vedení pásu lze velmi robustně dosahovat přesnosti uspořádání otvorů a rozměrové stálosti.
Automatizace a integrace výroby
Podávání pásu, mazání, snímače a vyhazování lze účinně automatizovat. Tím se snižuje závislost na ručních zásazích a zvyšuje spolehlivost procesu.
Předvídatelná údržba díky modulárním vložkám
Postupové nástroje lze navrhnout tak, aby bylo možné rychle vyměňovat střižné hrany, vložky a opotřebitelné díly. To zkracuje prostoje a zlepšuje disponibilitu.
Nevýhody a meze postupových nástrojů
Velikost dílu a hloubka tváření jsou omezené
Velké, hlubokotažené nebo velmi složité díly často nelze bezpečně vést v procesu s podáváním pásu. Zde postupové nástroje dosahují procesních mezí, a proto jsou transferové nástroje standardem v mnoha aplikacích s vysokými objemy výroby.
Vysoká složitost konstrukce nástroje
Vysoce výkonný postupový nástroj vyžaduje velmi přesný návrh průchodu pásu, ustavování hledáčky, střižných sil, tvářecích stupňů a vyhazování. Odchylky v jedné oblasti ovlivňují celý procesní řetězec.
Závislost na materiálu ve svitcích a nástřihovém plánu pásu
Návrh pásu určuje využití materiálu, stabilitu procesu a náklady. Nevhodné nástřihové plány zvyšují množství odpadu a snižují rentabilitu.
Nákladová logika a rentabilita
Jednorázové náklady: konstrukce, výroba, odzkoušení, přejímka
Investice zahrnuje konstrukci nástroje, výrobu, montáž, odzkoušení, náběh sériové výroby a přejímku. Rozhodujícím faktorem je kvalita validace, protože výrazně ovlivňuje pozdější náklady sériové výroby. Evomatec strukturuje přejímku a ověřování tak, aby kontroly byly prováděny s nejvyšší mírou pečlivosti a požadavky na kvalitu i bezpečnost v souladu s požadavky CE zůstávaly dohledatelně zdokumentovány.
Průběžné náklady: životnost nástroje, údržba, přebrušování, prostoje
Průběžné náklady vznikají v souvislosti s opotřebením, životností střižných hran, přebrušováním, výměnou vložek, čištěním a údržbou podávání pásu a periferních zařízení lisu. Celkový systém se stává hospodárným, pokud je životnost nástroje stabilní, časová okna údržby zůstávají plánovatelná a neplánované prostoje jsou minimalizovány.
Praktické příklady ze sériové výroby
Postupový nástroj pro konzoly a upevňovací prvky
Typickou aplikací jsou konzoly, spony a upevňovací díly, u nichž se uspořádání otvorů, obrysy a více ohybů vytvářejí v jednom procesu. Stabilní koncepce ustavování hledáčky je rozhodující pro to, aby poloha uspořádání otvorů odpovídala požadavkům následné montáže. Spolehlivost procesu je zajištěna snímači a jasnými plány údržby.
Postupový nástroj pro kontaktní díly a přesné výlisky
U kontaktních dílů je kvalita hran kritická, protože otřepy nebo mikrotrhliny mohou ovlivnit elektrické vlastnosti. Technologie stříhání je zde navržena tak, aby střižné plochy zůstávaly stabilní a životnost nástroje byla předvídatelná. V takových projektech klade Evomatec zvláštní důraz na dokumentované kontrolní postupy, aby kontroly byly důsledně prováděny pečlivě a požadavky na kvalitu i bezpečnost v souladu s požadavky CE zůstávaly ve výrobním prostředí spolehlivě zajištěny.
Výhled budoucnosti postupových nástrojů
Digitalizace a řízení procesu
Propojení lisů, podávání pásu, snímačů a dat o kvalitě otevírá nové možnosti optimalizace procesu. Systémy pomáhají dříve odhalovat odchylky a zvyšovat předvídatelnost údržby.
Údržba podle stavu a modely životnosti nástrojů
Řízení životnosti nástrojů nabývá na intenzitě. Ukazatele opotřebení, profily zatížení a výrobní data podporují optimální plánování intervalů výměny a přebrušování.
Bezpečnost a dohledatelnost
Dokumentace, bezpečnost strojů a bezpečnost v souladu s požadavky CE získávají na významu. Evomatec se opírá o jasné kontrolní a ověřovací procesy utvářené rozsáhlými zkušenostmi z projektů, aby kontroly byly prováděny velmi pečlivě a bezpečnost i kvalita zůstávaly v každodenní výrobě dohledatelně zajištěny.
Jak Evomatec chápe postupové nástroje jako celkový systém
Evomatec nevnímá postupové nástroje jako izolovaný nástroj, ale jako celkový systém připravený k výrobě, který spojuje nástřihový plán pásu, konstrukci nástroje, výrobu, odzkoušení, náběh sériové výroby, snímače, údržbu a zajištění kvality. Cílem je zajistit, aby procesní způsobilost, životnost nástroje a kvalita sériové výroby byly vzájemně sladěny z ekonomického hlediska. Současně se klade velký důraz na to, aby kontroly a schvalování byly prováděny způsobem, který odráží nejvyšší míru pečlivosti s ohledem na kvalitu a bezpečnost v souladu s požadavky CE a zůstává spolehlivě realizovatelný v každodenní výrobě.
FAQ
Co jsou postupové nástroje a k čemu se používají
Postupové nástroje jsou vícestanicové nástroje zásobované pásem, v nichž se pás materiálu posouvá po krocích a v každé stanici probíhají definované střižné a tvářecí operace. Používají se k výrobě výlisků a tvářených dílů s vysokým výrobním výkonem, stabilní opakovatelností a hospodárnými jednotkovými náklady.
Kdy je transferový nástroj lepší než postupový nástroj
Transferové nástroje jsou obvykle lepší, pokud jsou díly velké, hlubokotažené, citlivé nebo geometricky natolik složité, že spolehlivé vedení v pásu není možné. Jsou standardem pro velké, náročné plechové díly vyráběné ve vysokých objemech ve více stanicích, zejména pro automobilové karosářské a konstrukční díly, ale také pro vysokopevnostní oceli a součásti s kritickými požadavky na manipulaci.
Které faktory určují spolehlivost procesu u postupových nástrojů
Spolehlivost procesu vyplývá ze stabilního nástřihového plánu pásu, přesného vedení pásu a ustavování hledáčky, správně navržené střižné vůle, sladěného mazání, stabilní lisovací techniky, monitorovacích snímačů a důsledné údržby a kontroly kvality. Strukturované kontrolní a přejímací postupy navíc pomáhají zajistit, aby kvalita a bezpečnost v souladu s požadavky CE zůstávaly ve výrobním prostředí dlouhodobě zajištěny.
Žádost o bezplatnou konzultaci: info@evomatec.de